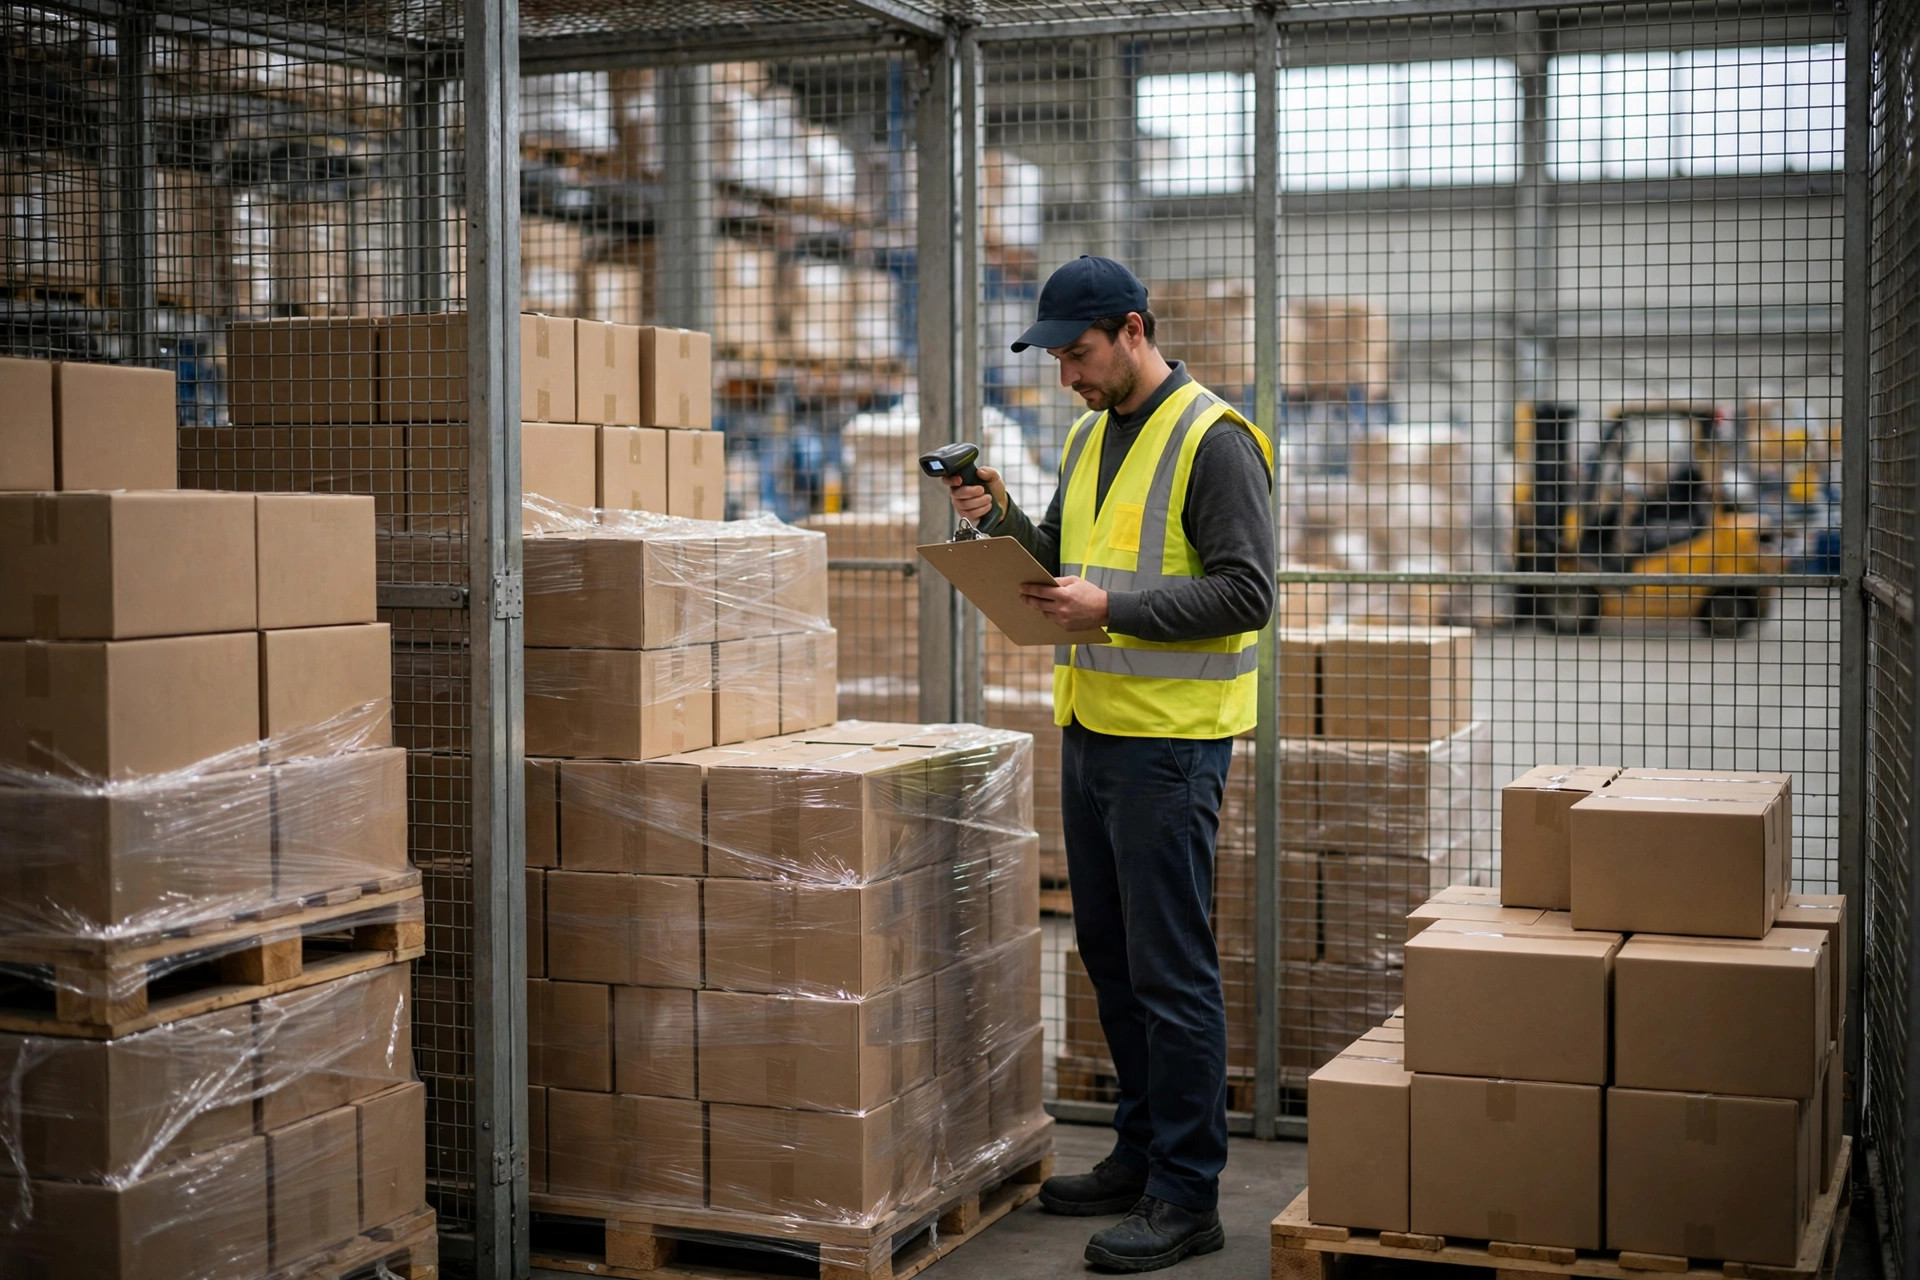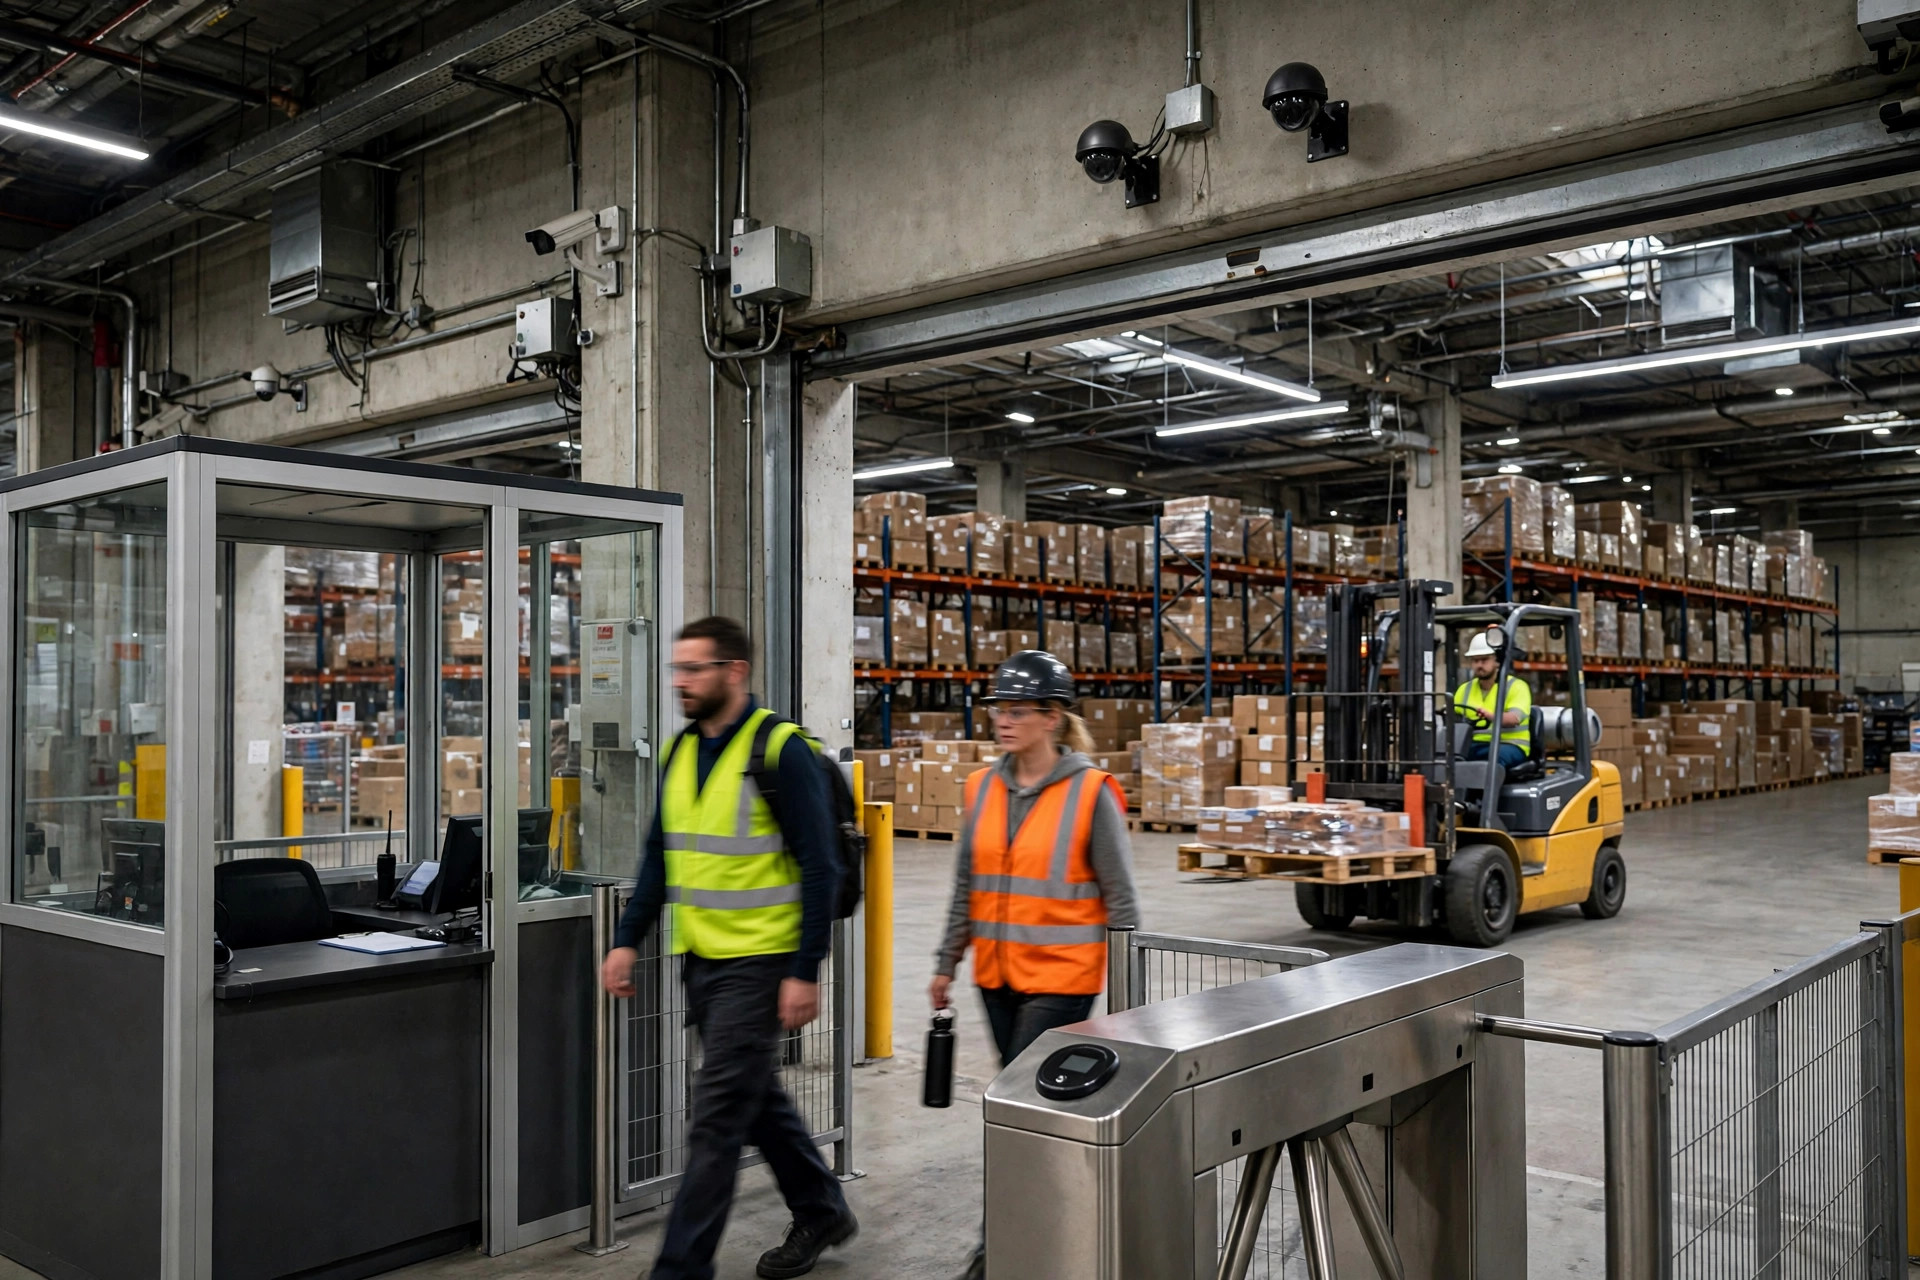
Pensez à la prévention du vol en entrepôt comme un ingénieur en automatisation pense à un système de contrôle : les capteurs détectent, un contrôleur décide et les actionneurs bloquent. Des caméras sans contrôle d'accès sont des capteurs sans actionneur : on peut voir le problème, mais on ne peut pas l'arrêter. Un contrôle d'accès sans inventaire tournant est un actionneur sans signal de retour : on bloque, mais on ne sait jamais si le blocage a fonctionné. Cet article explique comment les trois éléments fonctionnent ensemble comme un seul système, et non comme trois achats séparés.
La prévention du vol en entrepôt commence par un contrôle d'accès par zones
Commencez par le principe. Le contrôle d'accès ne consiste pas à « verrouiller la porte ». Il consiste à répartir les personnes par zones. Un entrepôt général a besoin d'au moins trois zones : la zone périmétrique, la zone d'exploitation et la zone à haute valeur. Le périmètre couvre les bureaux et le parking, où un registre des visiteurs suffit. La zone d'exploitation couvre la préparation, la mise en stock et l'emballage, ouverte uniquement au personnel en service et aux chauffeurs ayant rendez-vous. La zone à haute valeur abrite les marchandises coûteuses et les commandes préparées, ouverte uniquement à une liste nominative, chaque entrée étant enregistrée.
Où tracer la limite entre les zones ? Regardez deux choses : la densité de valeur et la fréquentation. Là où la densité de valeur est élevée et la fréquentation faible, délimitez la zone strictement ; là où c'est l'inverse, vous pouvez être plus souple. L'erreur la plus courante que je vois est un seul badge pour tout le bâtiment : préparateurs, agents d'entretien et visiteurs par la même porte. Dès qu'un badge est prêté, tout l'entrepôt est effectivement ouvert. La solution est ennuyeuse et peu coûteuse : les autorisations suivent le planning, l'accès de l'équipe de nuit expire à la fin du service, et un employé qui part perd son accès le jour même. Une liste d'accès que personne ne tient à jour est plus dangereuse que l'absence de contrôle d'accès, car elle donne l'illusion d'être couvert.
Je me suis heurté à ce problème dans un entrepôt tiers de l'est de la Chine pendant la haute saison 2024. Les inventaires tournants révélaient des manquants sur de petits appareils électroniques pendant trois semaines de suite, jamais beaucoup, toujours imputés à des erreurs de préparation. Quand nous avons enfin extrait les journaux d'accès, la faille était une porte latérale sur le circuit des déchets : elle n'était jamais verrouillée, et le personnel l'utilisait comme raccourci pour entrer et sortir de la zone à haute valeur. Le système d'accès lui-même fonctionnait bien. L'échec venait d'un couloir qui n'avait jamais été intégré au système. La leçon est très ingénierie : la limite de votre système n'est pas là où se trouvent vos appareils. Elle est là où vos appareils ne se trouvent pas.
Caméras de prévention du vol en entrepôt : couvrez le flux, pas les murs
Les caméras suivent un principe plus simple : elles ne sont pas là pour « surveiller tout le monde ». Elles sont là pour reconstituer un événement après qu'il s'est produit. Placez-les donc le long du flux des marchandises, et non le long des murs. Entrées et sorties, quais de chargement, les deux extrémités des rayonnages à haute valeur, postes d'emballage et zone des retours sont les cinq points à couvrir impérativement. Les pertes surviennent au moment de la manipulation et du transfert, et non pendant que les marchandises restent immobiles dans une allée.
Comment trouver les angles morts ? Prenez un plan et parcourez chaque itinéraire suivi par un carton, en marquant chaque endroit où une main peut atteindre les marchandises mais où aucune caméra ne voit. Les angles morts sont rarement dans les coins. Ils se concentrent aux points de transfert : le seuil entre le quai et l'entrepôt, l'arrière du poste d'emballage, la zone de préparation des retours, là où les responsabilités sont les plus floues, et c'est exactement là que les choses disparaissent.
Voici la conclusion contre-intuitive : plus de caméras ne signifie pas nécessairement un entrepôt plus sûr. Quand le nombre de caméras augmente, le nombre de personnes qui regardent réellement les images diminue : personne ne peut surveiller des dizaines de flux à la fois. Ce qui compte, c'est si les angles critiques sont assez nets pour identifier un visage et un numéro d'expédition, et si les images peuvent être extraites pour une commande précise et une fenêtre de temps donnée en quelques minutes. Lors de l'achat d'équipement, demandez « à quelle vitesse pouvons-nous retrouver cet incident » avant de demander « combien de caméras obtenons-nous ».
Contrôles à la sortie : la dernière ligne de la prévention du vol en entrepôt
Le contrôle d'accès décide qui entre. Les caméras permettent d'enquêter. Les contrôles à la sortie décident si les marchandises sortent. C'est la dernière ligne, et celle qui est le plus souvent affaiblie. Un contrôle à la sortie comporte trois étapes : vérifier la commande, vérifier les marchandises, vérifier la personne. Vérifiez la commande par rapport aux documents de sortie pour confirmer que cet envoi doit vraiment partir aujourd'hui. Vérifiez les marchandises en ouvrant les cartons ou en comptant le chargement complet pour confirmer que ce qui est sur le camion correspond aux documents. Vérifiez la personne pour confirmer que le chauffeur et le véhicule correspondent au rendez-vous, et pas seulement n'importe qui arrivant avec un camion.
En 2023, un entrepôt du sud de la Chine a stoppé une tentative de vol externe à l'aube : deux camions sans réservation sont arrivés au quai, et les chauffeurs ont présenté un bon de retrait flou, espérant charger. Le gardien a consulté le système de rendez-vous, n'a trouvé aucune réservation et a refusé la sortie. Ce qui a sauvé ce chargement n'était pas une caméra. C'était une règle sans exception : pas de rendez-vous, pas de sortie. Dès qu'une règle peut être assouplie par commodité, la ligne n'existe plus. Les voleurs externes n'ont pas peur des caméras. Ils ont peur d'un processus sans faille.
La limite des contrôles à la sortie est tout aussi claire : les petites marchandises de grande valeur font l'objet de contrôles à l'article ; les marchandises volumineuses et de faible valeur font l'objet de contrôles par sondage plus un scellé de chargement complet. Notez le numéro du scellé dans les documents de sortie, et demandez au destinataire de le vérifier avant d'ouvrir. Un scellé ne coûte presque rien, mais il transforme un débat sur l'endroit où la perte s'est produite en un signal vérifiable.
Vol interne contre vol externe : des problèmes différents, des outils différents
Le vol interne et le vol externe reposent sur des principes différents, ils ont donc besoin d'outils différents. Le vol externe attaque la limite, et les armes sont les trois lignes ci-dessus : contrôle d'accès, caméras, contrôles à la sortie. Le vol interne exploite les failles du processus, et les armes sont entièrement différentes : séparation des tâches, double vérification et données d'anomalies.
Le vol interne typique n'est pas une effraction. C'est une personne autorisée qui trouve une faille : la même personne prépare et vérifie, compte et ajuste, ou signale un dommage et approuve son propre rapport. Les ingénieurs en automatisation appellent la solution la séparation des tâches : celui qui touche les marchandises ne peut pas aussi tenir les livres, et celui qui signale une perte ne peut pas l'approuver. La double vérification semble coûteuse en main-d'œuvre, mais elle ne doit s'appliquer qu'aux étapes à haute valeur, et non à tout le bâtiment.
Les données sont le meilleur détecteur de vol interne dont vous disposez. Des écarts d'inventaire qui réapparaissent sans cesse dans la même zone, sur la même équipe, pour la même famille de produits : c'est un signal, et il vaut mieux que les images de caméra. Beaucoup d'entrepôts ne regardent que l'écart total, ce qui dilue le signal. Ventilez les écarts par zone, équipe et catégorie de produits, et la case qui clignote sans cesse est celle où il faut enquêter, selon la même logique que la localisation de panne sur une machine.
Boucler la boucle : les inventaires tournants prouvent si la prévention fonctionne
Une fois les trois lignes construites, comment prouver qu'elles fonctionnent ? Par l'inventaire tournant, correctement clôturé. Comptez chaque mois dans tout le bâtiment et chaque semaine dans la zone à haute valeur, et chaque écart doit être clôturé dans un délai défini : cause racine trouvée, classée, corrigée. Un écart ajusté sans cause n'est pas une solution : ajuster rapidement, c'est laisser une faille en vie. L'ajustement est la dernière étape, jamais la première.
Faisons les calculs comme un modèle approximatif, et non comme un devis du marché, pour un entrepôt général de taille moyenne :
| Item | Annual shape (illustrative) | Job |
|---|---|---|
| Contrôle d'accès par zones et tenue des autorisations | À peu près la charge de travail d'un administrateur à temps partiel | Tenir les mauvaises personnes à l'écart |
| Entretien des caméras aux points critiques | Inspection régulière et coût de stockage | Reconstituer les incidents |
| Personnel de contrôle à la sortie | Un contrôleur par équipe | Empêcher les mauvaises marchandises de partir |
| Inventaire tournant et analyse des écarts | Heures mensuelles fixes | Prouver que les lignes fonctionnent |
L'autre côté du bilan est le coût d'une perte : pas seulement les marchandises, mais la réclamation du client, le fret de réexpédition et l'atteinte à la confiance. Une seule perte de grande valeur dépasse souvent plusieurs mois de coût de contrôleur. Si le système empêche une ou deux pertes graves par an, il s'est amorti. La prévention du vol est une éviction de perte, pas un centre de coût.
Un dernier point souvent négligé : un système de prévention échoue le plus souvent parce qu'il tombe en désuétude, et non parce qu'il casse. Listes d'accès intouchées pendant des mois, contrôles à la sortie sautés en haute saison, ajustements massifs en fin d'année : un système géré ainsi n'est que de la décoration, quel que soit le coût de l'équipement. Un ingénieur en automatisation juge un système à ses performances au pire moment. S'il tient lors d'une équipe de nuit en haute saison, c'est une vraie ligne de défense.
Alors, l'argent en vaut-il la peine ? Surveillez un chiffre : la part des écarts d'inventaire de l'année dernière clôturés comme « cause inconnue ». Quand cette part baisse, le système fonctionne ; quand elle ne baisse pas, plus de caméras ne vous sauveront pas.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.