La gestion des pièces de rechange se situe en marge de la plupart des conversations sur l'entreposage. On y discute longuement d'automatisation, de choix de systèmes et de productivité du travail, et on accorde rarement un chapitre à part entière aux composants de remplacement, jusqu'à ce qu'une ligne s'arrête et qu'un seul composant manquant devienne l'objet le plus important du bâtiment. Une ligne de tri est à l'arrêt, les opérateurs attendent à côté, les heures limites de coupure des commandes approchent, et un responsable téléphone à un fournisseur pour s'informer du stock et des délais d'expédition.
Selon Aberdeen Research, les temps d'arrêt non planifiés dans l'industrie manufacturière coûtent en moyenne environ $260,000 par heure. Le rapport True Cost of Downtime 2024 de Siemens évalue la perte annuelle des entreprises du Fortune Global 500 à environ $1.4 trillion, les usines automobiles atteignant $2.3 million par heure. Un entrepôt atteint rarement le coût horaire d'une usine automobile, mais une demi-journée de lignes arrêtées signifie tout de même des commandes en retard, des heures supplémentaires et des réclamations de clients, une perte qu'aucune facture de réparation ne peut mesurer.
Ce que coûte vraiment une rupture de stock de pièces de rechange
Le prix d'un composant et la perte que son absence provoque se situent souvent dans des ordres de grandeur différents. Un capteur valant quelques dizaines de dollars, une courroie ou une roue motrice peuvent arrêter une ligne de convoyage valant plusieurs millions. Les indices de référence sectoriels de l'APQC et de l'Institute for Supply Management situent le stock MRO à environ 40 à 50 pour cent du budget total de maintenance, avec un coût annuel de possession de ce stock de 20 à 30 pour cent de sa valeur, ce qui signifie que le stockage coûte cher en soi : chaque article sur l'étagère entraîne une charge annuelle de capital, d'espace, d'assurance et de risque d'obsolescence. Les enquêtes sectorielles indiquent également que 15 à 25 pour cent du stock MRO est obsolète ou excédentaire, de sorte que de nombreux entrepôts supportent les deux pertes à la fois.
L'exemple chiffré suivant illustre l'ampleur de ce décalage, et tous ses chiffres sont un exemple illustratif, proposé pour montrer la méthode plutôt que tiré d'une entreprise réelle. Prenons un entrepôt de commerce électronique traitant 20,000 commandes par jour, où une ligne de tri s'arrête pendant 4.5 heures parce qu'une roue motrice est tombée en panne. Environ 6,000 commandes s'accumulent pendant l'arrêt, 12 personnes effectuent 3 heures supplémentaires pour résorber l'arriéré, et environ 400 commandes manquent l'heure limite et sont reportées au lendemain. La roue motrice elle-même coûte, à titre d'hypothèse, $110, le fret aérien express, à titre d'hypothèse, $210, tandis que la main-d'œuvre immobilisée, les heures supplémentaires et les indemnités de livraison tardive totalisent ensemble, à titre d'hypothèse, $5,800. Le rapport entre le prix de la pièce et la perte due à l'arrêt est proche de 1 à 18, et si le rapport varie avec la durée de l'arrêt et la densité des commandes, la direction est stable : le coût d'une rupture de stock se concentre dans le temps et l'exécution, et non dans le composant.
Un second exemple illustratif provient d'une structure temporelle différente. Un entrepôt de composants automobiles dans le nord de la Chine découvre un vendredi soir qu'une carte de commande d'une grue de stockage automatisée est tombée en panne, et qu'aucune carte du même modèle n'est stockée sur place. Le stock du fournisseur le plus proche met deux jours ouvrés à arriver, de sorte que pendant le week-end, la grue fonctionne à environ 40 pour cent de sa capacité de sortie grâce au picking manuel, et le lundi matin apporte une autre demi-journée de résorption de l'arriéré. Ce qui compte ici, ce n'est pas la panne elle-même, mais le calendrier qui l'entoure : la panne est survenue un vendredi soir, la réponse du fournisseur a traversé un week-end, et la décision de stockage prise des mois plus tôt avait déjà fixé la durée de l'arrêt. Gérer les pièces de rechange, c'est en grande partie gérer des structures temporelles, et le chevauchement entre les délais d'approvisionnement, la réponse des fournisseurs, les fenêtres de maintenance et les périodes de pointe des commandes décide si une rupture de stock est une interruption de deux heures ou un incident de deux jours.
Classification des pièces de rechange : la criticité avant la quantité
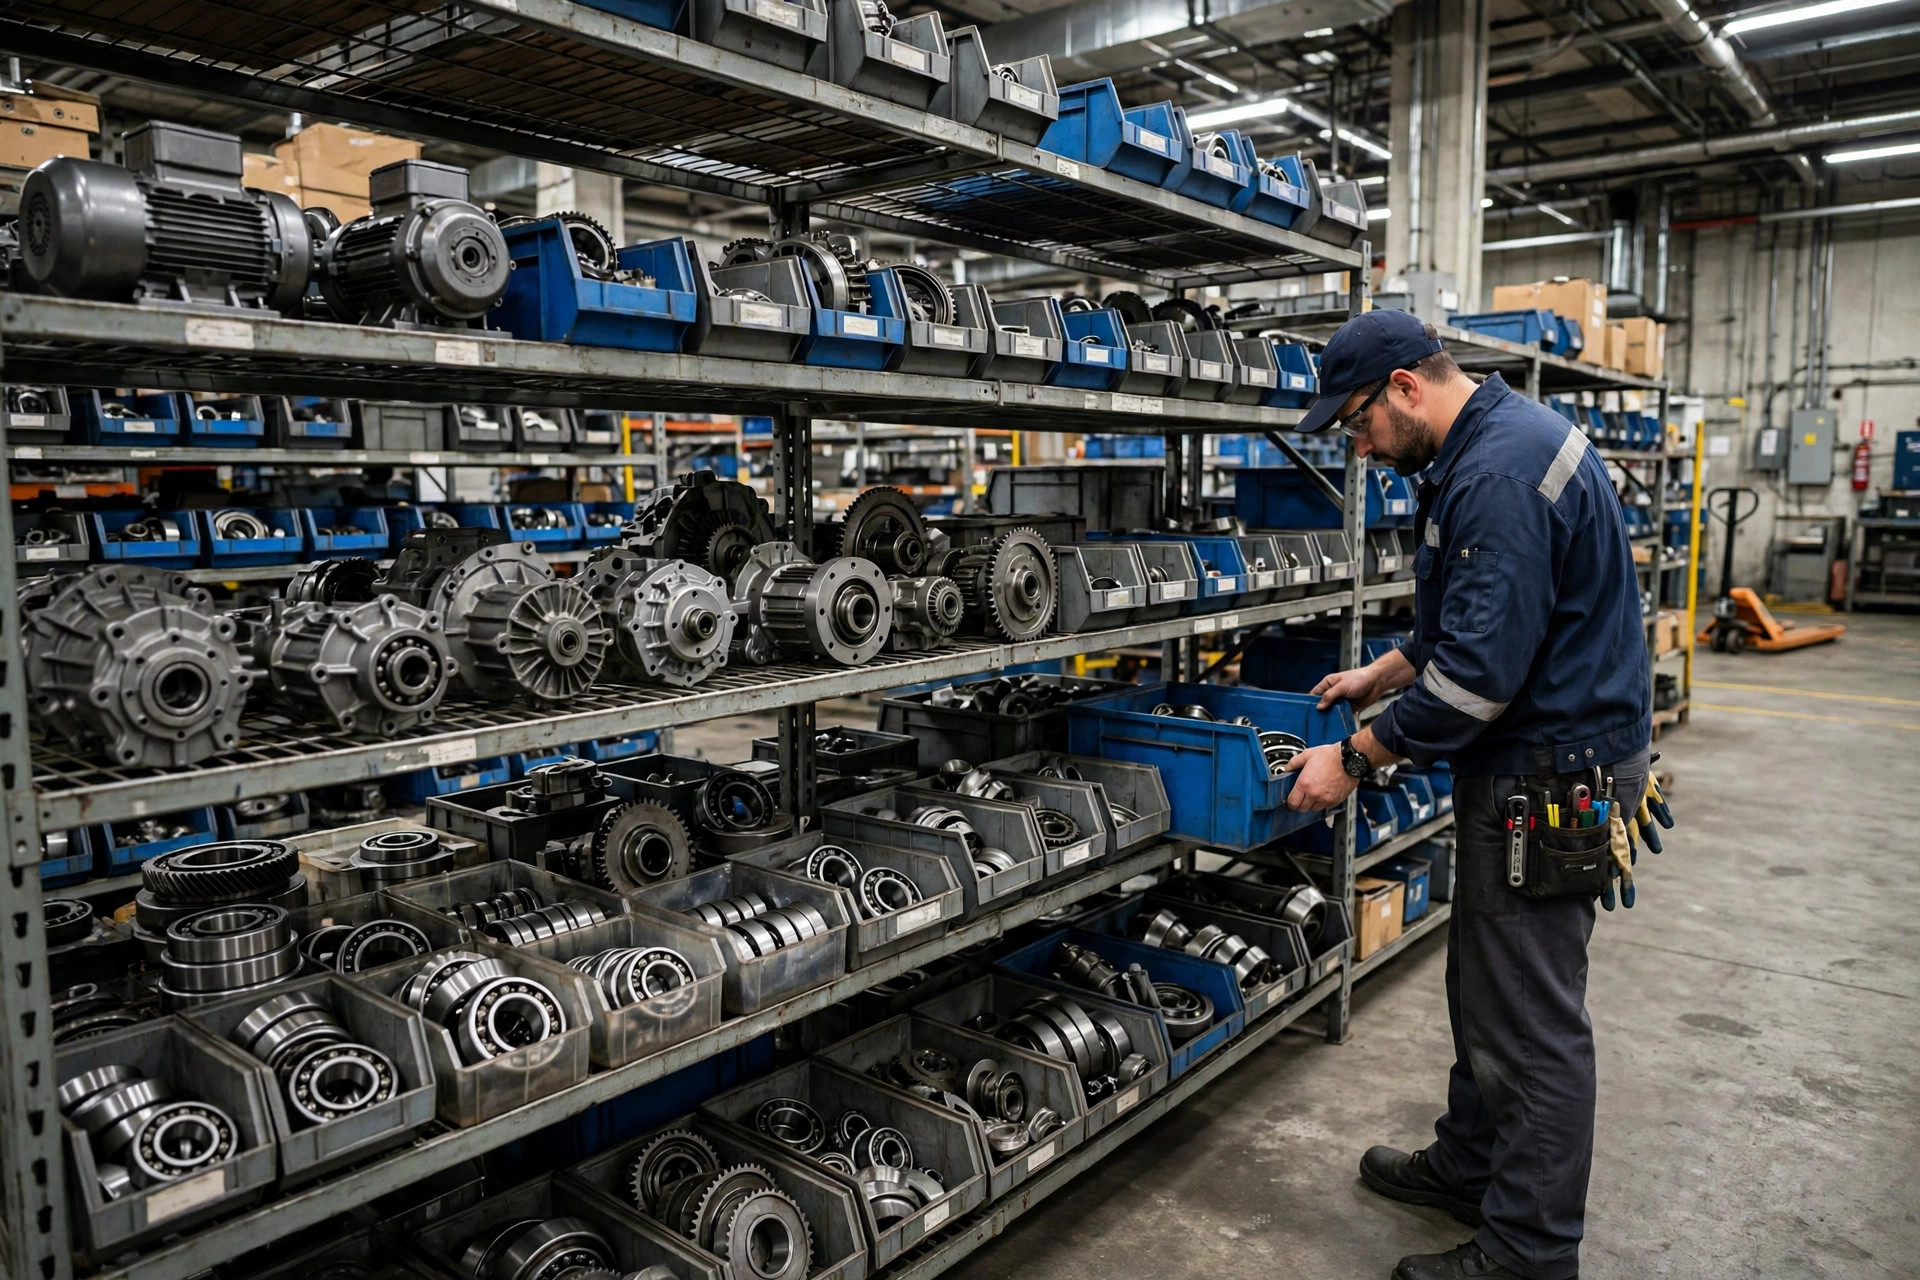
Stocker tous les composants selon la même règle est l'erreur la plus courante dans ce domaine, et le remède consiste à classer par criticité avant de fixer un niveau de stock. La méthode ABC, largement utilisée, regroupe les articles par valeur de consommation annuelle : la classe A couvre environ 10 à 20 pour cent des références et 70 à 80 pour cent de la valeur de consommation annuelle, la classe B environ 30 pour cent des articles et 15 à 20 pour cent de la valeur, et la classe C environ 50 pour cent des articles et seulement environ 5 pour cent de la valeur. La valeur seule ne suffit pas, il faut donc une seconde dimension. Un article vital arrête la production ou crée un risque pour la sécurité en cas de panne, un article essentiel provoque une perturbation qu'une solution de contournement brève peut absorber, et un article souhaitable a peu ou pas d'effet immédiat. Ce n'est que lorsque les deux dimensions se croisent que la décision devient claire.
| Classe | Profil | Règle de stockage |
|---|---|---|
| A, vital | Valeur élevée, arrête la ligne, long délai d'approvisionnement | Conserver 1 à 2 unités, définir un stock de sécurité, signer un accord de réserve avec le fournisseur, compter régulièrement |
| B, essentiel | Valeur moyenne, solution de contournement existante ou courte attente tolérable | Définir des points de réapprovisionnement à partir de l'historique d'utilisation et du délai, revoir chaque trimestre |
| C, souhaitable | Faible valeur, volume élevé, largement interchangeable | Acheter en gros, gérer avec de simples règles min-max, revoir chaque année |
| Obsolète | Aucune consommation depuis plus de 12 mois et aucun équipement en service | Conserver sur une liste séparée, évaluer le transfert, la revente ou l'élimination |
L'attention de la gestion doit se concentrer sur un petit nombre d'articles vitaux plutôt que de se répartir uniformément sur des milliers de références. Les indices de référence de la Society for Maintenance and Reliability Professionals montrent que les installations du quartile supérieur détiennent un stock MRO ne dépassant pas 1.5 pour cent de la valeur de remplacement des actifs, de sorte qu'un magasin bien contrôlé l'emporte par sa structure plutôt que par son échelle. Reliable Plant signale également que les achats d'urgence comportent généralement une prime de 20 à 40 pour cent par rapport à l'achat planifié, si bien qu'acheter après une rupture de stock coûte à la fois du temps et de l'argent.
Du réapprovisionnement réactif au stockage fondé sur le risque
La pratique évolue, lentement mais visiblement, dans une direction portée par trois forces. La première est la disponibilité croissante des données d'équipement. Davantage d'entrepôts enregistrent désormais l'historique des pannes, le temps moyen entre pannes et les temps de réparation de chaque machine, et ces enregistrements transforment la demande de composants de remplacement, d'une question de jugement, en quelque chose de calculable : un roulement de moteur remplacé en moyenne tous les 14 mois, un modèle de capteur qui tombe en panne surtout pendant les saisons chaudes, une courroie dont l'usure suit le débit quotidien. Avec de tels enregistrements, un point de réapprovisionnement suit une formule simple : la consommation quotidienne moyenne multipliée par le délai d'approvisionnement en jours, plus le stock de sécurité, avec des données réelles derrière chaque entrée.
La deuxième force est le changement dans la chaîne d'approvisionnement elle-même. La rotation plus rapide des modèles, la consolidation des fournisseurs et l'allongement des délais d'approvisionnement à l'étranger augmentent tous le risque de rupture de stock pour les articles vitaux. Une fois qu'une machine sort de production, l'approvisionnement de ses composants dédiés ne dure souvent qu'un nombre limité d'années, et un entrepôt doit décider avant le retrait de la machine s'il conserve ses derniers composants vitaux, un jugement qui met en balance la durée de vie restante de la machine et l'arrivée d'une machine de remplacement. La troisième force est la diffusion des outils de gestion : à mesure que les systèmes de maintenance et les systèmes de gestion d'entrepôt partagent leurs données, les enregistrements de sortie, les ordres de travail et les niveaux de stock apparaissent sur la même vue.
Le jugement contre-intuitif se situe exactement ici : détenir moins de pièces de rechange ne signifie pas nécessairement une meilleure gestion, et en détenir davantage ne signifie pas nécessairement une plus grande sécurité. Ce qui décide de la qualité d'un magasin, c'est la mesure dans laquelle sa structure correspond à la structure de risque des équipements qu'il sert. Un magasin peut cumuler deux erreurs à la fois : une carte de commande valant des dizaines de milliers de dollars détenue en un seul exemplaire sans fournisseur de réserve, et des étagères de pièces obsolètes pour des modèles retirés il y a des années. Réduire le stock sur la seule valeur totale risque de réduire les articles vitaux avec le stock mort, tandis qu'ajouter du stock sur le seul nombre de ruptures risque d'accumuler davantage de ce qui ne bouge jamais. Un meilleur test consiste à vérifier si chaque article sur l'étagère peut répondre à trois questions : contre quel risque il protège, combien coûte la protection de ce risque, et quelle est la probabilité du risque. Le stock qui ne peut pas répondre mérite un second regard.
Pour un responsable d'entrepôt, un point de départ réaliste ne nécessite pas de gros investissement. Listez les composants vitaux des équipements en service, et notez le délai d'approvisionnement et la source alternative de chacun. Lisez les deux dernières années de registres de maintenance pour voir quels composants ont réellement arrêté une ligne et lesquels n'ont jamais bougé. Ajustez les règles de stockage en utilisant le tableau de classification ci-dessus, et revoyez-les chaque trimestre. L'effet ne se verra pas en une semaine ; il se verra lors de la prochaine panne d'équipement, dans la différence entre une réparation de routine de deux heures et une demi-journée à expliquer un arrêt aux clients. Une question plus longue reste ouverte : à mesure que les entrepôts s'automatisent davantage et que les machines deviennent plus étroitement couplées, un seul composant manquant arrêtera-t-il une zone plus large qu'aujourd'hui, et la gestion des pièces de rechange doit-elle passer d'une fonction d'entrepôt à la décision d'achat d'équipement elle-même ? La réponse ne deviendra peut-être claire qu'au prochain cycle de renouvellement des équipements.
Par Dr. Chen, Chercheur en chaîne d'approvisionnement Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.