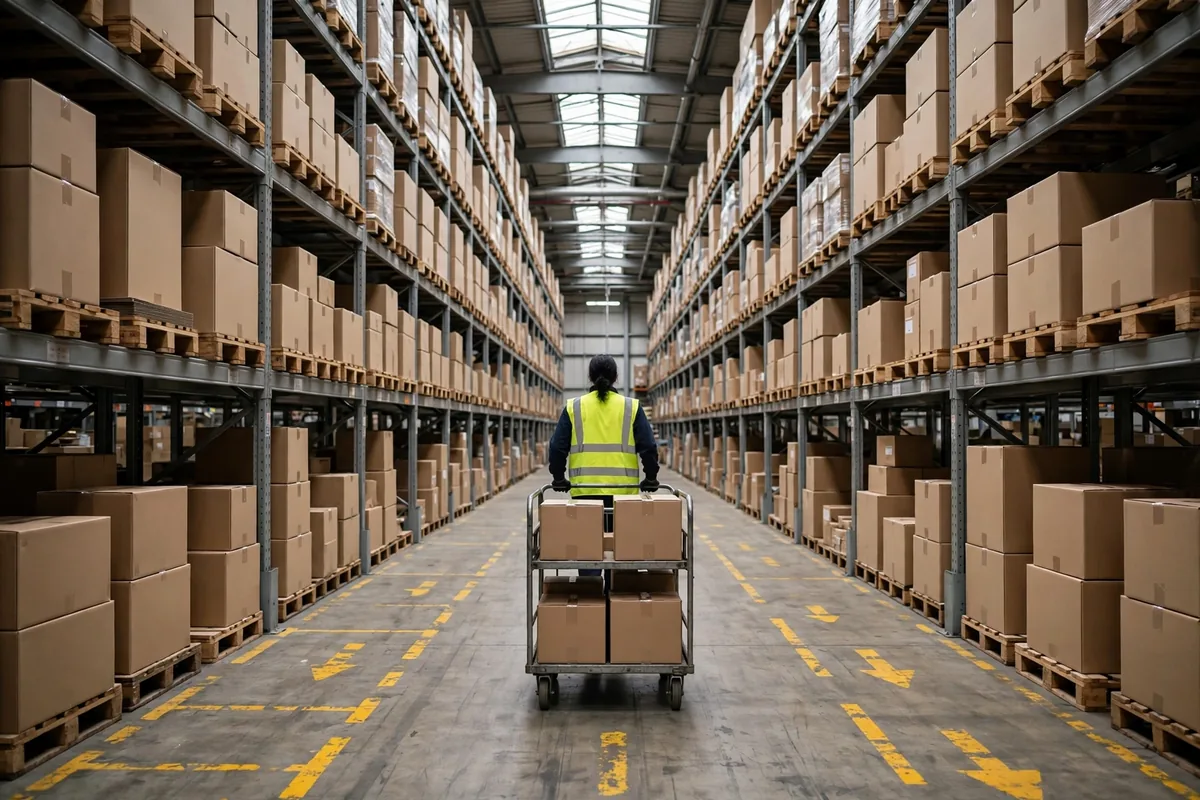
C'était un mardi matin de la dernière saison haute, vers 6 h 40, et je me tenais sur la mezzanine à regarder le rez-de-chaussée. L'équipe de nuit venait de passer le relais. L'équipe de jour arrivait, et Lao Zhang, l'un de nos préparateurs, a poussé son chariot hors de la zone A, marché jusqu'à la zone F pour 2 articles, fait demi-tour, retourné à la zone B, puis rebroussé chemin jusqu'à la zone E. 1 commande, 4 articles, 3 allers-retours dans les mêmes allées. Je n'ai rien dit. Je faisais le calcul dans ma tête. Environ la moitié de cette marche était du gaspillage.
Soyons francs. Le retour en arrière sur le parcours de préparation est le gaspillage le plus facile à manquer dans un entrepôt. Il ne se manifeste pas comme une rupture de stock ou une erreur de préparation. Il se cache dans le nombre de pas. Les gars finissent leur poste les jambes douloureuses et pensent que c'est le métier, mais une grande partie de cette fatigue vient de l'agencement qui les fait tourner en rond.
Comment le retour en arrière s'installe sur le parcours de préparation
Nos codes d'emplacement ont été fixés l'année de l'ouverture de l'entrepôt, dans l'ordre d'arrivée des marchandises : ce qui est arrivé en premier a pris les emplacements près de la porte, ce qui est arrivé ensuite a été repoussé vers le fond. Avec le temps, les articles à forte rotation et ceux à faible rotation se sont retrouvés mélangés, et 1 commande pouvait envoyer un préparateur d'un bout à l'autre du bâtiment. La commande était bonne. Les emplacements étaient le problème.
Puis il y a la séquence des vagues. Nos vagues étaient lancées dans l'ordre d'arrivée des commandes, et non dans l'ordre des emplacements. Le système distribuait les préparations une par une, et le préparateur suivait la liste où qu'elle le mène. La même allée 3 fois aujourd'hui, 4 fois demain. Personne ne trouvait cela étrange, parce que les commandes partaient toujours à temps.
Le pire, pour moi, c'est la réappro qui se dispute la même allée que la préparation. De 8 h à 10 h du matin, c'est notre pic de sorties, et c'est aussi le pic de réappro. Un chariot élévateur entre avec une palette pleine pendant qu'un préparateur essaie de sortir avec un petit chariot, et les 2 restent là à se laisser passer. 2 minutes ici, 2 minutes là, et sur 1 journée, cela représente des dizaines de commandes qu'un préparateur n'atteint pas. Les anciens y sont habitués ; un nouveau reste figé au bout de l'allée, sans savoir s'il doit entrer ou ressortir.
J'ai retrouvé la commande de Lao Zhang plus tard dans la journée. 4 articles dans les zones A, F, B et E. Parcourue dans l'ordre des emplacements, c'est 1 seul passage propre. Parcourue dans l'ordre d'impression de la liste, ce sont 2 allers-retours supplémentaires. Je lui en ai parlé et il m'a dit : « Chef, je marche comme ça tous les jours. J'ai l'habitude. » L'habitude. C'est le plus difficile. Un gaspillage auquel on est habitué ne se corrige jamais.
Un mauvais parcours de préparation ne coûte pas seulement de la vitesse. Il coûte des gens nouveaux, parce qu'un nouveau n'a pas dans la tête le raccourci du vétéran sur lequel s'appuyer, et chaque tour supplémentaire lui donne l'impression d'être plus lent que l'équipe. Embaucher et former un remplaçant coûte bien plus cher que de déplacer quelques emplacements.
Comment nous avons mesuré le retour en arrière sur notre parcours de préparation
Le ressenti ne suffit pas. Il faut des chiffres, mais ils n'ont pas besoin d'être sophistiqués.
Nous avons d'abord essayé une méthode à faible coût. Pendant 3 jours, un chef d'équipe a suivi les préparateurs avec un plan imprimé et tracé une ligne pour chaque commande : où elle commençait, quelles zones elle traversait, où elle faisait demi-tour. Après 3 jours, les lignes les plus épaisses sur cette carte étaient le problème. La ligne entre la zone A et la zone F était si épaisse qu'elle était presque noire.
Nous avons aussi compté les pas. Rien de formel, pas de podomètres. Le chef a suivi environ 12 préparateurs pendant une demi-journée chacun avec un téléphone. Notre propre chiffre mesuré, et je tiens à préciser qu'il s'agit du chiffre de notre entrepôt, et non d'une référence sectorielle : avant la correction, un préparateur marchait en moyenne environ 200 mètres ou plus par commande. Ce chiffre a frappé l'équipe de plein fouet. Il signifiait que la marche supplémentaire de chaque jour s'additionnait en plusieurs tours du bâtiment.
Le contrôle auquel je fais le plus confiance est le temps de préparation pour le même type de commande. 1 préparateur termine en 20 minutes, un autre met 30 minutes. La différence tient rarement à la vitesse des mains. C'est l'itinéraire. Le préparateur rapide a déjà imaginé son propre parcours fluide dans sa tête. Il va d'abord à l'extrémité la plus éloignée et revient en travaillant. Le nouveau suit la liste telle qu'elle est imprimée et zigzague toute la journée. Quand votre meilleure vitesse dépend des vétérans qui portent l'itinéraire dans leur tête, votre agencement laisse tomber vos nouveaux.
Trois corrections que nous avons essayées sur le parcours de préparation
La première correction a été de déplacer des zones. Nous avons déplacé quelques dizaines de nos articles à plus forte rotation vers les 2 zones les plus proches de l'emballage. Cela paraît simple. Il a fallu 3 nuits pour déplacer le stock quand il n'y avait pas de commandes, et nous avons dû surveiller de près les inventaires tournants pour que rien ne soit mal placé. En 1 semaine, la marche moyenne par commande est passée de plus de 200 mètres à un peu plus de 100 dans nos propres mesures. Les préparateurs finissaient leurs postes moins épuisés, les erreurs de préparation n'ont pas augmenté, et le coût a été ces 3 nuits plus une supervision stricte des comptages.
La deuxième correction était plus petite. Nous avons déplacé les articles qui partent presque toujours ensemble vers des emplacements adjacents dans la même allée. 2 produits qui apparaissent toujours sur la même commande se trouvaient aux extrémités opposées d'une allée. Maintenant, ils sont côte à côte, et le préparateur attrape les 2 d'un seul geste. Cette idée est venue des préparateurs eux-mêmes. Ils savent mieux que quiconque au bureau quels articles vont ensemble.
La troisième correction n'a rien coûté du tout. Nous avons changé la séquence de préparation dans le système pour que les préparations s'impriment dans l'ordre des emplacements, du plus proche au plus éloigné, au lieu de l'ordre d'arrivée des commandes. 1 passage, 1 direction, pas de demi-tour. C'était un petit changement dans le WMS qui a pris 2 jours d'allers-retours avec le fournisseur. Après cela, plus aucune commande ne sautait de la zone A à la zone F pour revenir à la zone B.
| Correction | Ce qui a changé dans notre entrepôt (notre propre fourchette mesurée) | Ce que cela a coûté |
|---|---|---|
| Articles à forte rotation vers les zones proches | Marche moyenne par commande réduite d'environ moitié | 3 postes de nuit de déplacements, inventaires tournants stricts |
| Articles associés côte à côte | Beaucoup moins de demi-tours dans une même allée | Retours continus des préparateurs |
| Préparations triées par emplacement | Les commandes ont cessé de sauter entre les zones | 2 jours de travail avec le fournisseur du WMS |
Voici la partie contre-intuitive, et je sais que certains ne seront pas d'accord avec moi. Le parcours de préparation le plus court n'est pas toujours le plus rapide. Une fois, nous avons entassé tous les articles à forte rotation juste à côté de la porte, et cette allée s'est complètement bloquée. Préparateurs, chariots de réappro et emballeurs étaient tous serrés dans le même tronçon, et personne ne pouvait bouger. Nous avons fini par décaler certains articles à forte rotation d'1 zone vers l'arrière. La marche est devenue un peu plus longue, mais l'allée est restée dégagée et, dans l'ensemble, nous sommes devenus plus rapides. Ne mesurez pas seulement la distance. Mesurez le flux.
La réappro tourne maintenant dans la fenêtre de faible sortie, de 14 h à 16 h. Les matins sont réservés à la préparation, sauf si un emplacement est vraiment sur le point de se vider. Au début, les gens se sont plaints que la fenêtre était trop courte, mais après 2 semaines, les matins ont cessé de se bloquer, la vitesse de préparation a augmenté, et les après-midis se sont révélés largement suffisants. Gardez les 2 foules hors de la même allée à la même heure. C'est tout.
1 fois par mois, nous regardons à nouveau la carte des itinéraires, et quand la demande change, les emplacements changent avec elle. Le premier jour d'un nouveau, le chef d'équipe parcourt avec lui l'itinéraire fluide avant qu'il ne prépare 1 seule commande. Nous ne le laissons pas découvrir par essais et erreurs, parce que le prix de ces essais et erreurs, c'est le retour en arrière. Et avant toute grande promotion, nous vérifions d'abord les emplacements des quelques dizaines de meilleures ventes. N'attendez pas la saison haute pour découvrir que vos meilleures ventes sont enterrées au fond du bâtiment.
Si vous dirigez un entrepôt, allez vous tenir sur la mezzanine un matin et suivez 1 préparateur pendant 1 commande. Comptez combien de fois il fait demi-tour. La réponse est là. Le retour en arrière n'est pas difficile à trouver et n'est pas cher à corriger. Le difficile, c'est d'admettre qu'il est là. N'attendez pas la saison haute, quand vous êtes déjà à court de personnel, pour découvrir que vos gens marchent dans le mauvais sens depuis 1 an.
Par Chen Feng, Responsable des opérations d'entrepôt
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.