Il était 6:40 un mardi matin. Je venais à peine d'entrer dans l'entrepôt quand le chef de l'équipe de nuit, Old Wang, m'a posé une feuille sur le bureau : 37 erreurs de préparation sur la vague de 11 p.m. Pour être honnête, ma première pensée n'a pas été de passer un savon à qui que ce soit. J'ai regardé le planning d'abord. Cette vague comptait six intérimaires pour couvrir la haute saison, et seulement deux vétérans pour les encadrer.
Quiconque a dirigé un entrepôt connaît la situation. Précision contre vitesse en préparation, c'est un exercice d'équilibre. Poussez trop sur la vitesse et les erreurs grimpent. Poussez trop sur la précision et les commandes ne sortent plus. Le patron veut les deux, et le client vous pénalise pour les deux. La question n'a jamais été « rapide ou précis ». C'est où se situe le standard, et sur qui il repose.
Avant de fixer un chiffre de précision en préparation, découvrez d'où viennent les erreurs
Nos grosses erreurs tombent dans trois catégories, et ça a toujours été le cas. Mauvais article : deux modèles qui se ressemblent côte à côte, et le préparateur prend le mauvais. Mauvaise quantité : il en fallait trois, deux ont été prélevés, ou l'inverse. Et lignes oubliées : cinq lignes sur la commande, quatre préparées, carton scellé.
En novembre dernier, avant le pic, j'ai demandé au contrôle qualité de sortir deux semaines d'erreurs de préparation et de les compter à la main. Sur 214 commandes erronées, le mauvais article représentait plus de la moitié : 118 d'entre elles. La mauvaise quantité, 61. Les lignes oubliées, 35. Une fois la répartition sous les yeux, le problème cesse d'être un mystère. Notre plus gros souci n'était ni les mains rapides ni les mains lentes. C'était l'emplacement des produits. Les deux modèles qu'on confondait le plus étaient une boîte blanche et une boîte blanc cassé, empilées sur le même rack, une étagère au-dessus de l'autre, et sous une lumière faible on ne pouvait pas les distinguer.
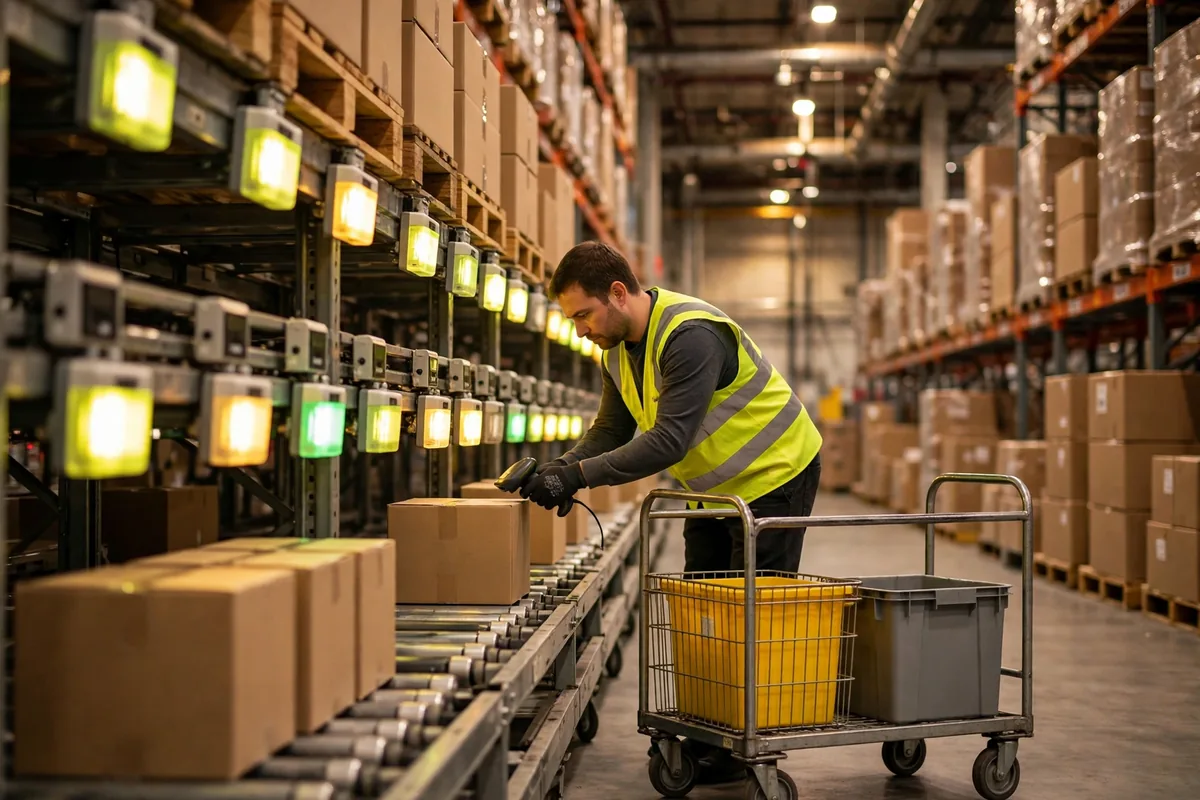
Ce mois-là, nous avons fait trois petites choses, rien d'héroïque. D'abord, nous avons séparé les sosies qui se confondaient, avec au moins un emplacement entre eux. Ensuite, pour les emballages similaires, nous avons ajouté une ligne en gros caractères sur l'étiquette de préparation : la variante en gros type, comme « WHITE — LARGE », assez grande pour se lire d'un coup d'œil. Troisièmement, nous avons remplacé deux ampoules faibles au-dessus de ce rack par des plus lumineuses. Deux jours de travail. La semaine suivante, les erreurs de préparation sont tombées de plus de 30 par jour à 12, et la vitesse n'a pas perdu une seule commande.
Nous graduons aussi le contrôle. Les préparations d'un nouvel embauché sont contrôlées à 100 pour cent, par le vétéran qui le forme : une erreur est discutée sur-le-champ avant que le carton ne continue. Les vétérans passent un contrôle aléatoire de 5 pour cent, et si un contrôle aléatoire attrape une erreur, le taux de contrôle de cette personne monte à 20 pour cent pour la semaine. Contrôler, ce n'est pas de la méfiance. C'est un filet de sécurité pour les nouveaux et un rappel pour les anciens. Beaucoup pensent que le contrôle ralentit. Contrôler une commande prend quelques secondes. Corriger une commande erronée prend plus de dix minutes. N'importe qui peut faire ce calcul.
Voici donc mon avis : avant de fixer un standard, passez une semaine à trier vos erreurs. Si vous ne savez pas d'où elles viennent, n'importe quel chiffre que vous fixez est une supposition.
La vitesse et la précision ne sont pas une balançoire
On dit que rapide et précis sont des ennemis naturels. Ce n'est vrai qu'à moitié. À l'été 2024, nous avons classé nos préparateurs par vitesse, et je me souviens encore du résultat, parce qu'il était l'inverse de ce que j'attendais.
Les dix plus rapides avaient une moyenne de 92 lignes par heure. Les dix plus lents, 54. J'ai supposé que le groupe rapide faisait le plus d'erreurs. Ce n'était pas le cas : ils avaient le taux d'erreur le plus bas du bâtiment. Le pire taux d'erreur se trouvait dans le groupe du milieu, autour de 70 lignes par heure. Pourquoi ? Le groupe rapide était composé uniquement de vétérans avec plus de trois ans dans l'entrepôt ; ils pouvaient trouver un emplacement les yeux fermés. Le groupe du milieu avait entre six mois et un an d'ancienneté : juste assez d'expérience pour se fier à son instinct et sauter la confirmation par scan.
Ça a changé ma façon de voir les choses. La vitesse en soi ne crée pas d'erreurs. Être à moitié formé, oui. Un débutant qui prépare 40 lignes par heure avec une erreur par poste et un vétéran qui prépare 90 lignes par heure avec zéro erreur, ce n'est pas le même problème. Mettez un seul objectif de vitesse au débutant et il sautera des contrôles pour l'atteindre, et les erreurs grimperont. Mettez un seul objectif de précision au vétéran et il ralentira pour le protéger, et le volume chutera.
Nous avons donc arrêté d'utiliser un seul chiffre pour tout le monde. Les standards sont divisés par type de commande et par expérience. Les nouveaux n'ont pas d'objectif de vitesse pendant les deux premières semaines, seulement un objectif de précision, et plus de trois erreurs signifie qu'on s'arrête et qu'on revoit ça ensemble. Les objectifs de vitesse arrivent progressivement ensuite. Les vétérans reçoivent des objectifs basés sur leur propre meilleure performance stable, pas sur la moyenne du bâtiment.
Les trois règles que nous appliquons maintenant pour la précision et la vitesse en préparation
Règle un : fixez le standard par type de commande, pas un seul chiffre pour tout l'entrepôt. Commandes à un seul article : 120 lignes par heure à 99.8 pour cent de précision. Petites commandes multi-lignes : 75 lignes par heure à 99.5 pour cent. Articles lourds ou tout ce qui demande une pesée : 40 lignes par heure à 99.9 pour cent. Ces chiffres ne sont pas des suppositions : ils viennent de trois mois de données, en prenant la médiane stable de nos vétérans et en la poussant juste un peu vers le haut. Un peu, c'est combien ? Assez pour qu'environ 8 personnes sur 10 puissent l'atteindre avec effort, et que 2 sur 10 aient besoin d'accompagnement. Ceux qui n'y arrivent pas ne sont pas punis : ils passent deux semaines jumelés avec un vétéran.
Règle deux : intégrez le coût de l'erreur dans le standard. Avant, nous ne comptions que le nombre de commandes erronées. Puis j'ai calculé ce que coûte réellement une commande erronée : un retour, un réenvoi, le transport, la main-d'œuvre, le temps du service client, environ 40 dollars en moyenne. Trois cents commandes erronées par mois, c'est 12,000 dollars jetés par la fenêtre. Je lis ce chiffre à voix haute au briefing du matin chaque mois. Pas pour faire peur, pour que l'équipe comprenne que la précision n'est pas pour mon bénéfice. Un préparateur qui fait 500 lignes par jour et commet une seule erreur passe plus de temps à la corriger qu'à préparer 20 lignes de plus. C'est un mauvais échange, et tout le monde sur le terrain le voit une fois qu'on montre le calcul.
Règle trois : une fois le standard fixé, il ne bouge pas pendant trois mois. Avant, nous le changions tous les mois, et au bout d'un moment plus personne ne le prenait au sérieux : on venait à peine de s'y habituer qu'il changeait déjà. Maintenant il est affiché au mur, et nous le revoyons une fois par trimestre avec seulement deux questions : les erreurs ont-elles vraiment baissé, et le volume est-il vraiment sorti ? Si les deux sont bonnes, il reste. Si l'une est mauvaise, on ajuste seulement celle-là. Changez tout à la fois et vous ne saurez jamais quel changement a fait le travail.
Voici la vérité honnête : il n'y a pas de chiffre universel pour l'équilibre entre précision et vitesse. Vos produits sont différents, vos gens sont différents, votre mix de commandes est différent. Copier le standard de quelqu'un d'autre, c'est creuser votre propre trou. Faites une chose en retournant sur le terrain : sortez les erreurs de préparation des deux dernières semaines et comptez-les en trois piles : mauvais article, mauvaise quantité, ligne oubliée. Une fois comptées, vous saurez quel bout de votre bâtiment doit être réparé en premier.
Par Chen Feng, Responsable des opérations d'entrepôt
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.