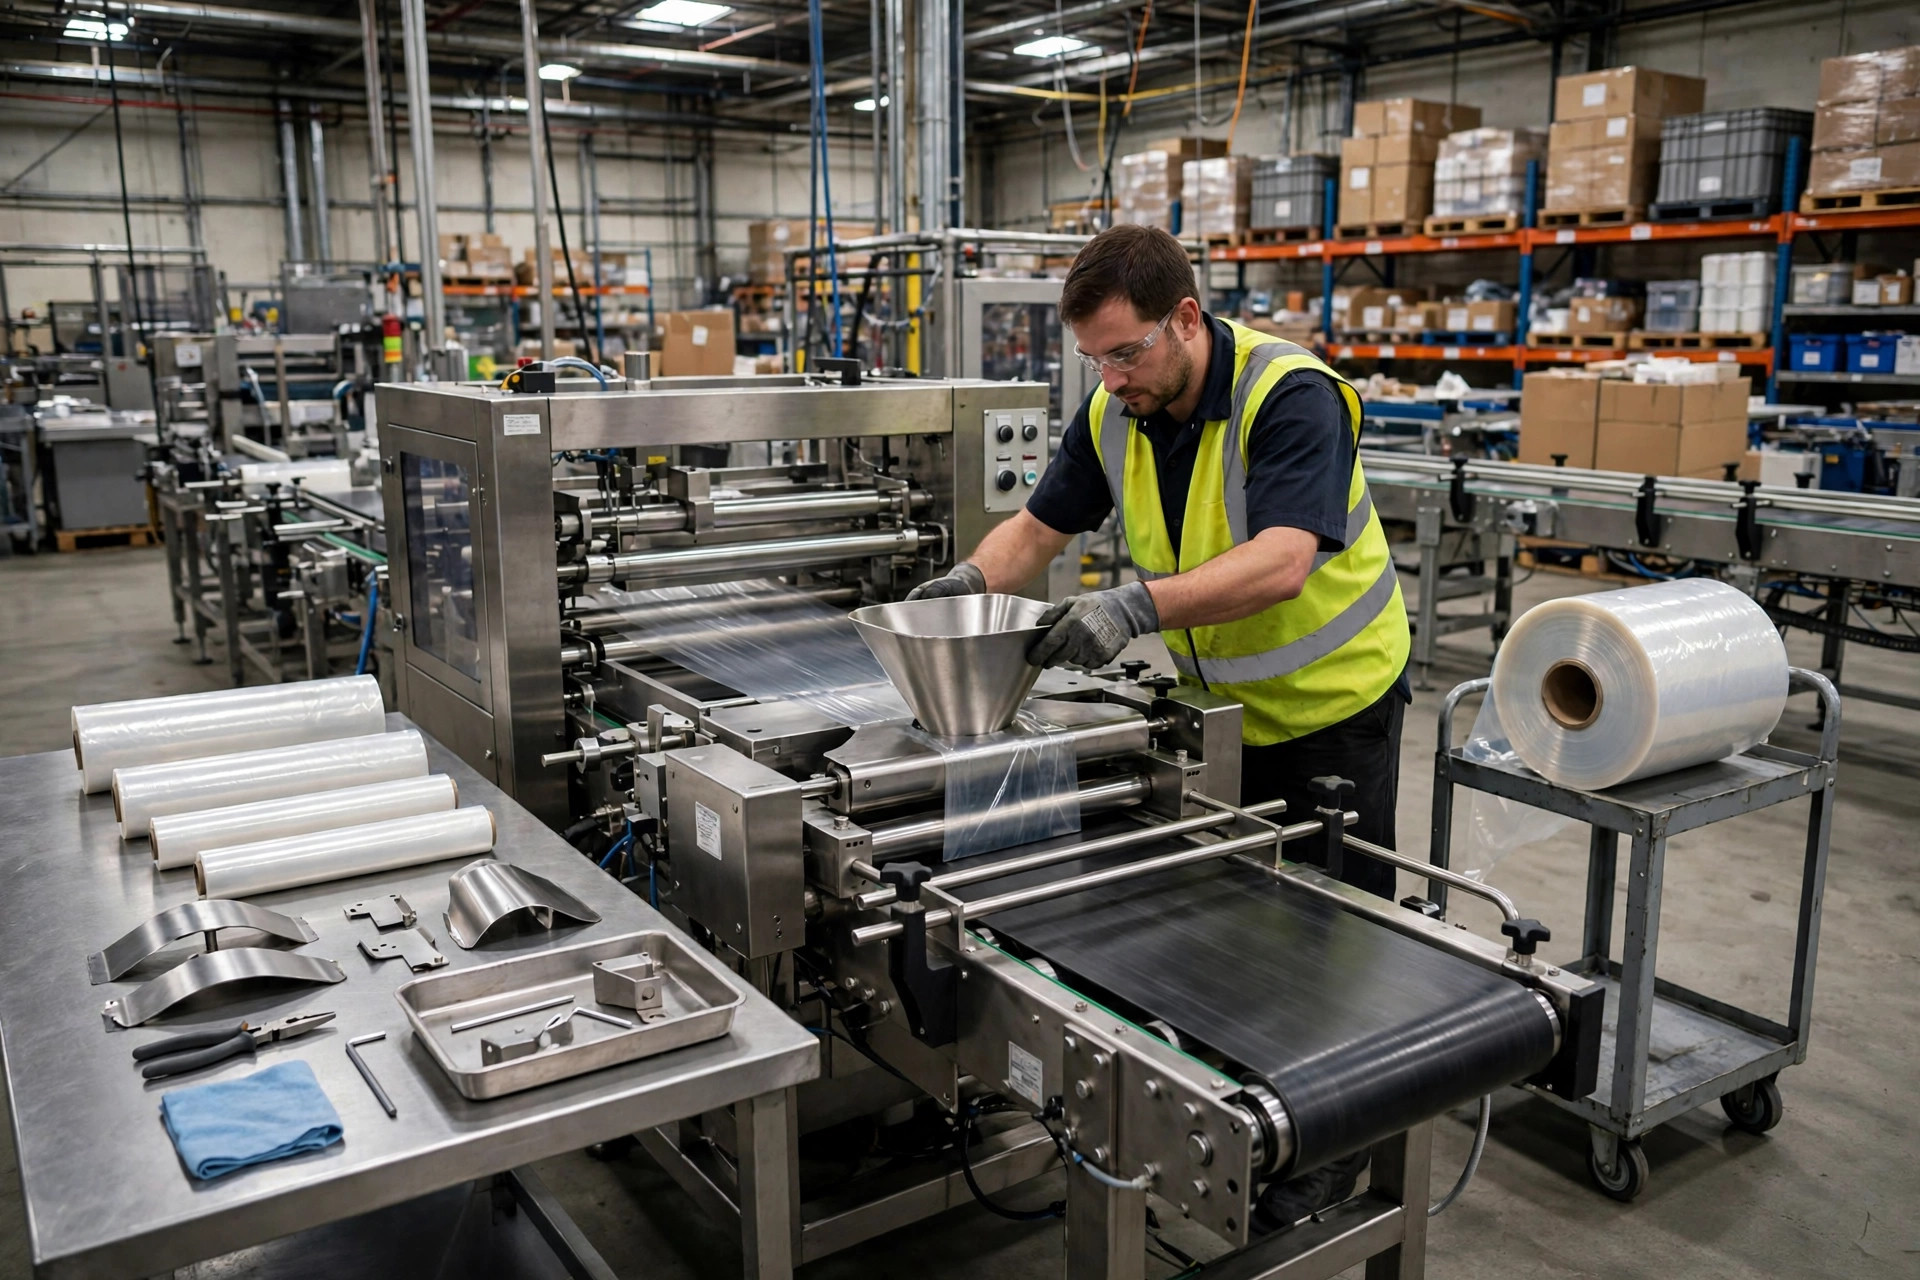
L'automne dernier, j'ai passé un poste dans une usine de condiments à observer leur nouvelle ligne d'emballage automatique. Le propriétaire en était fier : 120 sacs par minute, il me l'a dit deux fois. J'ai vu trois changements de format pendant ce poste, en passant de sacs de 200 grammes à des sacs de 500 grammes. Changer le film, changer l'épaule de formage, ajuster la température de scellage, réinitialiser la peseuse, lancer une douzaine de sacs d'essai, les peser, ajuster, en lancer d'autres. Temps moyen : 68 minutes — un problème classique de changement de format sur ligne d'emballage d'entrepôt en petits lots. La ligne peut tourner vite, mais pendant ces 68 minutes, elle ne produit exactement rien.
Voyez-le ainsi : la vitesse de la ligne est votre temps de sprint, et le temps de changement de format est le temps que vous passez à lacer vos chaussures avant le coup de feu. Quand les commandes sont à forte mixité et en petits lots, vous passez plus de temps à lacer vos chaussures qu'à courir. C'est la vraie question derrière le travail de changement de format sur ligne d'emballage d'entrepôt en petits lots : la rapidité de votre changement de format décide si les petites commandes rapportent ou perdent de l'argent.
Où va réellement le temps de changement de format
Commencez par le principe : un changement de format complet va du dernier bon sac du travail A au premier bon sac du travail B. Chaque tâche entre les deux tombe dans deux catégories : la préparation interne, qui ne peut se faire que pendant que la machine est arrêtée, et la préparation externe, qui peut se faire pendant que la machine tourne encore sur le travail précédent. Shigeo Shingo a construit le SMED — Single-Minute Exchange of Die (changement d'outillage en un seul chiffre de minutes) — chez Toyota dans les années 1950 et 1960 sur une idée : sortir d'abord le travail externe de la fenêtre d'arrêt, puis comprimer ce qui reste. L'objectif du SMED est un nombre de minutes à un chiffre, moins de 10.
Les lignes d'emballage qui n'ont jamais fait de SMED prennent généralement de 45 à 120 minutes par changement de format. Faites passer la même ligne par le SMED correctement et elle tombe à 10 à 25 minutes, soit une réduction d'environ 50 à 80 pour cent. Ces plages se retrouvent dans la documentation publiée ; ce ne sont pas les chiffres de la brochure d'un seul fournisseur. Que se passe-t-il réellement dans un changement de format ? Prenez une ligne verticale de formage, remplissage et scellage : arrêter, nettoyer la trémie et les pièces en contact, changer le rouleau de film et le col de formage, changer ou ajuster les mâchoires de scellage, changer l'outillage de dosage, charger la nouvelle recette, réenfiler le film, lancer des sacs d'essai et ajuster jusqu'à ce que le scellage, le poids et la coupe soient conformes aux spécifications. Comptez : plus d'une douzaine d'étapes. La plupart des usines n'ont pas une étape trop lente ; elles ont une douzaine d'étapes toutes entassées dans la fenêtre d'arrêt, faites l'une après l'autre.
La scène que je vois le plus souvent : l'opérateur arrête la ligne, puis marche chercher le rouleau de film suivant, découvre que la largeur est mauvaise et revient à pied. Le film était sur un rack à trois mètres de la ligne pendant tout ce temps. Cet aller-retour brûle dix minutes pour rien. L'autre classique : un opérateur fait tout le changement de format pendant que le second regarde, et cinq minutes s'évaporent à chercher dans les menus de l'IHM la page de température de scellage, parce que personne n'a enregistré la recette.
La ligne de partage du changement de format sur ligne d'emballage d'entrepôt en petits lots : 15, 30 ou 60 minutes
Les lignes de partage doivent venir des mathématiques, pas de l'instinct. Le tableau ci-dessous est un exemple hypothétique travaillé — une ligne tournant à 60 sacs par minute avec une contribution de 0.30 dollars par sac. Les chiffres sont une illustration de scénario, pas les comptes réels d'une usine, mais la méthode s'applique directement à votre propre ligne :
| Temps de changement de format | Production perdue par changement de format | Contribution perdue par changement de format (hypothétique) | Perte par jour à 4 changements de format | | 60 minutes | 3,600 sacs | $1,080 | $4,320 | | 30 minutes | 1,800 sacs | $540 | $2,160 | | 15 minutes | 900 sacs | $270 | $1,080 | | 10 minutes | 600 sacs | $180 | $720 |
Même ligne, mêmes commandes : réduire le changement de format de 60 à 15 minutes libère $3,240 de contribution par jour à quatre changements de format — avant de compter le gaspillage de sacs d'essai et les heures supplémentaires. Maintenant, la ligne de partage se lit clairement.
Plus de 60 minutes ne fonctionne que pour les gros lots et peu de changements de format. Plus de trois changements de format par jour et les commandes en petits lots sont fondamentalement déficitaires, quelle que soit la vitesse de la ligne. Autour de 30 minutes, c'est le seuil de passage pour les petits lots : quatre à six changements de format par jour restent gérables, et la planification cesse de se plier autour des changements de format. Moins de 15 minutes, c'est la zone de confort pour le travail à forte mixité et en petits lots — la documentation publiée des fournisseurs montre un changement de format complet, film plus une hauteur d'emballage différente, réalisé en environ 15 minutes. Moins de 10 minutes, c'est l'objectif du SMED : les systèmes de changement de format automatisé sur les lignes de boissons sont publiés à environ 10 minutes pour un changement de produit et environ 30 minutes pour un changement de format.
Voici la partie contre-intuitive : la ligne au changement de format le plus rapide n'est pas nécessairement la ligne la plus chère. Beaucoup d'usines supposent qu'elles doivent acheter un changement de format entièrement automatique, alors que retirer la préparation externe, préparer les pièces de format à l'avance et enregistrer les recettes réduit généralement le temps de moitié d'abord — pour une fraction du prix. Et l'inverse est tout aussi vrai : achetez une ligne haut de gamme avec changement de format automatique, sautez la gestion du changement de format, et vous changerez quand même de format en 40 minutes. La machine économise du temps de mouvement, pas le temps d'attente d'un travail que personne n'a préparé. Un bon tiers de la plupart des temps de changement de format est de l'attente — pour des personnes, du matériel, des paramètres — et cela n'a rien à voir avec le prix de la machine.
Pourquoi les changements de format en petits lots restent lents : trois pièges
Le premier piège, ce sont les recettes qui vivent dans la tête de quelqu'un. Une ligne, une douzaine de références, et la température de scellage, le poids de remplissage et la position de coupe dépendent tous de la mémoire de l'opérateur senior. Il prend un jour de congé et la ligne doit tout réapprendre par essais. La solution, c'est la gestion des recettes : les paramètres de chaque référence enregistrés sur l'IHM, appelés au changement de format, vérifiés une fois, puis on lance. Si un paramètre peut être stocké, personne ne devrait avoir à le mémoriser.
Le deuxième piège, ce sont les pièces de format qui ne sont pas préparées à l'avance. Épaules de formage, mâchoires de scellage, maillons de chaîne — elles restent dans une armoire jusqu'au début du changement de format, et ensuite elles ont encore besoin d'ajustements. La méthode rapide consiste à les préparer en kit par référence : pendant que le travail A tourne encore, les pièces de format du travail B sont déjà à la ligne, codées par couleur, appariées une à une, et elles se montent sans ajustement. Certains fournisseurs construisent les épaules de formage en ensemble de deux pièces qui s'échangent sans ajustement, avec des rouleaux de film qui s'auto-alignent. Ce que ces conceptions économisent, ce n'est pas de l'effort mais du temps d'essais et d'erreurs.
Le troisième piège, c'est le gaspillage d'essais que personne ne compte. Une douzaine ou deux douzaines de sacs d'essai par changement de format, film et produit inclus, non enregistrés — additionnez à la fin du mois et c'est de l'argent réel. Le nombre de sacs d'essai appartient au relevé de changement de format : combien de sacs ont été essayés, combien de film a été mis au rebut. Au prochain changement de format, faites baisser ce nombre. Les essais ne sont pas gratuits, et réduire les sacs d'essai de moitié revient à économiser plusieurs minutes de plus par changement de format.
Une autre chose qu'on oublie généralement : le changement de format peut-il tourner en parallèle ? Une personne qui fait tout en séquence prend 60 minutes. Deux personnes qui se partagent le travail — l'une sur le film, l'autre sur l'ensemble de formage — transforment des tâches en série en tâches parallèles et le temps est à peu près divisé par deux. Le SMED appelle cela l'opération parallèle. Cela ne coûte aucun équipement, juste une fiche de tâches : qui fait quelles étapes, dans quel ordre, en commençant quand. Beaucoup d'usines sont lentes à cause d'une habitude tenace : traiter le changement de format comme un travail d'une seule personne. Dans les opérations de changement de format sur ligne d'emballage d'entrepôt en petits lots, où les changements de format ont lieu plusieurs fois par jour, les minutes économisées par le travail parallèle s'additionnent jusqu'à presque un poste complet.
Les planificateurs doivent aussi lire ce tableau. Avec des changements de format de 60 minutes, une ligne tient environ trois références par jour ; avec des changements de 15 minutes, huit sans heures supplémentaires. Accepter une petite commande, et à quel prix la coter, se résume à ce tableau. Les devis de vente au prix unitaire sans compter les changements de format, les programmes de production aux dates de livraison sans compter la fréquence, et l'écart se paie en temps de changement de format.
Et une vache sacrée mérite un coup direct : l'usine qui exige le « changement de format en une touche » avant toute autre chose, avec un gros budget à la clé. Première question : combien de changements de format par jour faites-vous réellement ? Sur une ligne qui change de format une fois par jour, réduire le changement de format de 60 à 15 minutes peut ne pas économiser assez de temps d'arrêt en un an pour couvrir le module de changement de format automatique. Mesurez d'abord, calculez ensuite, dépensez en troisième. Filmez un changement de format complet avec un téléphone, classez chaque minute — interne ou externe, action ou attente — et construisez ce tableau avant de décider où va l'argent.
Que l'argent en vaille la peine se résume à un chiffre : le coût total d'un seul changement de format — la contribution perdue au temps d'arrêt, plus le film et le produit gaspillés en essais, plus les heures de main-d'œuvre supplémentaires. Calculez ce chiffre, puis regardez toute machine qui prétend offrir un « changement rapide de format ». Que cela en vaille la peine ou non, vous le saurez d'un coup d'œil.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.