Commençons par l'argent. Une ligne de sortie expédie 3,000 commandes par jour, et chaque commande qui attend 10 secondes de plus à la station de vérification brûle plus de 8 heures de main-d'œuvre par jour — le poste complet d'un employé, perdu. Vérifier, peser et étiqueter ressemblent à trois métiers distincts, mais dans bien des entrepôts ils sont enchaînés sur une seule ligne, chacun attendant le précédent : la pesée attend le scan, le scan attend l'étiquetage, l'étiquetage attend l'arrivée du prochain carton. Ces secondes d'attente n'apparaissent dans aucun rapport, mais elles sont toutes dans le coût de main-d'œuvre à la fin du mois.
Au cours de mes années d'analyse des coûts logistiques, j'ai vu trop d'entrepôts dépenser bêtement leur argent au poste de travail. Certains achètent une coûteuse peseuse de contrôle automatique. D'autres passent au scanner le plus cher du marché. Mais l'aménagement de la station lui-même est emmêlé : les gens tournent en rond autour de l'établi, les cartons font la queue sur l'établi, et aucun équipement ne peut sauver un mauvais flux. C'est comme mettre une voiture plus rapide sur une route embouteillée. La voiture est plus rapide, et la route reste embouteillée.
Trois étapes en série à la station de vérification, c'est trois personnes qui attendent une seule
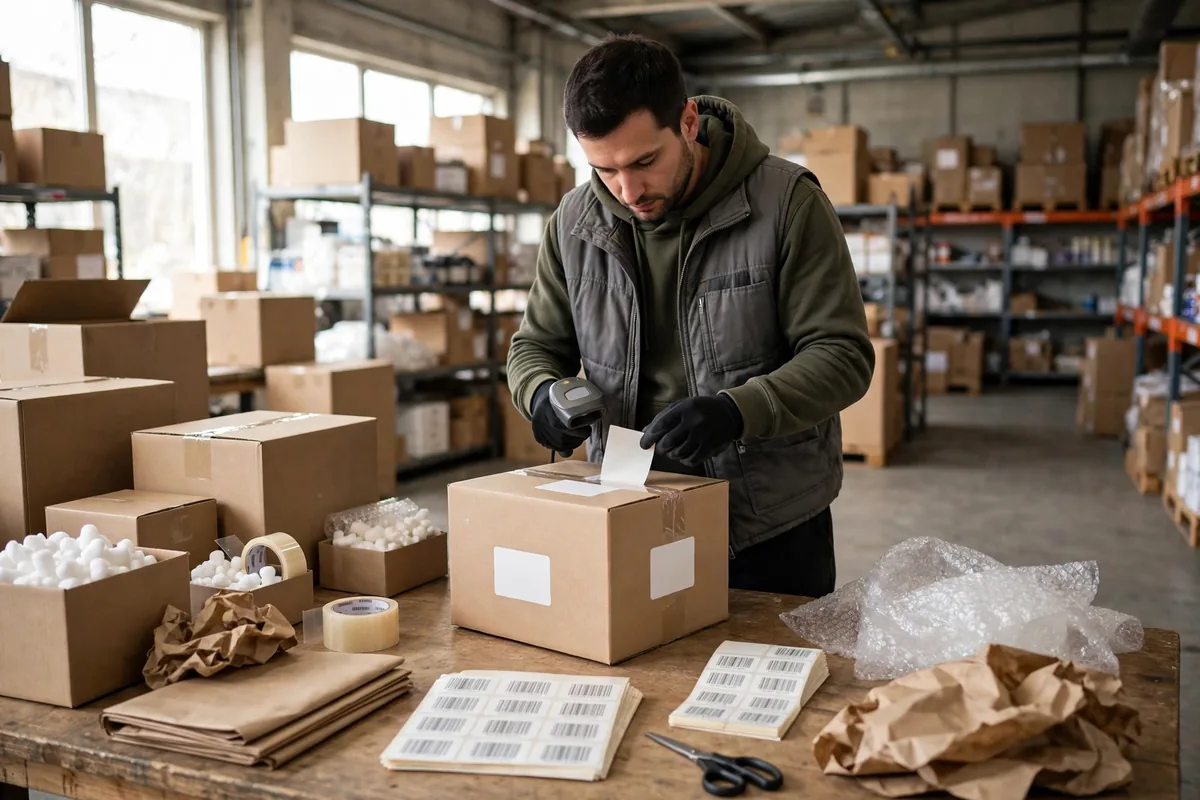
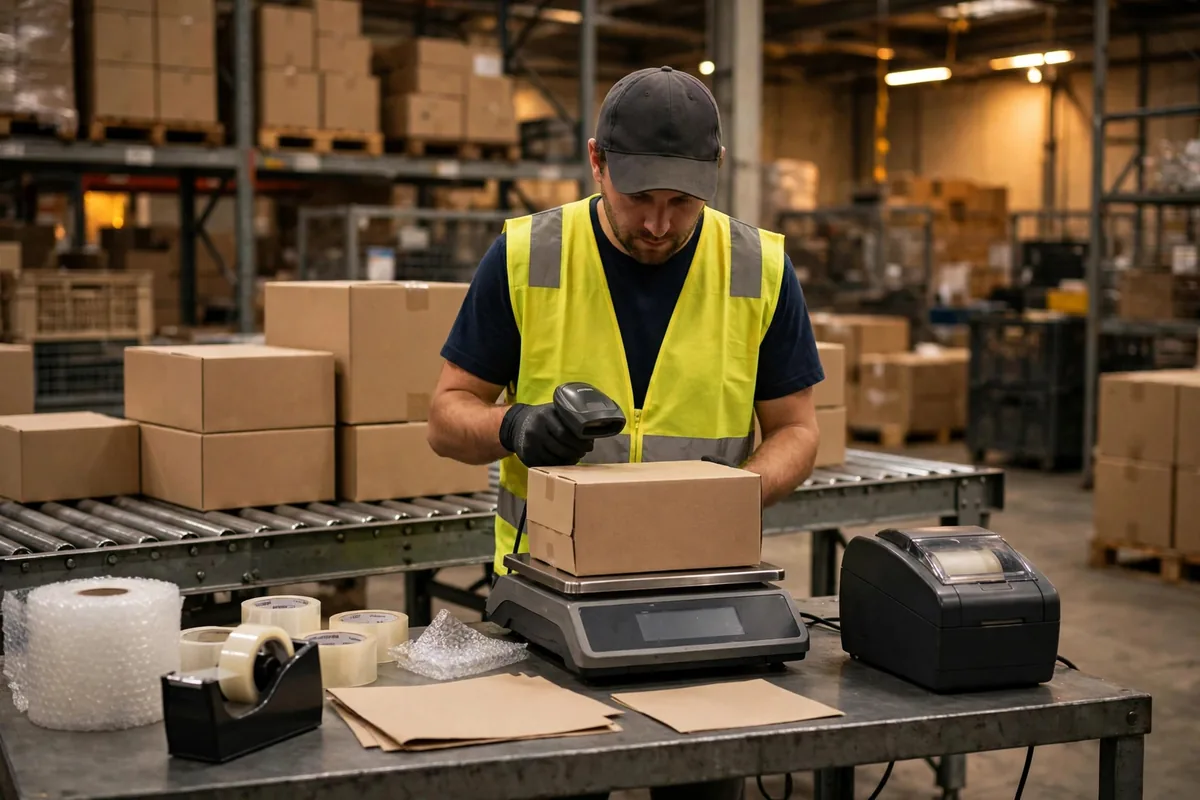
Décomposons ce qui se passe réellement à la station de vérification de sortie. Chaque commande passe par trois actions sur l'établi : vérifier (compter les marchandises d'après la liste de préparation, s'assurer que les bons articles sont dans le carton), peser (poser le carton sur la balance, attendre que le poids se stabilise, le comparer au système) et étiqueter (imprimer l'étiquette d'expédition, la coller, scanner pour confirmer). Aucune des trois n'est difficile. Le difficile, c'est qu'elles sont disposées en ligne.
J'ai visité un entrepôt d'articles pour la maison dans le sud de la Chine pendant la haute saison de l'année dernière, et la scène était la suivante : le vérificateur finissait de contrôler un carton et le poussait vers le peseur ; le peseur attendait que la balance se stabilise et annonçait le poids ; une fois le poids confirmé par le système, le carton passait à l'étiqueteur. Trois postes en ligne droite, 45 secondes par commande. Où était la perte ? Pendant les 8 secondes nécessaires à la stabilisation de la balance, les mains du vérificateur s'arrêtaient. Pendant que les deux premières étapes tournaient encore, l'étiqueteur ne pouvait que rester debout à attendre. Sur trois personnes, une seule travaillait à chaque instant — les deux autres attendaient. Les chiffres sont un exemple chiffré hypothétique, mais la logique est réelle : dans un flux en série, l'étape la plus lente fixe la vitesse de toute la ligne, et le temps des autres part en attente.
La haute saison aggrave les choses. Le volume de commandes double, une file se forme devant la station de vérification, les préparateurs attendent avec leurs chariots la vérification, les vérificateurs attendent la pesée, et toute la ligne de sortie est étranglée par un seul établi. L'entrepôt a ajouté deux personnes au problème, et cela a empiré : l'établi n'a qu'une certaine taille, les gens n'arrêtaient pas de s'écarter les uns des autres, et le temps par commande a augmenté au lieu de diminuer.
Peser, scanner et étiqueter : l'ordre compte
Voici la partie contre-intuitive : une station de vérification ne devient pas plus rapide en ajoutant des gens, et un établi plus petit n'économise pas d'argent. Ce qui économise vraiment de l'argent, c'est d'empêcher les trois étapes de s'attendre mutuellement.
Premièrement, supprimer l'attente. Pendant les secondes nécessaires à la stabilisation de la balance, le vérificateur ne doit pas s'arrêter — il devrait déjà contrôler les marchandises de la commande suivante. L'étiqueteur ne doit pas attendre qu'on lui pousse un carton — l'étiquette peut être imprimée à l'avance pour être prête au moment où le carton arrive. En termes simples, mettez des tampons entre les étapes : les cartons vérifiés attendent sur une courte glissière, la balance a toujours un carton dessus, l'établi d'étiquetage a toujours un carton en file. Chaque étape garde son propre rythme et n'attend jamais que l'étape précédente lui remette quoi que ce soit.
Deuxièmement, bien choisir la séquence. Ma recommandation : vérifier et peser peuvent tourner en parallèle, mais étiqueter doit venir en dernier. Pourquoi ? Le contrôle de poids est une deuxième ligne de défense pour la vérification — si le poids ne correspond pas, le comptage est faux, et à ce moment-là le carton est encore ouvert et l'étiquette n'est pas encore collée, donc l'ouvrir et recompter ne coûte presque rien. Une fois l'étiquette collée et qu'un écart de poids apparaît, il faut décoller les étiquettes, réimprimer et recoller — une minute de plus par commande, plus le risque de coller la mauvaise étiquette. La séquence est donc : vérifier les marchandises pendant que le carton est sur la balance, et ne coller l'étiquette qu'après la réussite du contrôle de poids. L'étiquetage est la dernière porte de sortie de l'entrepôt. Tous les contrôles doivent être terminés avant que cette porte ne se referme.
Le contrôle de poids a aussi besoin d'une tolérance. Les cartons eux-mêmes varient en poids d'un lot à l'autre. Une tolérance trop serrée et l'alarme se déclenche sans arrêt, paralysant toute la station pour des re-contrôles. Trop lâche et les articles manquants ou en trop passent directement, rendant le contrôle sans valeur. Mon approche consiste à la fixer par catégorie de produit : plus serrée pour les articles légers et petits, plus lâche pour les grands ou irréguliers, et à la revoir chaque mois en fonction des raisons des échecs de contrôle de poids.
Troisièmement, la taille de l'établi. Beaucoup d'établis de vérification sont trop petits : balance, scanner, imprimante d'étiquettes et une pile d'étiquettes, le tout serré sur un établi de 1.2 mètre, le travailleur peinant à se retourner. Élargissez l'établi pour que deux cartons tiennent côte à côte — l'un en cours de pesée, l'autre en cours d'étiquetage — et le travailleur n'aura jamais à marcher. Ses bras atteignent tout, et le temps par commande baisse directement. Le coût d'un établi supplémentaire se rembourse par un mois d'économies de main-d'œuvre. Voici le calcul :
| Aménagement | Temps par commande (exemple chiffré) | Heures totales, 3,000 commandes/jour | File en pointe |
|---|---|---|---|
| Trois étapes en série, une personne fait tout | Environ 45 secondes | Environ 37.5 heures | Longue file à l'établi |
| Trois étapes séparées, en parallèle avec tampons | Environ 28 secondes | Environ 23.3 heures | Presque aucune file |
| En parallèle plus établi pour deux cartons | Environ 22 secondes | Environ 18.3 heures | Volume de pointe absorbé |
Les mêmes 3,000 commandes par jour, et l'écart entre série et parallèle est de 14 heures — environ les postes quotidiens de deux employés. Le coût du changement d'aménagement ? Un plateau d'établi supplémentaire et une courte glissière tampon, quelques centaines de dollars de matériel. Avec un salaire quotidien de 300 yuans pour un vérificateur (exemple chiffré), économiser deux employés par jour rapporte plus de 10,000 yuans par mois. Que cet argent ait été gaspillé avant ou non, les chiffres parlent d'eux-mêmes.
Avant de changer l'aménagement de la station de vérification, faites le calcul : un établi de plus en vaut-il la peine ?
Ma conclusion est donc directe : quand on optimise une station de vérification de sortie, il ne faut pas acheter d'équipement d'abord. Il faut d'abord changer la séquence et les tampons.
Avant de toucher à quoi que ce soit, mesurez trois chiffres : les secondes actuelles par commande à la vérification, la plus longue file de cartons en attente à l'établi pendant la pointe, et le taux d'échec du contrôle de poids. Ces trois chiffres vous diront exactement où est le problème. Si le temps se perd en attente, ajoutez des tampons. Si la file est longue parce que l'établi est petit, élargissez l'établi. Si le taux d'échec du contrôle de poids est élevé, allez corriger la précision de la préparation — n'ajoutez pas de gens à la station de vérification, car un embouteillage à la vérification commence généralement par un problème de préparation en amont.
Il y a un autre coût facile à manquer : le coût d'une mauvaise étiquette. Une commande mal étiquetée, c'est un colis retourné, un renvoi et une réclamation client — des dizaines de dollars au minimum. Quand le flux tourne bien, l'étiqueteur ne se précipite pas, et le taux d'erreurs d'étiquetage baisse avec lui. Cette économie n'apparaît jamais dans le rapport de main-d'œuvre, mais elle va directement dans le bénéfice.
Une chose que vous pouvez faire demain : restez près de l'établi pendant vingt minutes avec le chronomètre de votre téléphone, et chronométrez chaque commande depuis le moment où le carton arrive sur l'établi jusqu'au moment où il repart avec l'étiquette collée — et notez combien de ces secondes le travailleur passe à attendre. Multipliez les secondes d'attente par le volume de commandes du jour, et c'est l'argent que votre entrepôt brûle chaque jour à la station de vérification. Une fois le chiffre vu, vous saurez par vous-même si l'aménagement doit changer.
Par Lao Zhou, Analyste des coûts logistiques Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.