Voici la conclusion d'abord : le regroupement des commandes en entrepôt doit être dimensionné à rebours à partir du poste d'emballage, et non vers l'avant à partir de la préparation. Un lot qui revient des allées doit alimenter les tables d'emballage pendant environ 30 à 60 minutes, ni plus ni moins. Préparer plus vite que les tables ne peuvent emballer, et les bacs s'empilent simplement dans l'allée en attendant des bras. Chaque mètre économisé sur la marche se paie en attente.
J'ai vu cet écueil trois fois. Le pire cas était un entrepôt tiers de petit électroménager dans le Guangdong, à l'automne 2023. Le chef de préparation était compétent et a regroupé 80 commandes en un seul lot. Les préparateurs ont terminé le parcours en environ deux heures, poussant les chariots vers une zone d'emballage dotée de seulement quatre personnes. La vérification, la mise en boîte et l'étiquetage ne pouvaient pas suivre. Les bacs se sont empilés sur deux rangées de profondeur autour des tables d'emballage, et plus de 20 commandes étaient encore non emballées au passage de relais. Les expéditions à temps ce jour-là étaient pires qu'avant le début du regroupement. La préparation n'était pas le problème. La personne qui avait constitué le lot avait compté la distance parcourue et n'avait jamais compté la capacité d'emballage.
Le regroupement des commandes en entrepôt commence au poste d'emballage
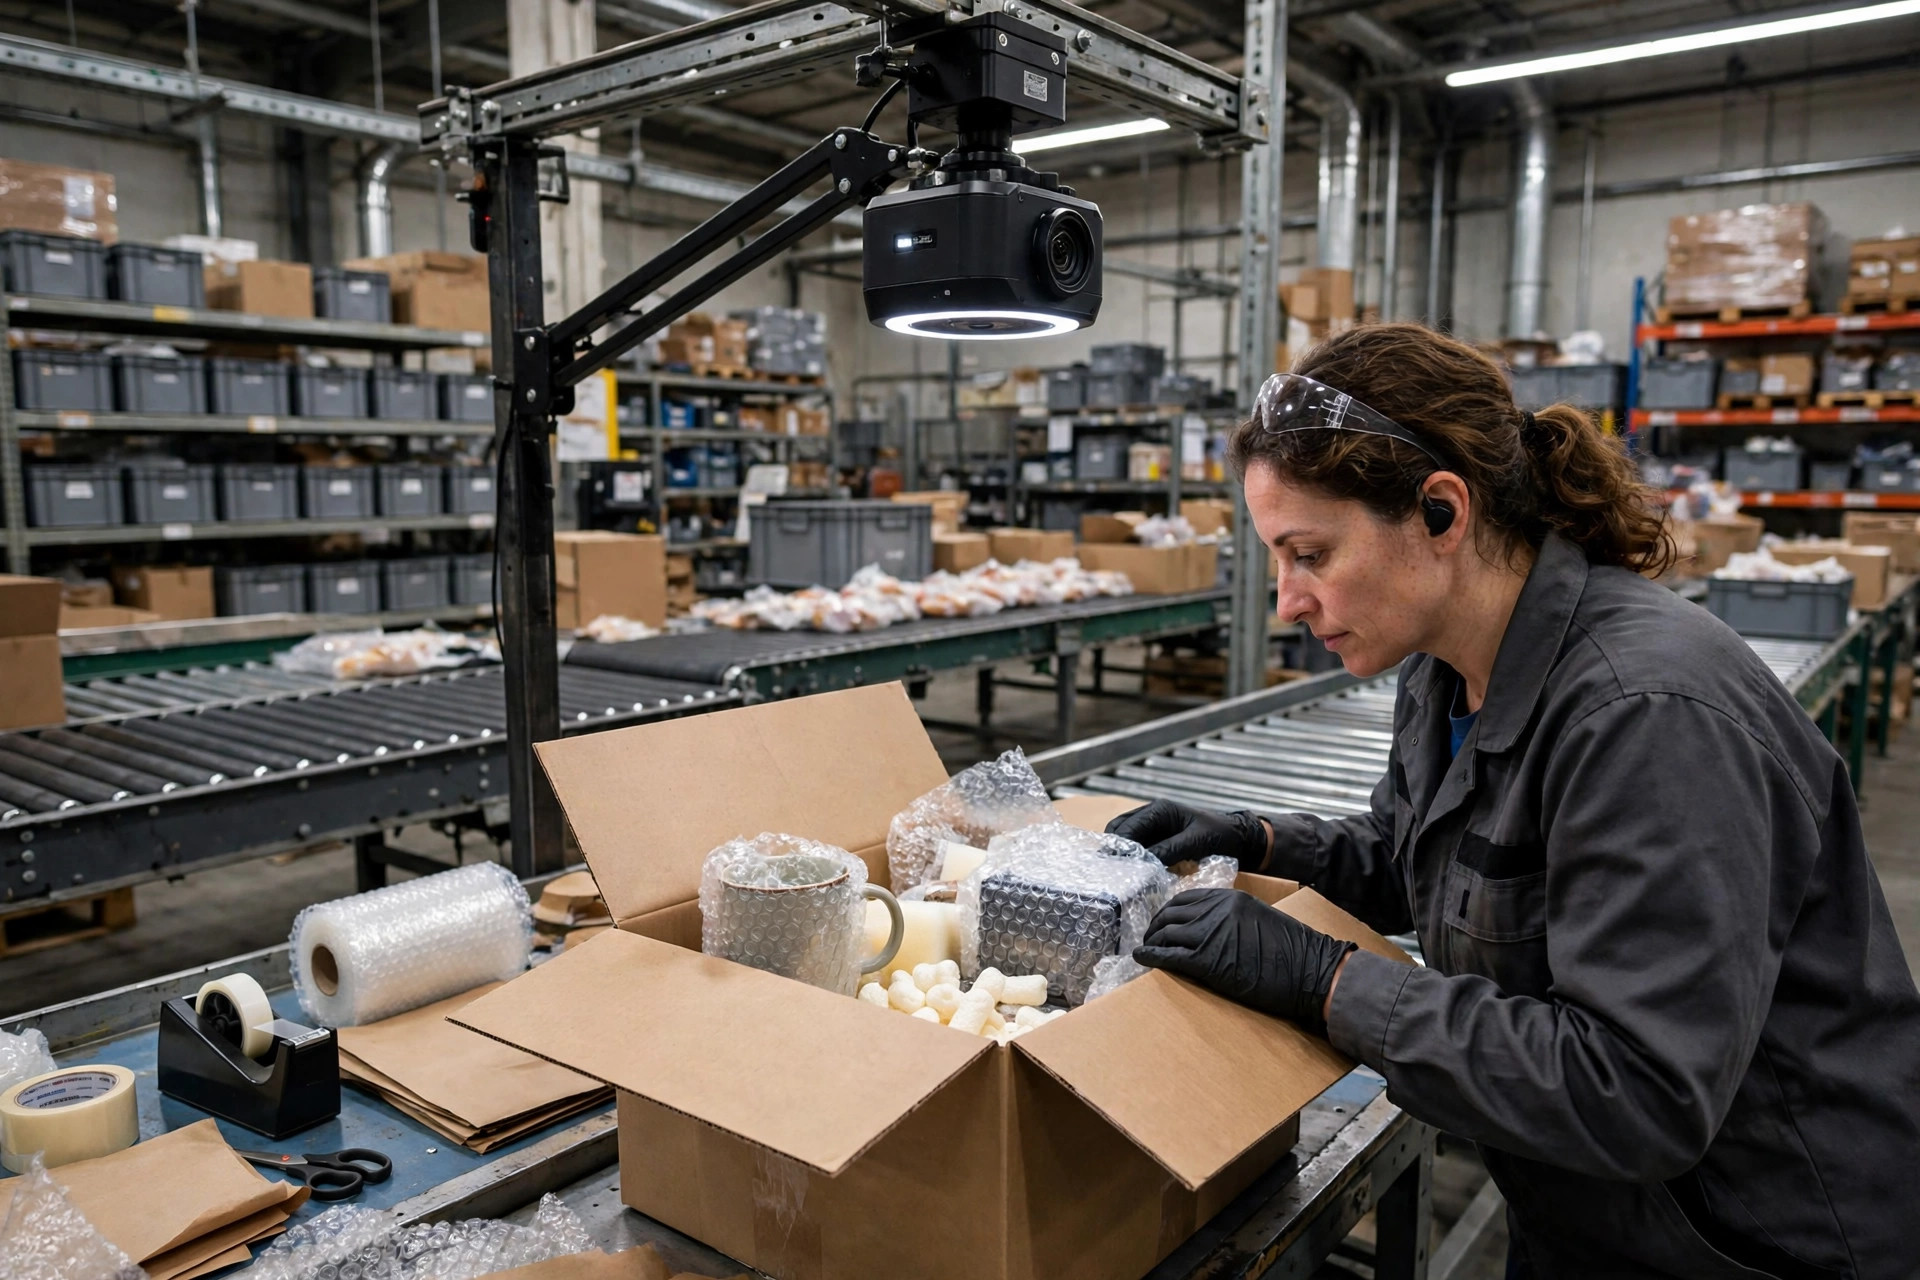
Le calcul à rebours tient sur une feuille de papier. Mesurez d'abord le débit réel d'emballage, et non le taux standard inscrit dans le système. Observez un poste normal et comptez combien de commandes un emballeur achève en une heure, vérification, mise en boîte et étiquetage inclus. Ce chiffre est la capacité sur laquelle vous planifiez.
- Commandes emballées mesurées par personne et par heure
- Nombre d'emballeurs sur le poste
- Temps d'alimentation cible de 30 à 60 minutes
- Plafond de lot = débit par personne × emballeurs × temps d'alimentation cible
Prenez un exemple simple. Un emballeur achève 25 commandes par heure, et six emballeurs sont en poste, donc l'équipe emballe 150 commandes par heure. Avec un temps d'alimentation de 45 minutes, le plafond de lot atterrit près de 110 commandes. Ce plafond est un plafond, pas un objectif à dépasser. Ajoutez des emballeurs en haute saison et le plafond monte avec eux. Perdez un emballeur pour absence et le plafond baisse le même jour. La règle doit être écrite en termes simples : quand l'effectif d'emballage change, le plafond de lot change ce jour-là. Reporter le chiffre d'hier sur aujourd'hui, c'est ainsi que se forment les files d'attente.
Voici la partie contre-intuitive : un lot plus petit peut déplacer plus de commandes sur une journée entière. Un lot de 80 commandes semble efficace jusqu'à ce que les tables d'emballage s'engorgent. Les préparateurs ne peuvent alors pas commencer le lot suivant, et toute la ligne cale en séquence. Un lot de 40 commandes que les tables terminent proprement permet aux préparateurs d'enchaîner directement sur le parcours suivant. Jugez l'idée sur le débit de la journée entière et les expéditions à temps, et non sur la distance parcourue d'un seul trajet. Un lot qui semble lent sur le papier peut être l'opération la plus rapide en pratique, parce qu'il ne crée jamais de file d'attente.
Le regroupement des commandes en entrepôt exige d'abord un test de chevauchement des SKU
Une fois le plafond fixé, un lot n'est toujours pas prêt à être lancé. Vérifiez si ces commandes appartiennent vraiment ensemble. Le regroupement ne fait économiser de la marche que lorsque les commandes visitent les mêmes zones et prélèvent les mêmes marchandises. Quarante commandes réparties sur huit zones sans lien envoient toujours un préparateur à travers tout le bâtiment. Les regrouper économise un démarrage et presque aucune marche.
Ma vérification avant lancement est précise, et je la garde assez courte pour qu'un chef l'utilise réellement :
- Les SKU principaux sont-ils concentrés dans deux ou trois zones ?
- Le nombre moyen de lignes est-il assez élevé pour que le regroupement compte ?
- Chaque commande nécessitant un traitement séparé a-t-elle déjà été retirée ?
- Toutes les commandes du lot partagent-elles la même heure limite ?
Un entrepôt de cosmétiques dans le Zhejiang, début 2024, a inscrit cette vérification sur ma liste de mise en service pour de bon. Ses commandes se ressemblaient, toutes de petits articles, mais les SKU se trouvaient sur trois étages. Les lots regroupés envoyaient les préparateurs un étage plus haut pour une poignée de lignes. Nous avons changé la règle pour diviser d'abord les vagues par étage, en ne regroupant que les commandes du même étage, et le déplacement par trajet a chuté aussitôt. Depuis, je tiens une ligne ferme : les commandes à faible chevauchement doivent rester non regroupées. De petites vagues à commande unique valent mieux qu'un groupe forcé qui traîne un préparateur dans des zones qu'il n'avait jamais besoin de visiter.
| Vérification avant regroupement | Norme de réussite | En cas d'échec |
|---|---|---|
| Temps d'alimentation d'emballage | 30 à 60 minutes | Divisez le lot par deux ou ajoutez des emballeurs |
| Concentration des SKU par zone | Deux à trois zones | Divisez la vague par zone, ne la forcez pas |
| Heure limite | Même heure limite pour tout le lot | Les commandes urgentes vont sur la voie rapide |
| Traitement spécial | Rien ne nécessite un traitement séparé | Retirez-le et traitez-le séparément |
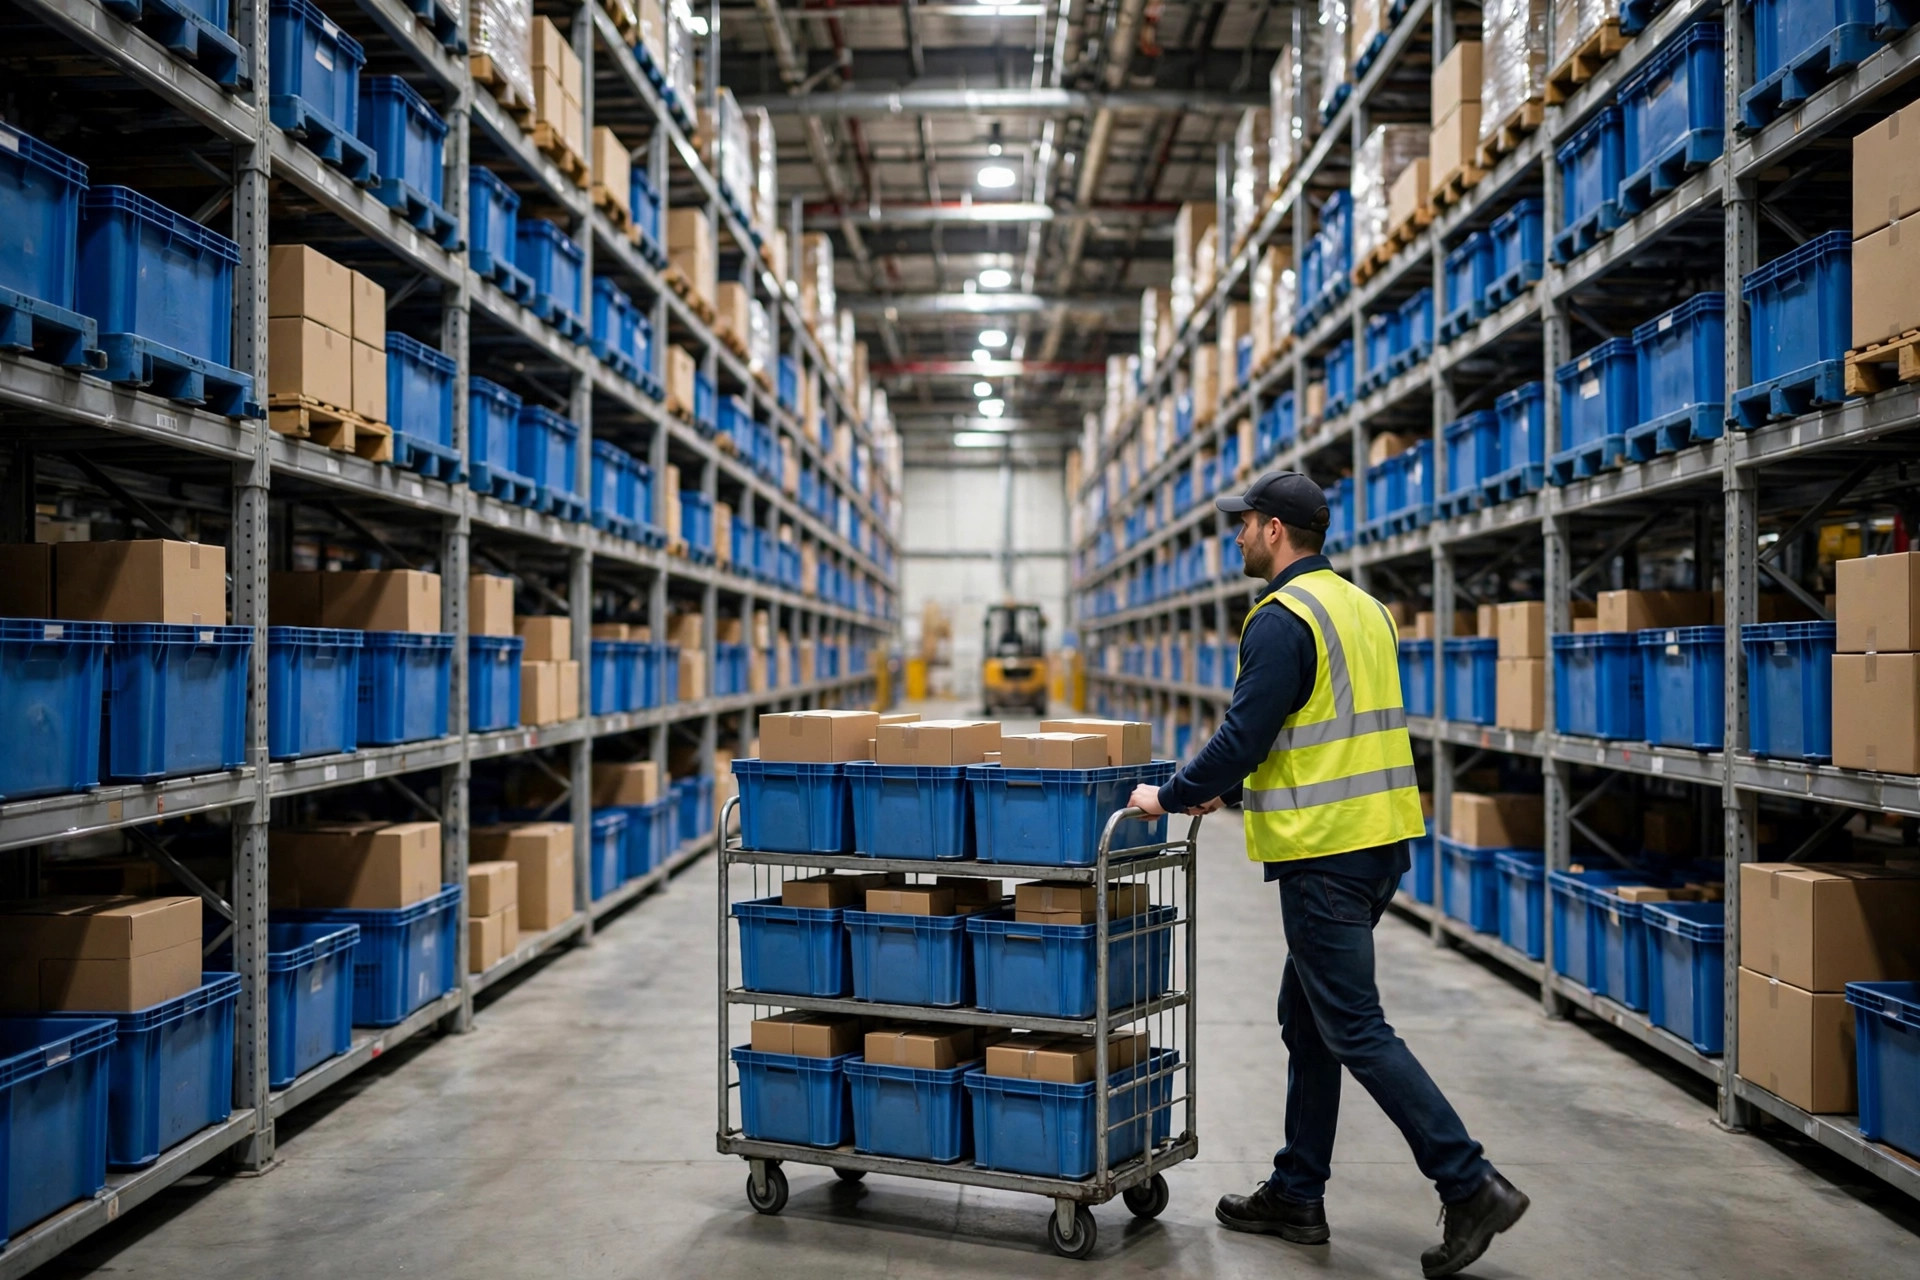
Les emplacements de chariot méritent la même attention que l'effectif. Un lot de 60 commandes sur un chariot de 20 emplacements oblige le préparateur à retourner à la zone d'emballage en milieu de parcours pour décharger et recommencer. La marche économisée dans l'allée se dépense en trajets de déchargement. Quand les emplacements manquent, réduisez à nouveau le lot ou ajoutez un chariot. Équipement, personnel et taille de lot doivent être dimensionnés ensemble. Dimensionner l'un isolément garantit un goulot d'étranglement ailleurs, et en haute saison, ce goulot se trouvera aux tables d'emballage.
Les commandes qui ne doivent jamais entrer dans le regroupement des commandes en entrepôt
Certaines commandes ne doivent jamais entrer dans un lot regroupé. Les y forcer ralentit tout le lot, et la liste doit exister à la fois dans le système comme blocage strict et au mur du poste de regroupement. Les gens oublient les listes quand le poste s'active, et j'ai vu cela se produire lors de trois mises en service distinctes.
- Commandes premier-périmé-premier-sorti ou contrôlées par lot : elles doivent être préparées par lot désigné, et un parcours regroupé rend le mauvais lot facile à saisir et difficile à détecter à la vérification.
- Commandes surdimensionnées ou en surpoids : une unité peut remplir un bac à elle seule et casse le rythme de chargement et d'emballage pour tout ce qui suit.
- Marchandises dangereuses : elles doivent être stockées, préparées et emballées à l'écart des marchandises générales. Les mélanger dans un lot général est un problème de sécurité, pas un choix d'efficacité.
- Commandes nécessitant une vérification supplémentaire : des marchandises de haute valeur exigeant un second comptage retiendront tout le lot à l'expédition si elles voyagent avec des commandes ordinaires.
Les commandes urgentes ont leur propre voie rapide et restent hors des lots ordinaires. Une commande urgente dans un lot courbe le rythme de tout le groupe autour d'une échéance, tandis qu'une commande urgente sur sa propre voie va directement à l'emplacement et à une table d'emballage qui la traite en premier. Laissées dans des lots ordinaires, les commandes urgentes et ordinaires se retardent mutuellement, et les deux manquent.
Les commandes retirées ont toujours besoin d'un responsable. Dans cet entrepôt du Guangdong, l'habitude initiale était de mettre de côté les commandes spéciales jusqu'à la fin des lots ordinaires, de sorte que les commandes spéciales s'accumulaient et n'étaient liquidées que vers la fin du poste. Les plaintes des clients venaient presque entièrement de ces commandes retardées. Nous avons changé la règle pour qu'une commande retirée devienne immédiatement sa propre tâche avec son propre préparateur et sa propre fenêtre d'emballage, en parallèle du lot ordinaire. Une exception n'est pas une permission de reporter. Elle a besoin de sa propre voie et d'un responsable nommé, et le chef de regroupement devrait vérifier l'arriéré d'exceptions avant la fin du poste. Tout ce qui dépasse la capacité du jour a besoin de bras supplémentaires le lendemain matin, et non d'une nuit tranquille dans le système.
Après la mise en service, observez trois chiffres plutôt que la seule distance parcourue : le déplacement par commande, le temps de file d'attente aux tables d'emballage et les expéditions à temps. Au cours de la première semaine de nombreuses mises en service, la marche semble bonne alors que les files d'emballage grandissent, ce qui signifie que le plafond n'a jamais été ajusté à l'effectif réel d'emballage. Passez les chiffres en revue chaque jour, ajustez le plafond chaque jour, et faites tourner une nouvelle règle à petite taille de lot pendant deux semaines avant de l'étendre.
Une règle de regroupement viable se résume à trois éléments utilisables : un tableau de plafonds dérivé de l'emballage, une courte liste de vérification de chevauchement et une liste d'exclusion avec sa propre voie de traitement. Inscrivez-les dans le système lorsque c'est possible, et gardez une copie imprimée au poste de regroupement là où le système ne peut pas bloquer. Le regroupement ne consiste pas à entasser autant de commandes que possible dans un parcours. Il consiste à regrouper les bonnes commandes, à la bonne taille, pour que toute la ligne continue de bouger.
Par Lin Xiao, Consultant en Mise en Œuvre de WMS
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.