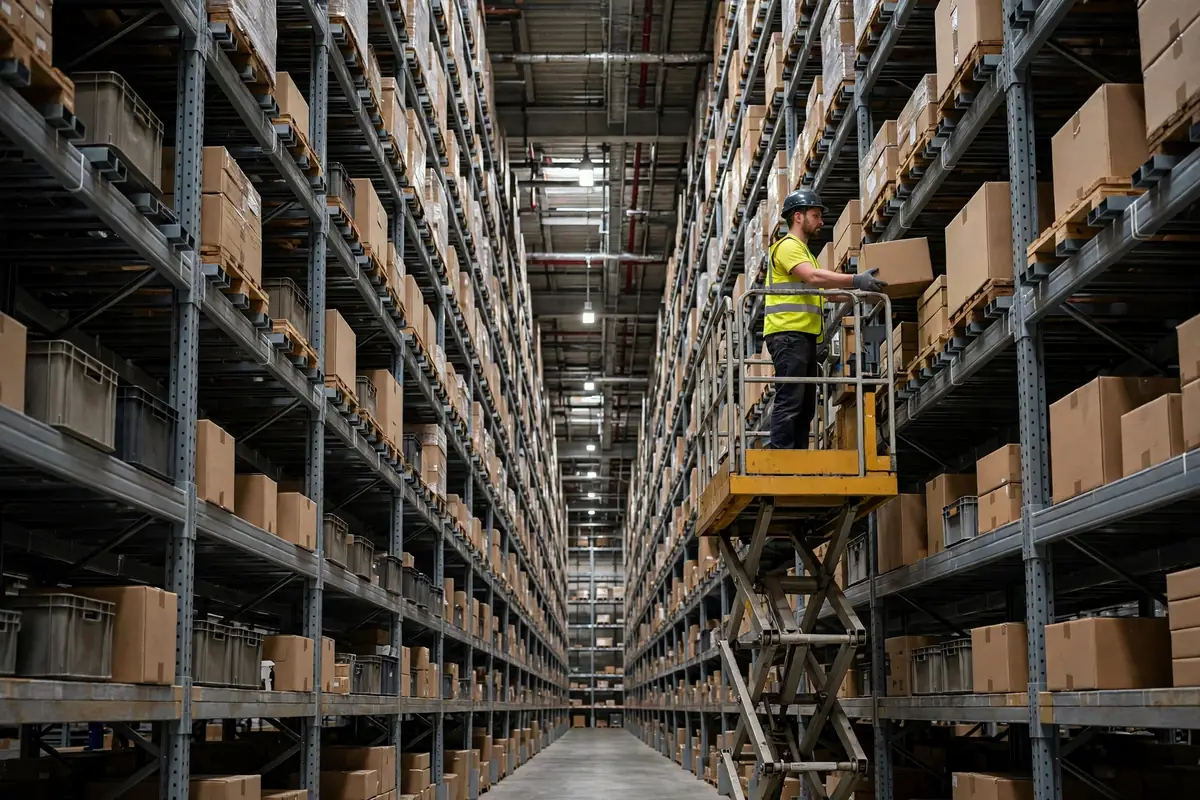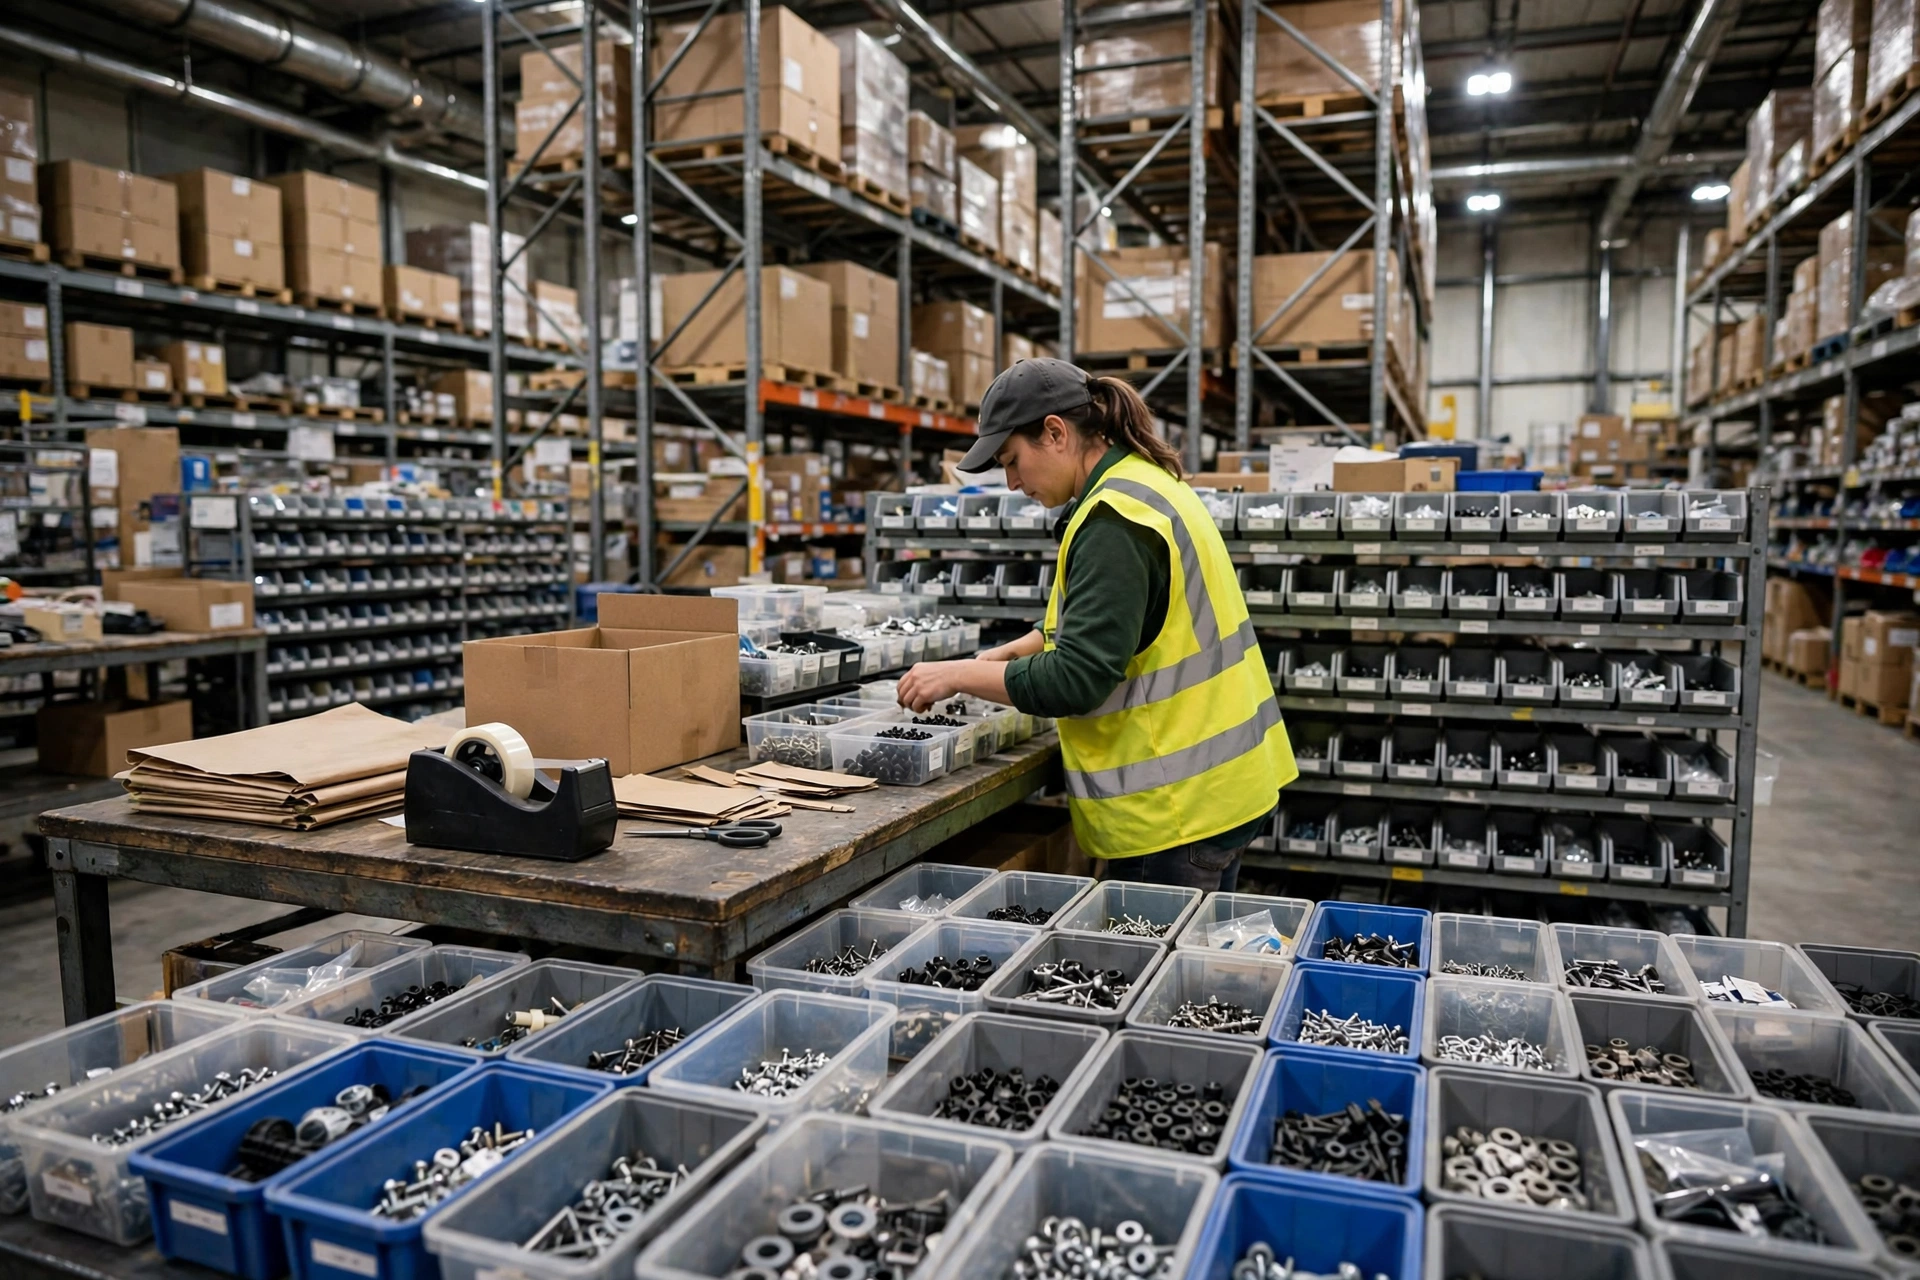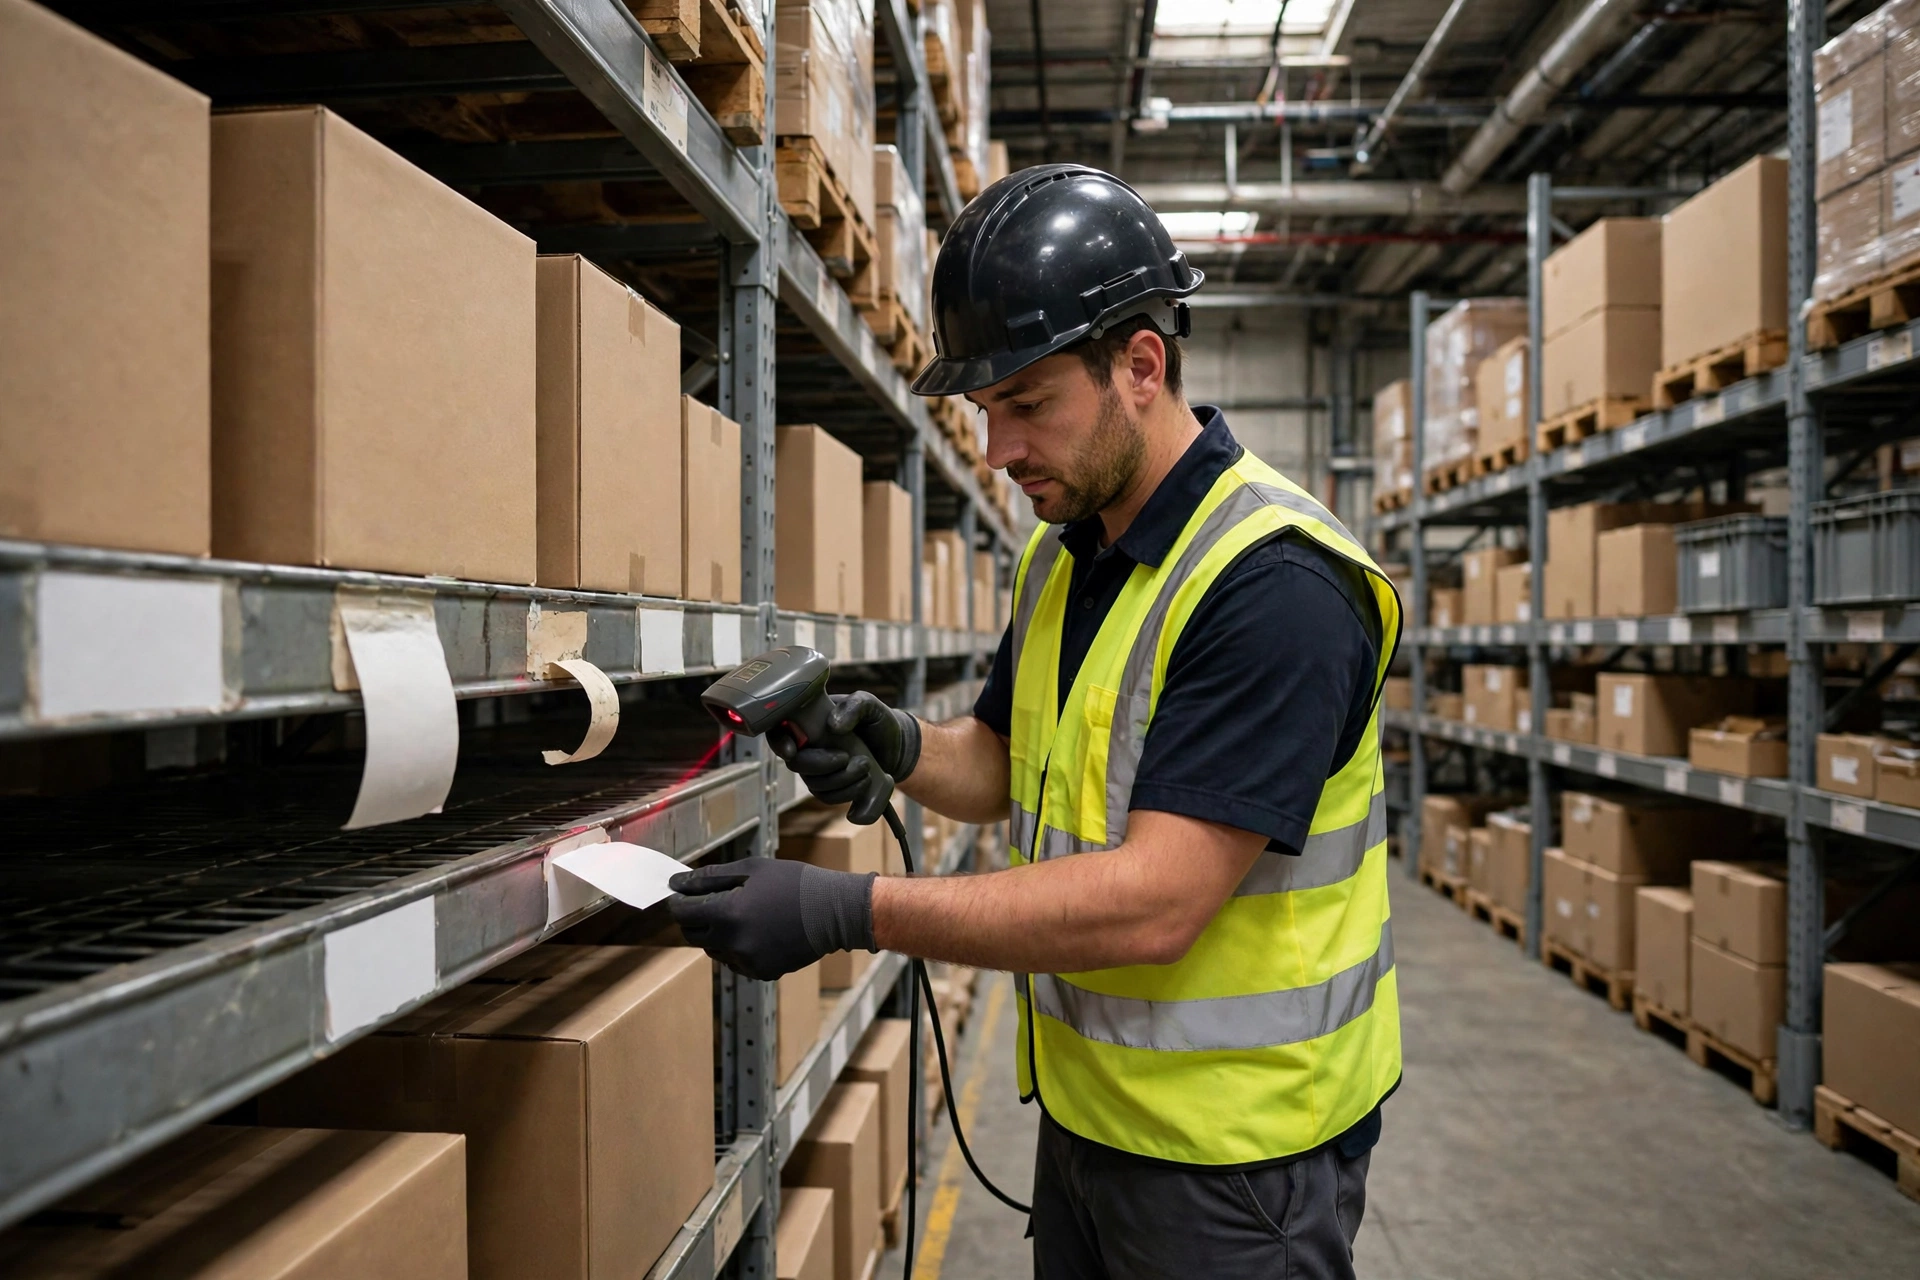
Un code d'emplacement est l'adresse postale d'un entrepôt. Quand les adresses sont fausses, les coursiers ne trouvent pas la porte, les préparateurs ne trouvent pas le produit et le système ne trouve pas le stock. Dans bien des entrepôts anciens, les codes ont été inventés sur le tas il y a une décennie : la zone A s'appelle A, la zone B s'appelle B, les numéros de rayonnage sautent sans ordre et quelques emplacements de débordement écrits à la main sont nichés au fond des allées. Ça marche quand l'entrepôt est petit. Une fois le bâtiment agrandi et le volume de commandes en hausse, ces adresses improvisées deviennent un coût.
J'ai visité un entrepôt à Dongguan l'an dernier. Pas un très grand bâtiment, mais en haute saison on frôlait les dix mille commandes par jour. La marche supplémentaire que les préparateurs faisaient chaque jour représentait environ deux salaires à temps plein gaspillés. Le problème n'était pas les gens. C'était les codes : les produits à forte rotation étaient au fond des allées les plus profondes, les produits lents occupaient les meilleurs emplacements près de la porte et les codes eux-mêmes n'avaient aucune logique. Les itinéraires de préparation vivaient entièrement dans la mémoire musculaire des anciens. Un nouvel embauché avait besoin de deux semaines pour être opérationnel, et chaque fois qu'un ancien prenait un jour de congé, la productivité chutait.
Redessiner les codes n'est pas la partie difficile. La partie difficile, c'est que le vieil entrepôt ne peut pas s'arrêter. Les marchandises entrent et sortent chaque jour, les commandes continuent d'être préparées et on ne peut pas dire au patron : « Fermons trois jours pour changer les numéros des portes. » Toute la migration se résume donc à une question : comment changer les pneus pendant que la voiture roule ?
Exploitation parallèle en double code : que le système lise les deux codes d'emplacement
Le premier geste est l'exploitation parallèle en double code. Voyez-le comme donner à chaque emplacement deux cartes d'identité : l'ancien code et le nouveau code sont tous les deux valables, le système accepte l'un ou l'autre et le rayonnage porte les deux étiquettes.
Voici comment ça fonctionne. D'abord, on ajoute un champ de nouveau code pour chaque emplacement dans le système. L'ancien code reste intact ; le nouveau code se remplit progressivement. Une fois rempli, la liste de préparation imprime les deux codes et le préparateur peut trouver la marchandise avec l'un ou l'autre. Scannez l'ancien code, le système l'accepte. Scannez le nouveau code, le système l'accepte aussi. Les enregistrements d'inventaire en coulisses portent les deux codes, donc les livres sont toujours justes.
Combien de temps cette phase doit-elle durer ? D'après mon expérience, au moins un cycle d'exploitation complet — assez long pour couvrir une promotion de pointe ou un comptage de fin de mois. Trop courte, et les problèmes ne remontent jamais. Pendant l'exploitation parallèle, le système doit produire un rapport quotidien de rapprochement : le stock désigné par l'ancien code correspond-il au stock désigné par le nouveau code ? Toute ligne rouge sur ce rapport envoie quelqu'un au sol pour vérifier le jour même.
Le plus grand avantage de l'exploitation parallèle, c'est qu'elle est réversible. Si le nouveau plan de codage s'avère avoir un problème — disons qu'une règle de numérotation dans une zone entre en conflit avec une allée de chariots élévateurs — il suffit de désactiver les nouveaux codes. Les anciens codes sont toujours là et les opérations ne ratent pas un battement.
Bascule des codes d'emplacement zone par zone : une zone à la fois, jamais tout d'un coup
Une fois que les codes doubles tournent bien, le deuxième geste est la bascule zone par zone. L'entrepôt bascule une zone physique à la fois : la zone la plus calme d'abord, on vérifie, puis la suivante, et la zone centrale en dernier. Chaque bascule de zone ne fait que trois choses : retirer les anciennes étiquettes, coller les nouvelles et marquer les anciens codes de cette zone comme retirés dans le système.
Un détail facile à manquer : l'ordre de bascule doit suivre le rythme du travail. Une zone qui prépare beaucoup pendant la journée bascule après le ralentissement du soir ; une zone au volume léger le week-end bascule un samedi matin. Avant de basculer une zone, on liquide ses tâches en attente. Une tâche de préparation en cours se termine ou est réaffectée — aucune tâche ne doit enjamber la bascule. Au moment où une zone bascule, on compte par sondage au moins vingt pour cent de ses emplacements ; un écart au-delà de la tolérance autorisée entraîne un retour en arrière immédiat de cette zone.
Voici un jugement contre-intuitif : plus vite n'est pas mieux pour la bascule par zone. Beaucoup de chefs de projet adorent promettre « tout l'entrepôt en trois jours », comme si traîner était de l'inefficacité. C'est l'inverse qui est vrai. La chose la plus chère d'une migration, c'est le retravail. Une zone basculée de travers — des marchandises introuvables, des commandes inexpédiables, des clients qui se plaignent — et la lutte contre l'incendie coûte dix fois ce qu'une bascule lente aurait coûté. La migration la plus stable que j'aie vue a basculé une zone à la fois et a pris trois semaines pour tout le bâtiment, avec zéro incident. La pire que j'aie vue a tenté de retourner tout l'entrepôt en une nuit ; le lendemain matin, les préparateurs se tenaient devant les rayonnages à se regarder les uns les autres, l'entrepôt s'est arrêté une demi-journée et on entendait les cris du patron dans toute l'allée.
La bascule zone par zone a un autre avantage : chaque zone apprend quelque chose à l'équipe. La première zone est lente, et ce n'est pas grave. Une fois le processus bien rodé, les zones suivantes vont plus vite. C'est comme serrer des vis — la première demande du soin, et après c'est de la mémoire musculaire.
Compter et rapprocher : une zone sans comptage n'est pas terminée
Le troisième geste est le comptage et le rapprochement, et c'est celui qu'on saute le plus souvent en silence. Après chaque bascule de zone, il faut la compter — pas un comptage par sondage, un comptage complet. Un comptage par sondage ne peut dire que « probablement bon ». Un comptage complet dit « définitivement bon ». Un comptage complet d'une zone prend généralement une demi-journée. Sauter cette demi-journée, c'est planter une bombe dans les livres.
Un comptage doit vérifier trois choses. D'abord, le physique contre le système : le stock sur l'étagère correspond-il à la quantité dans le système ? Ensuite, le nouveau code contre l'ancien code : l'emplacement désigné par le nouveau code correspond-il à l'emplacement que l'ancien code désignait ? Enfin, le système contre la finance : la valeur de l'inventaire a-t-elle bougé de façon anormale à cause de la bascule ? Quand les trois concordent, la zone est terminée.
L'échec le plus absurde que j'aie jamais vu est venu d'un comptage sauté. Une équipe de projet, pressée de tenir un délai, a vérifié quelques emplacements par sondage après la bascule, n'a rien trouvé d'anormal et a déclaré le travail terminé. Trois mois plus tard, le comptage trimestriel a trouvé une zone entière dans le chaos : le système disait que les marchandises étaient dans l'allée A, le stock physique était dans l'allée C. Il a fallu des jours pour retracer la cause : les nouvelles étiquettes de deux emplacements avaient été échangées le jour de la bascule. Pendant trois mois, chaque commande a été préparée par expérience pendant que les livres du système étaient faux. Le recomptage complet a pris deux semaines et la main-d'œuvre perdue a été des dizaines de fois supérieure à la demi-journée qu'on avait économisée.
Ma règle est donc absolue : une zone sans rapport de comptage n'est pas une zone terminée. Le rapport indique combien d'emplacements ont été comptés, combien d'écarts il y a eu, ce qui les a causés et comment chacun a été résolu. Pas de signature sur le rapport, pas de feu vert pour la zone suivante.
Est-ce que l'argent en vaut la peine ? Regardez un seul chiffre
Enfin, la question de l'argent. Les coûts sont visibles : les matériaux des nouvelles étiquettes, la main-d'œuvre pour les coller, le développement du système pour le changement de codes et le travail de rapprochement supplémentaire pendant l'exploitation parallèle. Pour un entrepôt de taille moyenne, tout cela se situe généralement dans les dizaines de milliers de dollars. Ce n'est pas un chiffre astronomique.
Comment mesurer le retour ? Regardez un seul chiffre : la distance moyenne marchée par préparateur par jour — ou, plus directement, le nombre de préparations par préparateur par heure. Mesurez-le avant la refonte, mesurez-le après. Si la productivité de préparation augmente de plus de dix pour cent, l'argent a été bien dépensé. Si elle augmente moins, le nouveau plan de codage lui-même a un problème. Ne célébrez pas encore ; retournez vérifier si la logique des codes correspond vraiment aux itinéraires de préparation.
Un autre chiffre mérite d'être suivi : le temps qu'un nouvel embauché met à être opérationnel. Les bons codes ont une logique. Un nouvel embauché peut regarder l'étiquette d'un rayonnage et en déduire à peu près dans quelle direction se trouvent les marchandises, sans mémoriser un plan. Réduire l'intégration de deux semaines à trois jours économise un vrai coût de main-d'œuvre — et en haute saison, quand on embauche des intérimaires, cet écart se multiplie plusieurs fois.
Changer les codes d'emplacement, au final, n'est pas un travail technique. C'est un travail de patience. L'exploitation en double code laisse une voie de retour, la bascule zone par zone contrôle le rythme et le comptage après chaque zone prouve le résultat. Faites les trois et le vieil entrepôt change de codes sans s'arrêter, sans perdre de marchandises, sans casser les livres. Sautez l'une des trois et vous pariez. Et dans ce métier, quand un projet parie, c'est le patron qui paie.
Par Da Liu, Ingénieur en automatisation
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.