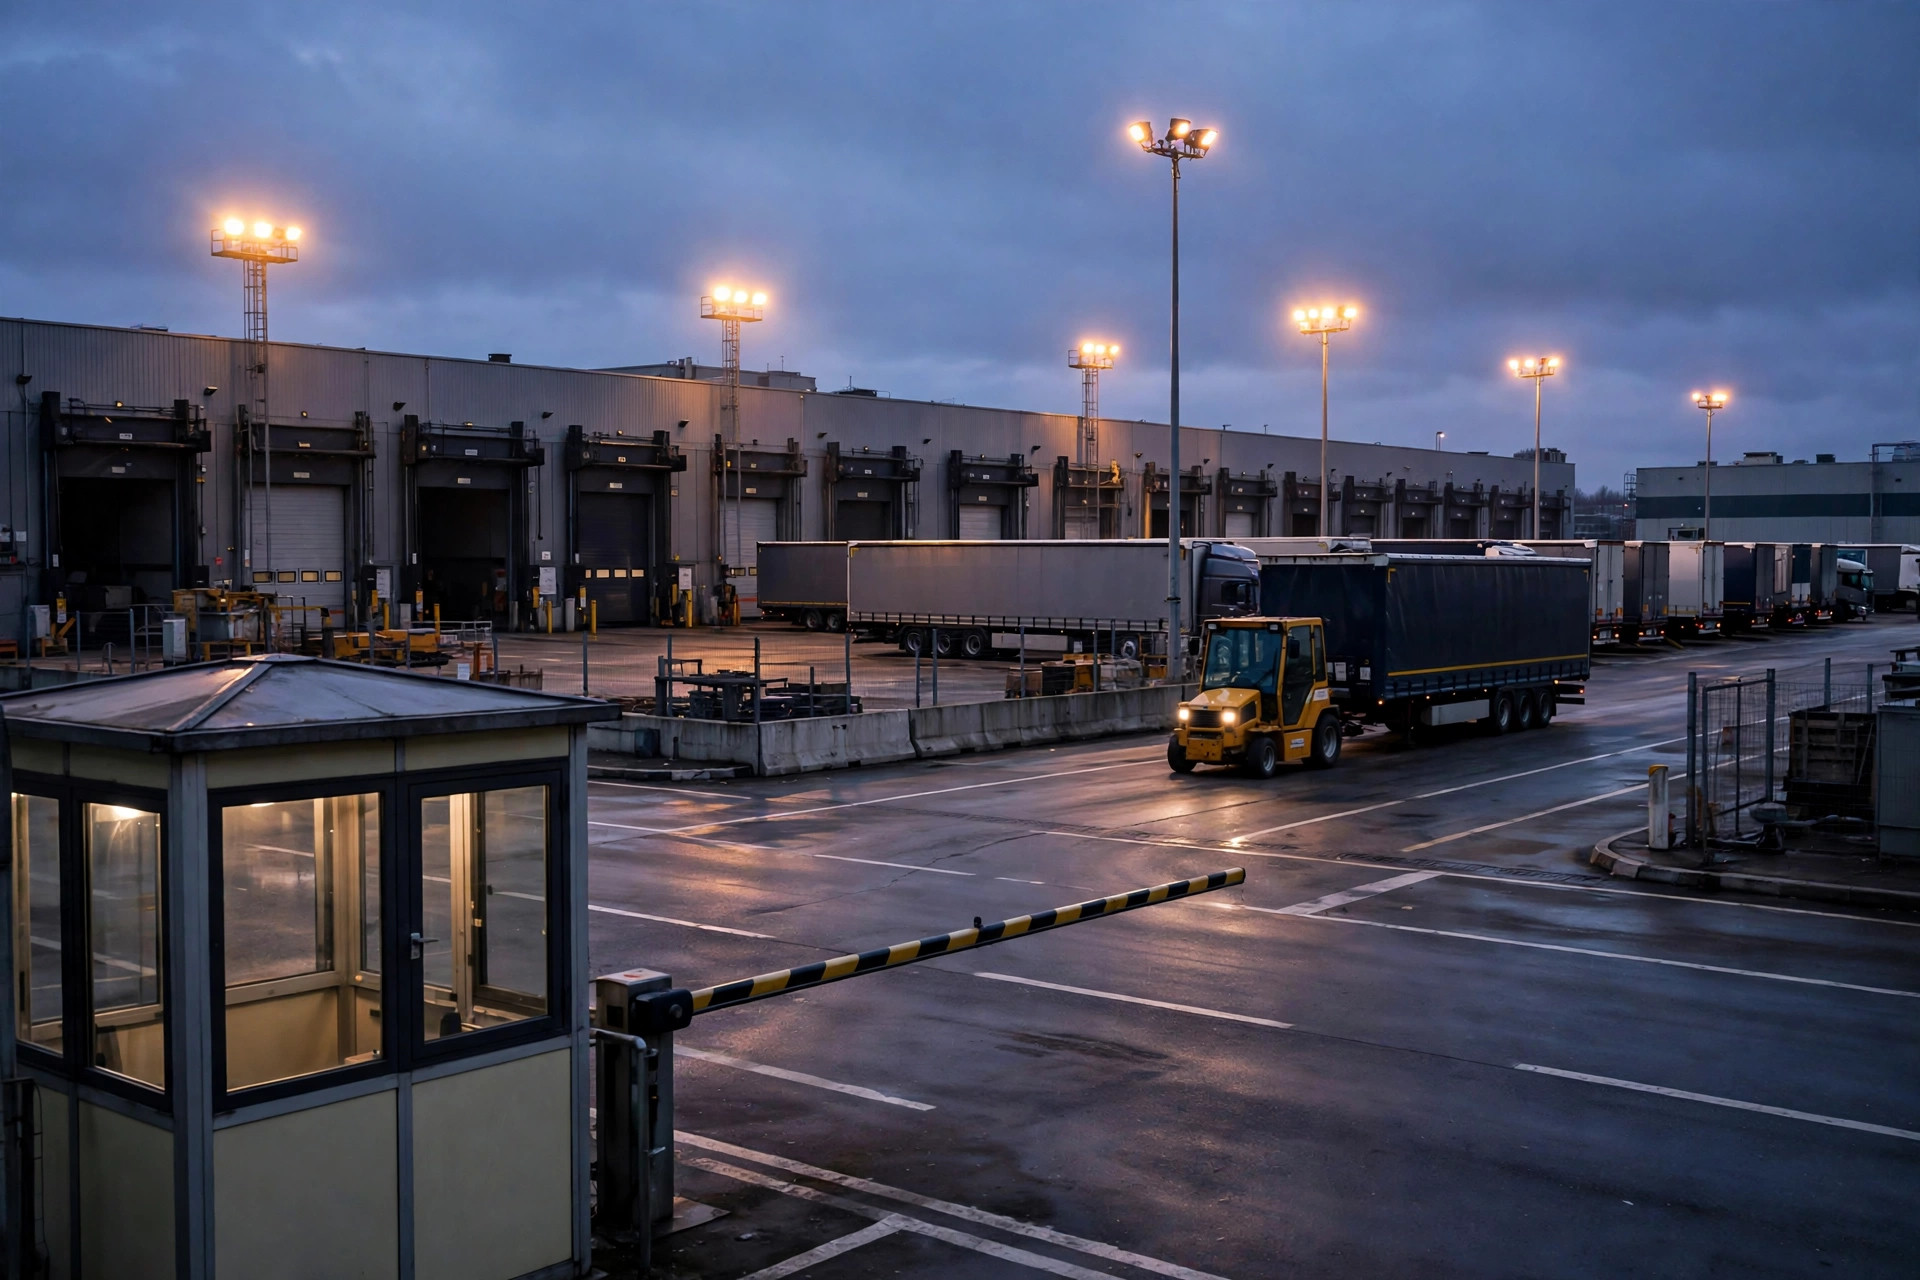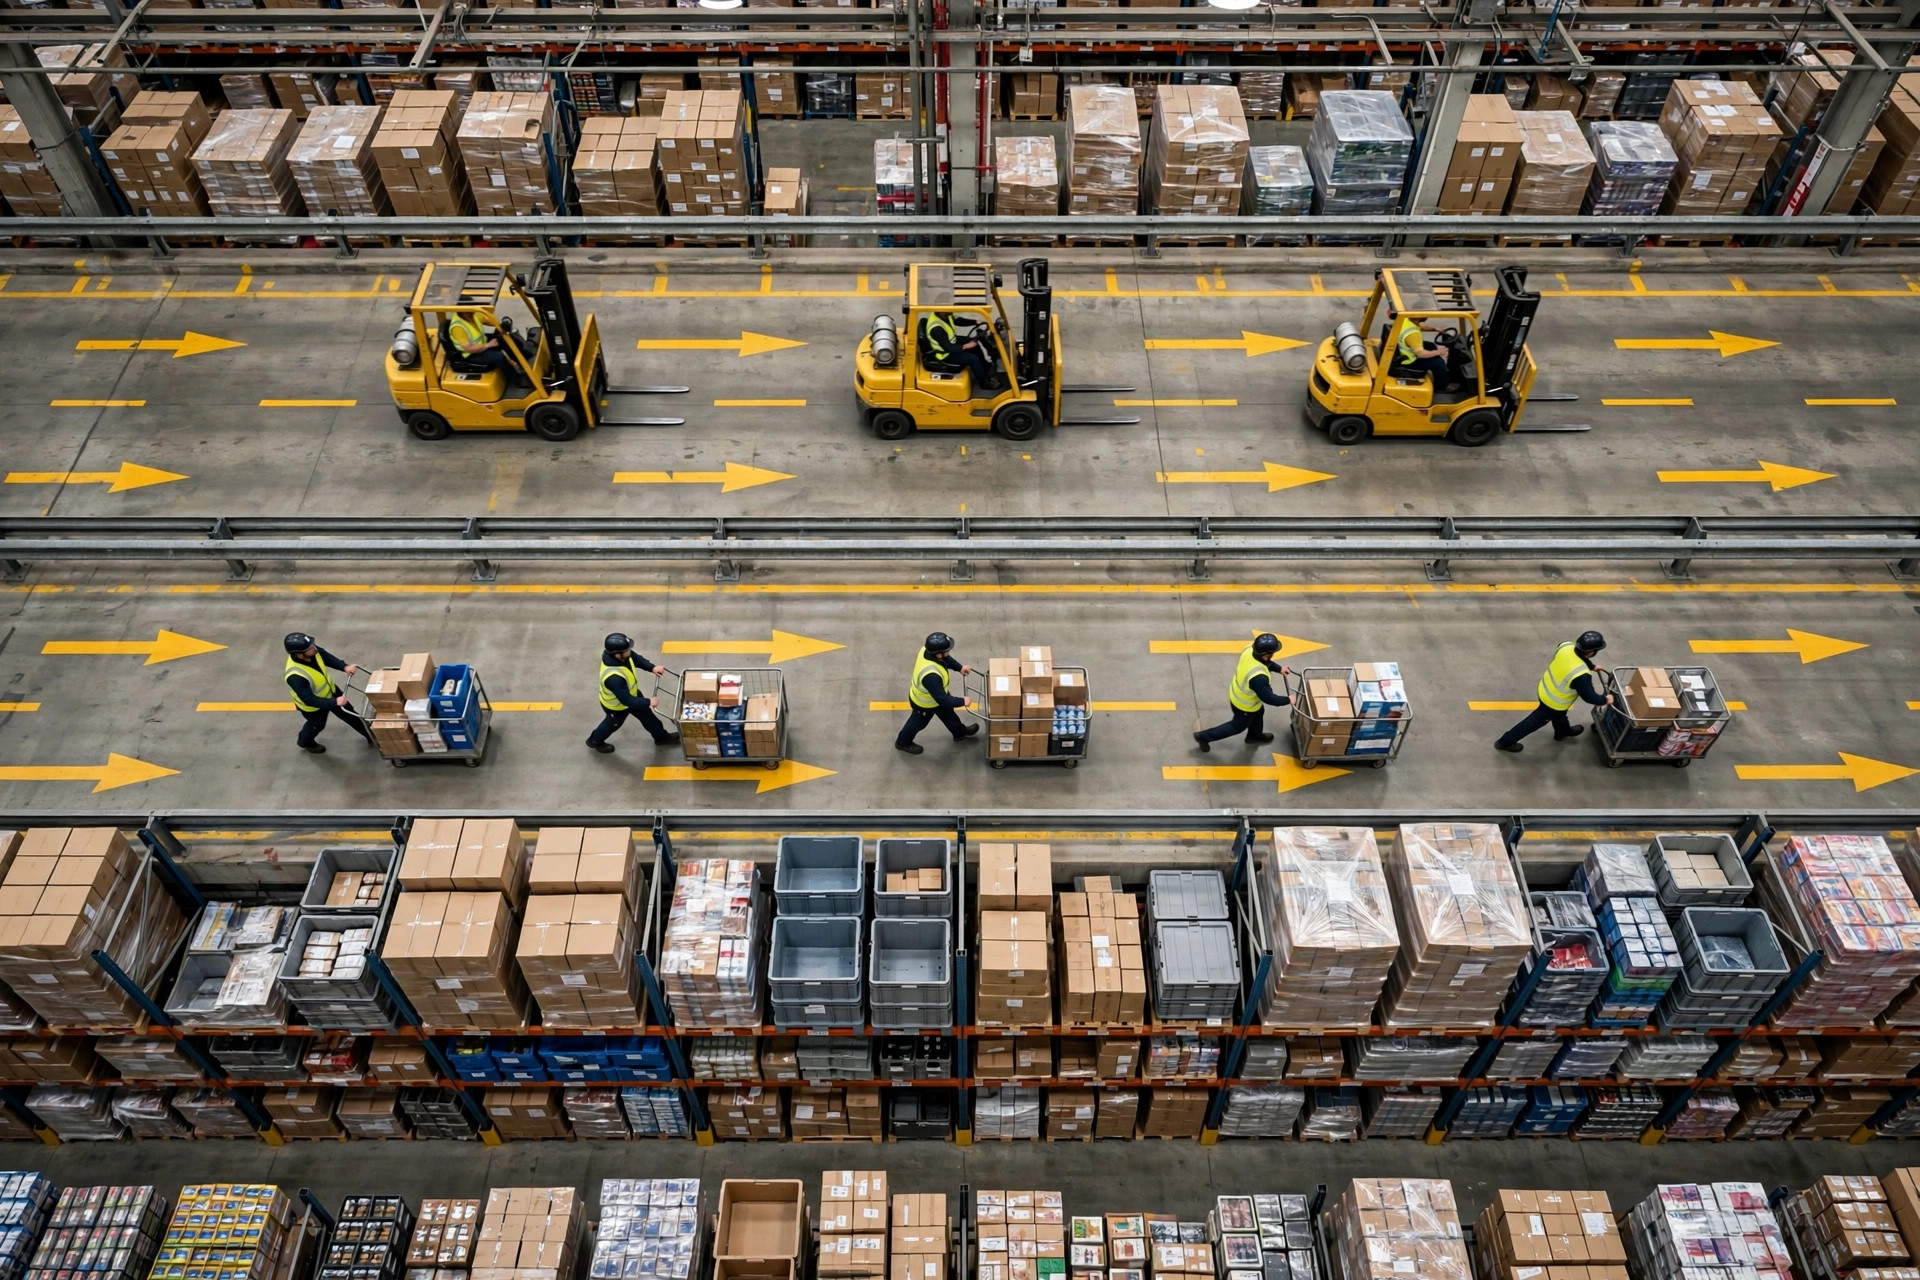
Le décor : « paralysie du trafic » à l'intérieur d'un entrepôt
2 heures du matin, le soir du Double-11 : l'entrée de la zone d'emballage d'un grand entrepôt e-commerce reste bloquée pendant 40 minutes. Les chariots élévateurs chargés de palettes de réapprovisionnement ne peuvent pas entrer, les préparateurs avec leurs chariots pleins ne peuvent pas sortir, les colis emballés s'empilent dans l'allée, et la pile s'alimente toute seule. Le bilan du chef d'équipe : « Cette nuit-là, ce qui manquait à l'entrepôt, ce n'était pas du monde — c'était de la route. »
Le flux d'un entrepôt fonctionne comme la circulation urbaine : si le réseau routier est mal conçu, ajouter des véhicules et du monde ne change rien. Les cinq règles d'or ci-dessous sont le code de la route de la conception des flux.
Règle 1 : flux principal à sens unique — jamais de retour en arrière
La marchandise se déplace dans une seule direction, de la réception à l'expédition. C'est le premier principe de la conception des flux.
- Flux en U : réception et expédition du même côté, la marchandise trace un U dans le bâtiment. Convient aux sites carrés à accès aux quais contraint.
- Flux en I (flux traversant) : réception à une extrémité, expédition à l'autre. Convient aux bâtiments allongés ; réception et expédition ne se gênent jamais.
- Dans tous les cas, dessinez le flux complet de la marchandise sous forme de flèches sur le plan — toute flèche inversée est un défaut de conception.
Le test : prenez 10 références au hasard et tracez leur parcours complet de la réception à l'expédition. Si plus de 2 présentent des retours en arrière évidents, repensez le flux.
Règle 2 : trouvez et éliminez les « points de retour »
Les points de retour sont des occlusions intestinales dans le flux. Les quatre plus fréquents :
| Point de retour | Symptôme | Remède |
|---|---|---|
| Contrôle qualité loin de la réception | Double manipulation des entrées | Collez le contrôle qualité au quai |
| Emballage en amont du picking | Les colis prélevés voyagent en arrière vers l'emballage | Emballez immédiatement après le picking |
| Retours traversant la zone de picking | Le flux inverse perturbe le flux avant | Donnez aux retours leur propre boucle |
| Réapprovisionnement heurtant le picking | Circulation à double sens dans une allée | Échelonnez le réapprovisionnement + allées à sens unique |
Le remède universel : transformez le « retour inévitable » en « boucle planifiée ». Les retours, par exemple, doivent repartir en stock après traitement — donnez-leur donc une voie inverse dédiée au lieu de les laisser se disputer la route avec le flux avant.
Règle 3 : allées à niveaux, véhicules séparés des piétons
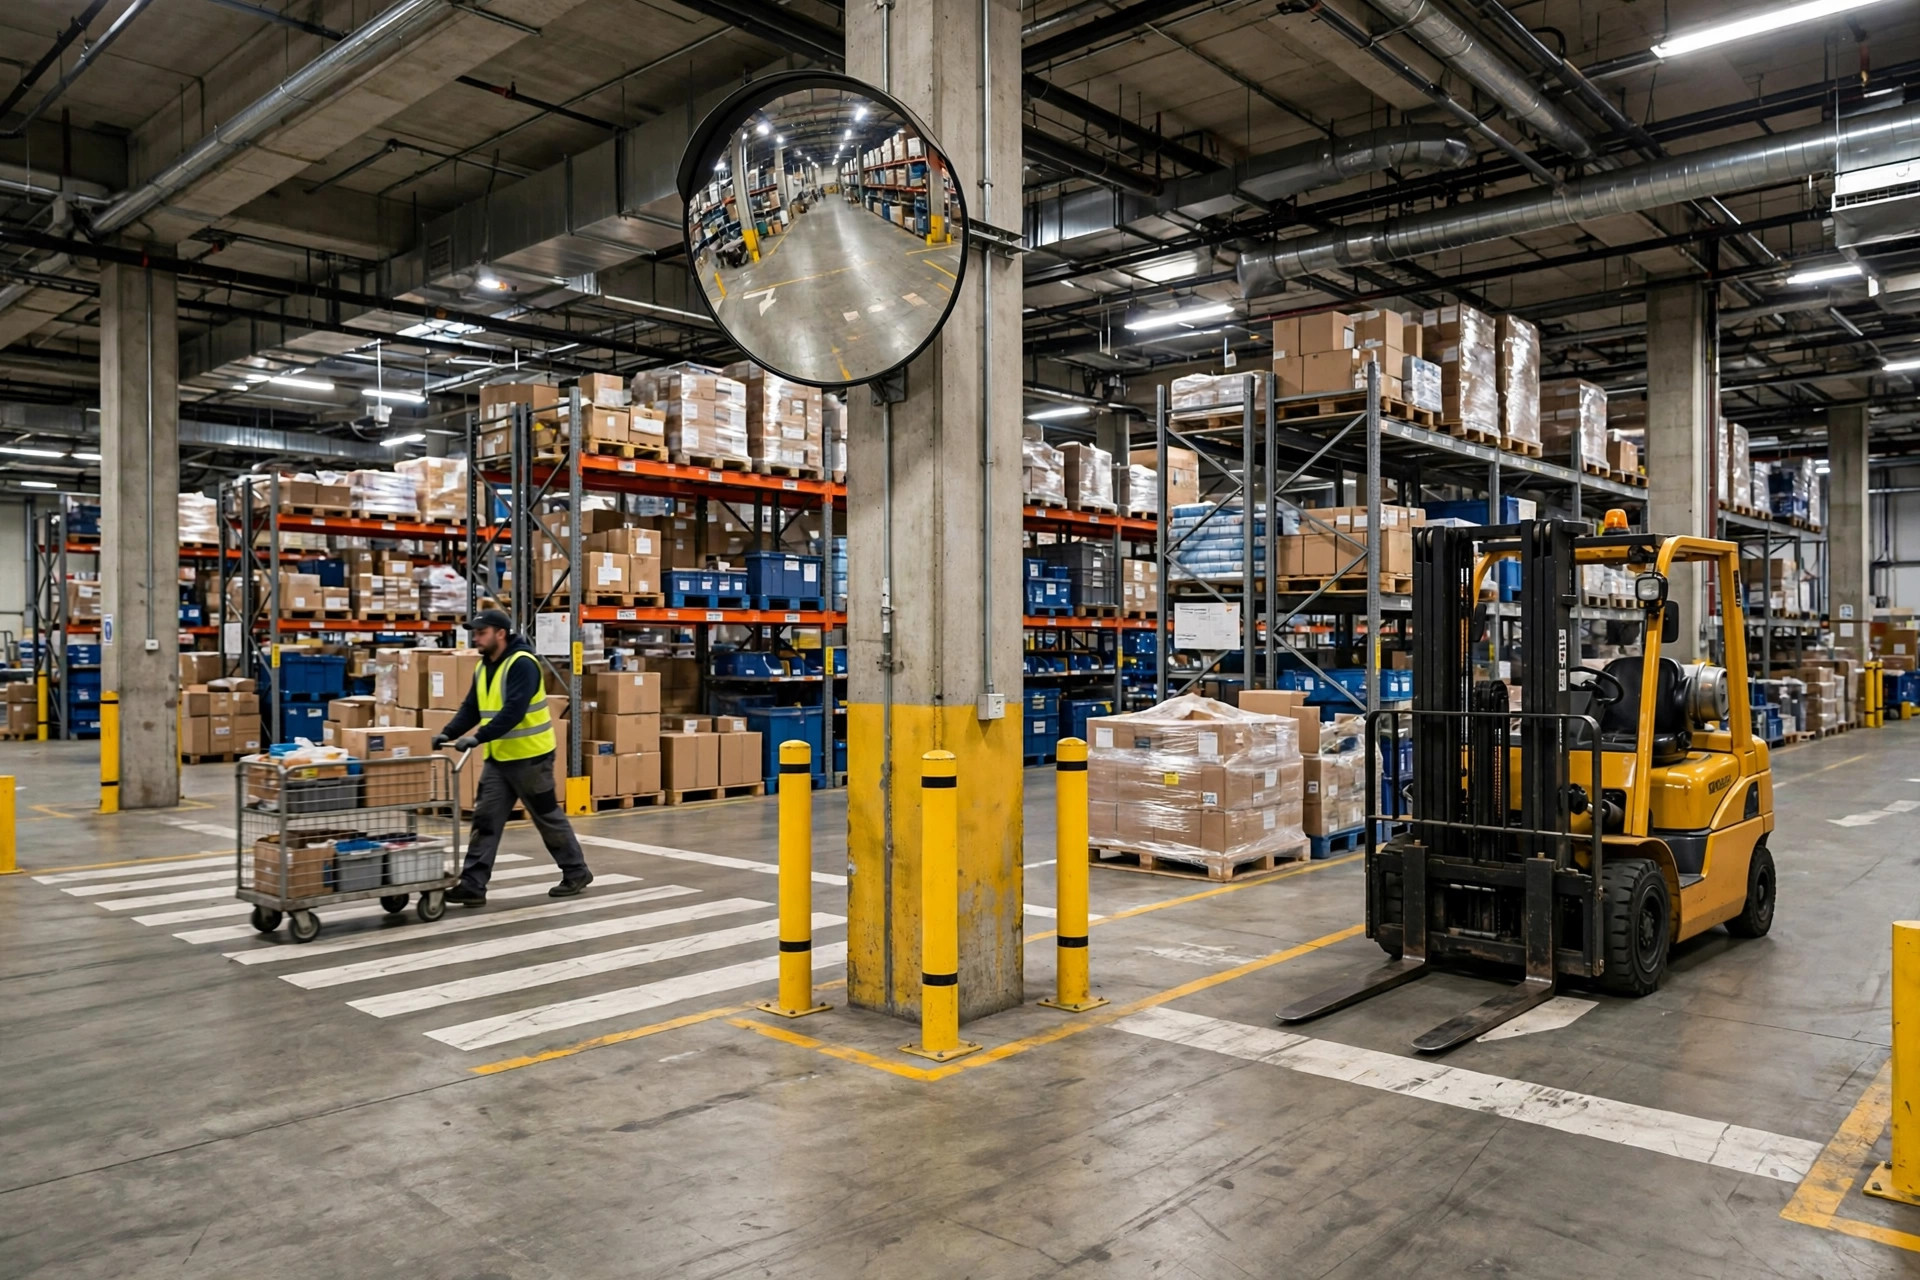
Le flux n'est pas une seule ligne — c'est un réseau routier à niveaux :
- Artères : autoroutes pour chariots élévateurs et transpalettes, 3.5–4 m de large, en boucle dans tout le bâtiment pour que deux points quelconques soient joignables sans retour en arrière.
- Allées de picking : picking manuel uniquement, 1.8–2.5 m de large, chariots élévateurs interdits (sauf créneaux échelonnés de réapprovisionnement).
- Cheminements piétons : ségrégation marquée en jaune pour la badgeuse, les inspections et les pauses — jamais d'emprunt des allées de travail.
Chaque niveau reste sur ses voies ; les seuls endroits où chariots et piétons se rencontrent doivent être des croisements planifiés, jamais des allées entières. Marquez chaque croisement avec une signalisation de ralentissement et des miroirs convexes — 90 % des accidents de circulation en entrepôt surviennent sur des tronçons mixtes non planifiés.
Règle 4 : nourrissez le goulet — échangez du temps contre de l'espace
Le plus cher dans un entrepôt, ce n'est pas la surface — c'est le débit du goulet d'étranglement. La conception des flux doit identifier les goulets et leur dégager la voie :
- Les stations d'emballage sont le goulet classique du e-commerce : réservez 1.5× l'espace de staging normal avant l'emballage comme tampon pré-pic.
- Les quais de réception sont le goulet n° 2 : les vagues d'arrivée concentrées refoulent la file de camions jusque dans le bâtiment. Utilisez la prise de rendez-vous et les fenêtres horaires pour aplatir les vagues — échanger du temps contre de l'espace.
- Ascenseurs/monte-charges sur les sites multi-niveaux : la capacité d'un ascenseur plafonne tout le niveau mezzanine ; dimensionnez pour 1.3× le pic.
La formule : capacité de flux du goulet = 1.2–1.5× le volume de pic. Concevoir le flux pour des moyennes garantit l'embouteillage au pic.
Règle 5 : rendez le flux vérifiable — revue 30 jours après le démarrage
Aussi beau soit le dessin, la réalité a son mot à dire. Après le démarrage, faites trois choses :
- Cartographiez les déplacements réels : suivez 5 opérateurs pendant une journée, enregistrez leurs parcours réels (traces GPS ou relevés manuels) et comparez avec le plan.
- Mesurez les trois chiffres : distance de marche quotidienne par préparateur, taux de trajets à vide des chariots, temps d'attente au goulet — ils racontent toute l'histoire.
- Utilisez la fenêtre de réglage de 30 jours : marquages au sol, signalisation et positions de staging se corrigent à peu de frais. Le premier mois est la fenêtre en or de l'optimisation des flux ; ensuite, la résistance au changement est multipliée par 10.
Étude de cas : un entrepôt e-commerce 3C — zéro goulet
Un entrepôt e-commerce 3C, 8 000 commandes/jour, tournait avec un flux traversant et l'emballage coincé au milieu : les prélèvements voyageaient 60 m en arrière jusqu'aux stations d'emballage, et le staging d'expédition se trouvait de l'autre côté de l'emballage — un double retour en arrière classique.
Le remède : déplacer l'emballage en aval du picking, scinder le staging d'expédition en zones colis/LTL à gauche et à droite, boucler l'artère, et mettre les allées de picking à sens unique (entrée par un bout, sortie par l'autre). L'investissement : de la peinture de sol et 20 m de convoyeur.
Résultats : l'embouteillage des 2 heures avant le cut-off a disparu, la marche quotidienne par préparateur est passée de 9.8 km à 7.1 km, les trajets à vide des chariots ont chuté de 35 % à 12 %. Le changement le plus visible : le soir du pic, le chef d'équipe a pointé à l'heure pour la première fois.
Pièges : quatre pièges de la conception des flux
- Dessiner le flux des marchandises mais pas celui des personnes : sans planifier les parcours repas, toilettes et changements d'équipe, les gens coupent à travers les zones de travail — la racine des incidents de sécurité.
- Voies pompiers occupées par du staging : le « juste pour ce soir » devient un mois. Peignez les voies pompiers en grilles rouges — l'occupation égale infraction, liée aux évaluations.
- Un seul flux pour le pic et le normal : le volume de pic vaut 3–5× le normal ; le flux a besoin d'une « version temps de guerre » — allées de secours activées, sens uniques inversés, staging élargi. Répétez-la ; n'improvisez pas.
- Greffer l'automatisation sur un flux terminé : les AGV et convoyeurs ajoutés après se battent avec le trafic manuel. La planification de l'automatisation doit courir en parallèle de la conception des flux, en réservant au minimum interfaces et espace.
À retenir
La conception des flux, c'est écrire le code de la route de l'entrepôt : le sens unique est loi d'airain, le retour en arrière est une infraction, la hiérarchisation est le réseau routier, les goulets ont priorité, la vérification boucle la boucle. Souvenez-vous des mots du chef d'équipe — ce qui manquait à l'entrepôt, ce n'était pas du monde ; c'était de la route. Construisez bien les routes, et gens et machines circuleront d'eux-mêmes.
Warehousing with Mr. Mi · 20 ans de solutions d'entreposage aux États-Unis
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.