Le stockage d'équipement sportif en entrepôt ressemble à un simple problème de stockage. En pratique, il met à l'épreuve trois choses à la fois : la forme, le calendrier et le processus. Les formes vont d'un seul ballon de basket à un tapis de course entièrement assemblé. Le calendrier est saisonnier, les semaines de la rentrée scolaire et de la saison de ski poussant un entrepôt par ailleurs calme en mode pic. Le processus intervient parce que les vélos et les machines de fitness ne se déplacent souvent pas comme des unités finies ; ils sont assemblés, testés, puis expédiés depuis l'intérieur de l'entrepôt. Chacune de ces pressions peut être gérée seule. Quand les trois coïncident au même pic, l'emplacement, la main-d'œuvre et les taux d'erreur sont mis sous tension en même temps. Cet article part de ce chevauchement : le stockage d'équipement sportif en entrepôt doit être planifié comme un seul compte couvrant la manière dont les produits sont stockés, le moment où ils bougent et le travail qui leur est fait entre-temps.
Stockage d'équipement sportif en entrepôt : d'abord par la forme, ensuite par la vitesse
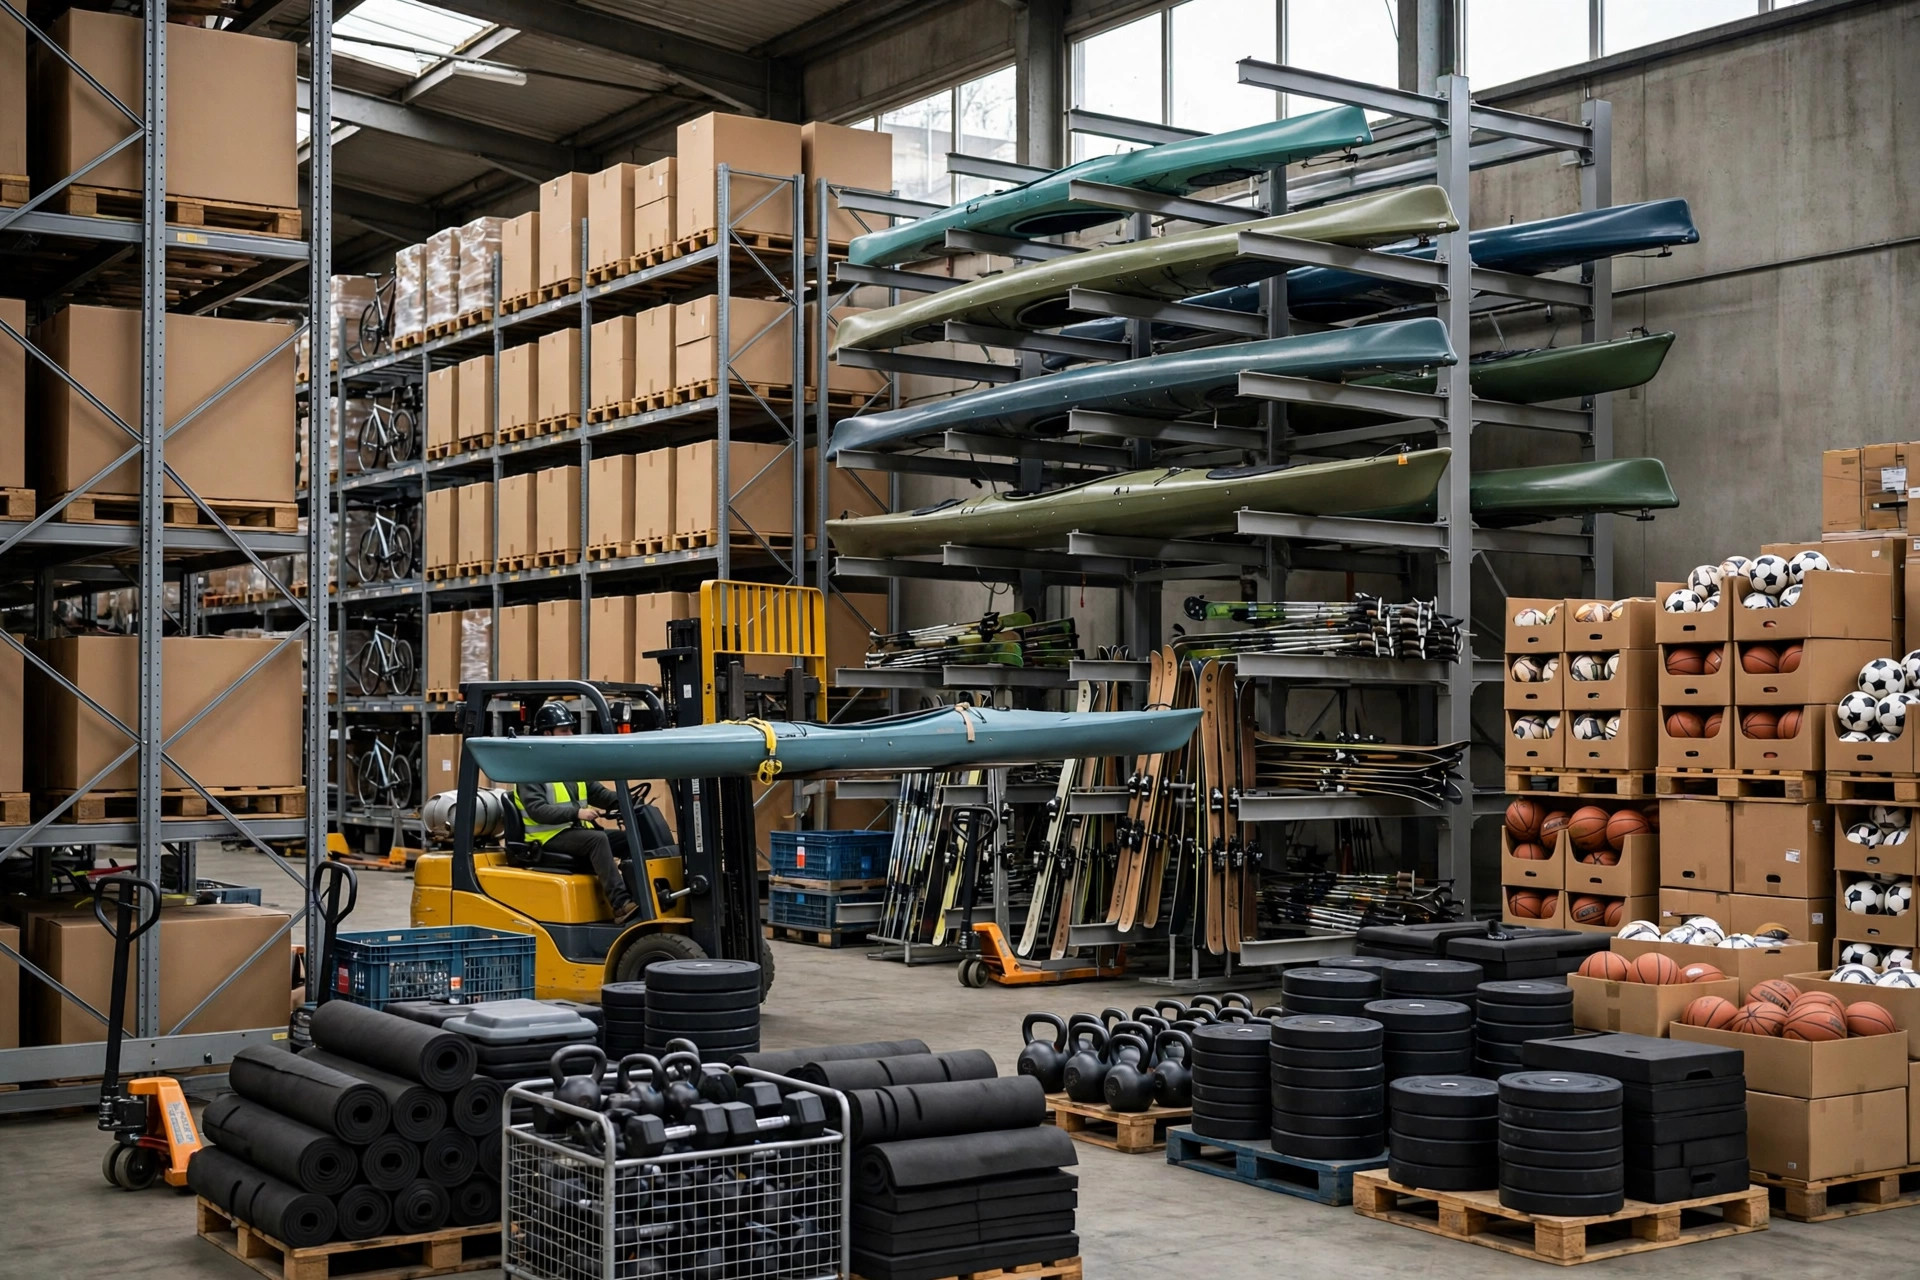
Le premier groupe est celui des ballons et du petit matériel. Les ballons de basket et de football, les raquettes de badminton et les tapis de yoga sont individuellement légers et relativement réguliers, et conviennent aux palettes standard et aux rayonnages à étagères. Leur difficulté n'est pas la taille mais la variété : un modèle de ballon peut exister en trois tailles et deux couleurs, et l'erreur de picking la plus courante est la mauvaise spécification, pas la quantité. Le deuxième groupe est celui des machines de fitness. Les tapis de course, les elliptiques et les machines de musculation sont lourds et encombrants ; ils arrivent en cartons à plat et, une fois assemblés, ne peuvent pas retrouver leur volume d'origine. Un entrepôt a donc besoin de deux emplacements à la fois : des rayonnages hauts pour les cartons à plat, et une zone au sol marquée pour les unités assemblées. Le troisième groupe est celui du matériel nautique et d'hiver. Les kayaks, les paddleboards, les skis et les snowboards sont souvent plus longs qu'une traverse de rayonnage classique. Posés en travers des traverses, ils envahissent l'allée ; dressés sans soutien, ils tombent. Ils exigent des rayonnages cantilever ou des cadres suspendus dédiés. La saisonnalité ajoute une complication : ces articles bougent à peine hors saison et s'expédient en masse au pic, si bien que l'emplacement à haute densité au pic immobilise beaucoup d'espace de rayonnage dans des produits immobiles pendant des mois.
Une méthode viable est un tri en deux couches : le type de rayonnage selon la forme physique, la hauteur d'emplacement selon la vitesse. Les produits à rotation rapide vont dans la zone de picking ergonomique à hauteur de taille, les produits lents vers des emplacements hauts ou éloignés. La forme décide du rayonnage utilisé, la vitesse décide de l'endroit où se trouvent les produits, et les deux décisions n'interfèrent pas. L'emplacement par catégorie seule produit une image familière : des snowboards immobiles depuis six mois près de la porte, des ballons de basket expédiés chaque jour au fond.
Articles encombrants et difficiles à manier : la partie la plus propice aux blessures du stockage d'équipement sportif en entrepôt
Pour les articles encombrants et difficiles à manier, la contrainte déterminante est rarement la capacité de poids. C'est la longueur et le centre de gravité. Les articles longs conviennent aux rayonnages cantilever, qui n'ont pas de traverses bloquant le côté, de sorte que des produits de longueurs différentes peuvent être retirés directement et mélangés sur le même rayonnage. Deux règles s'appliquent toujours : l'espacement des bras doit être vérifié par rapport à l'article le plus long, et les articles lourds vont en bas, les légers en haut. Les machines de fitness en carton à plat conviennent aux rayonnages à traverses haute résistance, emballées à plat et superposées par poids, les plus lourdes près du sol. Les unités assemblées ne peuvent pas du tout aller sur des rayonnages hauts ; elles appartiennent à des zones au sol marquées avec une circulation généreuse, parce que leur prochaine étape est généralement l'inspection, l'étiquetage et le chargement, et que le trajet compte plus que le stockage lui-même.
La manutention mérite son propre calcul. Deux personnes portant un tapis de course en carton à plat, contre un opérateur utilisant un chariot élévateur à fourches allongées, ressemble à une question d'effectif. Au fond, c'est un arbitrage entre dommage et efficacité : la manutention manuelle est souple mais risque d'emballages éraflés et de blessures au dos, tandis que la manutention mécanique est stable mais exige une largeur d'allée et un rayon de braquage planifiés à l'avance. Une grande partie des dommages ne se produit pas en transit mais lors du dernier mouvement à l'intérieur de l'entrepôt. Le premier principe pour les articles encombrants est donc de minimiser les mouvements : placer les produits à la réception dans l'ordre où ils partiront et seront assemblés, manipulés idéalement deux fois, une fois à l'entrée et une fois à la sortie.
Pics saisonniers : rotation des emplacements et main-d'œuvre autour de la rentrée scolaire et de la saison de ski
La saisonnalité de l'équipement sportif est facile à lire. Avant la rentrée, les écoles et les clubs achètent ballons, matériel d'entraînement et équipement d'équipe en masse : de nombreux types de produits, de petites quantités par commande, des délais concentrés. Autour de la saison de ski, les skis, les chaussures et le matériel de protection s'expédient en quelques semaines : des articles longs, de gros volumes, plus de retours. Le pic scolaire met à l'épreuve la précision du picking et la consolidation ; le pic de ski met à l'épreuve les allées pour gros articles et la capacité d'emballage. Doté les deux pics avec le même effectif tend à produire des erreurs de picking dans l'un et des allées bloquées dans l'autre.
Une pratique d'entrepôt mérite d'être notée. Un entrepôt général d'articles de sport dans l'est de la Chine fait tourner les emplacements deux fois par an : en août, il rapproche les ballons de saison scolaire et les petits articles d'entraînement de la zone de picking et repousse le matériel de ski vers des rayonnages cantilever éloignés ; fin octobre, il inverse la rotation. Chaque rotation prend environ deux jours, et le bénéfice est des trajets de picking plus courts tout au long du pic. Un deuxième cas vient d'Amérique du Nord, où un distributeur embauche des travailleurs temporaires quatre semaines avant la saison de ski mais ne les affecte qu'à l'emballage et au déplacement, en gardant le picking et l'inspection d'assemblage pour le personnel expérimenté. La logique : pendant un pic, la ressource la plus coûteuse n'est pas le coût de la main-d'œuvre mais le temps du personnel expérimenté perdu à corriger les erreurs des travailleurs temporaires.
Le jugement contre-intuitif qui suit est : pendant un pic, ajoutez des vérificateurs et des gestionnaires d'exceptions avant les pickers. Plus de pickers augmentent le débit, mais un taux d'erreur croissant crée des retours et des re-picks qui consomment plus de temps que les picks supplémentaires gagnés.
Les lignes d'assemblage rencontrent le stockage : vélos et machines de fitness
Les vélos et les machines de fitness transforment le stockage en question de processus. Un vélo peut arriver en carton complet, ou en cadre, roues et composants dans des cartons séparés à assembler, régler et inspecter dans l'entrepôt. Un tapis de course en carton à plat multiplie son volume plusieurs fois une fois assemblé et ne peut jamais revenir à son rayonnage d'origine. Les emplacements d'assemblage doivent donc suivre la séquence du processus — kitting, assemblage, inspection, rétention des produits finis — placés les uns à côté des autres. Les zones de kitting doivent contenir des ensembles complets ; commencer un assemblage avec un composant manquant bloque la station et l'encombre d'unités à moitié construites.
L'économie se montre le mieux sous forme de comparaison. Expédier entièrement assemblé utilise le plus grand volume de transport mais le moins de processus en entrepôt. Assembler dans l'entrepôt utilise le plus d'espace et de main-d'œuvre mais produit le taux de retour le plus bas, parce que le produit arrive prêt à l'emploi. Laisser l'assemblage au magasin minimise le travail en entrepôt mais dépend entièrement de la capacité du magasin. Aucune n'est universellement meilleure ; là où la vente en ligne domine et où les coûts de retour sont élevés, l'assemblage en entrepôt a souvent le coût total le plus bas, tandis que la fourniture en masse aux distributeurs favorise l'expédition directe ou l'assemblage en magasin. Cela élève la décision de « où y a-t-il un emplacement libre » à « quelle méthode de fulfillment a le coût total le plus bas ».
| Méthode | Emprise en entrepôt | Main-d'œuvre et processus | Risque de retour | Meilleure adéquation |
|---|---|---|---|---|
| Expédier entièrement assemblé | Grande surface au sol pour les unités finies | Moindre | Plus élevé ; le dommage en transit est difficile à attribuer | Fourniture en masse aux distributeurs |
| Assembler en entrepôt, puis expédier | Zone de kitting plus zone de produits finis | La plus importante, inspection comprise | Le plus bas ; arrive prêt à l'emploi | Principalement la vente en ligne |
| Assembler en magasin | Zone de rayonnages de kits seulement | Moindre en entrepôt ; le magasin prend le relais | Dépend de la capacité du magasin | Canaux disposant d'une capacité d'assemblage |
Un jugement à retenir : dessinez le trajet avant d'acheter des rayonnages
Pris ensemble, ces points suggèrent une séquence. De nombreux entrepôts achètent d'abord les rayonnages, attribuent ensuite les emplacements, et ne découvrent qu'alors des allées étroites ou une zone d'assemblage trop éloignée du quai de sortie. L'attribution ici pointe dans l'autre sens : dessinez d'abord le trajet de chaque produit, de la réception au stockage, à l'assemblage et à l'inspection jusqu'à l'expédition, en comptant les étapes de manutention et les rayons de braquage ; choisissez ensuite les types de rayonnages et les hauteurs d'emplacement à partir de ce trajet ; et seulement ensuite faites tourner les emplacements pour les pics saisonniers. Les rayonnages doivent servir le trajet, et non l'inverse.
Ce jugement a ses limites. Un petit entrepôt peut ne pas avoir de place pour une ligne d'assemblage séparée, et copier le zonage d'un grand entrepôt ajouterait du coût sans bénéfice. L'approche pratique est une zone flexible : des produits ordinaires la majeure partie de l'année, dégagée deux semaines avant un pic pour le stockage encombrant ou l'assemblage, puis restaurée. C'est échanger du temps contre de l'espace. Pour l'avenir, à mesure que la personnalisation croît, le travail d'assemblage sur commande va probablement augmenter, la frontière entre stockage et assemblage va s'estomper, et l'entrepôt va dériver vers un petit point d'assemblage. Que cela devienne courant dépend de la croissance des commandes personnalisées et des coûts de retour, et vaut la peine d'être observé dans les données des deux prochaines années plutôt que d'être décidé maintenant.
Par Dr. Chen, Chercheur en chaîne d'approvisionnement Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.