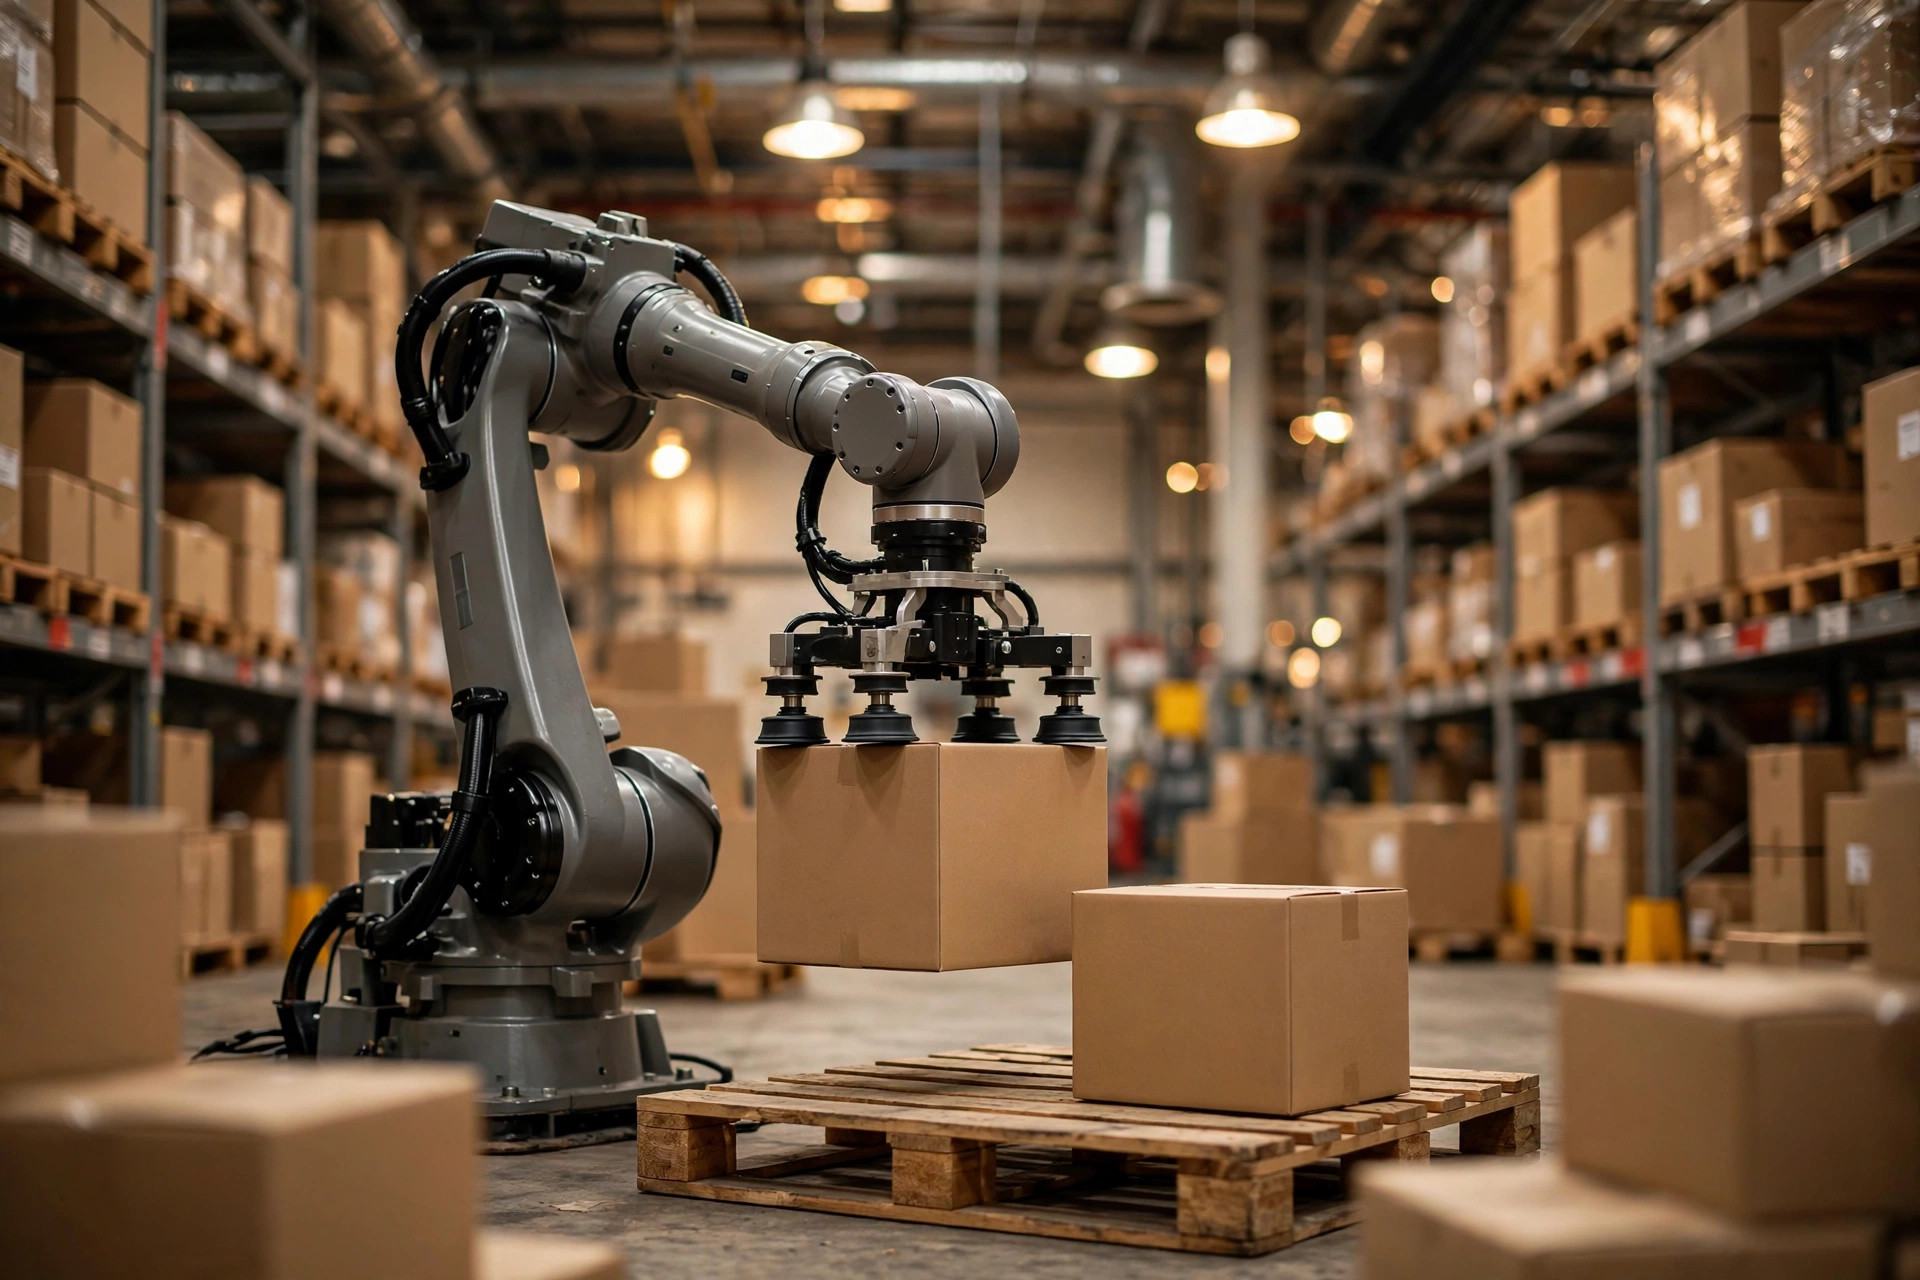
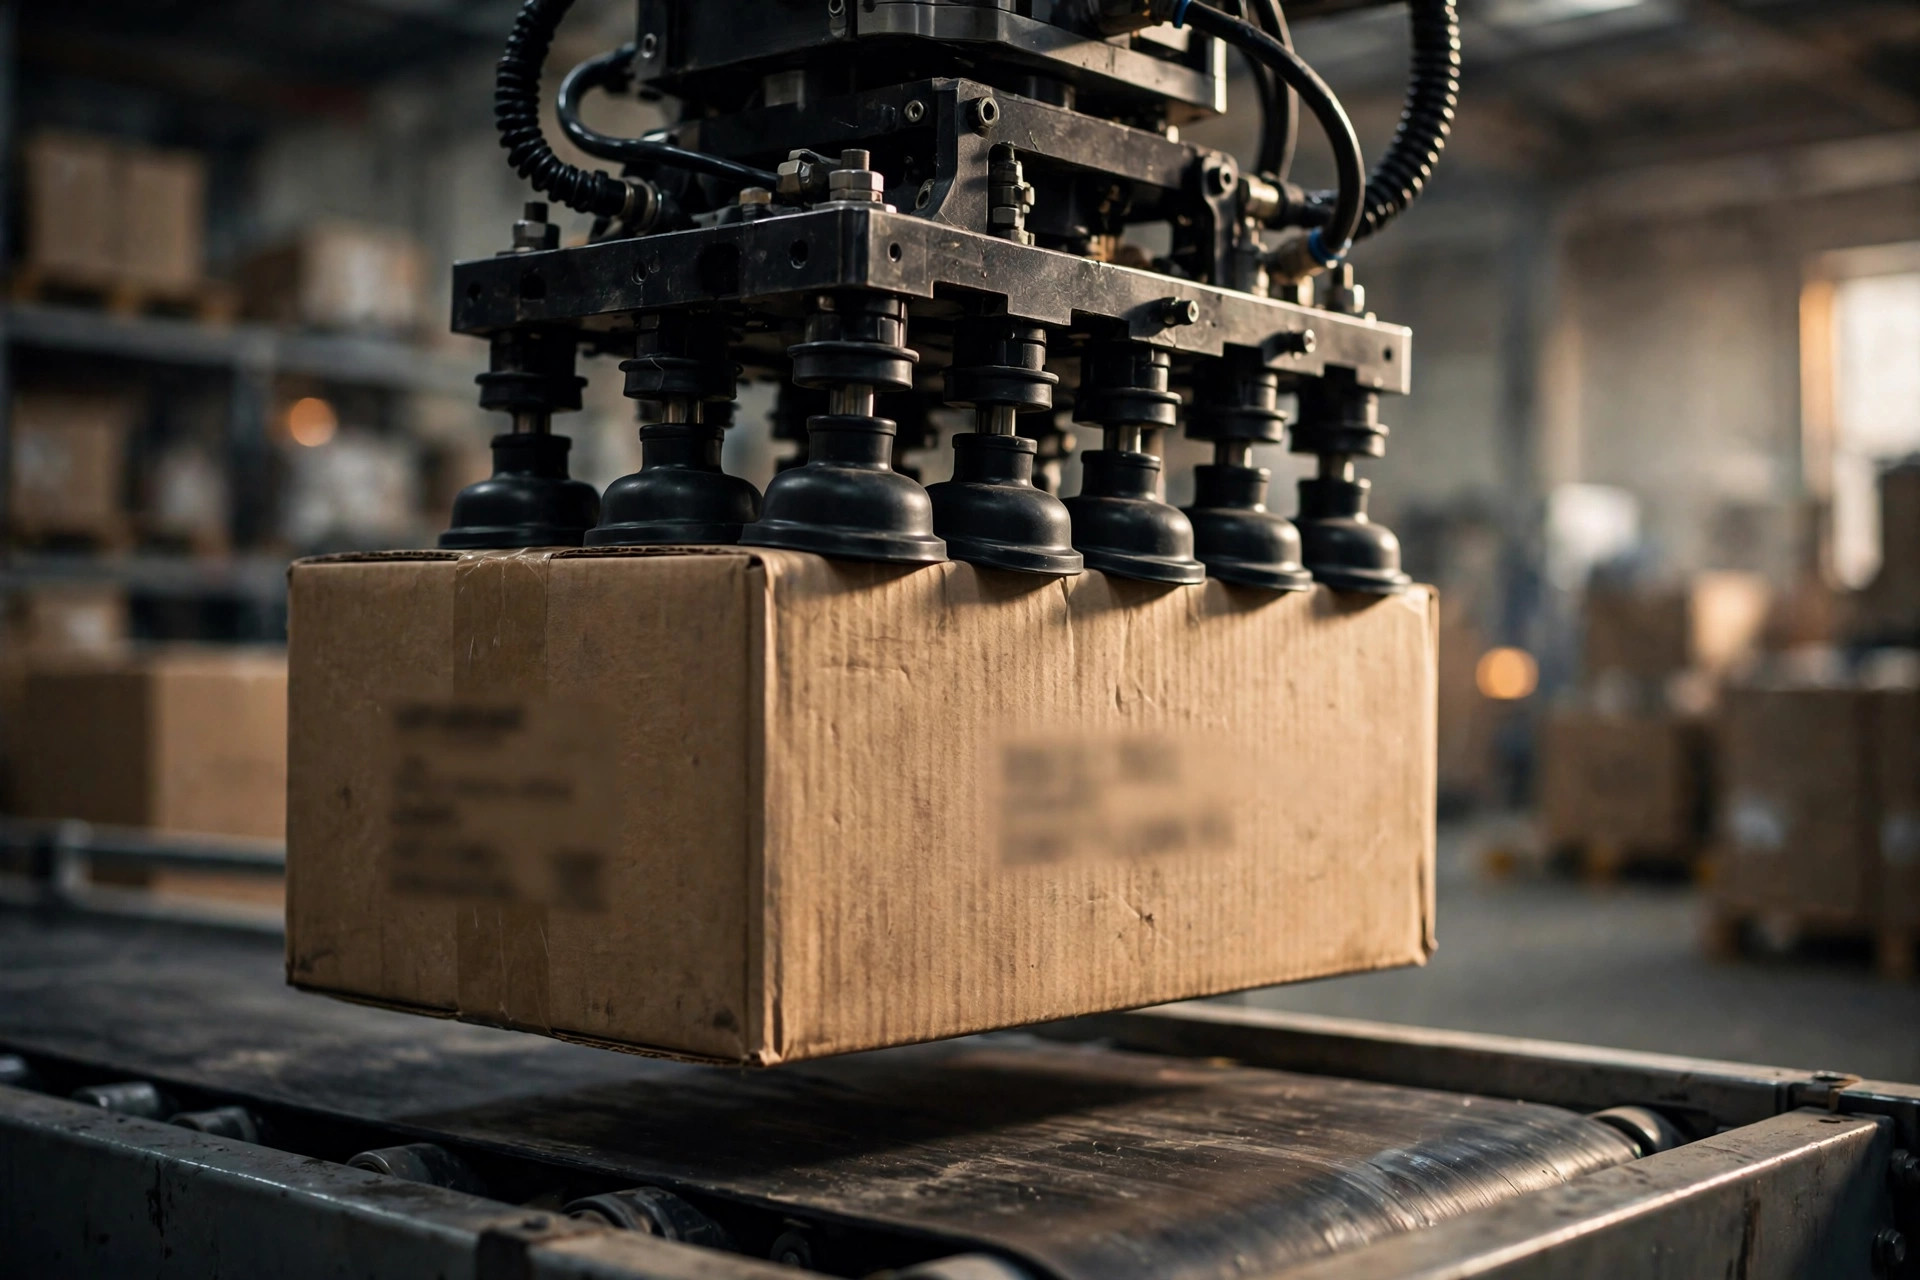
Commencez par la physique, car la moitié des mauvais choix de pinces de palettisation robotisée viennent de ne pas la comprendre. Les organes terminaux des robots de palettisation se répartissent en trois familles : les ventouses à vide, les mâchoires de serrage et les hybrides. Une ventouse à vide saisit par dépression — imaginez la tentacule d'une pieuvre : plus la surface de contact est plane et peu poreuse, plus elle tient fort. Une mâchoire de serrage saisit mécaniquement — comme une pince — en tenant la caisse par frottement plus force de serrage. Un hybride fait les deux : les ventouses portent, les mâchoires stabilisent. Cher, mais solide comme un roc. C'est comme choisir des chaussures : running, rando, trail — il n'y a pas la meilleure, seulement celle qui convient le mieux. Votre caisse, c'est le pied.
La physique des pinces de palettisation robotisée : comprendre d'abord, choisir ensuite
Une ventouse à vide vit ou meurt sur deux chiffres : le niveau de vide et le débit. Il faut en général au moins -60 kPa (manométrique). Une seule ventouse de 120 mm à -70 kPa génère environ 790 N de force de maintien théorique ; avec un coefficient de sécurité de 4, cela représente à peine 20 kg de charge utile réelle pour un carton de 15 kg. Notez le mot « théorique » — les cannelures du carton ondulé créent des microfuites, le film étirable fuit, et la force de maintien réelle tombe à 50–70% de la théorie. Le débit compte plus que le niveau de vide : quand le système fuit, un générateur de vide à fort débit continue de compenser pendant la fuite ; un générateur à faible débit lâche simplement la caisse. Pour évaluer des ventouses, regardez d'abord le débit du générateur, le niveau de vide ensuite. N'inversez pas l'ordre.
Une mâchoire de serrage vit sur la force de serrage et la course des mâchoires. La force de serrage doit battre le poids de la caisse plus la charge inertielle — les robots de palettisation tirent en général 5–8 m/s² en bout d'outil, donc une caisse de 20 kg a besoin de 300 N ou plus de force de serrage avec un coefficient de frottement de 0.4 pour du carton ondulé. La course des mâchoires décide de la plage de formats : une course de 200 mm gère des caisses de 300–500 mm de large, une course de 100 mm est mariée à un seul format de caisse. Les mâchoires se fichent des fuites d'air. Ce qui les tracasse, ce sont les caisses molles — le carton ondulé à paroi fine s'écrase sous les mâchoires, écrasé ça veut dire moins de frottement, moins de frottement ça veut dire une caisse qui tombe.
L'hybride combine ventouses et mâchoires : l'aspiration porte environ 70% de la charge, les mâchoires assurent la stabilité latérale. Il coûte 2 à 3 fois une configuration ventouses seules, mais fait tomber le taux de défaut de préhension sous 0.1%. Quand est-ce que ça vaut le coup ? Valeur unitaire élevée (une caisse tombée coûte des milliers), mix de caisses trop chaotique pour être catégorisé, ou cadence au-dessus de 8 caisses par minute. N'importe laquelle des trois le justifie.
Les seuils de sélection : comment vraiment choisir une pince de palettisation robotisée
| Profil de caisse | Pince recommandée | Pourquoi | À éviter |
|---|---|---|---|
| Carton ondulé standard, surface plane, 5–25 kg | Ventouse à vide | Tient bien, changement rapide, bon marché | Mâchoire de serrage (surdimensionnée et plus lente) |
| Paquets sous film (étirable/rétractable) | Mâchoire de serrage ou hybride | Le film laisse passer l'air ; l'aspiration pure perd la moitié de sa force | Ventouse à vide pure (fuites = chutes) |
| Articles irréguliers / sachets / paquets mous | Mâchoire de serrage (doigts profilés) ou hybride | Pas de surface plane à aspirer — il faut l'enserrer | Ventouse à vide pure (rien à saisir) |
| Ligne mixte, dispersion de largeur > 200 mm | Hybride ou mâchoire à changement rapide | Compatibilité d'abord | Mâchoire à course fixe (réapprentissage permanent) |
| Caisses lourdes, 25 kg+ | Mâchoire de serrage | Les marges de sécurité des ventouses ne suffisent pas | Ventouse à vide pure (trop risqué) |
Traitez ce tableau comme une carte de seuils, pas comme une écriture sainte. Seuil veut dire : partez de la case où vous tombez ; traverser les cases est permis, mais chiffrez vous-même les conséquences. Le pire projet que j'aie vu : une ligne de boissons entière qui tournait sur des caisses sous film étirable, spécifiée avec des ventouses à vide pures parce que « les ventouses sont bon marché et le changement est rapide ». Premier mois de production : taux de défaut de préhension de 3.2%. Faire tomber une palette par jour, c'était la version douce — une caisse tombée a un jour fracassé une cellule photoélectrique de convoyeur et arrêté la ligne pendant 2 heures. Ils ont rétrofité des hybrides avec un surcoût de plus de $40k. Sélection classique qui a ignoré la physique : le film laisse passer l'air par les lois de la physique, pas par un paramètre qu'on peut régler.
Taux de défaut de préhension vs cadence : le calcul qu'on ne peut pas sauter
La plupart des acheteurs fixent le prix d'achat de la pince et ignorent le taux de défaut — le plus gros piège des pseudo-besoins dans le choix d'une pince. Faites les calculs : une ligne à 6 caisses/minute, deux équipes, 16 heures = 5,760 caisses théoriques. Un taux de défaut de 1% fait tomber 58 caisses par jour ; chaque chute coûte environ 3 minutes (arrêt, reprise manuelle, réinitialisation) — soit 174 minutes perdues par jour, près de 3 heures de capacité effective, un coup de 18 points d'OEE direct sur le dessus.
Et maintenant l'argent : faire passer les défauts de 1% à 0.2% économise 46 chutes et 138 minutes par jour. Avec un coût de ligne chargé d'environ $110/heure (amortissement plus main-d'œuvre), cela fait environ $250 par jour, $75,000 par an sur 300 jours. Et le surcoût d'un hybride par rapport à une configuration ventouses seules ? En général $20k–35k. Rentabilisé en moins de six mois. Voici donc ma conclusion, sans détour : ne choisissez pas les pinces sur le prix d'achat. Choisissez-les sur le taux de défaut. Que l'argent soit bien dépensé se résume à un chiffre — le taux de défaut de préhension.
Deux histoires de terrain
Juillet 2023, une usine alimentaire à Ningbo qui palettisait des sacs de riz de 10 kg sous film étirable. Ventouses à vide, tout allait bien les trois premiers mois, puis les chutes ont commencé au quatrième mois. Robot vérifié, programme vérifié — le coupable était le vieillissement des ventouses. Les ventouses en caoutchouc nitrile dans un atelier à 35°C plein de poussière de farine ont durci et se sont fissurées au niveau de la lèvre d'étanchéité en 4 mois. Passage à des ventouses en fluorocarbone, durée de vie étirée à 10 mois, problème réglé. La leçon : une ventouse est un consommable, pas un équipement. Fixez le calendrier de remplacement au moment de la sélection : nitrile standard 3–6 mois, fluorocarbone 8–12 mois, silicone de qualité alimentaire 6–9 mois. Gérez les ventouses comme des consommables — tenez un journal des remplacements, changez au calendrier, n'attendez pas une chute pour enquêter.
Septembre 2024, un entrepôt e-commerce dans l'est de la Chine, mâchoires de serrage qui palettisaient des cartons de colis. Carton ondulé 3 couches à paroi fine, force des mâchoires réglée aux 350 N du manuel — puis l'humidité de la haute saison a ramolli les caisses, les mâchoires les ont écrasées, le frottement s'est effondré, et le taux de chutes est passé de 0.3% à 2.1%. Deux options sur la table : rétrofiter une rétroaction de pression sur les mâchoires pour un contrôle de force en temps réel (rétrofit à $11k), ou changer la caisse — faire pression sur les achats pour passer à du carton ondulé 5 couches à $0.04 de plus par caisse, ramenant le taux de défaut à 0.2%. Ils ont changé la caisse : $17k par an de surcoût carton, moins cher que le rétrofit, avec en bonus moins de dégâts en transit. La morale : parfois la solution à un problème de pince n'est pas la pince — c'est la caisse. La spécification de la caisse est une donnée d'entrée qu'on peut changer, pas une loi de la nature. Ceux qui osent changer la caisse économisent généralement plus que ceux qui osent changer la pince.
Les pièges de la maintenance : vieillissement des ventouses et usure de la mousse
La maintenance des pinces de palettisation robotisée a deux tueurs de consommables. D'abord, le vieillissement des ventouses — couvert plus haut. Rappelez-vous « gérer comme des consommables » : tenez un journal, fixez le calendrier, stockez des pièces de rechange. Gardez 20% de ventouses de rechange en rayon, et ne jetez pas les ventouses retirées — celles dont la lèvre d'étanchéité est légèrement usée peuvent être déclassées vers des postes de service léger.
Ensuite, l'usure des ventouses en mousse. Les ventouses à vide en mousse (joint mousse pleine face) sont brillantes sur les surfaces de caisse irrégulières, mais la mousse prend un jeu — comprimée assez longtemps, elle ne reprend plus sa forme, des empreintes permanentes se forment sur la face d'étanchéité, et les fuites augmentent petit à petit. La métrique de déclenchement : quand le rapport cyclique du générateur de vide dure 30% de plus qu'à l'installation dans des conditions identiques, la mousse est fichue. N'attendez pas — surveillez les données.
Un dernier tir, contre un pseudo-besoin : la « pince intelligente adaptative ». Certains intégrateurs vendent des pinces adaptatives à vision IA qui « gèrent n'importe quelle caisse », à 3 fois le prix d'une configuration standard. J'en ai démonté deux. L'« adaptabilité », ce sont des zones de ventouses supplémentaires plus du pré-positionnement par vision ; taux de défaut de 0.5%, rien de mieux qu'un hybride bien réglé, avec le double de complexité de maintenance. Sur les lignes à profils de caisses stables, choisissez selon le tableau des seuils et dépensez où ça compte. Seules les lignes mixtes avec des milliers de références qui changent chaque jour méritent le droit de parler d'intelligence. Les pseudo-besoins sonnent toujours magnifiques et se paient toujours cher.
Que l'argent soit bien dépensé se résume à un chiffre : le taux de défaut de préhension. Descendez-le sous 0.3% et n'importe quelle pince gagne son salaire. Si vous n'y arrivez pas, la pince la plus intelligente n'est qu'une décoration.
Par Da Liu, Ingénieur en automatisation
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.