Le problème : la marche grignote votre marge
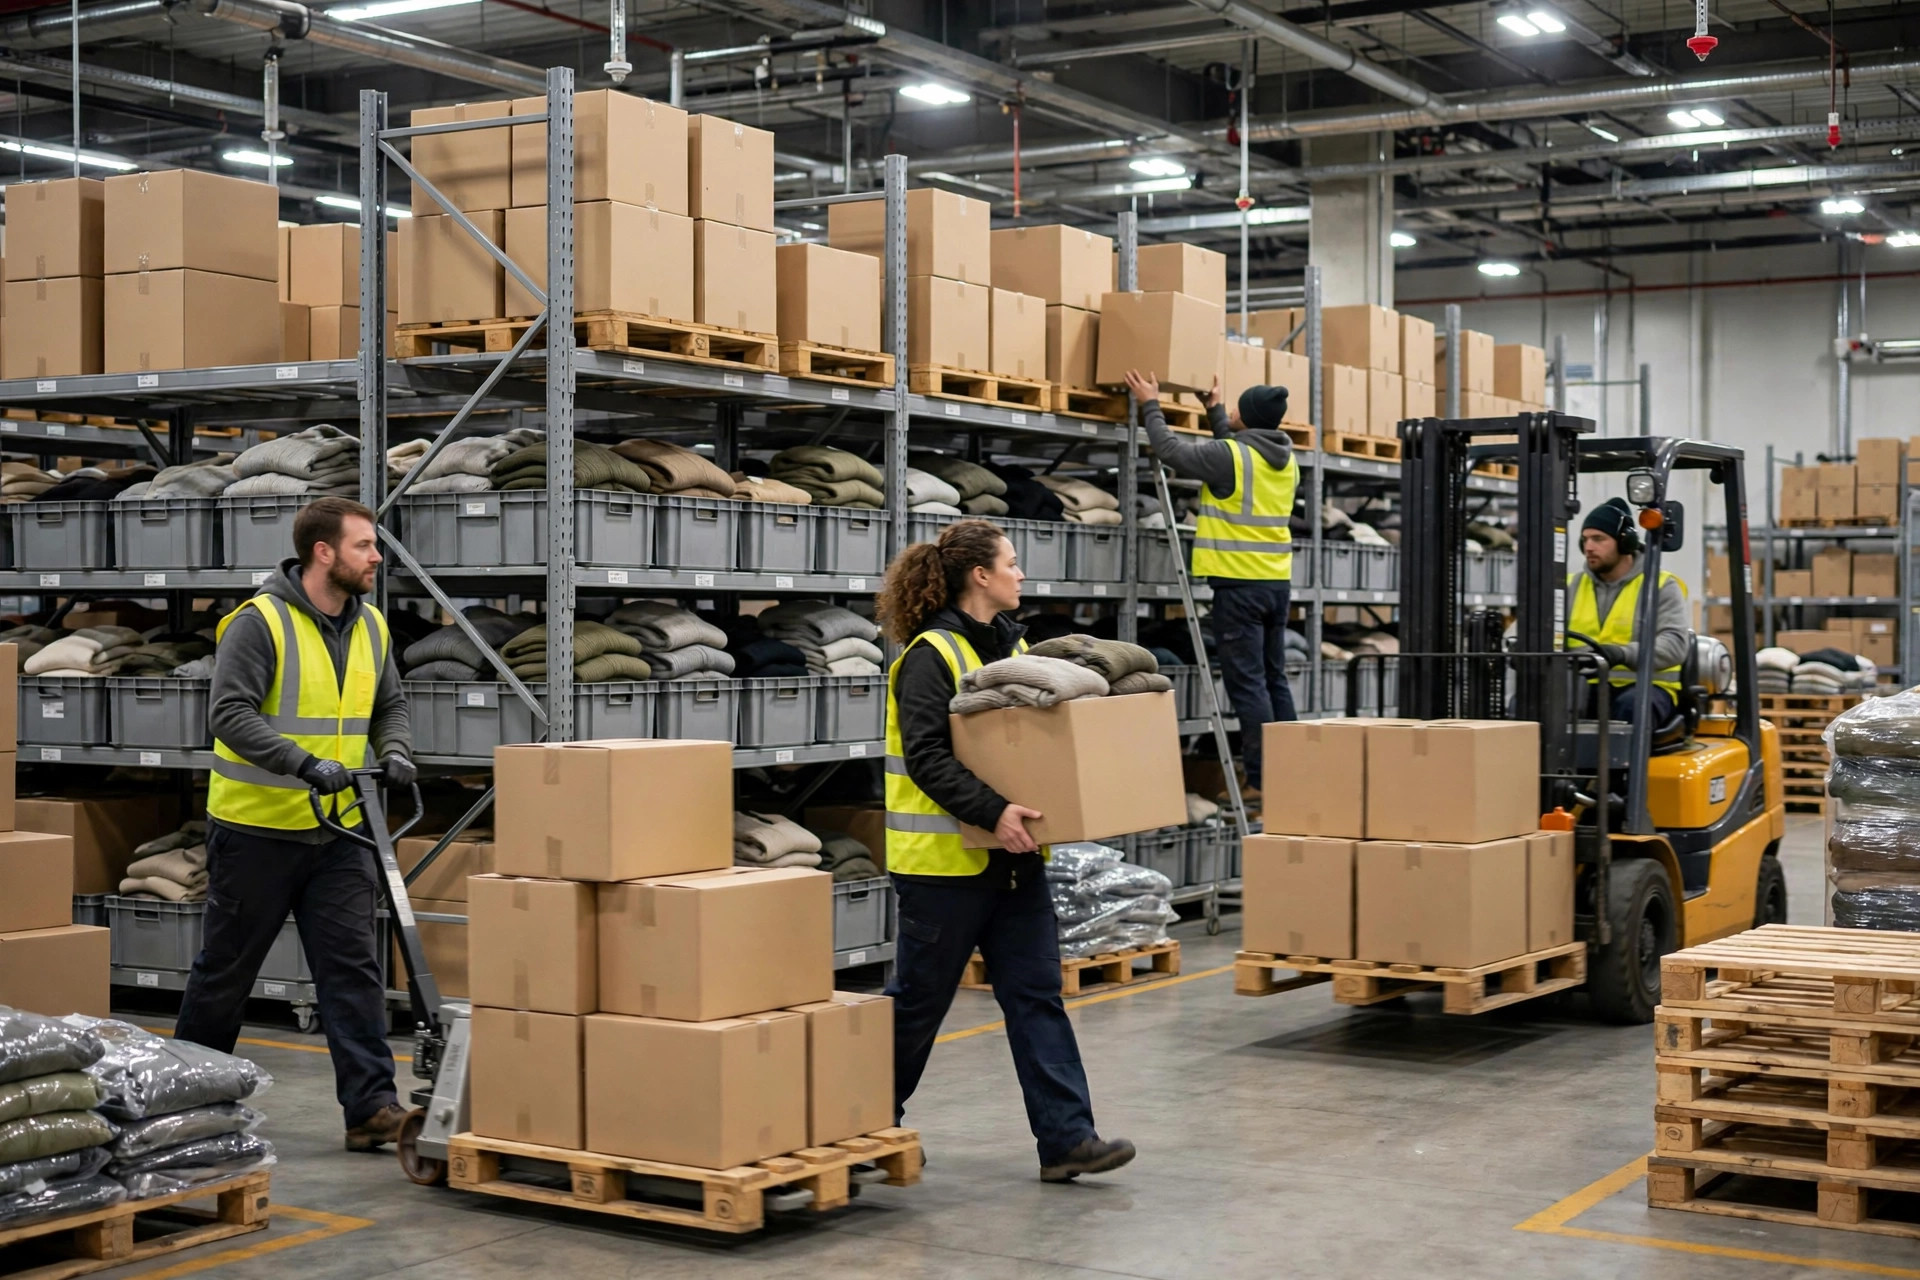
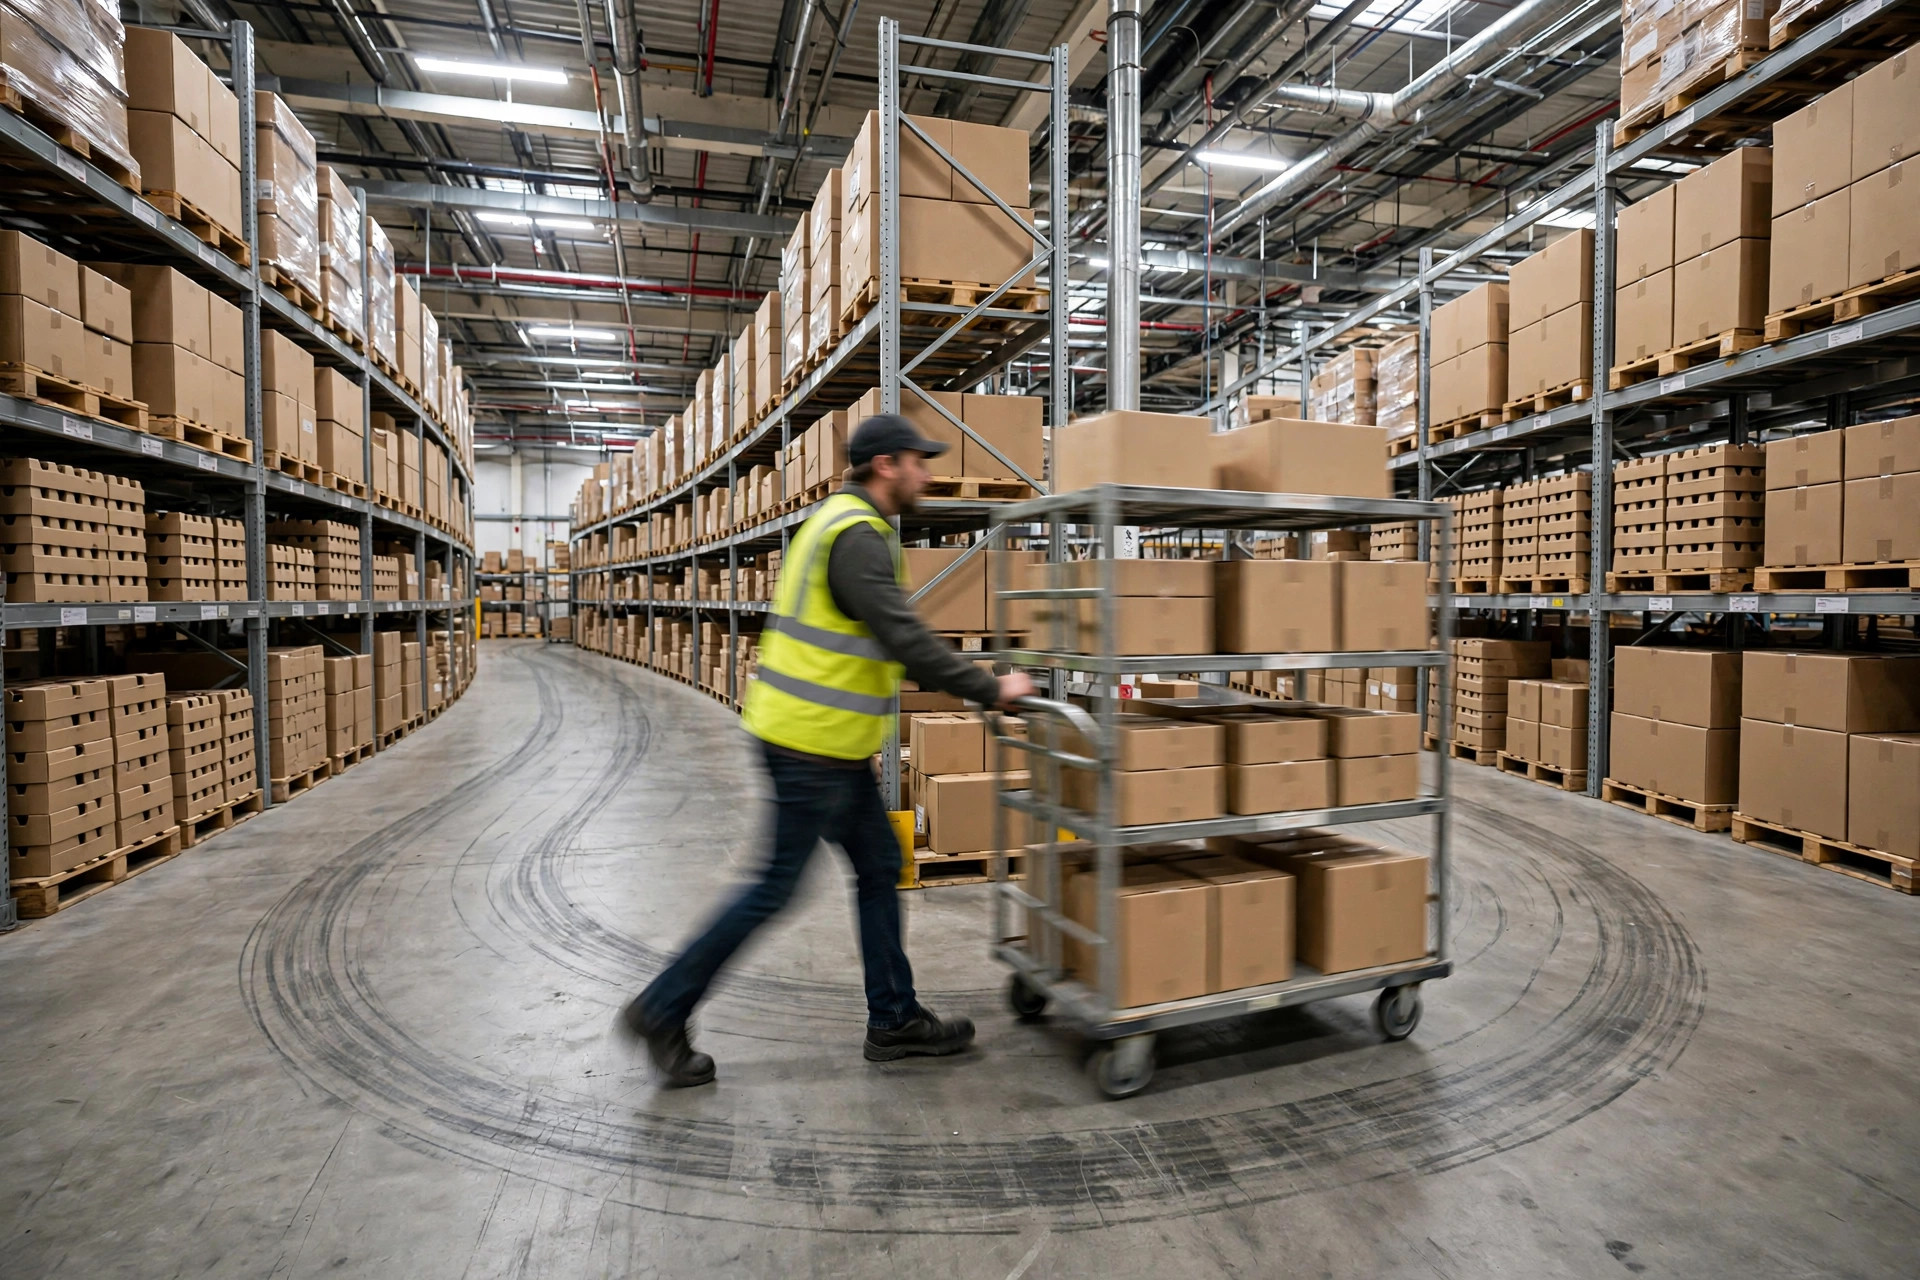
Dans la plupart des entrepôts de distribution, la préparation de commandes représente 55–60% du coût total de la main-d'œuvre. Pourtant, le geste de « saisie » qui crée réellement de la valeur occupe moins de 20% du temps d'un préparateur : plus de la moitié est passée à marcher. Une allée de 60 mètres parcourue 40 fois par jour, c'est près de 5 kilomètres. Une conception d'itinéraires légèrement moins bonne oblige chaque préparateur à marcher 1–2 km de plus par jour, soit des centaines de milliers de dollars de main-d'œuvre gaspillée chaque année à l'échelle de l'installation.
Les deux stratégies d'itinéraire les plus courantes sont la forme en S (traverse) et le retour. Beaucoup d'entrepôts en choisissent une au feeling, l'utilisent pendant des années et ne vérifient jamais si c'était le bon choix. Nous avons mené un test terrain dans un entrepôt 3PL e-commerce de 8 allées et environ 4 500 emplacements de préparation : les mêmes 200 commandes, le même plan de stockage, la même équipe, chaque série sous une stratégie d'itinéraire différente. Les résultats valent le détour.
La méthode : quatre étapes vers votre itinéraire optimal
1. Connaissez les trois stratégies dominantes
- Forme en S (traverse) : le préparateur parcourt toute la longueur de l'allée et revient par la suivante, en traçant la lettre S. Avantage : presque aucun retour en arrière, forte utilisation des allées. Inconvénient : avec peu de lignes de commande, les préparateurs doivent parcourir des allées entières, en grande partie à vide.
- Retour : le préparateur entre dans l'allée, prépare, puis revient dans l'allée principale avant d'entrer dans la suivante. Avantage : la plus courte distance parcourue quand les lignes de commande sont peu nombreuses. Inconvénient : chaque allée est parcourue deux fois, et les flux en sens opposé peuvent engorger les allées étroites aux heures de pointe.
- Point médian : une ligne imaginaire coupe chaque allée en deux : retour sur la moitié avant, forme en S sur la moitié arrière. Idéal pour les longues allées avec un nombre moyen de lignes de commande ; un compromis entre les deux.
2. Les données du test : pas de solution miracle, seulement de l'adéquation
Distance moyenne parcourue par commande (mètres) pour trois profils de commandes :
| Stratégie | Petites commandes (1–3 lignes) | Moyennes (4–10 lignes) | Grandes (10+ lignes) |
|---|---|---|---|
| Forme en S | 142 | 118 | 96 |
| Retour | 88 | 112 | 134 |
| Point médian | 104 | 105 | 108 |
La conclusion est sans détour : moins il y a de lignes de commande, mieux le retour performe ; plus il y en a, mieux la forme en S performe ; le point médian n'est « jamais mauvais » sur tous les profils : la valeur sûre par défaut. Si votre entrepôt est dominé par les petites commandes (typique du e-commerce B2C), passer au retour peut réduire le parcours par commande de plus de 30%.
3. Le stockage ABC est le multiplicateur de toute stratégie d'itinéraire
L'itinéraire répond à « comment marcher » ; le stockage ABC répond à « où vivent les marchandises ». Placez les SKU de classe A (les 20% supérieurs en volume d'expédition) le long des allées principales dans la zone dorée de préparation (hauteur de taille, au plus près de l'emballage), les classe B au milieu, les classe C aux extrémités lointaines. Dans notre test, le seul stockage ABC a raccourci le parcours moyen de préparation de 18%. Revoyez le ABC chaque trimestre : les SKU saisonniers dérivent, et un plan de stockage devient obsolète après environ trois mois.
4. Le batch par vagues : que chaque déplacement vaille la peine
Préparer une seule petite commande par déplacement gaspille même le meilleur itinéraire. Regroupez les commandes de la même fenêtre de temps et de la même zone en vagues pour que chaque déplacement prépare plusieurs commandes, en répartissant la distance parcourue entre elles. Notre entrepôt test a fait passer la taille des vagues de 20 à 40 commandes, et l'UPH des préparateurs (unités/lignes par heure) est passé de 95 à 132. Configurez les modèles de vague du WMS sur deux dimensions — zone plus heure limite de commande — pas seulement le temps.
5. Bouclez la boucle avec des données, pas au feeling
Après avoir changé de stratégie, suivez trois métriques pendant deux semaines d'affilée : distance moyenne parcourue par commande, UPH et taux d'erreur de préparation. Si le taux d'erreur grimpe, le nouvel itinéraire fait courir les gens : revenez en arrière. Nous avons déjà vu un entrepôt passer à la forme en S, gagner 12% d'UPH et voir son taux d'erreur bondir de 0.3% à 0.9%. Ça n'en vaut pas la peine.
Cas terrain : le redressement en 21 jours d'un entrepôt 3PL
Contexte : un entrepôt 3PL e-commerce de 80 000 sq ft en Californie, 3 500 commandes/jour, 90% de petites commandes de 1–3 lignes, tout fonctionnant en forme en S. Les préparateurs se plaignaient de « se balader dans des allées vides toute la journée », et l'UPH de haute saison ne décollait pas.
Trois étapes : semaine 1, passer la zone des petites commandes (85% du volume) en itinéraire retour, en gardant la forme en S pour la zone des grandes commandes. Semaine 2, stockage ABC : déplacer les 300 premiers SKU vers les allées principales. Semaine 3, passer la taille des vagues de 25 à 40 commandes.
Résultats : le temps moyen de préparation par commande est tombé de 4.2 à 2.9 minutes (−31%) ; l'UPH est passé de 88 à 121 ; le taux d'erreur est resté stable à 0.35%. Avec 22 préparateurs à $19/heure, cela représente environ $140,000 d'économies annuelles de main-d'œuvre, pour un investissement de deux semaines de travail de stockage et une configuration de modèles de vague dans le WMS.
Les pièges à éviter
- Ne standardisez pas une seule stratégie sur tout le bâtiment. Que les zones de petites et de grandes commandes utilisent des stratégies différentes est normal. Paramétrez l'itinéraire par zone dans le WMS ; n'uniformisez pas par facilité.
- La largeur d'allée fixe le plafond. L'itinéraire retour s'engorge aux heures de pointe dans les allées étroites (moins de 2.5 m). Là où les allées sont étroites et où chariots élévateurs et préparateurs se mélangent, le flux à sens unique de la forme en S est plus sûr.
- Les profils de commandes varient selon la saison. Les nombres de lignes en haute saison changent radicalement : changez de stratégie en conséquence et revoyez-les au moins chaque trimestre.
- N'ignorez pas l'ergonomie. Le retour implique des virages fréquents ; la conception des chariots doit suivre, sinon les réclamations pour blessures coûteront plus cher que la main-d'œuvre économisée.
Résumé
Il n'existe pas de réponse standard à l'optimisation des itinéraires : seulement un exercice d'adéquation entre profil de commandes, plan de stockage et conditions d'allée. Trois règles pratiques : petites commandes → retour, grandes commandes → forme en S, doute → point médian. Le stockage ABC multiplie toute stratégie d'itinéraire. Validez tout changement avec l'UPH plus le taux d'erreur pendant deux semaines. Chaque réduction de 10% du temps de déplacement réduit le coût de main-d'œuvre de préparation d'environ 5% : un calcul que tout responsable d'entrepôt devrait faire à la main.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.