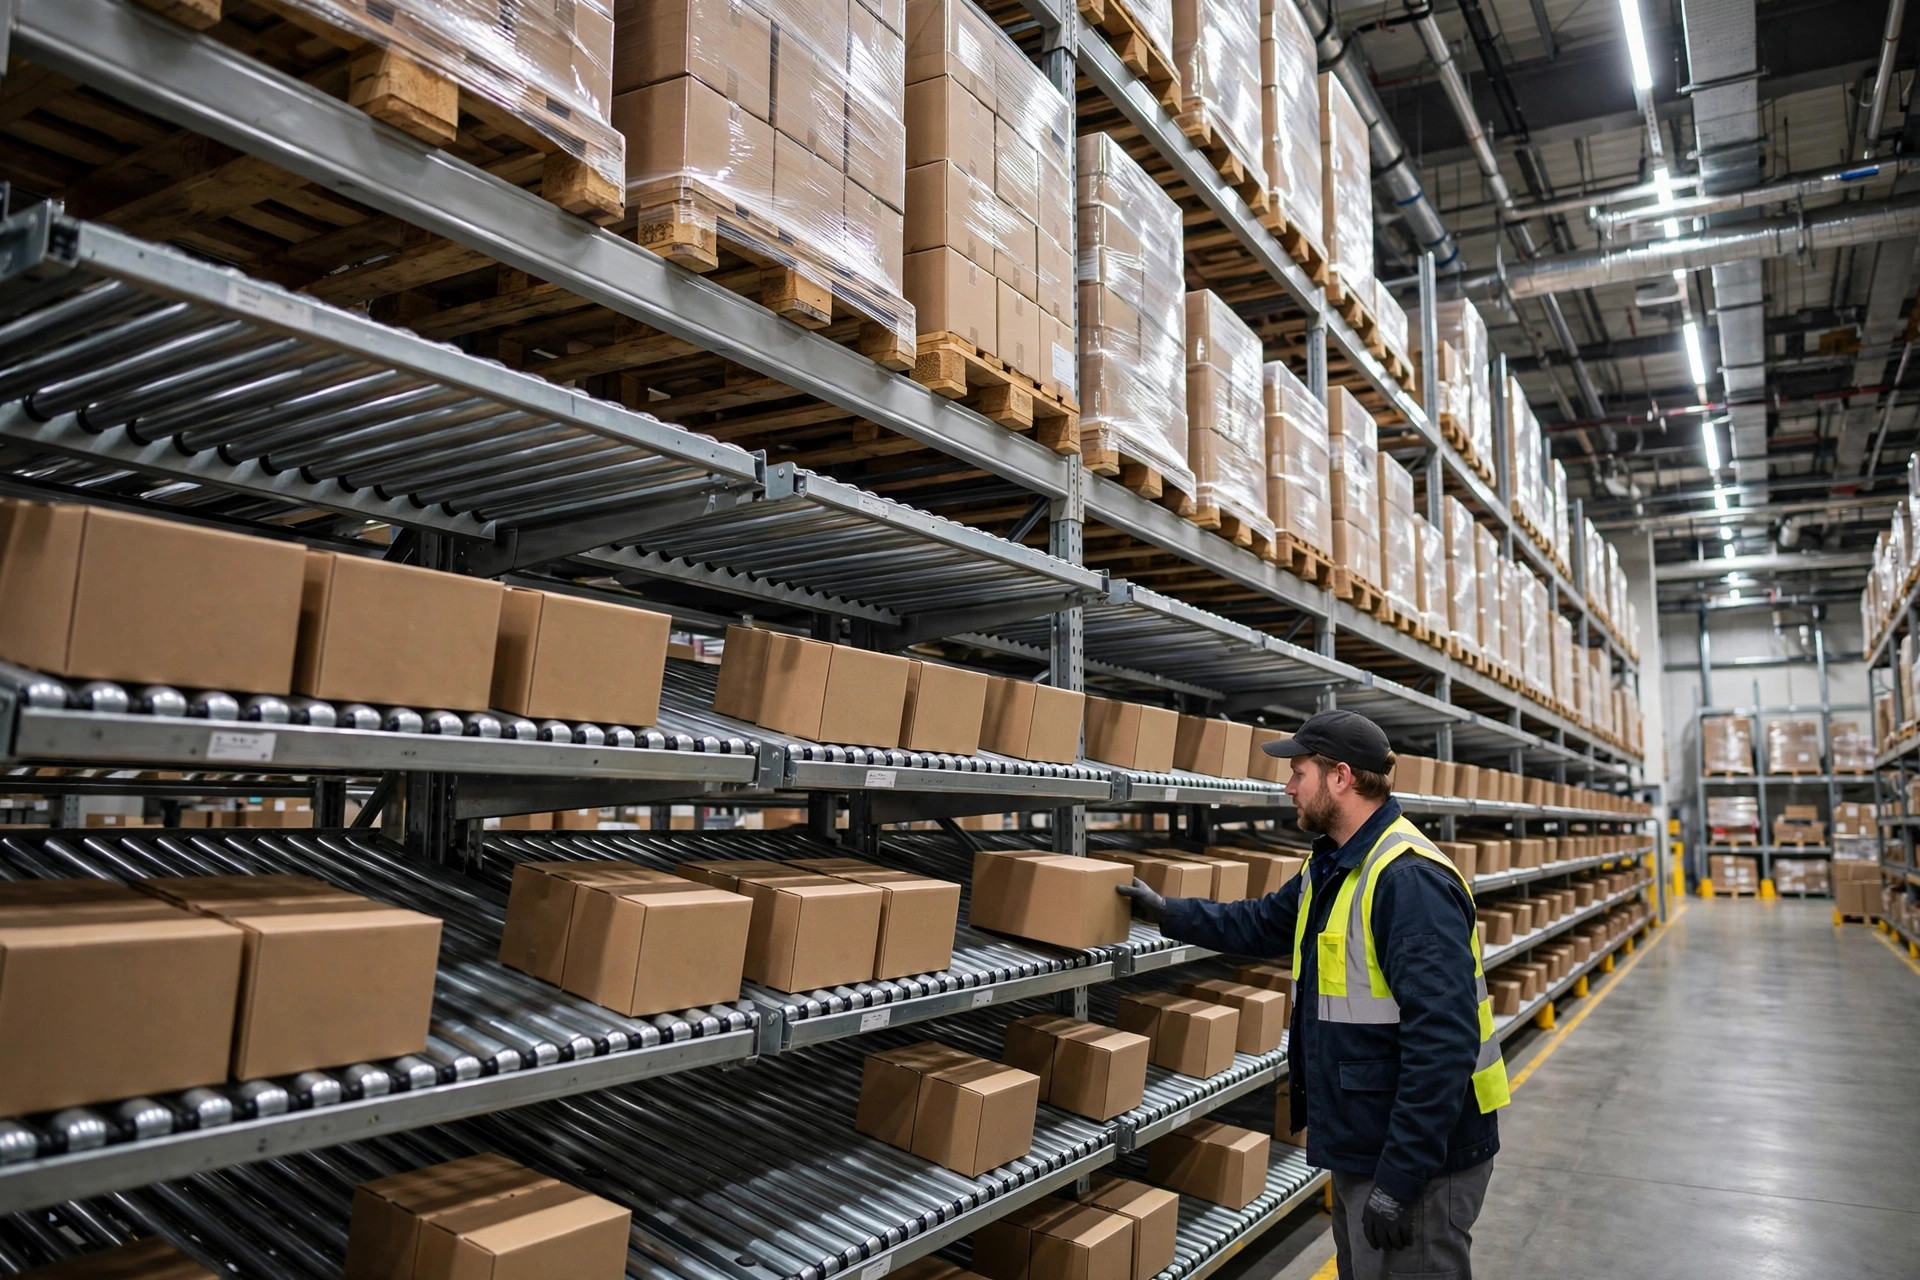
Automne 2025. Je parcours la zone de picking avant d'un 3PL de pièces auto à Chino, en Californie — environ 150,000 pieds carrés, près de 8,000 SKUs. Le responsable d'entrepôt me montre une rangée apparemment interminable de racks à cartons dynamiques, plutôt fier de lui. « Lao Mi, regardez : chaque SKU a deux faces de picking. Équitable pour tout le monde, non ? »
Je ne réponds pas. Je passe le doigt sur les cartons des dernières faces au bout de la rangée. Poussière.
« Combien de fois par jour réapprovisionnez-vous ? » je demande. « Deux fois. » « Alors quand est-ce que quelque chose a bougé de ces faces pour la dernière fois ? » Il n'a pas de réponse.
L'équité est l'illusion la plus coûteuse d'une zone de picking.
Combien de faces de picking avant faut-il par SKU ? On me pose cette question des dizaines de fois, et ma réponse ne change jamais : ne devinez pas — calculez à l'envers. Trop de faces et vous payez un loyer pour des emplacements vides pendant que vos préparateurs marchent des kilomètres en trop chaque jour. Trop peu et la face se vide, les commandes s'arrêtent, et votre équipe de réapprovisionnement passe son shift à éteindre des incendies. Voici la méthode que j'utilise depuis des années.
Avant de calculer quoi que ce soit, allez mesurer une face
La plupart des gens sautent directement à la formule et se trompent dès la première étape — parce qu'ils ne savent pas vraiment ce qu'une face de picking contient.
Capacité de face veut dire combien d'unités de picking tiennent dans une seule face : une allée de rack dynamique, un emplacement palette au sol, un casier d'étagère. Ce sont des chiffres radicalement différents. Et voici la partie qui compte : utilisez ce qui rentre vraiment, pas ce que dit le catalogue du fabricant. Une allée dynamique peut théoriquement contenir huit cartons, mais avec des tailles de cartons mélangées et l'espace pour les mains qu'il faut devant, elle en contient réellement six. Alors six est votre chiffre. Les huit n'existent pas.
Il y a un piège plus subtil qu'une mauvaise capacité, et je le vois plus souvent : mélanger les unités de mesure. Volume de picking quotidien compté en unités, capacité de face mesurée en colis — divisez l'un par l'autre et vous êtes à des multiples de l'écart. Le pire cas que j'aie vu a calculé douze faces pour un SKU qui en voulait trois, tout cela parce que unités et colis s'étaient mélangés dans la même formule. Choisissez une unité, utilisez-la partout, écrivez-la à côté de la formule. Affichez-la au mur s'il le faut.
Arrêtez de regarder le picking. La vraie contrainte, c'est le réapprovisionnement.
Le nombre de faces de picking ressemble à un problème de picking. En réalité, c'est un problème de réapprovisionnement.
La logique est simple : ce qui se trouve dans une face doit durer jusqu'à la prochaine réappro. Donc le nombre de faces nécessaires commence par la fréquence à laquelle vous pouvez réellement réapprovisionner — et je dis bien réellement, pas ce qui est écrit sur le planning des équipes. Combien d'opérateurs de réappro avez-vous ? Les tâches de réappro se battent-elles avec celles de picking pour les mêmes chariots élévateurs ? Quelqu'un réapprovisionne-t-il la nuit ? Les réponses à ces questions sont votre vraie contrainte.
La haute saison et les semaines normales ne prennent pas le même chiffre. Je sors 90 jours de données du WMS et je calcule sur les semaines chargées, pas sur la moyenne annuelle. Les faces dimensionnées à la moyenne se vident dès le premier jour du pic — j'ai appris cette leçon à mes dépens il y a des années sur un projet de slotting e-commerce, où l'équipe de réappro faisait des dizaines de réappros d'urgence par jour pendant les fêtes et les lignes de picking attendaient le produit.
La classification ABC est ici un prérequis, pas un détail après coup. Les articles A sortent chaque jour — donnez-leur plusieurs faces, côte à côte, pour que le préparateur prenne tout en un passage. Les articles C bougent une fois par semaine — une face, et une seule. Une deuxième face pour un article C finira presque à coup sûr à moitié vide en ramassant la poussière. Pas d'ABC, pas de discussion sur le nombre de faces. C'est l'ordre des choses.
Comment trouver votre véritable intervalle de réappro ? Ne demandez pas au superviseur — demandez au système. Sortez une semaine de tâches de réappro du WMS et regardez les horodatages de la création à la fin de la tâche. La médiane est votre intervalle réel. Beaucoup d'entrepôts ont « deux fois par équipe » au planning alors que l'équipe réelle est happée en renfort du picking dès que ça chauffe, étirant l'intervalle à une fois par jour. Mettez le chiffre du planning dans la formule et toutes les réponses sortent fausses. Mon habitude : je calcule sur la médiane du système, puis j'ajoute une demi-journée de marge. Je préfère surdimensionner d'une demi-face plutôt que parier sur une exécution parfaite de la réappro.
La formule : travailler à rebours depuis la demande
Avec ces trois chiffres en main, le calcul est simple :
- D : le volume de picking quotidien du SKU, base de haute saison, unités cohérentes
- C : ce qu'une face contient vraiment, mesuré — pas du catalogue — en unités
- T : le véritable intervalle de réappro en jours (deux fois par jour = 0.5), plus une marge de sécurité S — je prends généralement de 0.5 à 1 jour selon votre tolérance aux ruptures
Faces nécessaires = D × (T + S) ÷ C, arrondi au supérieur.
Faisons une fois le calcul avec des chiffres inventés pour illustrer — mettez les vôtres quand vous le ferez pour de vrai : un SKU prépare 120 unités par jour en semaines chargées, une allée dynamique contient vraiment 30 unités, la réappro tourne deux fois par jour (T = 0.5), marge de sécurité 0.5 jour. Faces = 120 × (0.5 + 0.5) ÷ 30 = 4 faces.
Où vit le reste du stock ? En réserve à palettes complètes. La zone avant ne contient que de quoi tenir jusqu'à la prochaine réappro ; tout le reste monte en réserve palette complète dans les racks. C'est toute la logique de la séparation avant-réserve : un pied carré de picking avant coûte bien plus cher qu'un pied carré de réserve en hauteur, et garer deux semaines de stock dans une face avant, c'est comme utiliser un terrain en front de mer comme parking. Ma règle pratique : si la formule dit qu'un SKU a besoin de plus de cinq faces, arrêtez-vous et réfléchissez — soit vous le divisez en hybride de faces avant plus picking direct de palettes complètes, soit vous admettez que ce SKU n'avait jamais sa place dans le picking à la pièce.
Un moyen rapide de savoir si votre zone avant est surdimensionnée, sans sortir de données : parcourez la zone avant avant la fin du shift, contrôlez vingt faces au hasard et comptez combien en contiennent plus de deux jours de picks. Si plus de la moitié sont bourrées, votre zone avant fait des heures sup comme stock de réserve — ce produit devrait être en haut dans les racks. Dix minutes, un tour, et je le fais à chaque visite de site.
Trop de faces et trop peu de faces meurent différemment
Dernier regard sur l'arbitrage, pour ne plus douter après le changement.
Trop de faces meurent lentement : la zone avant s'étale, les préparateurs passent la moitié de leur temps à marcher, les faces d'articles C restent à moitié vides — vous payez un loyer pour stocker de l'air — et la réappro devient étrangement plus chargée, parce que plus de faces veut dire plus de faces à patrouiller et la file de tâches ne se vide jamais. Cet entrepôt de Chino était un cas d'école : 8,000 SKUs, deux faces chacun, une zone avant si grande que les préparateurs ont battu le record de pas de l'entreprise, avec la rangée du fond qui ramassait la poussière.
Trop peu de faces meurent vite : les faces se vident, les préparateurs poireautent devant des emplacements vides, la réappro devient du dépannage, les réappros d'urgence cassent le plan normal des vagues, et en pic vous rupturez deux ou trois fois par jour pendant que le service client fond. Entre les deux, je commence serré et je desserre — ajouter une face prend un jour ; réduire une zone surdimensionnée veut dire replanifier toute la zone. Sur chaque démarrage greenfield que j'ai fait, je place au bas de la formule, je fais tourner un mois, et j'ajoute des faces seulement là où le journal de ruptures me le dit. On ne peut jamais dépasser ainsi.
Voici la check-list :
- Terminez d'abord la classification ABC. Ne touchez à rien d'autre avant.
- Exportez le classement des picks par SKU du WMS, appliquez la formule partout et signalez les 20 premiers SKUs avec le plus grand écart entre faces réelles et faces calculées.
- Corrigez d'abord les pires 3 à 5, faites tourner une semaine et comparez le nombre de tâches de réappro et les incidents de rupture avant et après.
- Recalculez chaque trimestre — six mois de dérive de la demande suffisent à rendre obsolète n'importe quel plan de slotting.
- Laissez les faces d'articles C tranquilles. S'il n'y a jamais eu de rupture, y toucher ne fait que coûter de l'argent.
Faites une chose demain matin : sortez vos 20 premiers SKUs par volume de picking et passez-les dans cette formule. Je parie qu'au moins trois d'entre eux ont été placés au pif à l'époque. Faites les changements, faites tourner une semaine, et que le nombre de tâches de réappro vous dise si ça a marché. Le slotting ne fait pas peur quand on le calcule — il fait peur quand on ne le fait pas.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.