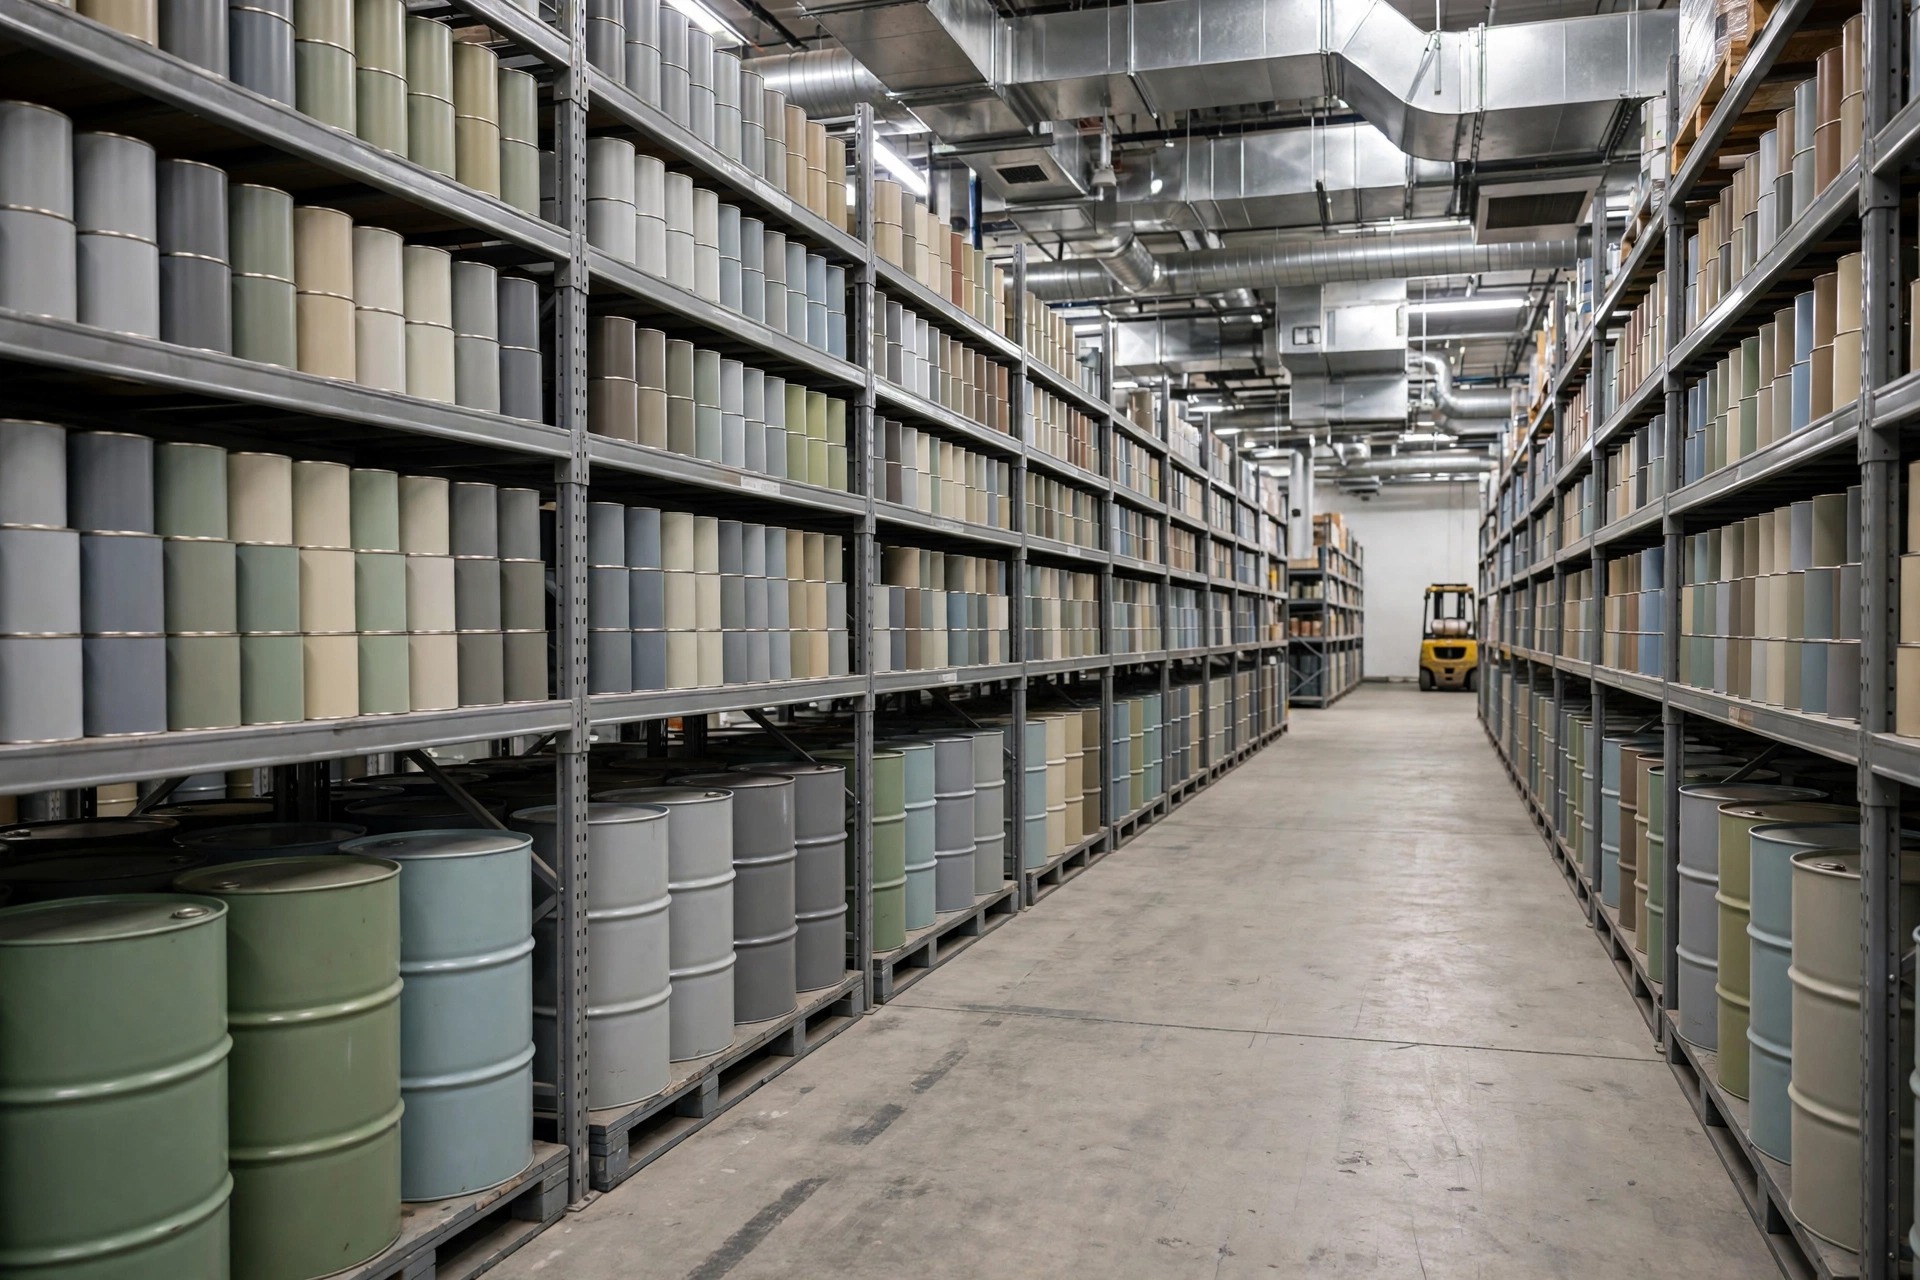
Laissez-moi commencer par un cas de stockage en entrepôt de peintures et revêtements dont je me souviens encore. L'entrepôt d'un distributeur de peintures avait de la peinture à l'eau, de la peinture à l'huile, des diluants et des durcisseurs côte à côte sur les mêmes rayonnages. La zone de teintage se trouvait au bout de la rangée de rayonnages, et les travailleurs remettaient les pots teintés restants sur l'étagère la plus proche quand ils avaient fini. Quand j'ai demandé, la réponse a été qu'ils stockaient ainsi depuis des années et qu'il n'était jamais rien arrivé. Je n'ai pas discuté. J'ai juste montré du doigt vers le haut : la moitié d'une bouche de ventilation était bloquée par des cartons, et des chiffons imbibés de diluant s'entassaient dans un coin. Le stockage en entrepôt de peintures et revêtements est le plus dangereux dans exactement cette situation. Le fait que rien ne se passe ne veut pas dire que c'est sûr. Cela veut dire que la chance n'est pas encore épuisée.
Voyez-le ainsi : on peut comprendre le stockage des peintures comme la gestion non pas de la peinture elle-même, mais de l'air, de la température et des sources d'ignition autour d'elle. Même un pot bien fermé dégage un peu de vapeur. Un chiffon imbibé de solvant, un pot à moitié utilisé laissé ouvert, un couvercle cabossé : chacun est un dîner pour une étincelle. Gérer une opération de stockage en entrepôt de peintures et revêtements, c'est tenir trois lignes : la ségrégation, la ventilation et la durée de conservation. Quand une ligne faiblit, les deux autres doivent la porter.
Stockage en entrepôt de peintures et revêtements, ligne un : la ségrégation des inflammables
La ségrégation semble simple : mettre les inflammables dans leur propre local et en finir. Ce n'est pas si simple. Les peintures à l'huile, les diluants et les durcisseurs appartiennent bien à l'écart des marchandises générales et de la peinture à l'eau, mais à l'intérieur de la zone inflammable, il reste du tri à faire. Les diluants et les durcisseurs ne doivent pas être côte à côte, et les colorants de teintage doivent être tenus à l'écart de la peinture finie. La logique n'est ni la marque ni le volume des ventes. C'est de savoir si un produit aiderait l'autre à brûler. Les produits qui alimentent le feu l'un de l'autre doivent être très éloignés, même si les rayonnages semblent proches.
Un autre piège courant : cacher la zone inflammable tout au fond de l'entrepôt, hors de vue. C'est comme cacher un baril de poudre dans l'arrière-boutique : si quelque chose arrive, ce sont les gens qui ne peuvent pas sortir. Une zone inflammable doit se trouver près d'une sortie, loin des tableaux électriques et des zones de charge, avec des allées assez larges pour un chariot élévateur et du matériel de lutte contre l'incendie à portée de main. Les panneaux de zone doivent être simples et assez grands pour qu'un nouvel embauché les comprenne dès le premier jour. Écrivez « peintures à l'huile et diluants seulement, rien d'autre ici » au lieu d'un numéro de code que personne ne retient. Quels produits comptent comme inflammables et comment ils sont classés doivent suivre les dernières orientations officielles : consultez la source officielle pour les règles en vigueur plutôt que de laisser l'entrepôt inventer sa propre norme.
Voici une observation contre-intuitive : les entrepôts avec une ségrégation plus fine font moins d'erreurs, pas plus. On suppose que des zones détaillées pèsent sur les travailleurs qui ne peuvent pas les retenir. En pratique, c'est l'inverse. Les zones larges laissent tout à l'instinct, tandis que les zones fines donnent un nom à chaque emplacement, de sorte qu'un pot mal placé se voit d'un coup d'œil. Rendez les zones assez fines pour qu'une erreur puisse se voir, pas si fines que seul le superviseur les comprend.
Stockage en entrepôt de peintures et revêtements, ligne deux : ventilation et arbitrages avec la température
La ventilation est la ligne le plus souvent réduite à une facture d'électricité. Les ventilateurs d'extraction coûtent de l'argent à faire tourner, donc certains entrepôts ne les allument que pendant que les gens travaillent et les éteignent la nuit. Ce calcul est faux. Les vapeurs de revêtement ne cessent pas de s'accumuler parce que personne n'est en poste. Avec la ventilation coupée toute la nuit, l'air est au pire au moment où les portes s'ouvrent le matin. Voyez-le ainsi : la ventilation ne sert pas les gens, elle sert l'air, et l'air continue de s'accumuler que quelqu'un soit présent ou non.
La température fonctionne de la même façon. Dans un entrepôt chaud en été, l'instinct de quelqu'un est de fermer hermétiquement la zone des revêtements contre le soleil et la poussière. Une fois scellée, la température grimpe, les vapeurs montent plus vite, et toute la zone devient un autocuiseur scellé. Le bon geste est l'inverse : ombrager la zone, garder l'air en mouvement, et ne jamais pousser les rayonnages contre le mur : laissez des espaces pour la circulation de l'air. La zone de teintage mérite une attention particulière, car teinter signifie le plus long temps de pot ouvert et la plus forte charge de vapeur. Mettez le banc de teintage là où la ventilation est la meilleure, pas dans un coin tranquille.
Voici le tableau des arbitrages que je garde pour chaque visite d'entrepôt de revêtements. Chaque ligne est un vrai choix sans réponse parfaite, seulement un prix que vous choisissez de payer d'un côté ou de l'autre :
| Choix sur site | L'option facile | Le prix à payer | Ma recommandation | | Durée de fonctionnement de la ventilation | Seulement pendant les heures de travail | Les vapeurs montent toute la nuit, au pire à l'ouverture du matin | Fonctionnement continu par poste ; le coût électrique est bien inférieur à celui d'un incident | | Finesse de la ségrégation | Un seul local pour tous les inflammables | Les erreurs de placement passent inaperçues, les feux s'alimentent entre eux | Assez fine pour repérer les erreurs, panneaux en langage clair | | Traitement des restes | Pots de restes ouverts remis sur le rayonnage | Les sources de vapeur se répandent partout | Zone de restes séparée, journal quotidien, évacuation selon le planning | | Emplacement du teintage | Coin tranquille à l'écart | La plus forte charge de vapeur au point le moins ventilé | La position la mieux ventilée, même si cela veut dire marcher plus loin |
Je parcours l'atelier avec ce tableau et je le coche ligne par ligne. La plupart des entrepôts ne manquent pas de connaissances. Il leur manque quelqu'un qui vérifie chaque jour, et vérifier est exactement ce qui passe à la trappe.
Stockage en entrepôt de peintures et revêtements, ligne trois : durée de conservation et premier entré, premier sorti
La durée de conservation semble la ligne la moins technique, et c'est celle qui perd de l'argent le plus silencieusement. La peinture ne se conserve pas éternellement. Elle décante, forme une peau, épaissit et sa teinte dérive. Quand un client retourne un pot abîmé, vous perdez plus que le coût du produit : vous perdez la confiance. Le premier entré, premier sorti est peint sur tous les murs de l'entrepôt, mais peu d'entrepôts le pratiquent vraiment. La raison est simple : le stock neuf est poussé devant, le vieux stock est enterré derrière, et le stock enterré vieillit.
Ma méthode est rudimentaire mais elle fonctionne : chaque rayonnage a une extrémité stock neuf et une extrémité stock vieux, les marchandises neuves n'entrent que par une extrémité, les vieilles ne sortent que par l'autre, et personne ne coupe la file au milieu. Chaque palette porte une carte écrite à la main avec la date de réception et le lot, écrite assez grand pour être lue à trois mètres de distance. Pendant les inventaires, vérifiez d'abord le lot le plus proche de l'expiration, pas les quantités. Déplacez tôt le stock proche de l'expiration : une promotion ou un transfert interne vaut mieux que d'attendre l'expiration, car le coût d'élimination et les tracas de conformité des revêtements expirés dépassent de loin la remise que vous cédez tôt. La durée de conservation exacte et l'élimination des produits expirés doivent suivre la documentation du produit et les dernières orientations officielles, pas une règle approximative.
Une autre pseudo-exigence à démonter : l'idée qu'un entrepôt de revêtements a besoin d'une automatisation complète, picking automatique, teintage automatique, personne sur le sol. Franchement, la plupart des distributeurs de peinture n'ont pas le volume pour justifier cet investissement. L'automatisation qui paie vraiment dans un entrepôt de revêtements n'est pas la vitesse de picking. Ce sont deux choses : pouvez-vous tracer un lot en un clic, et les alarmes de température ou d'humidité peuvent-elles réveiller quelqu'un la nuit ? Tout ce qui est plus tape-à-l'œil peut attendre. Dépensez l'argent là où ça fait mal, et là où ça fait mal, c'est de savoir exactement quel lot est où au moment où quelque chose tourne mal.
Voici donc le bilan final. Que les dépenses de stockage en entrepôt de peintures et revêtements en vaillent la peine se résume à un chiffre : combien de lots dans votre entrepôt ne pouvez-vous pas justifier, quand ils sont arrivés, où ils se trouvent, combien de durée de conservation il leur reste. Si ce chiffre n'est pas zéro, au moins une des trois lignes, ségrégation, ventilation, premier entré premier sorti, est creuse. Ramener ce chiffre à zéro passe avant l'achat de tout équipement.
Par Da Liu, Ingénieur en automatisation
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.