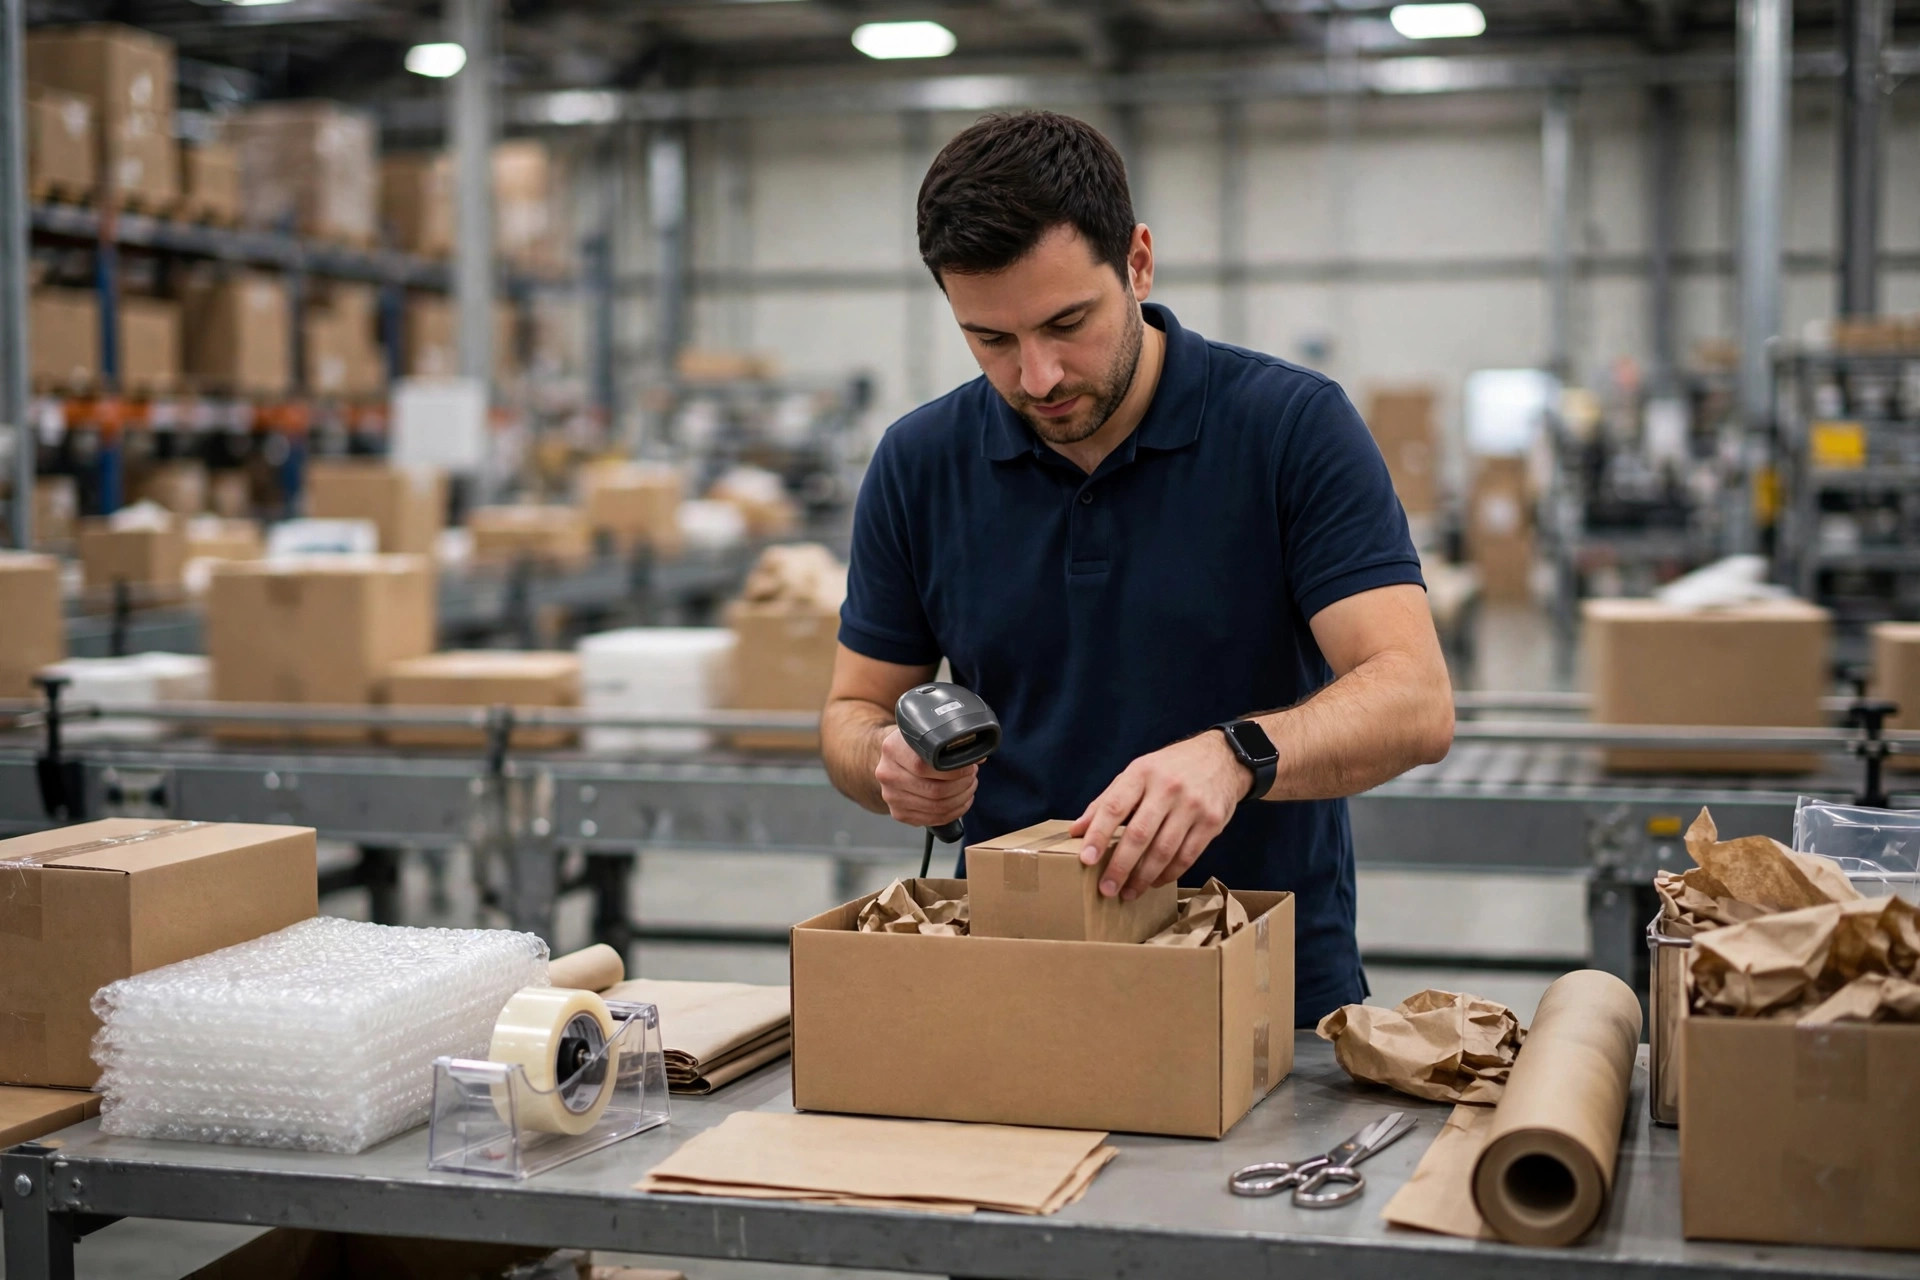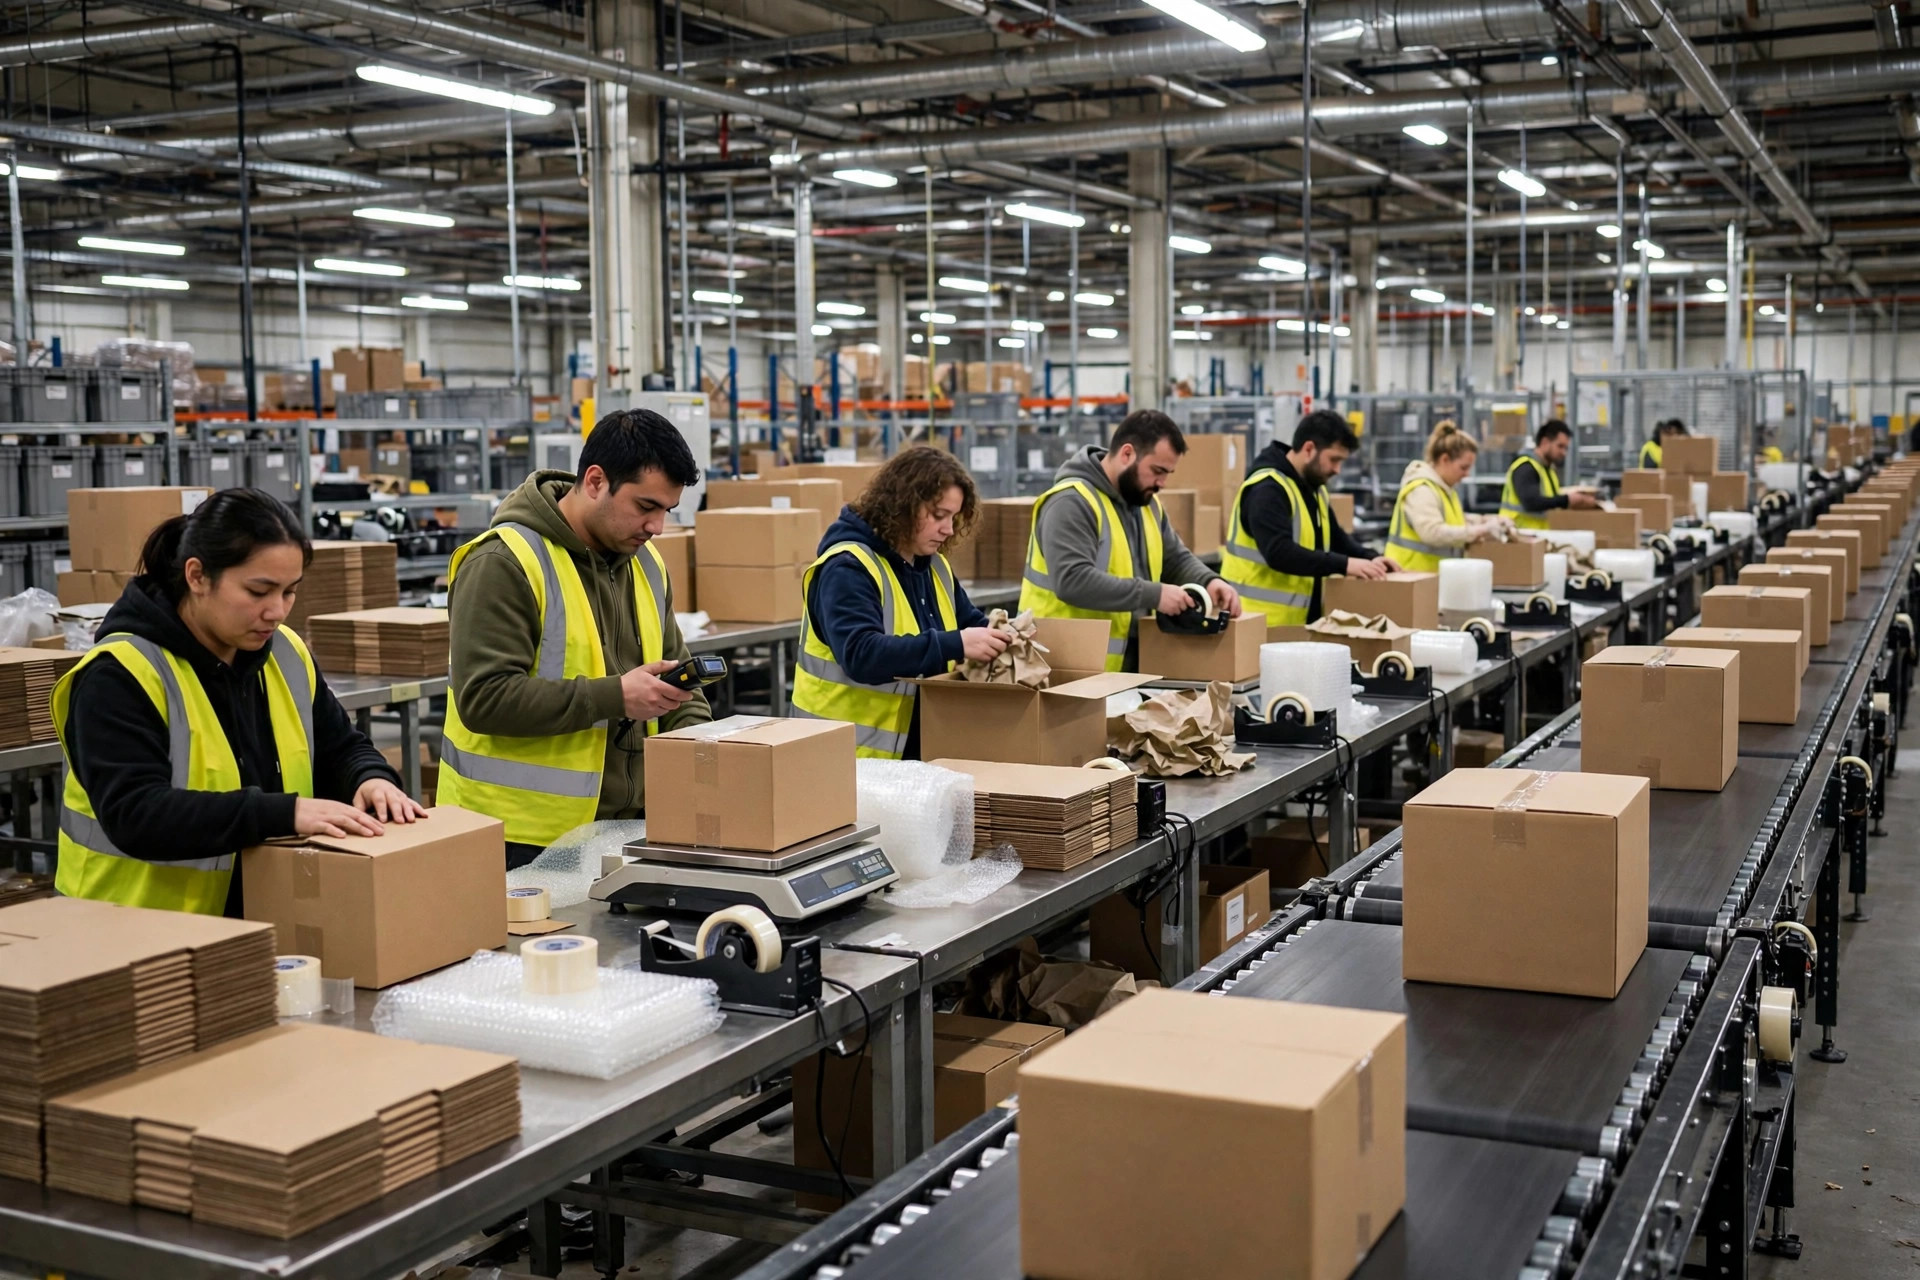
Le mois dernier, je suis entré dans un entrepôt 3PL à Ontario, en Californie — environ 80,000 pieds carrés — juste au début de la haute saison de novembre 2024. Le patron m'a dit que sa zone d'emballage était "toujours en sous-effectif" et qu'il voulait embaucher quatre préparateurs de plus. Je n'ai pas répondu tout de suite. Je suis resté une demi-heure dans la zone d'emballage, compteur à clic en main, à suivre un préparateur sur 30 commandes.
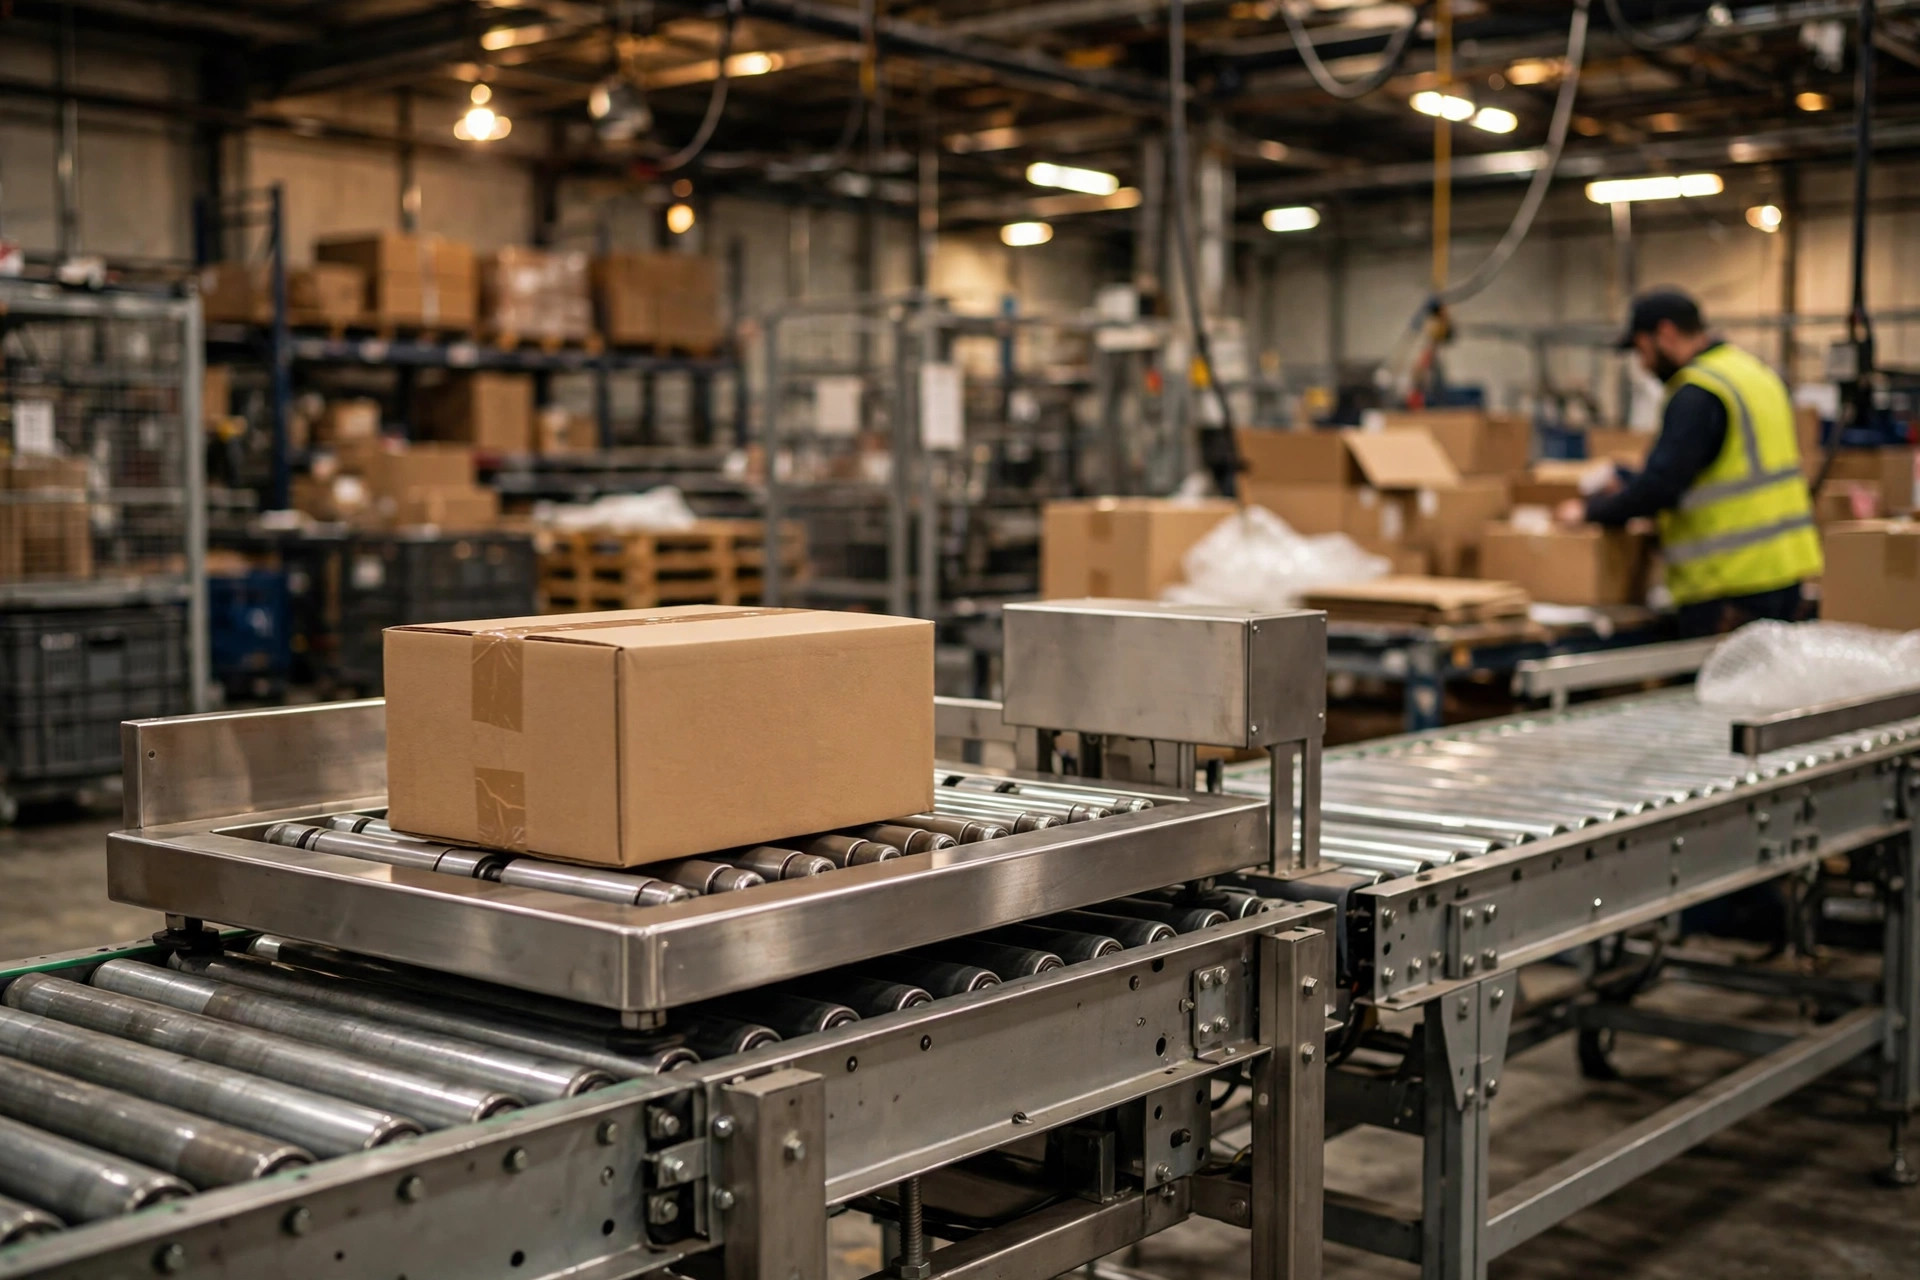
Voici à quoi ressemblait une commande : emballer le carton au banc, le porter cinq pas jusqu'à la station de scan du contrôle qualité, le scanner, le porter quatre pas de plus jusqu'à la balance au sol, le peser, puis le porter six pas jusqu'à l'imprimante d'étiquettes, coller l'étiquette, et revenir au banc. Quinze pas. Un petit triangle bancal. Sur 30 commandes, j'ai compté plus de 400 pas — plus de la moitié passés à trimballer des cartons entre trois stations qui n'avaient aucune raison d'être séparées.
Je lui ai dit de suspendre les embauches. Fusionnons ces trois points en un seul, et on reparlera effectifs.
L'emballage est l'étape la plus sous-estimée de l'entrepôt. La préparation de commandes a un WMS qui la chaperonne. Mais contrôle-pesée-étiquetage ? La plupart des opérations finissent avec un banc ici, une balance là, une imprimante là où la prise se trouvait. Les opérateurs pivotent, soulèvent et marchent des milliers de fois par jour. Chacun de ces pas coûte de l'argent — pas comme métaphore. Littéralement.
Mesurer d'abord : les pieds ne mentent pas
La première étape d'une refonte de flux n'est pas de dessiner. C'est de mesurer. Mon kit est d'une simplicité embarrassante : un mètre ruban, un compteur à clic et le chronomètre de mon téléphone.
Commencez par un diagramme spaghetti. Esquissez la zone d'emballage sur une feuille de papier, suivez un préparateur sur 20 à 30 commandes et tracez une ligne pour chaque segment parcouru. Une fois terminé, l'enchevêtrement le plus dense de la page est votre goulot d'étranglement. Dans cet entrepôt d'Ontario, le nœud le plus épais se trouvait entre la station de contrôle qualité et l'imprimante d'étiquettes — six pas de pur gaspillage, redessinés encore et encore jusqu'à ce que l'encre traverse la page.
Puis comptez les pas. Un préparateur en bonne forme fait 8 à 12 pas par commande. Au-delà de 15, c'est le plan qui pose problème, pas la personne. Suivez une commande complète — de la prise du carton vide jusqu'à la poussée du carton scellé et étiqueté sur le convoyeur. Une ou deux commandes ne suffisent pas ; les gens changent de comportement quand ils se savent observés. Vingt commandes minimum, puis faites la moyenne.
Puis chronométrez les pas. Dans contrôle-pesée-étiquetage, le vrai gouffre de temps est rarement la marche. C'est la recherche et l'attente : chercher le bon rouleau d'étiquettes, attendre quatre secondes que l'imprimante crache une étiquette, attendre trois secondes que la balance se remette à zéro. J'ai vu un entrepôt brûler sept secondes par commande rien qu'en attente. Sur 2,000 commandes par jour, cela fait près de quatre heures perdues à ne rien faire.
Une fois mesuré, vous savez vraiment où vit le goulot : dans les pieds, dans les mains ou dans l'équipement. La plupart des responsables devinent. Ne devinez pas.
Trois étapes, un seul geste : tout à portée de bras
Toute la refonte tient en une phrase : le contrôle, la pesée et l'étiquetage doivent se faire dans un seul rayon de pivot.
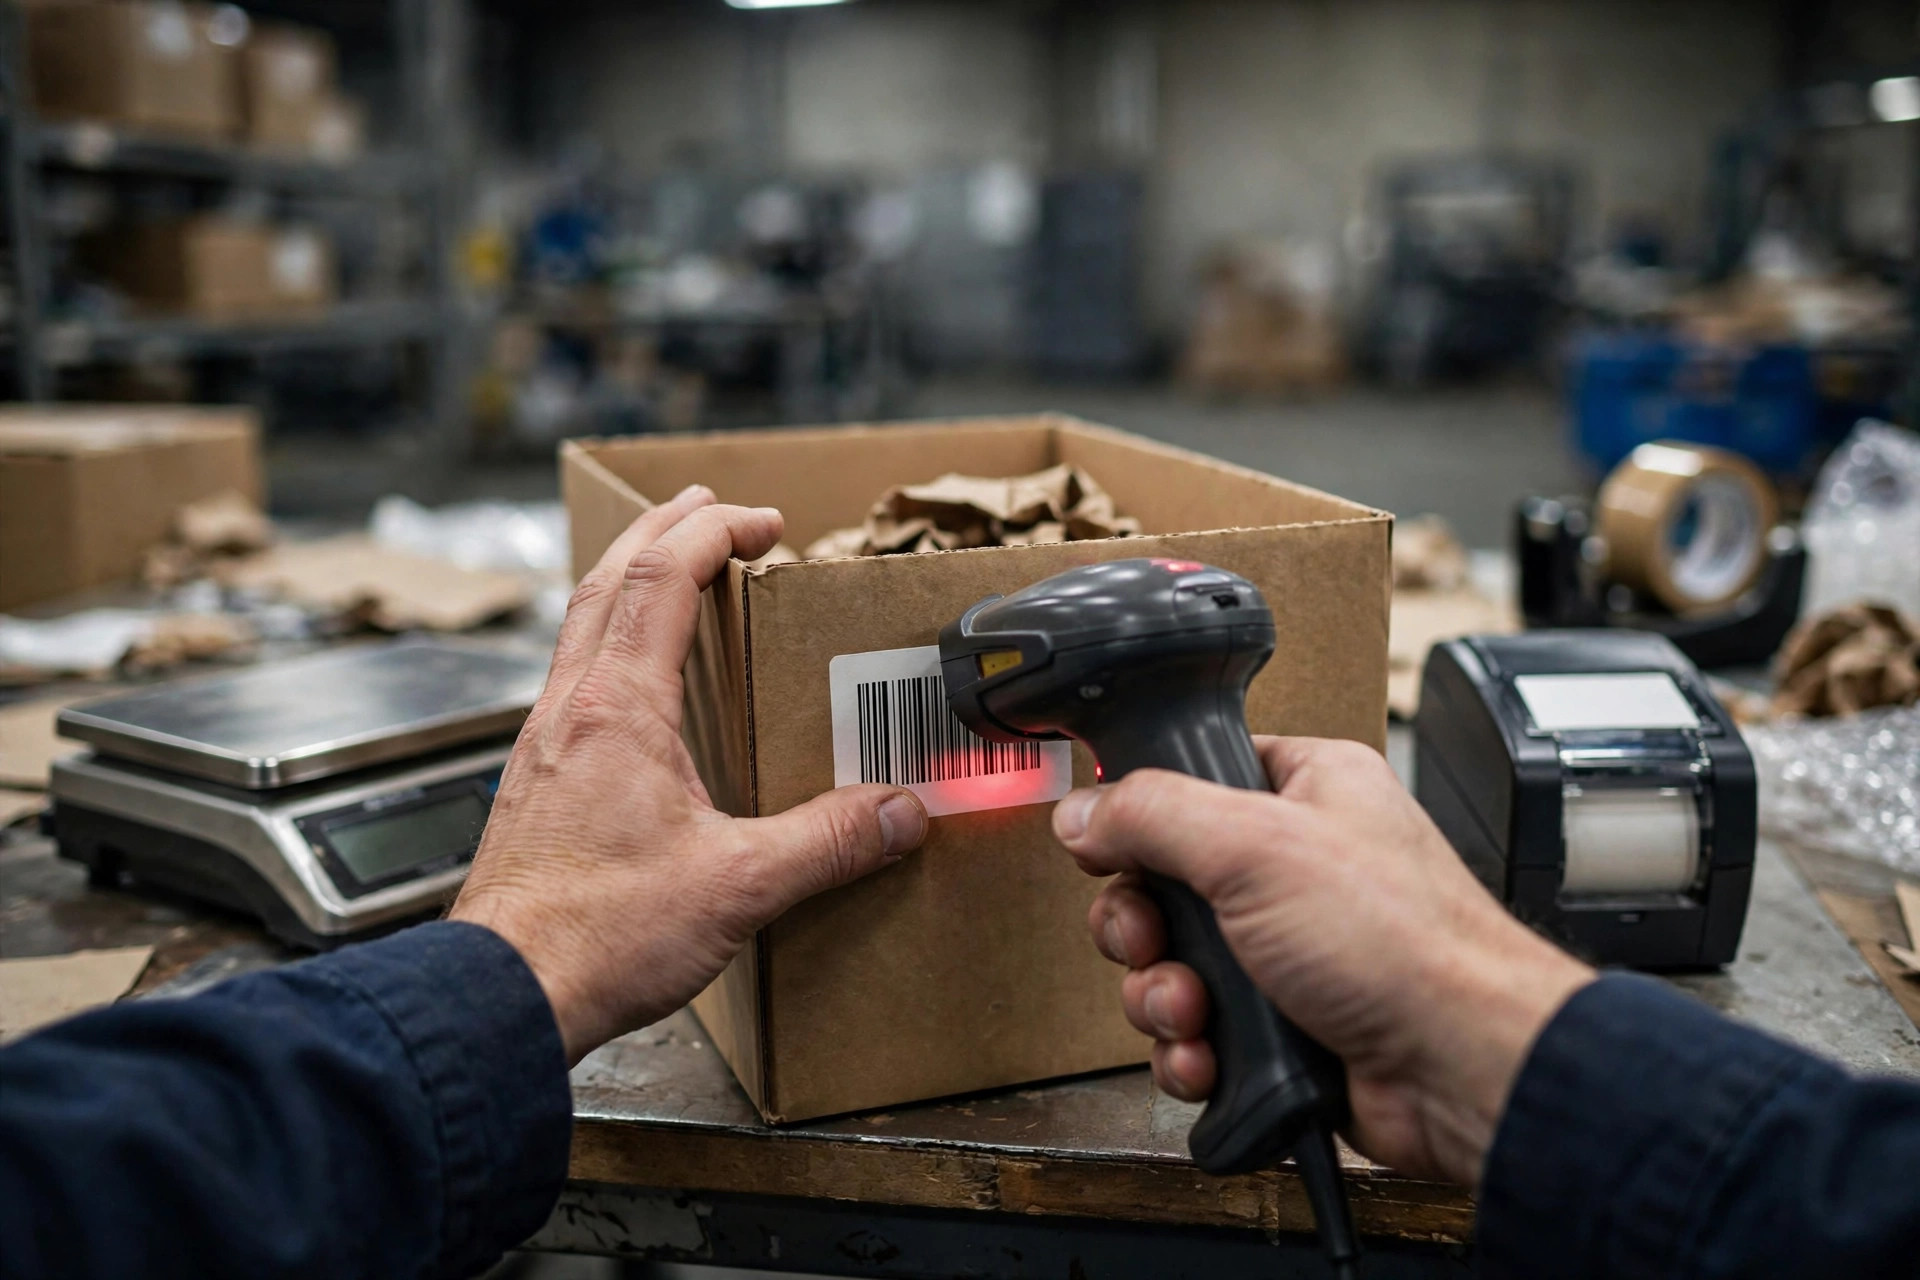
La version pratique est un banc d'emballage en U. Le préparateur se tient au milieu du U. Pistolet de scan sur un support fixe à gauche — on ne le prend pas, on ne le repose pas. Une balance encastrée juste devant, sa surface au niveau du banc pour que les cartons glissent au lieu d'être soulevés. Imprimante d'étiquettes à hauteur de coude à droite, sortie papier face à l'opérateur pour que l'étiquette se détache et aille directement sur le carton. Le flux devient : emballer, glisser le carton sur la balance et scanner (le poids sert de contrôle), détacher et appliquer l'étiquette, le pousser dehors. Quatre gestes. Les pieds bougent à peine.
Quelques détails font tout échouer ou réussir :
La balance doit venir avant l'étiquette. Ne jamais inverser l'ordre — le poids imprimé sur l'étiquette vient de la lecture de la balance. Étiquette d'abord, pesée après, et chaque écart signifie un retravail. J'ai déjà vu un entrepôt mettre l'imprimante avant la balance "par commodité" et essuyer des dizaines de réclamations de poids pendant la haute saison. Ça n'en vaut pas la peine.
Sortie de l'imprimante à hauteur du banc ou légèrement en dessous. Trop haute et les poignets le paient sur des milliers de déchirures par jour ; trop basse et ce sont les dos qui lâchent en premier. Hauteur de coude — retenez cette expression.
Les consommables ont leur propre voie. Les rouleaux d'étiquettes, le ruban adhésif et les cartons doivent être réapprovisionnés depuis l'extérieur du U, jamais par quelqu'un qui se faufile devant le préparateur en pleine foulée. Les voies pour les personnes et celles pour le matériel restent séparées — c'est non négociable. À Ontario, nous avons ajouté une allée de réapprovisionnement à l'extérieur du U ; les réapprovisionneurs chargeaient depuis là tandis que les préparateurs à l'intérieur ne rompaient jamais leur cadence.
Combien cela a coûté ? Une balance encastrée, quelques supports, des chemins de câbles et un recâblage — moins de cinq mille dollars de matériel. Le coût cher, c'est l'arrêt : nous avons fait les travaux un dimanche après-midi, une demi-journée, et le lundi matin tout fonctionnait normalement. Ne touchez jamais à la zone d'emballage un jour ouvré — une heure d'arrêt, c'est une heure de commandes que vous ne récupérerez jamais.
Comparer avant et après sans se mentir
Après une refonte, les patrons demandent toujours de combien la productivité a progressé. Ma réponse : comparez les minutes-homme par commande, pas les commandes par jour. Le volume quotidien varie trop pour signifier quoi que ce soit.
Prenez cinq jours ouvrés consécutifs avant le changement : les heures totales d'emballage divisées par le nombre total de commandes donnent les minutes par commande. Faites pareil pour les cinq jours après. Deux conditions doivent être remplies : un mix de commandes similaire (ne comparez pas la haute saison à la basse saison) et la même équipe (un débutant et un vétéran diffèrent d'un facteur deux).
Ce site d'Ontario est passé d'environ 2 minutes 40 secondes par commande à un peu plus de 2 minutes. À 1,500 commandes par jour, cela représente près de 10 heures-homme économisées chaque jour — l'équivalent d'un poste et demi gratuits, sans même compter moins de ports de charges et un risque de blessure réduit.
Une mise en garde honnête : ce type de refonte a un plafond. Il tue le gaspillage de la marche, pas celui du processus. Si votre contrôle qualité reste un scan manuel pièce par pièce et que les poids sont encore copiés à la main, le prochain goulot après la correction du plan sera l'étape de contrôle elle-même. Alors il sera temps de parler intégration du scanner et remontée automatique du poids dans le WMS — mais c'est un autre article.
Une question à emporter : avant de partir aujourd'hui, regardez le podomètre de votre téléphone — le vôtre, ou celui de vos préparateurs. Si l'équipe d'emballage marche plus que les préparateurs de commandes, le problème n'est probablement pas les gens. C'est le diagramme de flux que personne n'a jamais mesuré.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.