Voici l'essentiel : quand une station d'emballage tombe à court de cartons ou d'adhésif et que la ligne s'arrête dix minutes, une ligne d'emballage de 20 personnes perd plus de 80 commandes ce jour-là. Le calcul est simple : à 25 commandes par emballeur par heure, 20 personnes traitent 500 commandes par heure, donc dix minutes mortes, c'est 83 commandes envolées. Et ce n'est que la partie visible. Ce qu'on ne voit pas, c'est la demi-heure qui suit la reprise : le rythme est cassé, les erreurs s'infiltrent sous la pression, et les retouches, les réexpéditions et les plaintes clients qui suivent sont la vraie facture invisible.
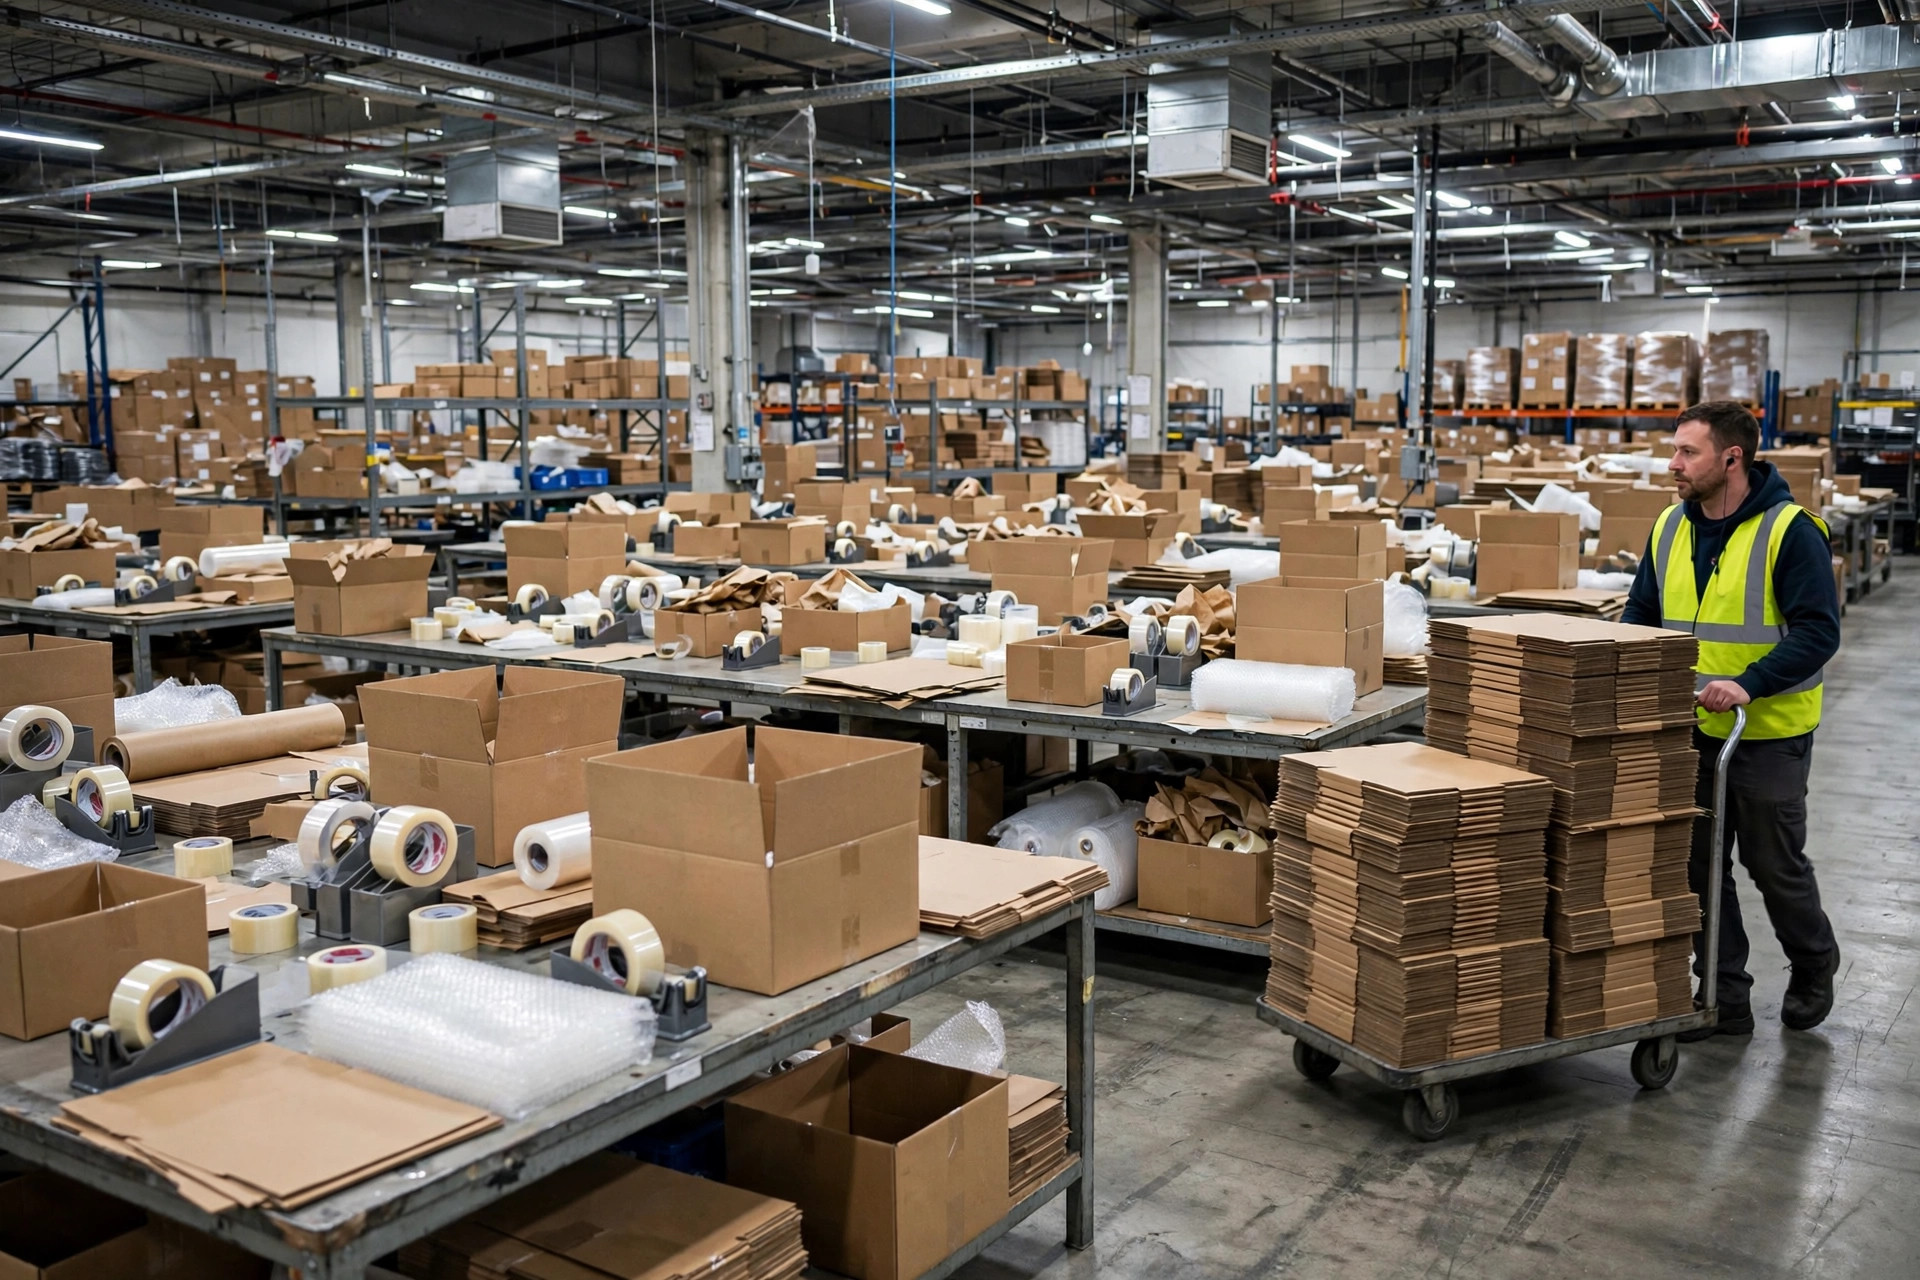
Le pire cas que j'ai vu, c'était fin 2024, dans un entrepôt 3PL à Ontario, en Californie — environ 80,000 pieds carrés, plus de dix mille commandes par jour en haute saison. Le stock de cartons était empilé contre un mur à plus de 40 mètres des stations d'emballage. Quand l'adhésif venait à manquer, les emballeurs devaient quitter leur poste pour aller en chercher eux-mêmes. J'ai chronométré : quatre à cinq minutes aller-retour, et en fin de journée chaque emballeur avait passé plus d'une demi-heure rien qu'à marcher pour chercher des fournitures. Personne dans ce bâtiment ne le comptait comme une perte, parce que la ligne ne s'arrêtait jamais officiellement — mais c'était le coût invisible le plus cher de tous. On payait pour 20 emballeurs, et l'équivalent d'un poste à temps plein servait de coursier.
Et voici le point : quand les ruptures surviennent, 99 % des entrepôts blâment la mauvaise chose. Les superviseurs hurlent qu'on n'a pas assez stocké, et les emballeurs se font réprimander pour ne pas avoir alerté plus tôt. Mais la vérité, c'est que le réapprovisionnement n'a jamais été conçu. Où vivent les cartons, à quel niveau d'adhésif quelqu'un le recharge, qui fait la recharge, à quelle heure ça se passe — tout fonctionne sur la mémoire d'un vétéran et sur celui qui crie le plus fort. Le jour où ce vétéran appelle pour dire qu'il est malade, la ligne s'arrête.
Ce n'est pas un problème de stock — c'est un problème de flux
Mon verdict d'entrée : pour les consommables de station d'emballage, la conception du flux compte dix fois plus que la quantité stockée. Vous pouvez avoir une montagne de cartons, mais s'ils sont loin et que les recharges sont lentes, autant n'avoir rien.
Quand je conçois un flux de réapprovisionnement pour un client, je ne regarde que trois choses.
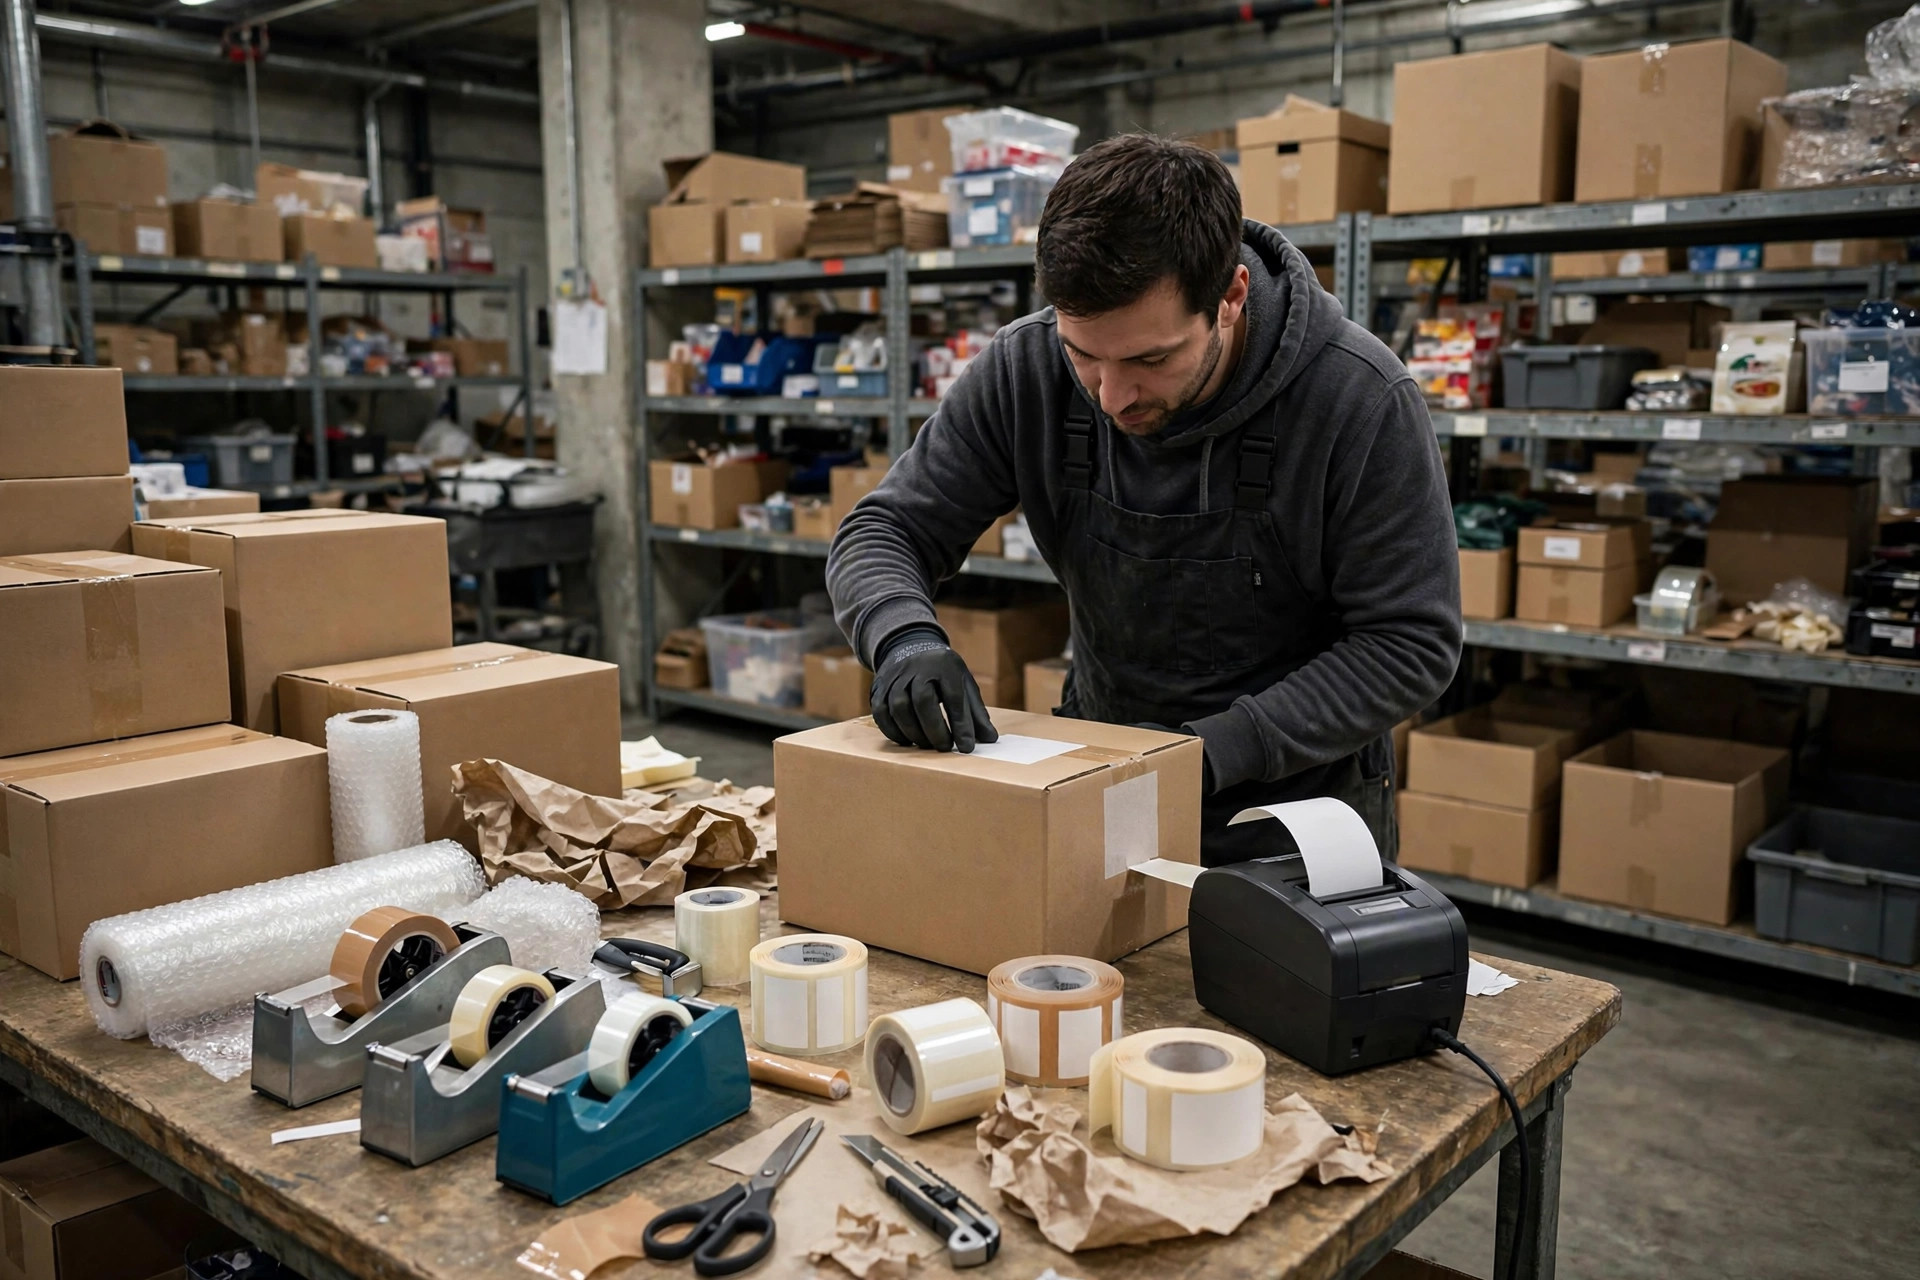
D'abord, à quelle distance le point de préparation des consommables se trouve-t-il des stations d'emballage ? La ligne acceptable est à moins de 10 mètres ; idéalement à portée de main derrière la station — la zone dorée. Un entrepôt e-commerce d'articles ménagers à Riverside, d'environ 30,000 pieds carrés, gardait ses palettes de cartons près de la réception, ce qui signifiait 30 mètres de marche chaque fois qu'un emballeur avait besoin d'une boîte. Lors de la refonte, ils ont libéré deux racks dynamiques derrière la zone d'emballage pour en faire un supermarché de consommables — cartons, adhésif, calage et stock d'étiquettes, tout préparé par station, rechargé par un coureur avec un chariot toutes les deux heures. Ce seul changement a augmenté le débit d'emballage par personne de 12 %. Note : ils n'ont pas ajouté de personnel. Ils ont juste rendu le temps de marche à l'emballage.
Ensuite, est-ce que le parcours du chariot de réapprovisionnement se bat avec ceux des préparateurs ? C'est le piège que presque tout le monde manque. Le réapprovisionnement a lieu en journée, les préparateurs courent avec des chariots partout sur le sol, et le coureur court aussi avec un chariot partout sur le sol — deux flux qui se percutent de front dans l'allée principale, sans qu'aucun puisse céder. La solution que je vois fonctionner est peu glamour mais efficace : faire passer le réapprovisionnement par l'allée secondaire derrière la zone d'emballage, ou simplement décaler les horaires. Si la préparation culmine de 10h à 15h, programmez les recharges à 9h30 et 15h30. Les allées sont fixes ; les gens sont planifiables. Ne faites pas se battre deux équipes pour la même route.
Troisièmement, qu'est-ce qui déclenche réellement une recharge ? Dans beaucoup d'entrepôts, la réponse est « un emballeur crie ». Un cri signifie que vous êtes déjà à sec. Un déclencheur fiable doit être quantifié : changez le rouleau d'adhésif quand celui du dévidoir arrive à ses deux derniers tours ; déclenchez une recharge de cartons quand la palette tombe à deux couches ; gardez un rouleau de rechange d'étiquettes thermiques à côté de chaque imprimante, parce qu'un rouleau de quatre à cinq cents étiquettes peut être épuisé plusieurs fois par jour en pointe. Ces chiffres n'ont pas besoin d'être exacts à l'unité près — mais ils doivent être écrits au mur, pas stockés dans la tête de quelqu'un.
Kanban ou horaire fixe ? Les deux marchent — au mauvais endroit, aucun
Il n'existe vraiment que deux modes de réapprovisionnement : le kanban (recharger quand quelque chose s'épuise) et l'horaire fixe (faire la tournée des stations à l'horloge et tout recharger). Mon avis est franc : si vous gérez peu de SKU, de gros volumes et une consommation de consommables stable, prenez l'horaire fixe. Si vous gérez des SKU désordonnés, beaucoup de vagues et un large éventail de consommables, prenez le kanban. Choisissez mal, et l'un comme l'autre devient du théâtre.
L'horaire fixe est sans souci. Le coureur fait une boucle à 9h, 11h, 14h et 16h, quinze minutes par tour, sans réfléchir. Le compromis est évident : vous dépensez un peu de redondance de main-d'œuvre pour acheter zéro rupture. Le coût, c'est le gaspillage — en basse saison les cartons bougent à peine et le chariot roule quand même quatre fois par jour. Ça convient à l'entrepôt e-commerce qui traite quelques milliers de commandes par jour avec trois ou quatre formats de carton principaux.
Le kanban économise la main-d'œuvre mais dévore la gestion. Chaque emplacement de consommable reçoit une carte kanban ; quand le stock atteint la ligne d'alerte, on retourne la carte, et le coureur vérifie le tableau une fois par heure — seuls les emplacements signalés ont droit à un passage. Magnifique sur le papier. Le plus grand échec dans la réalité, c'est la discipline : quand ça se bouscule, personne ne retourne la carte, les cartes se perdent et personne ne les remplace, et en un mois on revient aux cris. Alors avant de passer au kanban, posez-vous une question honnête : votre atelier sait-il garder les outils à leur place ? Si non, ne touchez pas au kanban. Faites tourner l'ennuyeux horaire fixe.
Il y a aussi un hybride que je recommande souvent : l'horaire fixe comme colonne vertébrale, le kanban comme renfort. Trois patrouilles programmées par jour garantissent que la ligne ne meurt jamais de faim, et les consommables critiques qui arrêtent la ligne — adhésif, stock d'étiquettes — reçoivent des cartes kanban en plus, comme double filet de sécurité. Le coût, c'est quelques cartes imprimées et dix minutes de formation.
Une dernière chose, et c'est la plus sous-estimée : la personne qui fait le réapprovisionnement ne peut pas être l'emballeur. Dès que le travail de recharge mange le temps de l'emballeur, la conception du flux a échoué. Le réapprovisionnement devrait être un rôle dédié, ou intégré aux tournées d'un coureur de ligne — même si cette « personne dédiée » est juste quelqu'un retiré d'autres tâches deux heures par jour. Les heures d'un emballeur sont payées par la commande. Leur faire porter des cartons, c'est acheter de la main-d'œuvre de manutention au tarif d'emballage. C'est une terrible affaire.
À la réunion du matin de demain, posez une question à votre responsable d'emballage : « Combien de fois nous sommes-nous arrêtés pour manque de fournitures la semaine dernière, et combien de temps à chaque fois ? » S'il ne peut pas répondre, ne vous fâchez pas — donnez-lui une feuille de papier et dites-lui de commencer à compter aujourd'hui. Sans les chiffres, tout ce discours sur la conception du flux n'est que du discours.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.