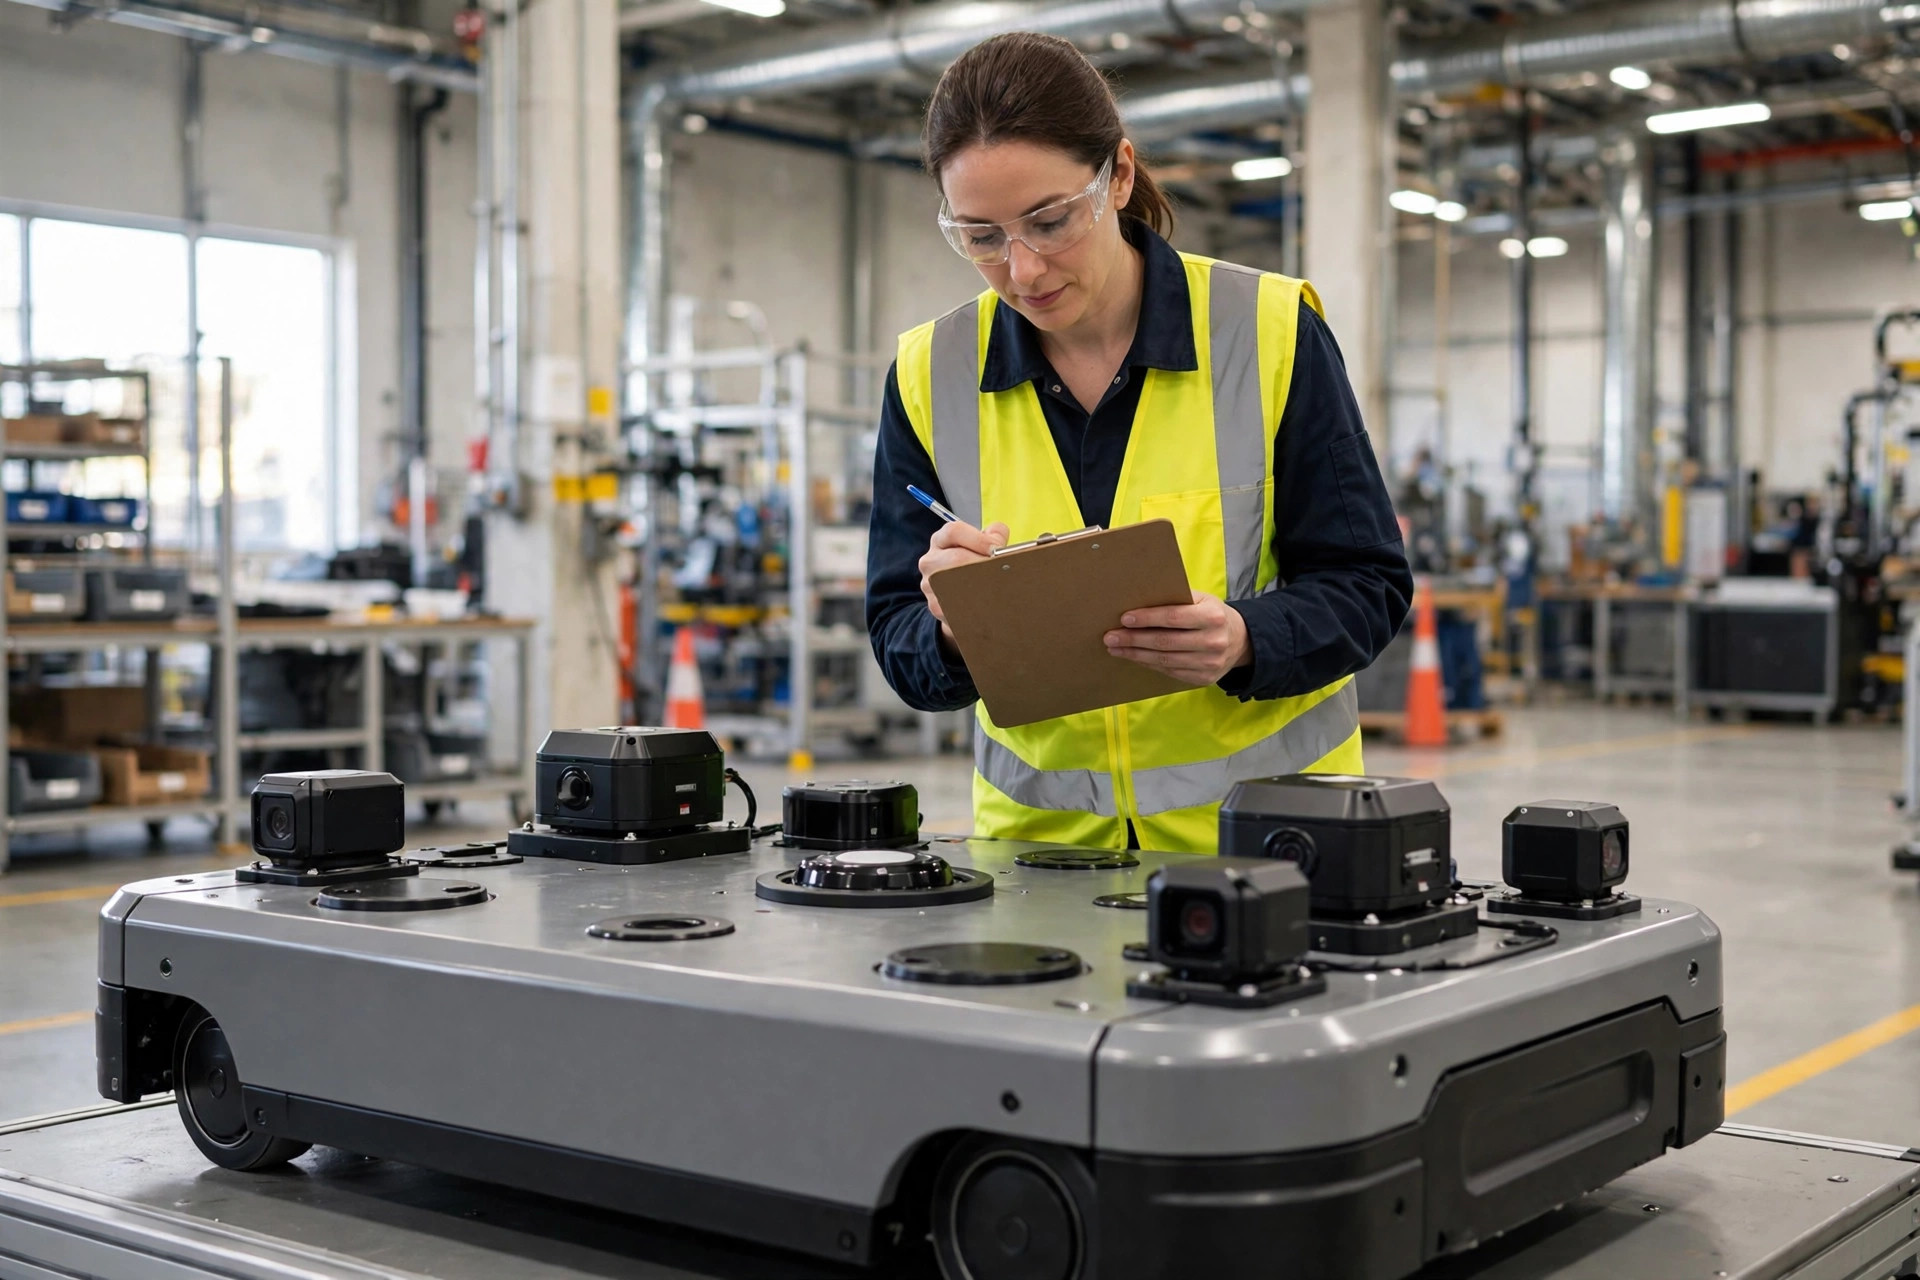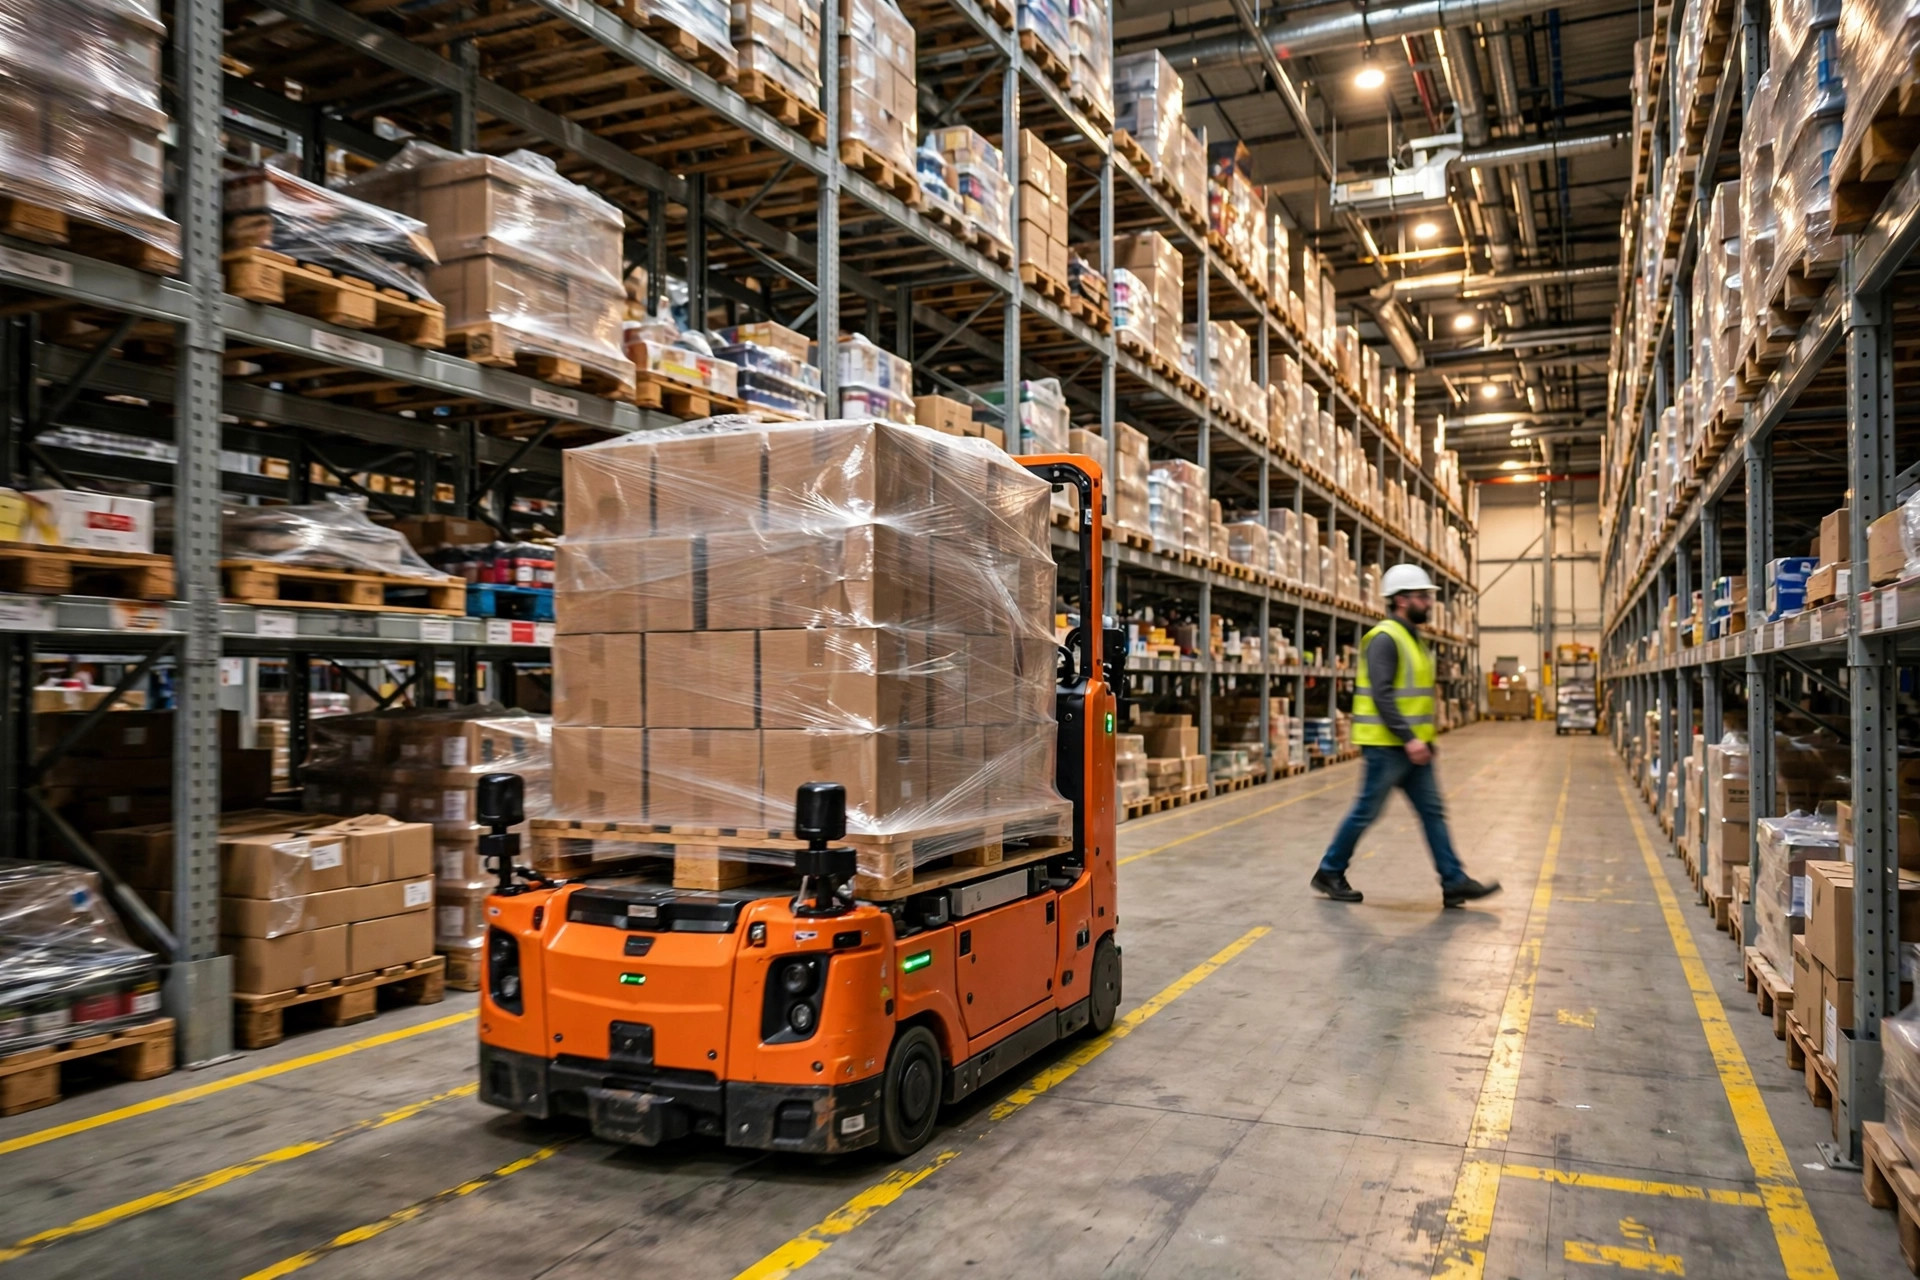
L'an dernier, un ami à Shenzhen qui fabrique des AGV m'a appelé en panique. Son premier véhicule venait d'arriver à l'entrepôt du client aux États-Unis, et l'acheteur lui a posé une seule question : « Cette unité dispose-t-elle de l'homologation NRTL ? ». Il n'avait aucune idée de ce que cela signifiait. Voici ce qu'il faut comprendre lorsqu'on vend des équipements aux États-Unis : l'OSHA exige que les équipements électriques utilisés sur les lieux de travail soient approuvés par un laboratoire d'essais reconnu au niveau national (NRTL). Si vous négligez cela, dans le meilleur des cas l'acheteur retient votre paiement final ; dans le pire, cela affecte l'assurance de l'entrepôt du client. Après deux décennies dans ce secteur, j'ai vu trop de fabricants d'équipements payer un lourd prix dans ce piège. Permettez-moi d'exposer les deux voies de certification.
Les deux voies, et ce qui les sépare vraiment
La première voie est l'homologation : vous soumettez votre produit à un laboratoire NRTL, il est testé selon la norme applicable (UL 508A, UL 3100 et assimilées) et, une fois les essais réussis, le produit entre sur la liste. Chaque unité expédiée ensuite peut porter la marque NRTL.
La seconde voie est l'évaluation sur site : un ingénieur NRTL se rend sur le site d'installation et inspecte cet équipement précis, conformément aux normes NFPA 790 et 791. En cas de réussite, il reçoit une étiquette de terrain qui ne vaut que pour cette unité.
Mon verdict, acquis à la dure aux côtés de trois fabricants chinois d'équipements : si vous comptez vendre l'équipement en volume aux États-Unis, faites-le homologuer ; s'il s'agit d'une ou deux unités pilotes ou d'un système sur mesure unique, l'évaluation sur site est le choix le plus judicieux.
Pourquoi cette distinction ? L'homologation certifie le modèle : une seule certification couvre chaque unité de ce modèle expédiée ensuite, pour un coût marginal proche de zéro. L'évaluation sur site certifie l'unité précise que l'ingénieur a devant lui. Vous vendez 50 AGV ? Vous ne voulez pas faire venir un ingénieur en avion 50 fois.
Avant de choisir, faites trois calculs
Premier calcul : le nombre d'unités. Ma règle empirique est de dix. Si vous prévoyez de vendre plus de dix unités aux États-Unis en un an, optez pour l'homologation. Un ou deux pilotes ? L'évaluation sur site l'emporte. Dix, c'est l'expérience qui parle, pas une ligne réglementaire : si votre système de navettes multidirectionnelles coûte plusieurs centaines de milliers de dollars l'unité, vous pouvez abaisser cette ligne.
Deuxième calcul : votre conception est-elle figée ? L'homologation certifie un modèle fixe : structure, schémas électriques et liste des composants critiques sont verrouillés. Vous redessinez encore la disposition du pack batterie tous les trois mois ? Ne lancez pas l'homologation pour l'instant ; un changement majeur déclenche une réévaluation des écarts. L'évaluation sur site est plus indulgente ici : l'ingénieur juge l'unité physique qu'il a devant lui.
Troisième calcul : votre fenêtre de temps. D'après mon expérience, l'homologation prend généralement de 3 à 8 mois selon la complexité de la norme et les cycles de remédiation ; l'évaluation sur site, de la planification de la visite de l'ingénieur à la pose de l'étiquette, dure généralement de 4 à 10 semaines. Si le contrat dit « équipement opérationnel sous 90 jours », l'homologation ne convient tout simplement pas. Confirmez les délais actuels auprès du laboratoire, mais l'ordre relatif ne change jamais : l'évaluation sur site est toujours plus rapide.
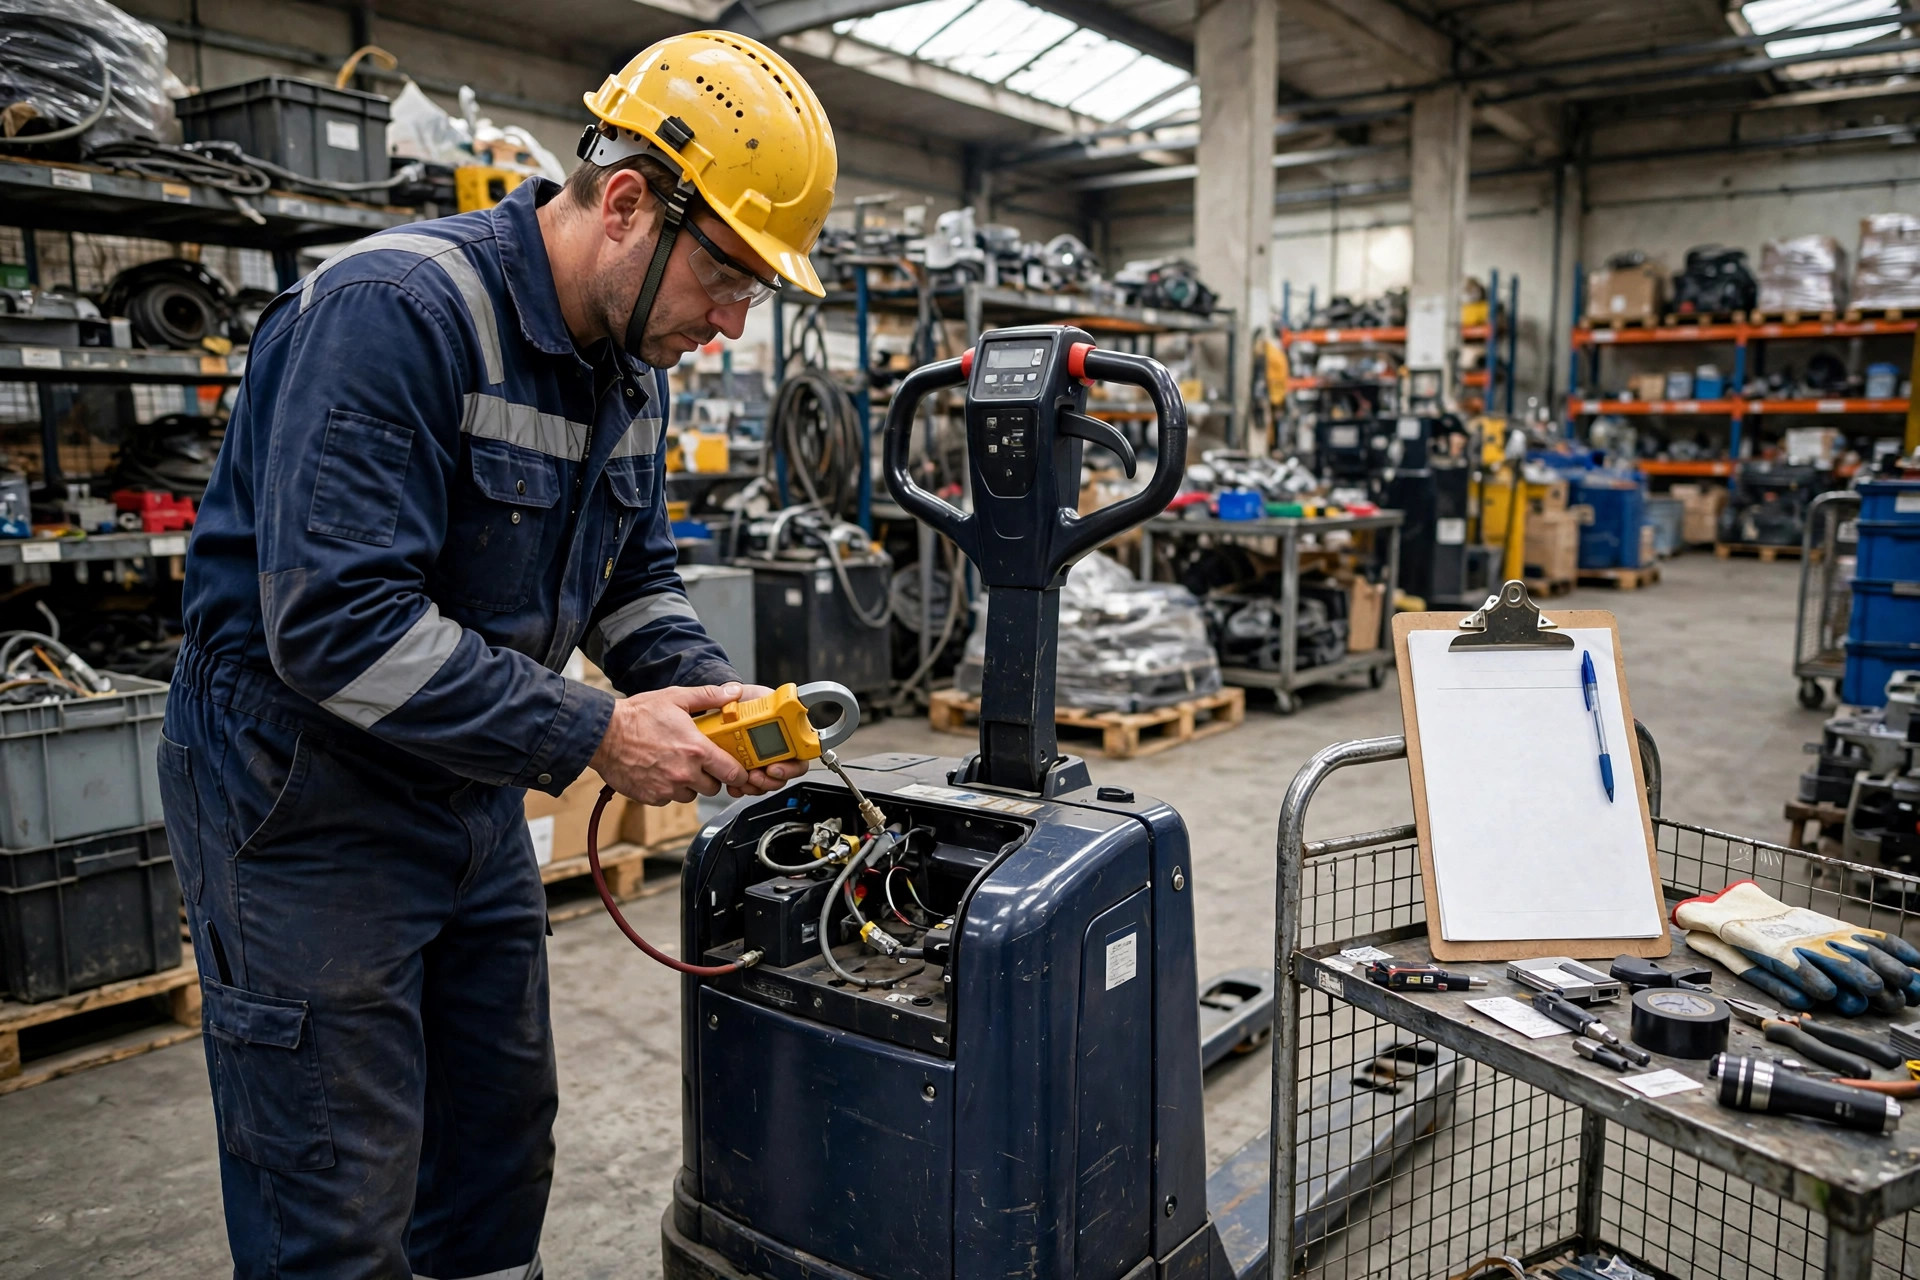
Liste de préparation à l'évaluation sur site : ce qu'il faut avoir prêt avant l'arrivée de l'ingénieur
L'évaluation sur site, ce n'est pas « laissez-les entrer ». Présentez-vous sans préparation et l'ingénieur repart après un coup d'œil, pendant que vous payez quand même la facture de déplacement. Après avoir assisté à deux de ces visites, voici ma liste :
Premièrement, les schémas électriques complets et une liste de composants, avec les numéros de dossier UL de chaque pièce critique (contacteurs, disjoncteurs, modules de puissance). Le premier réflexe de l'ingénieur est de vérifier que les composants critiques sont eux-mêmes certifiés : c'est le point de défaillance le plus fréquent. De nombreux modules de puissance nationaux n'ont pas la reconnaissance UL, et vous les remplacerez sur place.
Deuxièmement, la plaque signalétique : tension nominale, courant, puissance, fabricant, modèle, numéro de série ; le tout sur métal gravé ou équivalent durable. Les autocollants ne comptent pas.
Troisièmement, testez vous-même la continuité de terre et la résistance d'isolement. Ce sont des éléments de test obligatoires ; détecter les problèmes tôt vous économise un cycle de remédiation.
Quatrièmement, laissez de l'espace de travail à l'intérieur de l'armoire électrique. L'ingénieur doit tracer chaque fil et chaque numéro de fil. Une armoire qui ressemble à un nid d'oiseau sera scrutée deux fois plus attentivement.
Cinquièmement, gardez des fusibles et des bobines de contacteur de rechange sous la main. Si quelque chose doit être remplacé pendant la vérification et que vous ne l'avez pas, vous attendrez la prochaine visite.
Trois pièges de l'homologation qui vous coûtent la moitié de votre planning si vous ne les voyez pas venir
Piège numéro un : choisir la mauvaise norme. Votre AGV relève-t-il de la norme UL 3100 (véhicules à guidage automatique) ou UL 508A (panneaux de contrôle industriels) ? Les unités avec conducteur diffèrent aussi des unités purement dédiées à la manutention. Trompez-vous de norme et des mois de tests partent à la poubelle. Le pire cas que j'ai vu : quatre mois de tests, puis on leur a dit que la norme était la mauvaise. La solution : consacrez une semaine ou deux à une analyse d'applicabilité des normes et obtenez la confirmation écrite du laboratoire avant le début des tests. Ne devinez jamais.
Piège numéro deux : changer de fournisseur de composants critiques en cours de route. Le rapport d'homologation nomme le disjoncteur du fabricant A ; si la production bascule vers le fabricant B, moins cher, il faut techniquement une évaluation des écarts. Vos responsables de la chaîne d'approvisionnement doivent connaître cette ligne rouge, sinon la certification ne vaut rien.
Piège numéro trois : homologuer le véhicule mais oublier le système de charge. Les chargeurs d'AGV et les armoires d'échange de batteries sont des équipements électriques autonomes : ils ont aussi besoin d'une certification. De nombreux fabricants passent le véhicule et se font ensuite signaler le chargeur sur le site du client. Paiement final retenu tout de même.
Trois conseils pour les fabricants d'équipements
Premièrement : la première année où vous exportez vers les États-Unis, homologuez un ou deux modèles phares et alignez en parallèle un prestataire d'évaluation sur site. Quand un client pilote ne peut pas attendre, expédiez sous évaluation sur site, puis passez au volume une fois l'homologation obtenue.
Deuxièmement : budgétisez la certification comme un poste à part entière. D'après mon expérience, le coût total de l'homologation pour un AGV de taille moyenne (tests, remédiation, déplacements) va généralement de dizaines de milliers à six chiffres en USD ; une seule évaluation sur site coûte généralement de quelques milliers à des dizaines de milliers. Les chiffres exacts varient selon la complexité de l'équipement et le laboratoire : demandez des devis actuels, mais intégrez cela au coût de l'équipement dès la phase de chiffrage. Les clients n'accepteront pas une surcharge après coup.
Troisièmement : ne choisissez pas un laboratoire sur le seul prix. Posez trois questions : combien de projets d'équipements similaires avez-vous réalisés ? Quel est le délai actuel ? La remédiation est-elle facturée par cycle ou incluse dans un forfait ? La troisième question est la plus importante : les laboratoires qui facturent la remédiation par cycle finissent systématiquement par coûter plus cher que le devis le moins cher.
Une dernière réflexion : les fabricants d'équipements ont tendance à traiter la certification comme de la paperasse pour apaiser le client. Je vois les choses à l'inverse. Sur le marché américain, une homologation NRTL est la carte la plus forte qu'un fabricant chinois d'AGV peut jouer contre les marques nationales. Homologué contre non homologué : aux yeux d'un acheteur, ce n'est pas le même niveau de produit. Savoir si l'argent en vaut la peine dépend de votre objectif : une affaire ponctuelle ou un marché à long terme.
Vérifiez les normes applicables et la liste NRTL actuelle par rapport à la liste officielle de l'OSHA, et faites toujours confirmer par écrit la norme applicable avec votre organisme de certification avant de signer.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.