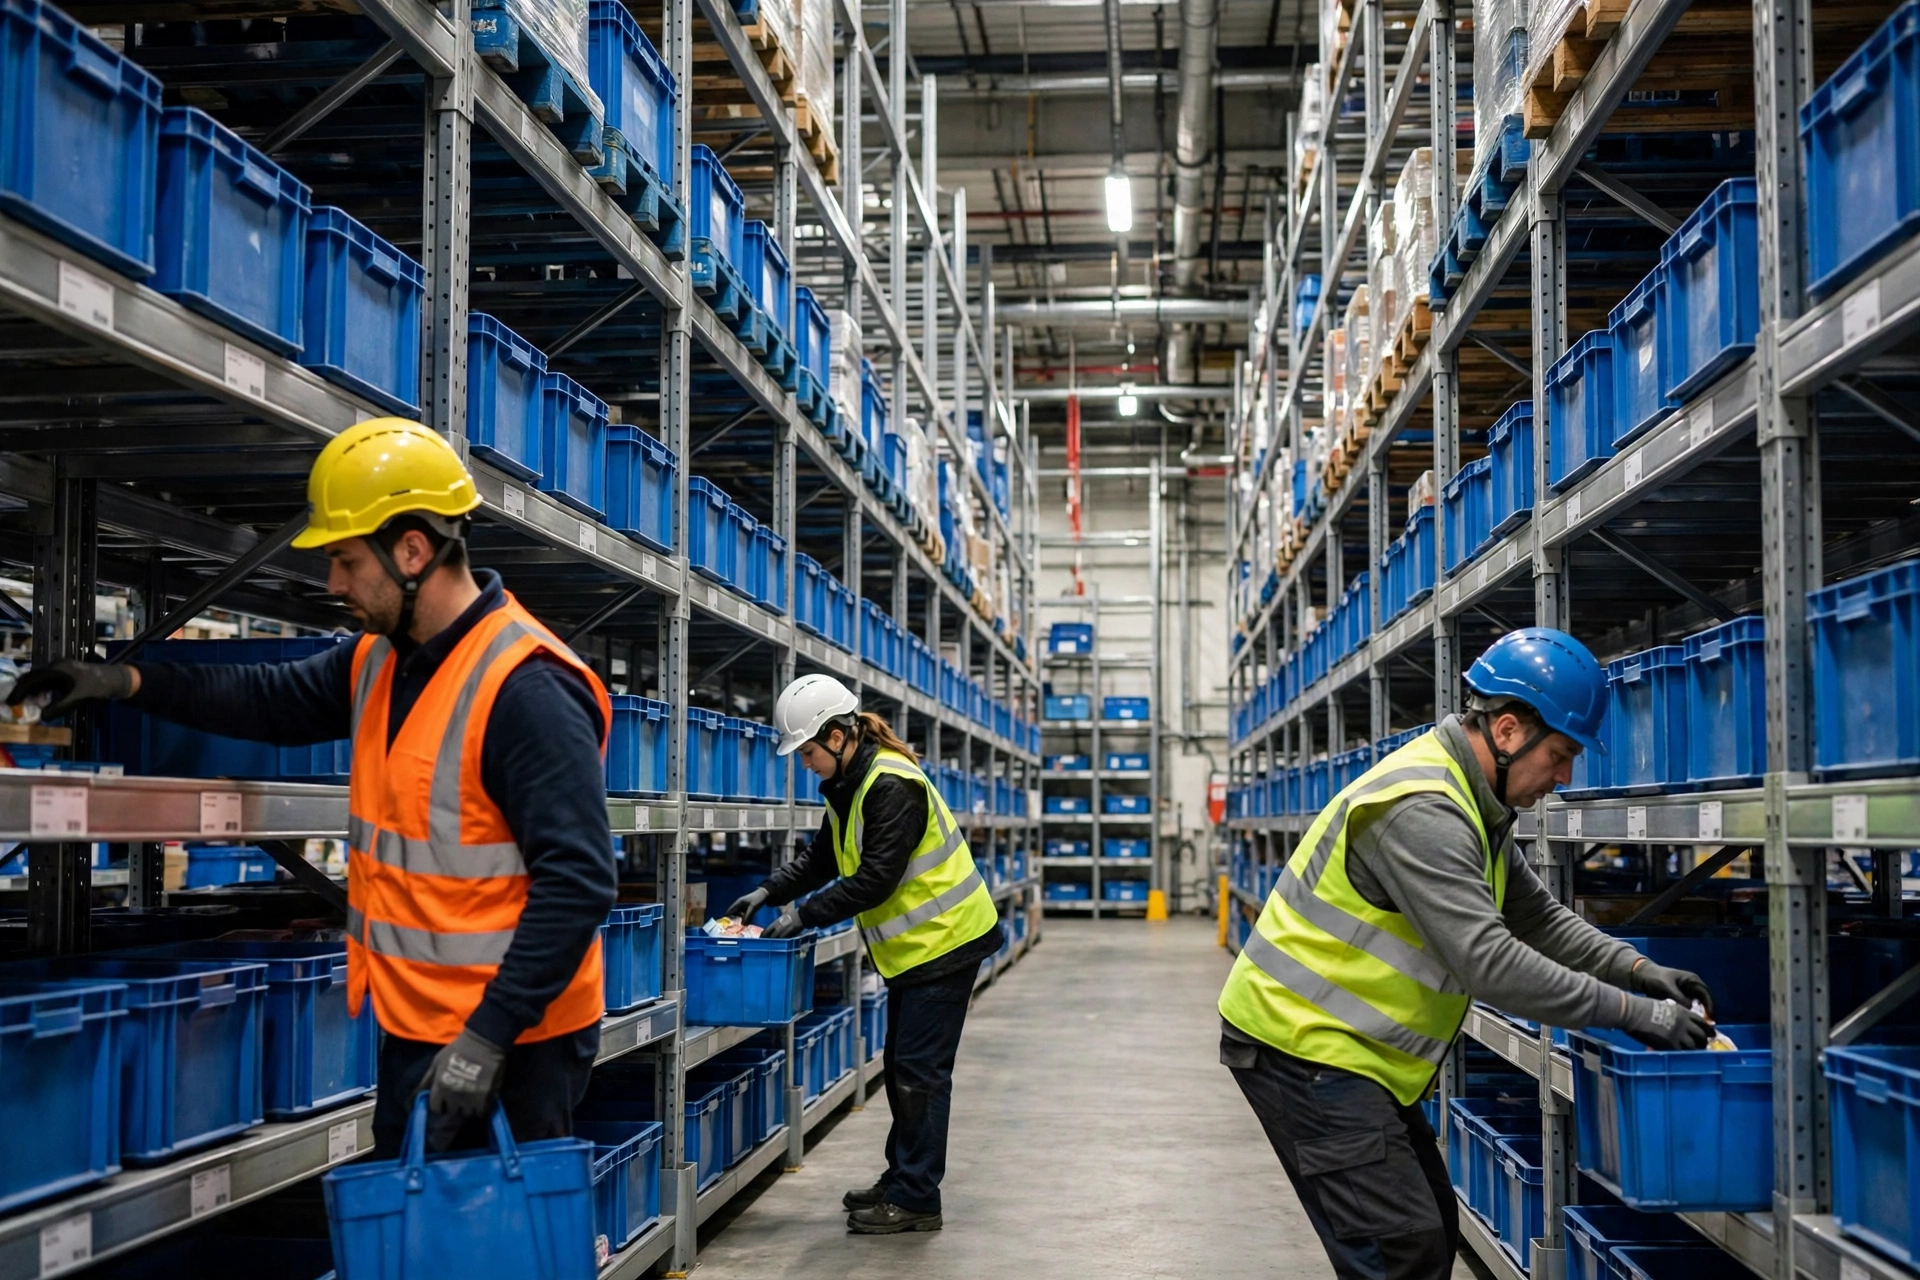
Laissez-moi vous peindre un matin de préparation par zones avec plusieurs préparateurs. La dernière saison haute, à 7 h 50, je me tenais à l'entrée de la zone de préparation et je regardais 12 préparateurs pousser leurs chariots en même temps. À 8 h 10, l'allée 3 était bloquée par quatre chariots, et deux préparateurs se disputaient le même emplacement, l'un disant « je suis arrivé le premier », l'autre « ma commande est urgente ». À 8 h 30, plus de 60 bacs s'empilaient au poste de contrôle sans que personne puisse dire à qui appartenait chacun, parce que les marchandises de trois zones s'étaient mélangées. Ce jour-là, nous avons expédié plus de 900 commandes et nous en avons mal expédié 17. Voici la vérité honnête : le problème n'était pas les gens. C'étaient les zones. Douze personnes qui travaillent sur un sol sans limites vont se heurter. Ce n'est pas de la malchance. C'est de la géométrie.
La préparation par zones avec plusieurs préparateurs n'échoue pas à cause de la vitesse. Elle échoue à cause du désordre. Un préparateur qui travaille seul peut être lent et on paie simplement des heures supplémentaires. Douze préparateurs qui travaillent ensemble avec des zones qui se chevauchent vont bloquer les allées, se disputer au poste de contrôle et faire grimper le taux d'erreurs. Voici comment nous procédons maintenant dans notre entrepôt : d'abord tracer les lignes, ensuite faire entrer les gens.
La préparation par zones avec plusieurs préparateurs commence par les commandes, pas par la règle
Ne divisez pas l'entrepôt en tranches de taille égale avec une règle. Une surface égale ne signifie pas un travail égal. Notre méthode comporte trois étapes.
Étape un, regardez les commandes. Sortez un mois de commandes sortantes et classez chaque SKU par lignes et par unités. Quelles allées abritent les articles à forte rotation ? Combien de zones une commande moyenne touche-t-elle ? Quand nous avons fait nos calculs, 70 pour cent des lignes de commande tombaient dans seulement quatre allées, et les 30 pour cent restants étaient dispersés partout. Coupez par surface et la zone chaude s'épuise au travail pendant que la zone froide reste plantée là.
Étape deux, regardez les marchandises. Éloignez les articles à forte rotation des limites de zone. Ne laissez jamais un SKU chaud posé sur la ligne entre deux zones, parce que c'est là que les disputes commencent : deux préparateurs en ont besoin en même temps, alors qui le prend ? Notre règle est simple. Un SKU chaud appartient à exactement une zone. Si l'autre zone en a besoin, cela passe par un ordre de transfert, pas par un coup de main.
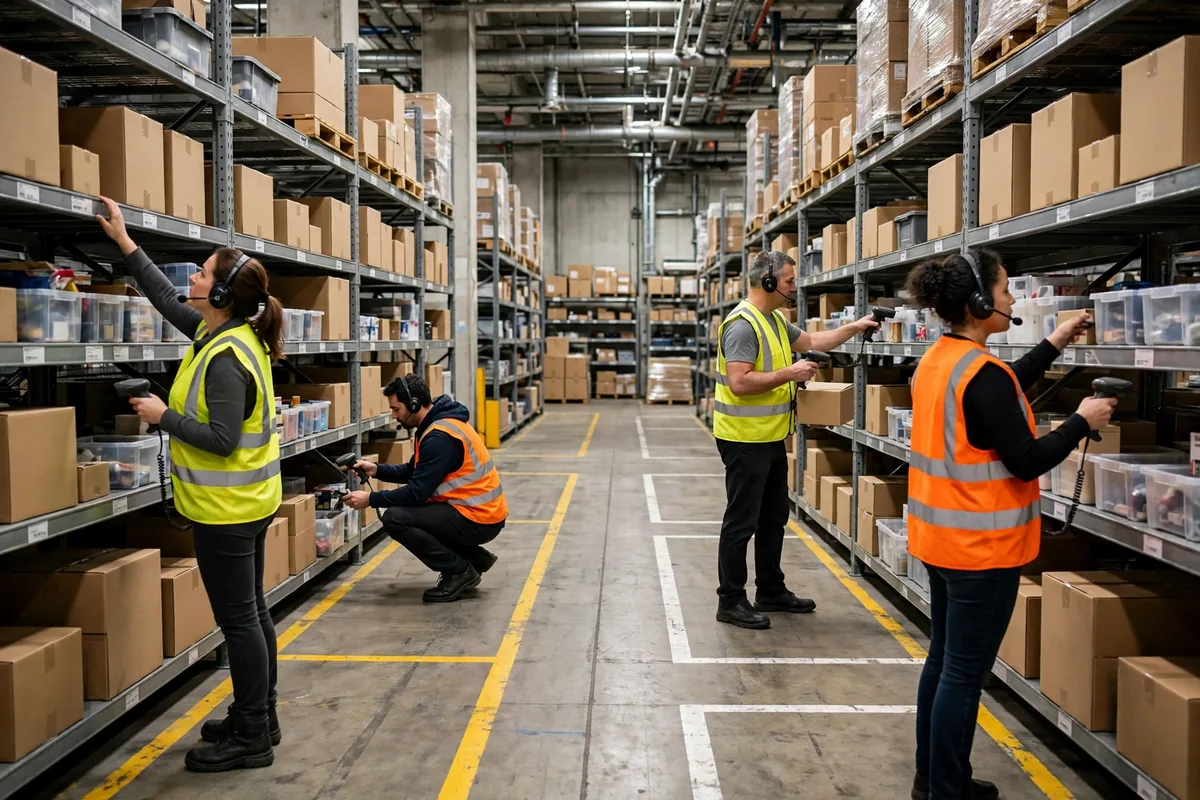
Étape trois, regardez les gens. Dotez chaque zone selon sa part des lignes de commande, pas selon sa part de surface au sol. Nous fonctionnons avec quatre zones. La zone A porte 40 pour cent des lignes, donc elle reçoit cinq personnes. La zone D porte 10 pour cent, donc elle en reçoit une. Chaque matin, nous vérifions les prévisions de vagues et nous ajustons les effectifs avant le début du poste. Lignes de zone fixes, effectifs flexibles. Il nous a fallu trois mois d'essais pour fixer cette règle.
Une fois les lignes tracées, il y a une règle dure : un préparateur reste dans sa propre zone. La préparation entre zones exige un ordre de transfert dans le système. Pas d'accords verbaux. Les accords verbaux ont l'air souples. En pratique, c'est là que chaque dispute commence.
La préparation par zones avec plusieurs préparateurs exige un flux à sens unique : pas de circulation frontale
Zones tracées, le travail suivant est la circulation. Les pires embouteillages dans la préparation par zones avec plusieurs préparateurs ne sont pas aux emplacements. Ils sont aux entrées d'allées. Deux préparateurs poussant leurs chariots l'un vers l'autre, aucun ne cédant, et vous perdez cinq minutes.
Voici comment nous procédons maintenant dans notre entrepôt : chaque allée de préparation est à sens unique. On entre par l'extrémité est, on sort par l'extrémité ouest. Pas de demi-tour, pas de retour à contre-courant. Cela a l'air rigide. En pratique, les embouteillages ont quasiment disparu. Un détail de plus : les points de remise des bacs se trouvent sur la ligne de limite de zone, jamais à l'intérieur d'une allée. Le préparateur de la zone A dépose le bac sur le rack de la limite et s'en va. Le préparateur de la zone B vient le prendre. Les deux n'ont jamais besoin de se rencontrer. Chaque case du rack est étiquetée avec un numéro de commande, donc un bac dans la mauvaise case saute aux yeux immédiatement.
Les postes de contrôle suivent les zones aussi. Avant, nous avions un grand poste de contrôle où s'empilaient les bacs de toutes les zones, et une file de 20 minutes aux heures de pointe était normale. Maintenant, chaque zone a son propre petit poste de contrôle : contrôler et emballer à l'intérieur de la zone, puis envoyer les colis terminés vers l'expédition. Depuis que nous avons séparé les postes de contrôle, le taux d'expéditions erronées a baissé par rapport à ce jour de saison haute, et la file a quasiment disparu.
Voici la vérité honnête : quand nous avons mis en place le flux à sens unique, les anciens se sont plaints pendant une semaine de la marche supplémentaire. Puis les chiffres sont arrivés. Les pas supplémentaires autour de la boucle ne sont rien à côté de cinq minutes coincé dans une allée bloquée. Au bout d'une semaine, personne n'en a plus parlé.
Faites le calcul : la préparation par zones vaut-elle le coup ?
Avant le calcul, un chiffre du secteur : un préparateur passe environ 45 pour cent de la journée à marcher, et la préparation par zones peut réduire cette marche d'environ un tiers, ce qui récupère environ 15 pour cent du temps total de main-d'œuvre (exemple hypothétique, scénario illustratif). C'est la règle d'estimation standard que les gens utilisent quand ils modélisent la préparation par zones, pas un chiffre que j'ai inventé.
Maintenant, les calculs de notre propre entrepôt. Disons qu'un entrepôt expédie 1,000 commandes par jour avec 12 préparateurs, chacun préparant six heures par jour (exemple hypothétique, scénario illustratif). Avant le zonage, chaque préparateur faisait en moyenne 25 lignes par heure. Après le zonage et le flux à sens unique, 30 lignes par heure, soit 20 pour cent de plus. Sur une journée, les mêmes 12 personnes préparent 360 lignes de plus, ce qui représente environ le travail de deux personnes supplémentaires. Ou vu à l'envers : le même volume de commandes peut être traité avec 10 personnes, ce qui libère deux personnes pour aider à l'emballage et à l'expédition.
Il y a aussi un chiffre publié qui vaut la peine d'être connu. Quand DHL a reconstruit sa logique de regroupement des commandes avec un outil de simulation, la productivité a augmenté de 14 pour cent et la congestion des chariots a chuté de 35 pour cent. C'était une équipe avec un groupe de simulation derrière elle, et un petit entrepôt ne peut pas copier cette organisation. Mais la logique est la même : chaque minute gagnée sur la congestion, c'est de la productivité.
Voici la partie contre-intuitive : des zones plus fines ne sont pas de meilleures zones. Beaucoup de responsables pensent que 12 préparateurs signifient 12 zones, une personne par zone, parfaitement net. Faux. Plus vous coupez fin, plus chaque commande traverse de zones. Une commande répartie sur six zones exige six personnes en relais, et chaque remise ajoute du temps d'attente. Nous avons essayé huit zones, nous avons essayé quatre, et nous nous sommes arrêtés sur quatre : chaque zone est assez grande pour qu'un préparateur puisse travailler 40 minutes d'affilée sans attendre personne, et une commande moyenne ne traverse que deux zones, donc une seule remise la termine. Avec les zones, le point d'équilibre compte plus que la finesse.
Un piège de plus : tracer les zones puis les oublier pendant trois mois. La chaleur des SKU bouge. La saison haute arrive, les articles à forte rotation changent complètement, et les anciennes zones se déséquilibrent du jour au lendemain. Nous revoyons les zones une fois par mois maintenant : nous sortons les commandes du mois dernier, nous voyons quelle zone a fait le plus d'heures supplémentaires et laquelle est restée inactive, et nous déplaçons les limites. La limite, c'est du ruban adhésif au sol. Le décoller et le recoller prend une demi-heure. Ne le traitez pas comme un mur.
Un dernier rappel pour quiconque dirige une équipe : avec la préparation par zones avec plusieurs préparateurs, ne vous précipitez pas pour acheter un système ou de nouveaux équipements. Posez du ruban adhésif au sol, marquez les zones, collez les flèches à sens unique et faites tourner cela une semaine pour voir où sont les embouteillages. Une fois que la version au ruban adhésif fonctionne proprement, alors vous la durcissez dans le système. Si cela ne fonctionne pas au sol, cela ne fonctionnera pas dans le logiciel.
Par Chen Feng, Responsable des opérations d'entrepôt Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.