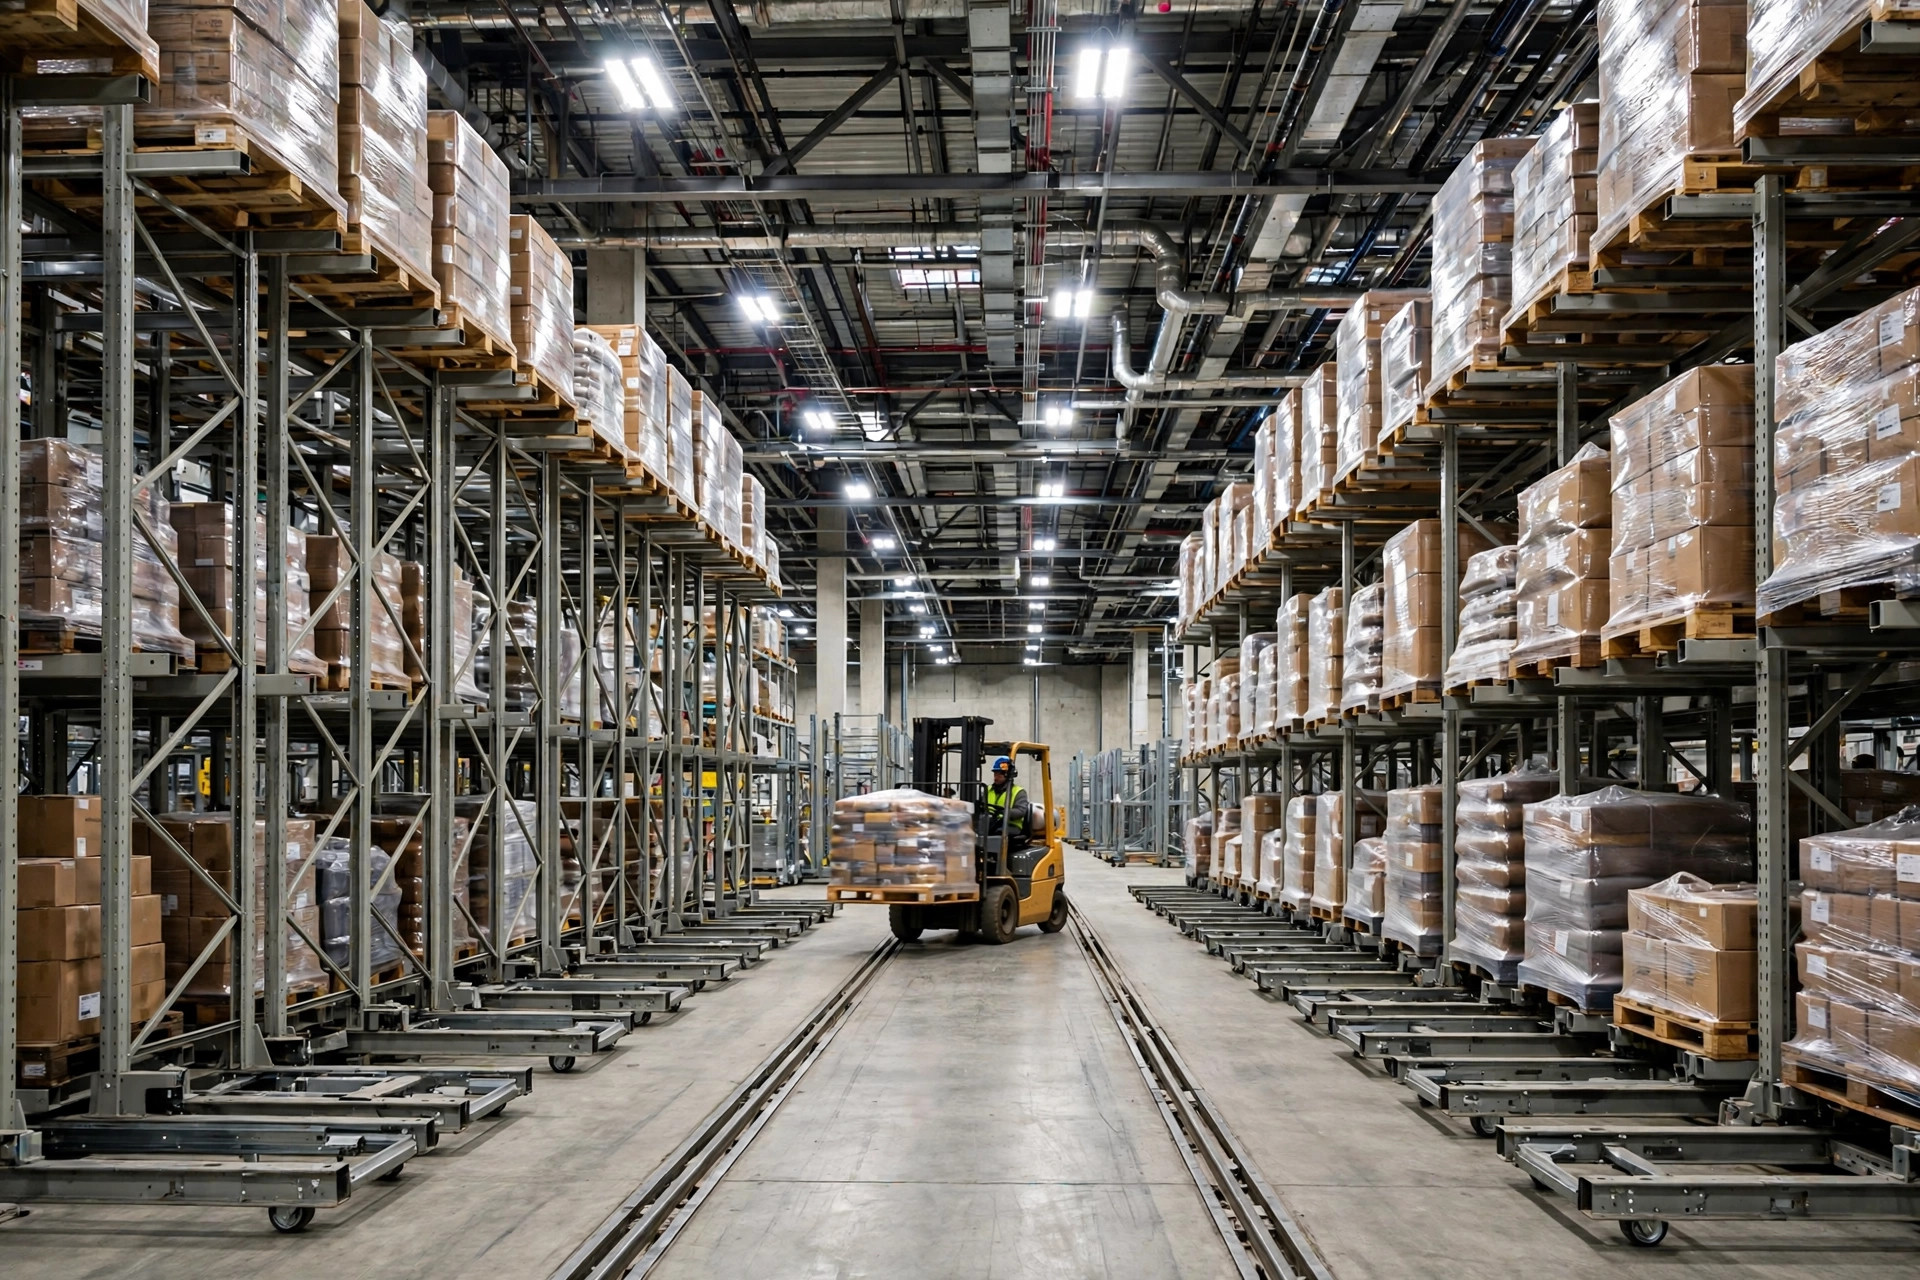
Un entrepôt frigorifique de 3,000 mètres carrés à Suzhou : nous avons réduit la zone de rayonnages de huit allées à deux, et le nombre d'emplacements de palettes est passé d'un peu plus de 4,000 à 6,600. Des chiffres réels, tirés d'un projet de stockage frigorifique alimentaire sur lequel j'ai travaillé en 2022. Sur le papier, c'est magnifique — mais la plainte que j'ai le plus entendue pendant les trois années suivantes venait des caristes : « Encore en train d'attendre l'allée. » Ouvrir une allée de 1.2 mètre prend près d'une minute. C'est le rayonnage mobile en résumé : champion pour économiser la surface, et il vous facture en débit.
Voyez-le comme les rayonnages compacts d'une bibliothèque, agrandis à l'échelle du chariot élévateur. Dans un agencement classique de rayonnages sélectifs, on laisse une allée fixe entre chaque paire de rangées de racks — dix rangées signifient neuf allées. Le rayonnage mobile monte des rangées entières de racks sur des bases motorisées qui roulent sur des rails encastrés dans le sol. Quand on a besoin d'accéder à une travée, les deux rangées adjacentes s'écartent et « ouvrent » une allée ; les autres restent serrées. N rangées de racks partagent une seule (ou deux) allée(s) de travail. Chaque allée supprimée devient des emplacements de palettes.
Ce qui fait tourner le rayonnage mobile : rails, dalle et moteurs
Trois choses, et les trois sont impitoyables.
D'abord, les rails et la dalle. Le rayonnage mobile a les exigences de sol les plus strictes de tous les types de rayonnages. Les rails sont encastrés dans le béton ; des dizaines de tonnes de racks et de palettes roulent dessus. Quelques millimètres de tassement de la dalle et les rails se désalignent — les roues motrices rongent le rail, les moteurs surchargent, et toute la rangée s'affaisse. C'est aussi là que se cachent les plus vilaines surprises de maintenance : la dalle doit être bonne dès le premier jour, car réparer un tassement après coup est un cauchemar.
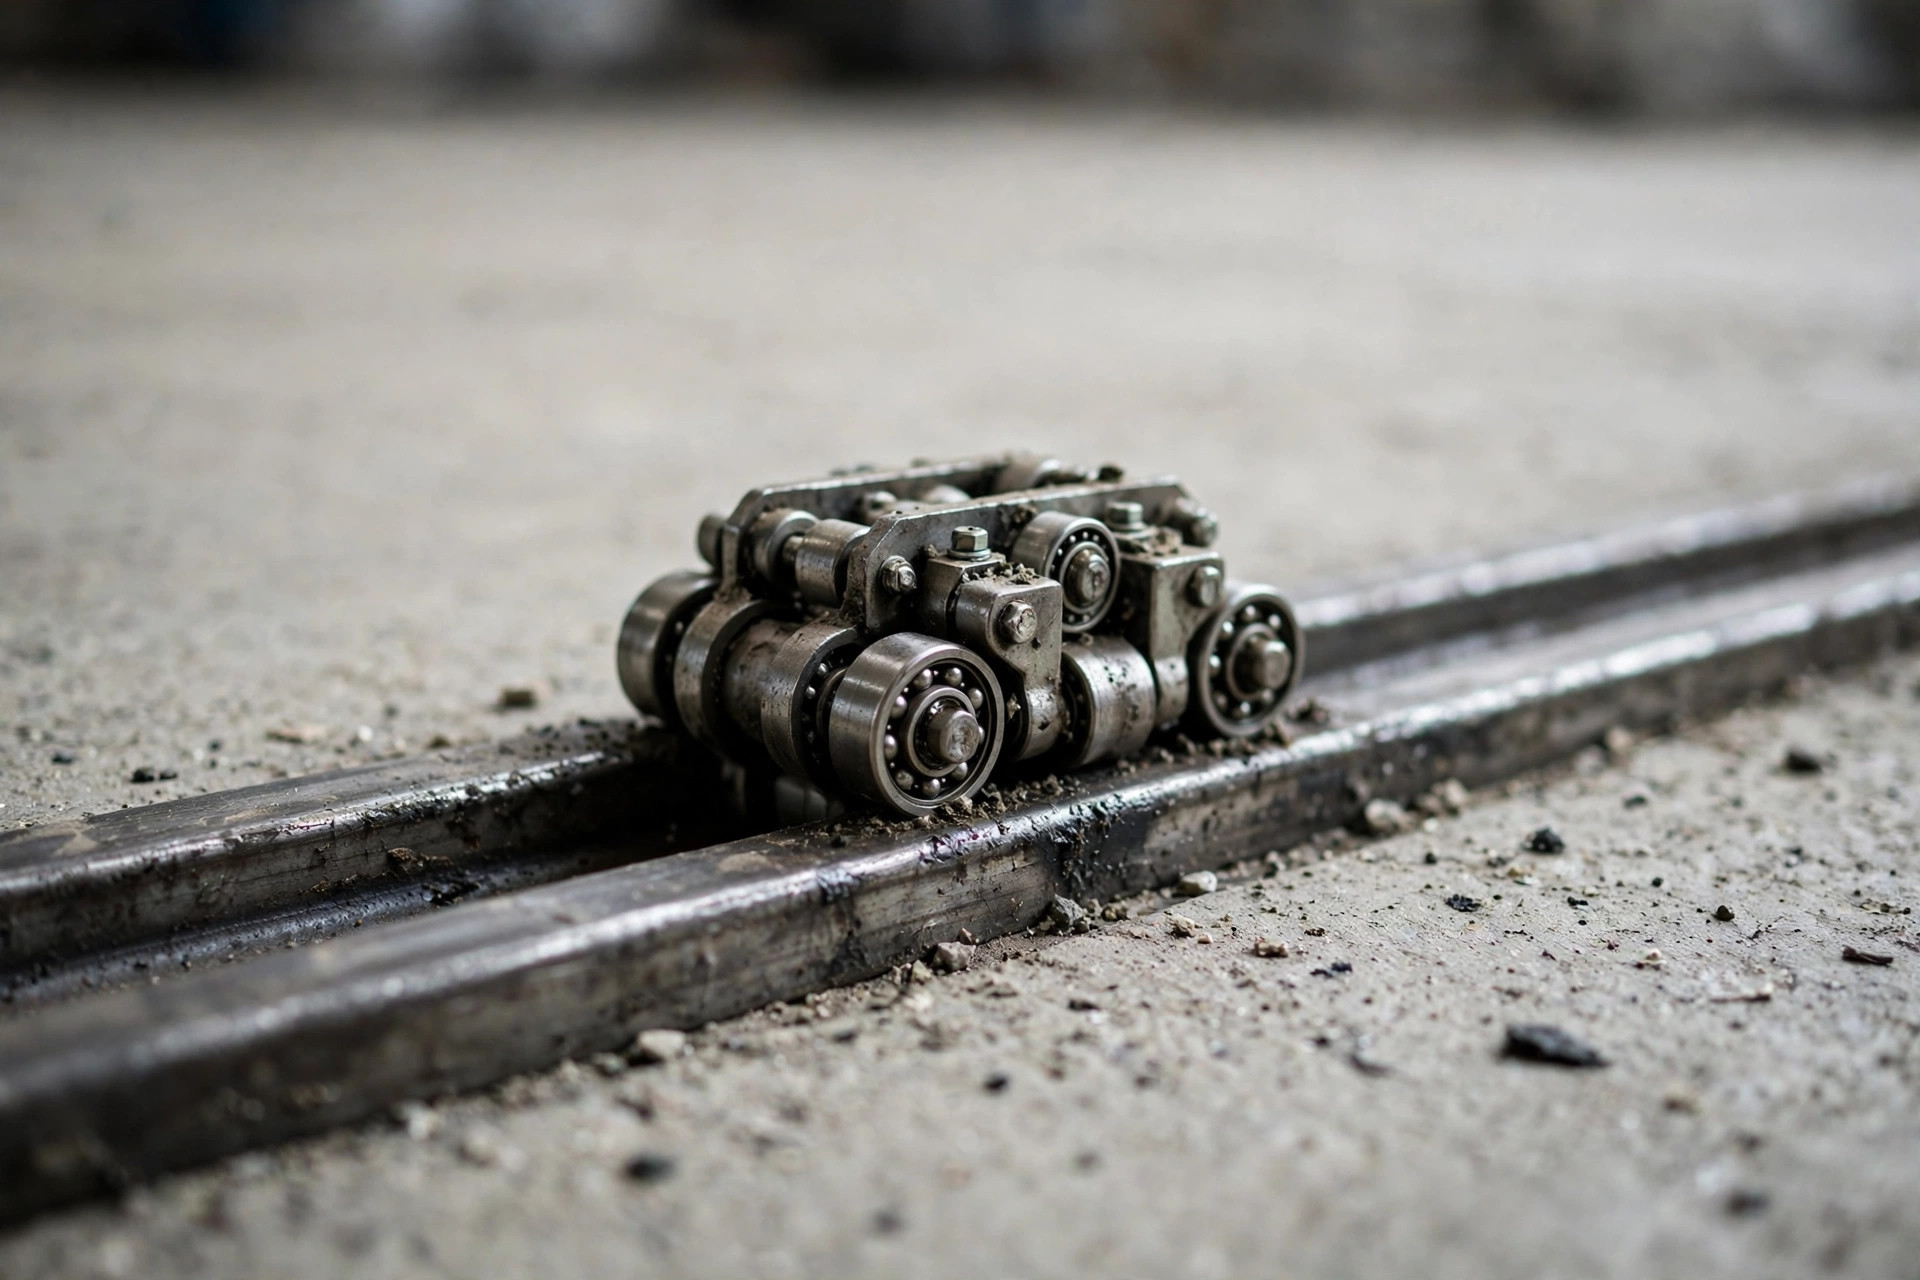
Ensuite, l'entraînement. Chaque base porte un moteur et un réducteur. La vitesse de déplacement est typiquement de 2–3 mètres par minute. Cela paraît lent jusqu'à ce qu'on se rappelle qu'une rangée à pleine charge peut peser des dizaines de tonnes — cette vitesse est le plafond de sécurité. Ouvrir une allée de 1.2 mètre à 2.5 m/min prend environ 30 secondes ; ajoutez les rampes de démarrage/arrêt en douceur et la confirmation de sécurité, et 40–60 secondes par cycle d'ouverture, c'est normal. Traitez-le comme une porte d'ascenseur : vous appuyez sur le bouton, et vous attendez.
Troisièmement, la sécurité. Quand les racks se referment, il peut y avoir des personnes entre eux. Le rayonnage mobile doit obligatoirement disposer de systèmes de sécurité : capteurs photoélectriques le long de l'allée, câbles d'arrêt d'urgence ou boutons d'arrêt, et dans certaines installations, détection de présence dans l'allée. Si une personne est encore dans l'allée pendant que les racks se referment, tout doit s'arrêter immédiatement. Cette logique de sécurité doit dialoguer avec le WMS : quand le WMS envoie une tâche de picking, il doit d'abord envoyer une commande « ouvrir l'allée » au contrôleur du rayonnage et obtenir confirmation avant que le chariot n'entre. Sans cette intégration, vos caristes finissent par hurler dans la radio — ou simplement par attendre debout.
La frontière de choix : quand le rayonnage mobile gagne sa place
Il n'existe qu'une poignée d'options haute densité, et les lignes de partage sont claires si on regarde deux dimensions : le nombre de SKU et le débit par SKU.
| Rayonnage mobile | Drive-in | Shuttle (navette à palettes) | VNA (allée très étroite) | |
|---|---|---|---|---|
| Allées | 1–2 partagées entre N rangées | Dédiées, mais LIFO | La navette parcourt la travée | Une allée étroite par travée |
| Sélectivité | 100 %, chaque palette accessible | Faible — un SKU par travée | 100 % | 100 % |
| Débit | Faible (l'ouverture de l'allée prend du temps) | Moyen | Élevé | Élevé |
| Idéal pour | Beaucoup de SKU, rotation lente | Peu de SKU, gros volumes | Peu de SKU, entrées/sorties rapides | Beaucoup de SKU, entrées/sorties rapides |
| Usage typique | Entrepôt frigorifique, pièces détachées | Boissons, papier, vrac | Centres de distribution FMCG | E-commerce, 3PL à forte rotation |
La frontière en une phrase : beaucoup de SKU, chacun tournant lentement, mais avec un besoin de sélectivité à 100 % — c'est le territoire du rayonnage mobile. L'entrepôt frigorifique est le cas d'école : des milliers de SKU, la plupart ne bougeant que quelques palettes par semaine, mais un FIFO strict est non négociable, ce qui élimine d'office le drive-in (LIFO). Les entrepôts de pièces détachées, c'est la même histoire.
Et j'ai aussi vu les faux cas d'usage. En 2023, un distributeur de pièces auto est venu convaincu de « diviser les allées par deux ». Je n'ai posé qu'une question : le débit quotidien ? Plus de 400 palettes par jour. Ce n'est pas économiser des allées — c'est construire une file d'attente pour votre flotte de chariots. Une allée ne peut servir qu'une tâche à la fois ; à 400 palettes par jour, la seule attente d'ouverture d'allée bloquerait l'équipe de pointe. Ils ont choisi le VNA. Le rayonnage mobile économise de l'espace, pas du temps. Dès que le débit devient sérieux, il devient lui-même le goulot d'étranglement.
Et voici le contre-intuitif : le rayonnage mobile est le plus rentable en entrepôt frigorifique et peut être un pari perdant en entrepôt à température ambiante. La raison est arithmétique : construire un entrepôt frigorifique coûte plusieurs fois plus cher au mètre carré qu'un entrepôt ambiant, et la facture annuelle de réfrigération aussi — chaque mètre carré récupéré vaut de l'argent réel. Dans un entrepôt ambiant au loyer bon marché, le surcoût des systèmes d'entraînement, des dalles de qualité rails et de la maintenance peut facilement dépasser ce que vous économisez en loyer. Faites vos calculs avec votre propre coût foncier et votre débit ; ne copiez pas ceux des autres.
Les pièges de maintenance du rayonnage mobile : la dalle se fait bien une fois, ne lésinez pas sur les moteurs
Le piège numéro un, c'est la dalle, déjà couverte — plus un détail : les joints de dilatation de la dalle et les pentes de drainage dans la zone des rails doivent être fixés au stade de la conception. J'ai vu un projet où le sol avait une pente de drainage de 3‰ ; les rails suivaient la pente, les racks ne tenaient pas leur position, et les moteurs luttaient en permanence contre la gravité sur le frein. Un réducteur est mort en deux ans. Pour le rayonnage mobile, la planéité de la dalle se spécifie en millimètres, et l'entreprise de béton doit s'y engager.
Le piège numéro deux, c'est le dimensionnement des moteurs et réducteurs. Certains intégrateurs cassent le prix avec des moteurs sous-dimensionnés qui peuvent « techniquement » déplacer la rangée — en surcharge quotidienne, la durée de vie du moteur chute de 10 ans de conception à 3. À la réception, ne vérifiez pas seulement qu'il bouge. Faites 20 cycles complets d'ouverture-fermeture à pleine charge et mesurez l'échauffement du moteur. Une chaleur anormale signifie qu'il est sous-dimensionné — faites-le remplacer sur-le-champ.
Le piège numéro trois, c'est la poussière et les débris. Une écharde de palette ou un feuillard coincé dans le canal du rail : la roue motrice passe dessus, au mieux un défaut de déclenchement, au pire un rail rongé. Quelqu'un doit nettoyer les rails selon un planning. Cela ressemble à une tâche subalterne, mais bien plus de la moitié des arrêts non planifiés du rayonnage mobile viennent des débris dans les rails.
Et la question d'argent. Que cela vaille le coup se résume à un chiffre : par emplacement de palette et par an, prenez le coût d'entrepôt économisé et soustrayez l'amortissement supplémentaire de l'équipement plus la perte d'efficacité — positif ou négatif ? En entrepôt frigorifique, ce chiffre est généralement positif haut la main : les économies de réfrigération et de construction éclipsent le coût de l'équipement. En entrepôt ambiant, rentrez d'abord votre loyer local et votre débit quotidien de palettes. Si c'est négatif, passez votre chemin. Il n'y a pas de solution miracle en stockage haute densité — seulement des calculs que vous avez faits ou pas.
Par Da Liu, Ingénieur Automatisation
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.