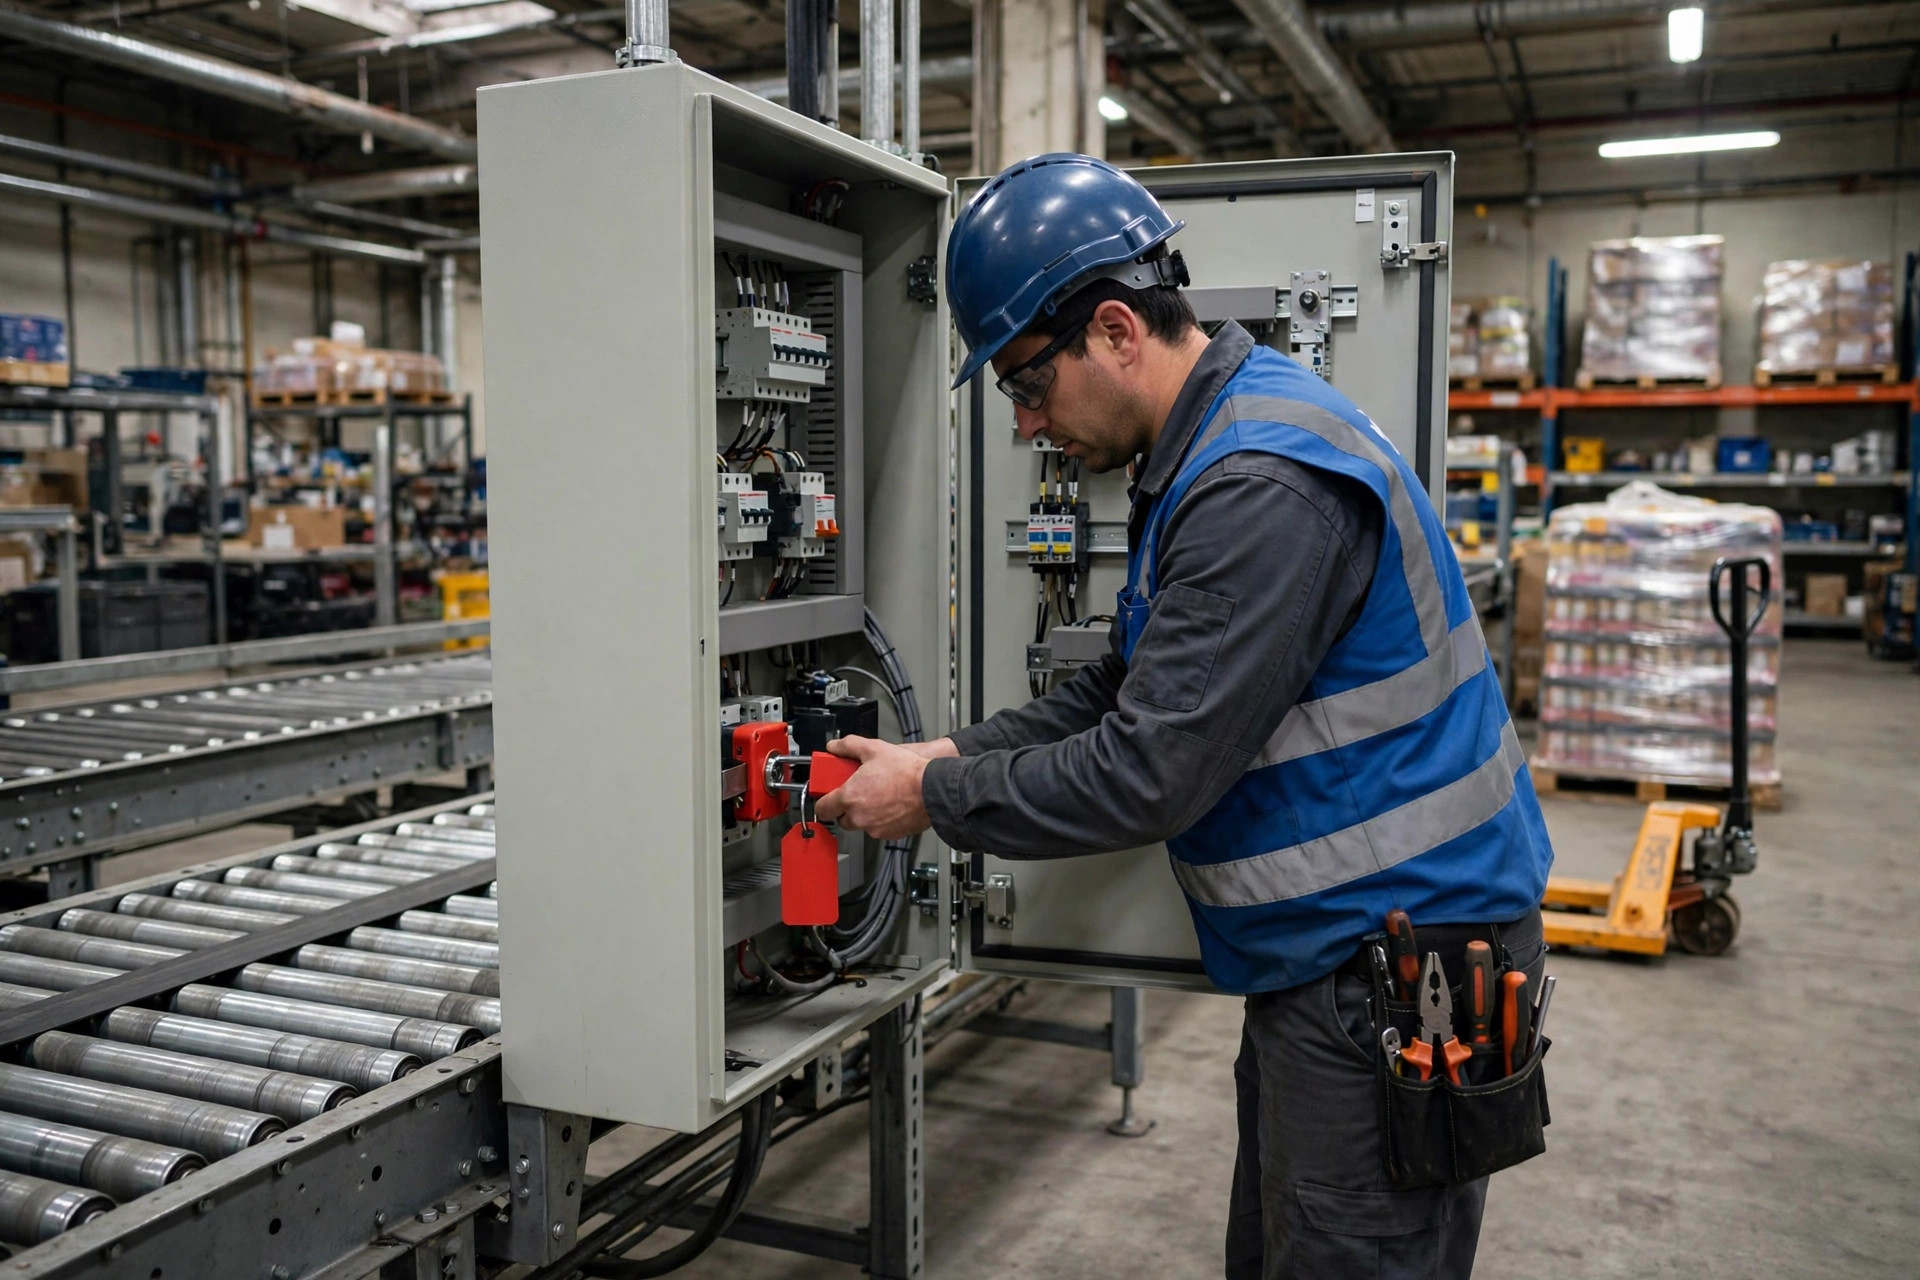
Voici mon verdict d'entrée de jeu : si l'attitude dans votre atelier est « c'est juste un petit réglage, couper l'énergie c'est trop compliqué », votre programme de verrouillage/étiquetage est du papier. Il existe dans un classeur, pas sur le terrain.
Vingt ans passés dans des entrepôts américains m'ont appris que les accidents qui m'empêchent de dormir ne sont pas ceux des chariots élévateurs. Les chariots se voient. Les vrais tueurs arrivent pendant la maintenance : une machine immobile, qui a l'air morte, mais qui est encore à moitié vivante. Le moteur principal du convoyeur est à l'arrêt, mais les vérins pneumatiques gardent encore de la pression. L'entraînement du trieur est coupé, mais la gravité pèse toujours sur les cartons empilés sur la pente. Un technicien y glisse la main, et le cauchemar commence.
En 2019, je dirigeais un centre de distribution de 320,000 pieds carrés à Fontana, en Californie, avec un trieur à bande transversale qui avait dix ans. Mon responsable maintenance était un vétéran dans la cinquantaine, du genre qui a tout vu. Un jour, un chariot du trieur s'est coincé. Il a pensé que c'était « juste une poussée » et a mis la main dans la voie. Le moteur était coupé, mais un poussoir pneumatique à côté n'avait jamais été purgé. La tige est partie et lui a ouvert le dos de la main. Une douzaine de points de suture. Il a eu de la chance que les doigts soient épargnés. Après cet incident, j'ai reconstruit le programme LOTO du site à partir de zéro. Tout ce qui suit vient de cette reconstruction.
Commencez par lister chaque source d'énergie sur une fiche
La première étape du LOTO n'est pas d'acheter des cadenas. C'est de savoir exactement combien de types d'énergie une machine transporte. C'est là que la plupart des programmes LOTO d'entrepôt échouent : les gens ne pensent qu'à l'électricité.
Une vraie check-list des sources d'énergie doit passer en revue au moins cinq catégories.
L'électricité, ce n'est pas seulement le disjoncteur principal. Sur les convoyeurs, les trieurs et les grues, l'armoire de commande porte souvent des circuits de puissance en 480V à côté de circuits de commande en 24V. Coupez la puissance en laissant les commandes sous tension, et le contrôleur reste éveillé. Une sortie parasite et un actionneur bouge. Je l'ai appris à mes dépens il y a des années sur un convoyeur à rouleaux : j'avais coupé le disjoncteur de puissance mais laissé les commandes alimentées. Une cellule photoélectrique s'est bloquée avec de la poussière, la ligne a fait un à-coup, et elle a failli entraîner la main d'un technicien dans l'espace entre les rouleaux. Donc après avoir mis hors tension, essayez toujours de démarrer la machine. Appuyez sur le bouton de démarrage. Confirmez qu'elle est vraiment morte avant que vos mains ne s'en approchent.
Le pneumatique est le sournois. Les réservoirs d'air et la pression résiduelle dans les conduites restent chargés après la coupure de puissance. Partout où il y a des vérins, des pinces pneumatiques ou de l'air de soufflage, les vannes de purge s'ouvrent et les manomètres doivent afficher zéro avant le début du travail.
L'hydraulique apparaît sur les tables élévatrices, les niveleurs de quai et les vérins d'inclinaison des chariots à contrepoids. L'huile hydraulique se purge lentement, et un vérin chargé peut s'affaisser. Entretenir une table élévatrice signifie mettre la béquille mécanique de sécurité. Compter sur « le vérin tient » revient à ne rien faire.
La gravité et l'énergie accumulée dans les ressorts sont les plus souvent ignorées. Cartons sur rack à écoulement gravitaire et goulottes, palettes placées en haut d'une pente, portes à rappel par ressort, courroies tendues. Une fois la puissance et l'air partis, elles restent chargées. La solution est mécanique : cales, goupilles, sangles. Bloquez avec une goupille ou attachez avec une sangle.
Ce qu'on a fait sur le site de Fontana : une « fiche des sources d'énergie » par machine critique, scotchée à l'intérieur de la porte de l'armoire de commande. La fiche liste chaque type d'énergie, l'emplacement de chaque point d'isolation, l'emplacement de chaque point de purge, et comment vérifier l'énergie zéro. Le technicien lit la fiche en arrivant. Personne ne se fie à sa mémoire.
Six étapes, dans l'ordre, avant qu'une main ne touche quoi que ce soit
La norme 29 CFR 1910.147 de l'OSHA régit le verrouillage/étiquetage. Consultez le texte en vigueur sur le site de l'OSHA pour les exigences exactes ; ce qui suit est la façon dont je l'ai traduit en une procédure de terrain qui est vraiment suivie.
Étape un : informer. Dites à toute l'équipe que la machine passe en maintenance et que personne ne touche au bouton de démarrage. Les gens sautent cette étape, et ensuite le technicien est dans la machine pendant que quelqu'un à la radio demande « pourquoi la ligne est arrêtée » et appuie sur démarrage. C'est comme ça que les tragédies arrivent.
Étape deux : arrêt normal. Utilisez la séquence d'arrêt normale, pas le disjoncteur. Arracher le disjoncteur malmène les variateurs et les contrôleurs et laisse des codes de défaut que vous poursuivrez après la réparation.
Étape trois : isoler. Ouvrez chaque point d'isolation d'énergie : interrupteurs-sectionneurs, vannes d'alimentation d'air, vidanges hydrauliques. Chaque point d'isolation doit pouvoir recevoir un cadenas.
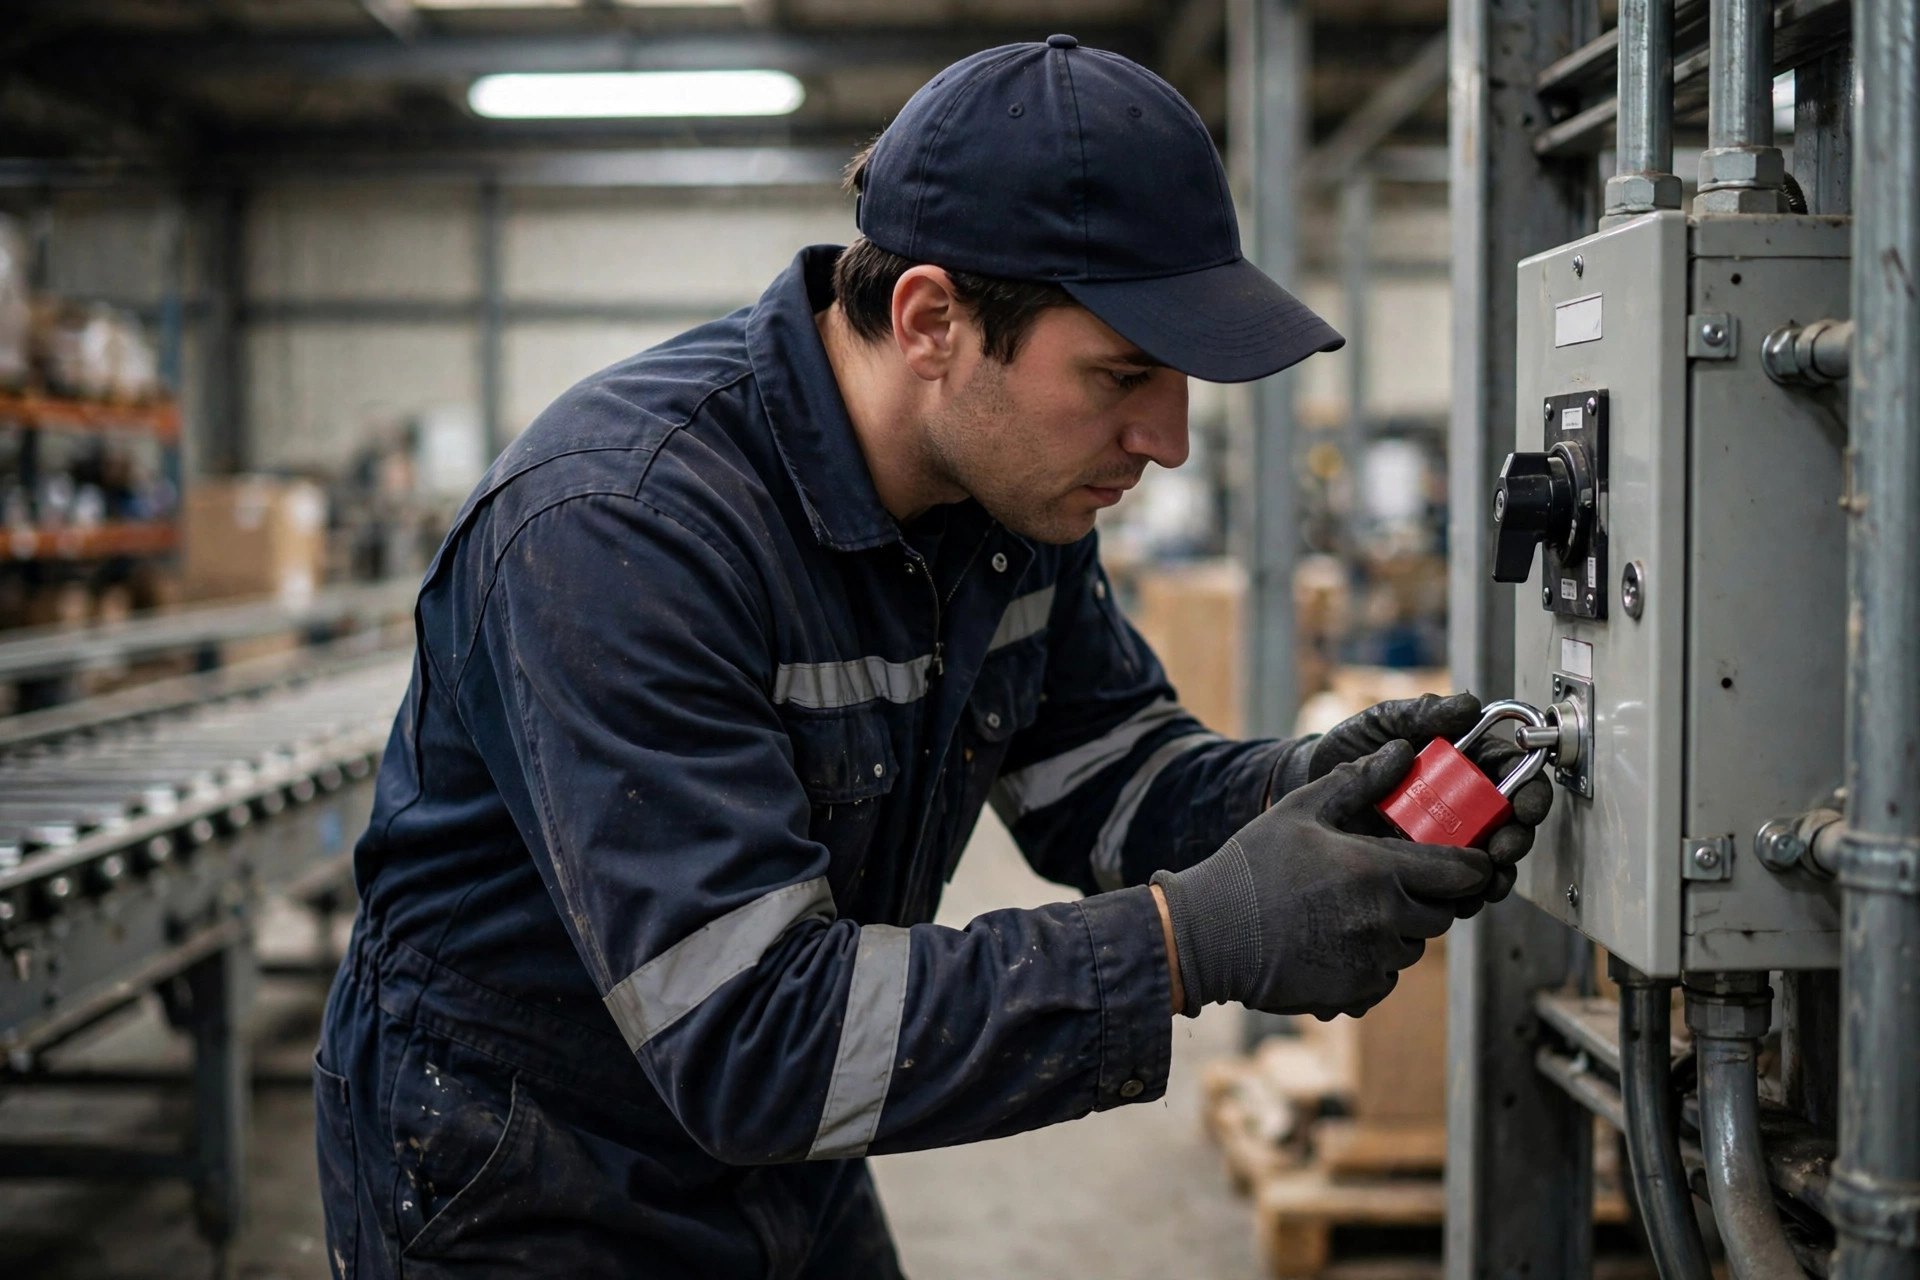
Étape quatre : poser cadenas et étiquettes. Un cadenas personnel par personne, sur le point d'isolation, avec une étiquette portant le nom de la personne et l'heure. Et entendez ceci clairement : une étiquette ne remplace pas un cadenas. Une étiquette, c'est du papier. Le vent la déchire, une main l'arrache. Un cadenas, c'est physique. La clé est dans votre poche, et personne d'autre ne peut réalimenter la machine. Le pire atelier où je sois jamais entré partageait un « cadenas de maintenance » pour toute l'usine, avec la clé pendue à la poignée de la porte de l'armoire. Ce n'est pas du verrouillage. C'est du théâtre.
Étape cinq : libérer l'énergie stockée. Purgez l'air, déchargez les condensateurs, bloquez les charges gravitaires. Parcourez la fiche d'énergie point par point.
Étape six : vérifier. Essayez de démarrer. Confirmez que rien ne bouge, puis remettez les commandes en position arrêt et commencez la réparation. J'ai déjà vu quelqu'un sauter la vérification et découvrir qu'il avait verrouillé le sectionneur de la mauvaise ligne.
Le verrouillage de groupe, c'est là que ça se complique
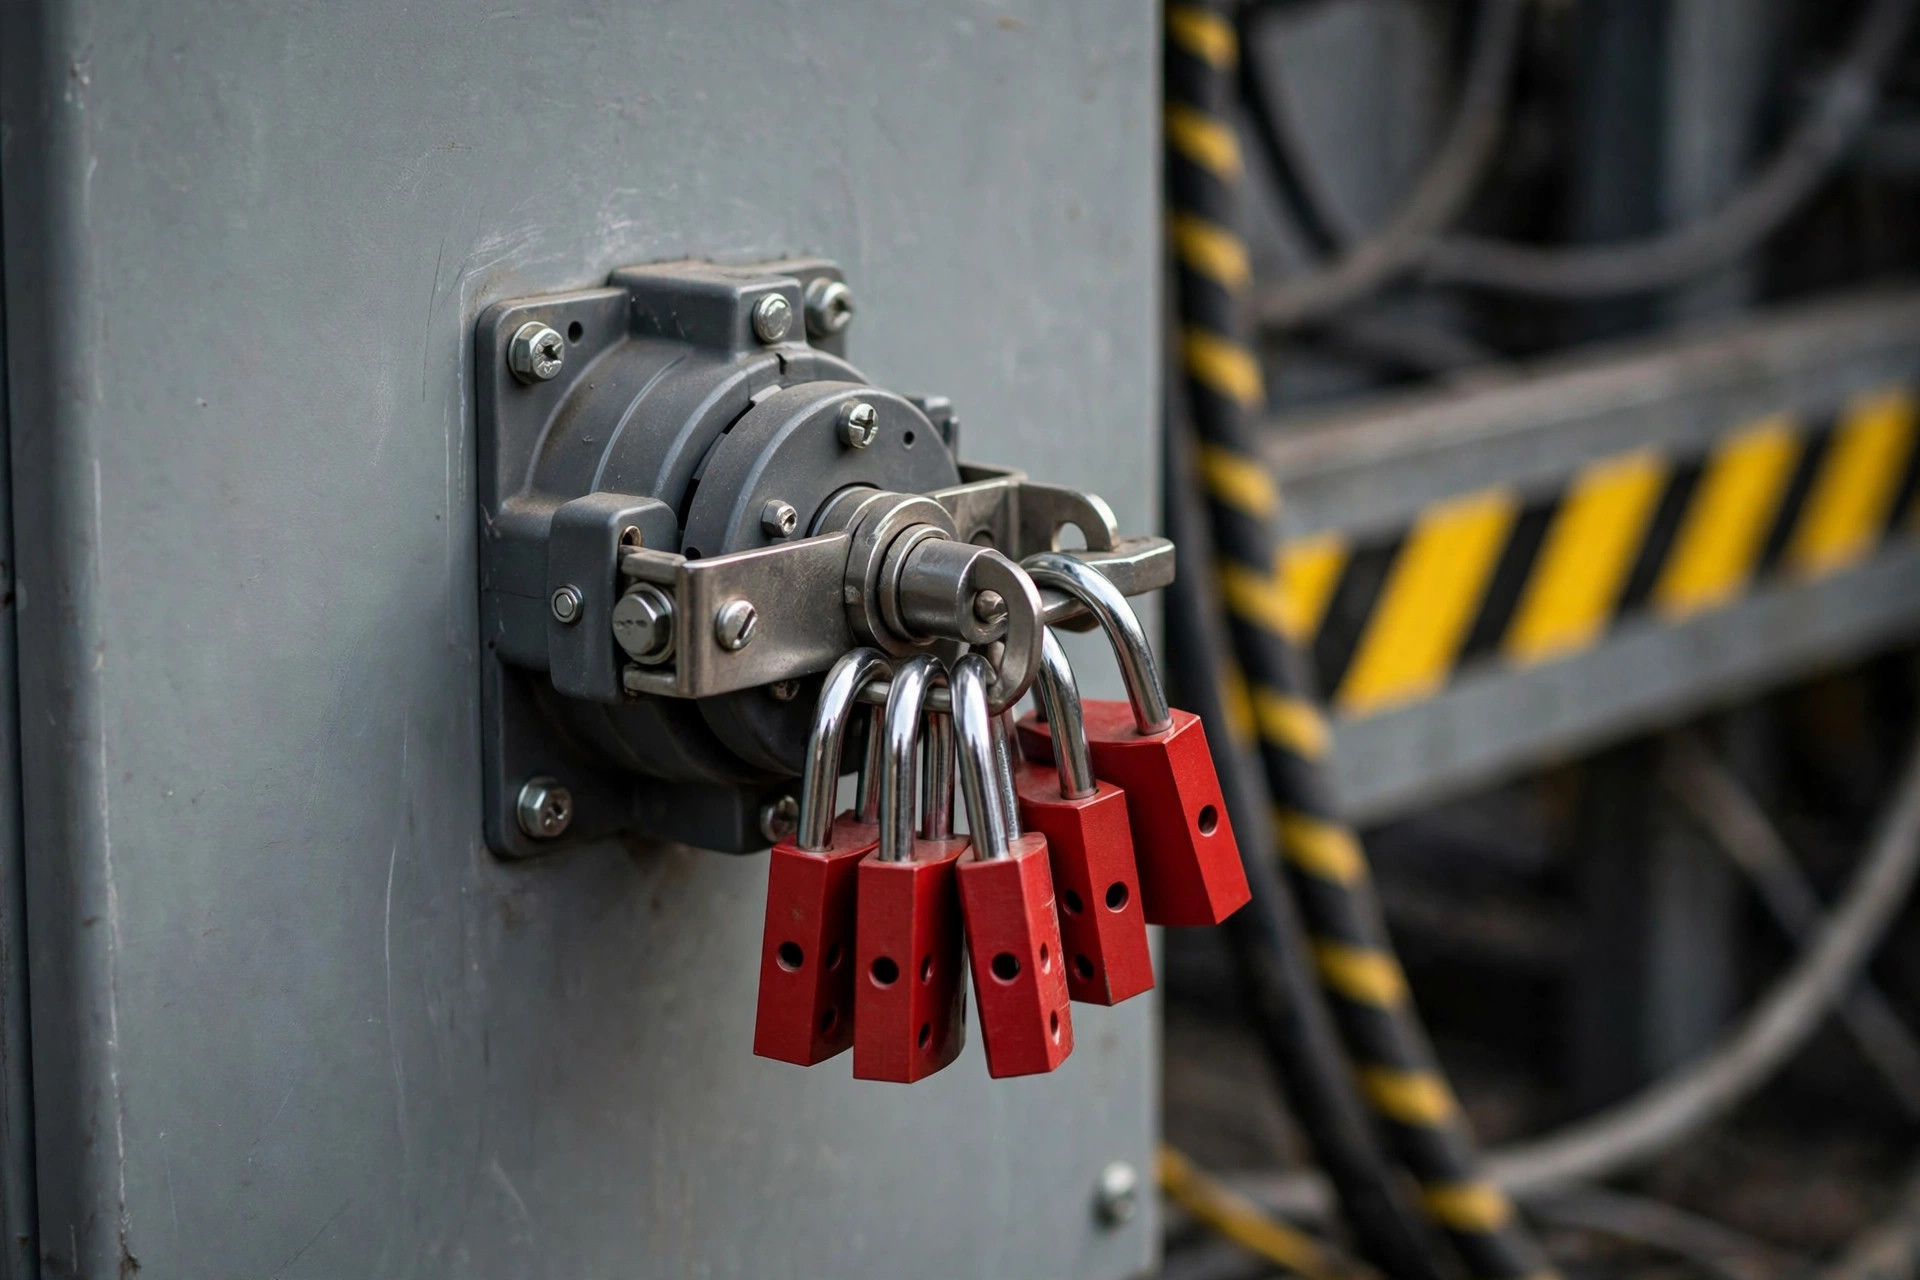
Un technicien sur une machine, c'est facile. Plusieurs techniciens sur la même machine, c'est là que le LOTO s'écroule. La réponse, c'est le verrouillage de groupe : un moraillon à trous multiples sur le point d'isolation, et chaque personne y accroche son propre cadenas. Tant que le tout dernier cadenas n'est pas retiré, personne ne réalimente. Votre cadenas s'en va quand vous vous en allez. Si vous êtes encore dedans, votre cadenas reste.
Le changement de poste est l'autre piège. L'équipe de jour est à mi-réparation quand l'équipe de nuit prend le relais. Que deviennent les cadenas ? Notre règle : aucun intervalle. Le technicien qui arrive accroche son cadenas en premier, puis le technicien qui part retire le sien. Il n'y a jamais de moment où la machine reste sans cadenas. Ça semble pointilleux. Au bout de deux semaines, ça devient une habitude.
Les prestataires et les visiteurs qui font de la maintenance sont les plus risqués de tous. Le technicien de service de l'ascenseur, l'équipe d'installation des racks, l'inspecteur du système incendie : ils ne connaissent pas vos équipements et ne respectent pas toujours le LOTO. Notre approche avait trois volets. D'abord, l'un des nôtres joue les hôtes, les accompagne en permanence, et notre hôte pose le cadenas sur le point d'isolation. Ensuite, chaque prestataire signe un court briefing LOTO avant d'entrer : ne toucher aucun équipement sans avoir d'abord trouvé l'hôte. Enfin, ils sont les bienvenus pour accrocher leurs propres cadenas sur notre moraillon aussi, pour une double protection. Ne partez jamais du principe que « ce sont des professionnels » en vous éloignant. Les accidents arrivent aux professionnels trop sûrs d'eux.
La formation ne devrait pas être une feuille de présence
La formation LOTO se vide vite de son sens : une heure de diapositives par an, tout le monde signe la feuille de présence, terminé. Demandez à n'importe qui un mois plus tard et tout ce qu'il retient, c'est « un truc sur les cadenas ».
La formation qui marche ressemble à ceci. La première semaine d'un nouvel embauché comprend la marche jusqu'à une vraie machine et l'exécution pratique des six étapes. Le recyclage annuel n'est pas des diapositives ; c'est un contrôle surprise sur le terrain. Pointez une machine au hasard et demandez au technicien de nommer ses sources d'énergie et ses points d'isolation. Incapable de répondre ? Retour à la formation. Gardez des dossiers : qui a formé, quand, si le contrôle pratique a été réussi. Quand l'OSHA arrive, les dossiers sont ce qu'ils lisent. Des dossiers incomplets signifient que le programme n'existe pas. Consultez le site de l'OSHA pour les exigences actuelles en matière de conservation des dossiers.
Et une fois par an, auditez le programme LOTO lui-même avec quelqu'un qui ne fait pas la maintenance quotidienne : assez de cadenas, des fiches d'énergie exactes, personne qui saute des étapes pour gagner du temps. Les gens qui auditent leur propre travail ont tendance à détourner le regard. Un regard neuf change tout.
Voici une chose que vous pouvez faire demain : parcourez votre terrain, choisissez n'importe quel convoyeur ou trieur, et posez trois questions au technicien de maintenance. Combien de types d'énergie cette machine transporte-t-elle ? Où sont les points d'isolation ? Quand le dernier cadenas a-t-il été posé ? S'il ne peut pas répondre, votre programme LOTO est un programme de papier, et vous devriez le corriger maintenant. N'attendez pas le jour où quelqu'un aura besoin de points de suture.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.