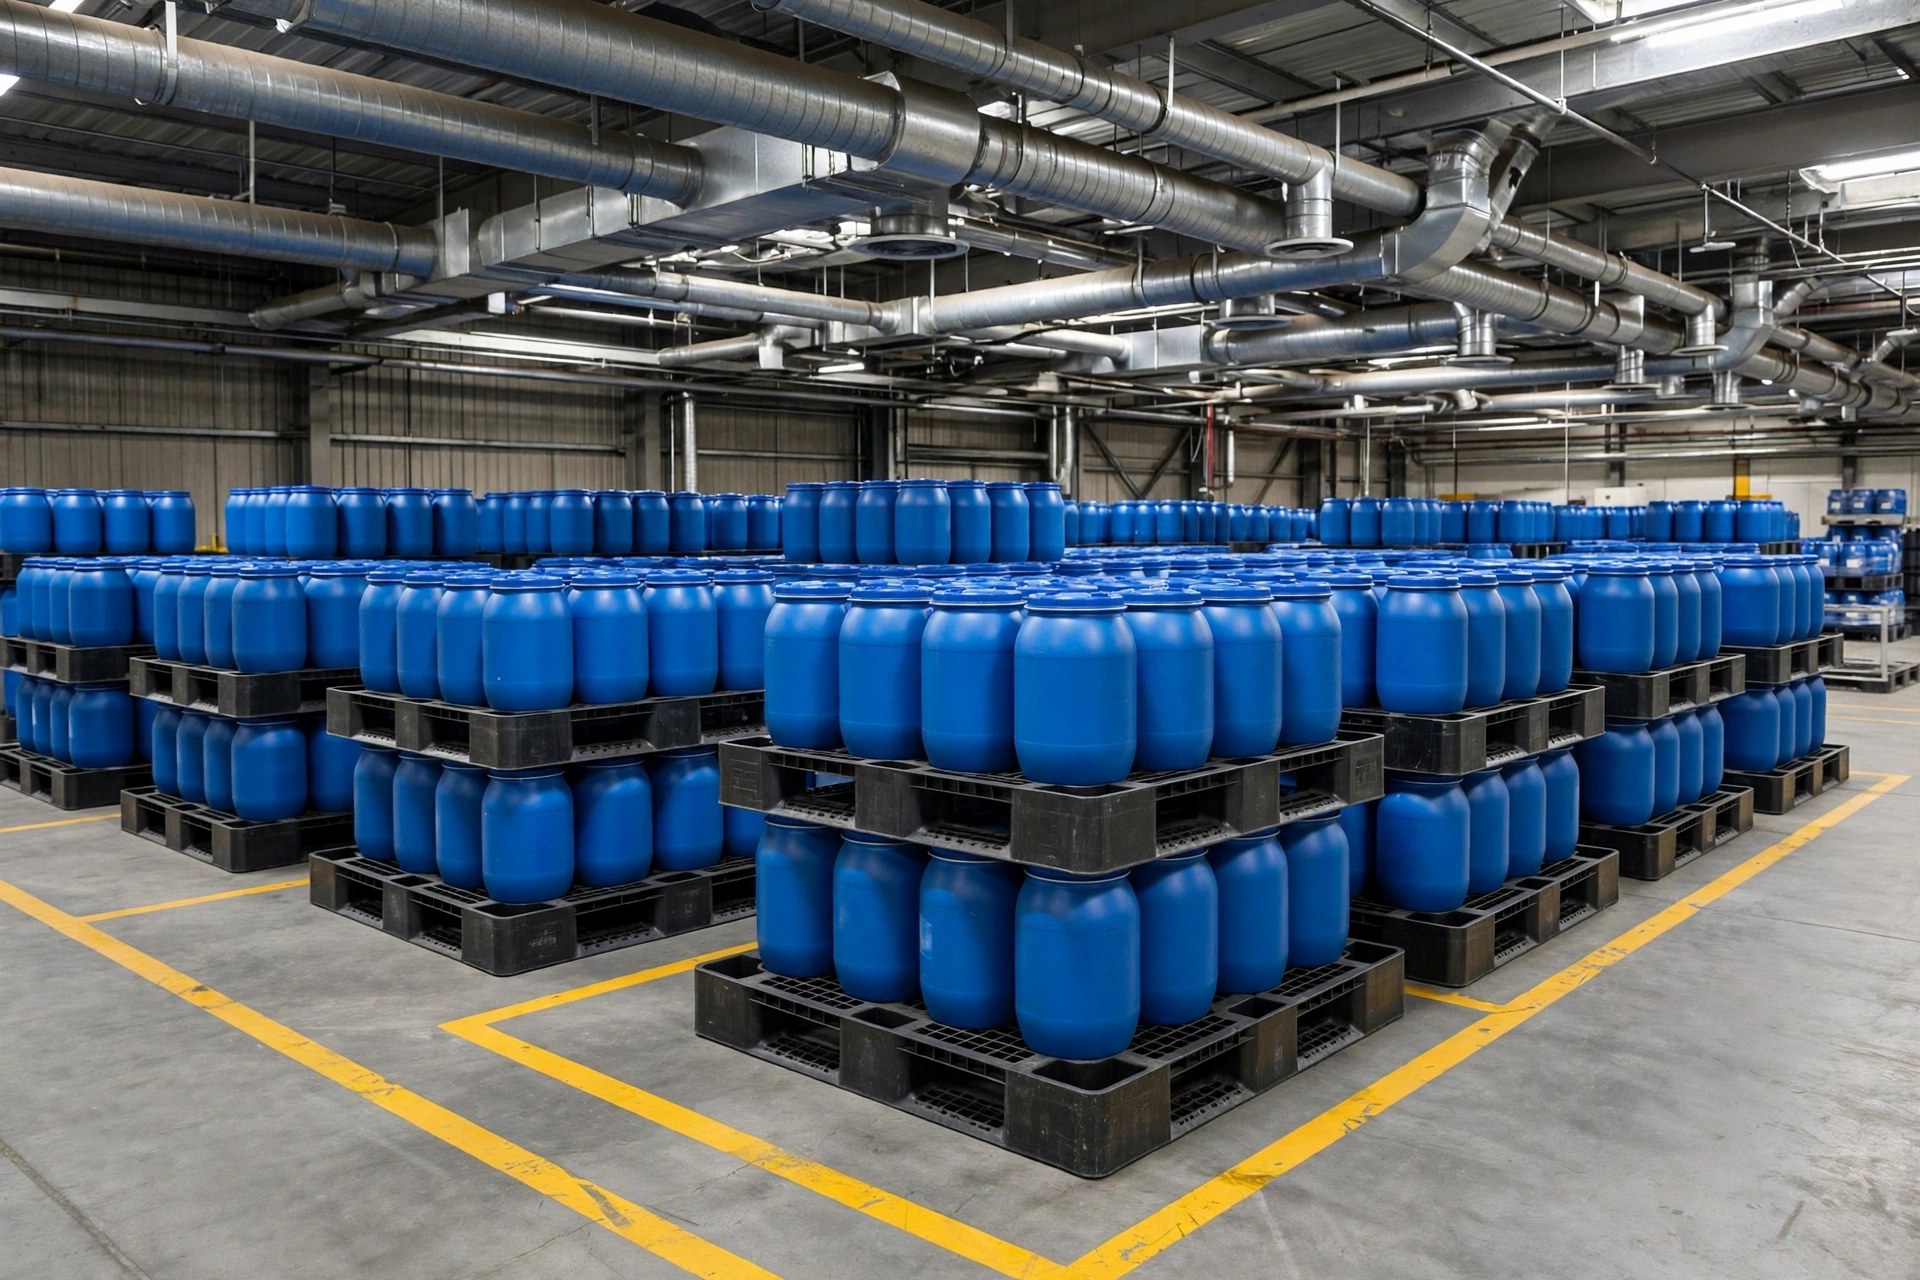
Le 12 août 2015, un entrepôt exploité par Ruihai International Logistics au port de Tianjin a explosé : 165 morts, 8 disparus, environ 6.87 milliards de yuans de pertes directes, selon l'enquête officielle. Le récit du rapport sur les conditions d'empilement est accablant : des fûts de nitrocellulose stockés en plein air, s'enflammant spontanément sous la chaleur estivale, entourés d'incompatibles, en quantités très supérieures à la licence d'exploitation. L'empilement n'est jamais une question de "comment ranger les choses". C'est toujours le premier chapitre du rapport d'accident.
Tianjin n'était pas un cas isolé. Le 4 août 2020, le port de Beyrouth a explosé après que quelque 2,750 tonnes de nitrate d'ammonium eurent passé près de sept ans dans l'entrepôt n° 12, tuant environ 200 personnes. À cinq ans d'écart, sur des continents différents, les enquêtes ont retracé la même chaîne : les conditions de stockage s'étaient éloignées de l'intention de conception, et personne n'a transformé cette dérive en un ordre d'arrêt des travaux. Les accidents liés aux matières dangereuses sont rarement des défaillances ponctuelles ; ce sont des défaillances systémiques des contraintes — et les limites de hauteur, les limites de poids et les allées d'inspection sont ce à quoi ressemblent les contraintes sur le sol de l'entrepôt.
Quand les piles échouent, l'enquête commence par l'empilement
Trois problèmes récurrents émergent des deux cas.
Le premier est le stockage au-delà des limites. L'enquête de Tianjin a révélé des quantités et des variétés de marchandises dangereuses très supérieures à la licence d'exploitation ; à Beyrouth, 2,750 tonnes de nitrate d'ammonium sont restées sans gestion dans l'entrepôt n° 12 depuis 2013. L'essentiel est de traiter l'entrepôt comme un conteneur de capacité plutôt que comme un système de risque : une tonne supplémentaire est une question de capacité dans le premier cadre, une question de risque dans le second.
Le second est le co-stockage d'incompatibles. Tianjin a documenté de la nitrocellulose aux côtés d'incompatibles ; une fois l'auto-échauffement amorcé, le feu s'est propagé rapidement aux inflammables environnants. L'entrepôt n° 12 de Beyrouth contenait également des feux d'artifice, qui selon les enquêteurs ont accéléré l'incendie initial. Dès que des produits chimiques incompatibles partagent une pile, le risque d'un produit devient systémique.
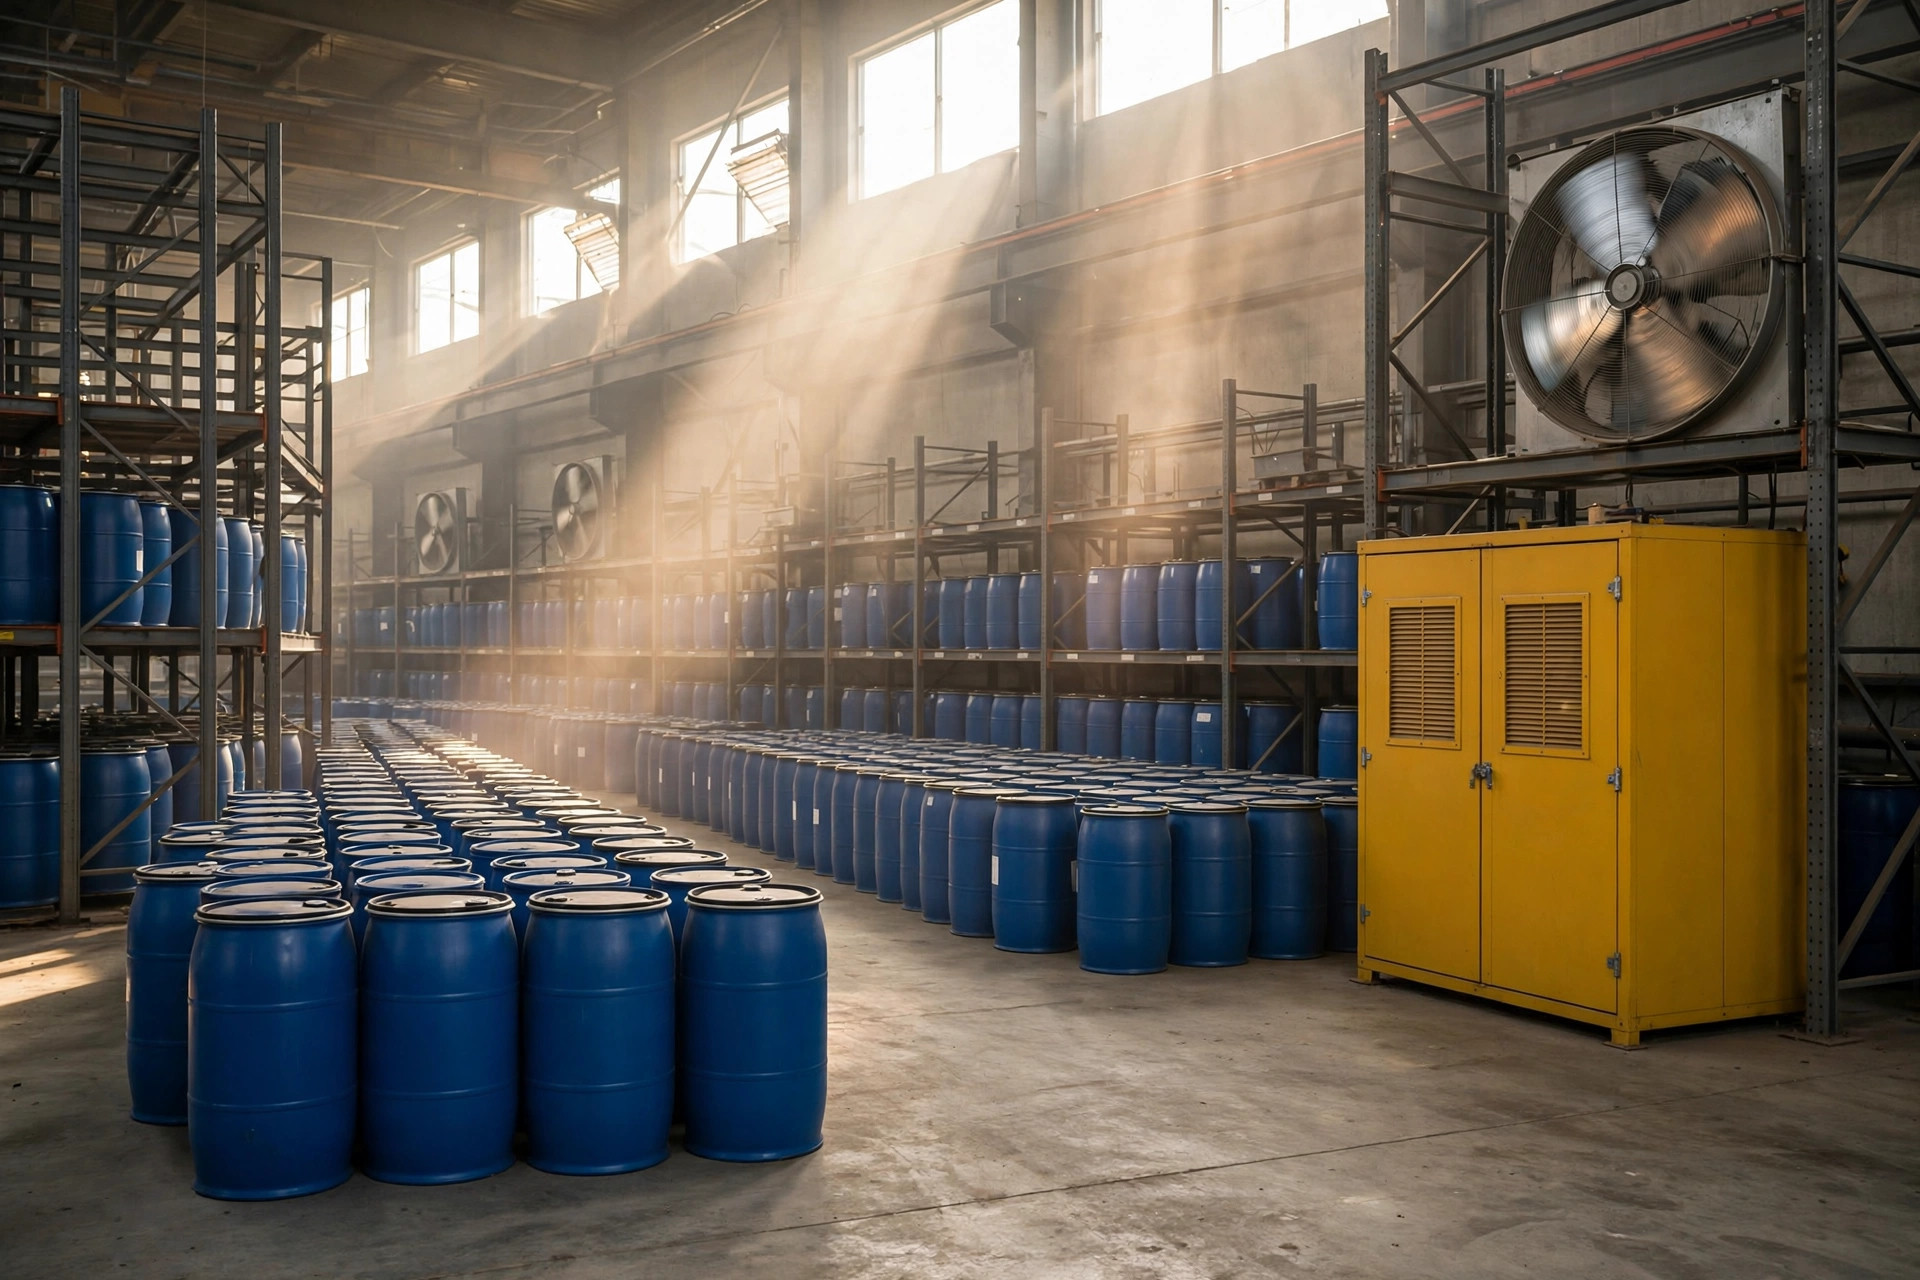
Le troisième est la hauteur et le poids non contrôlés. Des fûts empilés sur plusieurs couches en plein air ont perdu la capacité de dissiper la chaleur. La U.S. Chemical Safety and Hazard Investigation Board a à plusieurs reprises lié la hauteur d'empilement non contrôlée à la dissipation de chaleur, à la stabilité structurelle et à l'accessibilité. La dissipation de chaleur est la variable la plus négligée : plus la pile est dense et haute, plus la chaleur interne s'échappe difficilement — pour les substances thermosensibles, cela équivaut à isoler une réaction d'auto-échauffement.
Le jugement de recherche : le véritable objet de la gestion de l'empilement n'est pas la marchandise, mais l'écart. Chaque charge au-delà de la limite, chaque pile d'incompatibles, chaque tas trop haut est un écart — et les accidents surviennent rarement le jour de l'écart, mais le Nième jour où il est toléré — comme le montre le dossier de Tianjin.
Ce que disent vraiment les réglementations : trois logiques
Note de portée : cet article couvre le cadre fédéral pour les entrepôts américains ; au-dessus s'appliquent les codes d'incendie des États et les examens de plans locaux. Trois logiques imbriquées s'appliquent.
OSHA porte la logique de protection des travailleurs. 29 CFR 1910.106 (Flammable Liquids) fixe des exigences systématiques de stockage, y compris la stabilité de l'empilement ; 29 CFR 1910.176(a) dispose que le stockage de matériaux ne doit pas créer de danger pour les employés ; et 29 CFR 1910.37 exige que les allées de sortie soient maintenues dégagées. Elle est orientée résultats : elle peut ne pas indiquer un nombre exact de couches, mais elle définit ce qui compte comme danger — après un incident, l'empilement excessif lui-même peut être cité comme l'infraction.
NFPA fournit la logique de norme technique. NFPA 30 (Flammable and Combustible Liquids Code) fixe les quantités maximales autorisées et les limites d'empilement par classe de liquide et zone de contrôle ; NFPA 400 (Hazardous Materials Code) couvre le stockage entre les classes de danger ; et NFPA 13 régit l'installation des sprinklers — avec la mise en garde que l'efficacité des sprinklers dépend de la hauteur de la pile. Une pile dépassant la couverture de conception des sprinklers dégrade l'ensemble du système de protection incendie. Note : les chiffres NFPA changent à chaque édition, aucun numéro de clause ni valeur limite n'est donc cité ici — référez-vous à la politique officielle la plus récente.
EPA détient la logique de rejet environnemental. 40 CFR 264.175 exige que les zones de stockage de conteneurs disposent d'un confinement secondaire pouvant contenir au moins 10 percent du volume total des conteneurs ou le volume du plus grand conteneur individuel, selon le plus élevé des deux, avec une base imperméable et sans fissures. Souvent lue comme environnementale, elle fonctionne sur le terrain comme une contrainte stricte d'empilement : la capacité de charge et l'empreinte d'une palette de rétention dictent, en sens inverse, combien de fûts une unité d'empilement peut contenir et à quelle hauteur.
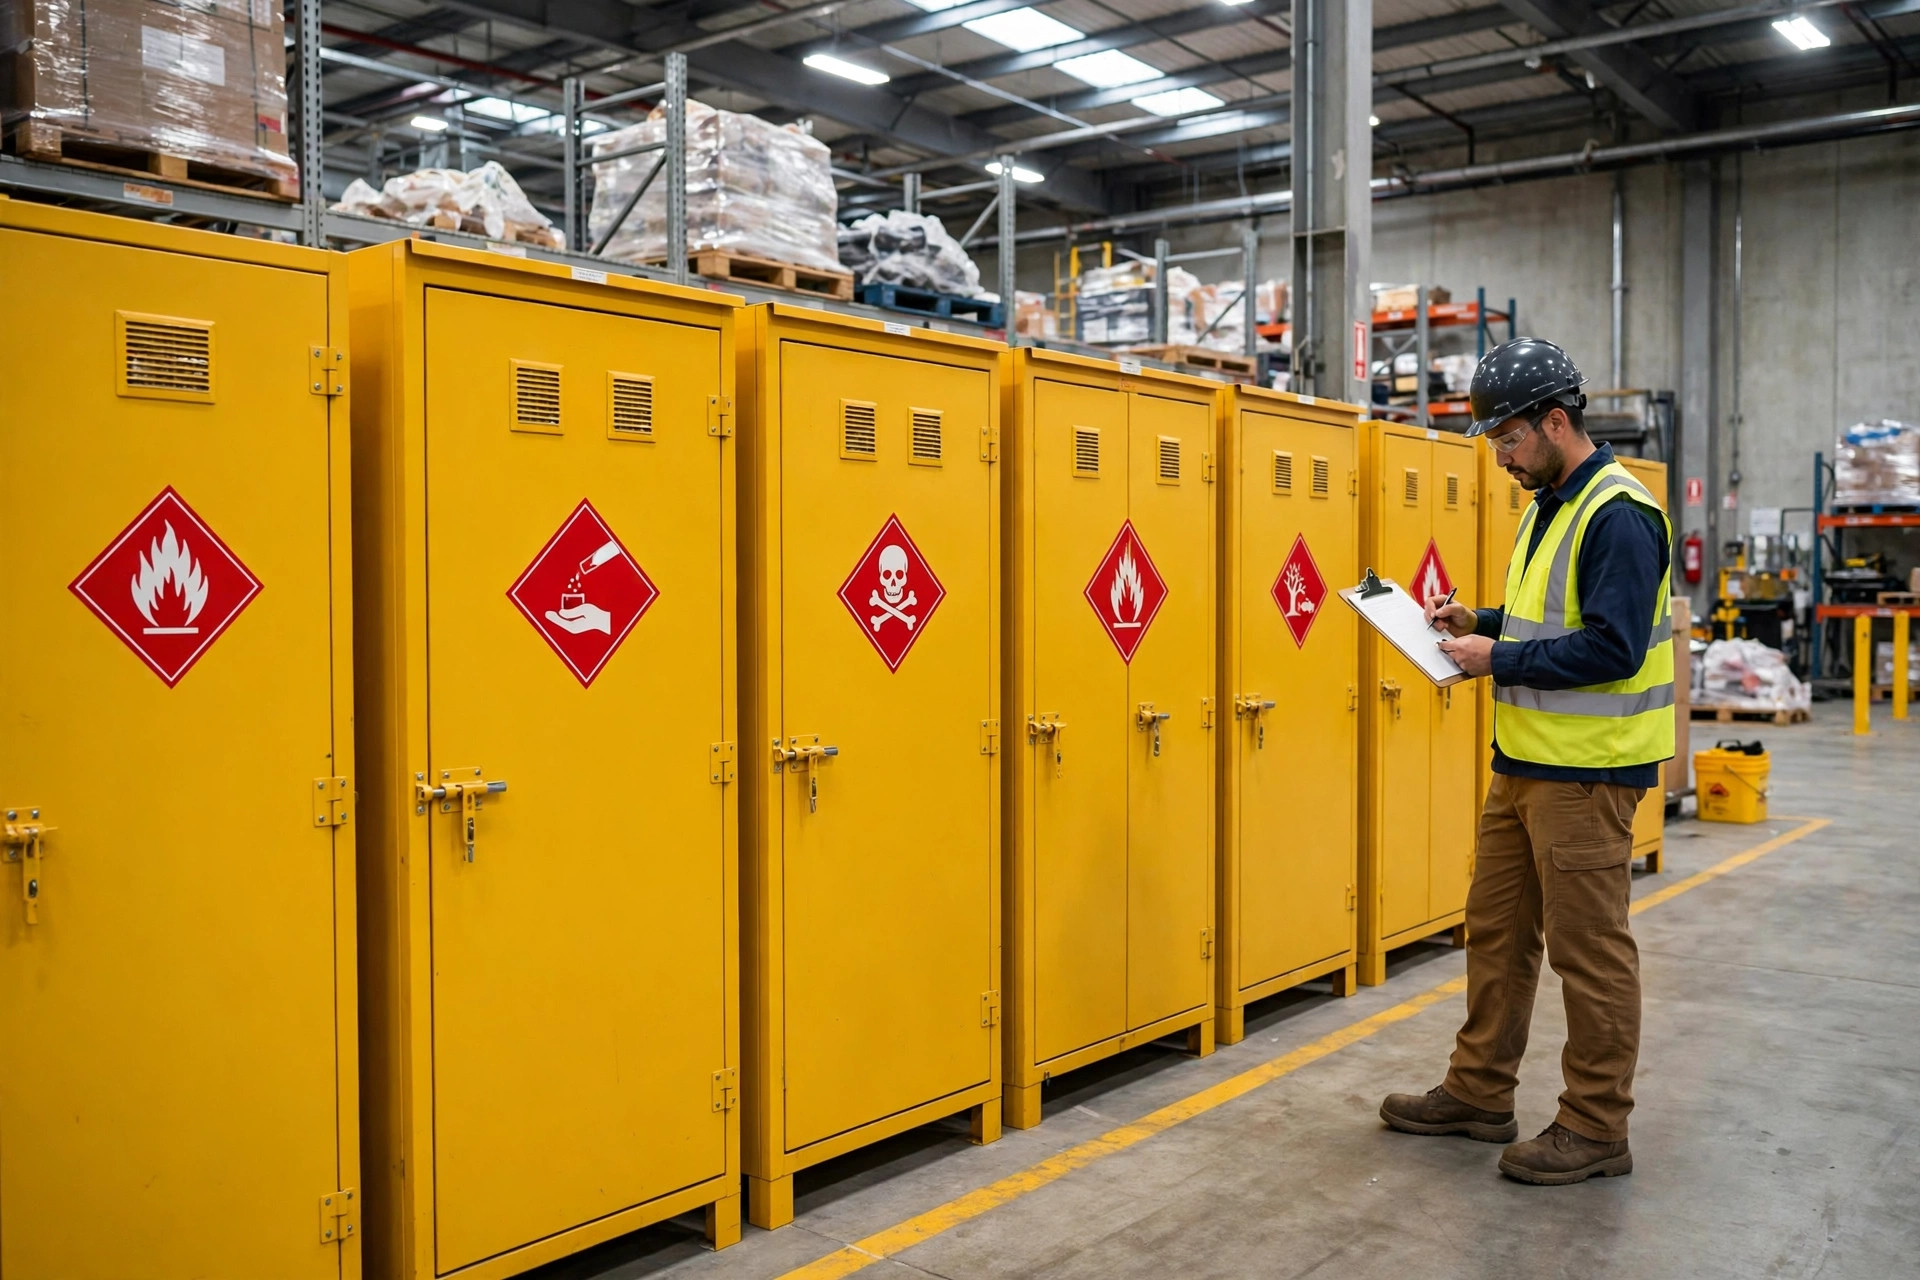
Le jugement structurel : il n'existe pas de "loi d'empilement" américaine unique. L'empilement des matières dangereuses est contraint depuis trois directions — protection des travailleurs, technologie incendie, protection de l'environnement — et le vrai défi est là où elles se croisent : OSHA exige des allées dégagées, NFPA exige des hauteurs adaptées aux sprinklers, EPA exige une capacité de confinement, le tout sur la même position de palette.
Un cadre de travail : limites d'empilement et conception des allées
Le tableau ci-dessous associe les classes de danger à la logique de contrôle. Confirmez les chiffres exacts dans le texte réglementaire et lors de l'examen local des pompiers.
| Classe de danger | Contrainte stricte (logique de contrôle) | Source |
|---|---|---|
| Liquides inflammables en fûts | Deux hauteurs par palette est le plafond courant ; contrôler la hauteur de la pile et l'espacement entre piles pour préserver la couverture des sprinklers | OSHA 29 CFR 1910.106 ; NFPA 30 |
| Liquides corrosifs | Grands conteneurs en bas uniquement ; palettes de rétention obligatoires, dimensionnées selon le plus grand fût ou 10% du volume total | EPA 40 CFR 264.175 ; FDS du fournisseur |
| Oxydants, matières réactives à l'eau | Séparer des incompatibles ; sensibles à la température et à l'humidité — éviter l'empilement multicouche prolongé en plein air | NFPA 400 ; FDS du fournisseur |
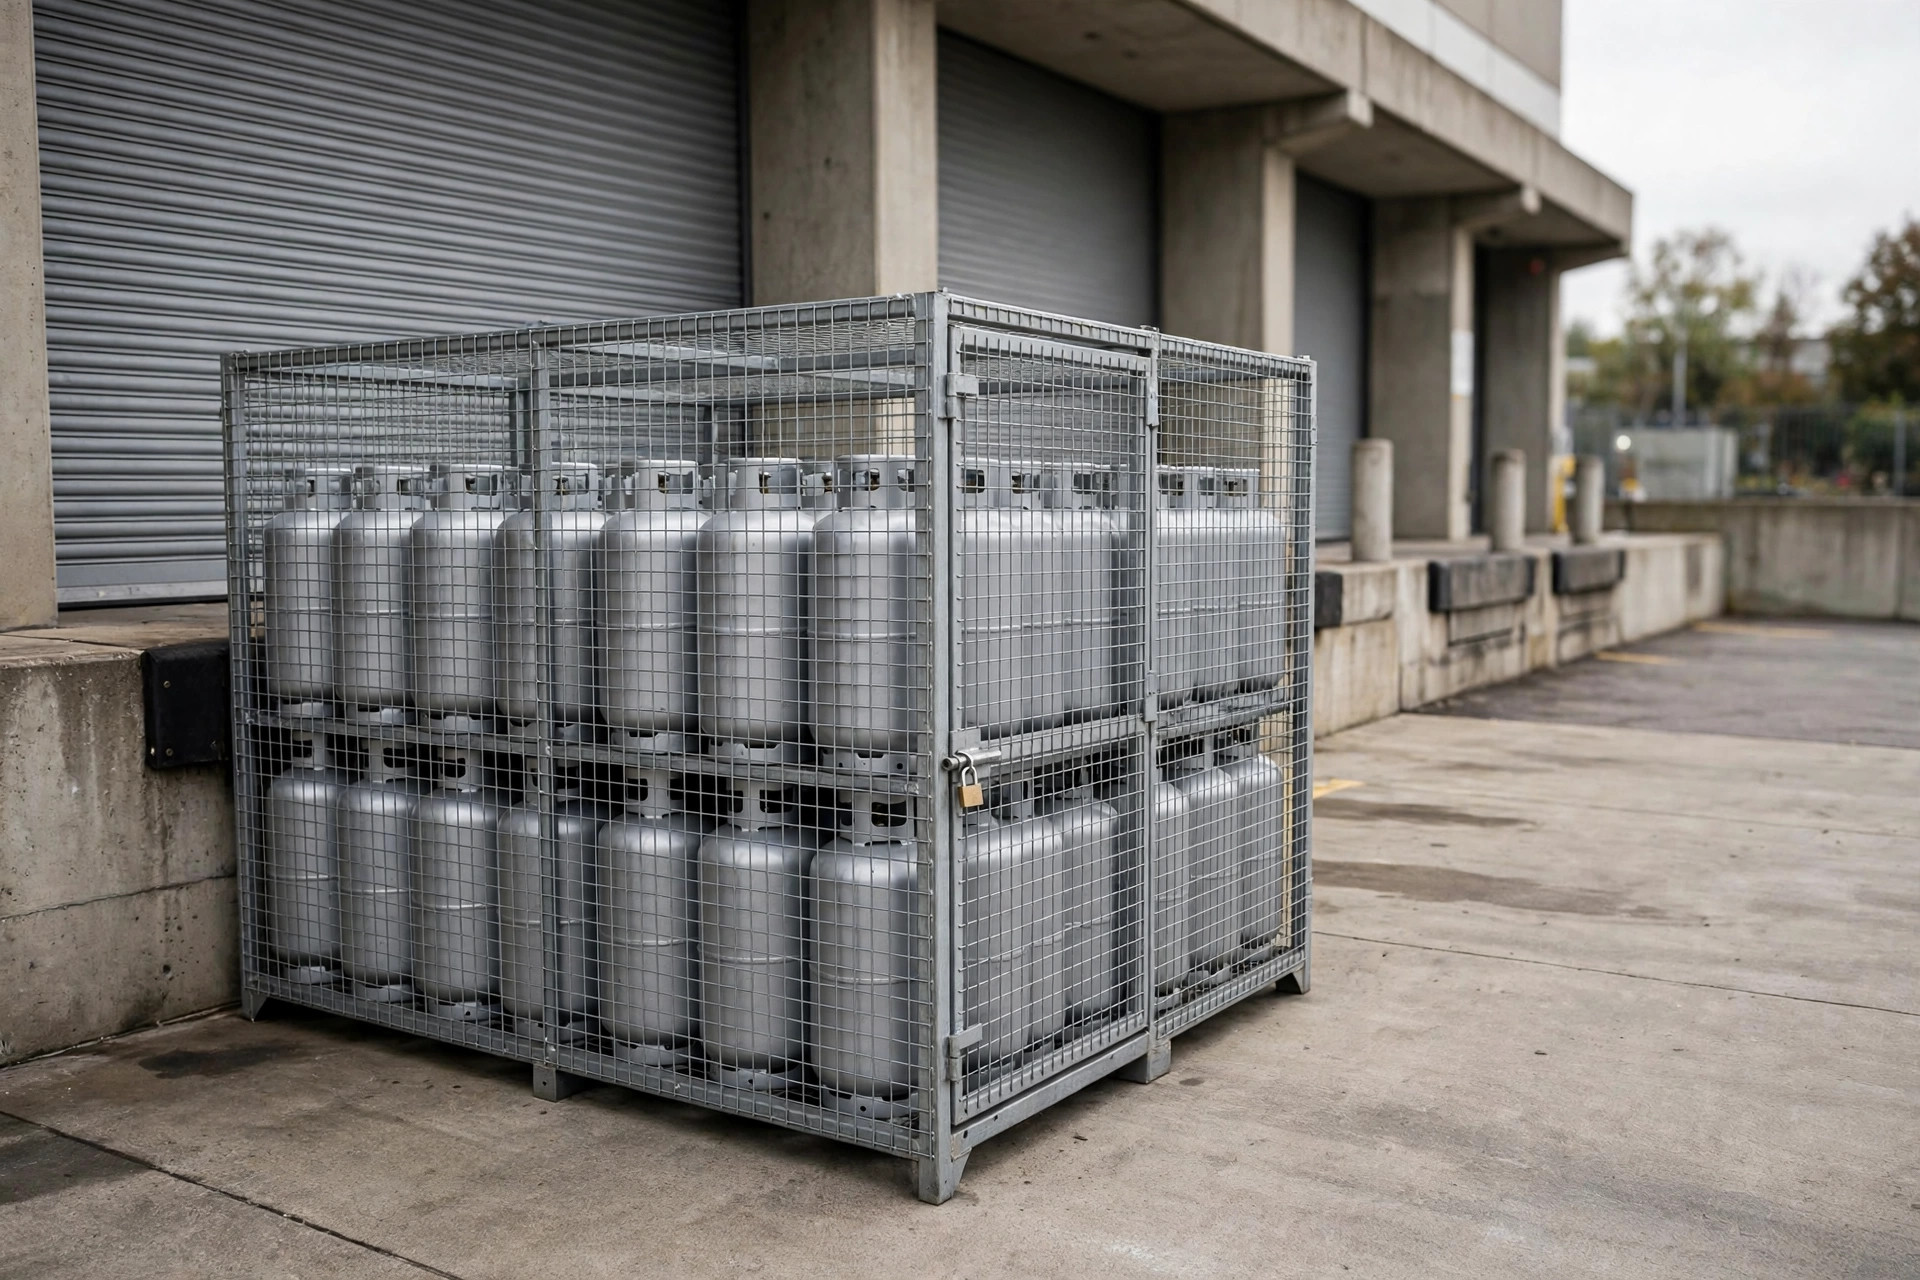
| Bouteilles de gaz comprimé | Verticales et arrimées contre le basculement ; séparer les bouteilles pleines des vides | Dispositions OSHA pertinentes ; NFPA 55 |
| Matières hautement toxiques | Quantités restreintes dans des zones dédiées ; emballage endommagé isolé immédiatement | Dispositions EPA pertinentes ; codes d'incendie locaux |
Un cadre de logique de contrôle, pas de chiffres fixes : le nombre exact de couches, les hauteurs et les capacités de charge varient selon la classe de danger, l'emballage et le type de bâtiment — reportez-vous au texte officiel.
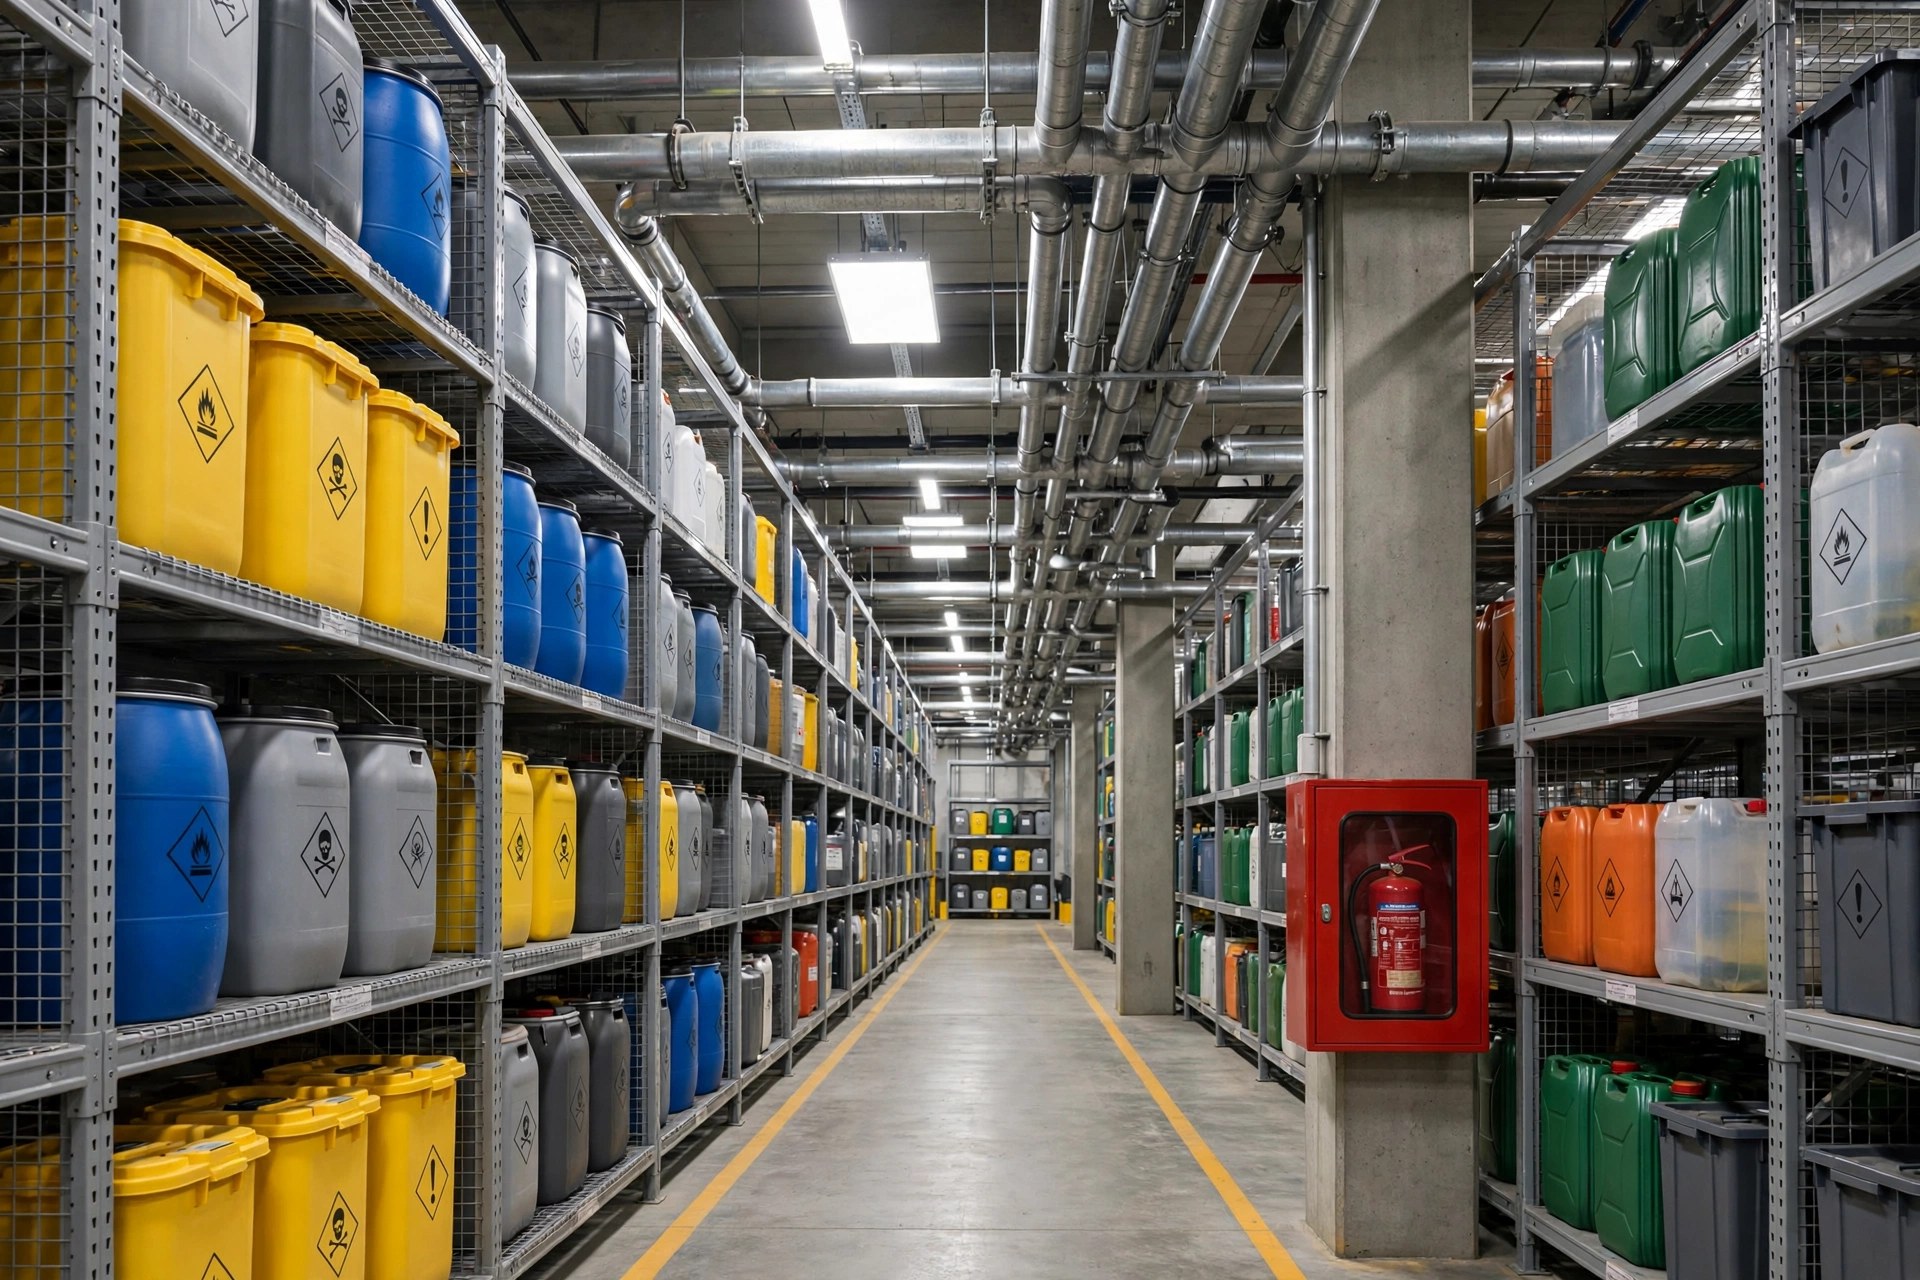
La conception des allées mérite un cadre, pas un chiffre fixe. Au minimum, répondez à cinq questions : le rayon de braquage minimal du chariot élévateur ; le passage le plus étroit qu'une équipe de pompiers équipée peut emprunter ; si les inspections peuvent se faire à deux côte à côte — l'un inspectant, l'autre consignant ; si les voies d'évacuation s'alignent avec l'allée sans impasses nécessitant des demi-tours ; et si les sprinklers et extincteurs sont accessibles des deux côtés. Les réponses se contraignent mutuellement — prenez la plus exigeante comme borne inférieure. Plus fiable que n'importe quelle largeur fixe mémorisée.
Maintenant l'arithmétique. Des fûts standard de 55 gallons (environ 208 litres), quatre par palette : à deux hauteurs, cela donne 8 fûts par position ; à trois hauteurs, 12. Passer de trois couches à deux réduit la capacité par position d'un tiers — un bâtiment de 100 positions passe de 1,200 à 800 fûts, un écart de 400 fûts. Multiplié par le revenu mensuel moyen par fût, cela représente une perte mensuelle concrète, et l'incitation précise derrière l'ajout silencieux d'une troisième couche.
Mais un second grand livre est rarement calculé. Une inspection incendie ratée aboutissant à un ordre d'arrêt des travaux se mesure en jours, avec le loyer, la masse salariale et les pénalités qui courent pendant tout ce temps — avant le nettoyage, les amendes de l'EPA et l'exposition pénale. Les 6.87 milliards de yuans de Tianjin sont un extrême, mais même un petit déversement peut facilement coûter plus en nettoyage et en amendes qu'une année de revenus de stockage. Les limites de hauteur coûtent un montant certain et linéaire ; les dépasser coûte un montant incertain dans un autre ordre de grandeur — l'équation de risque la plus élémentaire de la gestion de l'empilement, et celle que la plupart des exploitants se trompent.
Le cas contre-intuitif : une couche de moins peut rapporter plus
Un empilement plus dense et plus haut devrait signifier plus de revenus au pied carré. Dans l'entreposage des matières dangereuses, cela échoue sur trois points.
L'espace au sol consacré aux allées revient par l'assurance. Les souscripteurs et les réviseurs incendie accordent un poids important à la conformité des allées et à la couverture des sprinklers : des allées disciplinées et des limites de hauteur appliquées passent matériellement mieux au renouvellement. La prime économisée, plus l'approbation du plan au premier passage, dépasse souvent le revenu marginal d'une couche supplémentaire — un calcul pour le courtier d'assurance, pas seulement pour le gestionnaire d'entrepôt.
Des piles plus basses accélèrent l'inspection quotidienne. Les rondes d'intégrité des emballages, de traces de fuites et de lisibilité des étiquettes sont un exercice différent à deux hauteurs qu'à trois — et le fond d'un fût du niveau supérieur est exactement là où les fuites apparaissent d'abord et où elles sont le plus difficiles à voir. Placer les produits les plus critiques sur la couche inférieure, côté allée, améliore l'efficacité et la détection de l'inspection : un cas rare d'investissement en sécurité se convertissant directement en efficacité opérationnelle.
Les contraintes de hauteur et de poids forcent également une meilleure structure d'inventaire. Le produit qui ne rentre plus après la limite force une question éludée : quel inventaire doit être sous la main, et lequel pourrait partir en direct. De nombreuses installations découvrent que les matières dangereuses à faible rotation consommaient de grandes quantités de capacité conforme ; s'en débarrasser a réduit le coût de conformité plus que la capacité perdue. Une optimisation pilotée par les contraintes digne d'un manuel.
Le jugement de tendance : à mesure que l'application évolue et que la souscription se resserre, la conformité de l'empilement passe d'un poste de coût à un poste de capacité. Pour les exploitants qui s'en sortent bien, la conformité devient une qualification pour les grands comptes — le poids de l'audit EHS dans la sélection des 3PL par les grands expéditeurs chimiques a sensiblement augmenté, une direction sur laquelle s'accordent de multiples rapports sectoriels.
Une question ouverte : si les limites de hauteur, les limites de poids et les allées d'inspection sont un mécanisme de tarification du risque plutôt qu'une obstruction bureaucratique, quelles contraintes de votre entrepôt pourraient devenir un avantage concurrentiel ? À mesure que les régulateurs et les assureurs augmentent le prix de la non-conformité, les exploitants qui systématisent l'empilement en premier détiendront-ils la meilleure position lors du prochain resserrement ? La réponse ne se trouve dans aucun texte réglementaire — elle émerge, ligne par ligne, sur le bilan de chaque exploitant.
Par Dr. Chen, chercheur en chaîne d'approvisionnement
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.