Je commence par une phrase qui va en agacer certains : le système de préparation goods-to-person (GTP) que votre entrepôt examine en ce moment n'est probablement pas pour vous. Non parce que la technologie est mauvaise, mais parce que votre volume de commandes n'a pas encore atteint le point où cela vaut le coup. Quand je dirigeais l'ingénierie chez un intégrateur, je le disais aux clients plusieurs fois par an. Le GTP a été survendu ces derniers temps. Chaque stand de salon crie « quatre fois la productivité », et personne ne mentionne les petits caractères : quatre fois quoi ? Le multiplicateur n'existe que si vos préparateurs passent aujourd'hui la moitié de leur poste à marcher. Si vos préparateurs sont déjà debout devant le rayonnage et n'ont qu'à tendre la main pour saisir le produit, il ne reste plus beaucoup de marche à économiser.
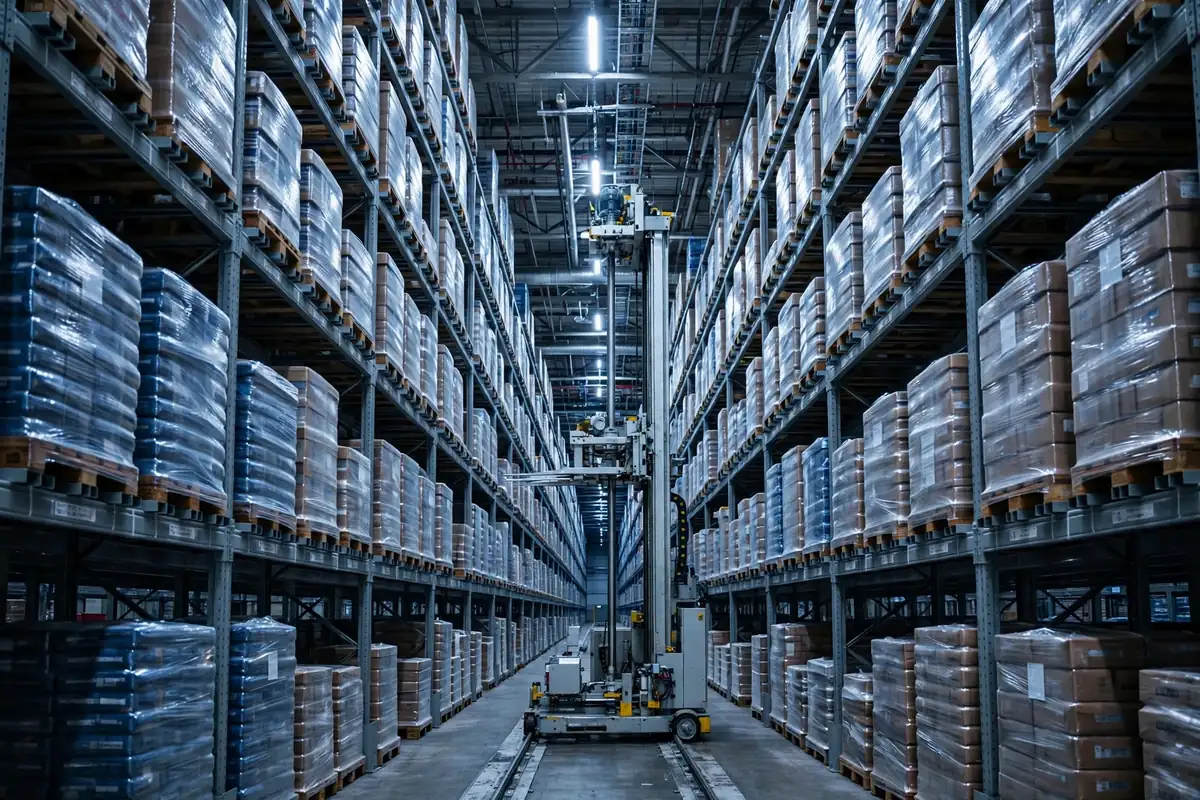
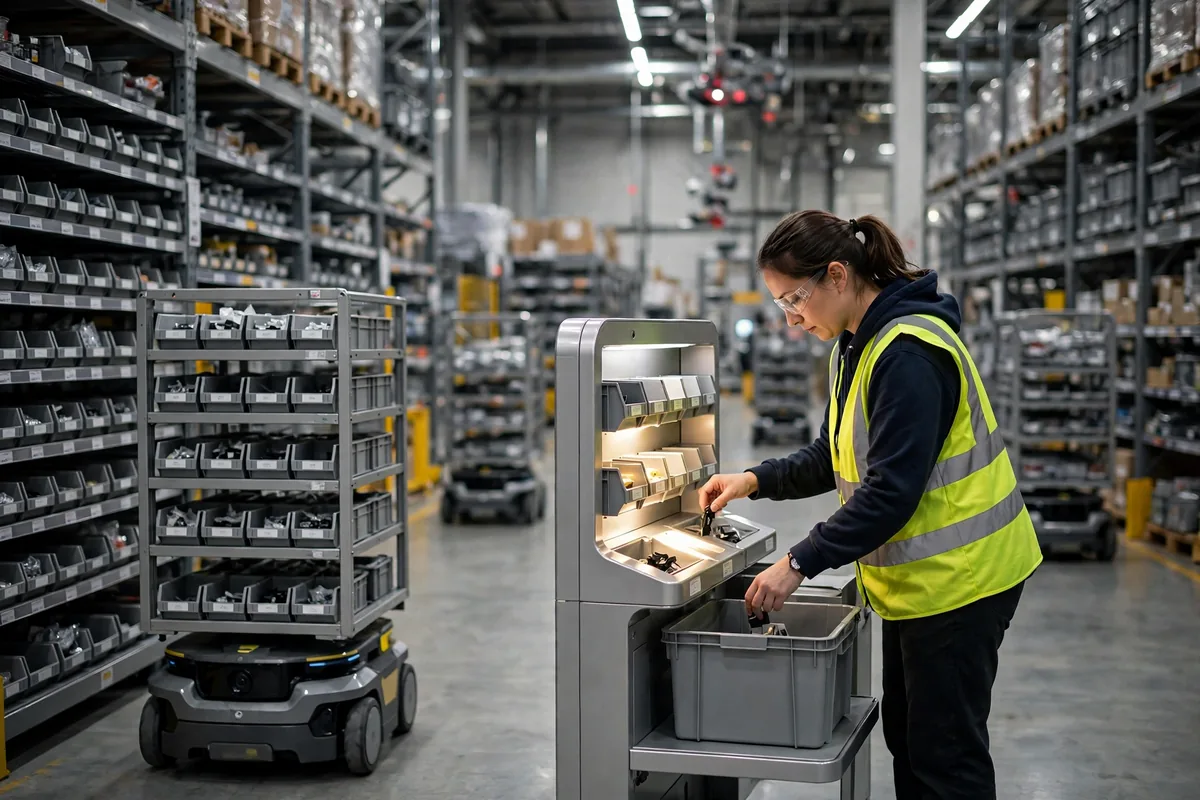
Commençons par le principe, puis par la ligne de partage. Dans la préparation traditionnelle de personne vers marchandise, le préparateur pousse un chariot dans l'entrepôt. Les études d'ingénierie l'ont chiffré depuis longtemps : 40 à 60 pour cent du temps d'un préparateur part en marche, et seulement environ 30 à 40 pour cent à préparer réellement. Un système de préparation goods-to-person inverse la logique. L'opérateur reste immobile à un poste de travail pendant que des robots, des navettes ou des élévateurs lui apportent le bac. L'opérateur ne fait que prélever et déposer. Pensez à un restaurant : au lieu de marcher jusqu'à la cuisine chercher votre propre plat, le serveur apporte le plat à votre table. Vous ne mangez pas plus vite — vous avez arrêté de faire des courses.
Les chiffres publics habituellement cités sont les suivants : la préparation manuelle tourne autour de 50 à 100 prélèvements par heure, tandis que les postes GTP peuvent soutenir 200 à plus de 400 prélèvements par heure, certaines configurations atteignant 450 à 800 dans des conditions idéales. La précision passe généralement de 95 à 98 pour cent en manuel à environ 99.9 pour cent avec une préparation dirigée par le système. Ce sont des fourchettes que vous trouverez dans les publications du secteur — pas dans la brochure d'un fournisseur — et vous devez toujours les vérifier avec votre propre pilote mesuré. Les chiffres du salon méritent une décote de 30 pour cent avant d'y croire.
Quel problème un système de préparation goods-to-person résout-il vraiment ?
Il résout exactement un problème : trop de marche. Que trop de marche soit votre problème, c'est une question pour vos données, pas pour vos ambitions. Il y a quelques années, j'ai travaillé sur une étude de sélection pour un entrepôt e-commerce d'électronique grand public : plus de 8,000 références, plus de 6,000 commandes par jour, environ 1.6 lignes par commande, des préparateurs marchant une douzaine de kilomètres par poste — et un doublement des effectifs en pointe. C'est la cible de manuel du GTP : beaucoup de références, de petites commandes, un volume élevé, la marche dominant le poste. Après le démarrage, les postes de préparation sont restés fixes, les robots ont fait la course, la production par personne a été multipliée plusieurs fois, et la saison de pointe a cessé d'être une panique de recrutement. Ce fut l'un des déploiements les plus fluides que j'aie vus, et la raison n'était pas un excellent équipement. C'était un profil de commandes né pour la technologie.
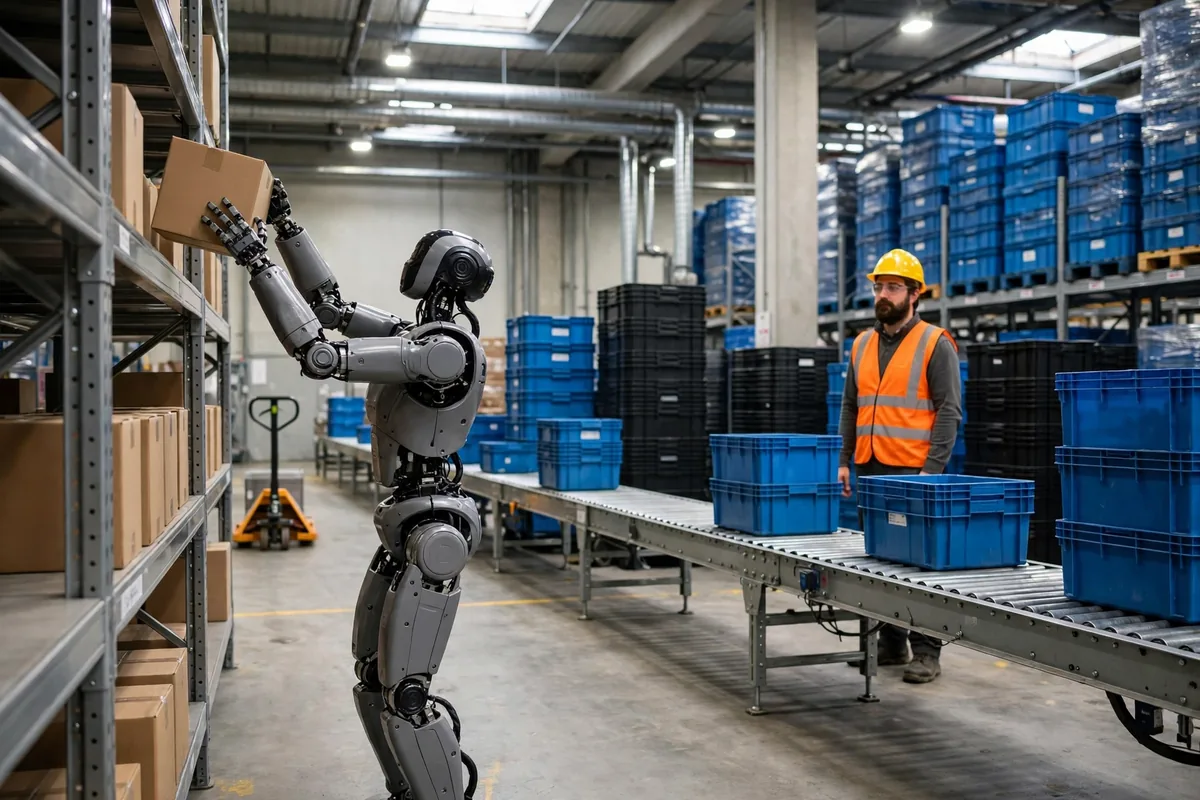
Le contre-exemple compte tout autant. L'an dernier, un entrepôt de matériaux de construction m'a appelé au sujet du goods-to-person parce que « l'entrepôt d'à côté l'a ». J'ai parcouru l'entrepôt : moins de 800 références, que du carrelage, des tuyaux et des robinets — du fret gros, lourd et maladroit — moins de 2,000 lignes de commande par jour, et des préparateurs qui conduisaient déjà des chariots élévateurs entre les rayonnages. La marche n'a jamais été le goulot d'étranglement. Dans ce bâtiment, un système GTP aurait livré des bacs qui ne pouvaient pas contenir une boîte de carrelage, et les gens auraient quand même dû manipuler les charges lourdes à la main. C'est un pseudo-besoin de manuel : le problème n'est pas la marche, mais quelqu'un insiste pour acheter une solution pour la marche.
La préparation goods-to-person vaut-elle le coup ? Trois lignes de partage
Voici le cadre que j'utilise. Comparez-y les chiffres de votre entrepôt. Notez que ces seuils sont des lignes de partage tirées de ma propre expérience de projet, pas une norme du secteur — vérifiez-les avec vos propres mesures.
| Indicateur | N'achetez pas — restez en personne vers marchandise | Parlez-en — lancez un pilote | Ça vaut le coup — lancez un vrai projet |
|---|---|---|---|
| Lignes de commande quotidiennes | Moins de 5,000 | 5,000–15,000 | Plus de 15,000 |
| Nombre de références | Moins de 2,000 | 2,000–8,000 | Plus de 8,000 |
| Lignes moyennes par commande | Plus de 3 (surtout des commandes complètes) | 2–3 | Moins de 2 (surtout des commandes à une seule ligne) |
| Facteur de pointe | Pointe inférieure à 2× la base | 2–3× | Plus de 3×, et recruter est impossible |
Si vous tombez dans la colonne « ça vaut le coup » sur trois des quatre, lancez le projet. Si vous n'en atteignez qu'un, faites d'abord le travail bon marché — classification ABC, optimisation du slotting — et revenez plus tard. Il y a une autre ligne dure : la forme de la marchandise. Le GTP brille avec les petits articles qui tiennent dans un bac standard. Le fret surdimensionné, en surpoids ou de forme irrégulière ne peut pas être livré par un robot ni reçu à un poste, et le forcer, c'est chercher les ennuis.
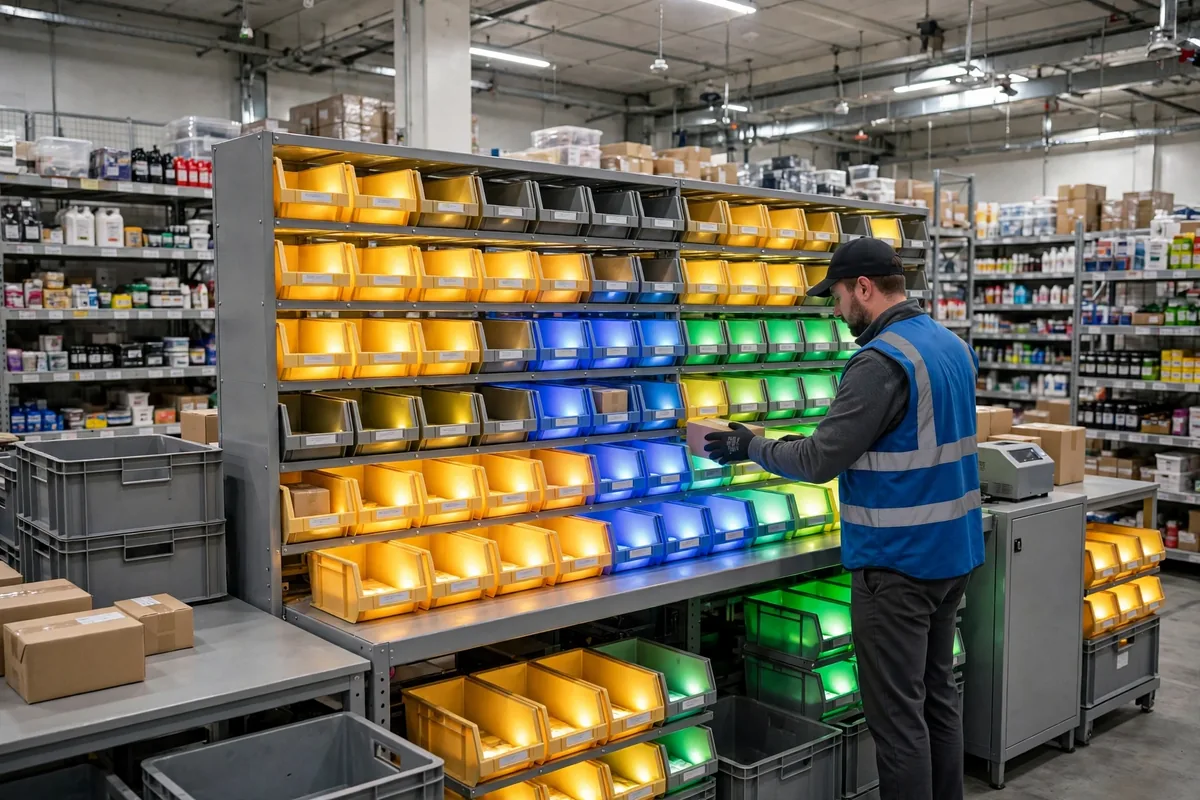
Un système de préparation goods-to-person n'est pas non plus la seule réponse. Un mur put-to-light convient à un entrepôt de volume moyen avec des références concentrées et un mix de commandes stable, pour beaucoup moins d'argent. Un AMR suiveur convient aux marchandises lourdes où la personne doit encore marcher à côté. Et la préparation de personne vers marchandise avec pick-to-light reste le meilleur rapport qualité-prix jusqu'à ce que votre volume franchisse la ligne. L'erreur classique de sélection consiste à choisir d'abord la technologie et à chercher ensuite un cas d'usage. L'ordre correct est toujours : d'abord le profil de commandes, ensuite la technologie.
Les trois endroits où ça casse après le démarrage
Le premier piège, c'est le réapprovisionnement qui reste en retard sur la préparation. Un poste capable de sortir 300 lignes par heure ne sert à rien si le réapprovisionnement ne peut l'alimenter qu'en stock pour 200 lignes par heure. Le poste attend, le joli graphique de débit ment, et les expéditions réelles n'augmentent pas. Plus le poste de préparation est rapide, plus le réapprovisionnement travaille dur — ce calcul appartient au business case dès le premier jour.
Le deuxième piège, c'est le point de défaillance unique. Le GTP est un système : si le logiciel tombe en panne ou si les robots s'arrêtent, toute la zone de préparation s'arrête. Un entrepôt de personne vers marchandise qui perd un préparateur en a encore quatre-vingt-dix-neuf qui travaillent. Un entrepôt GTP qui perd son système en a zéro. Avant le démarrage, il vous faut donc un plan de repli manuel : quand le courant ou le réseau tombe, les gens peuvent-ils immédiatement revenir à la préparation manuelle depuis les rayonnages ? Si vous ne l'avez jamais répété, vous n'avez pas d'assurance.
Le troisième piège, c'est le changement du mix de références. Les meilleures ventes tournent, et la configuration des bacs, la planification des robots et la stratégie de réapprovisionnement doivent tourner avec elles. Beaucoup d'entrepôts affichent de beaux chiffres la première année, puis de nouveaux produits arrivent la deuxième année, l'ancienne configuration s'effondre, et ils paient à nouveau pour réajuster. Voici le jugement contre-intuitif : le plus gros coût du GTP, ce ne sont pas les robots — ce sont les personnes qui font le réapprovisionnement et la gestion des exceptions. Plus vous préparez vite, plus le réapprovisionnement travaille dur. La plupart des préparateurs que vous « économisez » finissent réaffectés au réapprovisionnement et à la résolution de problèmes. Tout modèle de ROI qui compte les gains de rythme de préparation et ignore les effectifs de réapprovisionnement est un conte de fées.
Alors, l'argent vaut-il le coup ? Surveillez un chiffre : les lignes préparées par jour et par poste. Divisez vos lignes de commande quotidiennes par le nombre de postes que vous prévoyez de construire. Si ce chiffre reste sous 2,000 lignes sur le long terme, l'investissement aura du mal à se rembourser. S'il se maintient au-dessus de 3,000, allez parler aux fournisseurs, parlez prix, parlez retour sur investissement. Et voici l'esquisse du retour sur investissement — tous les chiffres sont un scénario hypothétique, un exemple illustratif : supposons 8 postes, 300 lignes par poste-heure, 8 heures par jour, 18,000 lignes de commande par jour. La préparation manuelle nécessite 30 personnes ; le GTP nécessite 8 préparateurs plus 4 réapprovisionneurs, soit 18 personnes économisées. À un taux supposé de 20 dollars de l'heure, cela fait 2,880 dollars par jour, soit 720,000 dollars sur 250 jours ouvrés. Face à un montant supposé de 1.5 millions de dollars pour l'équipement, le logiciel et la mise en œuvre, le retour sur investissement est d'environ deux ans. Divisez le volume par deux et le retour s'étire au-delà de quatre ans — et l'affaire mérite un second regard.
Une dernière réflexion : le GTP n'est pas un trophée pour un concours d'automatisation. C'est la réponse à laquelle on arrive quand le volume de commandes vous a acculé. Si le volume n'est pas là, ne suivez pas la foule. S'il est là, n'hésitez pas.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.