Le rayonnage de votre zone de petites pièces est-il toujours un progrès par rapport au stockage au sol ?
Réponse courte : non. Ou du moins, pas automatiquement.
À l'automne 2023, j'ai visité un 3PL de 50 000 pieds carrés en Ontario, Californie. Le responsable d'entrepôt m'a montré la zone des petites pièces avec une fierté sincère — ils venaient de dépenser $110 000 pour remplacer chaque pile au sol par de vrais rayonnages. « Nous avons professionnalisé notre préparation », a-t-il dit. Je n'ai rien dit. Je suis resté là une demi-heure avec un chronomètre et j'ai compté les pas des préparateurs. Sur une tournée de 30 lignes de préparation, la distance parcourue dans la nouvelle zone rayonnée était presque le double de ce que les piles au sol exigeaient. Les rayonnages étaient en place, mais pas la logique d'emplacement — les articles A avaient été affectés à des emplacements tout au fond de la zone. $110 000 leur ont acheté une zone de petites pièces plus jolie, mais plus lente.
Rien de tout cela ne signifie que les rayonnages sont mauvais. Cela signifie que beaucoup d'opérateurs traitent « installer des rayonnages » comme un progrès en soi, sans jamais faire le calcul.
Où va vraiment l'argent
J'ai vu les deux configurations perdre de l'argent et en gagner. La différence n'a rien à voir avec celle qui paraît la plus moderne. Elle se résume à quatre variables : l'espace, la préparation, le réapprovisionnement et la casse.
L'espace d'abord. Le plus grand avantage du stockage au sol est qu'il ne coûte rien — pas de rayonnages à acheter, le sol est le rayonnage. Mais cela ne fonctionne qu'en « basse altitude ». Empiler trois palettes, ça va ; plus haut et ça s'écroule, ou il faut un chariot élévateur, et alors ce n'est plus vraiment du stockage au sol. Prenez un SKU stocké sous forme de 50 cartons : au sol, cela peut manger quatre positions de palettes, tandis qu'une allée de flux de cartons peut contenir la même quantité sur une seule face de prélèvement. Pour une zone de petites pièces de 5 000 pieds carrés, l'investissement en rayonnages (hypothèse d'exemple : 200 travées de rayonnages à flux à $400 chacune) tourne autour de $80 000. La version stockage au sol ? Zéro. Le béton est gratuit.
La préparation est là où les rayonnages gagnent leur place. Un rayonnage à flux de cartons présente toujours une face de prélèvement propre — le préparateur jette un œil, tend le bras, terminé, 45 secondes par ligne (hypothèse d'exemple). Les piles au sol ? Les cartons qu'il vous faut sont enterrés sous les cartons dont vous n'avez pas besoin. Trouver, déplacer, re-empiler — 70 secondes par ligne est optimiste (hypothèse d'exemple). Dans une zone qui traite 2 000 lignes de préparation par jour, cet écart de 25 secondes s'accumule en près de 14 heures de main-d'œuvre supplémentaires par jour. Là où la main-d'œuvre est chère, les rayonnages se rentabilisent vite. Là où elle est bon marché, l'argent économisé en se passant de rayonnages peut mettre trois ans à s'épuiser.
Le réapprovisionnement est le coût caché du stockage au sol. Cela ressemble à du réapprovisionnement zéro — tout est au sol. Mais retourner une pile au sol est du réapprovisionnement sous un autre nom : les cartons du haut se vident par la préparation, ceux du bas sont inaccessibles, et un chariot élévateur doit soulever toute la palette et la re-empiler. Ça a l'air trivial. Faites-le une douzaine de fois par jour en haute saison et votre cariste n'a plus de temps pour rien d'autre. Réapprovisionner un rayonnage à flux, c'est pousser un carton plein dans l'allée — quelques minutes — mais quelqu'un doit surveiller les niveaux de stock à l'arrière. Aucune forme de réapprovisionnement n'est gratuite ; elles vous facturent juste différemment.
N'oubliez pas la casse non plus. Les cartons de la couche inférieure dans une pile au sol encaissent tout : pneus de chariots, humidité, piétinement. En 2024, j'ai visité un entrepôt de pièces automobiles de 30 000 pieds carrés à Fontana où les petites pièces étaient restées en piles au sol pendant deux ans — un tiers des cartons de la couche inférieure s'étaient effondrés, et ils ont mis au rebut deux palettes entières au comptage cyclique suivant. Les produits en rayonnages restent hors du sol, et les taux de casse sont généralement bien plus bas.
Personne ne l'emporte donc haut la main. Les rayonnages échangent de l'argent contre du temps ; les piles au sol échangent du temps contre de l'argent. La ressource la plus chère dans votre bâtiment indique la réponse.
Mélangez : les A sur rayonnage à flux, les B et C obtiennent ce qu'ils méritent
En pratique, je vois rarement une zone de petites pièces qui soit purement l'une ou l'autre. Les configurations qui fonctionnent le mieux sont toujours hybrides : les SKU A sur rayonnage à flux, tout le reste au cas par cas.
La logique est simple. Environ 80% du volume de préparation dans une zone de petites pièces provient généralement de 20% des SKU — une règle empirique, et le ratio exact varie ; sortez vos propres données de commandes et vérifiez. Ces 20% sont prélevés des dizaines ou des centaines de fois par jour, et méritent l'investissement en rayonnage à flux (hypothèse d'exemple : $400 la travée). Les 80% restants des SKU reçoivent deux ou trois préparations par jour. Les mettre en rayonnages, c'est brûler de l'argent — le rayonnage reste à moitié vide pendant que l'amortissement continue de tourner.
Ce que je fais habituellement : classer chaque SKU par lignes de préparation sur les 90 derniers jours. Les 20% les mieux classés vont dans la zone de rayonnage à flux, à la hauteur la plus ergonomique — niveau taille, la zone dorée de la préparation. Le niveau intermédiaire reçoit des rayonnages standard ou reste au sol. Les traînards à faible rotation restent en piles au sol au fond de la zone, en palettes complètes, où retourner une pile une fois par mois ne fait de mal à personne.
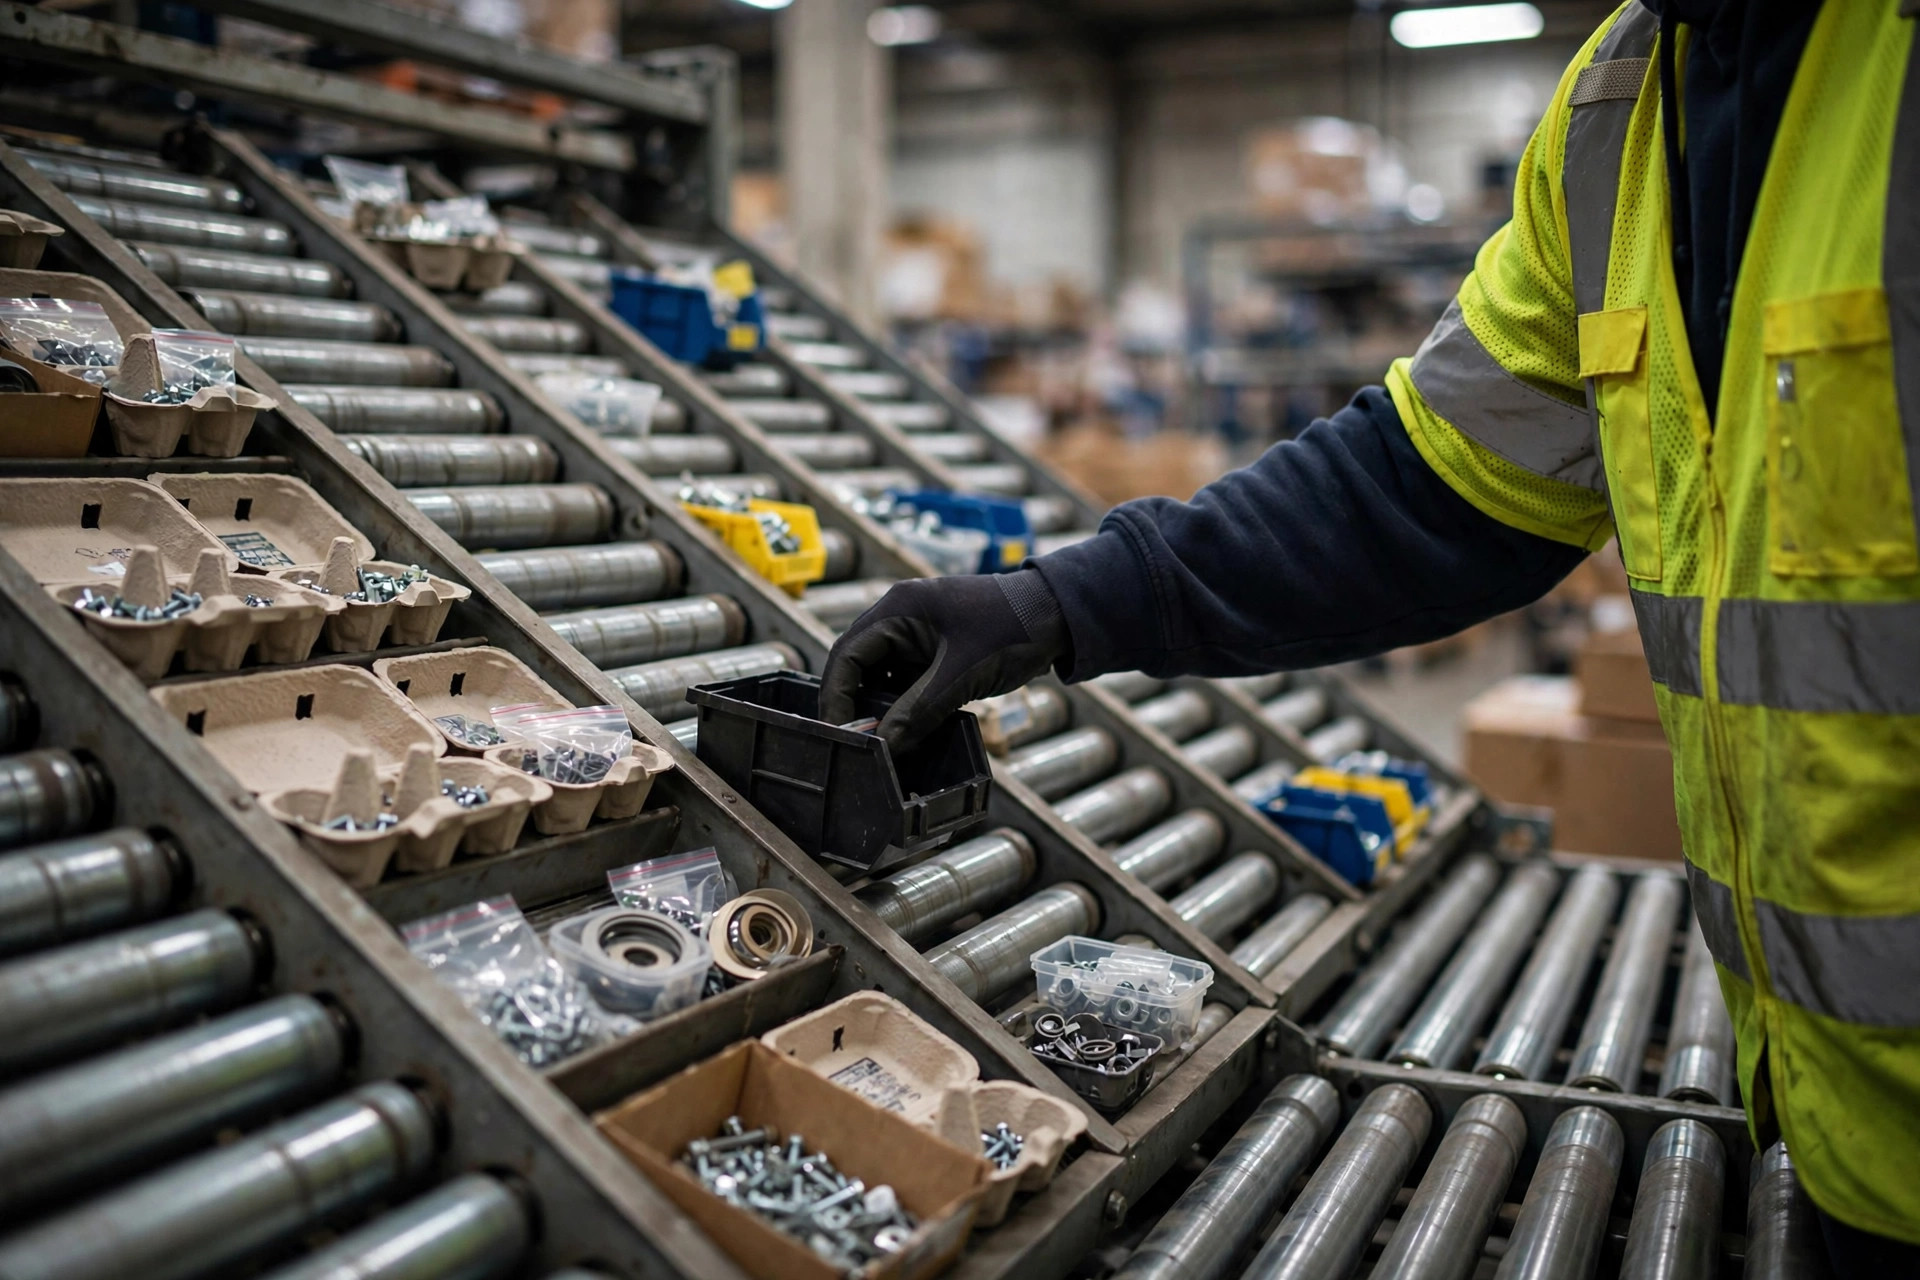
Un autre détail que les gens oublient : gardez les circuits de réapprovisionnement des deux zones séparés. Retourner les piles au sol demande des chariots élévateurs ; réapprovisionner le flux demande des chariots à main. Ne laissez pas les deux équipes partager la même allée. J'ai vu un entrepôt mélanger le trafic de réapprovisionnement et de préparation dans une seule allée, et en haute saison les chariots et les préparateurs se disputaient la voie — le débit a chuté d'un cinquième. C'est l'une des erreurs les moins chères dans la conception des emplacements, et l'une des moins chères à corriger. Il suffit que quelqu'un y pense.
La formule — appliquez-la demain. Ne vous fiez pas à votre instinct. Prenez une feuille de papier et déroulez ces quatre lignes (tous les chiffres ci-dessous sont des hypothèses d'exemple — remplacez-les par les vôtres) :
Coût total mensuel = coût de l'espace + main-d'œuvre de préparation + main-d'œuvre de réapprovisionnement + casse
- Coût de l'espace : empreinte du stockage au sol × loyer au pied carré par mois, contre amortissement des rayonnages (investissement ÷ mois d'amortissement)
- Main-d'œuvre de préparation : lignes de préparation par jour × secondes par ligne ÷ 3 600 × salaire horaire × jours ouvrés par mois
- Main-d'œuvre de réapprovisionnement : réapprovisionnements par jour × minutes chacun × salaire horaire × jours ouvrés par mois
- Casse : mise au rebut mensuelle moyenne pour casse (sortez votre historique de comptages cycliques)
Faites-le une fois pour chaque option. Si l'écart dépasse 15%, prenez l'option la moins chère. S'il est dans les 15%, prenez celle que vos préparateurs préfèrent — le coût du turnover ne rentre pas dans la formule, mais tout opérateur le comprend.
Une dernière chose : si votre zone de petites pièces contient moins de 1 000 SKU et traite moins de 500 lignes de préparation par jour, ne vous embêtez pas avec des rayonnages. Des piles au sol bien rangées et des codes d'emplacement propres font un très bon entrepôt. Ce qui rend une zone « avancée » n'a jamais été le rayonnage — c'est que le calcul soit bien fait.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.