Conclusion d'abord : chaque fois que deux lignes de convoyeurs fusionnent en une seule, les blocages se produisent toujours aux trois mêmes endroits — le nez de jonction (le coin où les deux lignes se rencontrent), la zone de dosage amont (les 1–2 mètres d'accumulation avant la jonction) et la logique des capteurs (le code qui décide si le prochain carton peut entrer). J'ai vu cette défaillance exacte trois fois, et chaque client a commencé par "la ligne est bonne, elle se bloque juste de temps en temps". À chaque fois, au moins un de ces trois était faux.
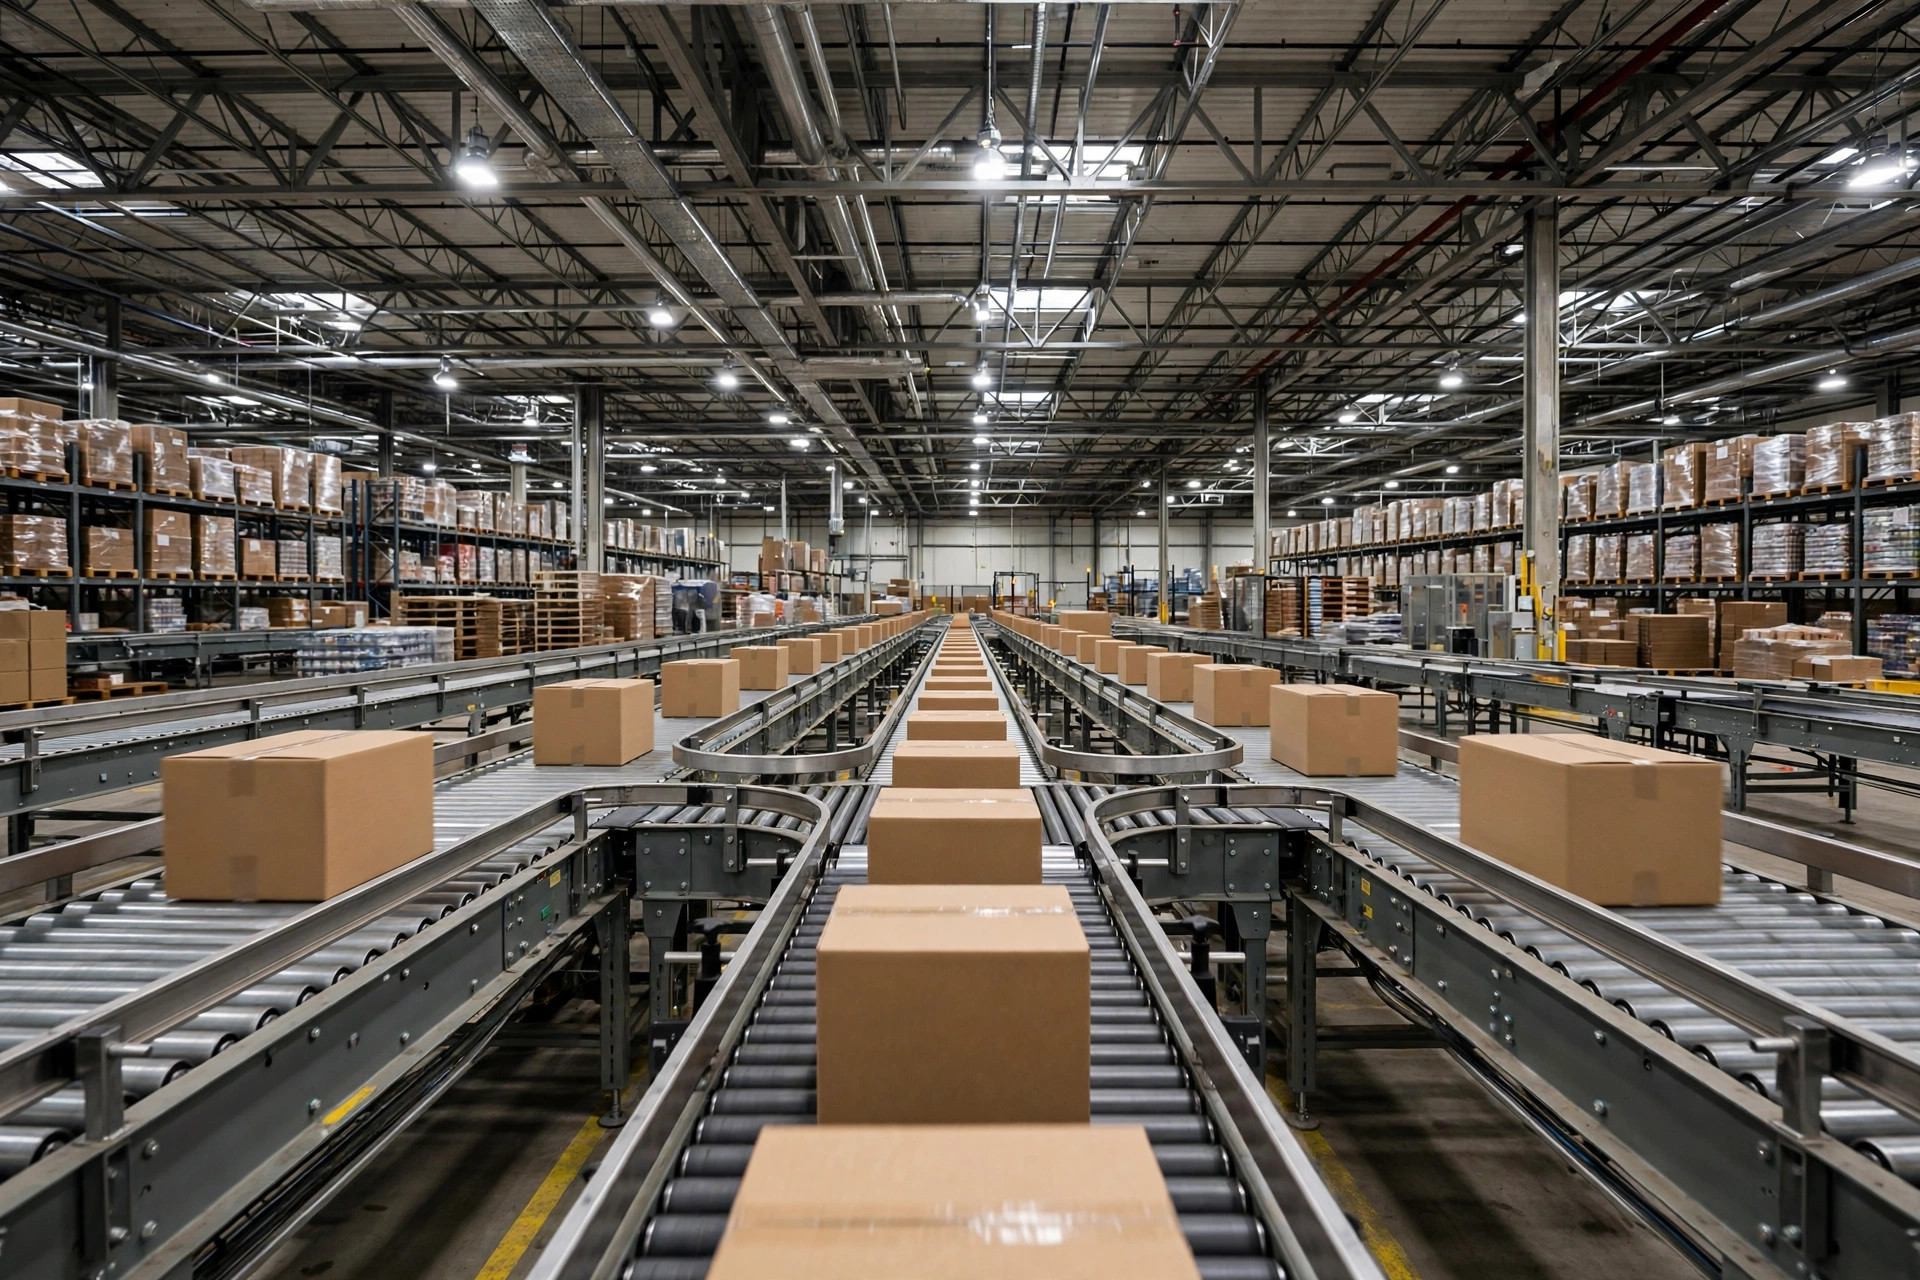
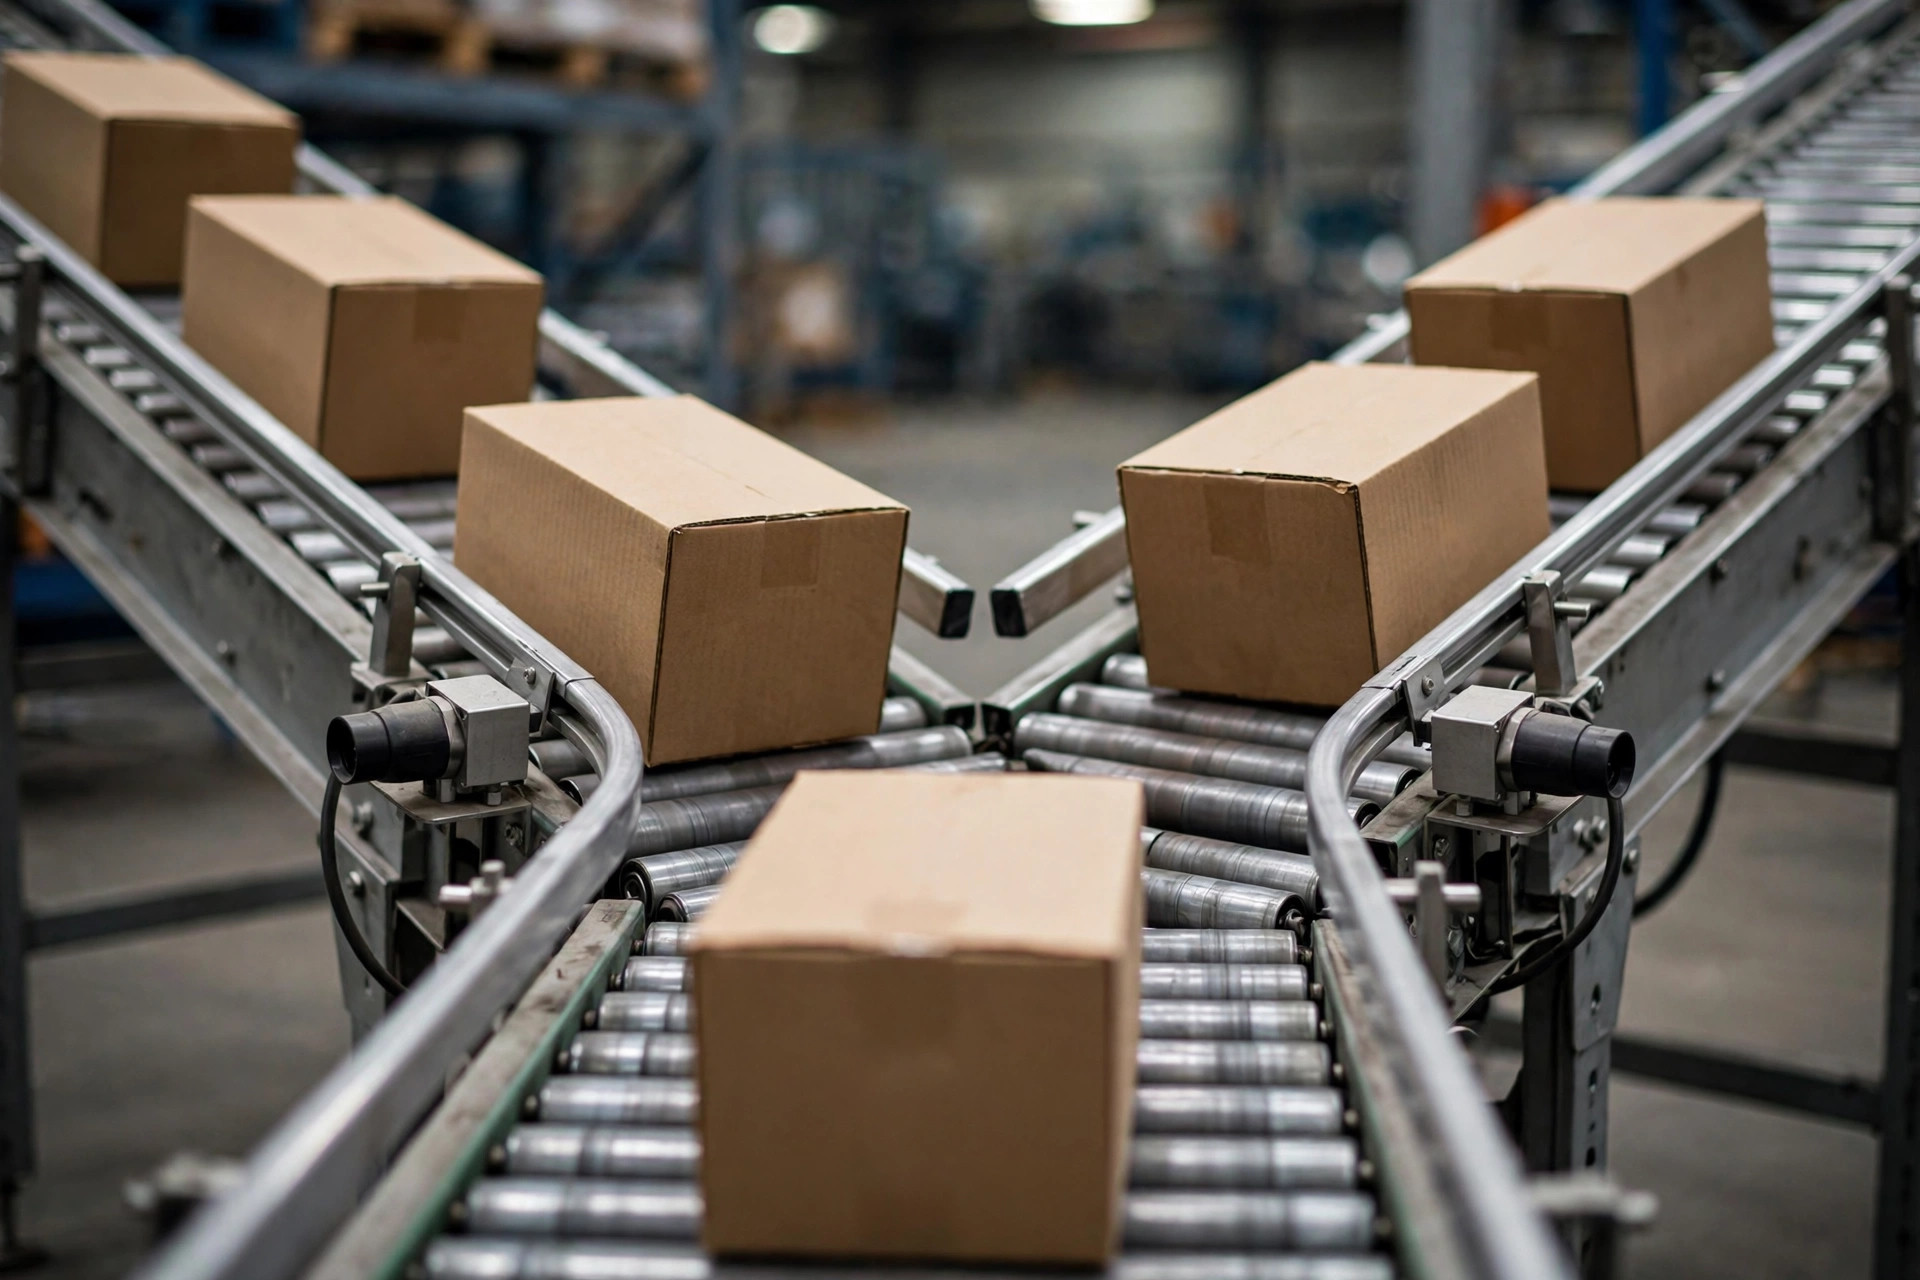
Pourquoi la jonction est-elle l'endroit le plus sujet aux blocages de toute la ligne ? Parce qu'elle fait le travail le plus difficile du bâtiment : laisser les cartons de deux lignes amont se battre pour une fenêtre sur la ligne principale — sans se heurter. Un blocage au tri vous ralentit ; un blocage à la jonction arrête les deux lignes amont. Toute la ligne meurt.
Voici les trois conceptions de jonction courantes, avec leurs compromis :
| Conception | Fonctionnement | Convient à | Risque | Coût |
|---|---|---|---|---|
| Jonction à flux libre | Les deux lignes alimentent librement ; les rails guides resserrent les cartons | Faible volume, cartons uniformes | Collisions en pointe — blocages garantis | Le plus bas |
| Libération par paquets (dosée) | Les lignes amont libèrent les cartons avec un espacement minimum | Sortie e-commerce, volume à pics | Logique complexe, mise en service plus longue | Moyen |
| Jonction à priorité | Une ligne a la priorité ; l'autre attend les créneaux | Une ligne est du réapprovisionnement ou un flux d'exception | La ligne secondaire peut être affamée en pointe | Moyen |
Sur plus de 30 mises en service, je n'ai jamais vu une jonction à flux libre survivre à la haute saison dans un entrepôt expédiant plus de 10,000 commandes par jour. Pas une seule fois. Voici la partie contre-intuitive : une jonction à flux libre ne fonctionne que lorsque les deux lignes amont sont inactives la plupart du temps. Les gens pensent "une jonction est censée économiser de l'argent, donc plus les contrôles sont simples, mieux c'est". L'argent économisé sur les contrôles se paie au décuple en temps d'arrêt pendant la pointe.
Deux projets que j'ai personnellement sauvés
En 2023, un entrepôt 3PL dans l'Ohio est entré en service. J'ai passé ma checklist de la nuit de mise en service point par point — mais j'ai sauté la section jonction, parce que le plan du fournisseur montrait une jonction à 45 degrés et j'ai pensé "c'est juste un angle, à quel point ça peut être mauvais". Mauvais. La première semaine, la jonction se bloquait deux à trois heures par jour. Sur site, j'ai vu deux lignes de cartons s'écraser contre le nez à 45 degrés, aucune ne cédant, les cartons se coinçant dans la pointe pendant que les rouleaux continuaient de tourner. Les cartons s'ouvraient. Le produit se répandait partout.
Le sauvetage est venu en trois étapes. Premièrement, réduire l'angle du nez de 45 à 30 degrés — reprise des plaques guides et de la disposition des rouleaux, deux jours. Deuxièmement, ajouter 2 mètres d'accumulation sur chaque ligne amont, avec une logique de libération dosée dans le PLC : si la position juste après le nez est occupée, la ligne de jonction attend ; après chaque libération, attendre au moins une longueur de carton avant la suivante. Troisièmement, déplacer les cellules photoélectriques de 3 mètres en amont à directement au-dessus du nez. Après cela, la jonction ne s'est plus jamais bloquée pendant toute la haute saison. J'ai fait les comptes après : pendant la semaine de blocages, 2.5 heures d'arrêt par jour signifiaient environ 4,000 cartons expédiés en moins par jour, plus les heures supplémentaires pour l'équipe qui dégageait les blocages — alors que tout le rétrofit a coûté moins de $20,000. Chaque dollar économisé sur la section de jonction est un acompte sur du temps d'arrêt futur.
Le deuxième projet était un entrepôt e-commerce en Californie du Sud. La mécanique était bonne — angle, rouleaux, tout bon. Les blocages venaient d'une cellule photoélectrique mal placée. Le capteur "ligne principale occupée" se trouvait à 5 mètres en amont du nez, et la logique du PLC lisait "aucun carton dans les 5 mètres = ligne principale libre, libérer". Mais les cartons avaient déjà passé ce capteur et faisaient la queue au nez. La ligne de jonction continuait d'alimenter des cartons directement contre l'arrière de la file de la ligne principale. Les cartons s'empilaient, les étiquettes de codes-barres regardaient du mauvais côté — et cette semaine-là, leur taux de lecture au premier passage est tombé de 99% à 91%. Les erreurs de tri ont doublé.
La correction a pris une demi-journée : déplacer le capteur à une position de carton après le nez, et changer la logique en "libérer uniquement quand la position après le nez est confirmée libre". L'emplacement d'un capteur décide si le PLC voit la vérité ou cinq mètres d'histoire.
Les trois points de blocage, un par un
Point de blocage 1 : le nez de jonction
Le nez est un problème mécanique. Aucun logiciel ne peut le réparer. Étape par étape :
- Utilisez un angle de jonction de 30 degrés, pas 45. Plus l'angle est large, plus le différentiel de vitesse entre les deux flux de cartons est grand, et plus ils se coincent dans la pointe.
- Alignez la vitesse de surface des rouleaux sur celle de la ligne principale (expérience de terrain : les lignes à bande tournent couramment à 0.8–1.2 m/s — réglez la vôtre sur le takt de votre ligne), et faites tourner la ligne de jonction 5–10% plus vite pour que les cartons rattrapent la ligne principale au lieu de s'y comprimer.
- Utilisez des plaques guides en UHMW (polyéthylène à ultra-haute masse moléculaire), pas en acier inoxydable. Les cartons traînent sur l'acier — pire les jours humides — et un carton qui freine sur le guide tournera de côté et se coincera.
- Laissez au moins 2 mètres de ligne droite après le nez avant la première courbe, pour que les cartons aient de la place pour se redresser.
Point de blocage 2 : la zone de dosage amont
C'est un problème de contrôle. Une mécanique parfaite ne peut pas le sauver.
- Donnez à chaque ligne de jonction 1–2 mètres d'accumulation avant le nez (l'accumulation à pression nulle est idéale ; les rouleaux standard fonctionnent aussi).
- Écrivez trois règles de fer dans la logique de libération : (a) si la position juste après le nez est occupée, la ligne de jonction attend ; (b) après chaque libération, attendre au moins une longueur de carton avant la suivante ; (c) quand les deux lignes demandent en même temps, alterner les libérations en round-robin — jamais de priorité fixe, car la priorité fixe affame la ligne secondaire en pointe.
- Réglez l'anti-rebond de la cellule photoélectrique à 50–100 ms (expérience de terrain). Trop court et les vibrations des cartons provoquent de faux déclenchements ; trop long et la réponse de libération traîne, tuant le débit.
- Programmez une alarme de "blocage de jonction" : si la cellule du nez reste bloquée plus de 30 secondes (réglez selon la vitesse de votre ligne), arrêtez automatiquement les deux lignes amont et alarmez. Sans cette alarme, l'amont continue d'alimenter le blocage, et le nettoyage prend trois fois plus de temps.
Point de blocage 3 : capteurs et logique
Les cellules photoélectriques sont les yeux de la jonction. Des yeux mal placés rendent aveugle même la logique la plus brillante.
- La cellule "ligne principale occupée" doit se trouver une position de carton après le nez — pas 3 ou 5 mètres en amont. Le PLC a besoin de l'état en temps réel au nez.
- Chaque ligne de jonction reçoit une cellule "demande de libération" à l'entrée de la zone de dosage. Un carton ne compte comme demandeur que lorsqu'il atteint l'entrée.
- Vérifiez l'alignement des cellules selon un programme : poussière, reflets de ruban adhésif et débris de cartons sont les sources les plus courantes de faux déclenchements. C'est un point obligatoire de ma checklist de la nuit de mise en service.
- Gardez un mode manuel dans le programme : pendant la pointe, les opérateurs peuvent forcer la libération ou maintenir l'une ou l'autre ligne. Aucune logique automatique ne survit au contact avec le plancher réel.
Les points de défaillance de trois projets
D'abord, le coût d'un blocage, pour un entrepôt e-commerce expédiant 15,000 commandes par jour (échelle typique selon mon expérience) :
| Élément | Nombre |
|---|---|
| Temps de nettoyage par blocage | 10–20 minutes |
| Blocages par jour en pointe | 3–5 |
| Temps d'expédition effectif perdu par jour | environ 1 heure |
| Commandes non expédiées pendant cette heure | environ 600–800 |
| Durée de la haute saison | environ 30 jours |
30 jours × 700 commandes = 21,000 commandes expédiées en retard. Réclamations clients, heures limites de transporteurs manquées, mauvais avis — rien de tout cela n'est facile à chiffrer, mais chacun coûte plus cher que de réparer la jonction. Combien coûte la réparation ? Reprendre l'angle plus l'accumulation : moins de $20,000 (expérience de terrain, dépend de la taille de la ligne). Un pur changement logique de la séquence de libération : presque gratuit. Mon verdict est ferme : les problèmes de jonction sont toujours moins chers à réparer tôt.
La liste des points de défaillance :
- Le plan dit 30 degrés ; l'équipe a installé 45 parce que c'était "plus facile". Personne n'a vérifié. La nuit de la mise en service, mesurez le nez avec un rapporteur.
- Les cellules ont été installées mais jamais alignées. Elles ont fait de fausses alarmes dès le premier jour, le plancher s'est énervé et a coupé l'alarme — puis personne ne savait que la jonction se bloquait.
- La logique de libération n'a été écrite que pour une ligne ; l'autre ligne tourne "toujours ouverte". Les deux lignes amont ont besoin d'un contrôle de libération. Une, c'est comme aucune.
- La taille des cartons a changé (disons, de caisses standard à surdimensionnées) et personne n'a réajusté les paramètres d'espacement. Nouvelle taille de carton = réajuster la jonction. Mettez-le dans le SOP.
- Le premier scanner ou peseur en aval se trouve trop près du nez (moins de 1 mètre). Les cartons sont scannés avant de s'être redressés, et le taux de premier passage chute de 5–8 points.
Checklist de la nuit de mise en service : édition section de jonction
- Mesurez l'angle du nez avec un rapporteur. Confirmez 30 degrés. Photographiez et archivez.
- Chargez 10 cartons sur chaque zone d'accumulation amont, déclenchez les libérations manuellement et vérifiez l'espacement uniforme.
- Bloquez la cellule "ligne principale occupée" et confirmez que la ligne de jonction attend ; débloquez-la et confirmez la libération dans 1 seconde.
- Simulez un blocage : coincez un carton au nez à la main, et confirmez que les deux lignes amont s'arrêtent automatiquement et alarment dans les 30 secondes.
- Vérifiez l'indicateur d'alignement de chaque cellule. Essuyez la poussière.
- Demandez au superviseur du plancher : qui réajuste les paramètres de jonction quand la taille des cartons change ? Écrivez le nom.
Réussissez les six et la jonction est vraiment prête. Ratez-en une, et attendez-vous à un appel le jour de la mise en service.
Par Lin Xiao, consultant en mise en œuvre WMS
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.