Commençons par un chiffre : une ligne de convoyeur dimensionnée pour 6,000 colis par heure, avec une jonction mal conçue, peut s'étrangler jusqu'à à peine 3,000 par heure en pointe — l'autre moitié s'entassant devant la jonction en attendant que quelqu'un vienne la désengorger à la main. Ce n'est pas une histoire inventée. Il y a deux ans, un entrepôt de e-commerce dans l'est de la Chine l'a vécu lors du Singles' Day : la convergence s'est bloquée quatre fois, chaque arrêt durant 20 minutes ou plus, 400 personnes attendant autour d'une seule ligne (les chiffres sont illustratifs). Voyez-le ainsi : vous pouvez construire l'autoroute la plus large du monde, mais si les règles d'insertion sont mauvaises, elle se transforme quand même en parking.
La conception des convergences et des déviations sur convoyeur dans un entrepôt souffre d'une illusion tenace : qu'une ligne plus rapide et une bande plus large régleront le problème. Appelez cela du travail de convergence et de déviation si vous voulez ; l'étiquette importe moins que le rythme. Combiner et diviser les flux n'est pas une question de vitesse. C'est une question de rythme.
Quand une convergence se bloque, neuf fois sur dix la ligne n'est pas trop lente
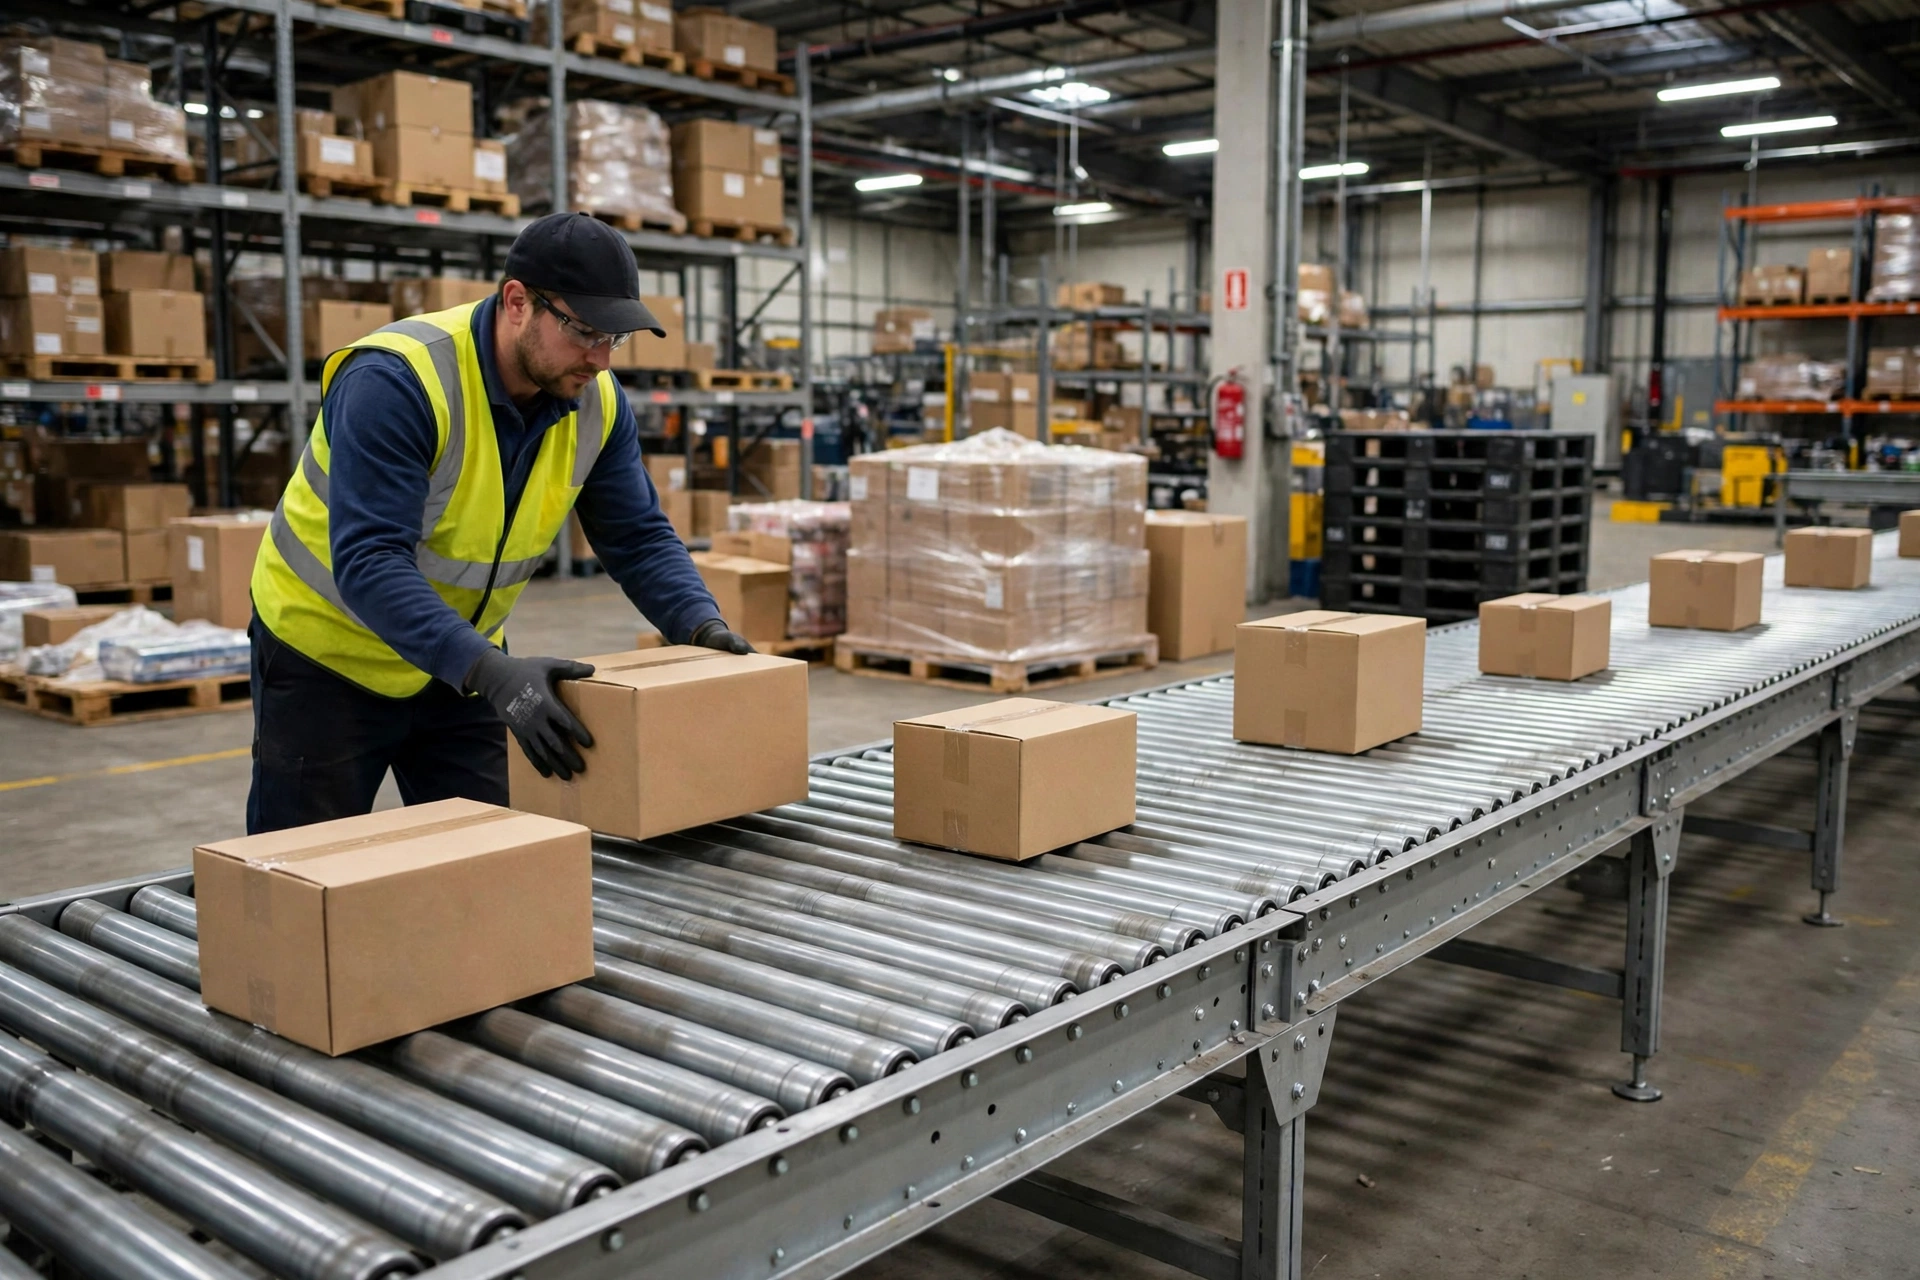
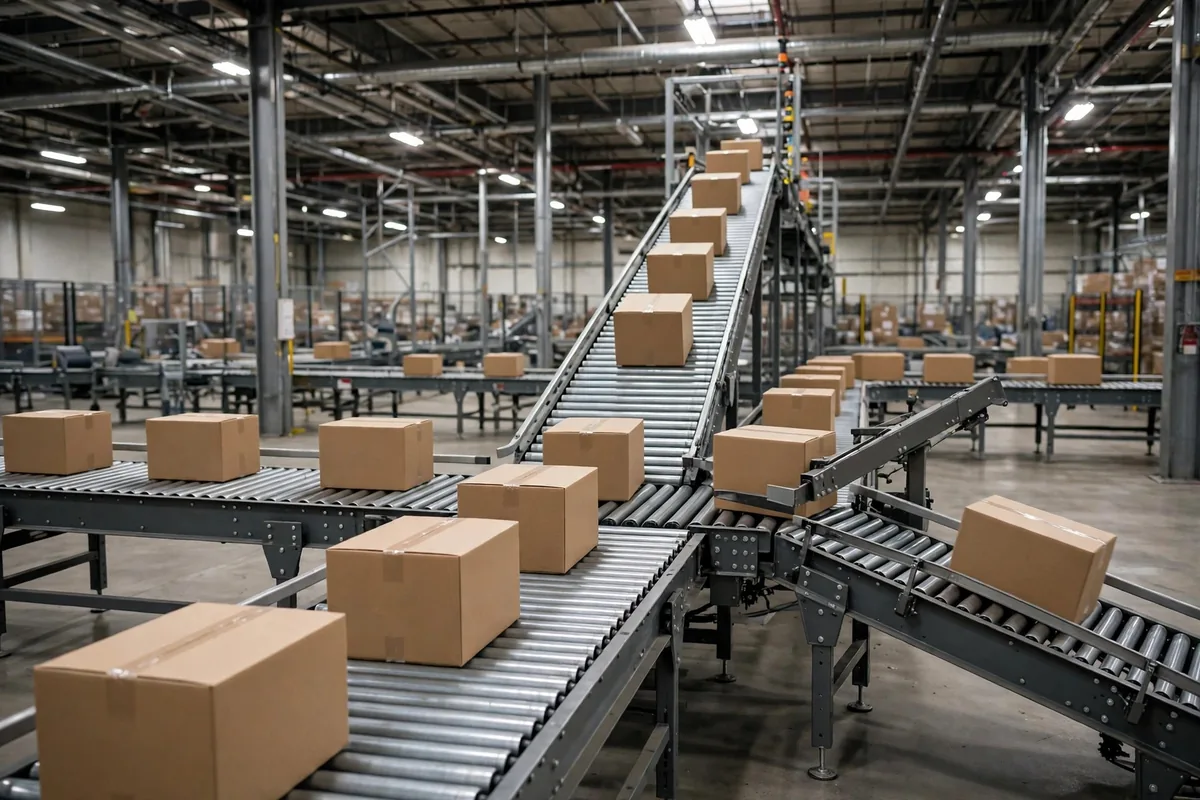
Le principe d'abord. Une jonction prend deux ou trois lignes d'alimentation et pousse leurs colis vers une ligne principale. Le conflit central est simple : un seul colis peut passer par un point à la fois, mais deux lignes alimentent en même temps. Quelqu'un doit passer en premier, et quelqu'un doit attendre. Sans règle, deux colis se retrouvent nez à nez à la jonction, l'un part de côté, la ligne s'arrête en urgence et tout ce qui suit s'entasse comme un carambolage.
La fausse exigence la plus courante que j'entends, c'est un client qui demande « aucun ralentissement à la jonction ». Ça sonne audacieux. C'est un discours d'amateur. Une jonction doit avoir de la place pour ouvrir des intervalles — une zone d'accumulation en amont qui espace les colis, la ligne principale qui maintient des créneaux ouverts, la ligne d'alimentation qui guette un créneau avant de s'insérer. C'est exactement comme s'insérer sur une autoroute : on prend d'abord la vitesse du trafic sur la bretelle, puis on trouve un intervalle et on s'y glisse. On n'écrase pas l'accélérateur à la jonction pour forcer le passage.
Cet entrepôt de l'est de la Chine avait la défaillance classique : trois lignes d'alimentation entrant directement dans la ligne principale à près de 90 degrés, sans section d'accumulation, sans séquencement photoélectrique, les colis laissés à se « faufiler » pour entrer. Un jour calme, se faufiler fonctionne. Un jour de pointe, sans aucun intervalle entre les colis, ils se sont percutés, renversés et bloqués — les trois mêmes défaillances en rotation. La solution semble presque insultante : ralentir la ligne principale de 10 pour cent, ajouter une zone d'accumulation de 6 mètres, changer l'angle de la jonction à environ 30 degrés. Les blocages sont tombés à zéro. La ligne tournait 10 pour cent plus lentement et le débit a doublé. C'est le compromis : le segment local le plus rapide ne fait pas le système le plus rapide.
La ligne de partage pour le choix se situe ici. En dessous de 5,000 colis par jour, la convergence manuelle suffit — n'achetez pas de système d'alimentation automatisé. Au-dessus de 20,000 par jour, la convergence exige accumulation plus contrôle de séquencement, sans débat. Entre les deux, regardez votre multiple de pointe : si le volume de pointe dépasse plus de trois fois votre journée normale, ne sautez pas le contrôle de la jonction. Le sauter, c'est parier la disponibilité de tout l'entrepôt sur une seule jonction.
Convergence et déviation : un déviateur ne vaut que l'intervalle devant lui
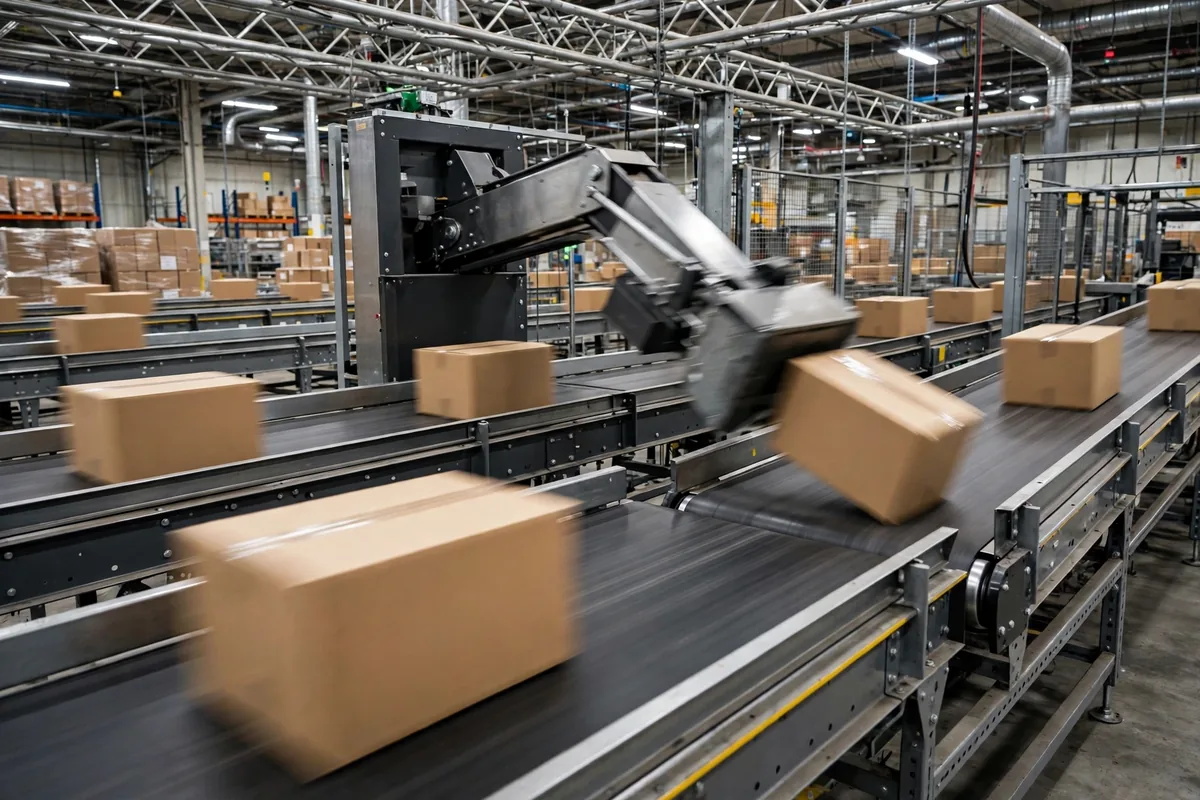
Dévier, c'est la convergence à l'envers : les colis d'une ligne sont triés vers différentes voies selon leur destination. Le matériel existe en plusieurs versions, chacune avec son tempérament. Les roues pivotantes sont rapides mais peu tolérantes avec les formes irrégulières et les colis légers. Les poussoirs sont stables mais limités en vitesse. Les transferts escamotables sont les plus doux — et les plus chers.
Un client dans la chaussure et le prêt-à-porter m'a appelé l'an dernier : son taux d'erreur de tri ne baissait pas, des dizaines de colis dans la mauvaise voie chaque jour, le service client s'excusant sans arrêt. J'ai parcouru la ligne et le problème n'était pas du tout le déviateur. C'était le tronçon de bande devant lui : les colis arrivaient sans intervalles, le suivant percutant avant que le précédent ait fini de dévier. Aucun déviateur, aussi rapide soit-il, ne peut distancer deux colis arrivant collés l'un à l'autre. Le pansement, c'est de ralentir. Le remède, c'est une section d'espacement en amont — élargir l'espacement au-delà de votre colis le plus long, pour que le déviateur ait le temps d'identifier, d'agir et de se réinitialiser.
Voici la partie contre-intuitive : la plupart des erreurs de tri ne sont pas un problème de précision du déviateur. Ce sont un problème d'espacement en amont. Dépenser beaucoup d'argent pour un déviateur plus rapide rapporte souvent moins qu'ajouter une bande d'espacement bon marché. Beaucoup d'intégrateurs ne vous le diront pas, parce que vendre du matériel cher rapporte mieux que vendre un tronçon de bande.
Maintenance des convergences et des déviations : les trois points que tout le monde oublie
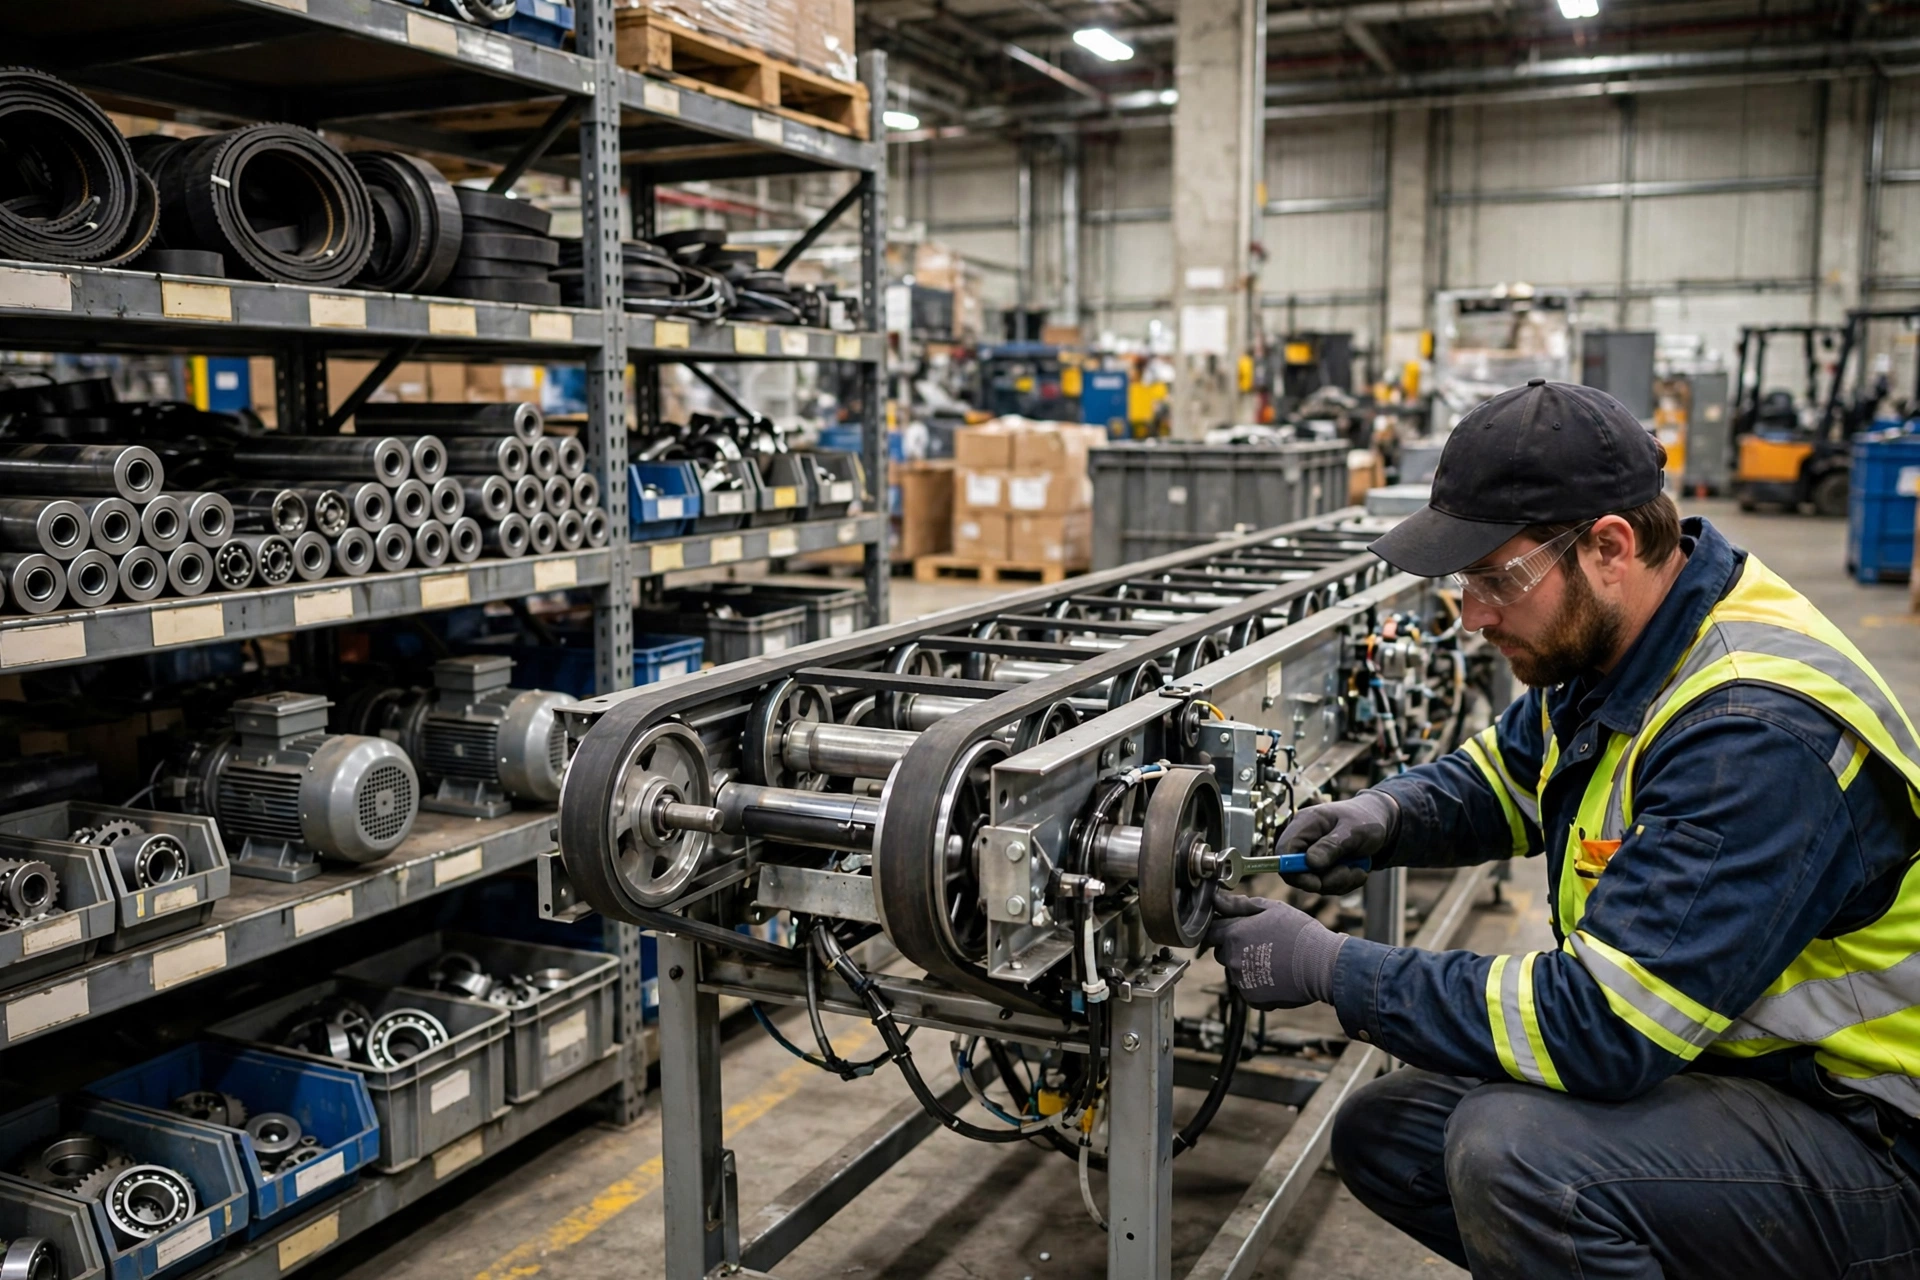
Trois choses sont le plus souvent ignorées aux sections de convergence et de déviation. D'abord, les capteurs photoélectriques à la jonction. La poussière s'accumule, l'alignement dérive et le système cesse de « voir » les créneaux ouverts — soit il refuse de libérer les colis, soit il les libère droit vers une collision. Nettoyez-les et calibrez-les tous les mois. N'attendez pas un blocage pour aller voir. Ensuite, les pièces d'usure des roues et des poussoirs. Une face de roue usée et lisse ne peut pas pousser un colis léger et dépasse un colis lourd, et le taux d'erreur de tri grimpe insensiblement pendant un mois avant que quelqu'un s'en aperçoive. Troisièmement, les vannes pneumatiques et les rouleaux dans la zone d'accumulation. La section d'accumulation est silencieuse jusqu'à ce qu'elle tombe en panne, et quand elle tombe en panne tout le tronçon est à l'arrêt — et pourtant c'est la partie la moins prestigieuse de la ligne et elle manque souvent complètement de la fiche d'inspection.
Les trois partagent un trait : quand elles tombent en panne, rien ne sonne l'alarme. Elles empirent simplement en silence. Quand vous vous en apercevez, la perte a déjà eu lieu. Mon conseil est donc de donner à la section de jonction et de déviation sa propre fiche d'inspection, séparée de la ligne principale.
L'argent valait-il le coup ? Regardez un chiffre : le ratio réel de débit de la jonction. Prenez vos données réelles d'un jour de pointe — les colis réellement passés, divisés par la capacité nominale de conception. Si ce chiffre reste en dessous de 85 pour cent pendant longtemps, la conception a un vrai défaut. En dessous de 70 pour cent, arrêtez de réparer et reconstruisez. Les chiffres ne mentent pas. Les arguments de vente, si.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.