Conclusion d'abord : le stockage en entrepôt pour l'exportation de noix de cajou du Brésil se résume à deux lignes dans le registre. Si le calibrage est faux, la valeur d'un conteneur entier s'effondre au dernier kilomètre. Si la rancidité est absente du plan, tout ce qui a été fait avant est gaspillé. Je ne suis pas un scientifique de l'alimentation. Je mets en place des systèmes d'entrepôt, et j'ai vu cet échec trois fois, toujours avec le même scénario : un bon produit, un registre désordonné.
Pourquoi le registre de stockage pour l'exportation de cajou ne compte que deux lignes : le calibrage et la rancidité
Le pays de la noix de cajou au Brésil, c'est le Nordeste : le Ceará, le Rio Grande do Norte et le Piauí font l'essentiel du travail. La chaîne va du verger à l'usine de transformation, puis de l'usine au port. On récolte le fruit, on en sort la noix, on la sèche, on la transporte par camion jusqu'à l'usine, on la cuit à la vapeur, on la décortique, on la sèche à nouveau, on la calibre, on l'emballe, on la stocke et on l'expédie. Chaque étape laisse une preuve pour la suivante ou lui laisse un problème.
La valeur fuit à deux endroits. D'abord, les calibres mélangés. Les acheteurs paient selon le calibre, et si la part des amandes de calibre inférieur dans un lot dépasse ce qui a été convenu, tout le lot peut être revalorisé à la baisse ou retenu pour discussion. Le calibrage n'est pas un concours de beauté ; c'est la base du règlement. Ensuite, la rancidité est irréversible. Une fois que l'oxydation de l'huile devient perceptible, aucun retraitement ne ramène les amandes en arrière. Le seul recours est le déclassement. C'est pourquoi le plan contre la rancidité doit être écrit avant la réception, et non après une réclamation.
Il y a un transfert qui est ignoré plus que tout autre : le transfert du verger à l'usine. Si les noix sont arrivées assez sèches, si des sacs ont été déchirés, si quelque chose a pris la pluie en transit : si ces questions ne surgissent qu'à la porte de l'usine, le retraitement commence avant même que la transformation ait débuté. Le bon de réception doit enregistrer le lot, le nombre de sacs et les dommages, signé par les deux parties avant le déchargement. Ce bon est le point de départ de tout litige ultérieur. Sans lui, personne ne peut rien prouver.
Le stockage en entrepôt pour l'exportation de cajou du Brésil commence par un calibrage selon la spécification de l'acheteur, et non à l'œil
La première étape du calibrage n'est pas de prendre les amandes en main. C'est d'ouvrir la spécification de l'acheteur et d'en confirmer la version. Les spécifications changent d'année en année, et le même lot peut être calibré différemment pour différents acheteurs. Si la version de la spécification est fausse, un calibrage soigneux par la suite reste faux.
La séquence de travail ressemble à ceci :
- À la réception, vérifier ensemble la version de la spécification et le numéro de lot. Le numéro de lot entre dans le système et sur l'étiquette physique. Un numéro de lot écrit uniquement sur le carton extérieur, c'est comme pas de numéro de lot du tout une fois le carton ouvert.
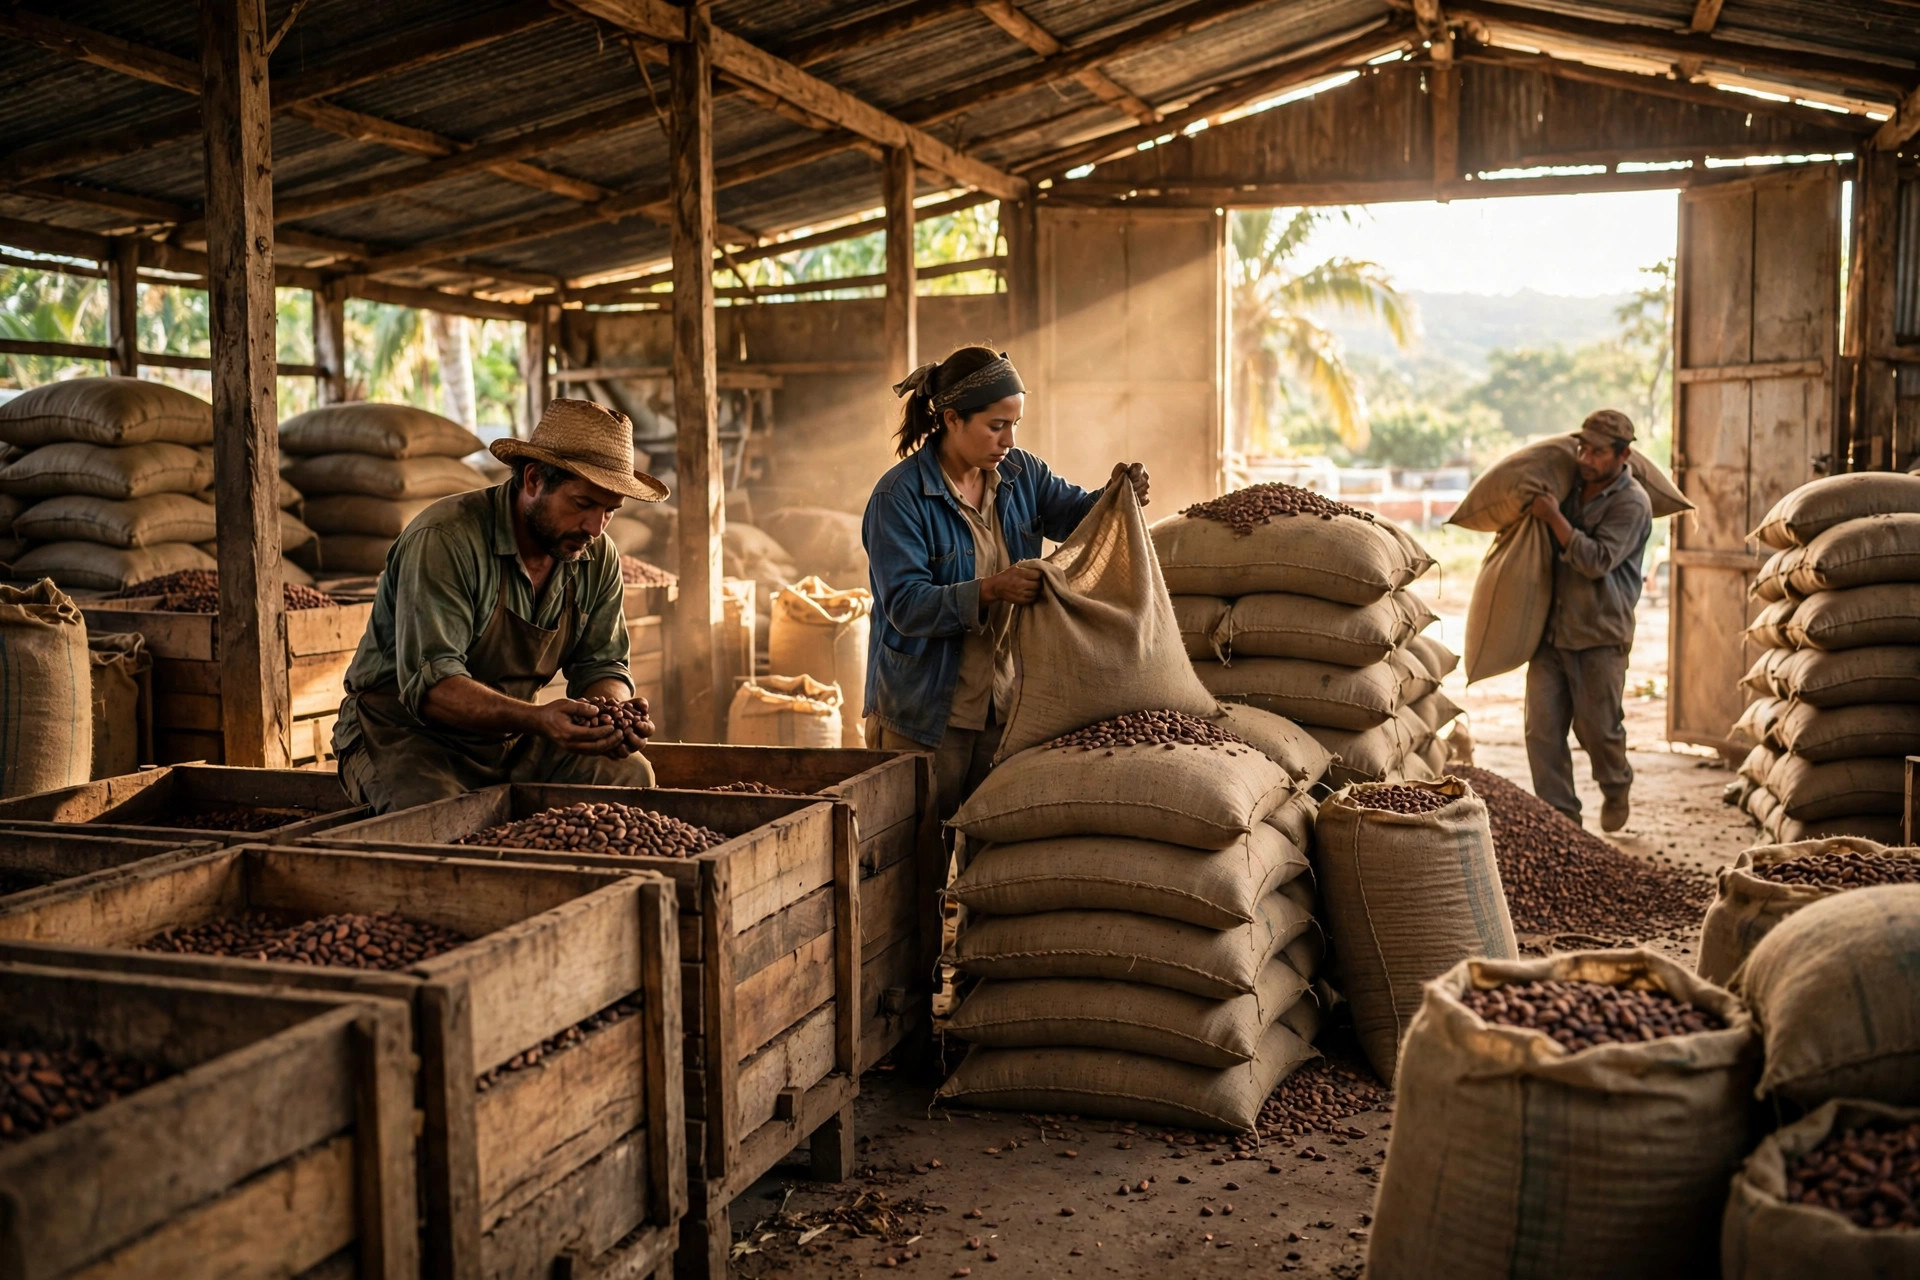
- Calibrer selon la spécification de l'acheteur, en utilisant les notions standard d'amandes entières, d'amandes brisées et de tranches de taille. Garder les calibres physiquement séparés. Les morceaux brisés dérivent dans le tas d'amandes entières plus facilement que quiconque ne l'admet, alors mettez un bac séparé de chaque côté de la table de tri et faites de la séparation un réflexe.
- Sceller un échantillon conservé de chaque calibre, marqué avec le lot, la date et le nom du calibreur. Quand une réclamation arrive, vérifiez d'abord l'échantillon au lieu d'argumenter de mémoire.
- Saisir les résultats de calibrage dans le système le jour même : les quantités par calibre, le lot et l'emplacement de stockage doivent correspondre avant la fin du poste. Les chiffres saisis le lendemain matin ne se réconcilient jamais.
Il y a deux ans, en septembre, une usine de taille moyenne du Ceará a expédié un lot où les amandes entières et brisées n'avaient pas été entièrement séparées. Dans l'entrepôt de l'acheteur, l'échantillonnage a trouvé la part de brisées au-dessus de la limite convenue, et le lot est resté quatre jours pendant que les deux parties discutaient. La solution a été un retri manuel, qui a coûté de la main-d'œuvre et a failli coûter l'embarquement. L'examen a trouvé la vraie cause : la table de tri n'avait qu'un seul bac, si bien que les trieurs versaient les morceaux brisés dans le tas d'entières sans réfléchir. Le problème venait de la conception du poste de travail, pas des personnes.
Un registre de calibrage affiché à côté de la table de tri garde cela honnête : une ligne par calibre, la spécification écrite comme une action exécutable (tamisage ou tri manuel), les quantités comptées par sac et l'emplacement jusqu'à la palette. Si cette ligne est vague, la réception, la préparation, l'expédition et le traitement des réclamations se transforment tous en exercice de recherche.
Trois barrières contre la rancidité : l'humidité, l'oxygène, la température
Le contrôle de la rancidité a trois barrières : l'humidité, l'oxygène et la température. Tenez-en bien deux et vous avez déjà gagné l'essentiel de la bataille.
L'humidité est la première barrière. Les limites d'humidité pour les amandes de cajou suivent la spécification de l'acheteur, alors ne les devinez pas à partir de l'expérience. Mesurez à la réception, puis mesurez à nouveau avant l'ensachage, et saisissez les deux résultats dans le système. Une seule mesure vaut à peine mieux que rien, car l'humidité continue d'évoluer pendant le séchage et le stockage.
L'oxygène est la deuxième barrière. Les soudures des sacs nécessitent une inspection par échantillonnage, et pas seulement un voyant vert sur la machine à souder. Le contrôle simple fonctionne : prenez quelques sacs au hasard, pressez-les et regardez la ligne de soudure pour y repérer rides et interstices. Les sacs ouverts pour inspection sont marqués séparément et ne retournent jamais discrètement dans le lot.
La température est la troisième barrière, et voici la partie contre-intuitive : les pires dégâts viennent souvent non pas de la chaleur mais des variations de température. L'an dernier, une coopérative du Rio Grande do Norte a déplacé des marchandises directement du stockage frigorifique vers le chargement de conteneurs à température ambiante, et de la condensation s'est formée à l'intérieur des sacs. Quelques jours plus tard, les amandes sentaient mauvais. La chambre froide n'était pas en faute ; l'étape manquante était une période tampon. La solution est simple : après la sortie du stockage frigorifique, maintenez les marchandises dans une zone ombragée et ventilée assez longtemps pour que la température des sacs s'approche de l'ambiante avant le chargement, et évitez d'ouvrir les cartons en cours de route.
Un arbitrage doit être tranché à l'avance. Un calibrage plus fin donne des tranches de prix plus nettes, mais coûte plus de main-d'œuvre et de temps ; une soudure plus hermétique protège contre la rancidité, mais rend l'inspection et le retraitement plus difficiles. Il n'y a pas de réponse parfaite, seulement un choix adapté aux exigences de l'acheteur et à la valeur des marchandises. Pour les calibres à haute valeur, dépenser de la main-d'œuvre pour un calibrage plus fin paie. Pour les calibres de volume, un calibrage suffisamment bon suffit, et l'effort revient à la soudure et à la discipline du premier entré, premier sorti.
La liste de contrôle de la veille : 48 heures avant l'expédition
Avant chaque mise en service de système, je passe une liste de contrôle de la veille, et l'expédition mérite le même traitement. Dans le stockage en entrepôt pour l'exportation de cajou du Brésil, l'étape de l'expédition se gagne non par l'effort, mais par le fait que chaque point de cette liste soit coché 48 heures avant le chargement :
- Version de la spécification de l'acheteur confirmée, et tranches de calibrage conformes.
- Échantillons conservés scellés, avec les enregistrements d'échantillons dans le système.
- Numéros de lot identiques dans le système, sur les étiquettes physiques et sur les cartons extérieurs.
- Premier entré, premier sorti vérifié, de sorte que les lots antérieurs partent avant les lots postérieurs.
- Inspection par échantillonnage des soudures effectuée, et sacs inspectés marqués séparément.
- Les deux résultats d'humidité saisis, avec les lots hors spécification isolés.
- Enregistrements de température et d'humidité continus, sans lacune, et temps tampon après le stockage frigorifique réservé.
- Palettes, emplacements et ordre de chargement planifiés, pour que personne ne cherche du stock pendant le chargement.
Trois échecs classiques méritent une mention de plus : les numéros de lot écrits uniquement sur les cartons, qui disparaissent quand on ouvre les cartons ; le premier entré, premier sorti écrit sur un tableau mural au lieu d'être dans le système, ce qui signifie que la palette la plus proche part en premier dès que les choses s'agitent ; et les lacunes dans les enregistrements de température, qui vous laissent sans preuve quand quelque chose tourne mal, et la responsabilité retombe sur vous.
Gardez le registre en ordre et les marchandises gardent leur valeur. Le calibrage est le plancher du règlement, et le contrôle de la rancidité est le toit qui le protège. Quand les deux lignes tiennent, l'opération d'exportation tient aussi. La prochaine fois qu'un lot brésilien se présente, posez trois questions avant de parler de dates d'embarquement : la version de la spécification est-elle correcte, les échantillons sont-ils scellés, et le temps tampon est-il réservé ? Si les trois ont des réponses claires, l'expédition est prête à partir.
Par Lin Xiao, Consultant en mise en œuvre WMS
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.