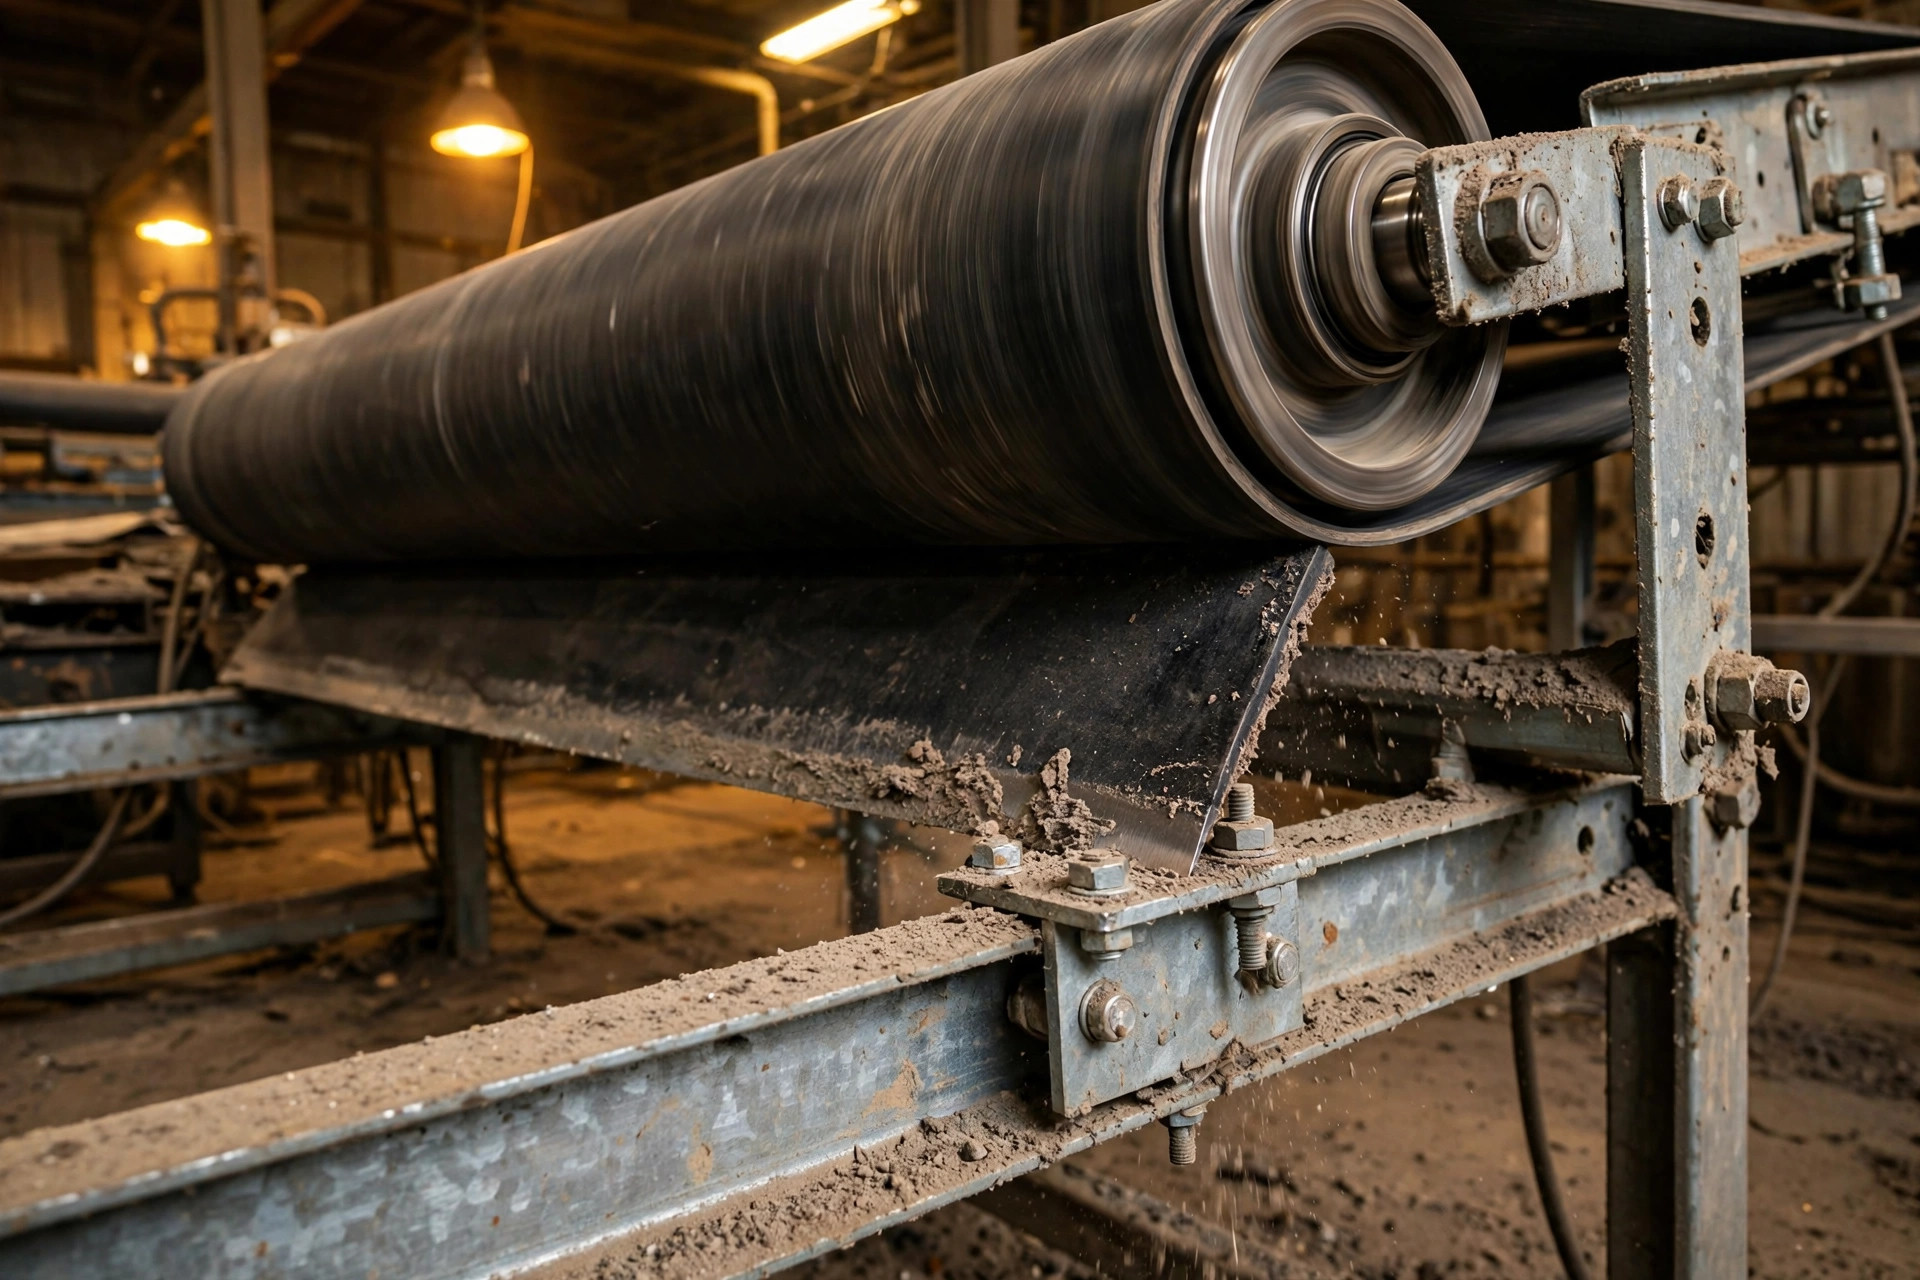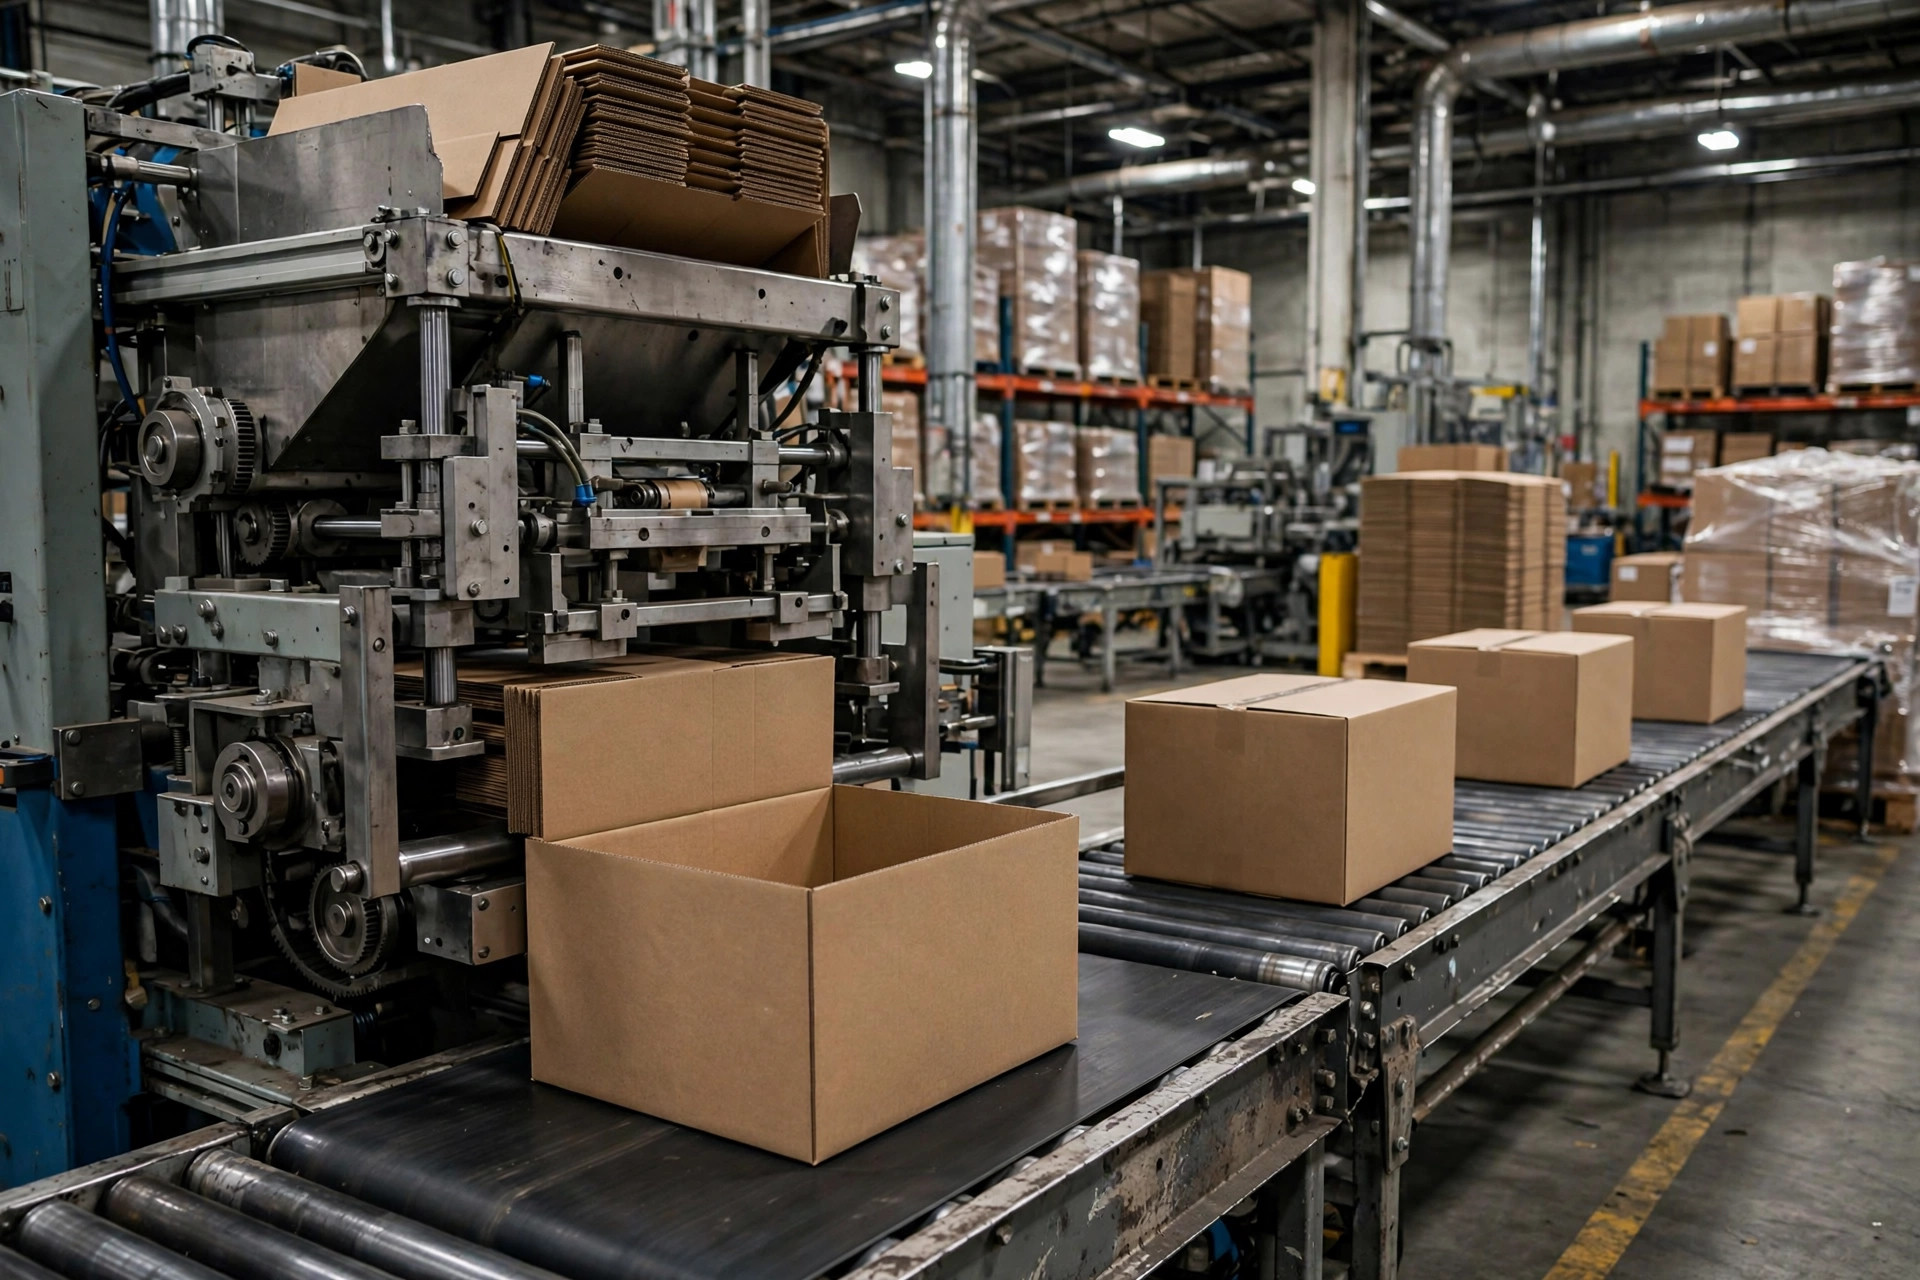
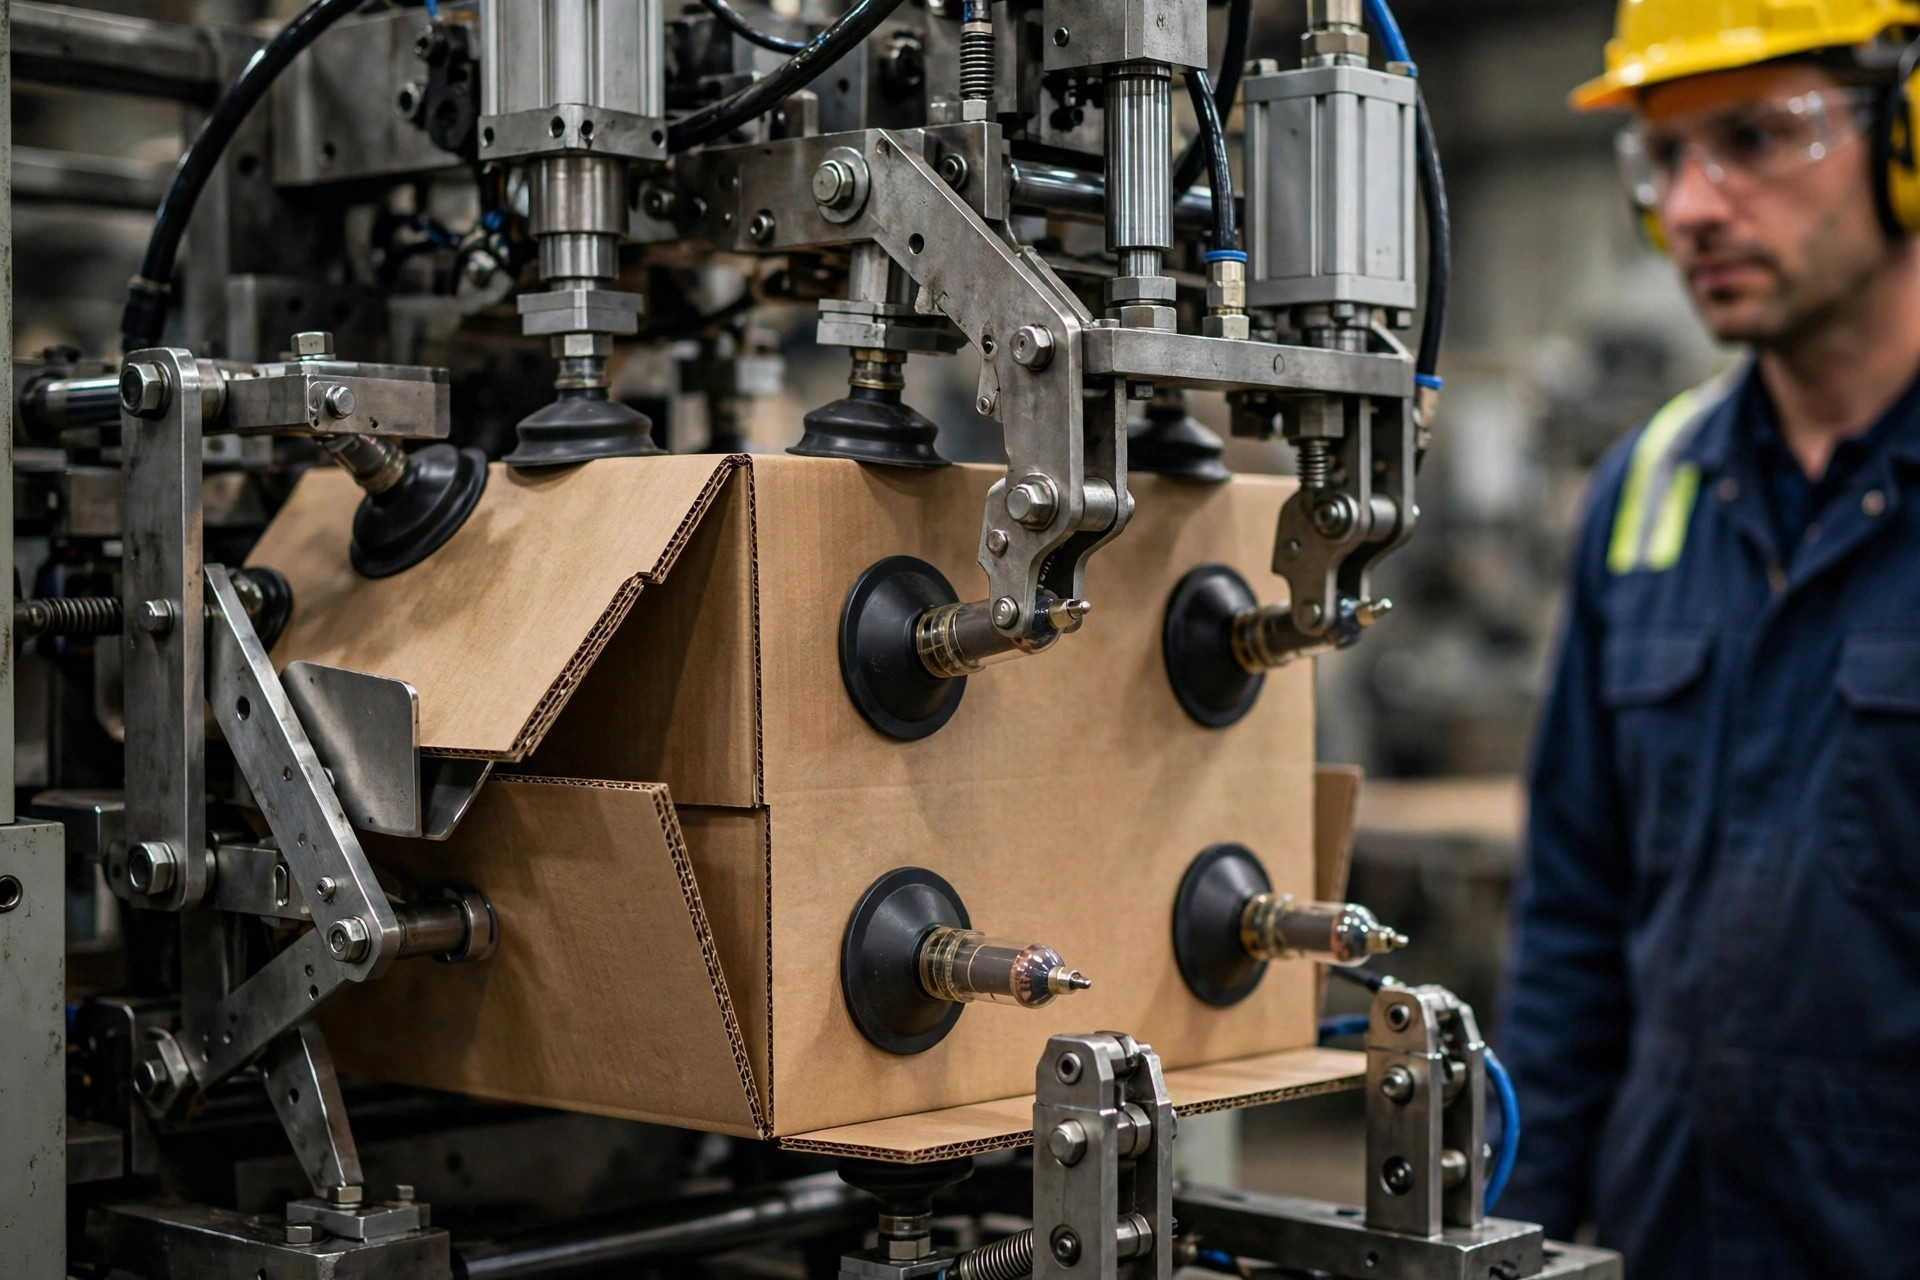
Si je touchais un dollar à chaque « cette formeuse de cartons est nulle » entendu sur un site, je pourrais prendre ma retraite. Huit fois sur dix, la machine va bien — c'est le réglage qui ne va pas. Voyez une formeuse de cartons comme une paire de mains mécaniques : les ventouses sont les doigts, les bras plieurs sont les poignets, et la pression du vide est la force de préhension. Des doigts faibles ou un poignet de travers, et la boîte glisse, évidemment. Avant de maudire l'équipement, passez la checklist doigts-poignets-prise. La plupart des bourrages se localisent en moins d'une demi-heure.
Commençons par le fonctionnement réel, car régler sans comprendre le mécanisme, c'est deviner. Une formeuse automatique fait trois choses : des ventouses à vide prélèvent un flan plat dans le magasin, des bras plieurs plient les quatre rabats du fond dans un ordre strict, et la colleuse scelle le fond avec du ruban adhésif. L'étape deux — le pliage du fond — est là où surviennent presque tous les bourrages. Les rabats se plient dans un ordre fixe, coordonné par des butées mécaniques et la synchronisation des vérins. Ratez la synchronisation d'une fraction de seconde et les rabats se percutent, coinçant la caisse à moitié formée dans la chambre de formage. C'est comme fermer un meuble à quatre portes : il y a un ordre, et le forcer hors ordre bloque tout. C'est pourquoi les bourrages semblent aléatoires mais ne le sont jamais — c'est toujours la synchronisation et la force.
Automne 2024, un entrepôt logistique tiers en banlieue de Suzhou. Leur formeuse était nominale pour une douzaine de cartons par minute, mais s'enrayait à peu près toutes les demi-heures, avec un opérateur posté à côté dont le travail à plein temps consistait à dégager les boîtes. J'ai extrait les données d'exploitation : disponibilité à 91%, temps moyen entre pannes sous les 40 minutes. La cause racine était embarrassante de banalité — la pression d'air de l'usine avait baissé, les ventouses ne tenaient plus le vide complet, les flans montaient de travers, un rabat ne se mettait jamais en place, et le ruban partait de travers. La correction fut tout aussi banale : une ligne d'air dédiée et régulée pour la formeuse et un jeu neuf de ventouses, les anciennes durcies par l'âge. Les bourrages sont passés d'une douzaine par jour à environ un. La disponibilité est remontée au-dessus de 98%. Même machine, pas un centime de plus — juste du réglage.
Début 2025, un entrepôt de traitement de commandes e-commerce à Dongguan a vu son taux de formage glisser de 98.5% à 94% en deux mois, sans que personne ne trouve pourquoi. Les paramètres de la machine étaient identiques à l'année précédente. Ce qui avait changé, c'était le fournisseur de carton ondulé — un fournisseur moins cher, un carton plus léger, des rainures moins profondes, et des flans qui avaient pris l'humidité. Les formeuses de cartons ont des opinions sur leur carton : des rainures trop peu profondes et le fond ne plie jamais net ; trop d'humidité et les rabats deviennent mous ; des flans hors d'équerre et ils se coincent dans la chambre. Nous avons ajouté un contrôle à la réception des flans — profondeur des rainures, équerrage, teneur en humidité — et rejeté tout ce qui sortait des spécifications. Le taux de succès s'est rétabli en une semaine. Leçon : changer de fournisseur de boîtes, c'est re-régler la machine. Pas de raccourci.
Voici le cœur de la checklist — un tableau de diagnostic des bourrages. Symptôme, cause la plus probable, correctif. Collez-le sur le flanc de la machine :
| Symptôme | Cause la plus probable | Correctif |
|---|---|---|
| Bourrages concentrés à l'étape de pliage | Vide faible ou ventouses usées | Vérifier la pression d'air et le manomètre de vide ; remplacer les ventouses durcies |
| Caisse formée de travers, un côté plus haut | Flans endommagés par l'humidité ou rainures peu profondes | Passer à un lot sec ; vérifier la profondeur des rainures |
| Ruban du fond de travers ou qui se décolle | Flan hors d'équerre, formage incomplet | Ajuster le jeu des guides de pliage ; vérifier l'équerrage du flan |
| Bourrages aléatoires sans motif | Cadence trop élevée pour le mécanisme | Baisser la vitesse d'environ 10% et surveiller la disponibilité |
| Pic de bourrages après un changement de lot de flans | Dérive des spécifications du flan | Re-régler avec les nouveaux flans ; verrouiller les paramètres |
Une chose que les gens sautent toujours : la façon dont les flans sont chargés dans le magasin. Des flans voilés stockés à plat sous du poids, des flans chargés avec les rainures dans le mauvais sens, un magasin bourré si serré que les ventouses prennent deux flans à la fois — tout cela se déguise en problème de machine. Un contrôle de cinq minutes du magasin — éventer la pile, confirmer l'orientation, laisser de l'espace pour respirer — élimine une part surprenante des bourrages « mystérieux » avant de toucher le moindre paramètre.
Réparer les bourrages n'est que la moitié du travail — l'autre moitié, c'est bien tracer la ligne de sélection à l'achat. Les formeuses se divisent en deux écoles : à ventouses à vide et à préhension mécanique. Le vide est rapide et simple, mais exigeant sur la surface du flan — le carton couché ou les surfaces rugueuses de recyclé laissent fuir le vide. Les pinces mécaniques saisissent physiquement le flan, tolèrent un carton pire, mais tournent plus lentement et ont plus de pièces mobiles. Pensez-y comme un crochet à ventouse face à un étau : le crochet a besoin d'un mur lisse, l'étau fonctionne sur tout. Si votre approvisionnement en boîtes est stable et de haute qualité, le vide convient. Si vous changez souvent de fournisseur et que la qualité oscille, achetez le type à pinces et arrêtez de payer pour deux cartons par minute supplémentaires que vous ne pouvez pas réellement utiliser.
Maintenant le calcul du retour sur investissement : où est le seuil de rentabilité entre une formeuse et le formage manuel ? Un opérateur expérimenté forme environ 1,500 à 2,000 cartons par jour, fatigue comprise, ce qui met le coût manuel à quelques dizaines de cents par carton. Une formeuse fait plus d'une douzaine de cartons par minute, et un opérateur peut surveiller deux machines. Règle empirique : si le volume quotidien dépasse durablement 3,000 cartons, la machine s'amortit en un à deux ans. Sous 1,500 par jour, continuez à former à la main — la machine prendra juste la poussière. Je trace cette ligne sans concession : pas de volume, pas d'automatisation. L'argent dépensé ne revient pas.
Et voici la contre-intuitive : plus vite n'est pas mieux. J'ai vu usine après usine augmenter la cadence — 15 cartons par minute à 97% de succès — alors que redescendre à 12 donne 99.5%. Faites le calcul : un bourrage coûte au moins cinq minutes de ligne à l'arrêt plus la réalimentation, ce qui efface le gain de vitesse et au-delà. Faire passer la disponibilité de 93% à 99% équivaut à obtenir une demi-machine gratuitement. La première règle du réglage est toujours le taux de succès d'abord, la vitesse ensuite. Et une chose que les gens ratent : adaptez la cadence de la formeuse au processus en aval. Si l'emballage manuel suit, les cartons s'empilent sur le convoyeur aussi vite que vous les formiez. La ligne tourne à la vitesse de son poste le plus lent — une formeuse qui dépasse l'aval n'est que du gaspillage.
Trois pièges de maintenance où je suis personnellement tombé. Premier : les ventouses sont des consommables, pas des objets d'héritage. Les ventouses en silicone durcissent avec l'âge et perdent un tiers de leur adhérence bien avant que vos yeux ne le remarquent ; quand elles commencent à lâcher des flans, les bourrages sont déjà partout. Remplacez-les chaque trimestre, et nettoyez le filtre à vide au passage — un filtre bouché se comporte exactement comme une ventouse qui fuit. Deuxième : le générateur de vide est un glouton d'air. Dès que l'air de l'usine fluctue, la formeuse est la première victime. Une ligne dédiée et régulée est non négociable. Troisième : ne stockez pas vos flans devant la porte du quai. Une averse pousse la teneur en humidité au-delà de la limite, les rabats deviennent mous, et aucun réglage ne vous sauvera. Gardez le stock de flans au sec, surtout en saison des pluies.
Un dernier tir, sur une de mes bêtes noires : les vendeurs qui poussent la « inspection par vision IA de la qualité de formage » à six chiffres. Mon avis est franc — une formeuse bien réglée tourne au-dessus de 99.5%. Dépenser six chiffres pour inspecter le demi-pourcent restant, alors que des ventouses neuves et un contrôle à la réception des flans vous y mènent pour une poignée de monnaie ? Classique faux besoin. Dépensez là où ça compte.
Alors : l'argent en vaut-il la peine ? Tout se résume à un chiffre — la disponibilité de la formeuse. 99% c'est la moyenne, 99.5% c'est l'excellence. Si vous n'y êtes pas, ne parlez ni de nouvelles machines ni de systèmes de vision. Passez la checklist ci-dessus trois fois. La plupart des problèmes se montrent au deuxième passage.
Par Da Liu, Ingénieur en automatisation
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.