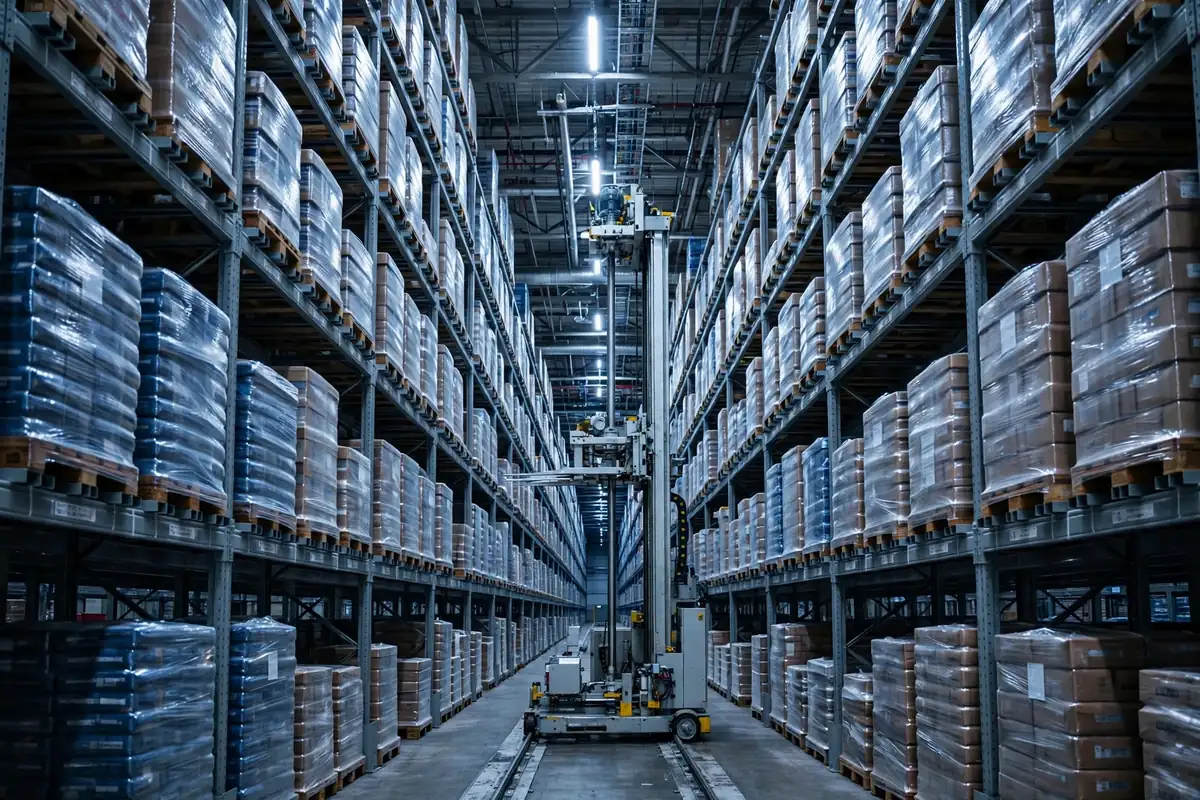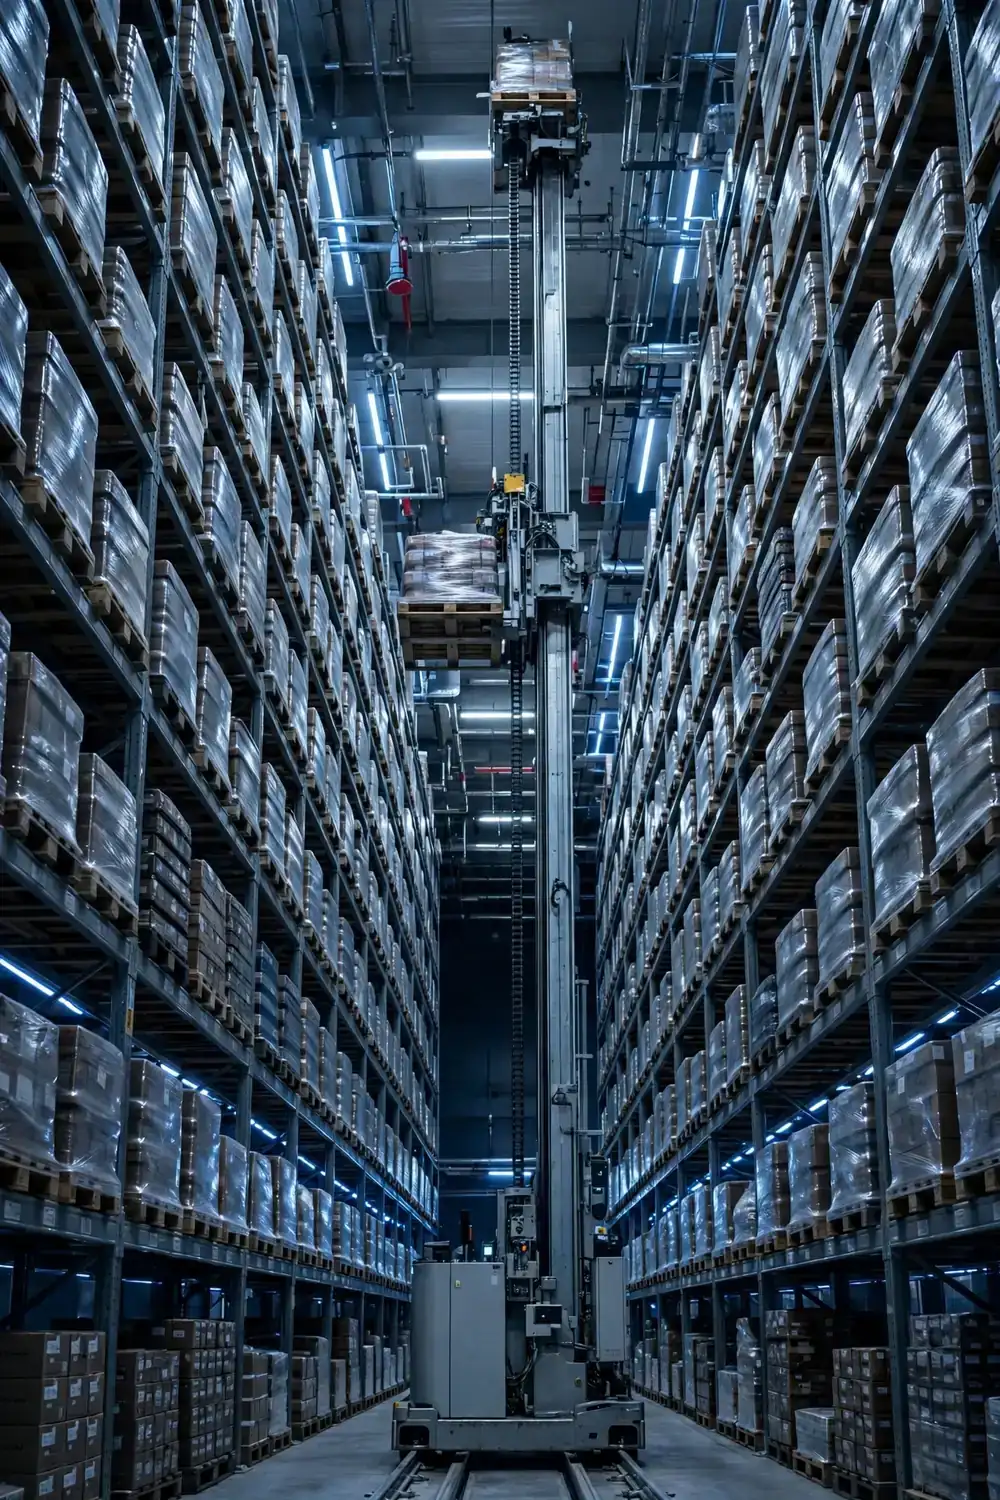
Commençons par le principe, car la plupart des gens commencent par le mauvais bout. Dès qu'un entrepôt automatisé prend du retard sur les commandes de sortie, quelqu'un déclare que le transstockeur n'est pas assez rapide et que la solution doit être une machine plus véloce. On peut se représenter un transstockeur comme un ascenseur croisé avec un chariot élévateur, roulant sur des rails le long d'une allée : il se déplace horizontalement, lève verticalement, déploie ses fourches pour prendre une palette, puis revient tout le long du chemin. Cet aller-retour, c'est un cycle. L'utilisation du déplacement à vide du transstockeur ASRS, c'est simplement la part de ce cycle passée à transporter réellement quelque chose, et dans la plupart des entrepôts que j'ai vus, c'est à peine la moitié. Seule la moitié chargée du trajet crée de la valeur. L'autre moitié est un trajet à vide, qui brûle du temps.
Un transstockeur à palettes classique roule à 120 à 160 mètres par minute, les machines haute performance atteignant 240, et lève à environ 60 mètres par minute. Ces chiffres sortent directement des fiches techniques des fabricants, et je ne les conteste pas. Le problème, c'est qu'aucune vitesse de fiche technique ne survit à un cycle moitié à vide. La machine n'est pas lente. Le parcours est du gaspillage. Cet écart, c'est ce que mesure l'utilisation du déplacement à vide du transstockeur ASRS : combien du temps de la machine transporte réellement une charge.
Il y a deux ans, j'ai travaillé sur un entrepôt e-commerce : huit allées, 12 mètres de haut, des transstockeurs d'une vitesse nominale de 150 mètres par minute en déplacement horizontal. Le propriétaire poussait sans cesse pour un transstockeur de plus, parce que la sortie en haute saison ne suivait pas. J'ai passé deux jours sur place avec un chronomètre, à mesurer des dizaines de cycles, et j'ai découvert que dans les cycles à simple commande, le trajet de retour à vide mangeait près de la moitié du temps de cycle. Ajouter un transstockeur n'aurait rien réglé. Cela aurait signifié deux machines roulant à vide ensemble. Voilà la facture dont je veux détailler le contenu.
Trois causes du déplacement à vide
Le déplacement à vide n'est pas un seul problème. Ce sont trois problèmes empilés les uns sur les autres.
Le premier, c'est le séquencement des tâches. Un cycle à simple commande fait un seul travail par trajet : stocker ou prélever, puis revenir à vide. Un cycle à double commande fait deux travaux en un trajet : il porte une palette à stocker et en ramène une autre sur le chemin du retour. La différence n'est pas subtile. Dans un cycle à simple commande, environ la moitié de la distance parcourue est chargée. Avec les cycles à double commande, cette part grimpe à environ 70 pour cent. Beaucoup d'entrepôts n'ont jamais activé la double commande, ou l'ont activée avec une logique d'appariement si grossière que les tâches de stockage et de prélèvement ne se rencontrent jamais vraiment. Bien réussir cet appariement, c'est le plus grand levier sur l'utilisation du déplacement à vide du transstockeur ASRS. Le transstockeur continue de rouler à vide parce que l'ordonnanceur ne lui a jamais donné de raison de ne pas le faire.
La deuxième cause, c'est l'adressage. Mettez vos produits à plus forte rotation tout au bout de l'allée et vous obligez le transstockeur à parcourir toute la distance à chaque trajet. J'ai vu un jour un entrepôt qui avait garé ses SKU à plus fort volume au fond sans issue de l'allée, parce que « ces emplacements étaient vides ». Les emplacements ont été remplis, et le transstockeur l'a payé en déplacement gaspillé chaque jour. Retournez la logique : plus la vitesse de rotation d'un produit est élevée, plus il doit être proche de l'entrée de l'allée, et plus bas son niveau. Économiser quelques dizaines de mètres par trajet, ça n'a pas l'air de grand-chose jusqu'à ce qu'on le multiplie par quelques milliers de cycles par jour. Alors, c'est du débit réel.
La troisième cause, c'est le conflit d'allées. Quand les tâches d'entrée et de sortie se heurtent dans une même allée, ou que plusieurs machines partagent une allée, les transstockeurs finissent par s'attendre les uns les autres. Un transstockeur travaille au fond de l'allée pendant qu'un autre attend à l'entrée pour y entrer : deux voitures face à face sur une route à une voie, ni l'une ni l'autre ne bougeant. Pire encore, mettre les extrémités d'entrée et de sortie du même côté de l'allée, de sorte que tout le trafic se resserre par une seule ouverture et s'embouteille aux heures de pointe. La machine n'a rien de défectueux. C'est l'implantation qui mange sa vitesse.
De ces trois causes, la première est celle qu'on diagnostique le plus souvent à tort. Le propriétaire voit une sortie lente et se tourne vers plus de vitesse ou plus de machines. Mais le transstockeur roule déjà à 150 mètres par minute. Montez la vitesse et vous ne gagnez presque rien, parce que la vitesse n'a jamais été le goulot. Le déplacement à vide, lui, l'était.
Le budget temps d'un cycle : quelle part de déplacement à vide
Ne me croyez pas sur parole. Faisons les calculs sur un transstockeur à palettes typique. Je pose les hypothèses d'emblée : une allée de 60 mètres, un emplacement à mi-chemin à 30 mètres et 12 mètres de haut, un déplacement horizontal à 150 mètres par minute, une levée à 60 mètres par minute, et un temps de manutention aux fourches estimé d'après l'expérience de terrain.
| Mouvement | Temps | | Trajet aller, chargé | 30 m de déplacement, environ 12 s ; 12 m de levée, environ 12 s ; prise aux fourches, environ 8 s | | Trajet retour, à vide | 30 m de déplacement, environ 12 s ; 12 m de descente, environ 12 s ; dépose aux fourches, environ 8 s | | Cycle à simple commande, total | Environ 64 s, dont environ 32 s de déplacement à vide |
Le voilà, en chiffres clairs : un cycle de 64 secondes, dont 32 secondes à vide. La moitié du temps de la machine ne produit rien. Maintenant, exécutez le même trajet en cycle à double commande : stockez une palette à l'aller, prélevez-en une au retour, et le même aller-retour accomplit deux tâches. Le déplacement à vide par tâche chute de près de moitié. La vitesse n'a pas changé d'un seul chiffre. Le débit, lui, a augmenté.
À titre de comparaison, les transstockeurs miniload qui déplacent de petits bacs et cartons, avec une bonne exploitation en double commande, délivrent environ 100 à 150 cycles doubles par heure et par allée. Les transstockeurs à palettes n'atteignent pas ces chiffres, mais la logique est identique : le nombre de cycles est décidé par la part de déplacement à vide, pas par la vitesse de pointe. La vitesse est le plafond. Le déplacement à vide est le plancher. Si le plancher fuit, un plafond plus haut ne vous achète rien.
Les cycles à double commande et le réadressage, en pratique
La double commande d'abord. Le système de pilotage de l'entrepôt doit faire deux choses : apparier les tâches de stockage et de prélèvement par allée et par fenêtre de temps, pour qu'un trajet fasse deux travaux ; et regrouper les tâches de sortie par allée, pour que le transstockeur prenne plusieurs prélèvements le long d'une seule course au lieu d'un à la fois. Aucun des deux changements n'exige de nouveau matériel. Ce sont deux logiques d'ordonnancement. Faites-le tourner une semaine après le changement et comparez la part de cycles à simple commande. Les chiffres parleront d'eux-mêmes.
Ensuite, le réadressage. La méthode n'a rien de glamour, mais elle fonctionne : tirez trois mois de données de sortie, classez les SKU par vitesse de rotation, et déplacez les 20 pour cent les plus rapides vers les emplacements les plus proches de l'entrée de l'allée, niveaux bas en premier. Les articles à rotation lente vont au fond et en hauteur. Oui, déplacer du stock coûte un arrêt et des heures de main-d'œuvre, et ce coût est réel. Mais une fois que c'est fait, la distance moyenne de déplacement du transstockeur baisse, et le bénéfice se récolte chaque jour. Certains entrepôts évitent le réadressage pendant trois ans parce que c'est une corvée. Le stock se désordonne, le transstockeur court de plus en plus loin, et l'efficacité s'échappe en silence. C'est de la paresse, facturée comme un problème d'exploitation.
Enfin, le conflit d'allées. Séparez les extrémités d'entrée et de sortie partout où le bâtiment le permet : ne forcez pas tout le trafic à passer par une seule ouverture. Répartissez les tâches entre les allées au lieu de marteler toujours la même. Si la séparation est impossible, décalez les tâches d'entrée d'une demi-heure pendant les fenêtres de pointe de sortie. Décaler, c'est l'extension de capacité la moins chère qui soit.
Tant que j'y suis, permettez-moi de m'en prendre à une fausse exigence que je vois tout le temps. Certains projets ouvrent avec « il nous faut le transstockeur le plus rapide disponible » et inscrivent un chiffre de 240 mètres par minute dans l'appel d'offres. Mais l'allée fait 60 mètres de long. La machine a à peine fini d'accélérer qu'il faut freiner. La vitesse d'affiche ne se produit jamais vraiment. Moins l'allée est longue, moins la vitesse compte. Réparez d'abord le déplacement à vide, et seulement ensuite demandez-vous si la vitesse suffit. C'est l'ordre de travail honnête.
Alors, est-ce que l'argent en vaut la peine ? Surveillez un seul chiffre : l'utilisation du déplacement à vide du transstockeur ASRS, la part du temps de cycle que le transstockeur passe à rouler à vide. Faites-la baisser, et le débit de sortie suivra.
Par Da Liu, Ingénieur en automatisation Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.