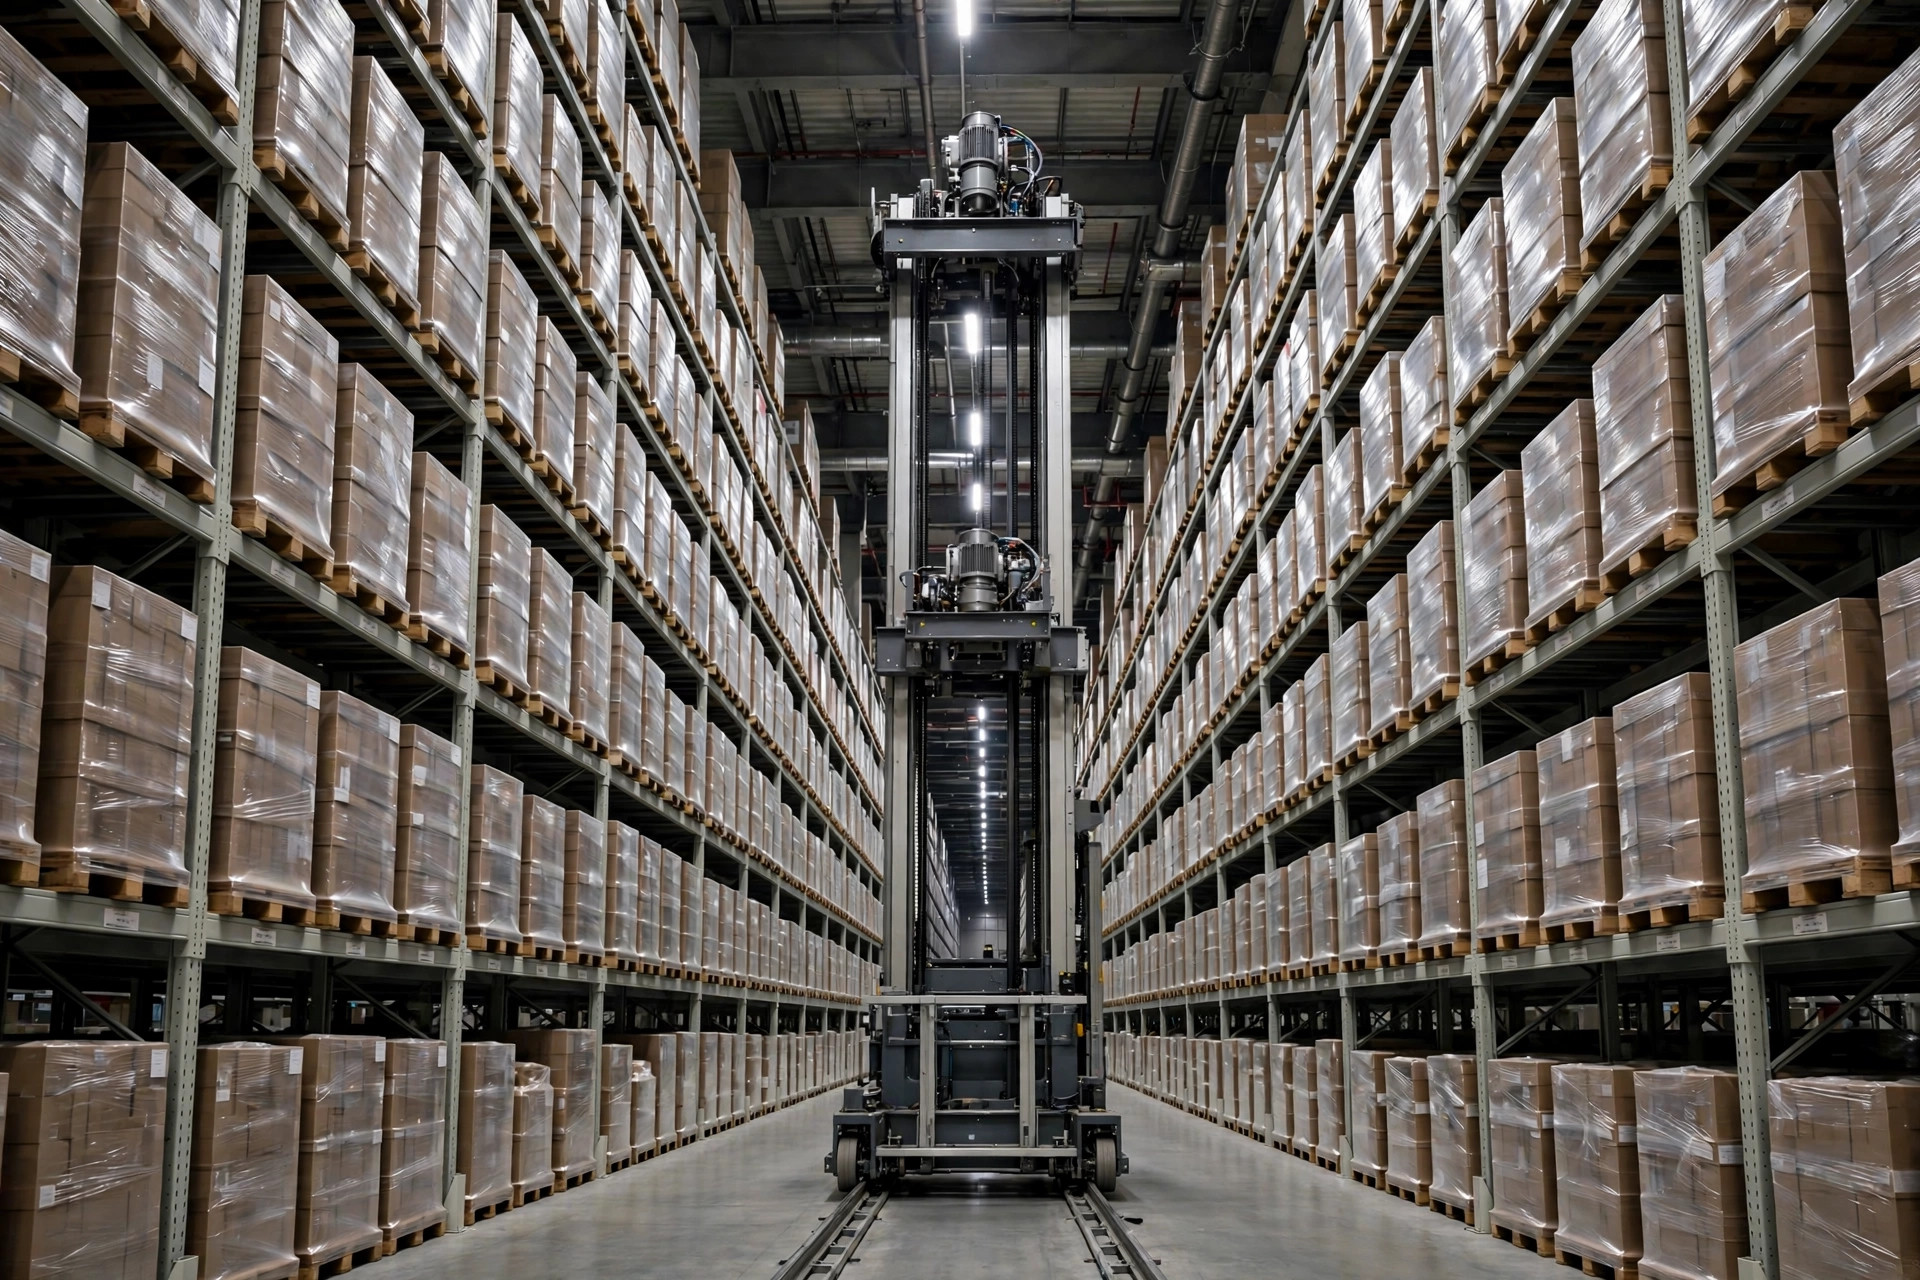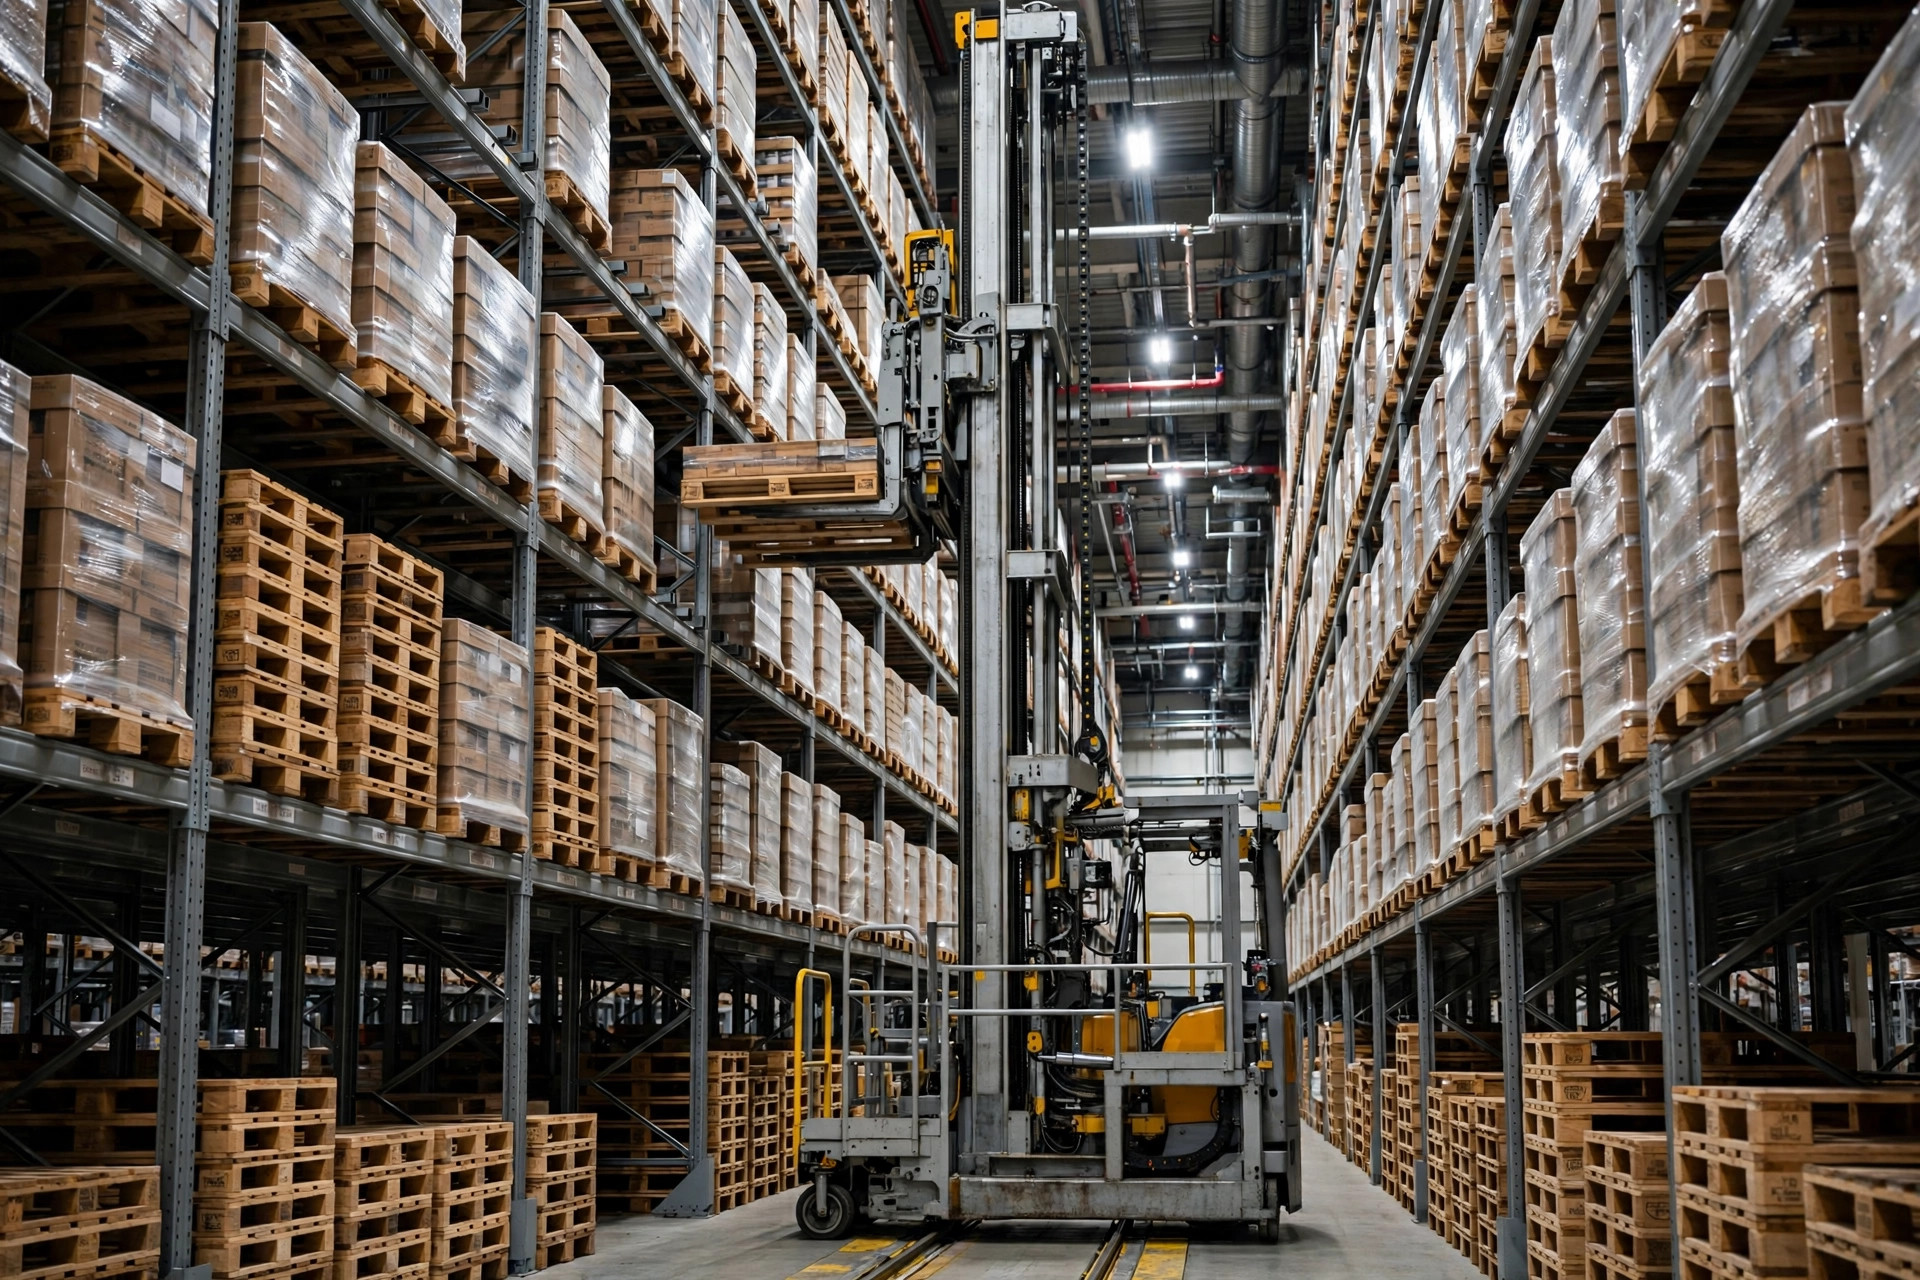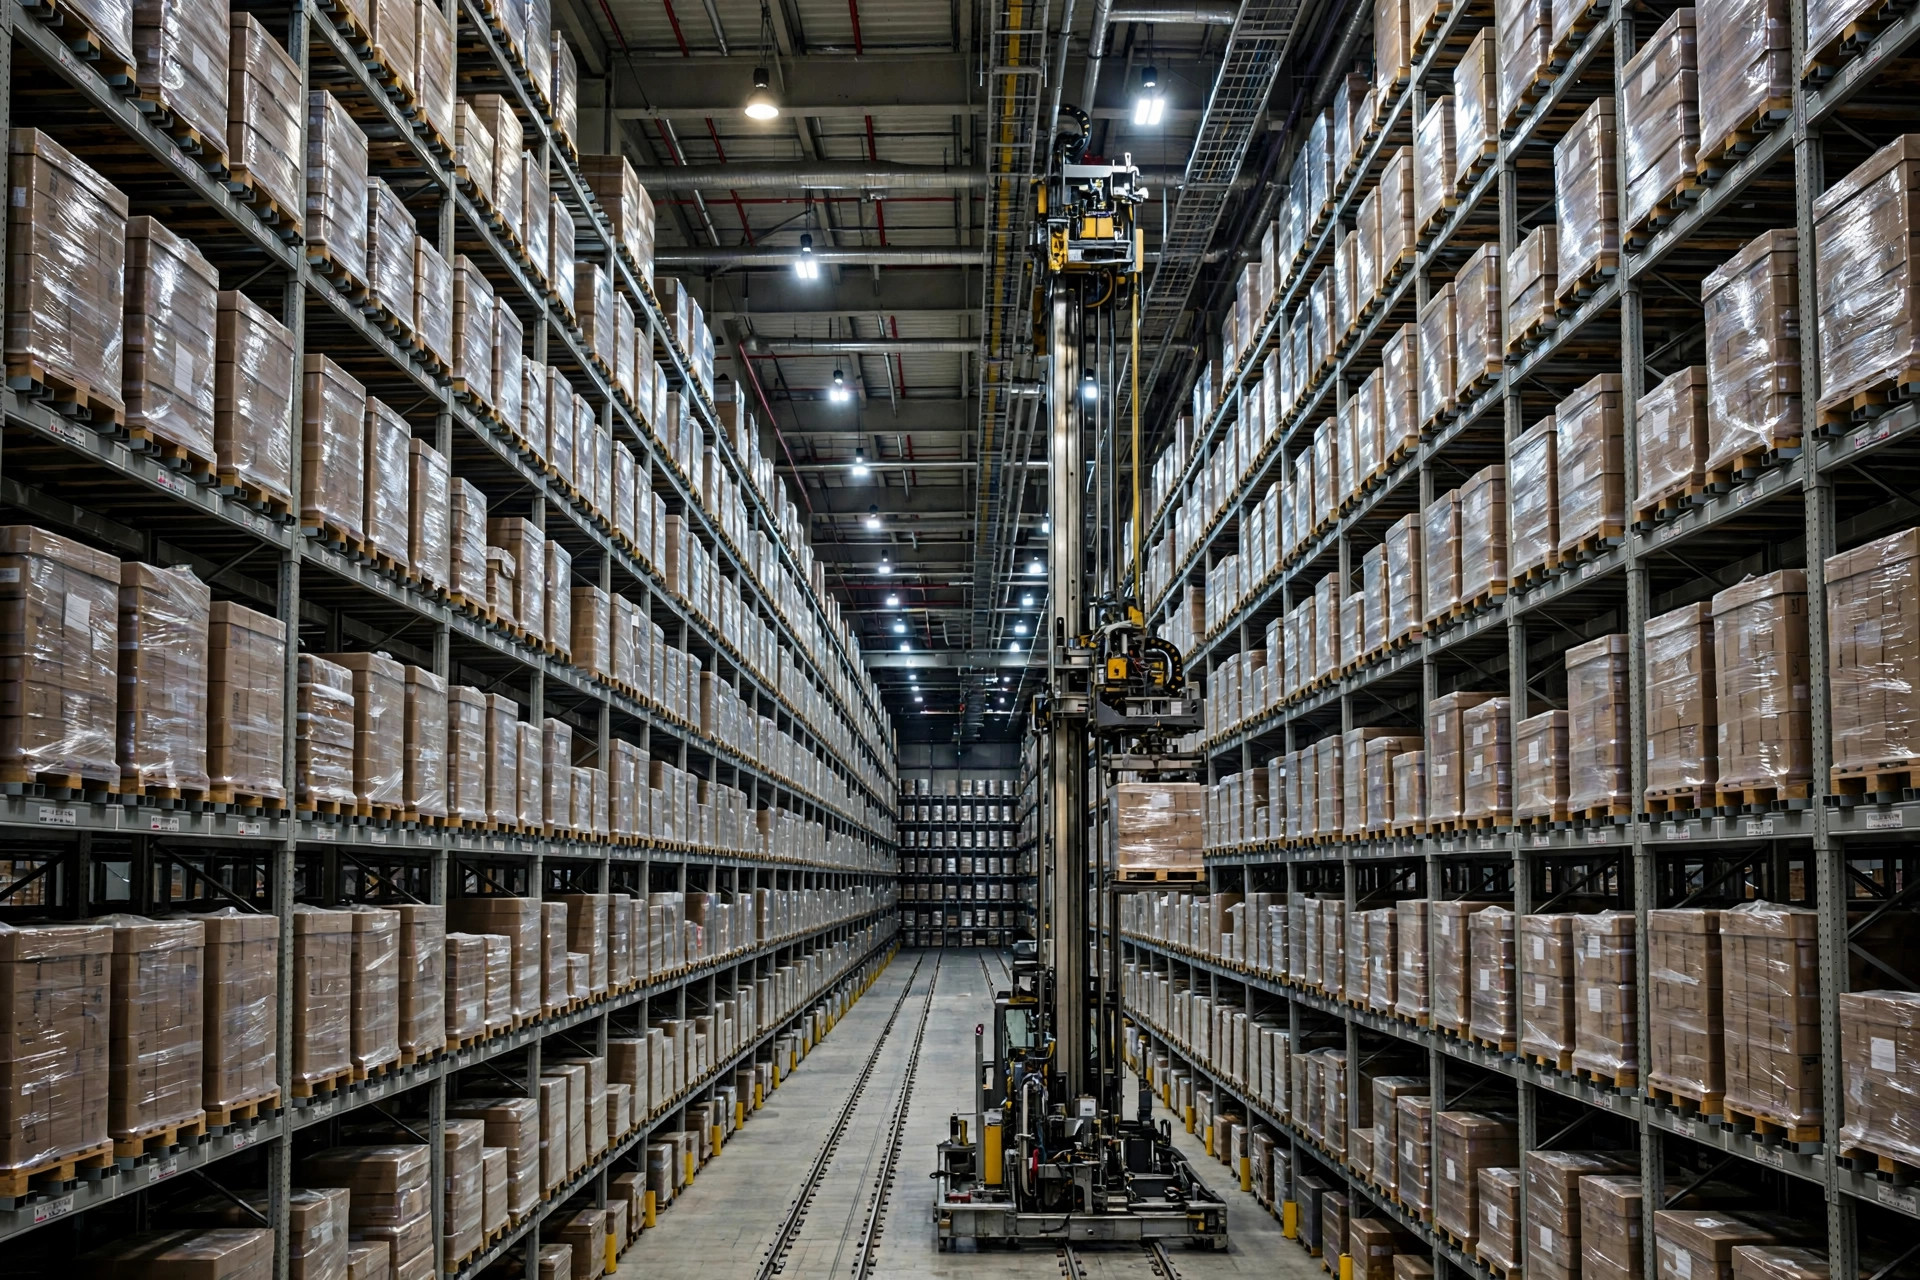
Votre AS/RS ne devient pas plus lent. C'est votre discipline de stockage qui se relâche.
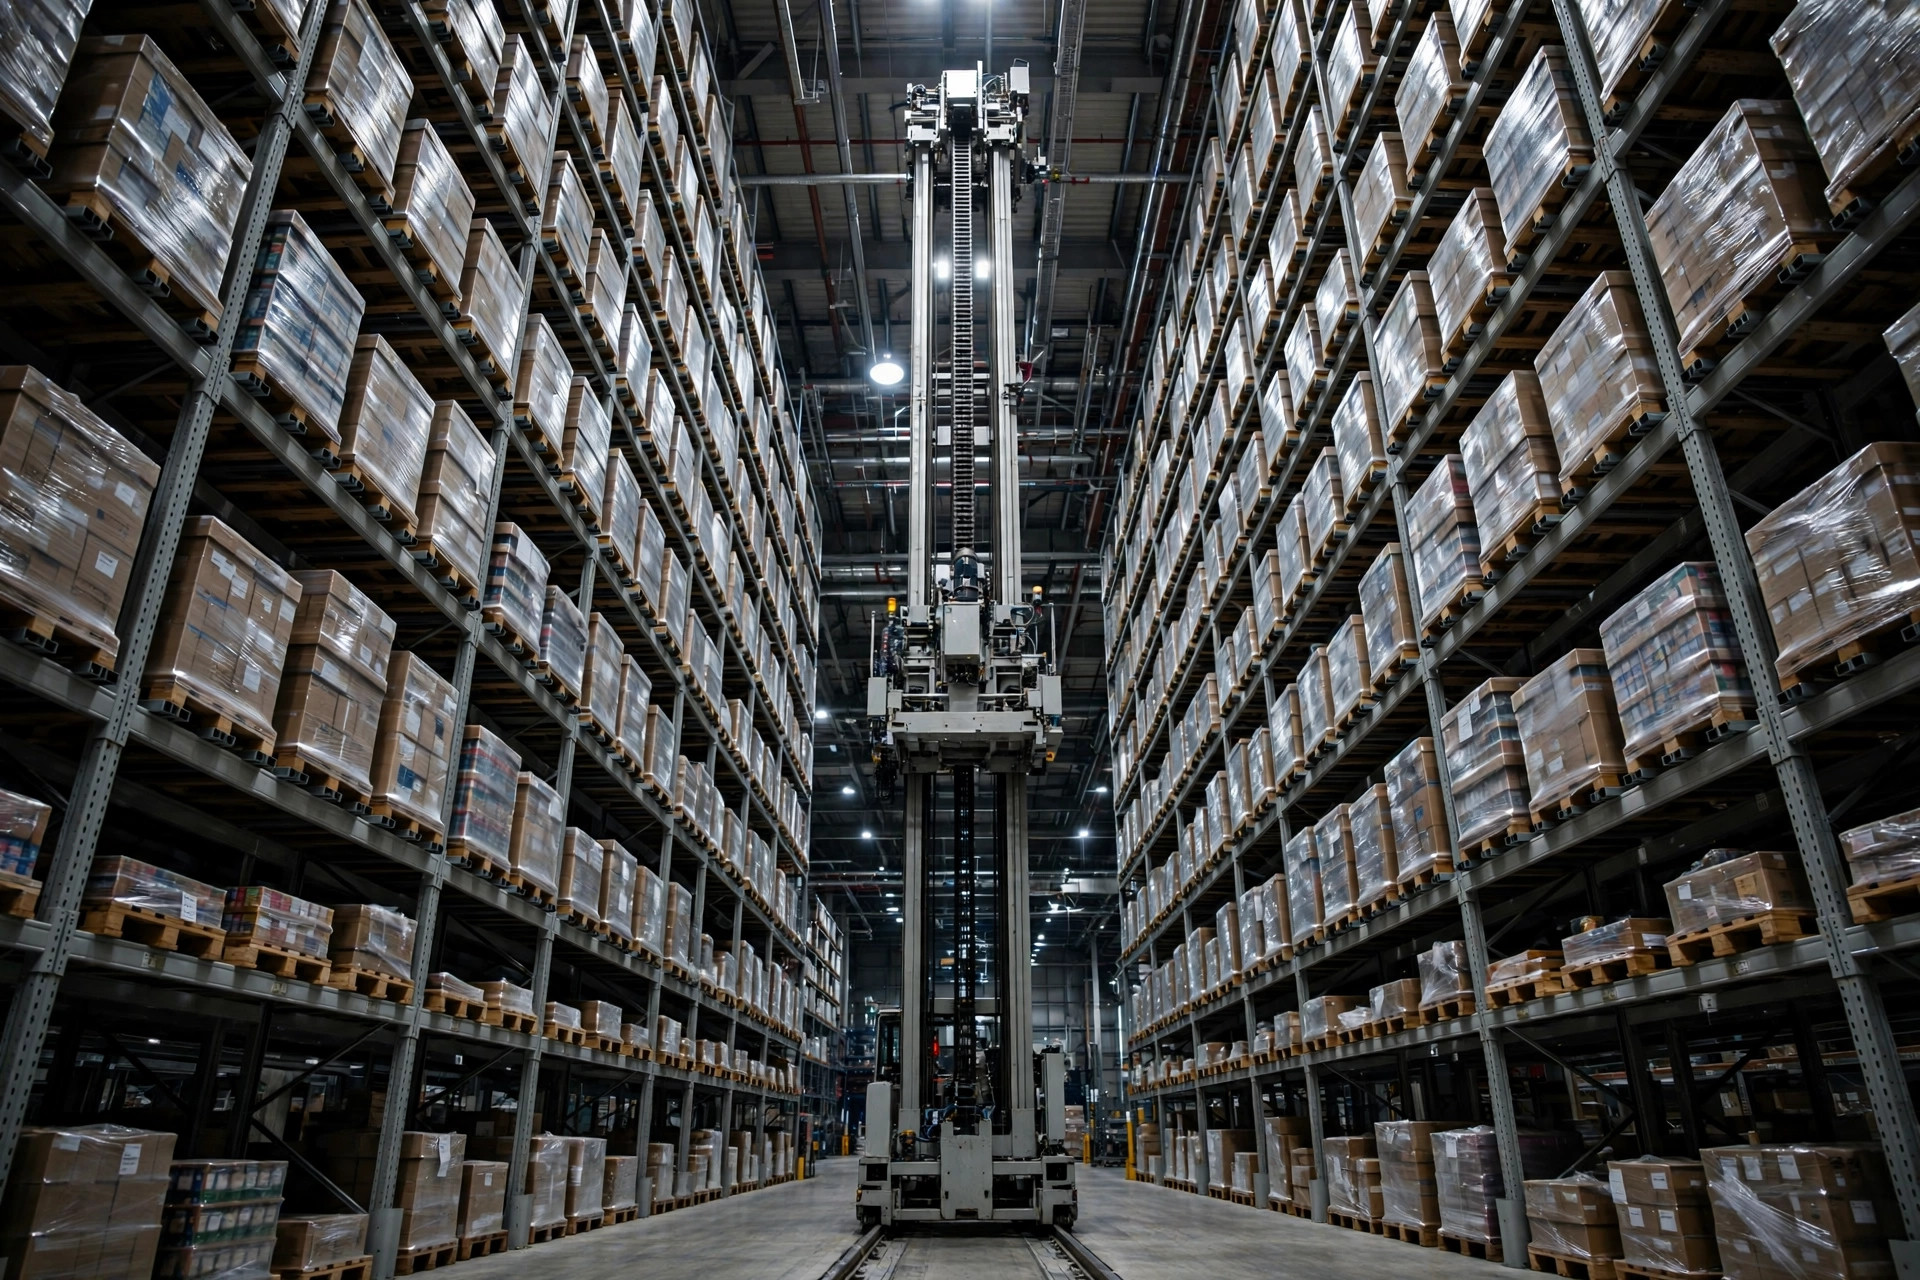
Je suis entré dans des entrepôts automatisés où les transtockeurs tournaient à vide la moitié du temps : de longs parcours horizontaux sur toute l'allée, puis une levée vers les niveaux supérieurs, puis tout le trajet du retour. Rien n'était cassé. Le WCS n'affichait aucune alarme, les transtockeurs étaient en bon état et le débit affiché au tableau de bord semblait correct. Le problème, c'était où vivait la marchandise. Les produits à forte rotation avaient dérivé vers le fond des allées et les niveaux supérieurs, et chaque préparation était devenue une visite touristique.
Quand je vois cela, je vérifie trois choses, et l'une d'elles est toujours la coupable. Premièrement, si les allées ont déjà été stratifiées : la plupart des sites traitent tout le rayonnage comme un seul grand pool et posent les palettes là où il y a un emplacement libre. Deuxièmement, si les classes de vélocité ABC existent quelque part en dehors des plans de conception d'origine : dans la plupart des articles maîtres, il n'y a même pas de champ pour cela. Troisièmement, si quelqu'un a refait le slotting depuis la mise en service. Les produits saisonniers s'écoulent et personne ne les retire des emplacements premium ; les nouveaux SKU à succès atterrissent là où ils rentrent. Mettez ces trois éléments ensemble, donnez-leur 2 ans, et la carte des emplacements ressemblera à un dessin d'enfant.
En 2021, j'ai travaillé avec une opération de fulfillment e-commerce à Ontario, en Californie : environ 20 000 positions de palettes dans l'AS/RS. Les plans de conception comportaient un excellent plan de slotting ABC. Un peu plus d'un an après la mise en service, j'ai sorti un rapport de vélocité par allée et trouvé du produit de classe A dispersé sur 4 ou 5 allées. La distance moyenne de déplacement des transtockeurs avait presque doublé par rapport à la réception. Le responsable d'exploitation était convaincu que l'équipement "s'usait". L'équipement allait bien. C'était la marchandise qui avait bougé.
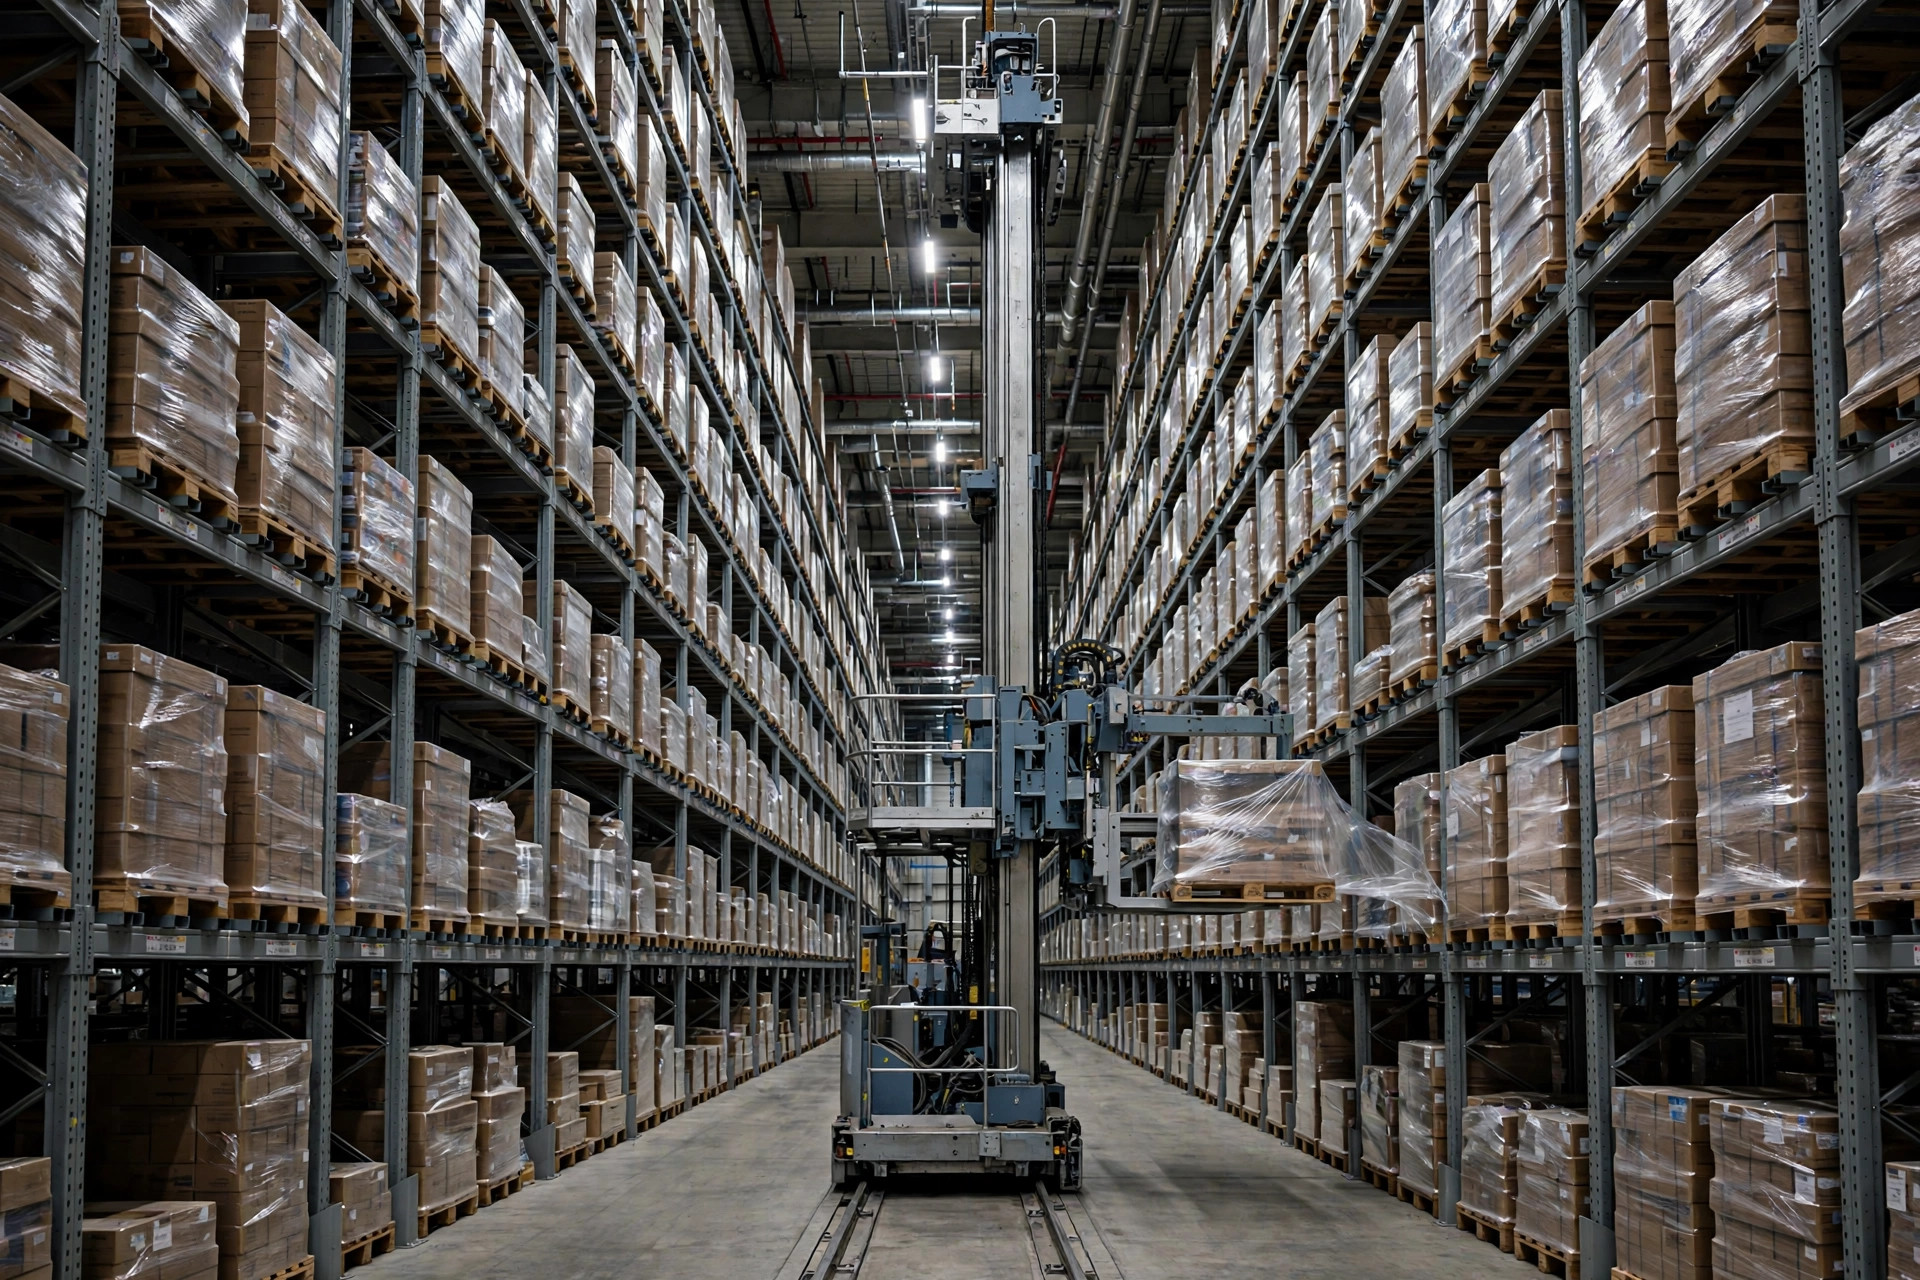
Le symptôme classique est un taux de ponctualité des vagues qui continue de glisser alors que tous les indicateurs d'équipement semblent sains : l'utilisation des transtockeurs est même élevée, ce qui pousse la direction à penser d'abord "il nous faut plus de transtockeurs". J'arrête généralement cette conversation et je demande d'abord la distribution par emplacement. 8 ou 9 fois sur 10, la réponse est dans les données, pas dans le fer. Lors d'un audit, les emplacements bas près de l'extrémité de sortie d'une allée étaient occupés aux deux tiers par des produits à faible rotation, tandis que de la marchandise de classe A authentique faisait la queue au fond en attendant des cycles de transtockeur. Ajouter des équipements dans cette situation, c'est comme ajouter un étage à un parking où personne ne se gare dans les places.
La stratification des allées est vraiment aussi simple : les produits rapides vont en bas et près, les lents en haut et loin
Chaque allée a une valeur immobilière. Les emplacements bas près de l'extrémité de sortie coûtent au transtockeur le temps de cycle le plus court : c'est l'emplacement premium. Les emplacements au fond et aux niveaux supérieurs peuvent coûter plusieurs fois plus par cycle. La stratification, c'est simplement découper le bâtiment en zones de loyer et affecter la marchandise selon la vélocité.
En pratique, je découpe ainsi. La classe A — cette petite part de SKU qui porte l'essentiel du volume sortant — est verrouillée aux niveaux bas près de l'extrémité de sortie de chaque allée. Le stockage affecte là d'abord et ne déborde vers les zones de second choix que lorsque la zone premium est pleine. La classe B prend le milieu des allées et les niveaux intermédiaires. La classe C, les faibles rotations, va directement au fond et en haut. La logique n'est pas compliquée. Le dur, c'est l'exécution : si le WCS n'a pas de règles de stockage, ou si l'équipe pose les palettes où c'est pratique, la marchandise de classe A finit au fond et en haut en quelques mois. Une ou deux palettes ne se voient pas. 6 mois de cela et les emplacements premium sont remplis de produits lents.
Il y a ici un compromis qui mérite réflexion. Le taux d'utilisation des racks grande hauteur est superbe sur le papier, et un rayonnage plus haut donne l'impression d'avoir plus d'entrepôt pour son argent, mais les emplacements des niveaux supérieurs sont intrinsèquement lents, car la levée du transtockeur est bien plus lente que le déplacement horizontal. Si la conception a poursuivi le nombre de palettes en empilant toujours plus haut, elle a construit un grand bloc d'emplacements naturellement inefficaces. Mon point de vue : la hauteur du rayonnage doit servir le profil de vélocité, pas l'inverse. La marchandise de classe C n'a pas besoin de vitesse, le haut lui convient donc. Mais les emplacements de classe A doivent être protégés aux niveaux bas, et c'est un principe à verrouiller dès la conception : le corriger après la mise en service coûte bien plus cher.
Un autre piège : ne donnez pas tous les emplacements premium à la classe A. Le réapprovisionnement a aussi besoin d'emplacements proches de l'extrémité pour la préparation. Verrouiller toute la zone dorée crée un autre type de congestion, avec des chariots de réapprovisionnement qui tournent à la recherche d'espace. Je réserve toujours une petite zone proche de l'extrémité pour le réapprovisionnement et la gestion des exceptions. Ce terrain est tout aussi cher, mais c'est une assurance, pas du gaspillage.
Mettez les règles de stockage dans le WCS comme paramètres rigides et refaites le slotting au moins chaque trimestre
La stratégie n'est que la première étape. Elle doit tourner automatiquement dans le WCS au lieu de dépendre de la discipline humaine. La mécanique : ajouter un champ de classe de vélocité à la fiche article, étiqueter chaque SKU A, B ou C selon la fréquence de sortie, et configurer dans le WCS des règles de stockage qui attribuent des zones préférentielles par classe : classe A vers les zones basses proches de l'extrémité, B vers le milieu, C vers le fond et le haut, chacune avec une séquence de débordement. Quand une tâche de stockage tombe, le WCS trouve un emplacement libre correspondant à la classe. L'opérateur se contente d'exécuter. Personne ne choisit, personne ne devine. Une fois les règles en service, le stockage quotidien cesse de dériver.
Mais l'ABC n'est pas du "configurer et oublier". Les cycles de vie des produits changent, les saisons changent, les calendriers de promo changent. Celle-là, je l'ai apprise à la dure : avant un pic d'hiver une année, un audit a montré que des articles de piscine d'été et du mobilier de patio occupaient toujours les emplacements premium de niveau bas, 3 mois après la fin de la saison, tandis que les gagnants de l'hiver étaient serrés au fond. Personne n'avait déplacé une palette. 3 mois sans revue de re-slotting et la stratégie était silencieusement revenue au chaos.
Mon plancher pour la cadence de révision est trimestriel, avec un passage supplémentaire obligatoire avant chaque pic majeur. Une révision fait trois choses : relancer la fréquence de sortie par SKU et actualiser les classes ABC ; sortir la liste des écarts : palettes de classe A dans les emplacements hauts du fond, palettes de classe C dans les emplacements premium ; et construire un plan de re-slotting. Une fois la liste sortie, n'essayez pas de tout déplacer. Frappez d'abord les 2 ou 3 pires allées et reprenez les emplacements premium ; laissez les restes dispersés se digérer pendant les équipes de nuit creuses. Le grand plan de refaire tout le bâtiment d'un coup meurt généralement au moment où il percute le volume sortant.
Un détail d'exécution qui décide si cela survit : désignez un responsable des mises à jour des classes ABC. J'ai vu des fiches articles où le champ de vélocité avait été créé puis jamais touché pendant un an : le planificateur le trouvait fastidieux, si bien que chaque classe datait encore de la mise en service. Les plus belles règles du monde produisent des déchets quand l'entrée est périmée. Inscrivez l'actualisation dans le SOP, confiez-la au rôle de planification lors d'un calcul mensuel de fréquence de sortie, et automatisez le calcul dans le WCS partout où c'est possible. Retirez la volonté humaine de l'équation autant que possible.
Voici une suggestion concrète : ce soir, sortez de votre WCS un rapport montrant le mix A/B/C de chaque allée. Si la marchandise de classe A représente plus d'un tiers des allées du fond, votre AS/RS est déjà sur la route du "plus désordonné chaque année" — et plus tôt vous commencez le re-slotting, moins vous brûlerez de kilomètres à vide de transtockeur.
Et un rappel : le plafond de performance d'un AS/RS n'a jamais été la fiche de vitesse du transtockeur. C'est la distance entre la marchandise et l'extrémité de sortie. Chaque dollar dépensé en trop dans un équipement plus rapide peut être dévoré par une stratégie de stockage inexistante. Mettez d'abord la marchandise au bon endroit, puis discutez de la vitesse du transtockeur.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.