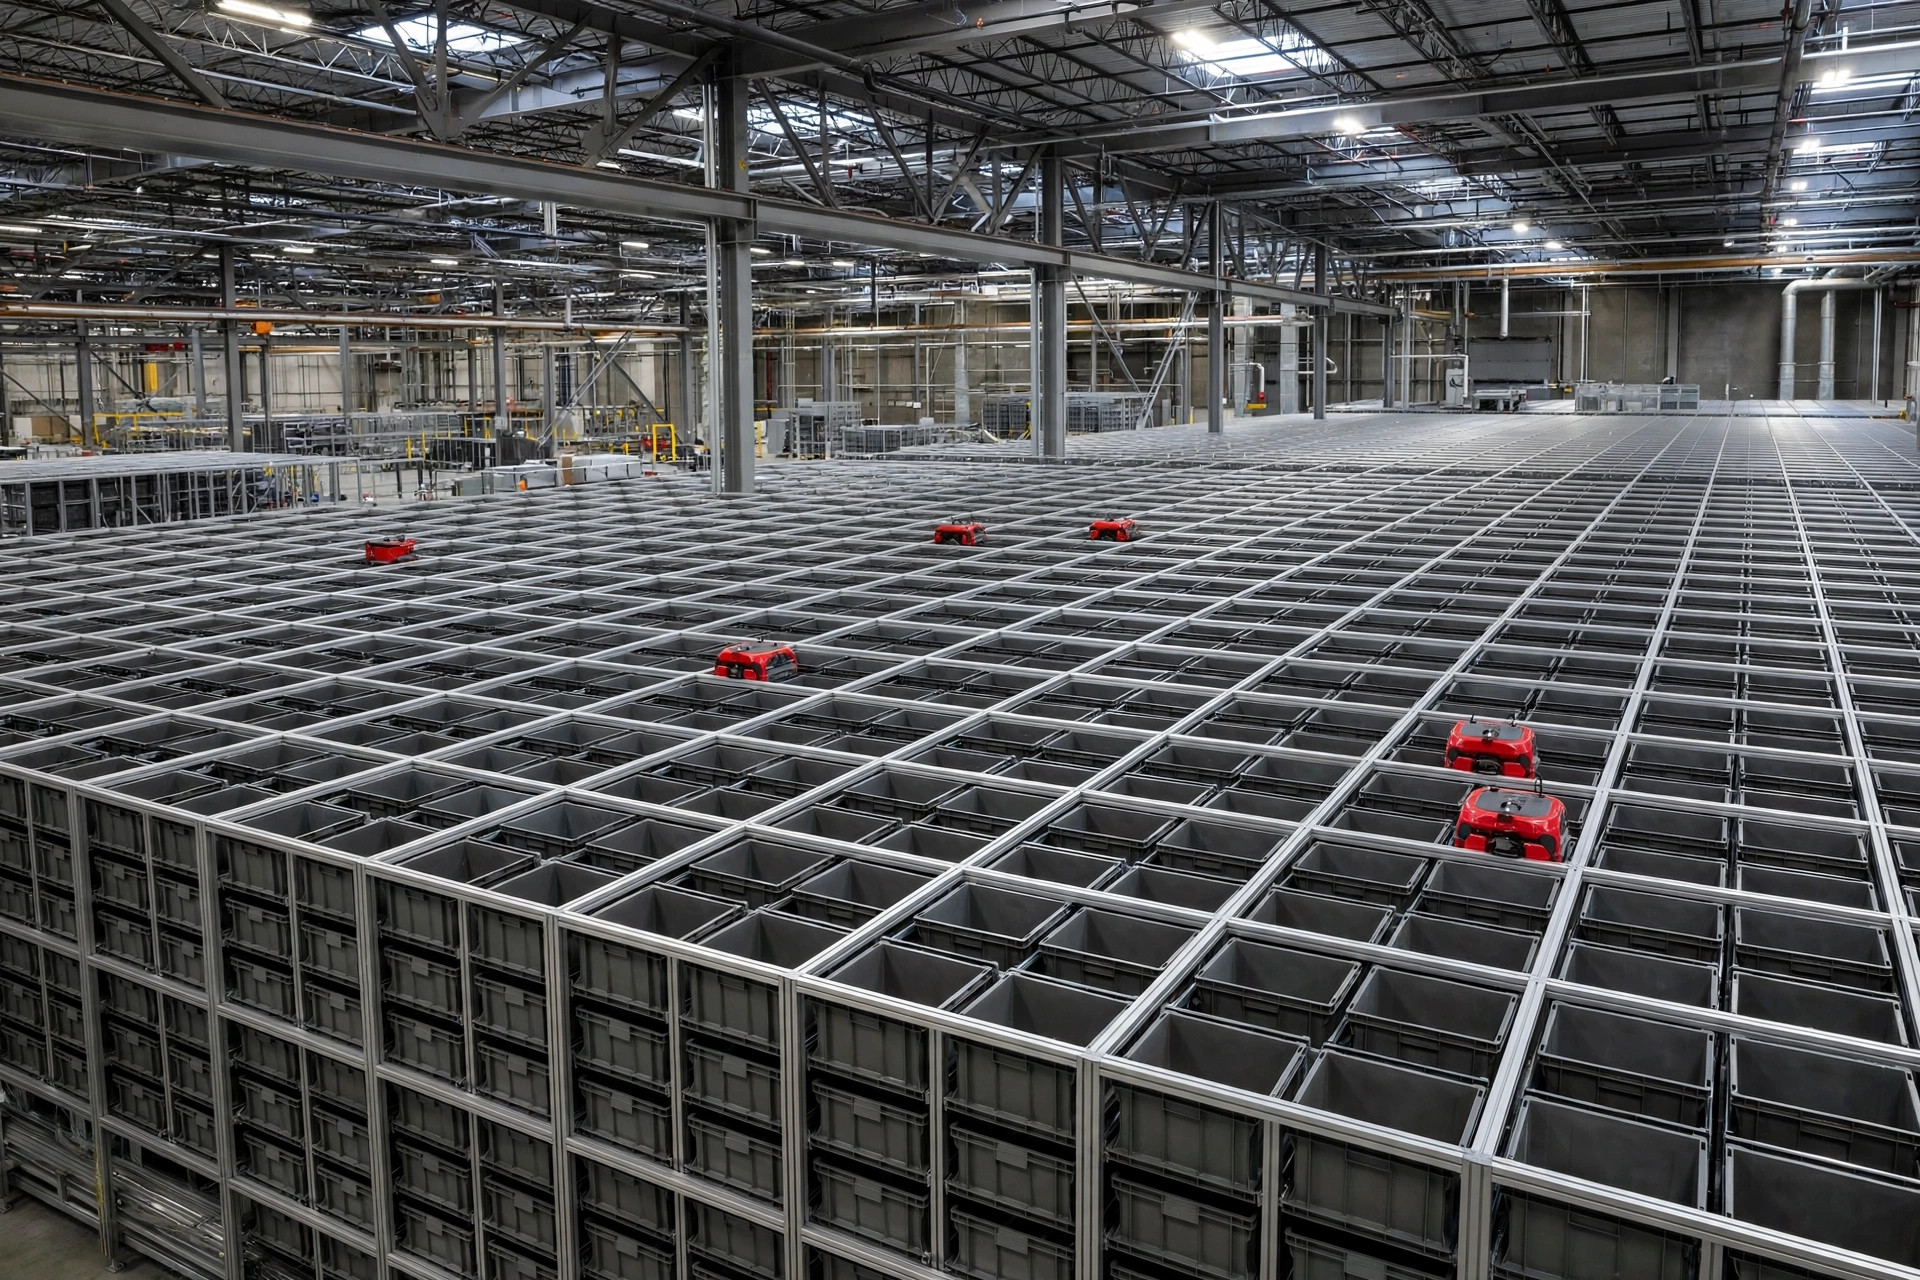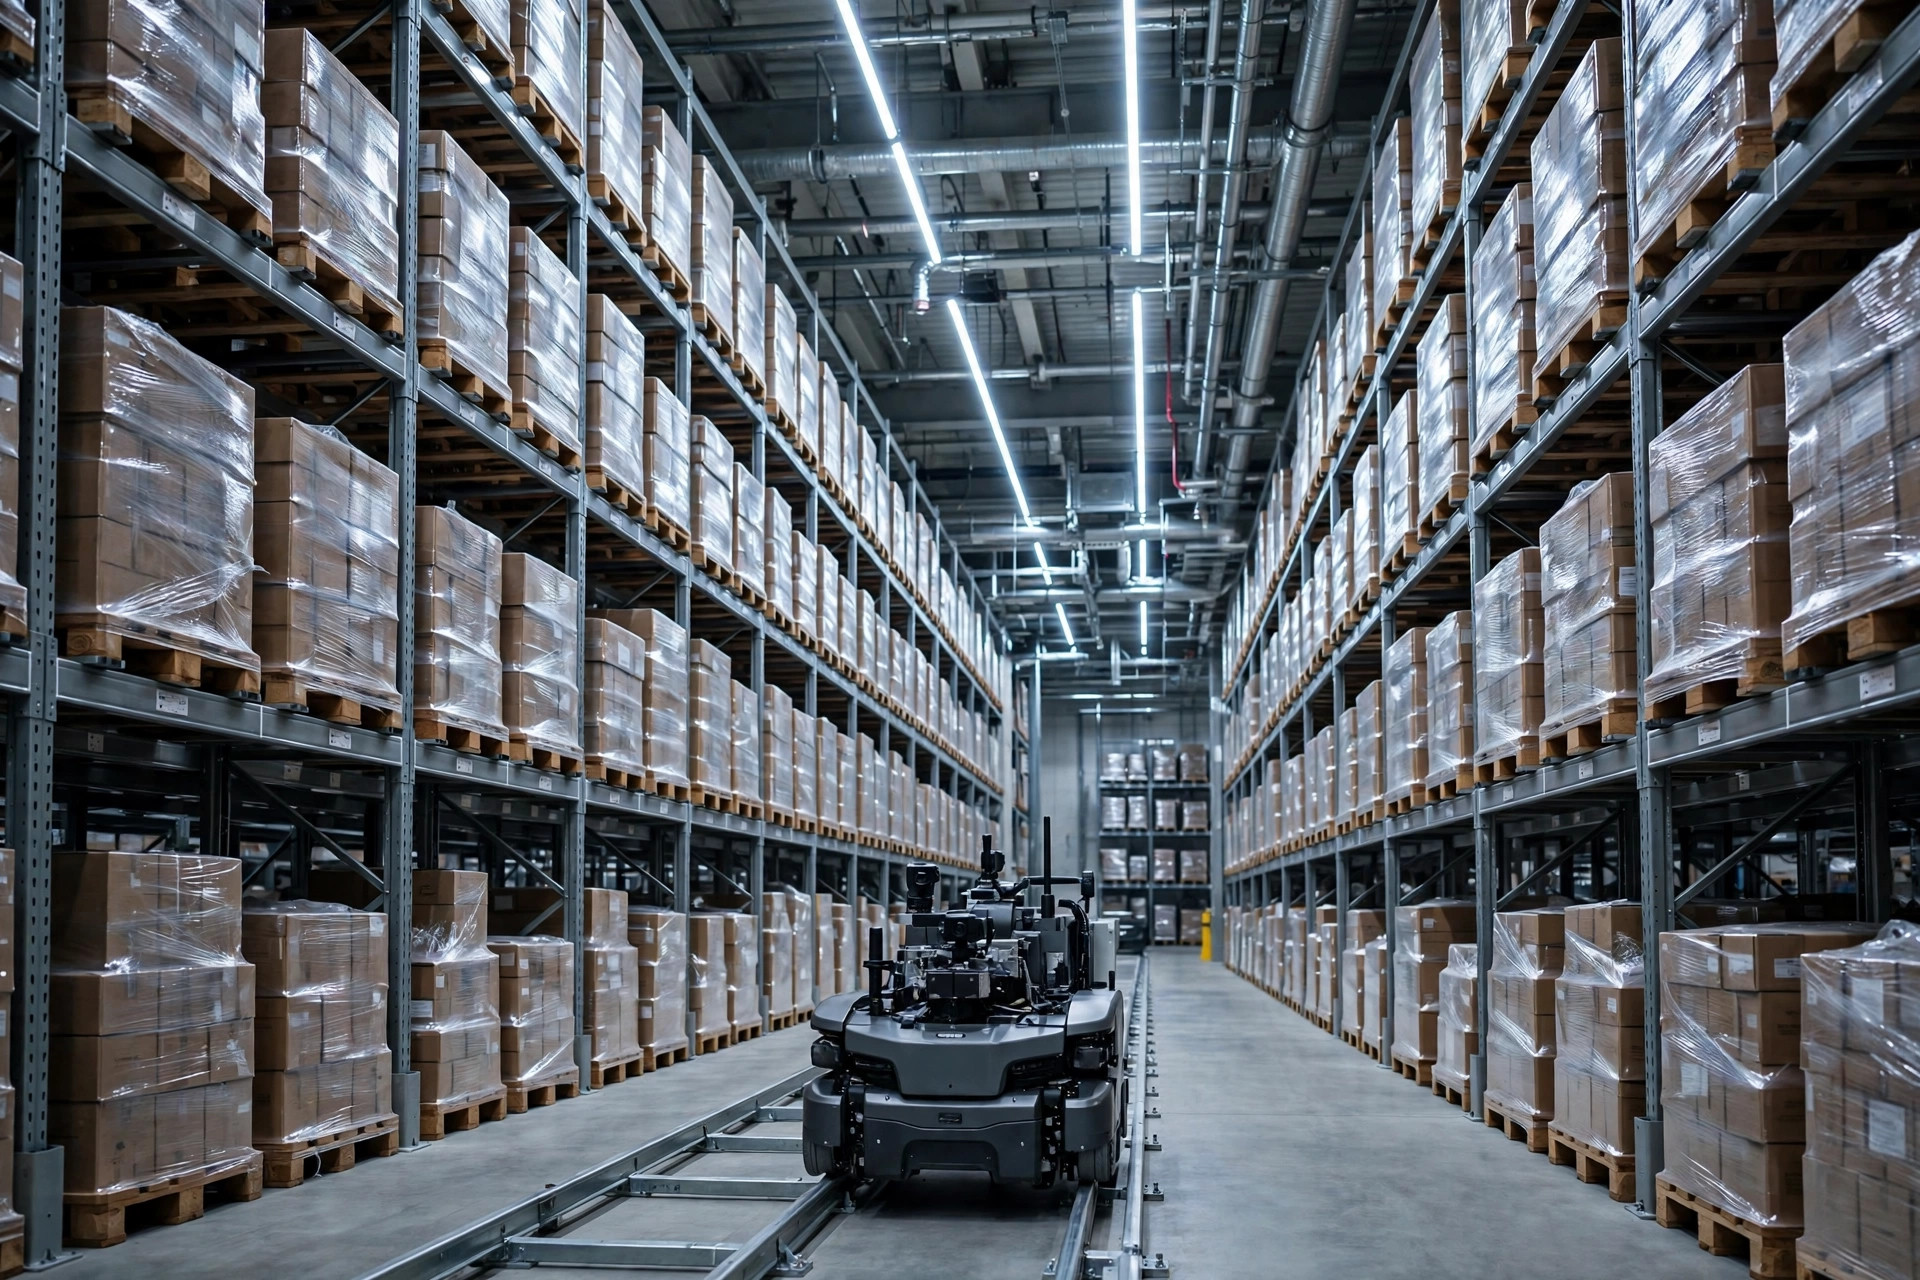
Un projet d'AS/RS : des millions investis dans des navettes, trois mois de mise en service, et la disponibilité ne décollait pas — un cas d'école de ce qui se passe quand on saute l'étape de la standardisation des spécifications de palettes pour AS/RS. L'intégrateur a changé des capteurs, ajusté les paramètres de contrôle, même remplacé une navette. Les alarmes continuaient, jour après jour. La cause racine, une fois enfin trouvée, a laissé tout le monde sans voix : les palettes.
Ce n'est pas un récit de guerre que j'enjolive. J'ai vu ce scénario se répéter plus d'une fois. Alors laissez-moi expliquer précisément pourquoi les palettes décident si votre automatisation vit ou meurt.
Pourquoi vos navettes tombent en panne : regardez les palettes, pas la navette
D'abord, le principe. Une navette qui roule dans une allée se localise à partir de la structure sous la palette : les fourches doivent glisser dans les espaces entre les planches inférieures de la palette, et les capteurs doivent lire les bords et les traverses de la palette. Imaginez la navette et la palette comme un assemblage à tenon et mortaise — si les dimensions ne correspondent pas, la fourche ne peut même pas entrer.
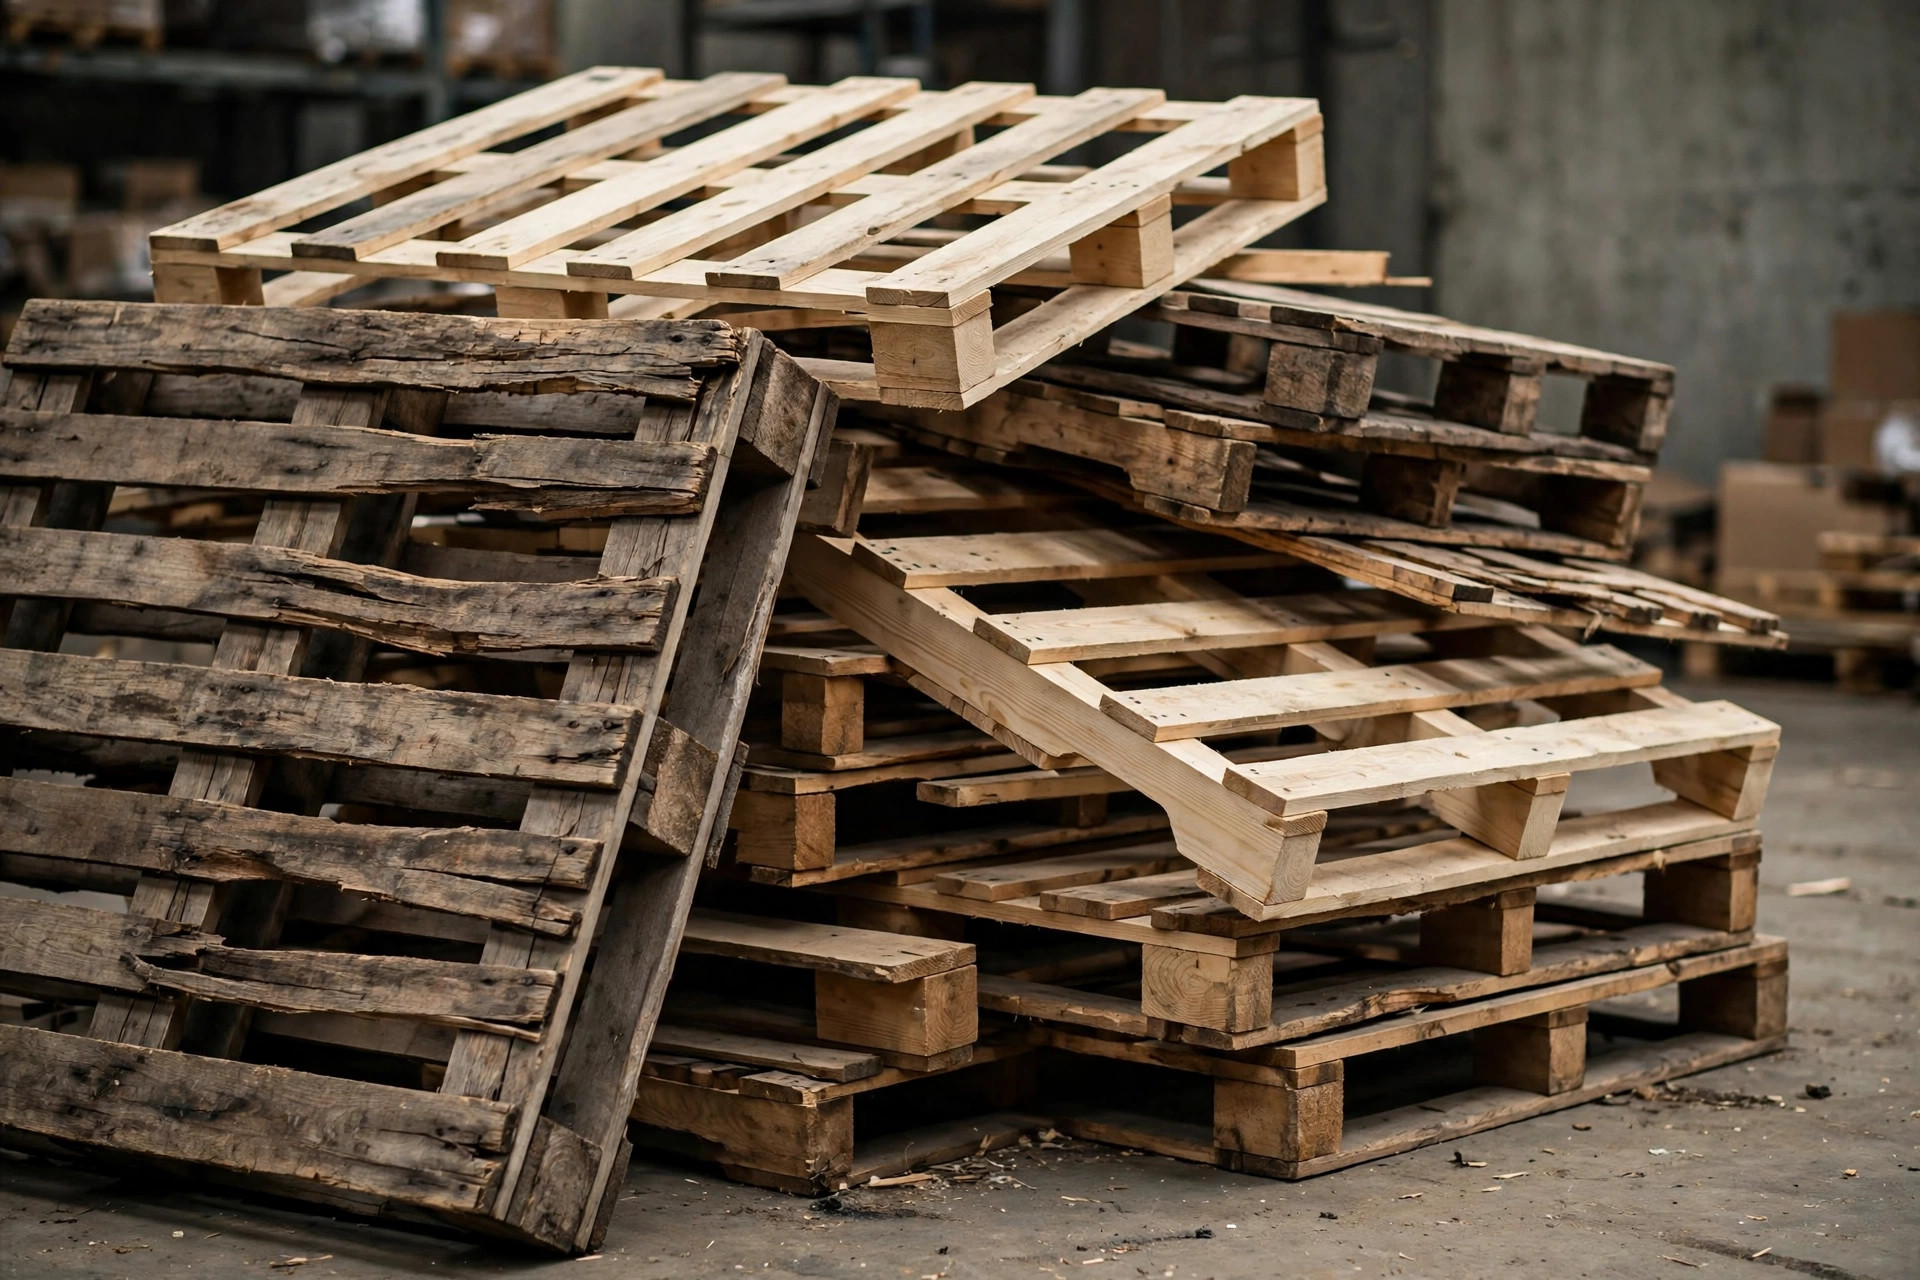
Que se passe-t-il quand les spécifications des palettes dérivent ? Les palettes d'un fournisseur sont un peu plus hautes, celles d'un autre un peu plus basses ; un lot en service depuis deux ans s'est déformé de quelques millimètres. La navette déploie ses fourches — blocage. Le capteur scanne le bord, la position ne correspond pas à la consigne — défaut de localisation. Une navette bloquée, et toute l'allée fait la queue derrière. D'après l'expérience terrain d'un projet où j'ai travaillé : un blocage de navette immobilise l'allée pendant des dizaines de minutes. Quelques-uns par jour, et vos chiffres de disponibilité sont fichus.
Ce qui est exaspérant, c'est la difficulté à traquer ces défauts. L'alarme dit « erreur de localisation » ou « timeout de fourches », alors le premier réflexe de l'ingénieur vise la navette, le capteur, le logiciel. Les palettes sont des « consommables » — personne ne les soupçonne. Sur un projet, l'équipe a cherché pendant deux mois avant d'aligner côte à côte des palettes de trois fournisseurs et de les mesurer : les hauteurs des planches inférieures différaient de dizaines de millimètres. Le visage du chef de projet ce jour-là — je ne l'oublierai jamais.
Les palettes mélangées viennent de trois suspects habituels : les vieilles palettes de l'entrepôt lui-même, déformées après des années de service et jamais retirées ; les palettes qui arrivent avec les livraisons des fournisseurs et partent directement dans l'AS/RS ; et les palettes d'occasion bon marché achetées sur le marché libre. Mélangez les trois dans un même système et les navettes n'ont aucune chance.
L'inspection de réception des palettes en 5 points
Avant qu'une palette n'entre dans un AS/RS, elle passe par l'inspection de réception. Ne la sautez pas par impatience — le temps que prennent ces cinq contrôles n'est rien à côté d'un arrêt d'allée. Voilà à quoi ressemble en pratique la standardisation des spécifications de palettes pour AS/RS : cinq contrôles, sans exception.
| Contrôle | Ce qu'on regarde | Ce qu'un échec provoque |
|---|---|---|
| Dimensions extérieures | Longueur/largeur dans l'accord technique du fabricant de l'équipement | Les fourches ne peuvent pas entrer — ni ressortir |
| Hauteur des planches inférieures / traverses | Régularité de la hauteur ; critique quand on mélange les fournisseurs | Mauvaises lectures du capteur, alarmes constantes |
| Jeu d'entrée des fourches | Espace libre suffisant sur la face d'insertion des fourches | La fourche frotte la palette, le blocage s'aggrave avec le temps |
| Gauchissement et dommages | Torsion, planches cassées, clous saillants | Débris, blocages, voire dommage au capteur en mouvement |
| Humidité et matériau | Conforme à la spécification convenue, pas de moisissure | Gauchissement accéléré — les dimensions dérivent davantage en service |
Fixez vos lignes de conformité selon l'accord technique du fabricant de l'équipement — la géométrie des navettes diffère d'un projet à l'autre, et les tolérances de quelqu'un d'autre ne s'appliquent pas chez vous.
Comment procéder : échantillonnez au moins 10 % des palettes neuves entrantes — 20 % quand vous mélangez des fournisseurs. Trois outils : mètre ruban, pied à coulisse, jauge d'épaisseur. Concentrez-vous sur la hauteur des planches inférieures et le jeu d'entrée des fourches — ce sont les deux dimensions qui comptent le plus pour la navette. Consignez chaque mesure ; vous voudrez la trace écrite quand quelque chose tournera mal.
Je l'ai vu bien faire : un projet a rejeté plus de 200 palettes non conformes à la réception, sans exception, sans ménagement. Après le démarrage, les alarmes de navettes liées aux palettes sont passées de plusieurs par jour à une toutes les quelques semaines. Jouez le méchant à la réception, et vous pourrez être le héros après le lancement. Marché équitable.
Où est la limite ? Quand la standardisation des palettes est obligatoire
Toutes les opérations n'ont pas besoin d'être obsédées par les palettes. Voici ma ligne de démarcation : des navettes ou des transstockeurs qui roulent dans des allées — obligatoire, sans discussion. Du simple stockage au sol avec chariots élévateurs — prenez ce qui coûte le moins cher. Des lignes semi-automatisées avec convoyeurs — ça dépend du convoyeur ; tout ce qui manipule des palettes automatiquement veut des spécifications cohérentes.
Le faux besoin que j'entends sans cesse : « on achètera des navettes plus intelligentes et le problème disparaîtra ». Il ne disparaîtra pas. Une navette plus intelligente face à une palette déformée se contente de signaler le blocage avec un code d'erreur plus joli. Dépenser de l'argent en matériel pour corriger un problème de spécification, c'est la mauvaise direction.
Deux types de convoyeurs, deux sensibilités différentes : les convoyeurs à rouleaux détestent les fonds de palettes irréguliers ; les convoyeurs à chaînes détestent le mauvais espacement des traverses. Sur une ligne semi-automatisée, inspectez ce que votre convoyeur ne tolère pas. C'est tout le sens de la standardisation des spécifications de palettes pour AS/RS : adapter la discipline à l'équipement.
L'argent en vaut-il la peine ? Regardez ce seul chiffre
Et maintenant l'appel contre-intuitif : dans un budget d'AS/RS, le premier argent à dépenser n'est pas pour une navette plus sophistiquée — c'est pour la standardisation des palettes.
La plupart pensent : les palettes ne coûtent presque rien, alors mettez le budget dans l'équipement et des palettes « assez bonnes » suffiront. C'est comme acheter un centre d'usinage de précision et serrer les pièces avec un étau rouillé. Plus la machine est précise, plus le montage est exigeant. La navette est la machine de précision ; la palette est son montage.
Calcul approximatif : standardiser les palettes signifie un fournisseur, une spécification, et une vraie inspection de réception — une erreur d'arrondi à côté de l'ensemble de l'AS/RS. Un arrêt d'allée, des dizaines de minutes de tâches accumulées, des heures supplémentaires pour rattraper les coupes d'expédition, des réclamations clients — lequel de tout cela est bon marché ? Sans compter les deux mois d'heures d'ingénierie brûlées à traquer le défaut.
Alors mon conseil est franc : la standardisation des spécifications de palettes pour AS/RS appartient à l'accord technique dès le premier jour du projet ; faites l'inspection de réception avant l'arrivée de l'équipement. L'ordre ne peut pas être inversé — corriger les palettes après que les navettes se bloquent quotidiennement coûte plusieurs fois plus que de bien faire, et les cris sont offerts.
L'argent en vaut-il la peine ? Regardez ce seul chiffre : dans le premier mois après le démarrage, combien de fois les navettes ont alarmé à cause des palettes. Quand ce chiffre baisse, l'argent des palettes était bien dépensé.
Par Da Liu, Ingénieur en automatisation
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.