Le téléphone m'a réveillé à 2h17 du matin. Le superviseur de nuit d'un entrepôt 3PL à Rancho Cucamonga m'annonçait que le transstockeur de l'allée 3 s'était arrêté sur alarme : plus de 4 000 emplacements figés, les commandes de sortie qui s'accumulaient. À mon arrivée, la maintenance était déjà à l'entrée de l'allée. Une palette s'était déplacée sur le rack : une traverse fendue, un coin affaissé, coincé contre la lisse. Le transstockeur ne pouvait plus bouger — un faux mouvement aurait plié le rayonnage.
Cette nuit-là, toute l'allée est restée morte pendant plus de six heures pendant que deux personnes en harnais sortaient la marchandise à la main, un chariot élévateur récupérant les cartons en bas. Entre la facture de réparation, les heures supplémentaires et les pénalités de retard du lendemain, plusieurs milliers de dollars se sont évaporés. Et la palette responsable était arrivée avec une livraison fournisseur, sa traverse déjà fendue. Personne en réception ne l'avait regardée.
Depuis, je dis la même chose à tous mes clients qui exploitent un AS/RS : ce qu'il faut craindre, ce n'est pas la panne du transstockeur. Ce sont les mauvaises palettes. L'équipement a été conçu autour d'une palette standard. Dès qu'une palette sort des spécifications, toute l'allée en paie le prix.
Ce que coûte vraiment un bourrage
La plupart des gens chiffrent un AS/RS en équipement et en électricité. Le coût réel d'un bourrage se décompose autrement.
D'abord, toute l'allée s'éteint. Une allée de transstockeur est une ligne unique : une palette coincée fige des milliers d'emplacements. Les autres allées peuvent absorber une partie du volume, mais en pic elles ne suivent pas, et la file des sorties ne cesse de grandir pendant que le téléphone du responsable n'arrête pas de sonner.
Ensuite, l'extraction manuelle. Une palette coincée en hauteur dans le rack, aucune machine ne s'en approche : deux personnes, des harnais, un chariot élévateur, les cartons descendus un par un. Lent et dangereux. J'ai vu des extractions dévorer tout un poste de jour, l'équipe à peine capable de lever les bras après.
Troisièmement, la réparation de l'équipement. Une palette déplacée ne déclenche parfois qu'une alarme, mais une mauvaise palette tord les fourches et casse les capteurs. Quelques milliers de dollars par réparation, c'est la norme, les pièces ont des délais, et l'allée reste arrêtée en attendant.
Quatrièmement, les pertes invisibles. Les expéditions clients en retard, les transports urgents pour les rattraper, la confiance perdue. On ne peut pas y mettre un chiffre exact, mais chacune d'elles éclipse le coût de la palette elle-même. J'ai vu un client rater le cut-off de son transporteur à cause d'un arrêt d'allée ; le transport renforcé pour se rattraper a coûté plusieurs fois la facture de réparation.
Mon avis sans détour : la palette est le composant le moins cher d'un AS/RS et le point de défaillance unique le plus négligé. Économiser sur les palettes, c'est parier contre la disponibilité de toute l'allée. C'est un mauvais pari.
Cinq façons dont les palettes font échouer un AS/RS
Les transstockeurs et les navettes sont des machines littérales. La palette doit ressembler exactement à ce qu'elles attendent. Classées par fréquence à laquelle je les ai vues causer des ennuis :
Les traverses fendues ou cassées arrivent en tête, et c'est le plus dangereux. Une fois une traverse fendue, la palette porte sa charge de travers. Laissez-la assez longtemps sur le rack et elle penche lentement jusqu'à se coincer. Retournez la palette en réception et les fentes sautent aux yeux. Les gens sautent cette étape parce que ça semble pénible. Cette corvée, c'est ce qui fait tourner les allées.
Ensuite, les planches de tablier manquantes ou cassées. Les fourches du transstockeur entrent par le dessous de la palette. Perdez une section de planche de tablier et la fourche charge de travers, si bien que la palette penche en l'air. Les palettes bon marché à usage unique partent avec des planches de tablier fines. Elles cassent au bout de deux voyages, personne ne le signale, et la palette entre quand même dans l'AS/RS.
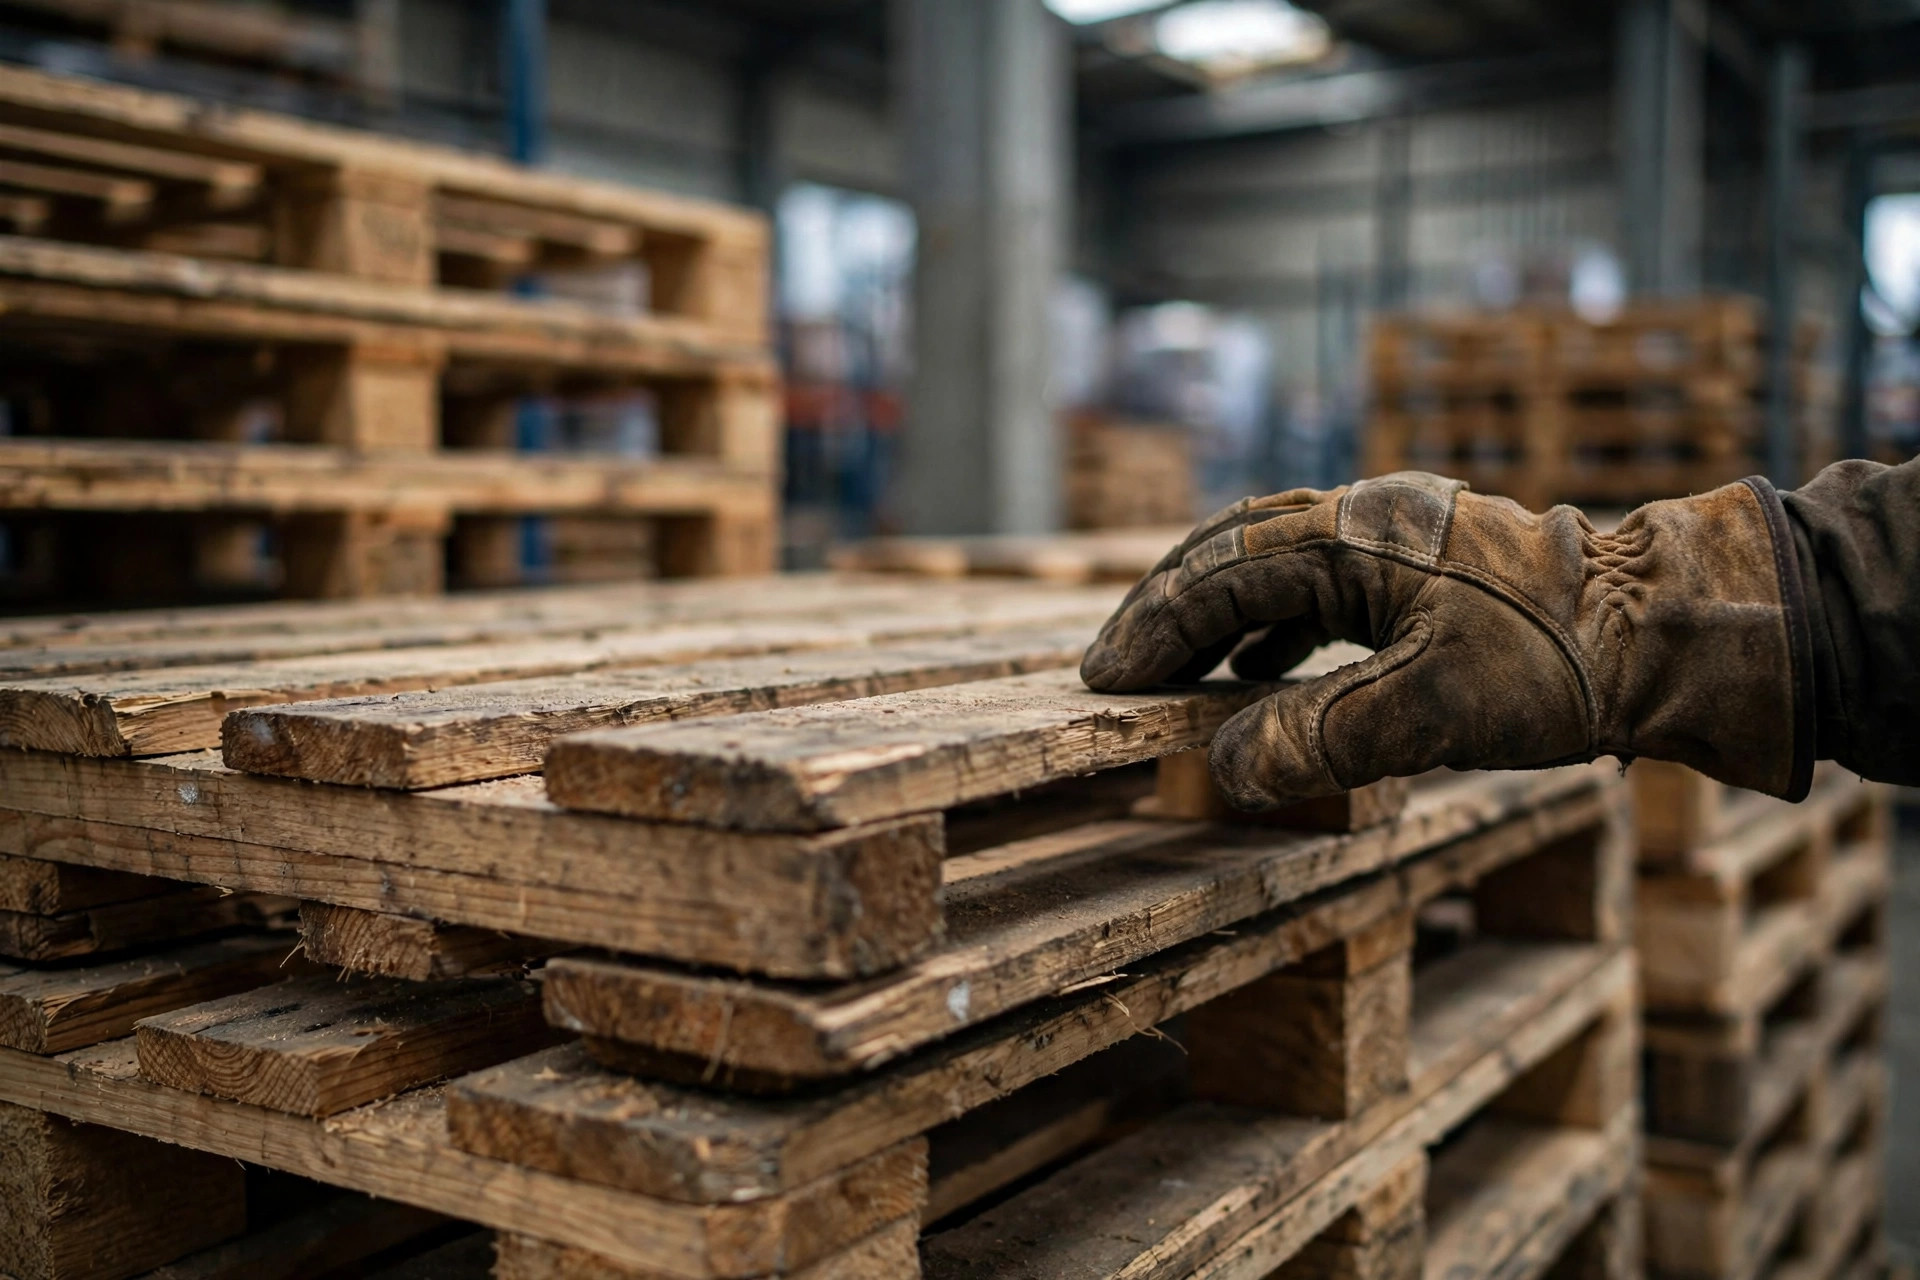
Les clous qui dépassent sont des tueurs silencieux. Une tête de clou relevée raye les rouleaux des convoyeurs et accroche les capteurs. Assez grave, et elle stoppe net une palette sur le lit de rouleaux. L'inspection est glorieusement low-tech : passez une main gantée sur la surface. Si ça accroche, la palette est recalée.
Le gauchissement par humidité, c'est la saisonnière. Les palettes en bois qui ont pris la pluie ou trempé dans l'eau se déforment en séchant. Une palette gauchie ne repose jamais à niveau sur le rack, et le positionnement du transstockeur déclenche des alarmes. Surveillez les réceptions en saison des pluies. Les palettes noircies ou qui sentent la moisissure sont presque toujours compromises. Mettez-les en quarantaine dès que vous les voyez.
La dérive dimensionnelle est la plus sournoise. Une palette GMA 48x40 est nominalement standard, mais les palettes bon marché peuvent s'écarter sensiblement des spécifications. Trop grande, elle ne passe pas les guides du convoyeur. Mauvaise hauteur d'ouverture des fourches, et les fourches ne peuvent pas entrer. Ça ne se voit pas à l'œil, et c'est exactement pour ça qu'on la rate.
Les trois contrôles de réception
Quand on sait où les palettes échouent, l'inspection s'écrit pratiquement toute seule. Trois contrôles, aucun n'est cher.
Le premier est l'inspection visuelle en réception. Chaque palette entrante est regardée : on la retourne pour vérifier traverses et planches de tablier, on palpe la surface pour chercher les clous, on renifle la moisissure, on cherche le noircissement. Pas d'équipement nécessaire ; l'agent de réception peut le faire au passage. Mais il faut que ce soit écrit dans le processus, attribué, et contrôlé par sondage. Si ce n'est pas écrit, ça n'existe pas.
Le deuxième est le contrôle dimensionnel avant que quoi que ce soit entre dans l'AS/RS. Les grandes opérations peuvent justifier une ligne d'inspection qui mesure automatiquement les dimensions, pèse la palette et archive les photos — des dizaines de milliers de dollars, mais ça vaut le coup à grande échelle. Les sites plus petits s'en approchent presque avec un mètre ruban et un gabarit de référence : vérifiez les diagonales, vérifiez la hauteur d'ouverture des fourches. Rappelez-vous que la spécification palette du fabricant de l'équipement est une exigence absolue. Une palette hors spécification dans un AS/RS est une bombe à retardement, et la spécification du fabricant est la seule autorité qui compte.
Le troisième est l'échantillonnage. Les premières livraisons d'un nouveau fournisseur sont contrôlées palette par palette. Une fois le fournisseur éprouvé, on passe à un taux d'échantillonnage écrit dans votre standard d'acceptation, du type une sur dix. Un échec élargit l'échantillon ; deux lots mauvais consécutifs et toute la livraison repart. L'échantillonnage, ce n'est pas pour chercher la bagarre. C'est pour que le fournisseur sache que vous le surveillez — les fournisseurs surveillés expédient de meilleures palettes.
Les trois destins d'une mauvaise palette
Une palette recalée n'a pas besoin d'aller directement à la benne. Elle a trois destins possibles.
La re-palettisation est le plus sûr. Transférez la marchandise sur une palette captive standard. Plus lent, mais rien n'entre dans l'AS/RS sur une base douteuse. Pour la marchandise à forte valeur ou en stockage longue durée, re-palettisez toujours. Ne lésinez pas sur la main-d'œuvre.
La réparation convient aux dommages mineurs : enfoncez un clou relevé et ajoutez-en un autre, remplacez une seule planche de tablier cassée. Un bon menuisier traite cent palettes par jour à très faible coût. Mais une traverse fendue, c'est structurel. Mettez-la au rebut — une traverse rafistolée est un futur bourrage avec un minuteur.
Refuser la livraison est le signal le plus fort : tout un lot de palettes gauchies et hors spécification est refusé au quai, photographié, frais de transport à la charge du fournisseur. Ça ne marche que si votre standard d'acceptation figurait au contrat dès le départ. Je l'ai fait deux fois. Les deux fois, la qualité s'est améliorée immédiatement. Rien ne motive comme un camion refusé.
Un mot sur le choix des palettes, tant que j'y suis. Pour le service AS/RS, utilisez des palettes captives standard, pas à usage unique. Une palette jetable économise quelques dollars, mais les dimensions varient, les planches de tablier sont fines et l'humidité les ruine. Un bourrage coûte plus cher que la différence de prix de milliers de palettes. Le calcul n'est pas difficile. S'y tenir, si.
Une liste de contrôle d'acceptation des palettes utilisable dès demain
Tout cela tient sur une feuille de papier. Imprimez-la, affichez-la en réception, mettez-en une copie dans les mains de chaque réceptionnaire :
- Traverses : ni fentes, ni cassures. Retourner et inspecter visuellement.
- Planches de tablier : aucune manquante, aucune cassée. Entrées de fourches dégagées.
- Clous : rien qui dépasse. Le balayage à la main gantée n'accroche rien.
- Humidité : ni noircissement, ni odeur de moisissure, ni gauchissement.
- Dimensions : longueur, largeur et hauteur selon la spécification du fabricant de l'équipement. Contrôle par sondage des diagonales et de la hauteur d'ouverture des fourches.
- Enregistrements : photographiez, étiquetez et mettez en quarantaine chaque palette recalée. Élargissez l'échantillonnage sur les lots recalés.
Une page, coût zéro. Vous avez déjà dépensé des millions dans l'AS/RS. Ne laissez pas une palette de quelques dollars être ce qui le fait tomber. Je le dis depuis plus d'une décennie, et les clients qui ont écouté ont tous vu leurs alarmes d'allée chuter brutalement.
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.