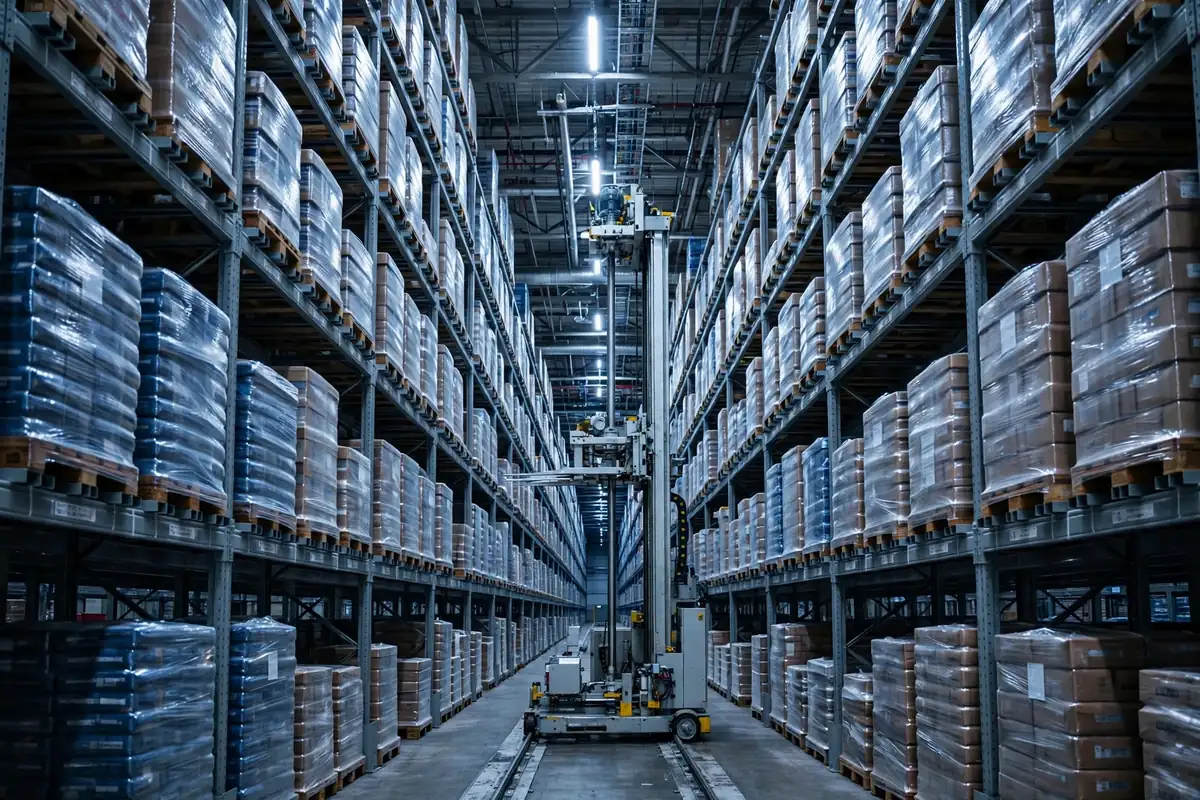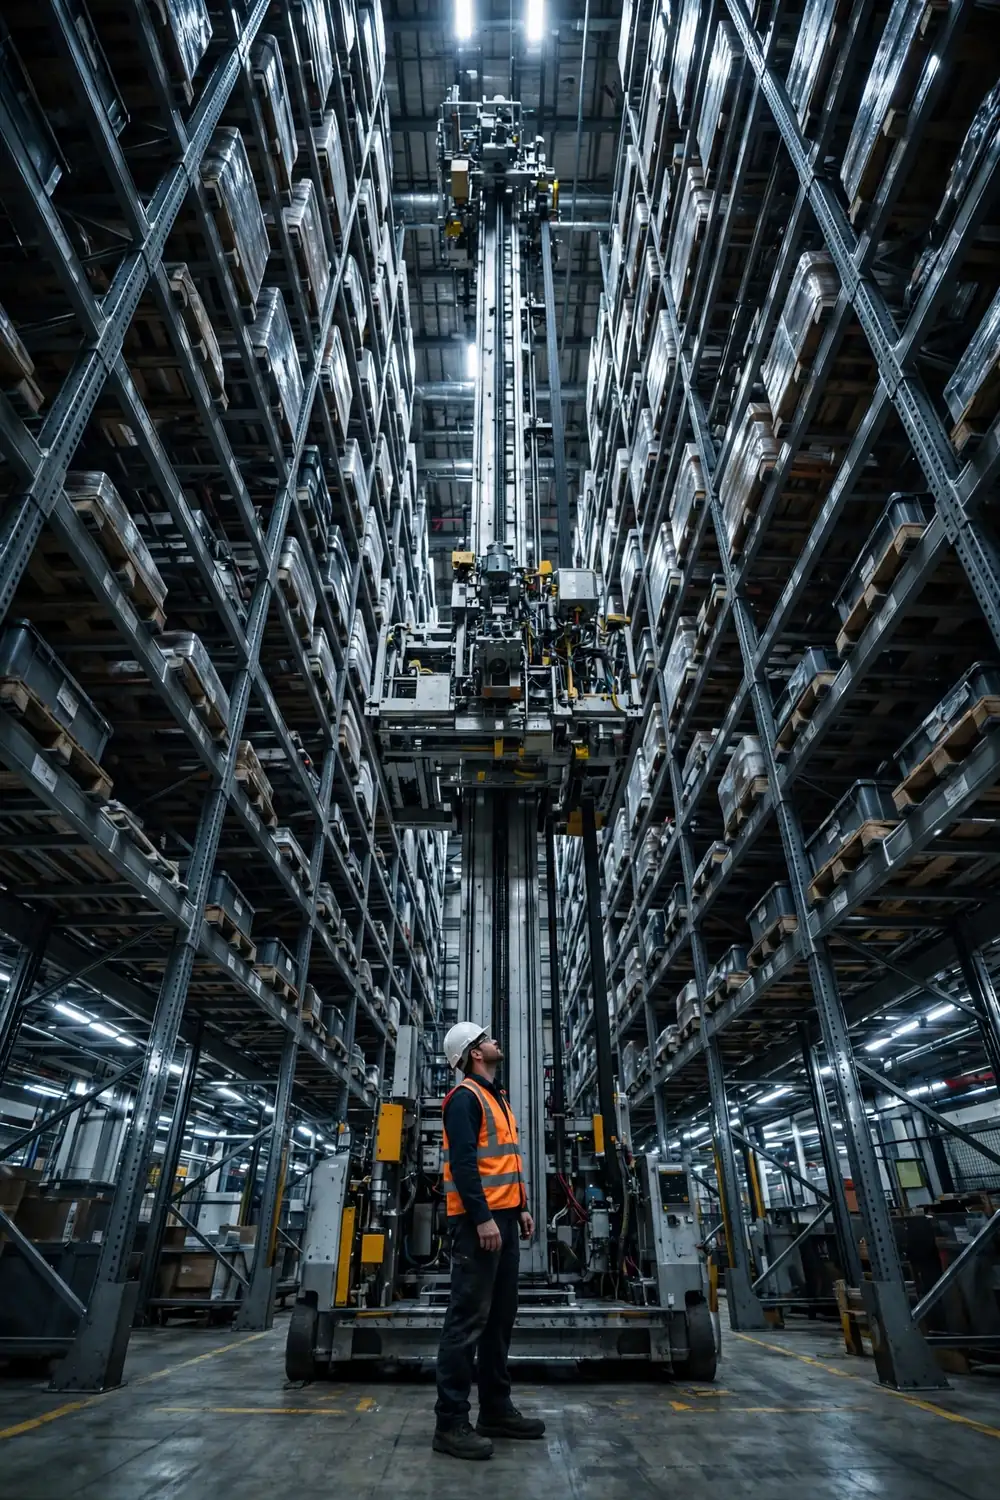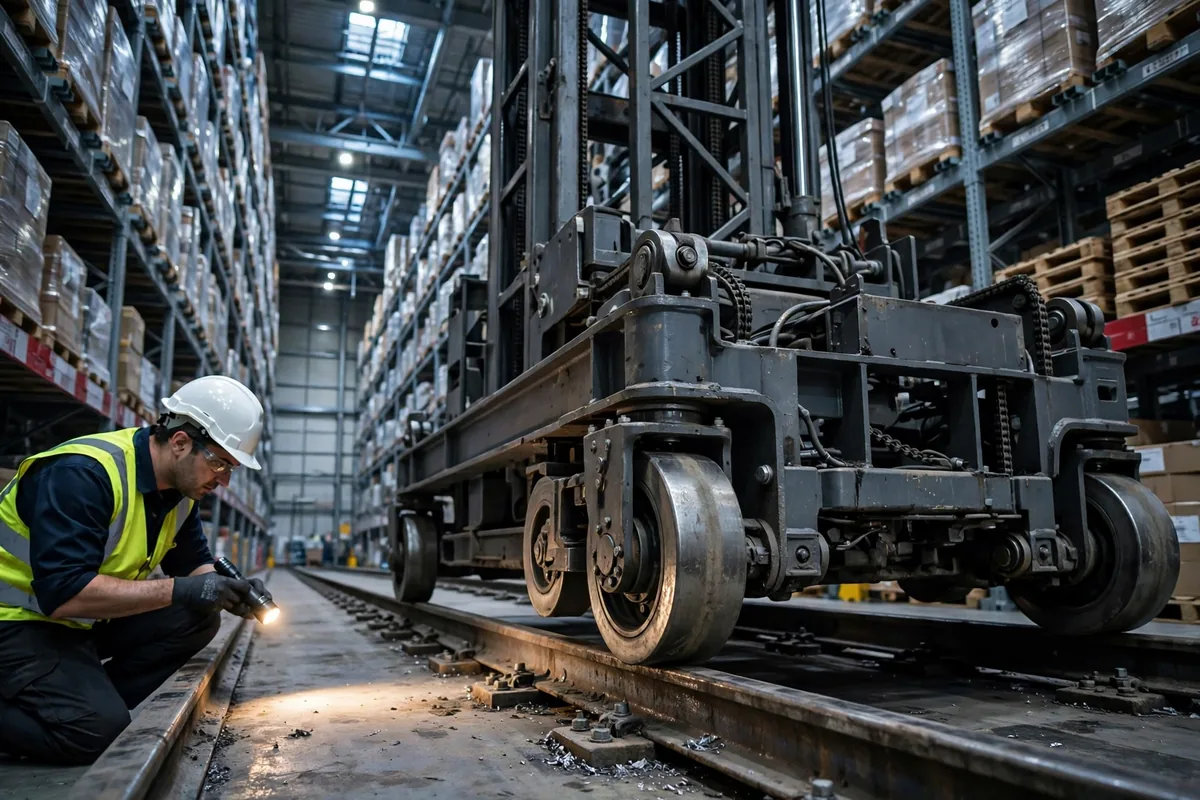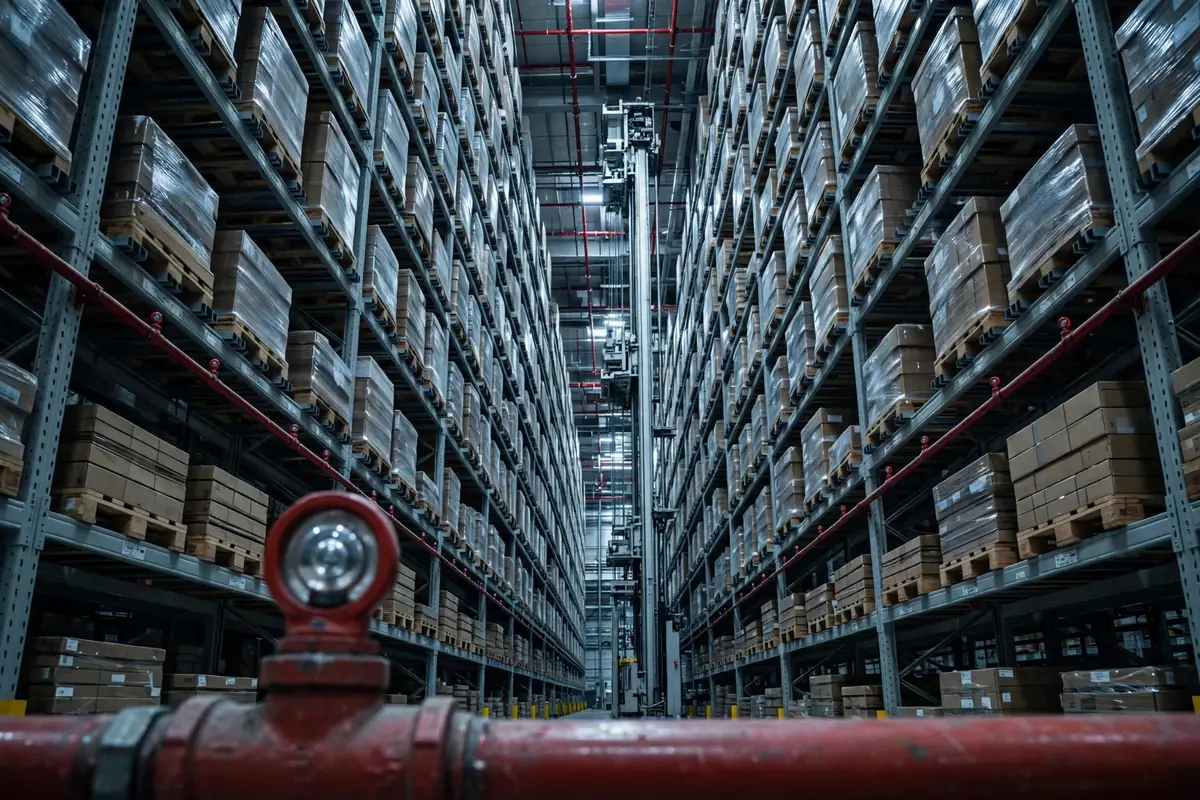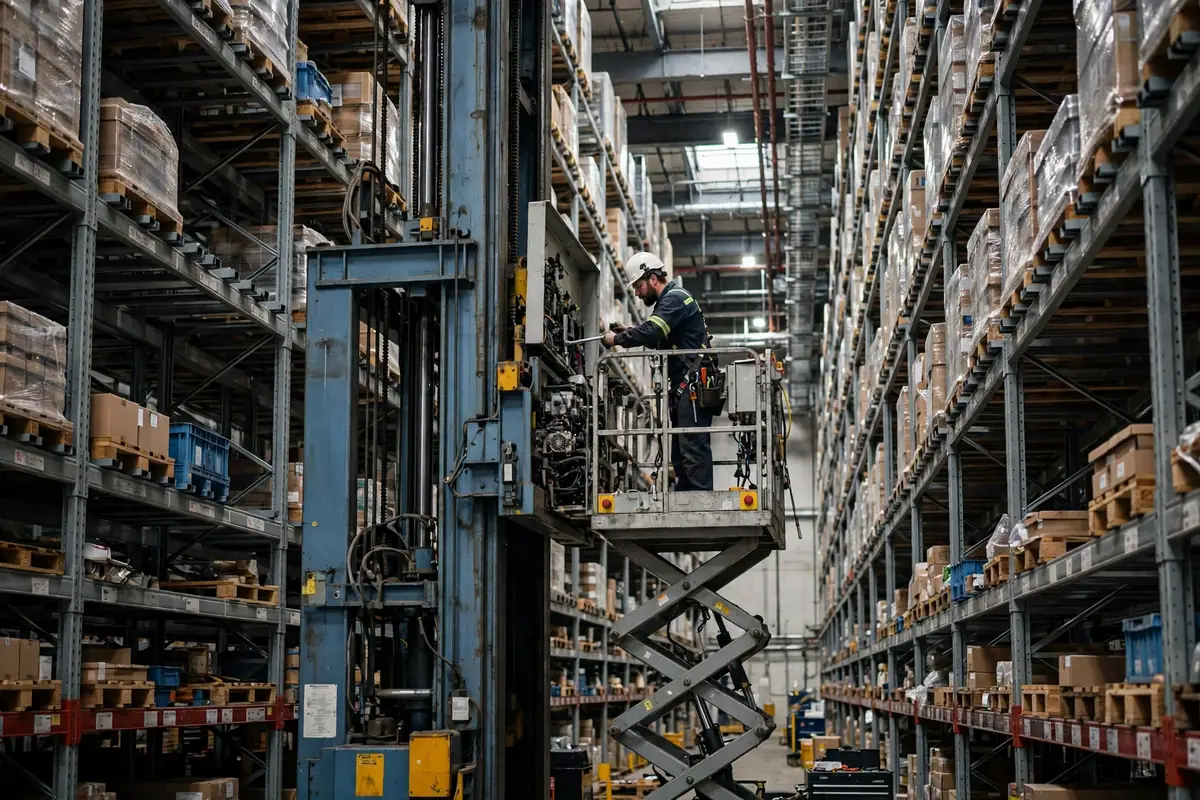
Commençons par la conclusion : une fenêtre de maintenance de transstockeur ASRS n'est pas un temps d'arrêt à cacher. C'est le prix à payer pour que l'allée continue de fonctionner. La question n'est jamais de savoir si l'on peut éviter d'arrêter le transstockeur. La question est de savoir quelle allée, pendant combien de temps, et ce que l'on abandonne en échange. Tout plan de maintenance qui prétend navoir aucun impact cache limpact ailleurs, généralement dans les heures supplémentaires, dans le retard accumulé ou dans la prochaine panne.
La nuit où une allée s'est arrêtée toute seule
J'ai vu trop dentreprises traiter la maintenance comme un événement du calendrier et la panne comme de la malchance. Il y a quelques années, j'ai visité un entrepôt automatisé dans l'Ohio avec quatre allées de transstockeurs, traitant environ 1,800 palettes par jour. L'équipe de maintenance repoussait depuis des mois une inspection programmée des rails parce que l'allée était toujours occupée. Un mardi matin, le transstockeur s'est arrêté au milieu de l'allée avec une palette encore sur la fourche. L'allée est restée à l'arrêt pendant la majeure partie de la journée. Les trois autres allées ont absorbé le travail, les heures supplémentaires se sont accumulées, et il a fallu deux jours pour résorber le retard.
Disons-le clairement : cette panne nétait pas un accident. Cétait la fenêtre de maintenance qu'ils avaient sautée, encaissée avec intérêts. La fenêtre planifiée aurait pris environ quatre heures un samedi. Larrêt imprévu a pris une journée entière, plus deux jours de rattrapage. C'est le premier arbitrage que tout responsable d'entreposage devrait noter : un temps d'arrêt planifié coûte peu cher, un temps d'arrêt imprévu coûte cher, et la différence ne tient pas aux heures, mais à qui contrôle le moment.
Un deuxième entrepôt au Texas a géré le même problème différemment. Même échelle, quatre allées, volume similaire. Leur règle était simple : une allée par mois, un samedi fixe, sans exception sauf si un envoi client était menacé. Ils gardaient un petit stock tampon de produits à forte rotation en dehors de la zone automatisée, de sorte quune seule allée hors service n'arrêtait jamais le flux sortant. Quand j'ai demandé au responsable des opérations si la fenêtre mensuelle nuisait au débit, il a haussé les épaules et répondu que la fenêtre était la raison pour laquelle le débit restait stable. C'est l'autre face de cette histoire. Les fenêtres de maintenance ne réduisent pas la capacité. Elles la protègent.
Une fenêtre de maintenance de transstockeur ASRS a trois prix
Lerreur que commettent la plupart des plans est de chiffrer une fenêtre de maintenance en heures seulement. Les heures sont la partie la moins chère. Les vrais prix sont au nombre de trois.
Dabord, le prix de la capacité. Retirer une allée sur quatre ne réduit pas le débit d'un quart, parce que les allées restantes tournent rarement à pleine vitesse sous une charge de pointe. En pratique, la perte dépend de la part de votre stock à forte rotation située dans cette allée. Si vos SKU les plus vendus sont concentrés dans une allée, la perdre fait bien plus mal que larithmétique ne le suggère. Répartir les produits à forte rotation entre les allées n'est pas un détail de stockage. C'est une stratégie de maintenance.
Ensuite, le prix de la main-dœuvre. Une fenêtre de nuit semble bon marché sur le papier jusquà ce que l'on compte les personnes. Le travail de nuit exige un superviseur, un observateur sécurité, et quelquun capable de redémarrer le système si le transstockeur tombe en panne à la reprise. Si la fenêtre déborde, léquipe du matin commence en retard. La fenêtre la moins chère du planning est souvent la plus coûteuse en masse salariale et en moral.
Enfin, le prix du risque. Reporter le travail ne le supprime pas. Un rail usé, une chaîne porte-câbles fatiguée, un capteur qui dérive lentement hors dalignement, chacun augmente silencieusement les chances d'un arrêt imprévu. Le tableau des arbitrages ressemble à ceci :
| Option | Ce que vous payez | Ce que vous risquez | | Fenêtre mensuelle fixe | Quelques heures planifiées, quelques heures supplémentaires | Très peu | | Grande fenêtre trimestrielle | Un long arrêt planifié | Dérive entre les fenêtres | | Fonctionner jusquà la panne | Rien aujourd'hui | Une journée entière, plus le retard |
Remarquez le schéma. Loption qui ne coûte rien aujourd'hui est celle qui coûte le plus cher ensuite. C'est vrai pour presque tous les équipements dautomatisation d'entreposage avec lesquels j'ai travaillé, et les transstockeurs ne font pas exception.
Garder l'allée en marche pendant une fenêtre de maintenance de transstockeur ASRS
Alors, comment entretenir un transstockeur sans arrêter l'entrepôt ? On ne le fait pas. On arrête une allée, et on conçoit l'entrepôt pour quune allée puisse sarrêter. Cette distinction compte, parce quelle change lendroit où le travail se fait.
Commencez par le calendrier. Choisissez une fenêtre fixe et protégez-la comme vous protégez une date d'expédition client. L'entrepôt du Texas utilisait un samedi par mois. Un autre site que je connais utilise deux courtes fenêtres en soirée en semaine, parce que son volume de week-end est trop élevé. Lun ou l'autre modèle fonctionne. Ce qui ne fonctionne pas, cest une fenêtre qui bouge chaque fois que quelquun réclame l'allée. Une fenêtre mobile est une fenêtre annulée.
Ensuite, répartissez le travail sel'on le risque. Le nettoyage des rails, les contrôles de capteurs et la lubrification tiennent dans une courte fenêtre. Linspection de la chaîne porte-câbles, les contrôles d'entraînement et les essais de charge en exigent une plus longue. Ne tassez pas un long travail dans une courte fenêtre en espérant que le transstockeur redémarre proprement. Une fenêtre qui déborde sur léquipe du matin coûte plus cher quune deuxième fenêtre naurait coûté.
Enfin, gardez un tampon là où cela compte. Une petite zone de préparation manuelle pour les produits à plus forte rotation, une voie de staging pour les entrées, une vague sortante préparée à lavance, chacun de ces moyens vous fait gagner des heures quand une allée est à l'arrêt. Le tampon n'est pas du gaspillage. C'est lassurance qui permet à la fenêtre de maintenance de rester une fenêtre au lieu de devenir une crise.
Chaque fenêtre devrait aussi se conclure par un ordre de travail : ce qui a été remplacé, ce qui a été trouvé, ce qu'il faut surveiller la prochaine fois. Trop dentreprises classent une note d'une ligne disant que cétait réparé, et le technicien suivant repart de zéro. Plus lordre de travail est précis, plus la fenêtre suivante est courte, parce que personne na à rediagnostiquer un vieux problème. C'est là que la maintenance saccumule. Après une année de bons enregistrements, les pannes deviennent plus rares, et non plus fréquentes.
Voici la partie contre-intuitive : l'entrepôt qui entretient le plus activement est souvent celui qui semble le moins occupé à le faire. Pas de drame, pas dhéroïsme, pas de récupération toute la nuit. Juste un transstockeur qui sarrête comme prévu, qui est entretenu, et qui revient. Si votre programme de maintenance continue de produire des urgences, le programme n'est pas trop strict. Il est trop laxiste. Posez-vous une question avant la prochaine fenêtre : si cette allée s'arrêtait toute seule demain, serions-nous prêts ? Si la réponse est non, la fenêtre n'est pas un coût. C'est la préparation la moins chère que vous puissiez acheter.
Par Lao Mi, Vétéran de la supply chain (20 ans)
Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.