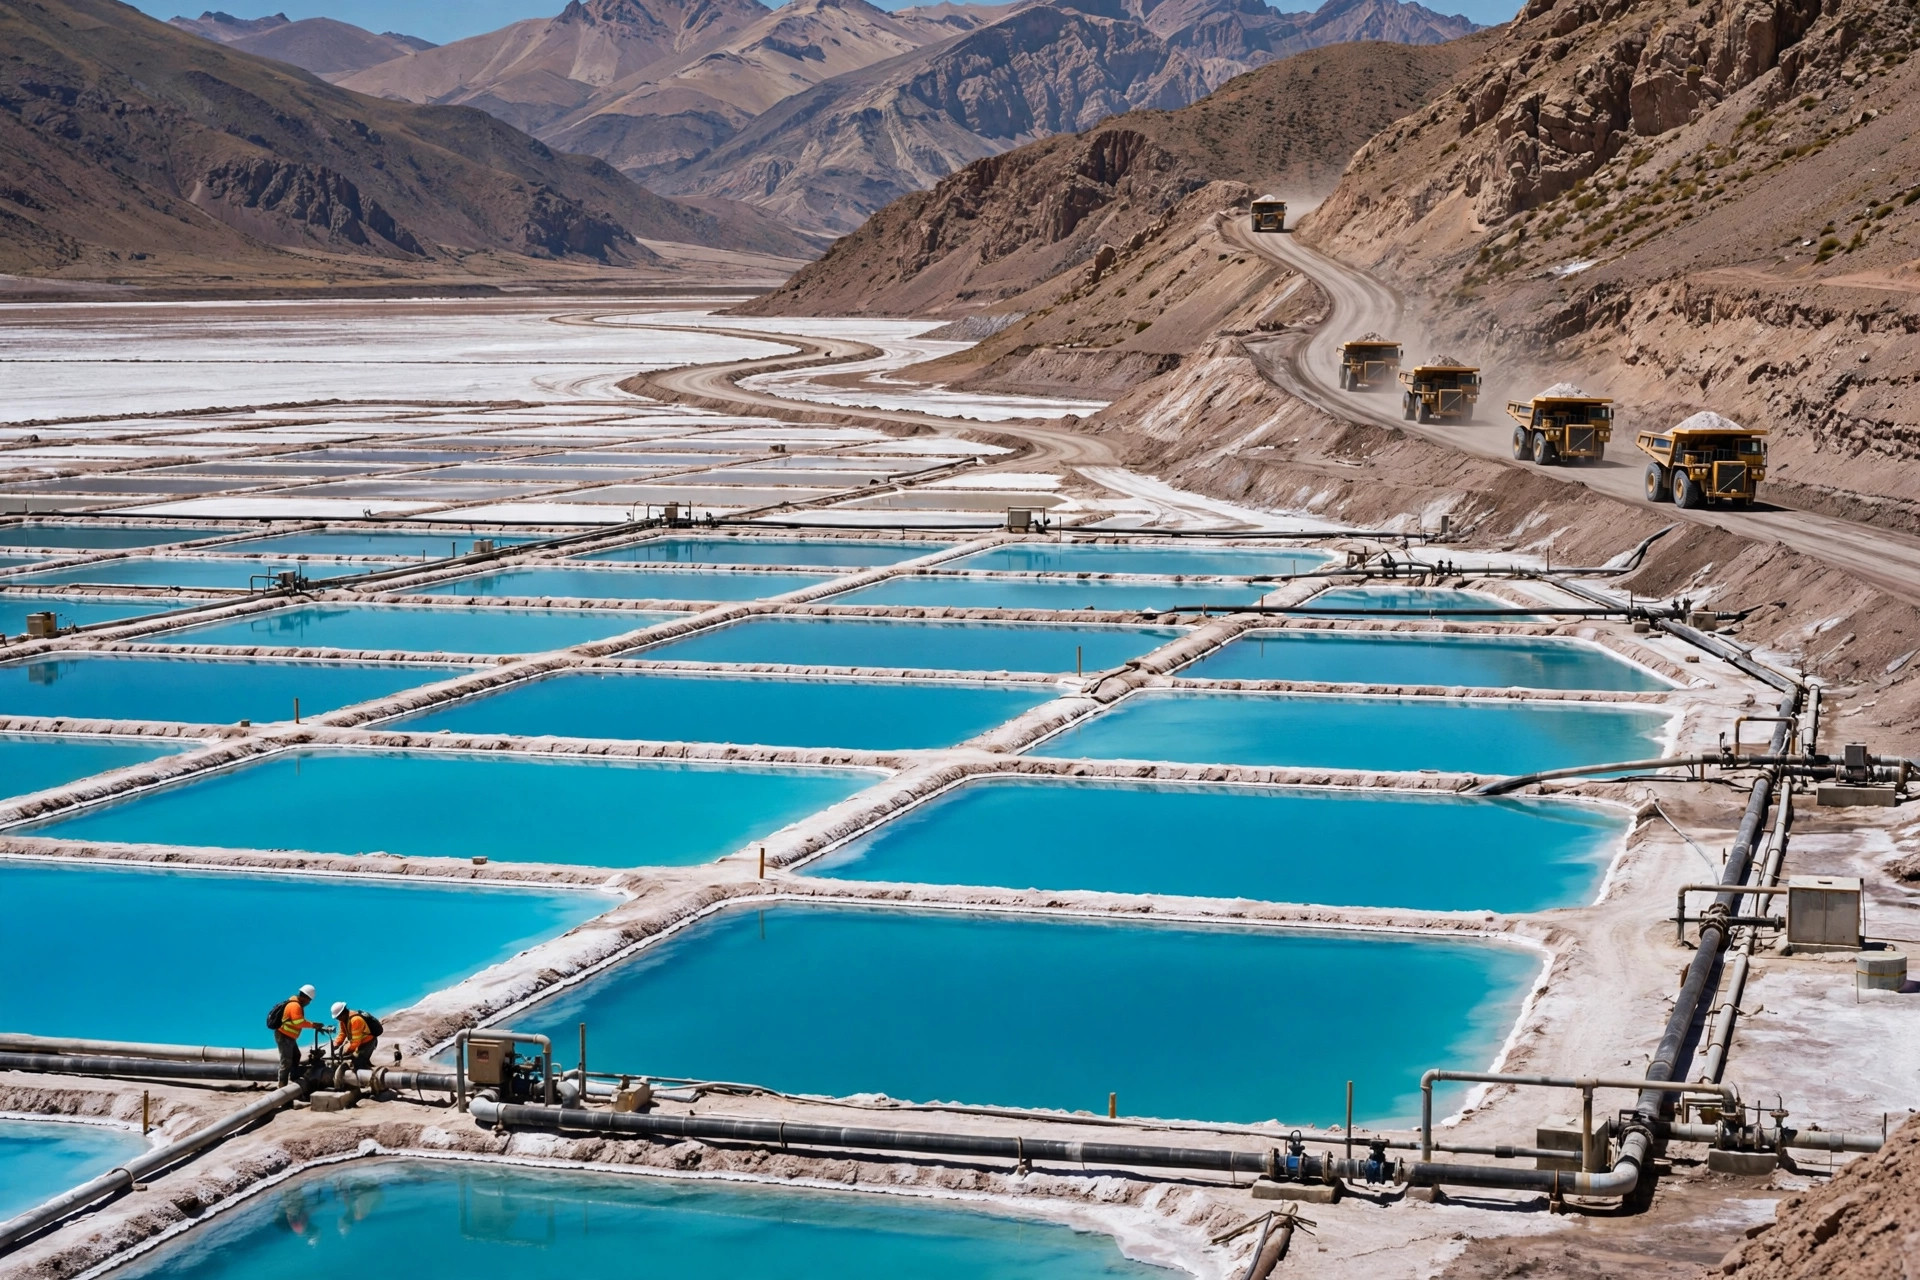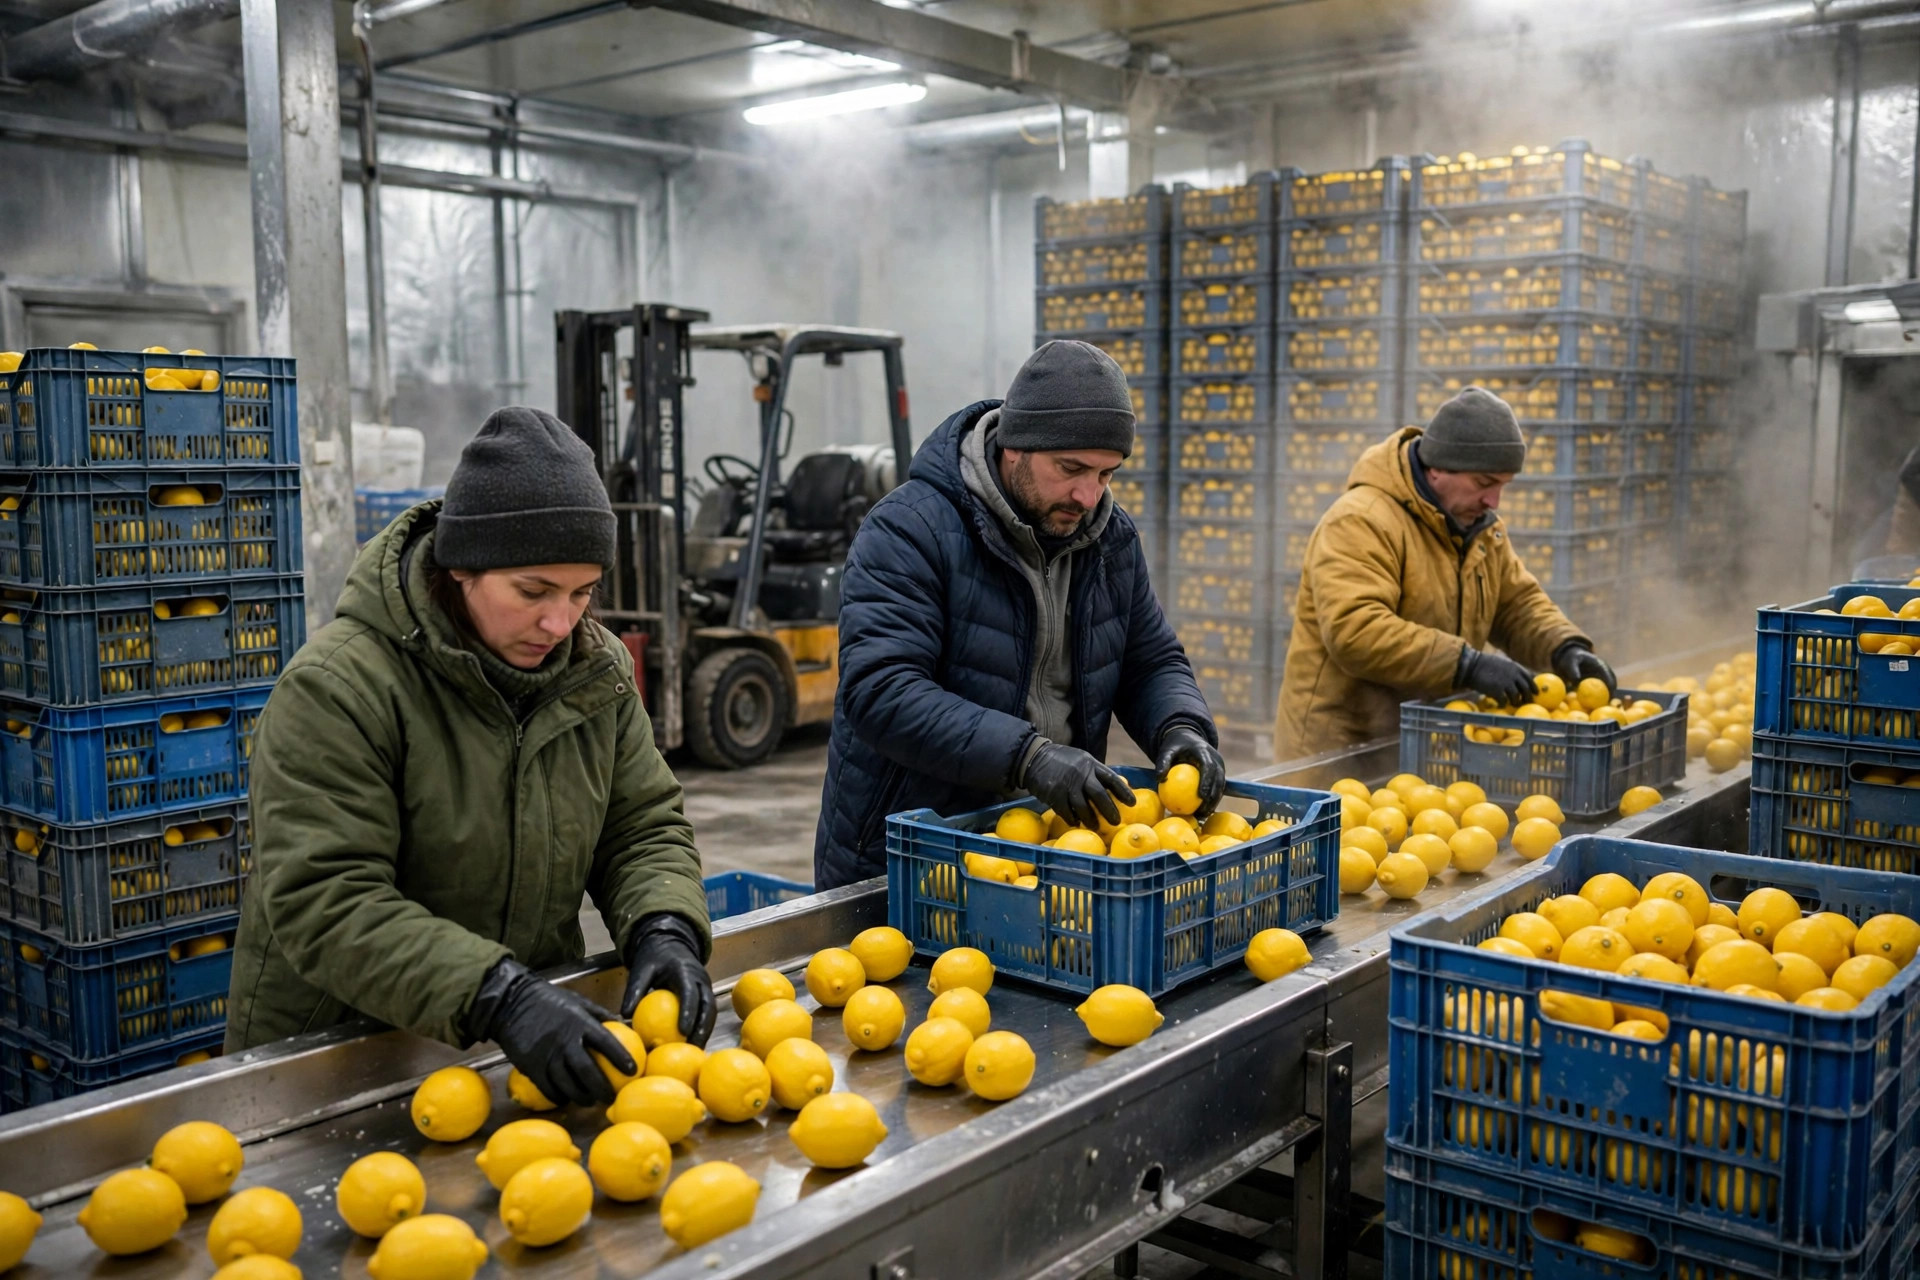
Je vous donne d'abord la réponse : dans le travail d'entrepôt de la chaîne du froid pour l'exportation de citrons d'Argentine, l'ordre des contrôles compte plus que la vitesse de refroidissement. Les citrons quittent les vergers de Tucumán, passent par une station de conditionnement et un entrepôt frigorifique, puis voyagent vers le port de Buenos Aires pour être expédiés. Chaque transfert ajoute du coût et du risque. Toute étape laissée vague reviendra plus tard, généralement au port, généralement à un prix plus défavorable. Je m'occupe de mises en service d'entrepôts, et ma règle est simple : si une action ne figure pas sur une liste de contrôle, elle n'est pas planifiée, et si une tâche n'a pas de responsable désigné, personne n'en est responsable. Une chaîne de citrons fonctionne de la même façon. Une bonne performance de la chaîne du froid n'est pas un maillon héroïque. C'est une chaîne sans maillon brisé.
Pourquoi les citrons de Tucumán mettent une chaîne du froid à l'épreuve
Tucumán est la principale région productrice de citrons d'Argentine, donc les vergers, les stations de conditionnement et les entrepôts frigorifiques sont proches les uns des autres. Cette proximité ressemble à un avantage, et elle peut discrètement devenir un piège. Un fruit qui atteint rapidement l'entrepôt frigorifique n'est pas automatiquement un fruit sûr. Les heures qui suivent la récolte décident toujours du résultat : le tri, le pré-refroidissement, le conditionnement, l'étiquetage et les documents phytosanitaires se disputent la même courte fenêtre. Quand les dossiers sont minces, retracer une palette jusqu'à son verger devient un exercice de mémoire, et la mémoire ne pèse rien face aux documents d'exportation.
Les exigences phytosanitaires méritent l'attention la plus soigneuse sur cette route. Les règles du marché de destination, les détails d'enregistrement du verger, les références de la station de conditionnement et les descriptions de la liste de colisage doivent correspondre avant qu'un conteneur ne parte. J'ai travaillé sur une saison où une station de conditionnement a mélangé des fruits de deux vergers dans un seul envoi alors que les documents ne nommaient qu'une seule source. Au port, les inspecteurs ont demandé que l'envoi soit divisé et recontrôlé. Le conteneur a attendu des jours, les frais de chaîne du froid ont continué de courir et la fenêtre d'expédition s'est fermée. La vraie perte n'était pas une ligne sur une facture de fret. C'était la fenêtre de vente qui est devenue hors de portée.
La deuxième décision est la séparation entre le fruit frais et le fruit destiné à la transformation. Le fruit qui ne satisfait pas aux normes d'exportation en frais pour l'apparence, le calibre ou l'état de la peau doit quitter la ligne de frais à la table de tri. C'est là que les hésitations coûtent réellement de l'argent. Garder un fruit limite dans un conteneur de frais ressemble à un gain de quelques caisses supplémentaires. En pratique, une seule caisse faible peut faire baisser le résultat d'inspection de tout l'envoi. Les acheteurs n'assouplissent pas leurs normes parce que vous avez conditionné plus de caisses. Ils jugent l'envoi d'après sa caisse la plus faible.
La troisième décision est le temps. La manutention portuaire ne commence pas quand un camion arrive à Buenos Aires. L'heure de départ de Tucumán, la fenêtre d'entrée au port et la séquence de chargement doivent être calculées à rebours à partir du plan d'expédition pendant que la station de conditionnement programme encore sa production. Un camion qui arrive au port mais ne peut pas entrer laisse un conteneur frigorifique en attente. Le temps d'attente n'est pas neutre. Chaque jour d'attente supplémentaire ajoute de l'incertitude sur l'état du fruit, même quand le relevé de température semble propre. Voilà la discipline à laquelle se résume le travail d'entrepôt de la chaîne du froid pour l'exportation de citrons d'Argentine : un seul calendrier, suivi par tous.
| Décision | Action sur le terrain | Coût d'un retard |
|---|---|---|
| Conforme à la norme d'exportation en frais | Le conditionner séparément, avec des documents correspondant à sa source | Aucun, si le plan tient |
| Fruit limite ou à peau abîmée | Le détourner au tri vers le circuit de transformation | Mélangé au stock frais, il fait baisser toute l'inspection |
| Les documents ne correspondent pas au fruit | S'arrêter et corriger les documents avant le chargement | Division et recontrôle au port, avec des coûts d'expédition et de chaîne du froid qui s'accumulent |
Les sept étapes du verger au port
Première étape : fixer le lot le jour de la récolte. Noter quel bloc de verger a été récolté, quel jour, et quel lot part en premier vers la station de conditionnement. Le mettre sur la feuille de travail du jour. Si les lots ne sont pas clairs, toute affirmation ultérieure de traçabilité n'est que paroles creuses. Les bacs de récolte de vergers différents ne doivent jamais être empilés ensemble, car les mélanger double le travail de tri en aval.
Deuxième étape : trier avant de conditionner, et trier selon une norme écrite. Afficher la norme là où la ligne de tri peut la voir. Les opérateurs doivent juger le fruit d'après cette description, pas d'après leur impression. L'état de la peau, le calibre et l'apparence ont chacun besoin d'une description exploitable. Une formule vague comme bon fruit n'est pas une norme. C'est une invitation à discuter.
Troisième étape : détourner à la table de tri, immédiatement. Le fruit frais et le fruit destiné à la transformation ont besoin de palettes séparées, de couleurs d'étiquette séparées et de zones de gerbage séparées. La séparation physique l'emporte sur les rappels. Quand deux circuits partagent une zone de gerbage, une équipe débordée les mélangera. J'ai vu cette erreur plus d'une fois, et elle ne se produit jamais parce que les gens sont négligents en général. Elle se produit parce que l'aménagement rendait le mauvais geste facile.
Quatrième étape : pré-refroidir et conditionner lot par lot, sans sauter la file. Si un lot n'est pas terminé, le lot suivant n'entre pas dans l'entrepôt frigorifique. La porte de l'entrepôt frigorifique est l'endroit où l'ordre se défait, et la cause est généralement que chacun essaie de faire passer son propre fruit en premier. Une file visible semble lente. C'est la façon honnête la plus rapide de travailler.
Cinquième étape : vérifier les documents par rapport aux palettes physiques, une palette à la fois. Les nombres de caisses, les nombres de palettes, la source du verger, la description du produit et les détails phytosanitaires sont cochés au fur et à mesure que chaque palette est vérifiée. Ce travail ne peut pas être laissé à la mémoire, et il ne peut pas être mis de côté jusqu'au jour du chargement. Une équipe qui rédige des documents dans la précipitation le jour du chargement devinera au moins un détail, et le détail deviné est celui que le port trouvera.
Sixième étape : planifier le mouvement des camions à rebours à partir du port. La fenêtre d'entrée au port, la séquence de chargement et le temps de transit depuis Tucumán figurent tous sur la feuille d'expédition. Avant le départ, quelqu'un contrôle le conteneur frigorifique et signe ce contrôle. Un contrôle non signé est un contrôle non fait, quoi que quiconque se souvienne avoir dit à la porte.
Septième étape : garder quelqu'un sur le transfert au port. La livraison au port de Buenos Aires n'est pas la fin du travail. L'entrée, le chargement et le départ ont chacun besoin d'un récépissé, et quelqu'un doit réclamer tout récépissé qui ne revient pas. Si la queue d'un envoi reste ouverte, la tête de l'envoi suivant commence dans la confusion. Traitez chaque départ comme la liste de contrôle d'une nuit de mise en service : rien ne part tant que chaque point n'est pas coché.
Les échecs que j'ai vus trois fois
J'ai vu cet échec trois fois : la norme de tri ne vit que dans la tête du superviseur. Le superviseur prend un jour de congé, et la ligne de tri adopte discrètement une autre norme. La solution n'a rien de brillant et elle fonctionne. Écrire la norme, l'afficher et la lire au début de chaque équipe. Les nouveaux opérateurs cessent de deviner, et les opérateurs expérimentés cessent de trier selon leur humeur.
Un autre échec consiste à considérer un refroidissement plus rapide comme une meilleure performance de la chaîne du froid. C'est un piège contre-intuitif dans ce travail. La vitesse de refroidissement seule ne protège pas le fruit. Le rythme du pré-refroidissement, la densité de conditionnement et la circulation de l'air à l'intérieur de l'entrepôt frigorifique comptent tous, et un envoi peut sembler correct en surface alors que son état interne dérive. Parfois, le meilleur compromis est de ralentir d'un demi-pas, de bien terminer le tri et les documents, et de protéger la fenêtre d'expédition. Le temps gagné en se précipitant est souvent remboursé plusieurs fois au port.
Un troisième échec est l'absence de registre de transformation. Le fruit détourné vers la transformation a toujours besoin de son propre registre : quantité, destination et destinataire. Sans ce registre, les comptages de fin de mois ne correspondront pas, et les responsables commenceront à douter aussi du circuit de frais. La confiance s'échappe exactement ainsi, un écart inexpliqué à la fois.
Le dernier écart est la dérive d'information entre la station de conditionnement, l'équipe de transport et le port. La station de conditionnement attend les camions demain, l'équipe de transport attend un chargement le surlendemain, et le port attend un envoi qui n'est pas arrivé. Trois calendriers, aucun calendrier partagé. La solution est un alignement hebdomadaire fixe, tout changement étant envoyé aux trois parties et confirmé comme reçu. Il n'y a pas de raccourci pour l'information partagée. Il n'y a que la discipline.
En fin de compte, le travail d'entrepôt de la chaîne du froid pour l'exportation de citrons d'Argentine n'est pas un concours pour l'équipement le plus avancé. C'est un test pour savoir si les vergers, les stations de conditionnement, les entrepôts frigorifiques, les équipes de transport et le port peuvent travailler à partir d'une seule liste de contrôle, d'un seul ensemble de données et d'un seul calendrier. Des listes de contrôle détaillées réduisent les discussions. Des données propres fluidifient la manutention portuaire. Un calendrier précis protège la valeur de tout le conteneur. Réussissez ces trois choses, et le compte de la chaîne du froid d'un envoi de citrons commence à s'équilibrer.
Par Lin Xiao, Consultant en mise en œuvre WMS Traduit de l'anglais. En cas de divergence, la version anglaise fait foi.