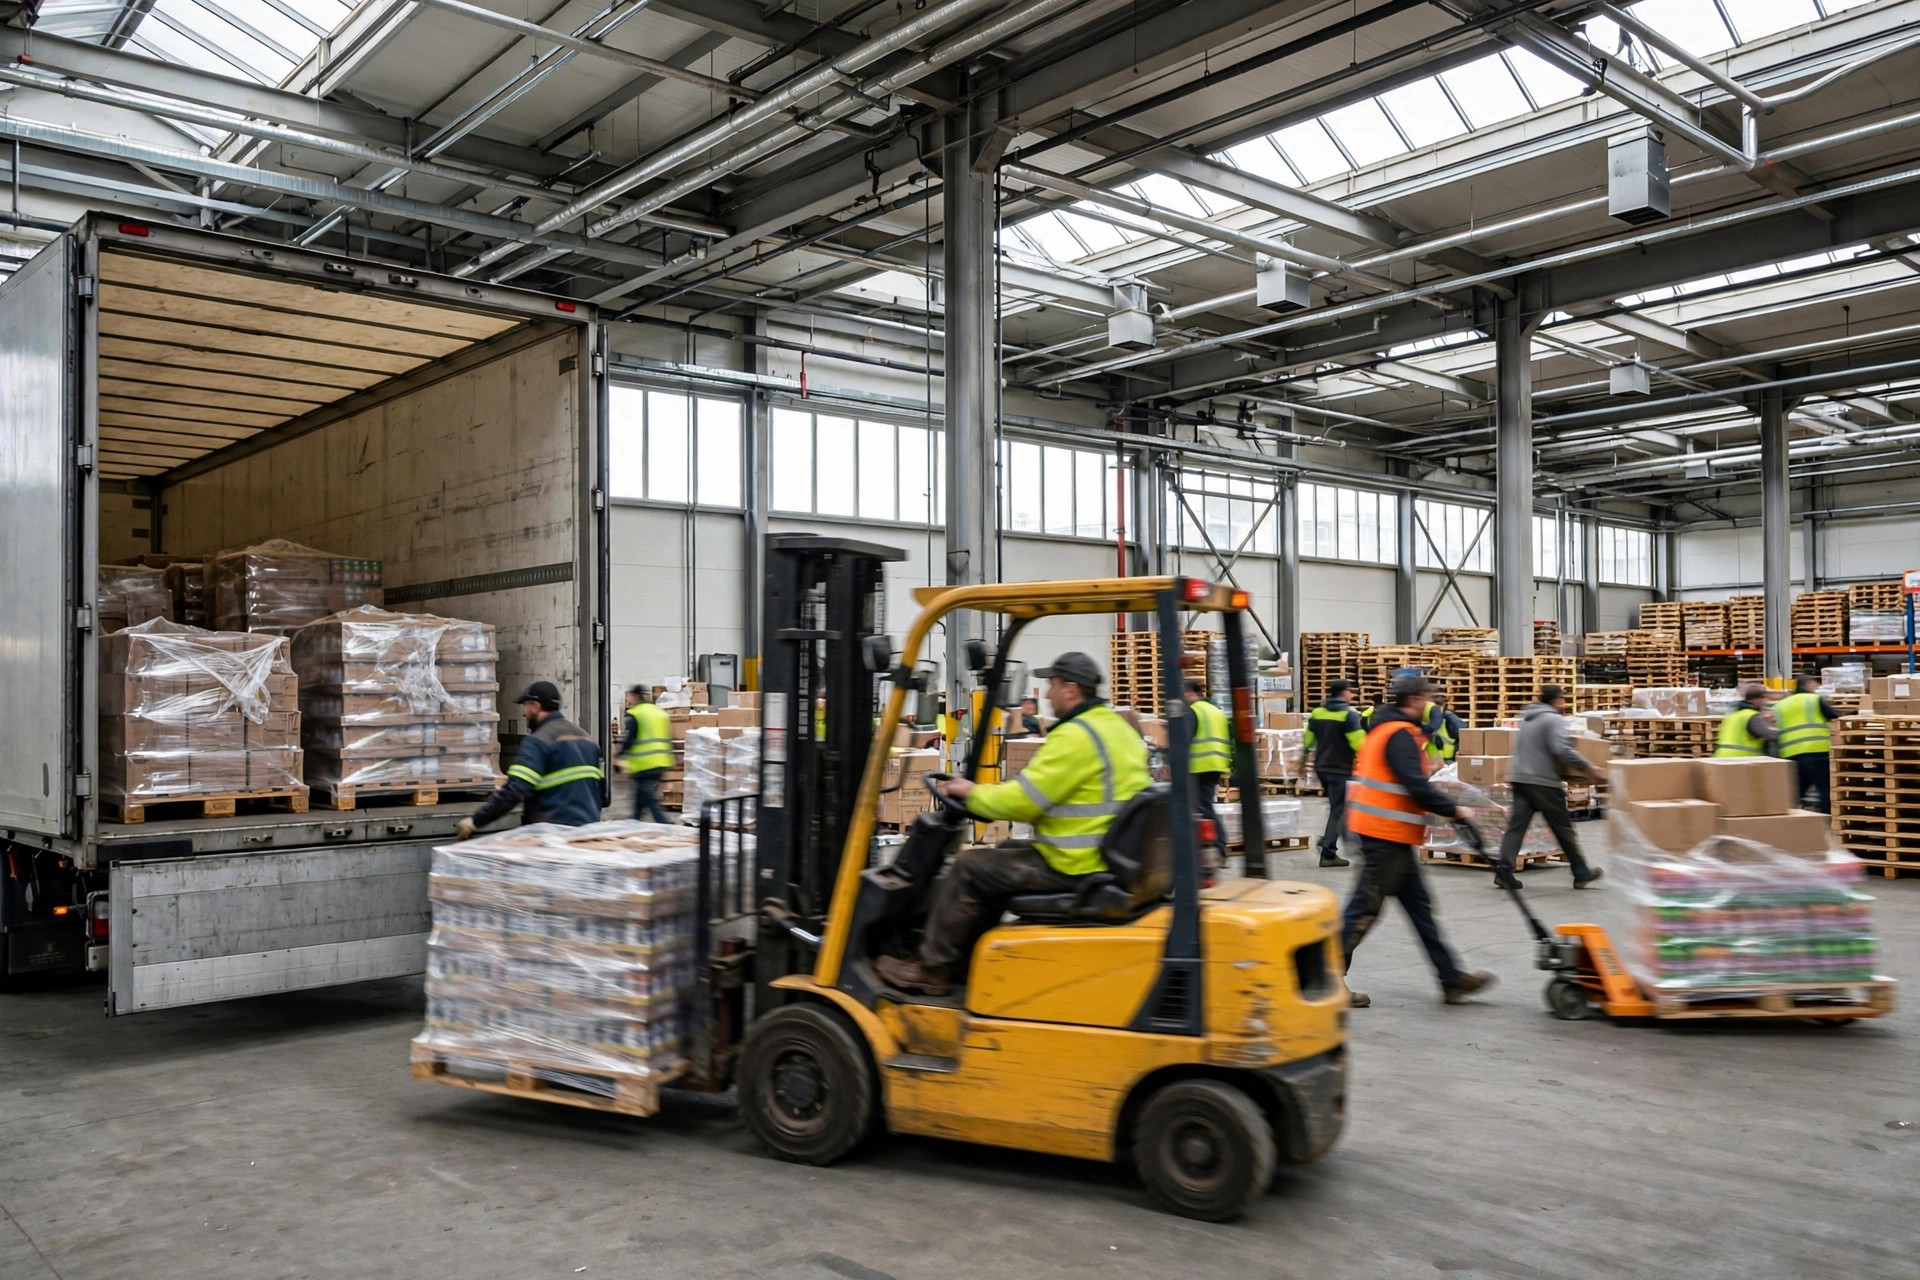
A las 8:05 de un martes por la mañana, el WES liberó la primera gran oleada del día. Diez minutos después la planta era un caos: operarios del segundo piso con listas de tareas del primer piso, personal del primer piso enviado a la zona de movimientos lentos más alejada, una fila en el ascensor y estaciones de empaquetado acumulando pedidos incompletos. No es el día de mala suerte de un almacén. Pasa de un piso y tres zonas de recogida, y este es el guion que obtienes cuando las oleadas no están bien divididas.
En 2019 dirigí un centro de distribución de ropa de 280,000 pies cuadrados en las afueras de Dallas: dos pisos, seis zonas de recogida. En la semana pico el volumen de pedidos se triplicó, pero las oleadas seguían cayendo a la antigua — pedidos completos, todos de una vez. Las líneas de un pedido podían terminar en tres zonas en dos pisos. Los operarios empujaban carros por todo el edificio mientras el ascensor funcionaba sin parar. Aquella tarde vi a un muchacho bajar corriendo por tres unidades y volver con las manos vacías. No fue su culpa. Así estaban secuenciadas las tareas. Los envíos a tiempo se desmoronaron esa noche, y de pie en ese entresuelo aprendí una cosa: en un edificio de varios pisos, las oleadas no se liberan. Se cortan.
La oleada única para todo, y el operario que la pagó caminando
La mayoría de las plantillas de oleadas en un WES miran la prioridad del pedido, la hora de envío y el corte del transportista — todo excepto la geografía. El sistema piensa "todo está en el mismo edificio". El sistema no tiene que caminar. El día de un operario suele partirse en dos: la mitad del tiempo tocando producto de verdad, la otra mitad caminando y esperando el ascensor. El piso es el punto natural de corte. Un viaje en ascensor te cuesta minutos. Una oleada que cruza de piso dos veces paga todo su margen en peajes.
Hay una trampa clásica aquí: agrupar las oleadas por corte del transportista. Suena sensato — ganarle al corte, ¿no? Pero la hora de corte no tiene nada que ver con la geografía. Llena una oleada de pedidos "que deben salir hoy" y las tareas igual se dispersan por cada zona. El corte es una prioridad. No es una lógica de división. Mantén las dos cosas separadas en tus plantillas.
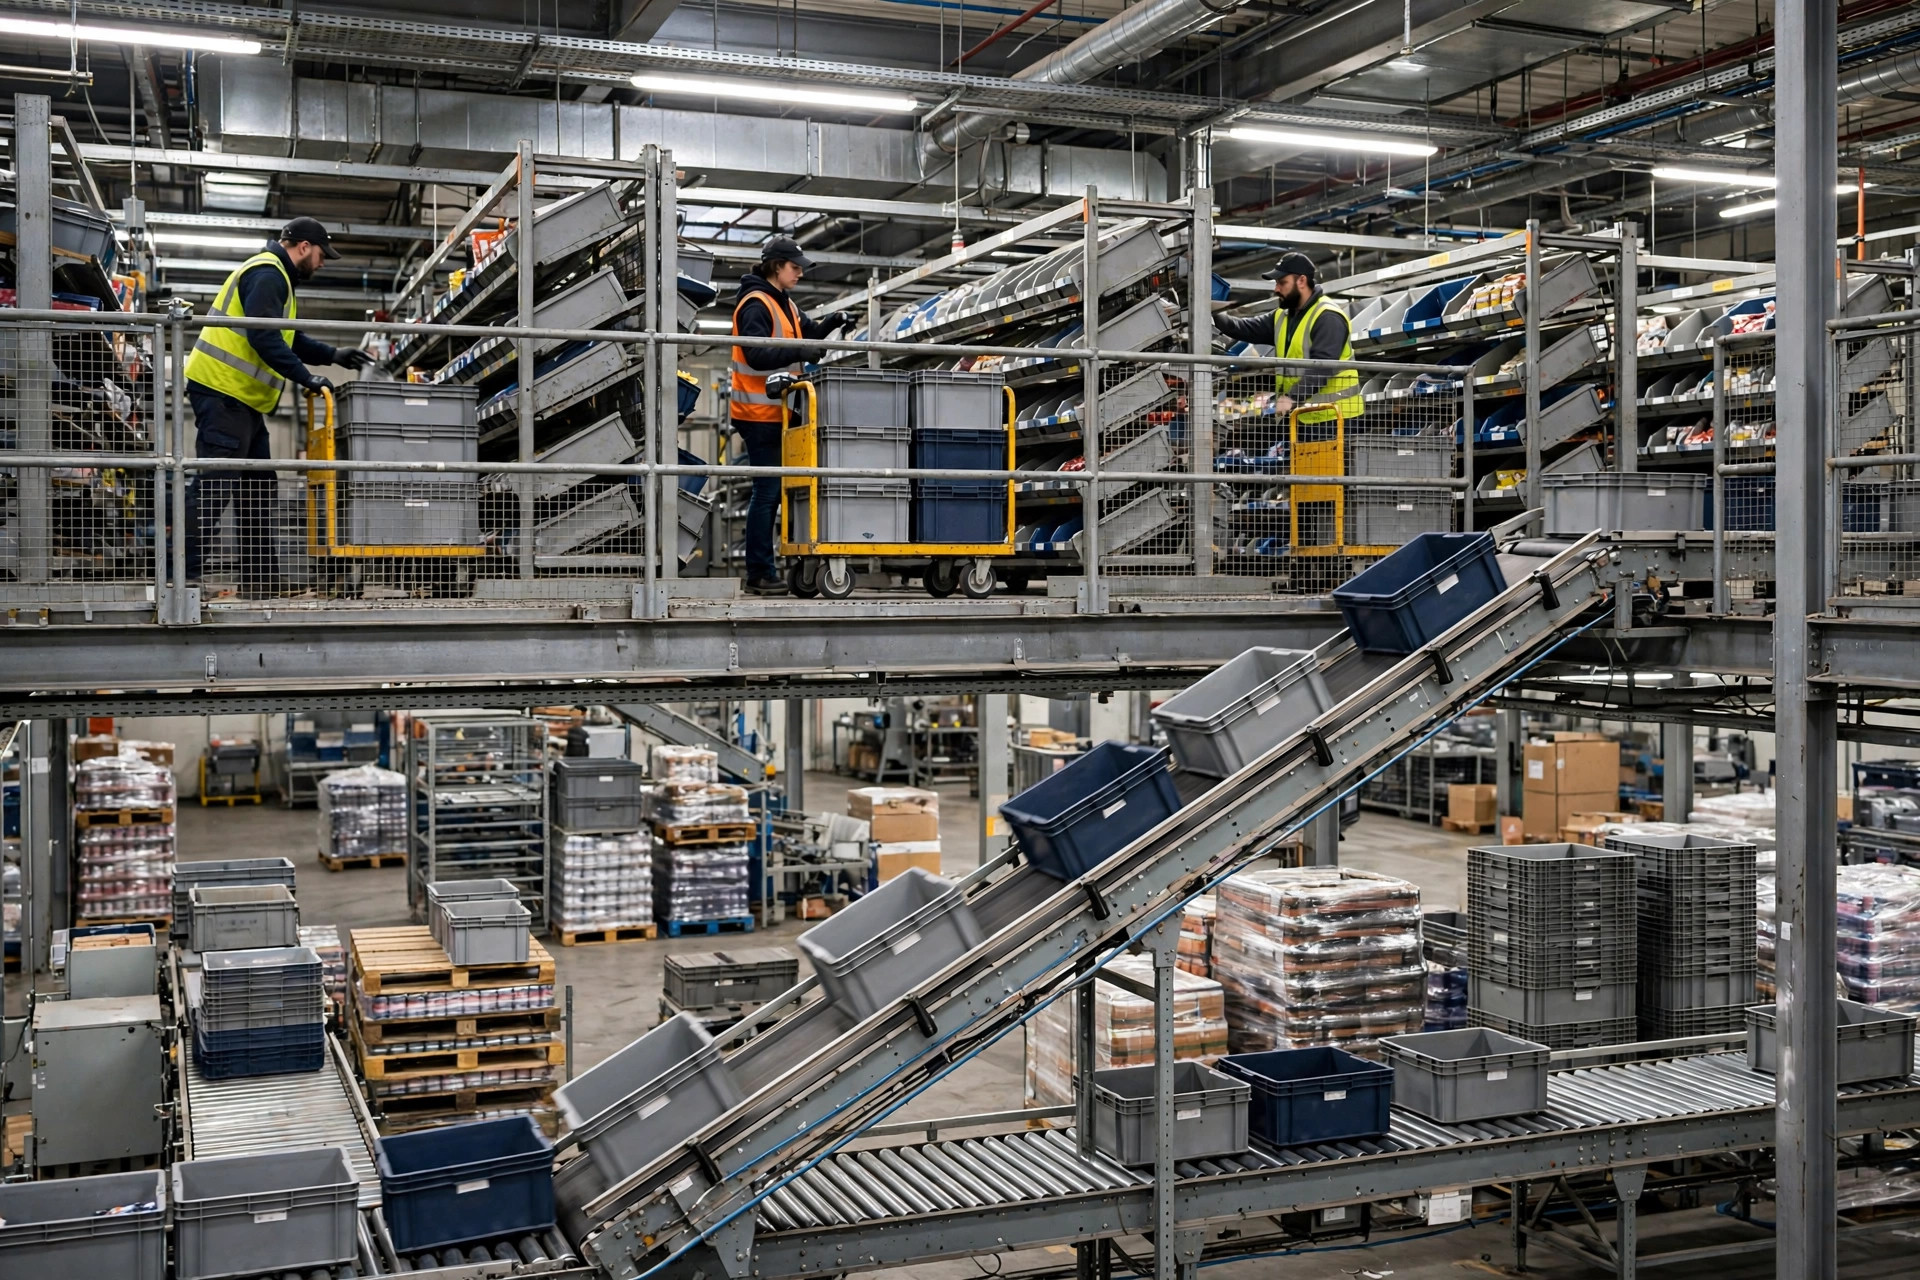
Peor aún es la capacidad vertical. Ascensores, montacargas, transportadores entre pisos — su rendimiento es fijo, escrito en acero. Cuando la cadencia de las oleadas no lo acompaña, obtienes una escena surrealista: producto varado arriba, operarios ociosos abajo. Nadie está de brazos cruzados. Todos están esperando. Muchos almacenes leen esto como falta de mano de obra y le echan gente encima — más contrataciones, más horas extra — solo para descubrir que contrataron más caminata mientras la mercancía sigue haciendo fila en el ascensor.
Luego está el desperdicio silencioso: mezclar equipos y personas en una oleada. El trabajo de palés completos con montacargas y la recogida de unidades sueltas con carros corren a ritmos completamente distintos. Los montacargas esperan el ascensor y despejan pasillos; la gente espera a que los montacargas se quiten del camino. Una oleada los deja a ambos como rehenes. Agrupar oleadas por "pedido completo" suena elegante. En la práctica es un bloqueo mutuo.
Primero el piso, luego la zona, tercero el equipo
Mi orden de corte no ha cambiado en años: dividir primero por piso, luego por zona dentro del piso, luego por equipo dentro de la zona. Como regla, una oleada se queda en un piso — los movimientos entre pisos van por el transportador y el ascensor en bulto, no sobre las piernas de los operarios. Suena de sentido común. Y aun así he visto plantillas de oleadas sin ningún filtro de piso.
Después del corte por piso viene la zona y el modo de trabajo. El trabajo de palés va con el trabajo de palés, las unidades sueltas con las unidades sueltas, y todo lo que necesite la cámara frigorífica o la jaula obtiene su propia oleada. No es favoritismo, es ritmo. Hacer que los operarios con carros y los conductores de montacargas peleen por un ascensor es una congestión autoinfligida.
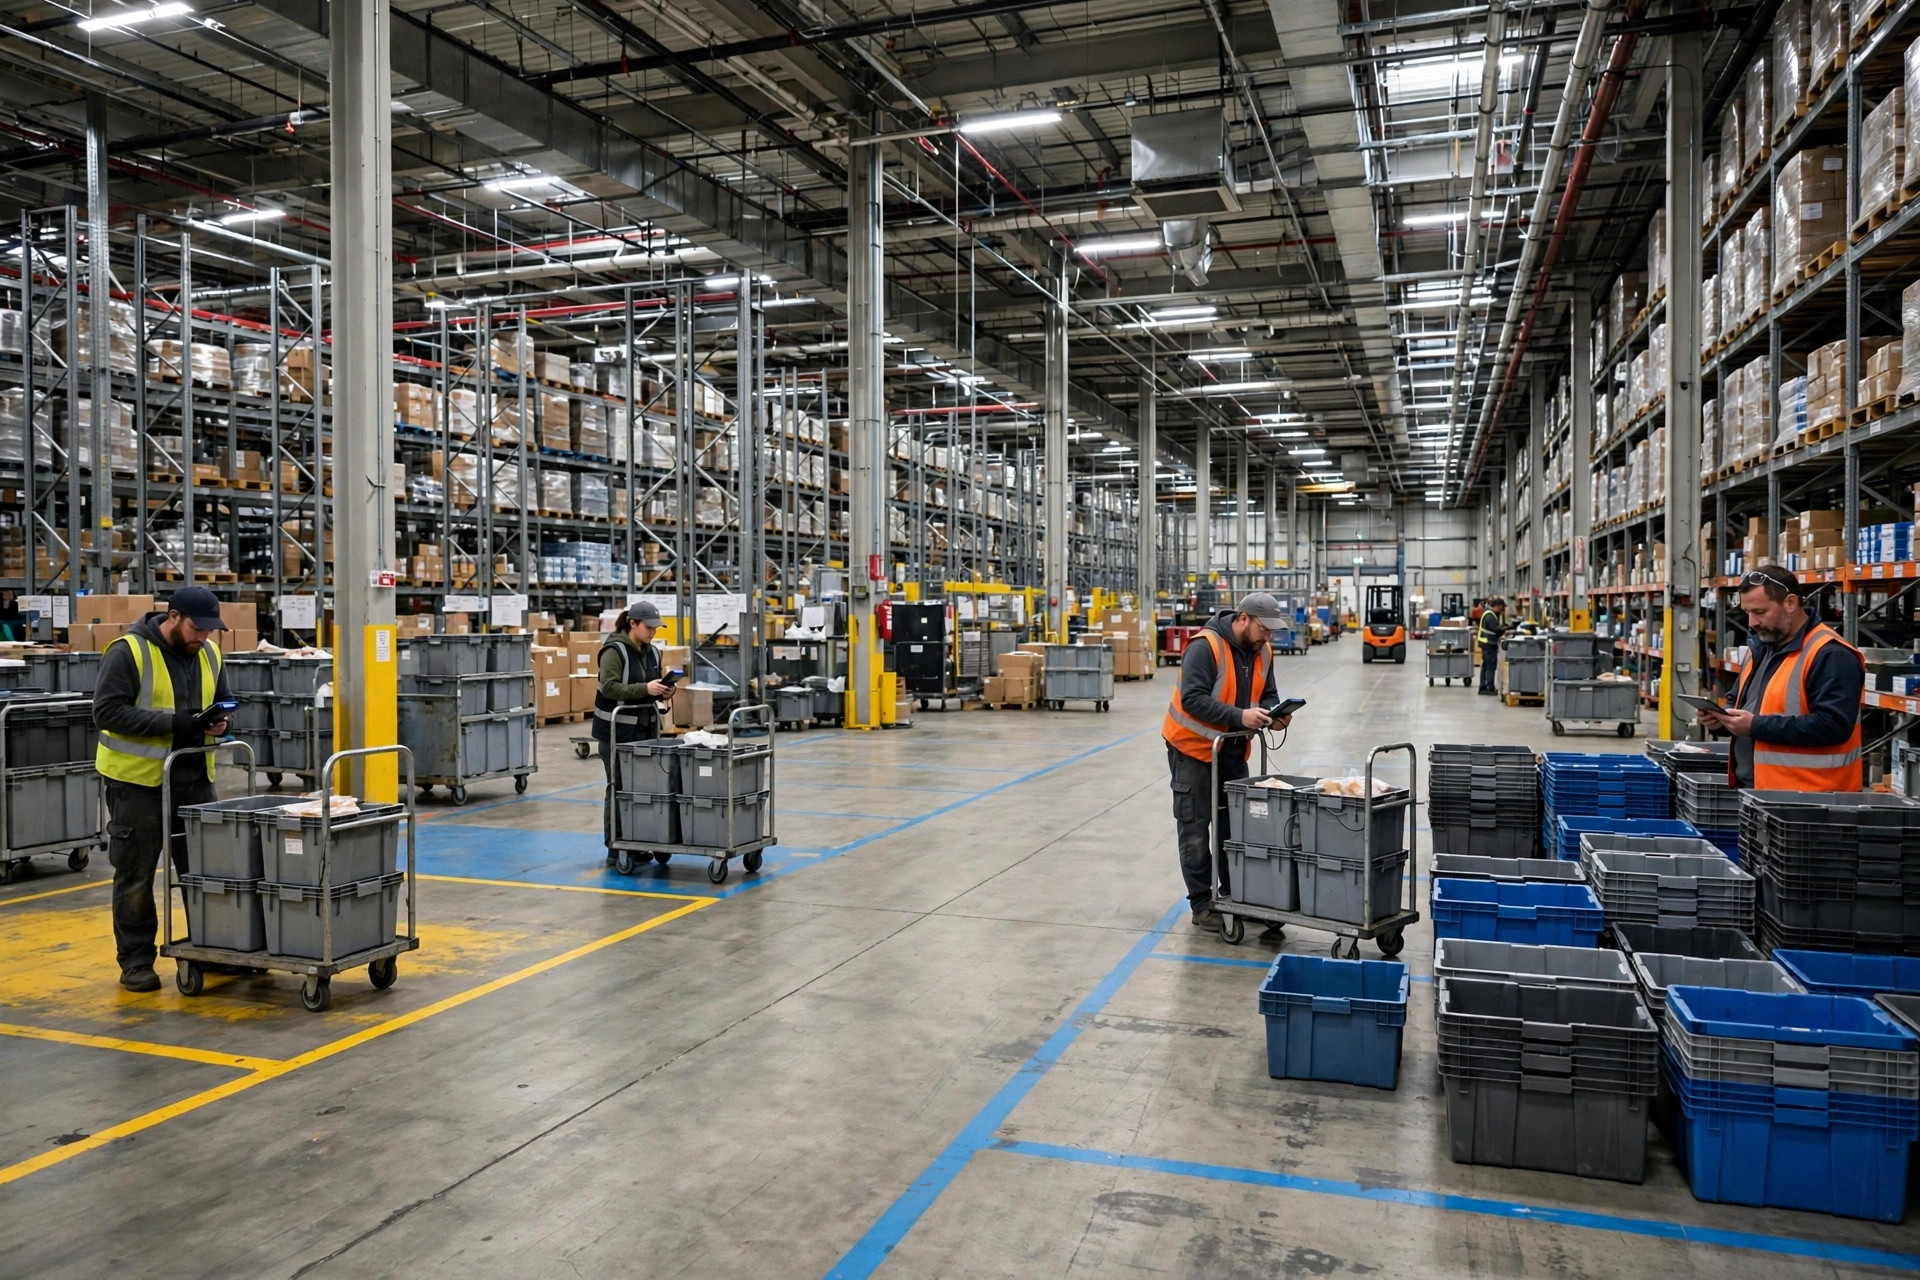
La tercera regla: cortar por densidad, no por metros cuadrados. Algunas zonas se ven grandes en el plano y producen unas pocas docenas de líneas al día. Dale una oleada propia y el operario vuelve medio vacío. Mi enfoque es un umbral mínimo en cada plantilla de zona del WES — líneas o unidades. Si no llega, la oleada se fusiona automáticamente con la zona vecina. No hay un número universal. Depende de la capacidad del carro y de cuánto tarda un recorrido por la zona. Dos semanas de prueba lo encuentran.
¿Hasta qué punto es demasiado fino? Ese es el oficio. Demasiado grueso y el reloj se desangra en desplazamientos. Demasiado fino y las oleadas se rompen en migajas — estaciones de empaquetado esperando producto y gente, pedidos atascados en el punto de consolidación. Yo lo llamo inanición de oleadas. La prueba es una pregunta: ¿el empaquetado alguna vez se queda ocioso esperando? Sí significa demasiado fino. Operarios quejándose de maratones diarios significa demasiado grueso. Silencio en ambos lados significa que cortaste bien.
Córtalo, y vuelve a juntarlo en el empaquetado
Divides las oleadas y el pedido sigue entero. Las líneas de un pedido quedan en dos zonas — ¿dónde se reúnen? En el área de consolidación frente al empaquetado. Nunca en los pasillos de recogida. Hacer que los operarios se busquen entre sí es el método de consolidación más caro que existe.
El diseño de la consolidación no es complicado: carriles de amortiguación o carros jaula antes del empaquetado, un manifiesto por oleada que muestre exactamente cuántas unidades le faltan a cada pedido. Los pedidos incompletos no entran al empaquetado; esperan en el carro. Deja que el WES sea dueño de ese manifiesto y alerte sobre los faltantes que envejecen — más barato que los ojos. Los descansillos de los ascensores entre pisos también necesitan posiciones de amortiguación, con el transportador desviando por número de oleada, para que la mercancía del segundo piso y la del primero no se atoren en un desastre sobre los rodillos.
Del lado del sistema, construye plantillas de oleadas por zona, cada una con atributos de zona: piso, zona, tipo de equipo, líneas mínimas. El orden de liberación también importa — suelta primero las oleadas dentro de cada zona para que todas las zonas se pongan en marcha, y reserva las oleadas de consolidación entre zonas para el final. Para cuando el producto llegue al empaquetado, la mayoría de los pedidos ya están completos en lugar de estar ahí sentados esperando.
Un regalo: los operarios de todos modos suben, así que intercalar tareas de reposición en el camino es buena economía. Pero traza una línea dura — nunca midas la reposición contra la recogida de oleadas. Mezcla las métricas y los operarios eligen los viajes fáciles mientras las oleadas difíciles se pudren. Lo pagarás en reprocesos.
Una cosa que hacer antes del turno de mañana
Olvida el gran rediseño. Antes del turno de mañana, duplica tu plantilla de oleadas más usada, agrega una condición de zona — "solo segundo piso" — y ejecútala un solo turno. Cuenta cuántas asignaciones de tareas entre pisos desaparecen. Costo cero, diez minutos de configuración. Si el empaquetado ve notablemente menos pedidos incompletos después de ese turno, extiende el mismo tratamiento a los demás pisos y zonas, una plantilla a la vez. Dividir oleadas es siempre un corte, una mirada, y luego decidir dónde va el próximo corte.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.