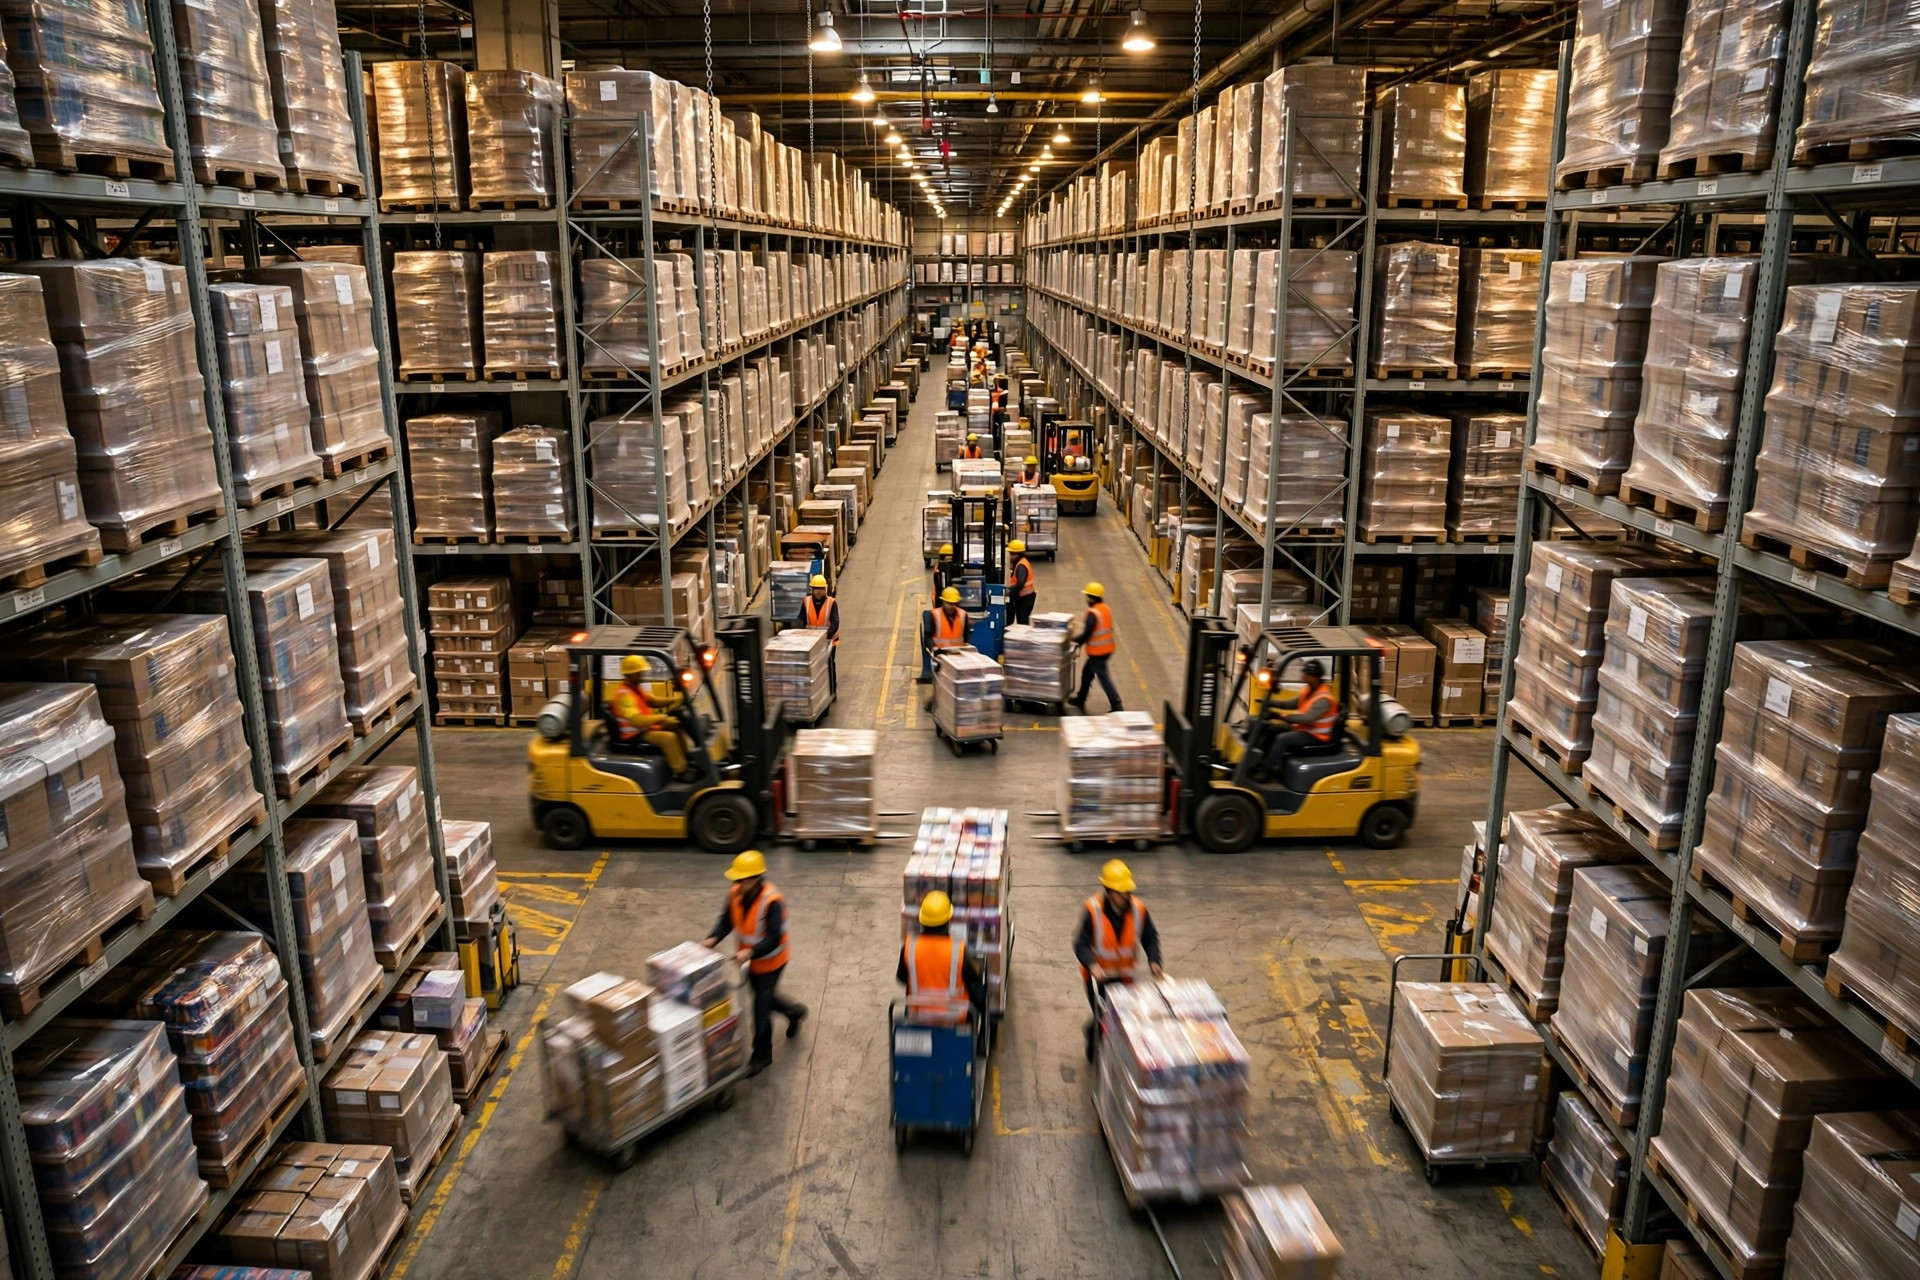
En los últimos dos años he recorrido más de treinta almacenes, desde grandes instalaciones 3PL en California hasta centros de fulfillment de comercio electrónico de operación propia en el Medio Oeste. La queja más común no fue la escasez de mano de obra, ni los sistemas lentos. Fue: «Nuestro almacén tiene atascos de tráfico todos los días.» Si buscas cómo reducir la congestión del tráfico en el almacén, encontrarás listas de seguridad y consejos genéricos—pero casi nada que diagnostique por qué ocurre la congestión en primer lugar. Este artículo es mi intento de diagnóstico: cinco causas raíz, cada una con una forma de encontrarla en tu propia instalación, una forma de corregirla y el costo oculto que nadie te cuenta.
Lo que la evidencia sigue diciéndome es que la congestión en el almacén rara vez es un accidente. Es estructural—el efecto compuesto de cinco problemas corregibles funcionando durante meses o años.
Causa raíz 1: acumulación de citas—la «hora pico» en tus puertas de muelle
La mayoría de los almacenes ofrecen ventanas de cita de dos horas. Los transportistas, persiguiendo los horarios límite aguas arriba, reservan todos entre las 8 y las 10 a.m. Cada puerta de muelle se atasca de 8 a 10 mientras los conductores hacen cola en el patio, y las mismas puertas quedan vacías después de las 3 p.m. Esto no es un problema de capacidad. Es un problema de distribución de llegadas. La teoría de colas tiene un resultado sólido aquí: cuanto más concentradas estén las llegadas, más larga será la espera—en gran medida independiente de la capacidad de servicio. Más puertas no pueden arreglar que todos lleguen a la vez.
El otoño pasado vi esto en un 3PL en Ontario, California—unos 120,000 pies cuadrados, 14 puertas de muelle. La puerta se abría a las 8 a.m., las citas se apilaban casi por completo entre las 8 y las 10. Cronometramos el cuello de botella: los conductores esperaban un promedio de 47 minutos desde la entrada por la puerta hasta el inicio de la carga, con un peor caso de 2 horas y 10 minutos. Un conductor se estacionó en la calle mientras esperaba, recibió una multa y mentalmente se la cobró al almacén.
El diagnóstico es simple. Durante dos semanas, registra tres marcas de tiempo por camión—llegada, inicio de la carga, salida—y grafica un histograma de llegadas. El cuello de botella se identifica solo; no se necesita software.
La solución: recorta las ventanas de dos horas a 30 minutos; abre el patio a las 6 a.m. para absorber las llegadas más tempranas; empuja las llegadas tardías al siguiente espacio libre en lugar de dejarlas colarse. Dos meses después, la espera promedio de los conductores era de menos de 15 minutos.
El costo oculto: las ventanas más finas duplican la carga de trabajo del despachador, y siempre alguien llega tarde. Aquí está la parte contraintuitiva—un muelle que «se ve menos ocupado» es la señal de que la solución funcionó. Una vez que el pico se aplana, la curva de utilización también se aplana, y el informe de KPI se ve peor aunque el rendimiento y el desempeño a tiempo mejoren. Explícales esto a la gerencia antes de que concluyan que «perdieron negocio».
Causa raíz 2: deriva del slotting—tu análisis ABC tiene un año de antigüedad y los productos de alta rotación se alejan cada vez más
La clasificación ABC es dinámica: los ganadores se desvanecen, los productos nuevos explotan. Pero la mayoría de los almacenes ubican una vez y lo dejan así durante una década. Los productos de alta rotación derivan hacia los pasillos lejanos, y las rutas de picking se alargan un poco cada año. A esto lo llamo deriva del slotting—la congestión sin dueño y sin un solo incidente dramático. Nunca causa un gran atasco; simplemente hace cada caminata más larga hasta que el tráfico en los pasillos se duplica.
Antes del pico de 2024, ayudé a un almacén de comercio electrónico en el Medio Oeste—unos 3,000 pedidos al día—a leer sus datos: de sus 50 principales SKU por velocidad, 31 estaban en los dos pasillos más lejanos al empaque. Los preparadores caminaban aproximadamente 2.5 kilómetros extra por persona al día. No era un problema de desempeño individual—era un alargamiento sistémico de cada ruta. La densidad del tráfico en el pasillo principal se duplicó, ceder el paso en las intersecciones se volvió rutinario, y la congestión simplemente «creció» a partir del diseño.
Diagnostica con un mapa de calor de recorridos; no necesitas comprar software. Imprime el plano, pide a un supervisor que acompañe los turnos durante una semana y colorea las rutas por frecuencia. O exporta tres meses de líneas de picking del WMS, agrégalas por ubicación y aplica formato condicional en una hoja de cálculo. Si las ubicaciones calientes están lejos de la salida, tienes tu evidencia.
La solución: reubica trimestralmente, pero solo el 20% superior de los SKU—nunca todo el edificio. Hazlo en un fin de semana de baja actividad con mano de obra temporal para que los veteranos sigan trabajando sin interrupciones.
El costo oculto: la reubicación cuesta medio día de inactividad y rompe el hábito de los veteranos de «sé dónde está todo de memoria», así que la velocidad cae temporalmente. Un número decide: la distancia promedio de picking de tus productos de alta rotación. Dos trimestres de aumento, y el retorno cubre el costo.
Para reducir de verdad la congestión del tráfico en el almacén, mira el horario antes que el plano
Un patrón está emergiendo: la congestión se esconde en los horarios, no en los planos. Las siguientes tres causas lo confirman—cada una es demasiadas partes queriendo el mismo recurso en el mismo momento.
Causa raíz 3: sincronización de oleadas—oleadas de picking y oleadas de reposición chocando en los pasillos
El picking y la reposición son dos consumidores de los mismos pasillos y los mismos equipos. En muchos almacenes el WMS libera la oleada de picking a las 8 a.m.—y la oleada de reposición también a las 8 a.m. Los montacargas que arrastran palets se encuentran de frente con los preparadores que empujan carros, y en un pasillo estrecho nadie se mueve. Un clásico caso de contención de recursos, y la solución no son pasillos más anchos. Es la sincronización escalonada—una de las respuestas más baratas a cómo reducir la congestión del tráfico en el almacén.
Diagnostica con la medición del cuello de botella. Toma los dos peores pasillos y registra el tiempo de permanencia del equipo frente al tiempo perdido cediendo el paso, durante tres días seguidos. Si el tiempo cediendo supera el 30% del tiempo total, tienes una colisión de oleadas confirmada.
La solución: libera la reposición una hora antes que la oleada de picking—o muévela a la noche. Las emergencias diurnas van como entregas directas de un solo palet, nunca montadas en la gran oleada.
El costo oculto: la reposición más temprana exige pronósticos más precisos, o re-manipularás palets mal preparados. Y el juicio contraintuitivo: a veces la «reposición tardía» es más barata que la «reposición en colisión». Un preparador esperando cinco minutos por un palet supera a atascar un pasillo durante 40 minutos al día. Juzga por el total, no solo por la métrica de reposición a tiempo.
Causa raíz 4: desbordamiento del staging—tu área de staging se convirtió en un patio de almacenamiento permanente
Las áreas de staging están diseñadas para el flujo. En muchos almacenes se convierten silenciosamente en «donde va la mercancía cuando no cabe en ningún otro lado». Los palets se quedan dos o tres días, el desbordamiento se come la mitad del pasillo principal y los montacargas circulan en un solo sentido. Cuanto más grande es el área de staging, más fuerte es el reflejo de «ponlo aquí por ahora»—el espacio moldea el comportamiento, un hallazgo que la investigación organizacional sigue reproduciendo.
En un almacén de comercio electrónico de ropa a finales de 2023, el staging fue diseñado para 80 palets y rutinariamente contenía 140 en pico, desbordándose hacia el pasillo principal. Antes de nada estructural, probaron una cosa: cada palet de staging recibió una «etiqueta de nacimiento» con su hora de llegada, y todo lo que no se movía después de 24 horas se señalaba en la reunión matutina. En una semana el desbordamiento desapareció—no por espacio adicional, sino por el concepto de caducidad.
Diagnostica contando los palets de staging al final de cada turno durante dos semanas y graficando la curva. La proporción de días por encima del 80% de la capacidad de diseño es tu frecuencia de desbordamiento. Por encima de la mitad de los días, tu área de staging ya no es staging—es el apéndice del almacén.
La solución: dale al staging una vida útil—24 o 48 horas—con escalación para los que se quedan. Clava físicamente el límite con líneas y bolardos: el desbordamiento equivale a infracción.
El costo oculto: la disciplina estricta hace que recepción se queje de «no hay dónde poner las cosas», y la presión migra aguas arriba. El juicio clave: el staging es tanto un amortiguador de la congestión como un amplificador de ella. Un búfer sin gestión almacena la congestión y la libera toda a la vez. El tamaño del búfer debe coincidir con la disciplina que vayas a imponer.
Causa raíz 5: solapamiento de cambios de turno y comidas—oleadas de mano de obra fuera de sincronía con las oleadas de equipos
Muchos almacenes cambian de turno en punto y alimentan al personal en punto. Varias veces al día esto crea ventanas de 30 minutos en las que el equipo saliente ya se fue, el equipo entrante aún no está a plena velocidad, y el equipo sigue llegando al ritmo anterior—el valle de mano de obra se encuentra con el pico de equipos, y los pasillos se llenan de «camiones sin gente» o «gente sin camiones». La más invisible de las cinco: nunca atasca un solo punto, desajusta todo el ritmo durante media hora.
Diagnostica graficando el personal en piso contra el volumen de tareas de equipo en una sola línea de tiempo. Los valles solapados son tu causa raíz. Los datos ya viven en el control de asistencia y en el WMS—exporta y alinea las marcas de tiempo, no se necesita nueva recolección.
La solución: escalona los cambios de turno de 15 a 30 minutos (el equipo A a las 7:45, el equipo B a las 8:15), divide las comidas en dos turnos y deja que las liberaciones de oleadas sigan la curva de mano de obra en lugar del reloj.
El costo oculto: los horarios escalonados complican la planificación de personal y el equipo se queja al principio. El beneficio resiste los KPI—«se siente menos congestionado» no se grafica bien. Haz un piloto en la peor ventana de cambio de turno durante dos semanas, deja que los datos de tiempos hagan el caso y luego extiéndelo.
Haz las cuentas: lo que la congestión en el almacén realmente cuesta
Cada solución anterior es barata, pero «cuánto cuesta la congestión en sí» merece su propio cálculo. Sin él, la gerencia siempre sentirá que «un poco de espera está bien».
El marco: costo de la congestión = (minutos perdidos por persona al día ÷ 60) × salario por hora × número de personas × días laborables al año. Un ejemplo ilustrativo—usa tus propios números:
| Concepto | Supuesto |
|---|---|
| Personal de picking y manejo de materiales | 30 personas |
| Minutos perdidos por persona al día (espera, desvíos, ceder el paso) | 40 min |
| Salario promedio por hora (costo total) | $20 |
| Días laborables al año | 300 |
| Costo anual | 30 × (40/60) × 20 × 300 = $120,000 |
Los $120,000 son ilustrativos; el marco es real. Y el juicio contrario que lo une todo: la congestión rara vez se debe a «falta de equipos»—agregar equipos suele empeorarla. La capacidad de los pasillos es fija; un montacargas más añade puntos de conflicto, no rendimiento. Resuelve la prioridad de paso antes de comprar vehículos. La lección más barata y rápida de las cinco, y la más fácil de equivocarse cuando el pensamiento de «comprar equipos lo arregla todo» toma el control.
Clasificadas por retorno sobre esfuerzo: escalonamiento de citas (costo casi cero) → disciplina del staging (costo cero, pura gestión) → escalonamiento de oleadas (medio día de configuración) → escalonamiento de turnos (piloto de dos semanas) → re-slotting ABC (medio día de inactividad más mano de obra). Empieza por las gratuitas, verifica cada una con la medición del cuello de botella y luego continúa.
Reflexión final: ¿qué está atascado exactamente—la mercancía o el horario?
Los atascos de tráfico en el almacén siguen las mismas leyes que el tráfico urbano: la congestión rara vez se trata de muy poca carretera, casi siempre de demasiada gente queriendo la carretera a la vez. Cuatro de las cinco causas raíz son problemas de programación; solo una es un problema de espacio. Esa proporción habla por sí sola.
Así que la próxima vez que un montacargas bloquee el pasillo principal y tengas que quedarte esperando, haz una pregunta: ¿qué está atascado aquí—la mercancía, o el horario que escribimos nosotros mismos? Si la respuesta es el horario, entonces cómo reducir la congestión del tráfico en el almacén puede costar mucho menos de lo que piensas.
Por Dr. Chen, Investigador de la cadena de suministro
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.