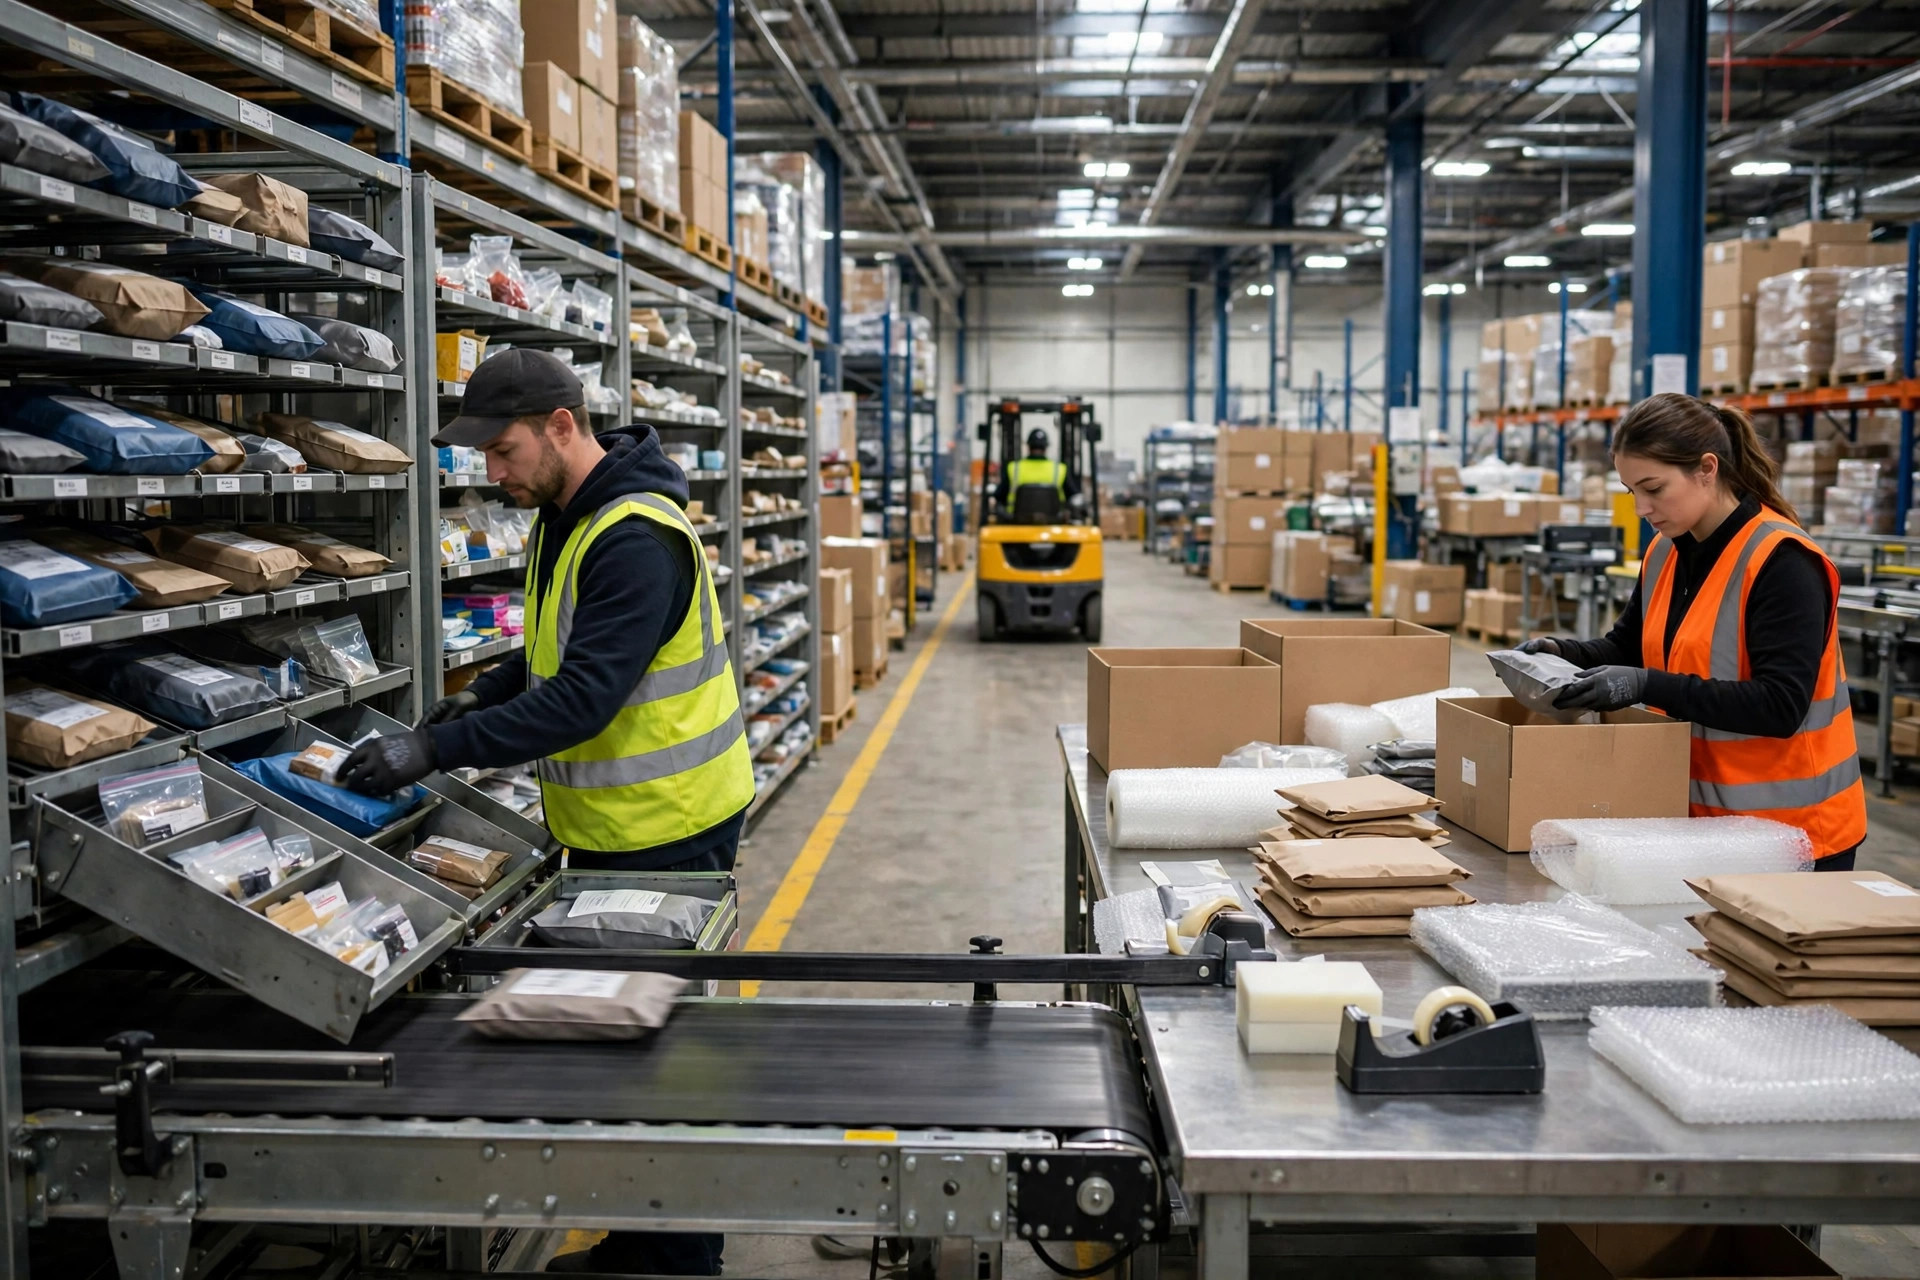
Esta es mi versión directa de la respuesta: el slotting por velocidad es correcto, pero lo de "lo más rápido, lo más cerca" solo es medio correcto. La velocidad te dice a qué anillo pertenece un producto. Que el proyecto se pague lo deciden otras tres facturas: el coste de reposición, el coste de congestión y el coste de mover ubicaciones. Si solo cuentas los pasos ahorrados en el picking, la hoja de cálculo siempre se verá bien mientras la planta sigue siendo un desastre.
El principio del slotting por velocidad: la proximidad no es el objetivo, los pasos ahorrados sí
Piénsalo así: las ubicaciones de un almacén no se ordenan por familia de producto. Se ordenan por la frecuencia con que alguien las pide. Los artículos A se piden todos los días, los B unas pocas veces por semana, los C una vez cada pocos meses. Los artículos A están cerca del banco de empaquetado, los C están lejos y en alto. Eso es el slotting por velocidad.
Puedes entenderlo con una tienda de barrio. La leche que compras todos los días está junto a la puerta, al alcance de la mano. Los adornos navideños que compras una vez al año están en la trastienda, y nadie se queja de los pasos extra. Un almacén funciona igual, salvo que un operario de picking camina veinte mil pasos al día, así que cada paso que ahorras es dinero real.
En 2023 reorganicé un almacén de accesorios 3C en Dongguan. No era grande: 240 ubicaciones de estantería de flujo en el frente de picking, unos 1,800 pedidos al día. Antes del cambio, las ubicaciones estaban ordenadas por proveedor, y un operario caminaba una media de 86 metros por pedido. Reclasificamos todo a partir de 90 días de líneas de pedidos salientes. Los 48 artículos A, solo el 20 por ciento de las ubicaciones, representaban el 61 por ciento de las líneas de pedido, y los trasladamos todos a dos filas a menos de 15 metros de los bancos de empaquetado. La distancia media caminada por pedido bajó a 58 metros, una reducción de alrededor del 33 por ciento. Con el mismo volumen de pedidos, el equipo de picking pasó de nueve personas a ocho sin horas extra.
Haz la cuenta tú mismo. Recorta 10 metros por pedido, a 12 líneas por pedido y 220 pedidos por operario al día, y una persona camina aproximadamente 2.6 kilómetros menos al día. Los pasos ahorrados suelen hacer bajar también la tasa de errores de picking, porque un operario menos cansado ve la etiqueta con más claridad.
La velocidad puede engañar: las líneas de pedido por sí solas solo cuentan la mitad de la historia
Este es el error que veo con más frecuencia: clasificar por líneas de pedidos salientes, llamar A al 20 por ciento superior, y listo. Eso es como juzgar lo ocupada que está una persona contando llamadas telefónicas, sin preguntar cuánto dura cada llamada.
La velocidad necesita al menos tres números: líneas de pedido, unidades enviadas y volumen cúbico ocupado. Una funda de teléfono se envía 40 líneas al día a dos unidades por línea y cabe en un contenedor pequeño. Eso es un auténtico artículo A. Un pequeño electrodoméstico se envía 30 líneas al día a una unidad por línea y ocupa medio palé por ubicación. Pon ese segundo producto en la zona dorada y dos ubicaciones desaparecen, mientras la carretilla de reposición hace cuatro viajes al día para mantenerlo abastecido.
Vi la versión mala en 2024, en un almacén de artículos para el hogar en Jiaxing. Una popular caja de almacenaje fue clasificada A solo por líneas de pedido y colocada a nivel de suelo, lo más cerca posible del frente de picking. Era voluminosa y rápida, así que la ubicación de suelo necesitaba reposición tres veces al día, y cada reposición bloqueaba el pasillo de picking mientras los operarios esperaban a su lado. El tiempo ahorrado en el picking se devolvía directamente en tiempo de espera, más un riesgo de seguridad que nadie había presupuestado. La solución fue dividir A en capas: los productos voluminosos de alta rotación fueron a estanterías de flujo a unos 20 metros del banco de empaquetado, con acceso directo para carretillas. Los operarios caminaron ocho metros más, la reposición dejó de bloquear el pasillo y el resultado neto fue mejor.
Esta es la parte contraintuitiva: agrupar todos los productos más rápidos juntos crea congestión por diseño. Si la zona A tiene un solo pasillo, la liberación de la oleada de las 9 a.m. pone a seis o siete operarios en las mismas dos filas al mismo tiempo, esquivándose entre sí y esperando una abertura libre en la estantería. Los pasos que ahorraste se pagan como un impuesto de congestión. Mi regla es dividir A en al menos dos zonas adyacentes que no compartan un pasillo, o colocar dos ubicaciones del mismo producto a más de 10 metros de distancia. Unos pocos pasos extra siempre superan a una cola en el pasillo.
Después del slotting por velocidad, el mantenimiento es el verdadero coste
El slotting no es un proyecto que se termina una vez. Es una disposición viva que necesita revisiones periódicas. La velocidad se mueve. Un producto estacional baja de A a C cuando termina la temporada. Un producto nuevo salta de C a A en tres días tras volverse viral. Un plan de ubicaciones sin mantenimiento es ficción en seis meses.
Esta es la línea divisoria que uso en la planta:
| Señal | Acción | Frecuencia |
|---|---|---|
| Un artículo A sale del 30% superior de líneas de pedido durante 14 días seguidos | Bajar de categoría y vigilar, prepararse para sacarlo de la zona dorada | Revisión semanal |
| Un artículo C entra en el 30% superior durante 14 días seguidos | Subir de categoría, traslado prioritario a la zona A | Revisión semanal |
| Las reposiciones de una ubicación superan un tercio de sus picks | Cambiar a una ubicación mayor o dividir la ubicación | Actuar cuando aparezca |
| Más de 4 personas trabajan en el pasillo de la zona A en hora punta | Dividir la zona A o escalonar las liberaciones de oleadas | Actuar cuando aparezca |
Los números de esa tabla son umbrales de campo que yo uso, no un estándar. Ajústalos a tu propio volumen de pedidos y anchura de pasillo antes de adoptarlos. El principio no es negociable: puedes ajustar los umbrales, pero no puedes saltarte la revisión.
También hay una trampa de mantenimiento llamada mover ubicaciones con demasiada frecuencia. Algunos almacenes hacen una reubicación completa cada mes. Los operarios apenas han memorizado las ubicaciones antes de que todo cambie de nuevo, el tiempo de búsqueda sube y los errores de picking suben con él. Mi línea divisoria es esta: día a día, mueve solo los productos que entran o salen de la lista del 30% superior. Haz una reubicación completa como máximo dos veces al año, en temporada baja. Antes de cualquier traslado, reparte el nuevo mapa de ubicaciones y da a los operarios medio día para adaptarse. Ese medio día de trabajo pertenece al coste del traslado.
Otra factura fácil de pasar por alto: el coste de memoria para los operarios. Mueve una ubicación y la memoria muscular de un veterano no vale nada hasta que se reconstruye, mientras que un recién contratado tiene que aprender el mapa desde cero. Vi un almacén donde la tasa de errores de picking subió del 0.4 por ciento al 0.9 por ciento en la primera semana tras un traslado, y luego se estabilizó en el 0.5 por ciento en la segunda semana. Juzga una reubicación por la media de dos semanas, no por el primer día. El tambaleo de la primera semana es un coste de aprendizaje, no una prueba de que el plan falló.
Las proporciones ABC, por último, no deben copiarse de un libro de texto. En un almacén, los artículos A son el 10 por ciento de los productos pero el 70 por ciento de las líneas de pedido. En otro, con una gama dispersa, A tiene que extenderse hasta el 30 por ciento para ser útil. La proporción en sí no importa. Lo que importa es si la zona dorada tiene suficientes ubicaciones para los verdaderos productos de alta rotación. Si no las tiene, las capas son demasiado gruesas, y A necesita dividirse por volumen y frecuencia de reposición. Bien hecho, el slotting se reduce a tres cantidades físicas alineadas con la demanda: ubicaciones, profundidad de stock y capacidad de pasillo.
Así que este es el único número que lo decide: horas de picking ahorradas, menos horas de reposición añadidas, menos horas de congestión desperdiciadas, menos la mano de obra de mover ubicaciones. Si el resultado está por encima de cero, el proyecto se paga. Que este dinero esté bien gastado depende de ese único número.
Por Da Liu, Ingeniero de Automatización Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.