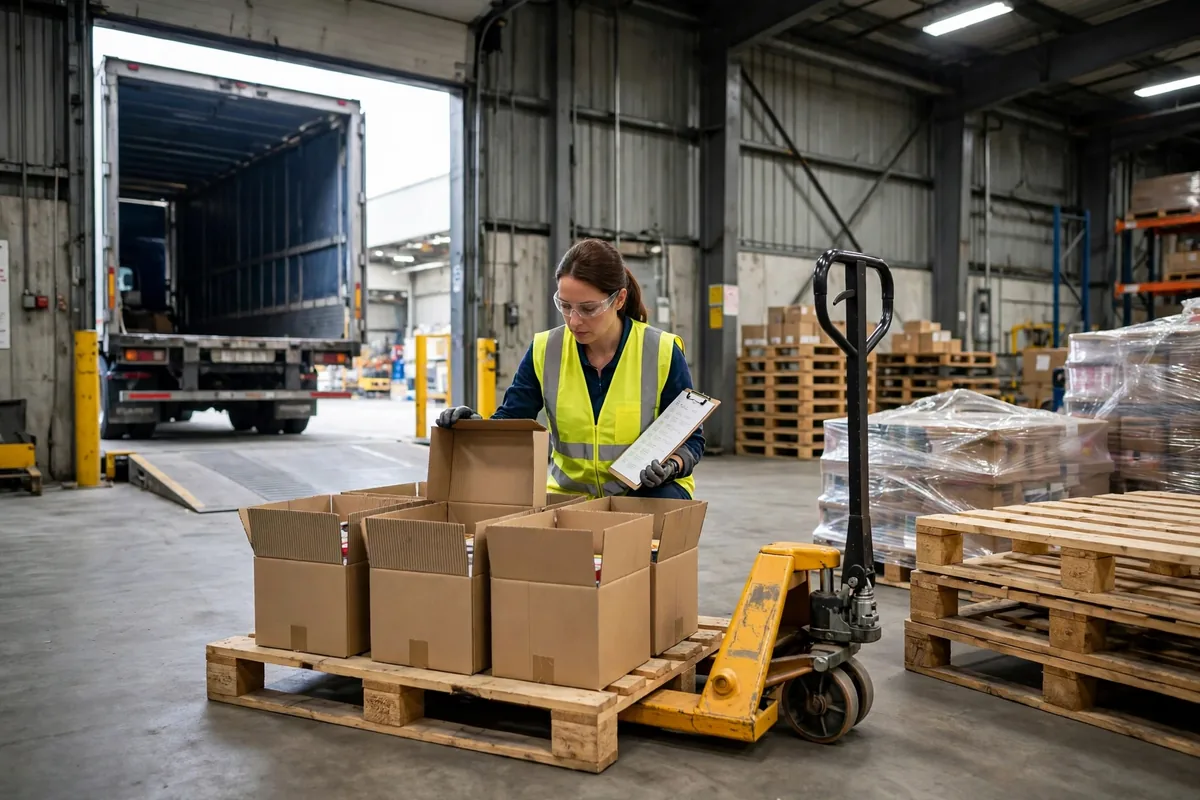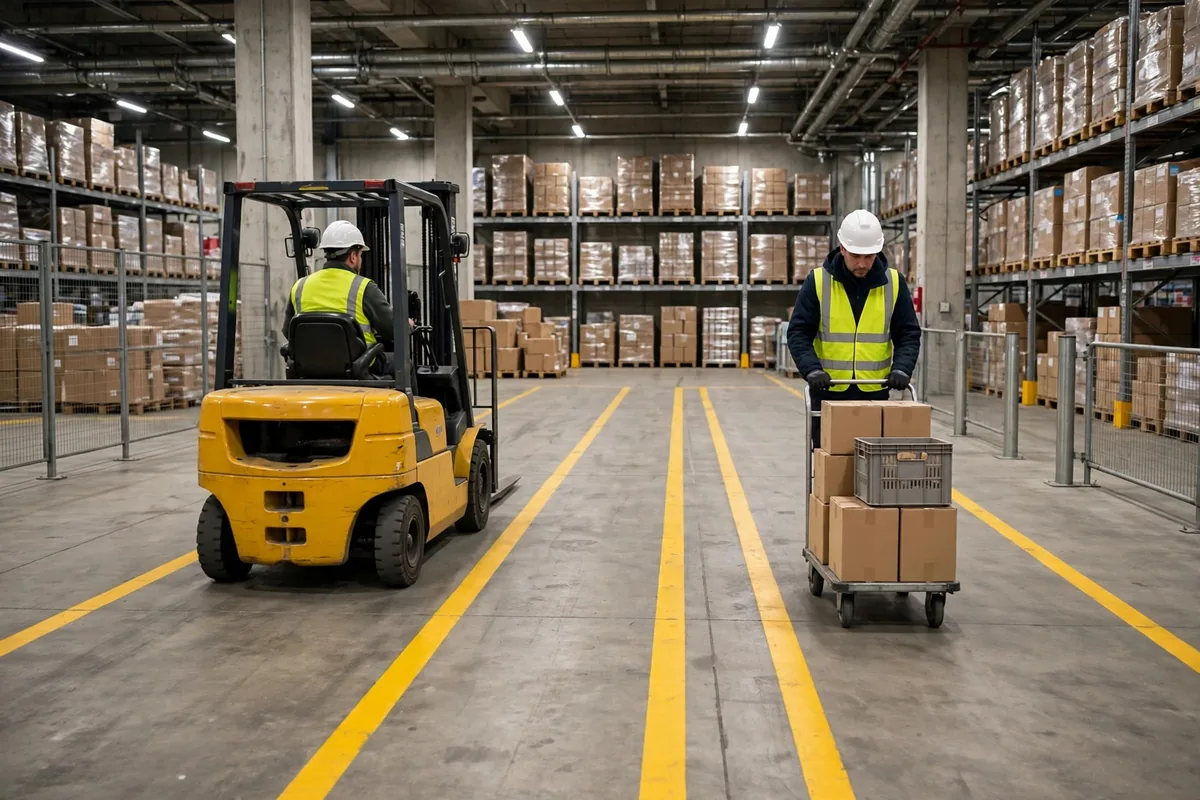
Eran las 7:40 de un lunes por la mañana, el segundo lunes de enero, y apenas había cruzado la puerta cuando nuestro supervisor del muelle me interceptó con un papel en la mano y una expresión en la cara. Había llegado durante la noche un camión lleno de devoluciones — el atasco exacto que produce un mal diseño del flujo de logística inversa de devoluciones en el almacén — y el conductor había descargado y se había marchado. Los palés estaban en la puerta del muelle, bloqueando la mitad del carril de salida. Los preparadores caminaban rodeándolos, la carretilla elevadora no podía pasar y cuarenta y tantos pedidos de salida ya estaban retrasados. Esta es la verdad honesta sobre las devoluciones: lo peor no es el volumen. Es que nunca llegan según un horario. Hoy nada, mañana un camión lleno.
Antes de seguir, una nota: las dos historias de almacén que siguen usan cifras ilustrativas. Los volúmenes y las cifras en dólares son ejemplos hipotéticos. El atasco que describen es real. Lo veo todos los años. El diseño del flujo de logística inversa de devoluciones en el almacén es una de esas cosas que nadie toma en serio hasta que llega enero y toda la operación muestra sus grietas. La National Retail Federation y Happy Returns dijeron en su informe de 2025 que el 19.3% de las ventas en línea se devuelve, y que las devoluciones en todos los canales rondan el 15.8% de las ventas, cerca de $850 000 millones en valor de mercancía. Esas son sus cifras. La lección que saco de ellas es simple: a esa escala, no se puede gestionar un flujo inverso a base de costumbre y buena voluntad. Se atascará.
El diseño del flujo de logística inversa de devoluciones en el almacén empieza con tres carriles, no uno
Nuestro primer flujo de devoluciones tenía un solo carril. Recibir en el muelle, apilarlo en un rincón y ocuparse de ello cuando alguien tuviera un minuto libre: abrir la caja, inspeccionarla, guardarla. Sonaba eficiente. En la práctica, guardaba todos los problemas para una gran explosión. Durante la temporada alta, las devoluciones volvían con el embalaje roto, piezas faltantes y ropa que alguien claramente se había puesto, todo mezclado en el mismo palé. El inspector abría una unidad y maldecía, y al final del día menos de la mitad había vuelto a una estantería.
Lo cambiamos a tres carriles, separados en la recepción. El carril uno es listo para vender: embalaje intacto, etiquetas todavía puestas, código de barras coincidente con el pedido. El carril dos es reparar o decidir más tarde: un accesorio faltante, una caja rota, necesita una caja nueva. El carril tres es desecho y devoluciones al proveedor: roto, manchado o fuera de temporada. Los tres carriles salen del muelle por separado, en palés de colores diferentes, para que el conductor de la carretilla nunca tenga que preguntar adónde va un palé. El color se lo dice.
Tomemos un almacén de ropa que recibe más de veinte mil devoluciones en un mes punta, como ejemplo ilustrativo. Con el antiguo carril único, una devolución permanecía en el rincón doce días de media antes de volver a una estantería. Tras el cambio a tres carriles, el carril de listo para vender volvía a una ubicación de picking el mismo día, el carril de reparaciones se despejaba en tres días y el carril de desecho se gestionaba una vez por semana en un lote. Nadie contrató personal extra. La mercancía simplemente dejó de esperar. Las devoluciones son así. Cada día extra que una unidad pasa en un rincón, su probabilidad de venderse de nuevo baja un escalón.
El banco de control de calidad es donde el diseño del flujo de logística inversa de devoluciones en el almacén se juega el todo por el todo
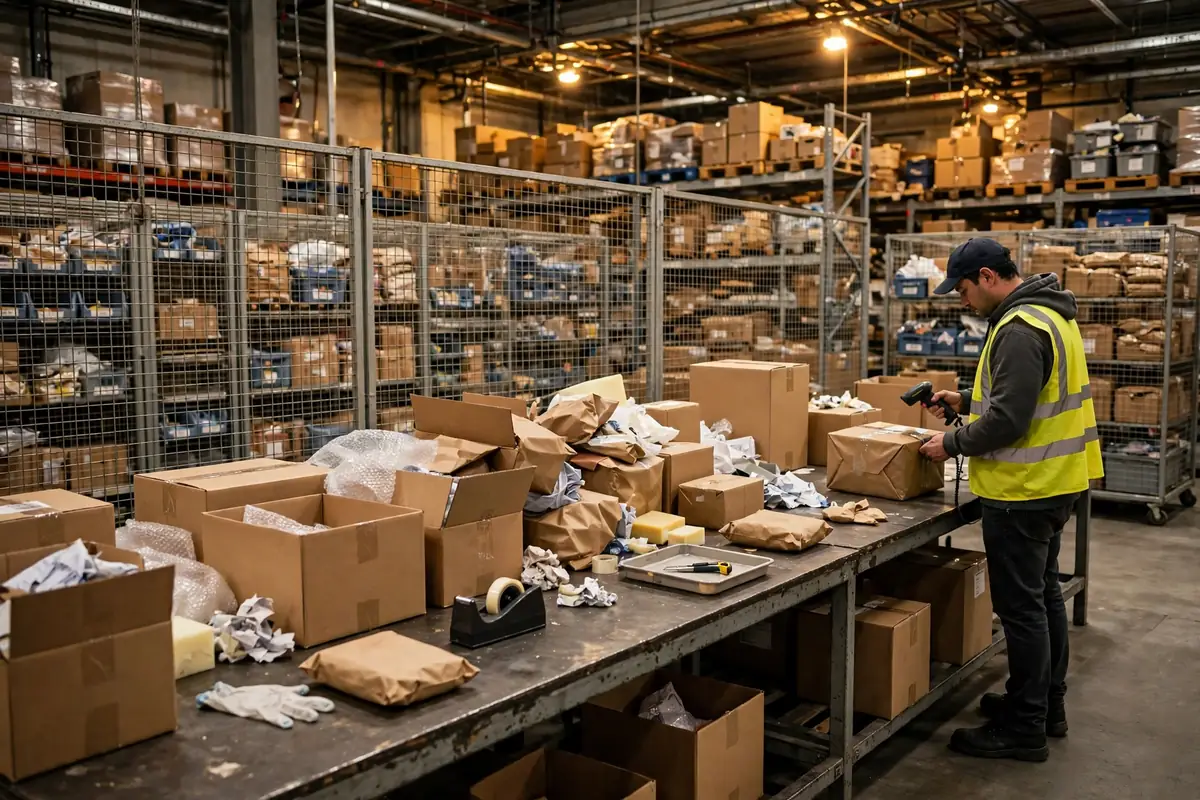
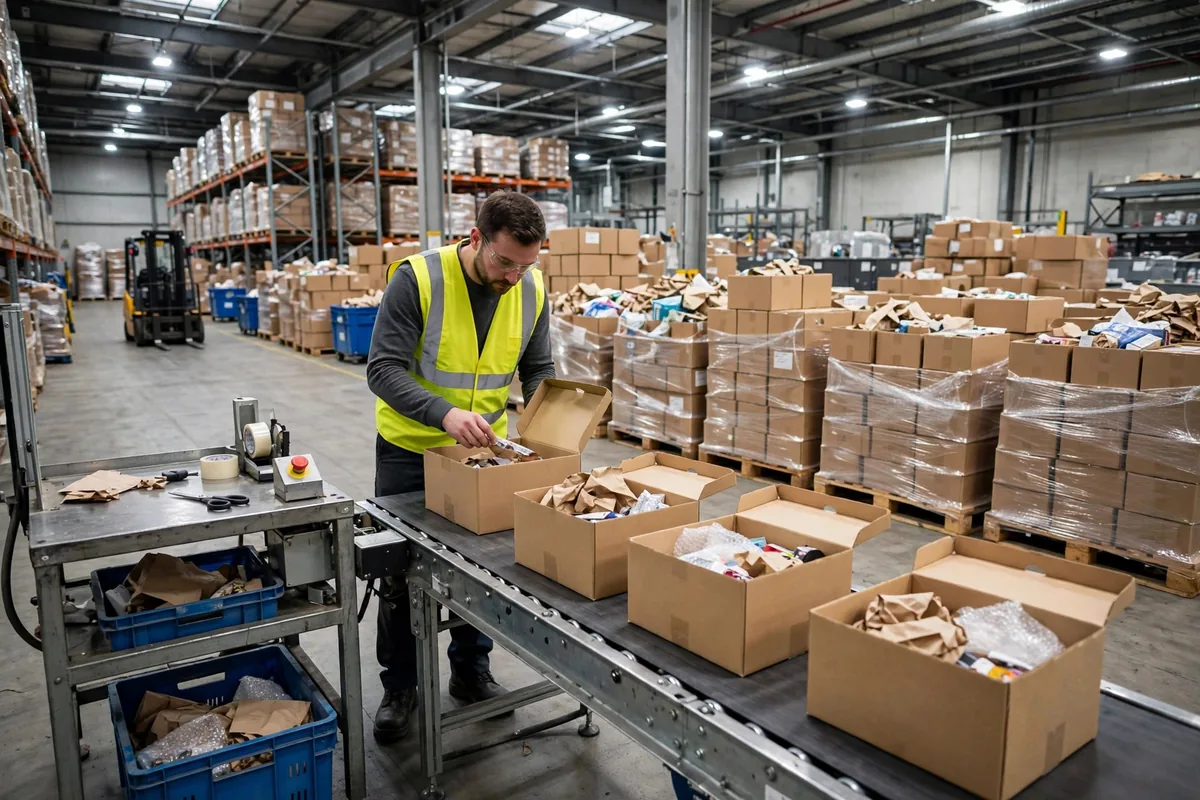
El lugar más fácil para equivocarse en el plano es el banco de inspección. Mucha gente lo pone en el fondo del almacén, porque allí parece tranquilo y fuera del camino. Eso es un error. El banco de inspección es la garganta de todo el flujo inverso, y una garganta pertenece cerca del muelle y cerca de las ubicaciones vendibles. El nuestro está a menos de veinte metros del muelle. Una unidad buena sale del banco, viaja en un carrito pequeño y está en una ubicación de picking en tres minutos.
La inspección también tiene un lado contraintuitivo: más estricta no siempre es más barata. Vi un almacén de cosméticos fijar su estándar de inspección más estricto que el de la propia fábrica, rechazando cualquier frasco con un rasguño, tres minutos por unidad. En un mes, al menos tres de cada diez unidades que desecharon podrían haberse vendido tras limpiarlas con un paño. Los inspectores se protegían de las culpas. El almacén lo pagó en valor de producto perdido. Cambiaron la regla: los pequeños defectos cosméticos van a una zona de rebajas, no al contenedor de desecho, la inspección está limitada a alrededor de un minuto por unidad, y todo lo dudoso va a un contenedor de retención que el supervisor vacía al mediodía todos los días.
Haz las cuentas con una devolución y se vuelve obvio. Vuelve una camisa de sesenta dólares. El envío de la devolución, la mano de obra de recepción, la inspección, el reembalaje y la espera antes de que vuelva a ser vendible suman aproximadamente entre el 15 y el 30 por ciento del valor original del artículo, según la estimación de una guía de devoluciones del sector. Eso es más de diez dólares de manipulación por una camisa. Si la inspección se alarga dos semanas, pasa la temporada y la rebaja muerde otro bocado. Eso es lo que un buen diseño del flujo de logística inversa de devoluciones en el almacén está protegiendo en realidad: el valor que aún queda en la caja.
| Coste de una devolución (ejemplo ilustrativo) | Importe aproximado | ¿Se puede reducir? | | Envío de la devolución | $6 | Negociable, pero solo hasta cierto punto | | Mano de obra de recepción y desembalaje | $2 | Un buen triaje lo reduce a la mitad | | Inspección | $2 | Unos estándares claros evitan juicios repetidos | | Reembalaje y materiales | $1.50 | Cajas estándar, sin andar buscando | | Pérdida por rebaja mientras espera | $4 a $8 | Un flujo fluido es lo que más ahorra aquí |
La ubicación es lenta porque nadie decide
Una vez que el flujo está bien dibujado, queda un obstáculo más: quién decide adónde va cada unidad. En muchos almacenes, los inspectores solo se sienten seguros tomando dos decisiones, vendible o desecho. El amplio gris intermedio se acumula porque nadie quiere asumir la decisión. Puse una regla para nuestro equipo de inspección: el contenedor de retención debe estar vacío a las 3 p. m. todos los días. Si no está vacío, nos quedamos hasta que lo esté. Suena duro. No se trata de ser duros. Un contenedor de retención que nunca se vacía es un almacén lleno de mercancía jubilándose en silencio.
Un detalle más: no dejes que la ubicación de devoluciones compita con la reposición de salida por el mismo pasillo. De ocho a diez de la mañana es el pico de salida, así que la ubicación de devoluciones se hace por la tarde. Y no mezcles el stock vendible devuelto en las mismas ubicaciones que el stock nuevo. Dale a las devoluciones su propia zona vendible, claramente marcada, para que un preparador la reconozca de un vistazo. Mézclalas y te arrepentirás en el próximo recuento.
Hemos ejecutado este flujo durante dos temporadas altas y lo hemos cambiado tres veces. Cada cambio vino de algo pequeño en el suelo: colores de palés que nadie distinguía, así que los cambiamos; una luz del banco demasiado tenue, así que añadimos una; un contenedor de retención que nadie vaciaba, así que pusimos la regla de las 3 p. m. Un diagrama de flujo en la pared no vale nada. Solo aprendes dónde se atasca ejecutándolo.
Si estás a punto de dibujar tu propio diseño del flujo de logística inversa de devoluciones en el almacén, acompaña primero un camión de devoluciones desde el muelle hasta la estantería. Verás exactamente dónde se bloquea el muelle, dónde se atasca el banco y dónde crece el contenedor de retención. Dibuja el mapa después del recorrido, no antes.
Por Chen Feng, Gerente de Operaciones de Almacén Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.