El equilibrio entre precisión y velocidad en el picking de almacén no se resuelve gritando sobre ello en la planta. Se gestiona, turno a turno, con tres cifras a la vista: qué premia la tarifa por pieza, dónde se sitúa el paso de control y cuánto cuesta realmente el retrabajo. Si fallas en cualquiera de las tres, las otras dos te lo harán pagar.
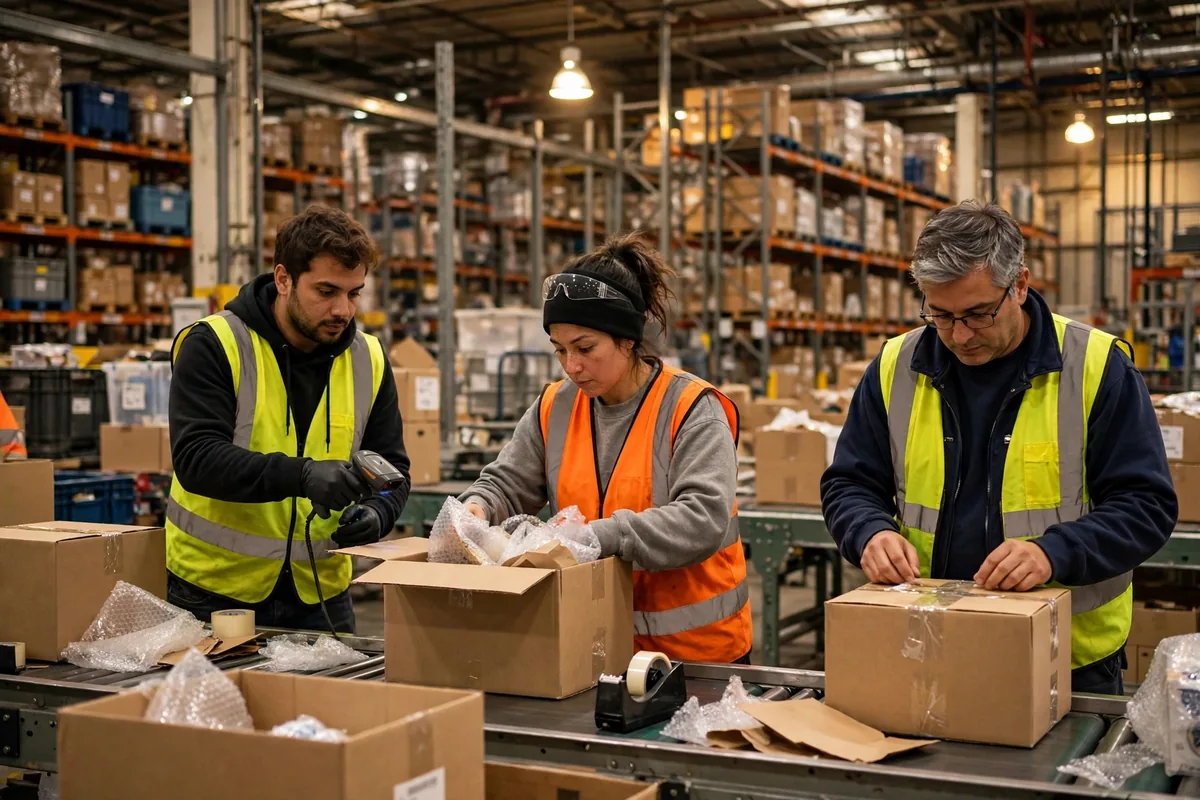
Imagina un turno de mañana en un almacén de comercio electrónico en el Medio Oeste de EE. UU. Son las 6:30 a.m., el turno de noche está entregando y el equipo de día está fichando. El atraso en la pantalla ya llega hasta el mediodía. El jefe al final del pasillo avisa de que el volumen es alto y hay que subir la velocidad. Hacia las 8:00, las cajas se acumulan en los bancos de control. No porque falte stock, sino porque se acumulan errores: talla equivocada, una unidad de menos, dos artículos parecidos intercambiados. Por la tarde, lo que retrasa el envío no son los operarios lentos. Es el equipo de retrabajo. Se lo digo sin rodeos: este es el equilibrio con el que vive todo responsable de almacén, y fingir que no existe es la opción más cara de todas.
He vivido los dos extremos, y ambos cuestan dinero. Pagar solo por velocidad, controlar solo una muestra, y las cifras se ven muy bien durante unas semanas. Luego empiezan a volver los envíos equivocados: reclamaciones, devoluciones, reenvíos y disculpas. Controlar cada pedido dos veces, y los errores bajan, pero toda tu mano de obra termina parada en los bancos de control, y en cuanto el volumen repunta te quedas atascado. Ningún extremo es una estrategia. El trabajo consiste en poner los tres costes sobre la mesa para que todos en la planta entiendan cuánto vale un error y qué arriesga un pedido apresurado.
La segunda escena es un turno de noche en temporada alta. Durante una semana de promociones a finales de 2023, el equipo de noche de un almacén de EE. UU. incorporó alrededor de una docena de nuevos empleados, cada uno emparejado con un veterano durante dos días. En la tercera noche, el volumen se disparó y el jefe cambió el paso de control de «control por escaneo de cada pedido» a «control por muestreo», intentando proteger la velocidad. Por la mañana, el daño era concentrado y evidente: más de una docena de cajas contenían tallas mezcladas del mismo modelo. El retrabajo se comió un turno de día entero y le costó al centro dos salidas de camión que tenía previstas. La revisión posterior llegó a una conclusión inusualmente unánime: no fueron los nuevos empleados quienes fallaron. Habíamos eliminado el control justo en el momento en que más lo necesitábamos.
Tarifas por pieza y el equilibrio entre precisión y velocidad
La primera regla del diseño de tarifas por pieza es simple: nunca pagues solo por velocidad. Los trabajadores son personas racionales. La regla apunta en una dirección, y la gente camina en esa dirección. Pagar por pedido preparado y ocuparse de los errores después convierte el paso de control en «lo que estorba». Nadie se ofrece a ir más despacio por ello.
La estructura que usamos ahora divide el incentivo en dos. La parte base paga por volumen de picking, que es la recompensa por velocidad. La segunda parte paga por precisión, con un umbral fijado donde un operario estable y experimentado puede situarse normalmente. Esa división es el equilibrio entre precisión y velocidad en el picking de almacén expresado como regla salarial: ambas mitades del trabajo tienen precio, así que ninguna se sacrifica por la otra. El objetivo es que cada operario haga el mismo cálculo mental: apresurar un pedido ahorra un par de minutos, pero un error cuesta una prima que vale muchos pedidos apresurados. Una vez que ese cálculo es visible, la mayoría estará encantada de dedicar los dos segundos extra a escanear y mirar la talla.
Una regla más importa, especialmente en el ajustado mercado laboral de EE. UU., donde un almacén no puede permitirse quemar a los nuevos empleados. Los recién llegados quedan fuera del ranking de tarifas por pieza durante sus dos primeras semanas. Reciben una base garantizada, y el foco es la precisión, no el ranking. El veterano que los forma participa en el resultado de precisión del recién llegado, así que tiene un motivo real para enseñar bien en lugar de dejar al nuevo en un pasillo e irse. Un equipo estable se vuelve más rápido por sí solo. Las multas no producen precisión; las reglas sí.
Dónde se sitúa el control en el equilibrio entre precisión y velocidad
Dónde se sitúa el control decide si ahorra dinero o cuesta dinero. Ponlo después del picking y antes del embalaje, y un error sigue dentro del centro: el coste es un nuevo picking. Deja que salga del centro, y el coste cambia por completo. La siguiente tabla es un ejemplo de formación que usamos con los nuevos jefes, no el estado financiero de ninguna empresa, pero cada línea es real, y repasarla una vez cambia cómo la gente piensa en esos dos segundos.
| Etapa en la que se detecta el error | Qué cuesta un error | Notas |
|---|---|---|
| Detectado en el control interno | Alrededor de un nuevo picking, aproximadamente un cuarto de hora de mano de obra | La mercancía sigue en el centro; el resultado más barato |
| Detectado después del embalaje | Reabrir, nuevo picking, reembalar, aproximadamente media hora o más | También ocupa un banco de control |
| Enviado y devuelto por el cliente | Flete de devolución más servicio más segunda manipulación, varias veces el coste interno | También puede perder al cliente |
| Nunca detectado | Diferencia de inventario y conciliación posterior | Peor caso: nadie sabe que salió mal |
Así que mi regla es esta: el paso de control nunca va donde resulta cómodo; va donde aún puede detener el error. Gestionar el equilibrio entre precisión y velocidad en el picking de almacén significa defender esa posición incluso cuando la cola en los bancos incomoda a todos. Con volumen normal, cada pedido pasa un control por escaneo. Cuando el volumen repunta, prefiero ver una cola en los bancos de control que pasar al control por muestreo. Una cola es visible y manejable. Un error enviado es invisible hasta que vuelve enfadado. La lentitud visible se puede planificar; los errores invisibles no.
Aquí está la parte contraintuitiva, y es el corazón de todo el equilibrio: a veces ir más despacio envía más. Un equipo que ahorra dos segundos por pedido saltándose el control parece más rápido durante una hora. Luego llega el retrabajo y se rompe el ritmo de toda la tarde: sacan a gente de los pedidos en curso, los bancos de control necesitan manos extra y la línea de embalaje espera. Esos dos segundos ahorrados compran medio día de caos. Con el tiempo lo convertimos en una regla escrita para los jefes: en temporada alta, el paso de control nunca se degrada, por mucho trabajo que haya. Si falta mano de obra, avisamos a los clientes con honestidad de un retraso de medio día en lugar de recortar el control en silencio. Después de que esa regla cuajara, las reclamaciones cayeron en temporada alta, y también las horas extra.
Un último recordatorio para mis colegas responsables: el equilibrio entre precisión y velocidad en el picking de almacén no se fija una vez y se olvida. La mezcla de productos cambia, llegan nuevos empleados y el perfil de pedidos cambia, así que los tres costes necesitan recalcularse con regularidad. Una vez al mes, mirad los datos: qué SKU producen los errores, a qué horas, qué personas. Los datos os dirán si ajustar la tarifa por pieza, mover el control o invertir en formación. No gestionéis la planta por intuición. La intuición miente; el libro de cuentas no.
Por Chen Feng, Gerente de Operaciones de Almacén
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.