Empecemos por el dinero. Una línea de salida expide 3,000 pedidos al día, y cada pedido que espera 10 segundos extra en la estación de verificación quema más de 8 horas de mano de obra al día: el turno completo de un trabajador, perdido. Verificar, pesar y etiquetar parecen tres trabajos distintos, pero en muchos almacenes están encadenados en una sola línea, cada uno esperando al anterior: el pesaje espera al escaneo, el escaneo espera al etiquetado, el etiquetado espera a que llegue la siguiente caja. Esos segundos de espera no aparecen en ningún informe, pero todos están dentro del coste de mano de obra a final de mes.
En mis años de análisis de costes logísticos, he visto demasiados almacenes gastar dinero tonto en el banco. Algunos compran una costosa pesadora automática de control. Otros se pasan al escáner más caro del mercado. Pero la distribución de la estación en sí está enredada: la gente da vueltas alrededor del banco, las cajas hacen cola sobre el banco, y ningún equipo puede salvar un mal flujo. Es como poner un coche más rápido en una carretera atascada. El coche es más rápido, y la carretera sigue atascada.
Tres pasos en serie en la estación de verificación significan tres personas esperando a una
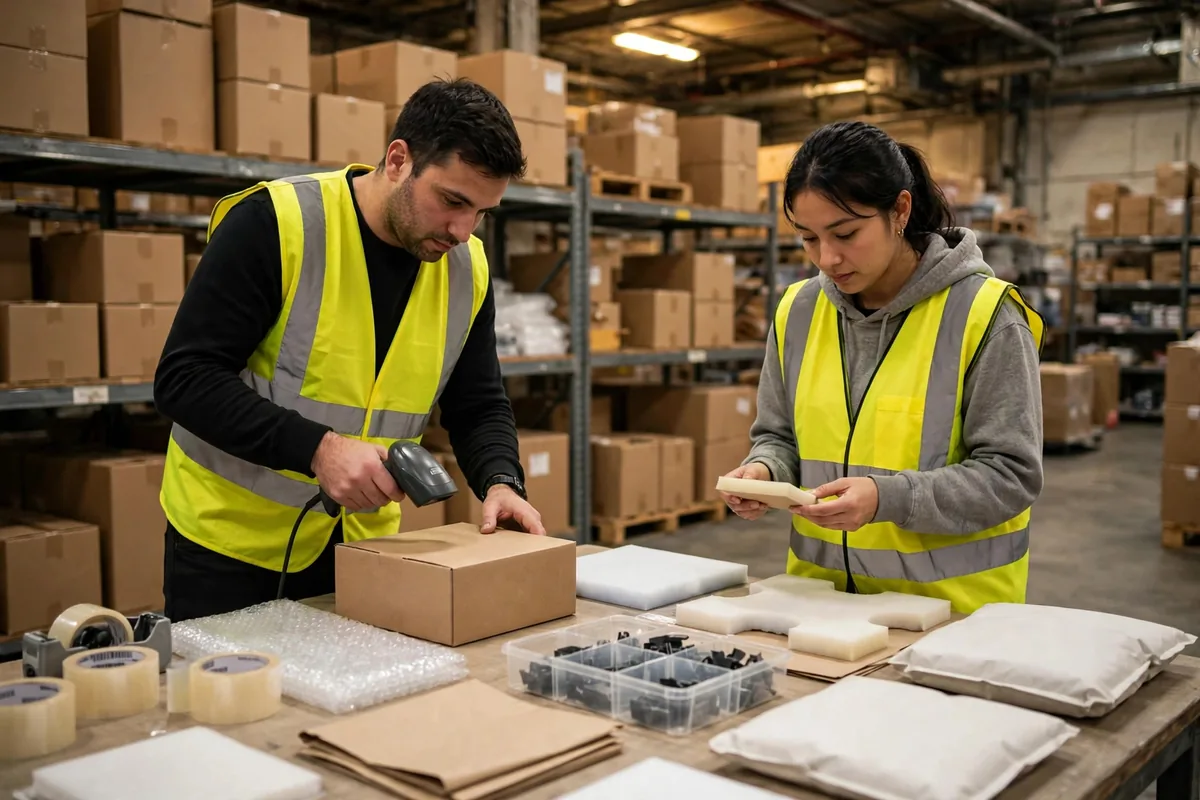
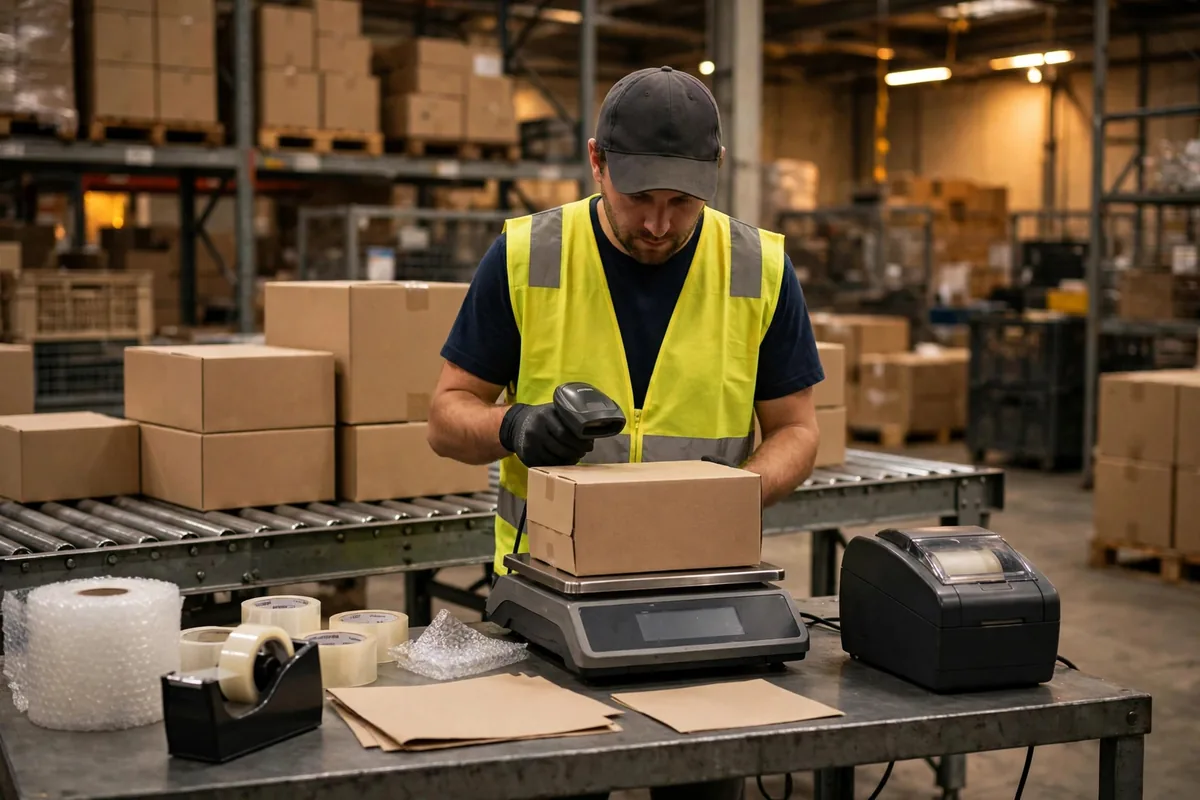
Desglosemos lo que ocurre realmente en la estación de verificación de salida. Cada pedido pasa por tres acciones en el banco: verificar (contar la mercancía según la lista de picking, comprobar que los artículos correctos están en la caja), pesar (poner la caja en la báscula, esperar a que el peso se estabilice, compararlo con el sistema) y etiquetar (imprimir la etiqueta de envío, pegarla, escanear para confirmar). Ninguna de las tres es difícil. Lo difícil es que están dispuestas en línea.
Visité un almacén de artículos para el hogar en el sur de China durante la temporada alta del año pasado, y la escena era así: el verificador terminaba de revisar una caja y la empujaba hacia el pesador; el pesador esperaba a que la báscula se estabilizara y comunicaba el peso; una vez que el sistema confirmaba el peso, la caja pasaba al etiquetador. Tres estaciones en línea recta, 45 segundos por pedido. ¿Dónde estaba la pérdida? Durante los 8 segundos que la báscula necesitaba para estabilizarse, las manos del verificador se detenían. Mientras los dos primeros pasos seguían en marcha, el etiquetador solo podía quedarse esperando. De tres personas, solo una trabajaba en cada momento: las otras dos esperaban. Las cifras son un ejemplo hipotético de trabajo, pero la lógica es real: en un flujo en serie, el paso más lento marca la velocidad de toda la línea, y el tiempo de los demás se va en esperar.
La temporada alta lo empeora. El volumen de pedidos se duplica, se forma una cola delante de la estación de verificación, los preparadores esperan con sus carros a la verificación, los verificadores esperan al pesaje, y toda la línea de salida queda estrangulada por un solo banco. El almacén echó dos personas más al problema, y empeoró: el banco solo tiene cierto tamaño, la gente no dejaba de apartarse para dejar pasar a los demás, y el tiempo por pedido subió en lugar de bajar.
Pesar, escanear y etiquetar: el orden importa
Aquí está la parte contraintuitiva: una estación de verificación no se vuelve más rápida añadiendo personas, y un banco más pequeño no ahorra dinero. Lo que realmente ahorra dinero es impedir que los tres pasos esperen entre sí.
Primero, eliminar la espera. Durante los segundos que la báscula necesita para estabilizarse, el verificador no debe detenerse: ya debería estar revisando la mercancía del siguiente pedido. El etiquetador no debe esperar a que le empujen una caja: la etiqueta puede imprimirse por adelantado para estar lista en el momento en que llegue la caja. En términos sencillos, pongan pulmones entre los pasos: las cajas verificadas esperan en una rampa corta, la báscula siempre tiene una caja encima, el banco de etiquetado siempre tiene una caja en cola. Cada paso mantiene su propio ritmo y nunca espera a que el paso anterior le entregue nada.
Segundo, acertar con la secuencia. Mi recomendación: verificar y pesar pueden ir en paralelo, pero etiquetar debe ir al final. ¿Por qué? El control de peso es una segunda línea de defensa para la verificación: si el peso no coincide, el recuento está mal, y en ese momento la caja sigue abierta y la etiqueta aún no está pegada, así que abrirla y volver a contar no cuesta casi nada. Una vez que la etiqueta está puesta y aparece una discrepancia de peso, hay que despegar etiquetas, reimprimir y volver a pegar: un minuto extra por pedido, más el riesgo de pegar la etiqueta equivocada. Así que la secuencia es: verificar la mercancía mientras la caja está en la báscula, y pegar la etiqueta solo después de que el control de peso pase. El etiquetado es la última puerta de salida del almacén. Todas las comprobaciones tienen que estar hechas antes de que esa puerta se cierre.
El control de peso también necesita una tolerancia. Las propias cajas varían de peso de un lote a otro. Si la tolerancia es demasiado estricta, la alarma suena constantemente y paraliza toda la estación con recontroles. Si es demasiado laxa, los artículos que faltan o sobran pasan directamente, y el control no vale nada. Mi enfoque es fijarla por categoría de producto: más estricta para artículos ligeros y pequeños, más laxa para los grandes o irregulares, y revisarla mensualmente según los motivos por los que fallan los controles de peso.
Tercero, el tamaño del banco. Muchos bancos de verificación son demasiado pequeños: báscula, escáner, impresora de etiquetas y una pila de etiquetas, todo apretado en un banco de 1.2 metros, con el trabajador luchando por darse la vuelta. Ensanchen el banco para que quepan dos cajas lado a lado —una pesándose, otra etiquetándose— y el trabajador nunca tendrá que caminar. Sus brazos alcanzan todo, y el tiempo por pedido baja directamente. El coste de un banco extra se recupera con un mes de ahorro de mano de obra. Aquí están las cuentas:
| Distribución | Tiempo por pedido (ejemplo de trabajo) | Horas totales, 3,000 pedidos/día | Cola en hora punta |
|---|---|---|---|
| Tres pasos en serie, una persona hace todo | Unos 45 segundos | Unas 37.5 horas | Cola larga en el banco |
| Tres pasos separados, en paralelo con pulmones | Unos 28 segundos | Unas 23.3 horas | Apenas hay cola |
| En paralelo más banco para dos cajas | Unos 22 segundos | Unas 18.3 horas | Volumen punta absorbido |
Los mismos 3,000 pedidos al día, y la diferencia entre serie y paralelo es de 14 horas: aproximadamente los turnos diarios de dos trabajadores. ¿El coste de cambiar la distribución? Una encimera extra y una rampa corta de pulmón, unos cientos de dólares de hardware. Con un salario diario de 300 yuanes para un verificador (ejemplo de trabajo), ahorrar dos trabajadores al día devuelve más de 10,000 yuanes al mes. Que ese dinero se desperdiciara antes o no, los números hablan por sí solos.
Antes de cambiar la distribución de la estación de verificación, hagan las cuentas: ¿merece la pena un banco más?
Así que mi conclusión es directa: al optimizar una estación de verificación de salida, no compren equipo primero. Cambien primero la secuencia y los pulmones.
Antes de tocar nada, midan tres números: los segundos actuales por pedido en la verificación, la cola más larga de cajas esperando en el banco durante la hora punta y la tasa de fallos del control de peso. Esos tres números les dirán exactamente dónde está el problema. Si el tiempo se pierde esperando, añadan pulmones. Si la cola es larga porque el banco es pequeño, ensanchen el banco. Si la tasa de fallos del control de peso es alta, vayan a corregir la precisión del picking: no añadan personas en la estación de verificación, porque un atasco en la verificación suele empezar con un problema de picking aguas arriba.
Hay un coste más que es fácil pasar por alto: el coste de una etiqueta equivocada. Un pedido mal etiquetado significa un paquete devuelto, un reenvío y una reclamación de un cliente: decenas de dólares como mínimo. Cuando el flujo va fluido, el etiquetador no va con prisas, y la tasa de errores de etiquetado baja con él. Ese ahorro nunca aparece en el informe de mano de obra, pero va directo al beneficio.
Una cosa que pueden hacer mañana: párense junto al banco durante veinte minutos con el cronómetro del teléfono, y cronometren cada pedido desde el momento en que la caja llega al banco hasta el momento en que sale con la etiqueta puesta, y anoten cuántos de esos segundos pasa el trabajador esperando. Multipliquen los segundos de espera por el volumen de pedidos del día, y ese es el dinero que su almacén quema cada día en la estación de verificación. Una vez que vean el número, sabrán por sí mismos si la distribución necesita cambiar.
Por Lao Zhou, Analista de Costes Logísticos Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.