Cuando se habla de métodos de control de polvo en almacén, el primer instinto es limpiar más a menudo. Sin embargo, en muchos almacenes en operación, los problemas de polvo rara vez persisten porque el piso se barre con poca frecuencia. Persisten porque el piso, las estanterías altas y la ventilación se gestionan como tres tareas separadas en lugar de como un solo sistema, y el polvo, librado a su propia lógica, se mueve muy a gusto entre los tres.
El polvo en un almacén no se distribuye de manera uniforme, y esa irregularidad es la clave. Una primera corriente entra desde fuera, por las puertas de muelle, en los zapatos, en los pallets y en la mercancía entrante. Una segunda se genera dentro, por la apertura y cierre de cartón, por el desgaste de empaques de fibra y por los neumáticos de montacargas sobre concreto. Una tercera es polvo ya asentado que se levanta de nuevo, cuando el movimiento del aire o la vibración perturba la capa sobre vigas altas y luminarias. Una vez que se distinguen esas corrientes, una frustración familiar se vuelve más fácil de explicar: una rutina de limpieza sincera puede fallar aun así, porque solo intercepta una corriente mientras las otras dos siguen reponiendo el problema.
En la primavera de 2024, un almacén tercerizado en Inland Empire, California, de aproximadamente veinte mil metros cuadrados y que en su mayoría guardaba bienes de consumo en caja, se topó exactamente con este patrón. Sus puertas de muelle se abrían más de cien veces al día, y el piso de la entrada mostraba polvo de nuevo por la tarde incluso después de una limpieza matutina. La gerencia elevó la limpieza del piso de una a tres veces al día, pero después de dos semanas, las revisiones encontraron casi ningún cambio en las cajas a media altura de estantería, y los pickers en altura seguían moviéndose entre visibles nubes de polvo. Una mirada más cercana cambió el diagnóstico: el punto débil no era el piso, sino el sellado de las puertas de muelle y el movimiento del aire durante los picos de entrada. El aire exterior viajaba directo al área de estanterías, así que la limpieza del piso solo trataba el polvo después de que había caído, no de dónde venía.
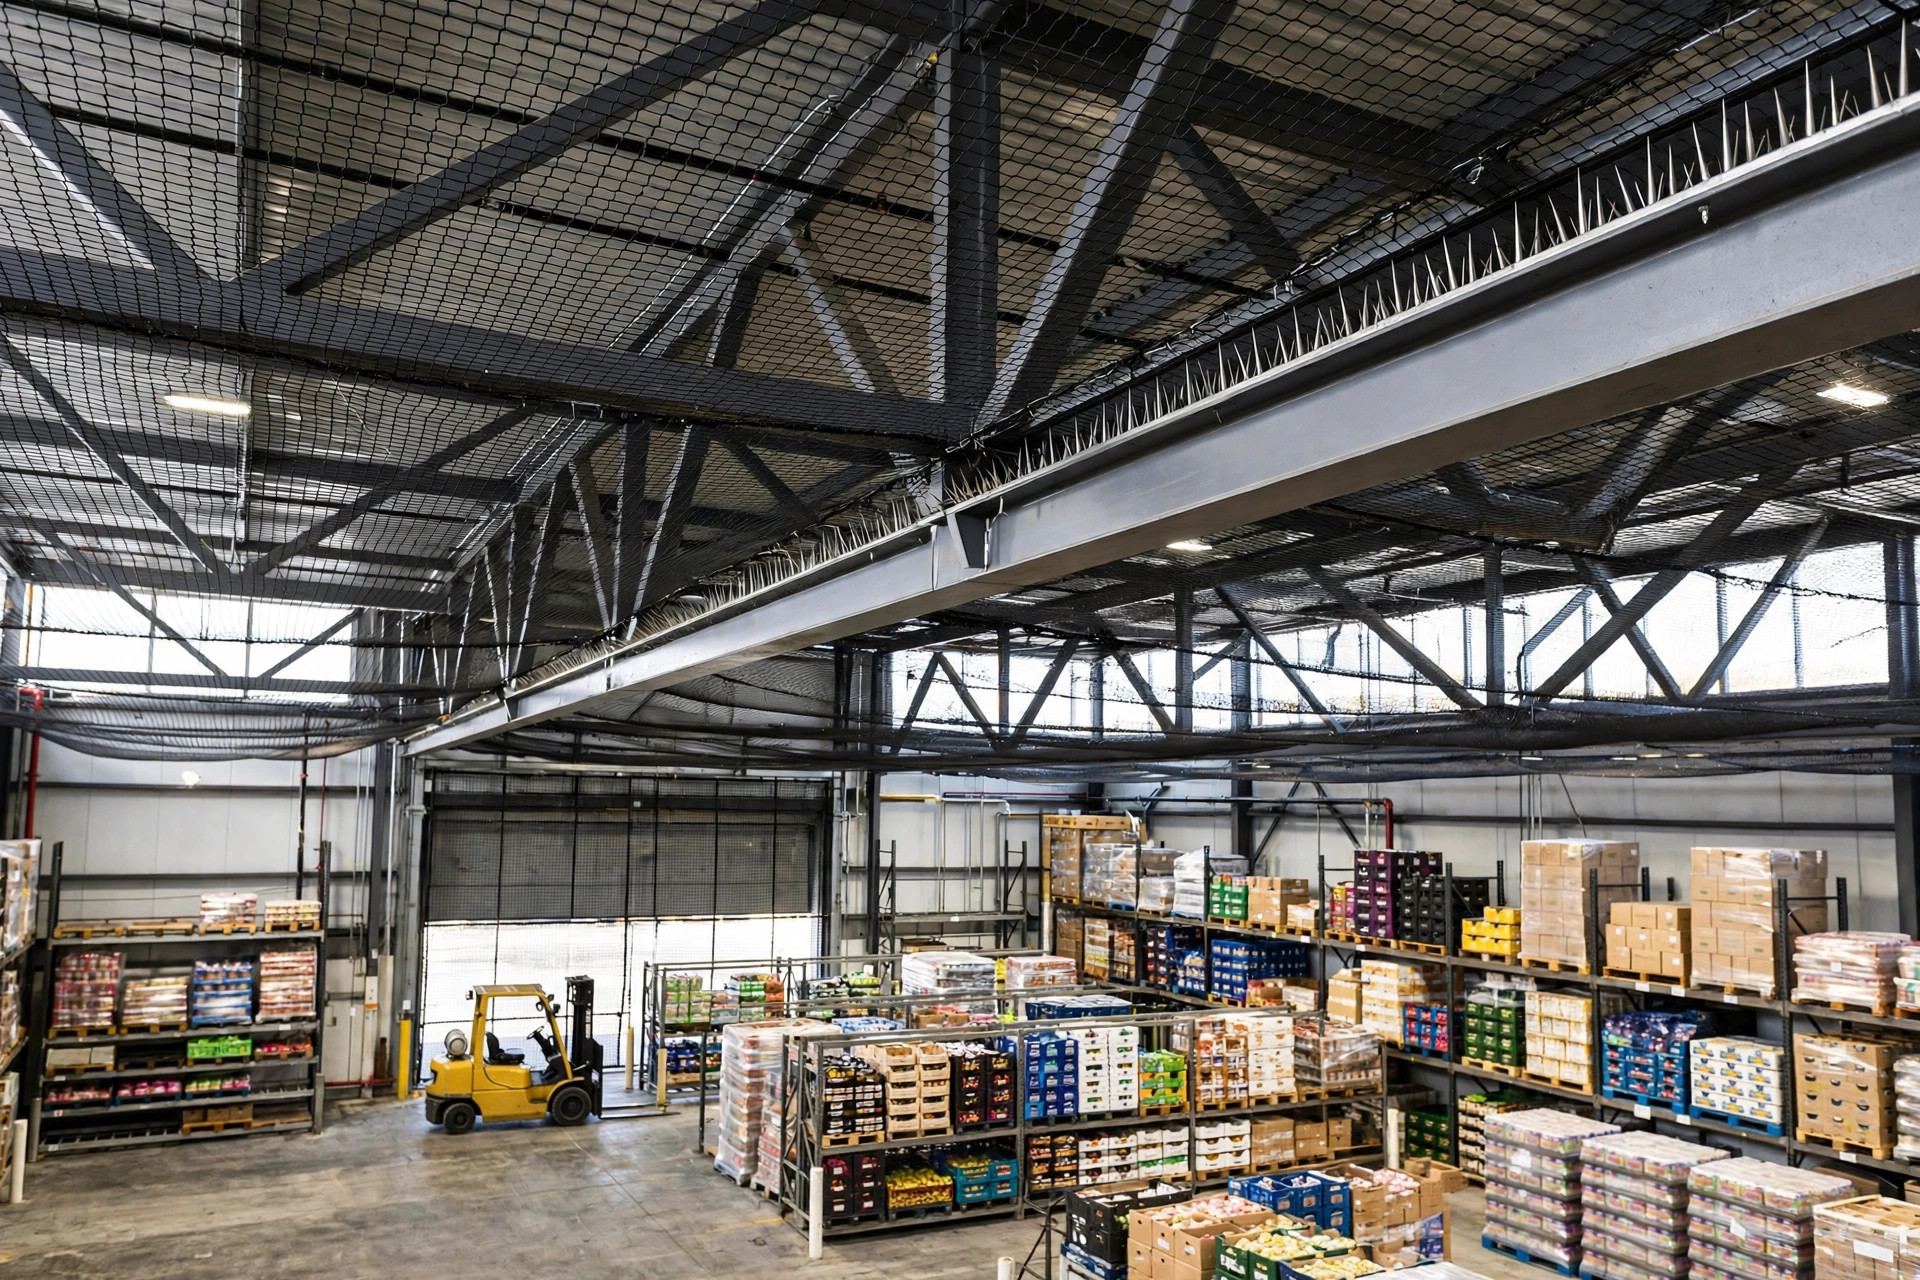
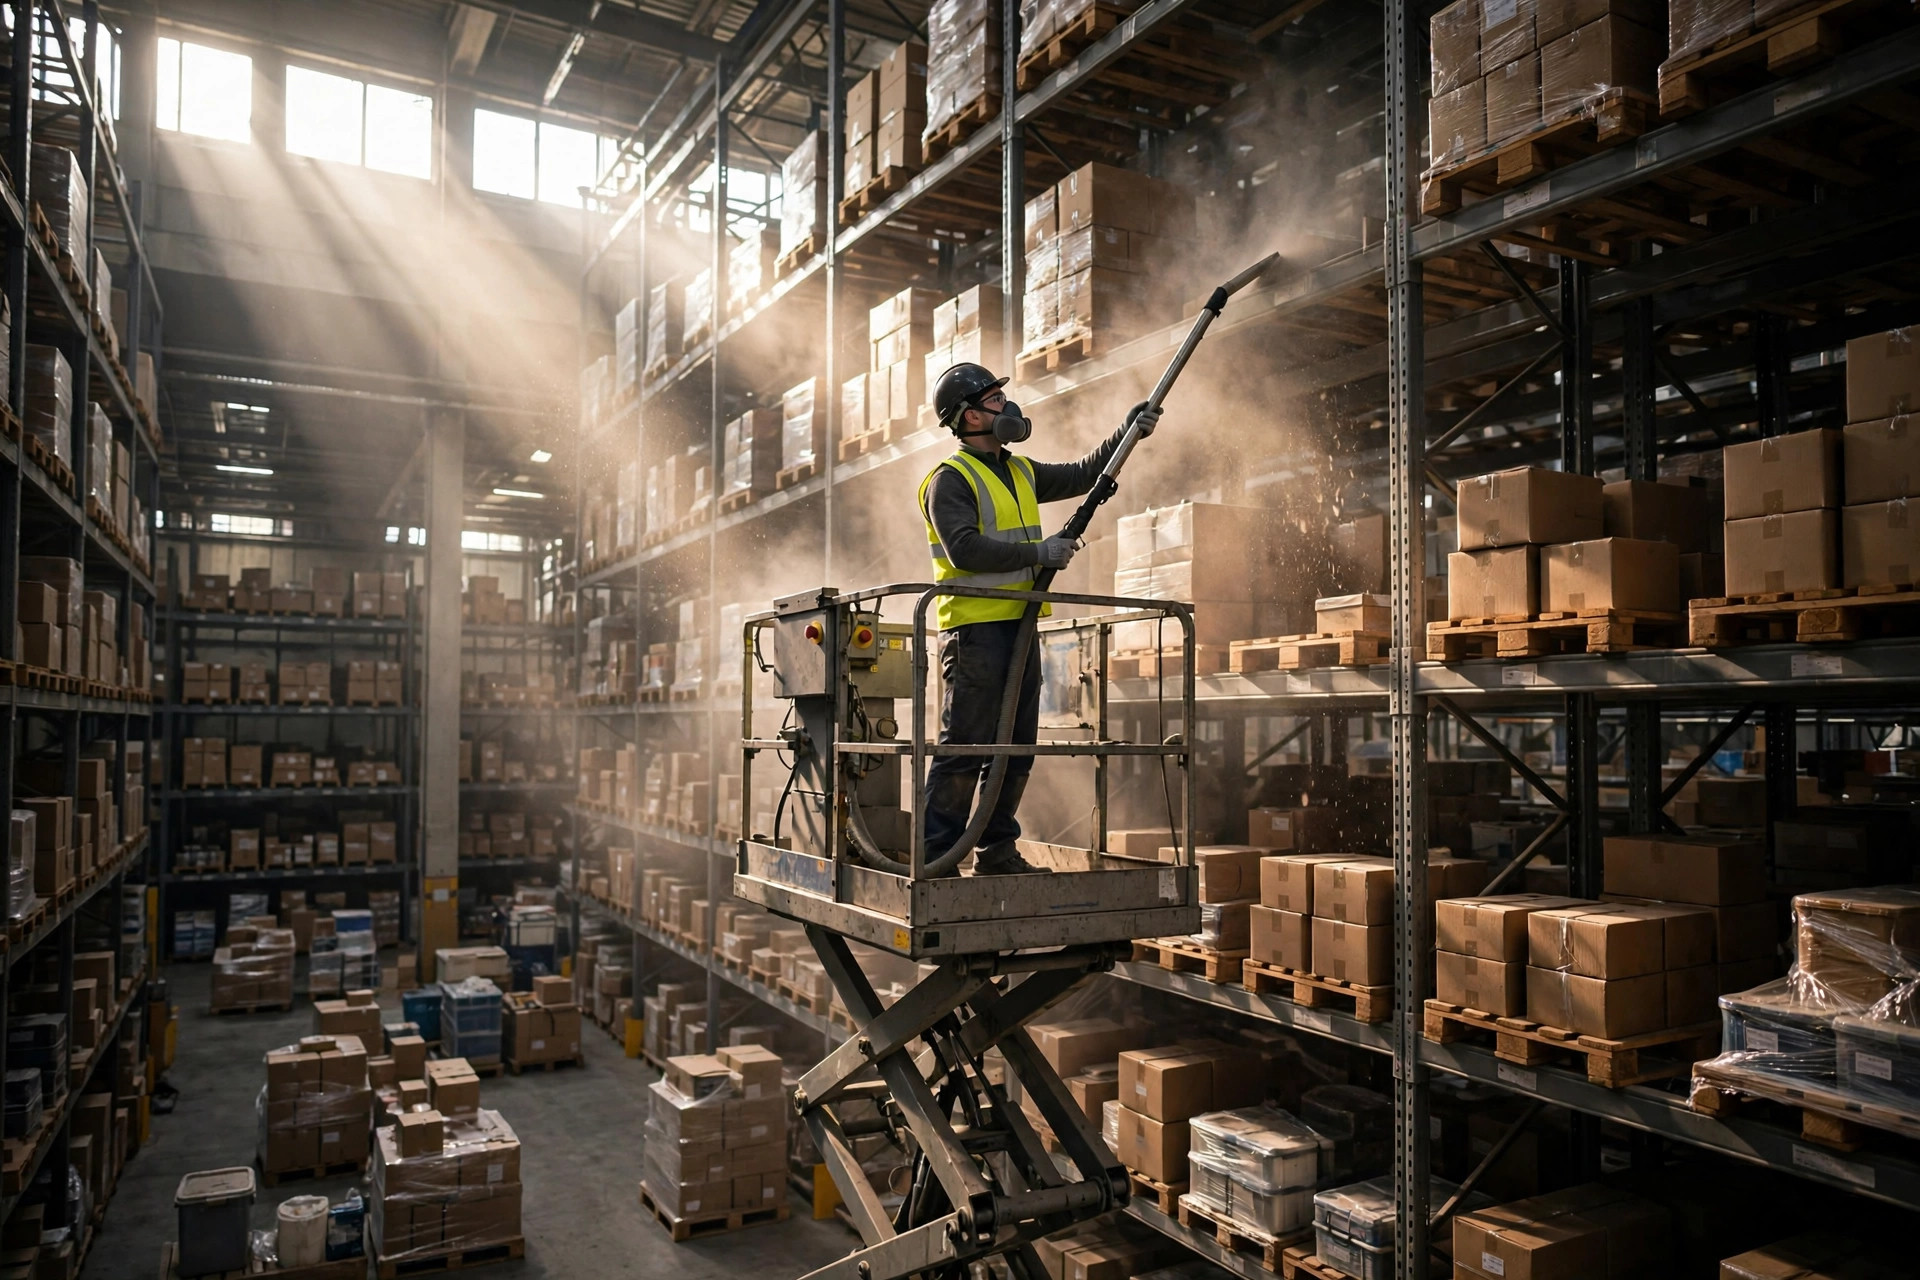
Una forma diferente del mismo problema apareció a principios de 2025 en un almacén de comercio electrónico en el este de China. Almacenaba principalmente artículos pequeños, sus estanterías superaban los diez metros, y las vigas superiores llevaban años sin limpiarse, fuera de la línea de visión diaria de cualquiera. Durante un conteo estacional de stock, el personal encontró polvo fino en mercancía dentro de cajas abiertas, y las revisiones de calidad de devoluciones empezaron a tomar aproximadamente una quinta parte más de lo habitual. Cuando el almacén finalmente reservó plataformas elevadoras para una limpieza concentrada de las vigas altas, el propio día de limpieza produjo un breve pico de polvo en el aire, y la mercancía en los pasillos vecinos tuvo que limpiarse de nuevo. El episodio es instructivo: el polvo alto no es polvo ausente, es meramente polvo invisible, y manejado sin cobertura ni secuencia, la limpieza se convierte en un nuevo evento de contaminación por sí misma.
Por qué los métodos de control de polvo en almacén fallan en tres lugares a la vez
Según el patrón compartido por ambos casos, las tres rutas tienden a fallar por razones diferentes, por lo que un solo remedio rara vez funciona. El control del piso falla por un desajuste de ritmos: el polvo se genera más rápido alrededor de puertas y pasillos durante los picos, mientras la limpieza suele programarse para períodos tranquilos, así que el equipo persigue perpetuamente el polvo en lugar de interceptarlo. El control de estanterías altas falla por invisibilidad: el polvo por encima del nivel de los ojos queda fuera de la responsabilidad diaria, así que no existe un ciclo fijo hasta que un conteo de stock o una queja obliga a prestar atención. La ventilación falla de forma aún más silenciosa: un sistema destinado a sacar el aire polvoriento puede, con una toma mal ubicada, un camino de flujo de aire que cruza las estanterías, o filtros cambiados tarde, convertirse en el mismo mecanismo que hace circular el polvo de una zona a otra.
Esto lleva a un juicio contraintuitivo: el momento en que un almacén se ve más polvoriento no es necesariamente cuando está más sucio, sino a menudo cuando su circulación de polvo está más activa. Un edificio con un piso impecable y polvo grueso en sus vigas altas puede pasar una inspección casual, y luego fallar de repente cuando un trabajo en altura o una fuerte corriente perturba esa capa. Un edificio con una leve película en el piso pero con sus fuentes bajo control puede, a lo largo de meses, resultar el más estable de los dos. La prueba justa, entonces, no es cómo se ve el piso una hora después de limpiar, sino si las fuentes se han cortado, si el polvo asentado puede retirarse de forma segura y si las partículas en el aire se sacan en lugar de hacerse circular. Si alguna respuesta es no, el polvo simplemente encontrará otra ruta de regreso.
Piso, estanterías altas y flujo de aire: tres presupuestos separados
Mantener tres presupuestos separados importa, porque gastar en la ruta más visible de lo contrario excusa en silencio el descuido de las otras dos. El trabajo del piso trata de intercepción y remoción rápida: alfombras de puerta, sellos de puertas de muelle y limpieza por zonas de áreas de entrada y pasillos. El gasto es comparativamente bajo, pero la frecuencia debe ser alta y la responsabilidad nombrada. El trabajo en altura trata de remoción segura en un ciclo: limpieza con plataforma elevadora de vigas y luminarias, cobertura temporal de la mercancía debajo y una secuencia de arriba hacia abajo. Cada visita cuesta más, pero las visitas pueden ser menos frecuentes, siempre que la brecha nunca se extienda a años. El trabajo de ventilación trata de diseño de flujo de aire y disciplina de filtros: ubicación de tomas, dirección de extracción e intervalos de reemplazo. El gasto inicial puede ser el mayor de los tres, pero determina si los resultados de las otras dos rutas sobreviven la semana.
| Ruta | Enfoque principal | Patrón de gasto | Señal típica de falla |
|---|---|---|---|
| Piso | Puertas, pasillos, áreas de muelle | Menor costo, mayor frecuencia | Limpio en la mañana, película polvorienta por la tarde |
| Estanterías altas | Vigas, luminarias, partes superiores de estanterías | Mayor costo por visita, ciclo más largo | Nube de polvo repentina durante trabajo en altura |
| Ventilación | Tomas, caminos de flujo de aire, filtros | Mayor costo inicial, el mantenimiento decide el resultado | Mercancía polvorienta de nuevo poco después de limpiar |
La misma tabla funciona al revés como herramienta de diagnóstico. Si el polvo sigue volviendo cerca de la entrada, revise el sellado y el flujo de aire antes de añadir turnos de limpieza. Si el trabajo en altura levanta polvo, restablezca un ciclo de limpieza en altura con cobertura antes de culpar a la cuadrilla de limpieza. Si el polvo vuelve en todas partes y las ganancias de la limpieza duran menos de un día, examine primero la toma de ventilación y la filtración. El gasto debe seguir la señal de falla, no la ruta que sea más fácil de financiar. Mucho gasto en polvo se desperdicia precisamente por esta razón: el dinero va a la superficie más visible en lugar de a la ruta que falló primero.
Algunos detalles son fáciles de pasar por alto. La limpieza en altura pertenece a períodos tranquilos, con cobertura debajo y trabajando de arriba hacia abajo. Las mopas y almohadillas para polvo que rara vez se lavan dejan de ser herramientas de limpieza y empiezan a ser fuentes. El reemplazo de filtros debe seguir las lecturas de presión o la orientación del fabricante, con intervalos más cortos en temporadas polvorientas y picos. Los límites de exposición de los trabajadores y las reglas locales sobre polvo difieren según la jurisdicción, así que verifique la orientación oficial más reciente en lugar de tomar prestada una cifra de otra región.
Cómo secuenciar los métodos de control de polvo en almacén
Una secuencia viable sigue este orden: corte la fuente, limpie el stock acumulado, y solo entonces estabilice la circulación. Primero, las puertas y las áreas de muelle, el canal principal por el que entra el polvo, donde el sellado, la zonificación y la disciplina de puertas durante los picos de entrada a menudo logran más que limpieza extra en todo el piso. Segundo, ponga el polvo alto en un ciclo fijo, retirado con cobertura y secuencia para que el stock se limpie de forma segura en lugar de en un episodio único de pánico. Tercero, ajuste la ventilación para que el aire se mueva de zonas más limpias hacia zonas más polvorientas, con el mantenimiento de filtros escrito en el plan de equipos en lugar de recordado solo cuando el rendimiento cae. El resultado de cada paso está protegido por el siguiente, en lugar de ser deshecho por él. Por eso un programa sensato de métodos de control de polvo en almacén se lee menos como un programa de limpieza y más como un diseño de sistema.
Mirando hacia adelante, la dirección parece bastante clara. El control de polvo está pasando de la limpieza reactiva hacia sistemas gestionados, y las razones son estructurales. Las estanterías siguen creciendo en altura, las gamas de productos siguen ampliándose, y la proporción de artículos pequeños en empaque abierto sigue subiendo, así que el polvo ahora toca la apariencia del producto, el tiempo de revisión de calidad y el entorno de trabajo más directamente que antes, mientras que simplemente añadir mano de obra de limpieza ya no alcanza las dimensiones alta y aérea. Los sensores y los registros de mantenimiento también están haciendo visibles los patrones de polvo como nunca antes: qué zona se vuelve a empolvar más rápido, qué tarea se retrasa con más frecuencia y dónde un pequeño arreglo cambiaría la curva.
Nada de esto implica que cada almacén necesite la misma respuesta de alta especificación. Una tienda pequeña cerrada, un cross-dock concurrido, un edificio que guarda mercancía sellada y un edificio que guarda cajas abiertas enfrentan presiones de polvo genuinamente diferentes. La pregunta más productiva puede no ser si un almacén está lo suficientemente limpio en algún sentido absoluto, sino si, bajo su propia carga de trabajo y mezcla de productos, sus fuentes de polvo han sido identificadas, su polvo asentado tiene un ritmo seguro de remoción y su circulación de aire está ayudando en lugar de estorbar. Donde las tres respuestas son sí, el sistema probablemente se sostendrá. Donde alguna sigue siendo vaga, la próxima inversión probablemente se esconde dentro de esa vaguedad.
Por Dr. Chen, Investigador de la Cadena de Suministro
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.