El otoño pasado pasé un día entero en un centro de clasificación en Indiana, una instalación que mueve unas 40.000 parcelas al día, el doble en temporada alta. Miré la tendencia de su tasa de lectura y fruncí el ceño: la tasa de lectura en primera pasada había caído de 99,2% a 97,1%.
Dos puntos porcentuales parecen nada. Con 40.000 parcelas al día, son aproximadamente 840 parcelas al día que las cámaras no pueden leer — todas desviadas a una estación de introducción manual donde alguien les da la vuelta una por una y teclea el número de seguimiento a mano. Esa noche la estación manual tenía seis o siete carros jaula llenos esperando. El gerente de operaciones me preguntó: "¿Estas cámaras ya están acabadas? ¿Deberíamos actualizarlas?"
Mi respuesta lo sorprendió: dejen las cámaras tranquilas. El problema casi con seguridad está en otro lado.
En veinte años he visto demasiados centros de clasificación perseguir un problema de tasa de lectura directamente hacia una actualización de cámaras. Gastan 60.000 o 70.000 dólares, ganan medio punto de tasa de lectura, y todos respiran aliviados. Entonces alguien finalmente mira las parcelas y descubre que las etiquetas estaban pegadas sobre las arrugas del film retráctil. Un problema de un dólar resuelto con una compra de 70.000 dólares. Yo cometí exactamente ese error cuando era más joven, así que aquí va mi veredicto por adelantado: nueve de cada diez lecturas fallidas son un problema de la etiqueta o de las condiciones operativas, no un problema de cámara. Una cámara que funciona no "empeora" en silencio sin más.
Antes de tocar nada, responda una pregunta: ¿la tasa de lectura decayó gradualmente, o se desplomó de golpe? El deterioro gradual apunta a consumibles o entorno — una cinta muriéndose, un cabezal de impresión sucio, embalajes nuevos en temporada alta. Una caída repentina significa que algo cambió — un nuevo proveedor de etiquetas, un ajuste de la velocidad de línea, iluminación movida. Determine el momento y reduce su área de búsqueda a la mitad.
Empiece por las propias lecturas fallidas
El diagnóstico más rápido no necesita ningún instrumento. Tome las parcelas no leídas de una hora, apártelas antes de que la estación manual las toque, y póngalas en fila.
Casi siempre verá uno de tres patrones. Primero: las no leídas son todas del mismo tipo de parcela — todos mailers de polietileno negro, todas parcelas diminutas, todos cartones envueltos en film. Eso significa que el problema es la parcela o el soporte de la etiqueta. Segundo: las etiquetas mismas se ven todas iguales — mal colocadas, pegadas sobre cinta de embalaje, arrugadas, impresión desvanecida. Eso significa que el problema está aguas arriba, en cómo se imprimen y aplican las etiquetas. Tercero: ningún patrón, fallos aleatorios en todo. Solo entonces empiece a mirar la luz, la velocidad de línea y los ajustes de cámara.
Diez minutos mirando parcelas. Deciden si toda su investigación va a la izquierda o a la derecha. No se lo salte. El caso más caro que vi: un equipo pasó dos semanas ajustando parámetros de cámara, y la causa raíz resultó ser un nuevo stock de etiquetas de otro proveedor — papel más fino, y el cabezal térmico emborronaba cada código de barras hasta dejarlo ilegible.
Etiquetas y condiciones primero, cámara al final
La primera mitad de esta lista es toda de etiquetas y condiciones operativas. Barato de revisar, barato de arreglar.
Dónde y cómo va la etiqueta. La lectura en cinco caras suena a cobertura total, pero cada cara tiene una zona muerta. Etiquetas aplicadas sobre un borde de caja, centradas en cinta de embalaje, o colgando medio fuera de una esquina son los clásicos culpables. La regla: la etiqueta va en la cara plana más grande, a un par de pulgadas de cualquier borde, lejos de cinta y grapas. Pase diez minutos en inducción observando cómo el equipo aplica las etiquetas — eso supera a cien informes. Cuando los inductores pegan las etiquetas como les sea más rápido, el túnel de escaneo lo paga en introducción manual. La mayoría de las instalaciones nunca conecta esos dos costos.
Etiquetas dañadas y arrugadas. Las etiquetas se rayan en las cintas transportadoras, se pliegan bajo parcelas más pesadas, se empapan durante el almacenamiento al aire libre. La cámara no puede leer lo que ya no está. Recorra la mitad del trayecto: ¿hay algo maltratando las parcelas entre el remolque y la cinta de inducción? En una instalación de Dallas con la que trabajé, las no leídas venían todas de una puerta de muelle — una junta elevada de la cinta en esa puerta estaba cortando una esquina de cada etiqueta que pasaba sobre ella.
Film retráctil reflectante. Este es traicionero. La etiqueta está bien, pero todo el cartón está envuelto en film brillante, y la iluminación suplementaria del túnel rebota directo en el film y lava la etiqueta. La cámara ve una mancha blanca. Hay dos salidas: pedir al equipo de envolturas que deje sin envolver el área de la etiqueta, o poner la etiqueta por fuera del film. No intente corregir el reflejo bajando la exposición — solo perderá los cartones no brillantes en su lugar.
Calidad de impresión térmica. Una cinta al final de su vida, un cabezal sucio o envejecido, y el código de barras sale tenue con barras rotas. Al ojo humano se ve "bien", y la cámara discrepa. Sostenga una etiqueta fresca en ángulo hacia la luz: los bordes difusos aparecen de inmediato. Los hisopos de limpieza cuestan centavos, una cinta nueva es rutina — y sin embargo sigo encontrando cabezales que no se han limpiado en meses. Y no encoja el código de barras para ahorrar papel. Cuanto más pequeño lo imprime, menos tolerancia tiene; una mancha y queda ilegible. Lo suficientemente grande está bien.
Parcelas demasiado juntas. Dos parcelas cola con cola por el túnel y la cámara ve un objeto largo, sin saber dónde termina una y empieza la siguiente. Suele ser un problema de ritmo de inducción — el equipo persigue el rendimiento y lanza parcelas una pegada a otra. Déle al túnel algo de espacio aguas arriba: guías simples o diferenciales de velocidad de cinta que abran espacios entre parcelas. Bajo costo, efecto inmediato.
Luz y velocidad: donde se esconde el último diez por ciento
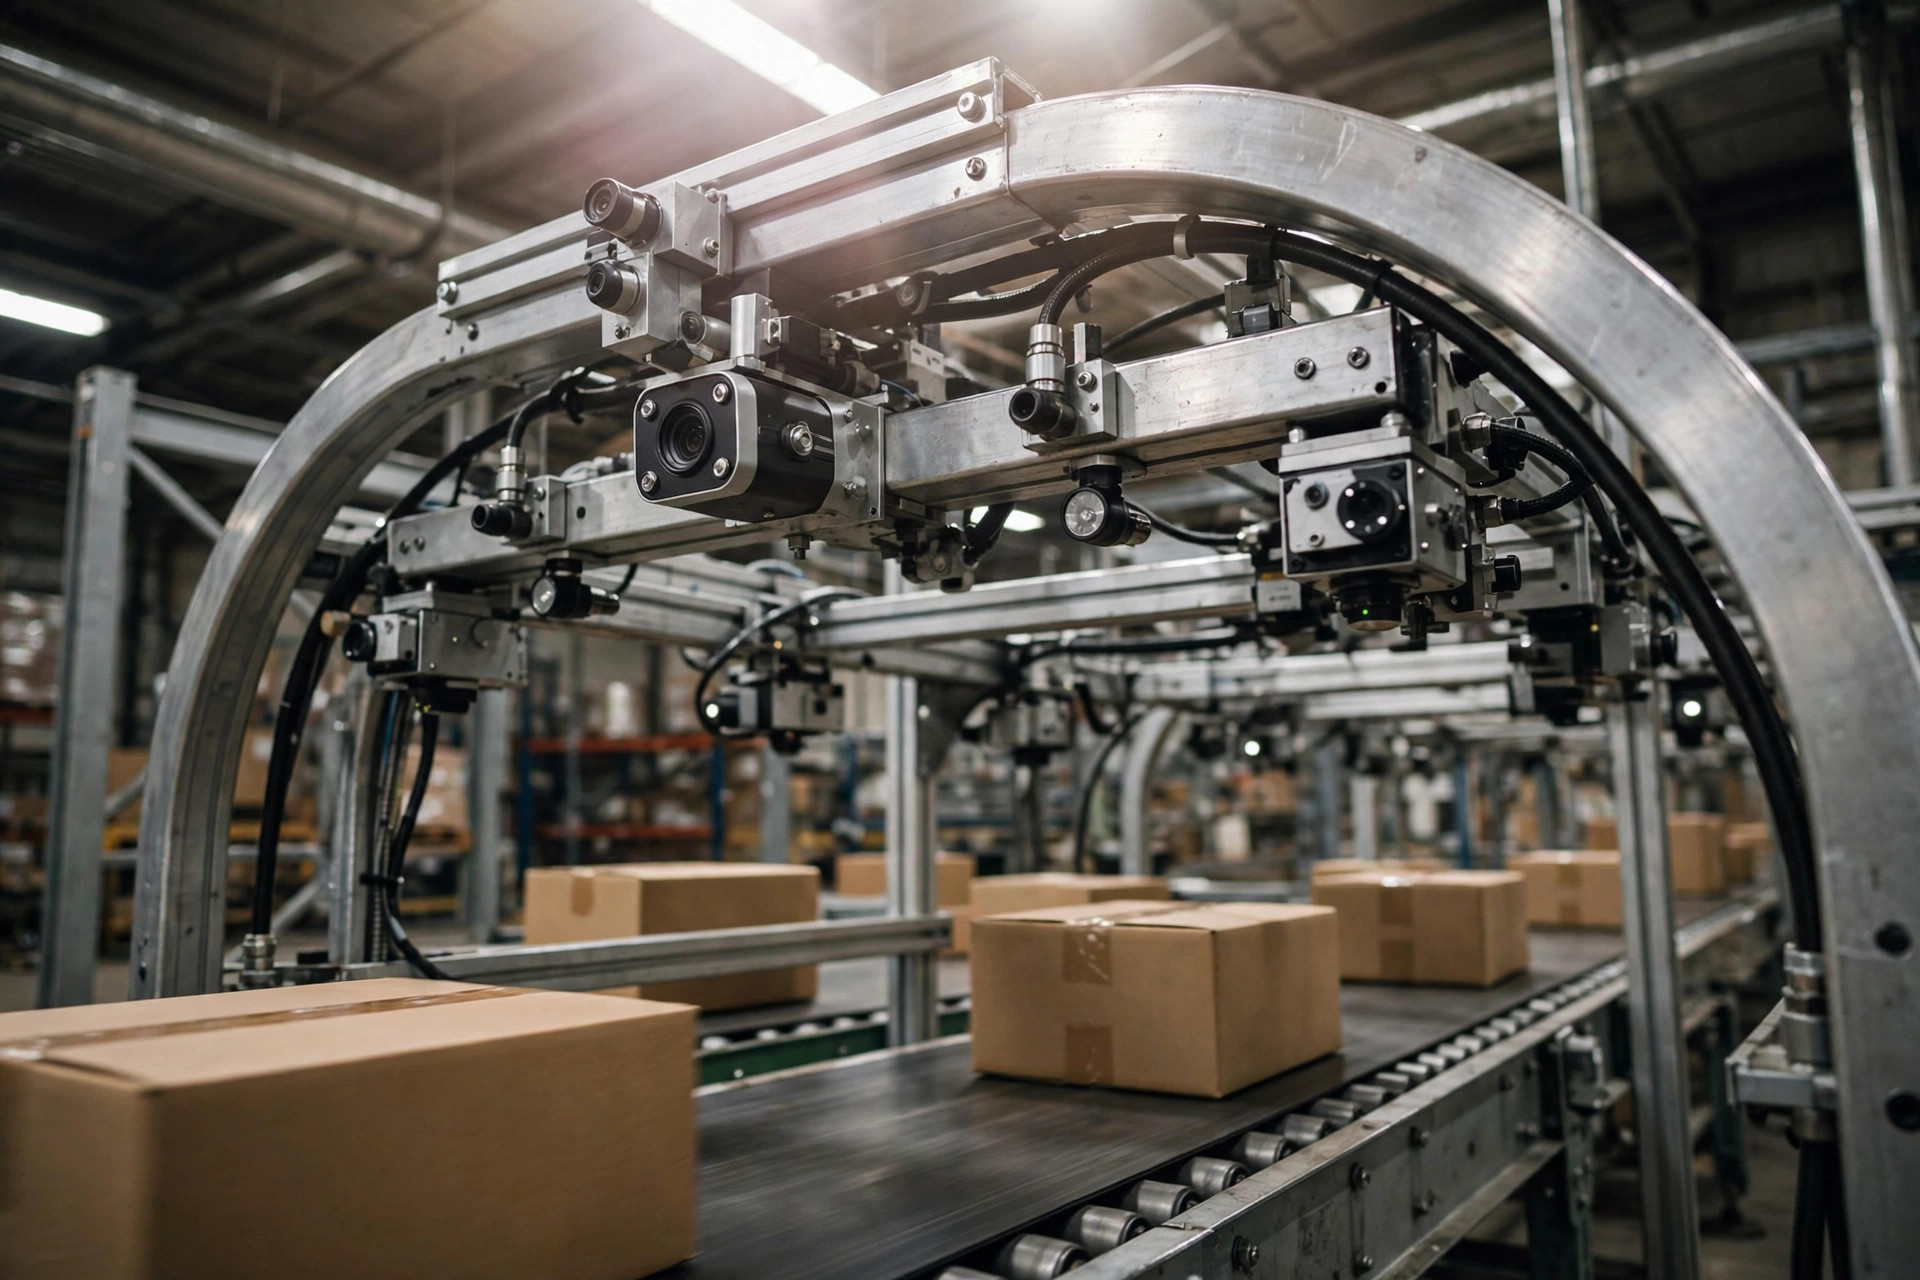
Si etiquetas y condiciones están bien y las no leídas persisten, mire la luz y la velocidad. Estos dos rara vez se "descomponen" de golpe — por lo general nunca estuvieron bien desde la instalación, o nadie recalibró después de un cambio de línea.
Luz ambiental. Una puerta de muelle abriéndose y cerrándose, luz solar entrando directa al túnel. O un lote de nuevas luminarias high-bay con temperatura de color distinta a las viejas. Las cámaras son exigentes con la luz; la imagen cambia cuando la luz cambia. La prueba de baja tecnología: cuelgue una capucha temporal alrededor del túnel, opere una hora, y vea si caen las no leídas. Si caen, es la luz — construya un recinto adecuado. Muchos edificios viejos tienen un túnel abierto, luces agregadas años después, cámaras aún más viejas. Tres generaciones de equipo, cada una por su cuenta.
Velocidad de línea vs. sincronización de cámara. La trampa clásica tras una mejora de rendimiento. El clasificador pasa de 200 a 300 pies por minuto, la cámara conserva su exposición y retardo de disparo viejos, y las parcelas cruzan la ventana de imagen como un desenfoque. O al revés: la línea se ralentiza, el retardo de disparo no, y la cámara fotografía cinta vacía. Antes de cualquier cambio de velocidad, hágale al proveedor de escaneo una pregunta: a esta velocidad, ¿la exposición y la sincronización de disparo necesitan reajustarse? Guíese por las especificaciones del fabricante, no por intuición.
Las cámaras mismas. Por fin, su turno. Un lente sucio (el polvo de un centro de clasificación es peor de lo que cree), una cámara golpeada fuera de alineación, una fila de LED iluminadores muertos — todo visible de un vistazo. Limpie los lentes mensualmente, revise los soportes, póngalo en la lista de mantenimiento preventivo. Si de verdad sospecha que las cámaras se están degradando, pida al proveedor una prueba de calibración. Deje que los datos decidan, no los sentimientos — y definitivamente no los sentimientos de un representante de ventas.
El orden de operaciones: recorra la lista, no se salte nada
Aquí está la secuencia que le entregaría mañana por la mañana. Cinco pasos, en orden, sin saltarse ninguno:
Paso uno: tome una hora de no leídas, busque el hilo común, y decida si persigue un problema de etiqueta, un problema de condición, o fallos aleatorios. Paso dos: párese en inducción diez minutos, observe cómo se aplican las etiquetas, y tome diez etiquetas frescas para revisar la calidad de impresión. Paso tres: recorra la ruta de la cinta buscando algo que raye o aplaste etiquetas — puertas de muelle y curvas primero. Paso cuatro: opere una hora bajo una capucha temporal para incluir o descartar la luz ambiental. Paso cinco: verifique la velocidad de línea contra los ajustes de cámara, y solo entonces mire el hardware de cámaras.
La lista está ordenada de barato a caro, de rápido a lento. Los primeros cuatro pasos no cuestan esencialmente nada y caben en un día. La mayoría de los centros de clasificación encuentra su respuesta en el paso tres.
Una última palabra honesta: la brecha entre 99,5% y 99,9% de tasa de lectura es dinero, no tecnología. Subir de 97% de vuelta a 99% con esta lista probablemente no le costará nada. Exprimir de 99,5% a 99,9% es el juego donde gasta dinero real en hardware — y si vale la pena depende enteramente de qué tan larga es la fila en su estación manual.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.