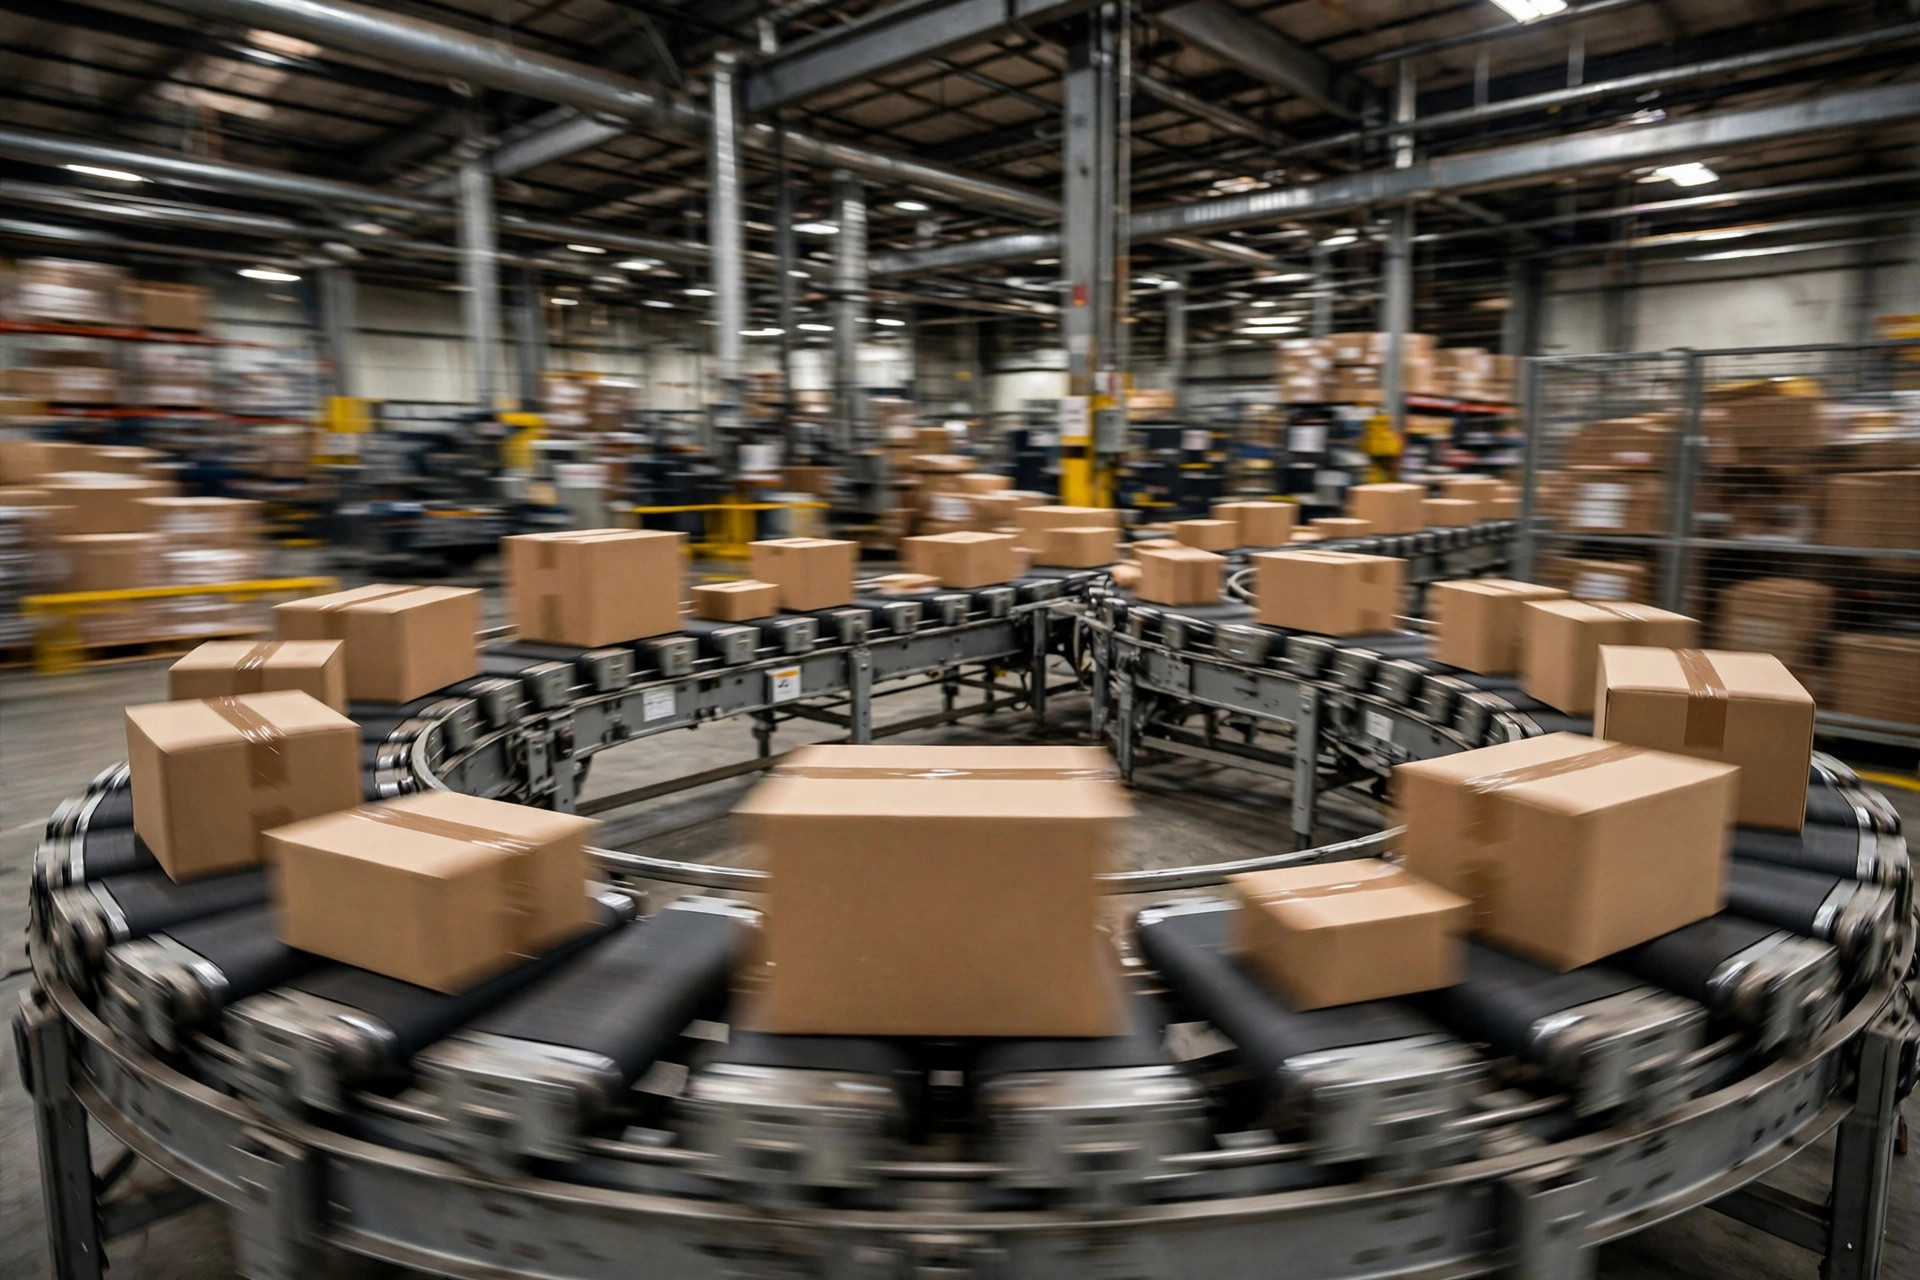
Tu clasificadora pasa parada cuarenta minutos de cada hora — ¿y le echas la culpa a la clasificadora?
Otoño de 2023. Estoy recorriendo un almacén de devoluciones de comercio electrónico transfronterizo en Riverside, California — 180,000 pies cuadrados, un circuito cross-belt nuevo de fábrica con capacidad nominal de 12,000 paquetes por hora. Las primeras palabras del gerente de operaciones: «Mi, ¿acabamos de tirar el dinero con esto? Lo máximo que llegamos fue 7,000 por hora. Un tercio de los carros circula vacío la mayor parte del tiempo.»
Le pedí que no dictara sentencia todavía y lo llevé a la zona de inducción. Cuatro estaciones de inducción, solo tres con personal. En las que sí lo tenían, el ritmo era irregular por completo — cuando se acumulaba la mercancía, un operario lanzaba dos o tres cajas de golpe a la banda; cuando la pila se reducía, se quedaba mirando el móvil. Tenían banda dosificadora, sí — pero sus parámetros los había configurado el integrador el día de la entrega y nadie los había vuelto a tocar.
La conclusión se escribía sola: el problema no era la clasificadora. Estaba muerta de hambre.
La inanición y los errores de clasificación empiezan en la inducción
Este es el dato básico que la gente olvida: un circuito cross-belt gira a toda velocidad haya o no un paquete en el carro. No te espera. Las velocidades típicas de línea principal están entre 1.5 y 2.5 metros por segundo, y en cuanto la inducción se queda atrás, los carros vacíos siguen circulando — eso es la inanición, y es pura capacidad desperdiciada.
La inducción manual es irregular por naturaleza. Las personas no son máquinas. Bajan el ritmo cuando están cansadas, más aún cuando charlan, y cuando pasa la ola de mercancía, la estación se queda sin nada. Por mi experiencia, una estación manual de inducción hace de media seiscientos o setecientos paquetes por hora, con grandes oscilaciones. Cuatro estaciones suenan a de sobra — hasta que recuerdas que el circuito está esperando comerse 12,000 por hora. Mantener 7,000 de forma estable ya significaba que ese equipo trabajaba duro. Así que esta es mi regla de oro: cuando una clasificadora rinde por debajo de lo esperado, el cuello de botella está en la clasificadora nueve de cada diez veces — no, espera, está en la inducción. La clasificadora casi nunca es el problema.
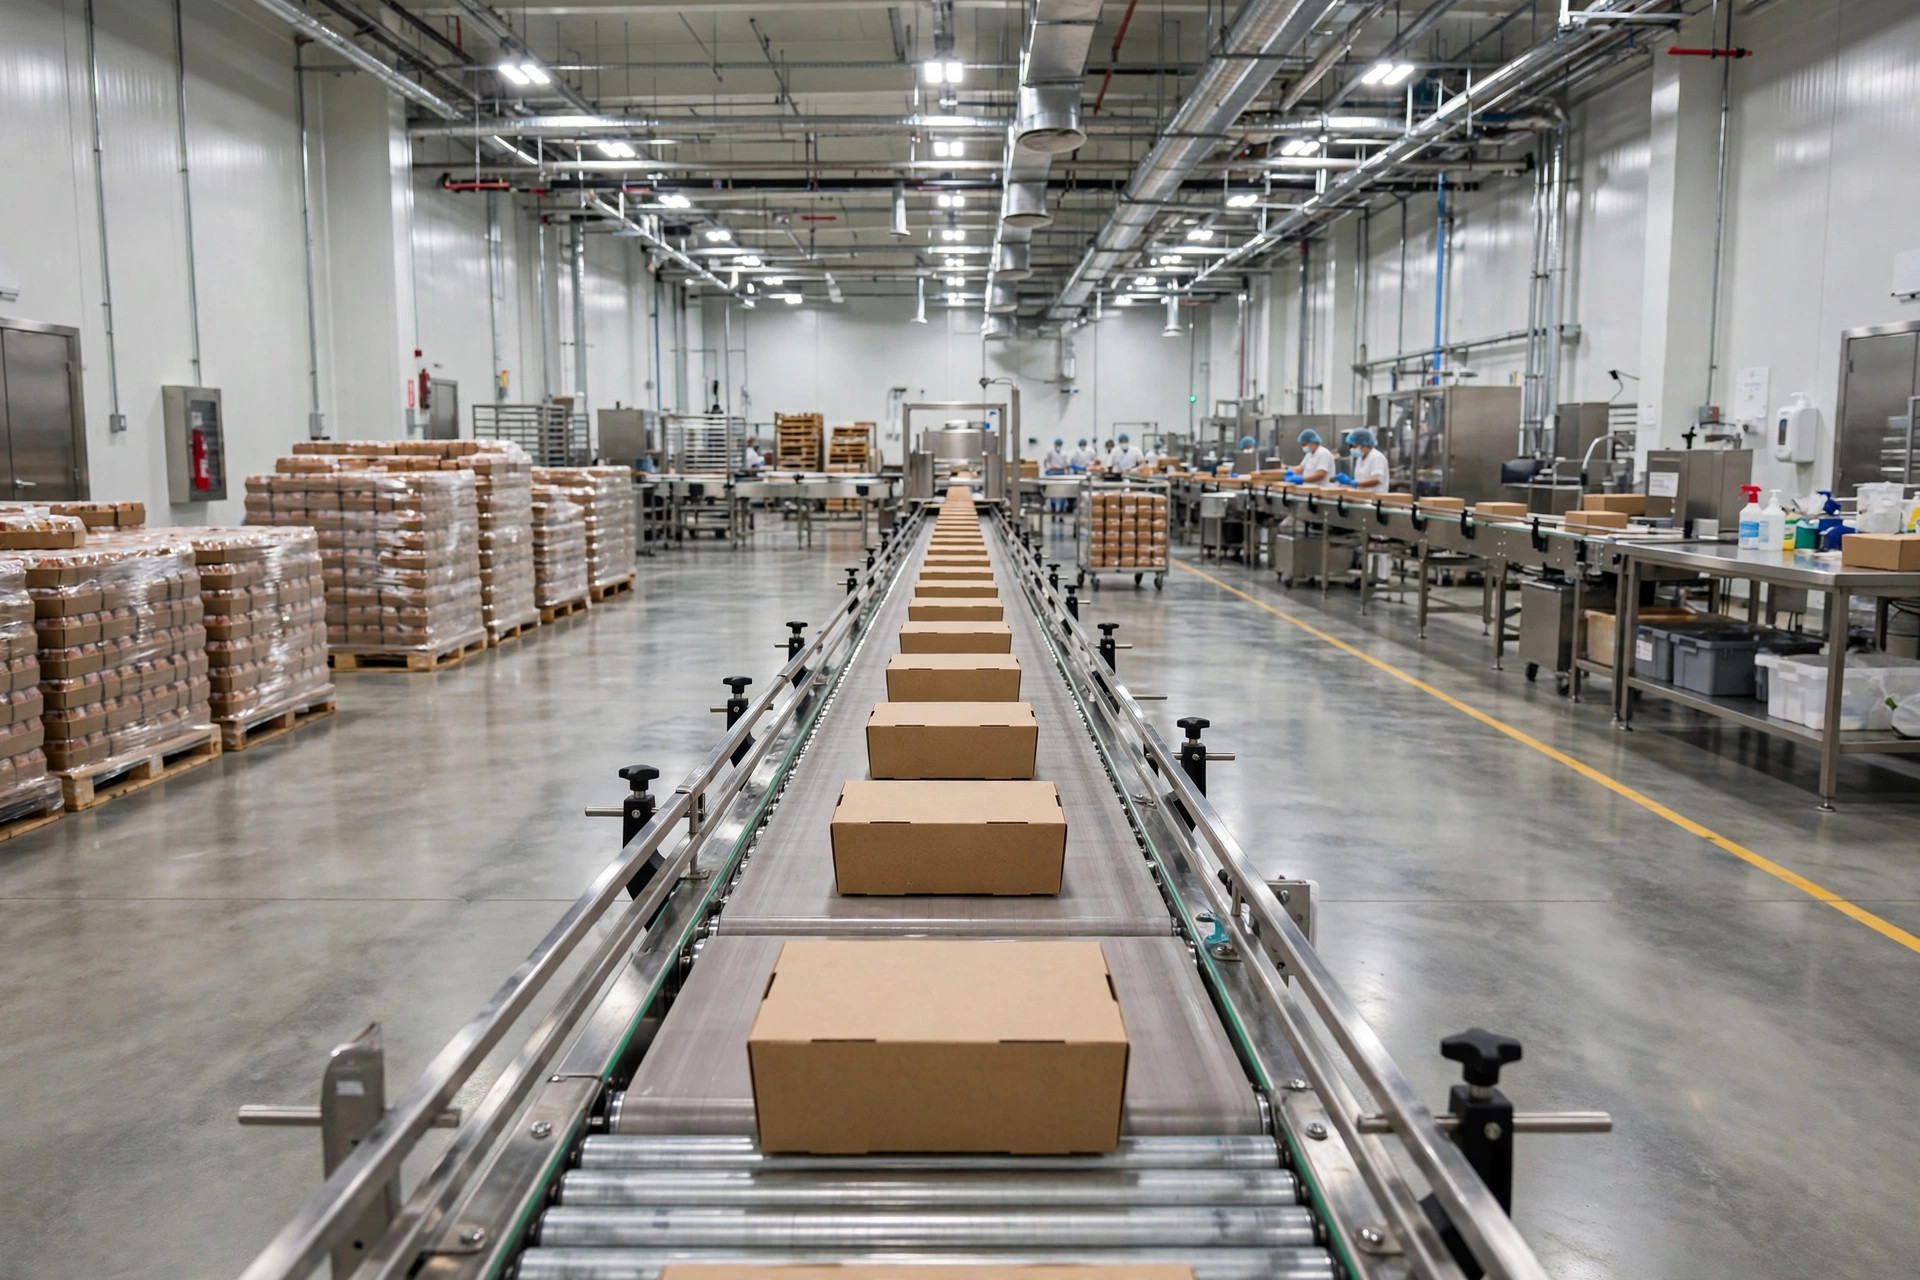
El control de espaciamiento es el otro asesino silencioso. Una vez que los paquetes entran al circuito, necesitan un paso constante — la distancia entre artículos consecutivos. Demasiado juntos, y el escáner lee dos cajas como una, o el segundo paquete llega al tobogán antes de que el primero lo haya despejado y chocan. Demasiado separados, y estás regalando capacidad de línea principal. El paso correcto es la longitud de tu paquete más largo más un margen de seguridad, convertida en un intervalo de liberación en el controlador de la banda dosificadora. En muchos almacenes, ese parámetro no se ha tocado desde el día de la puesta en marcha — la mezcla de productos cambió, las dimensiones de los paquetes cambiaron, y la configuración sigue dormida en el PLC. Claro que las cosas salen mal.
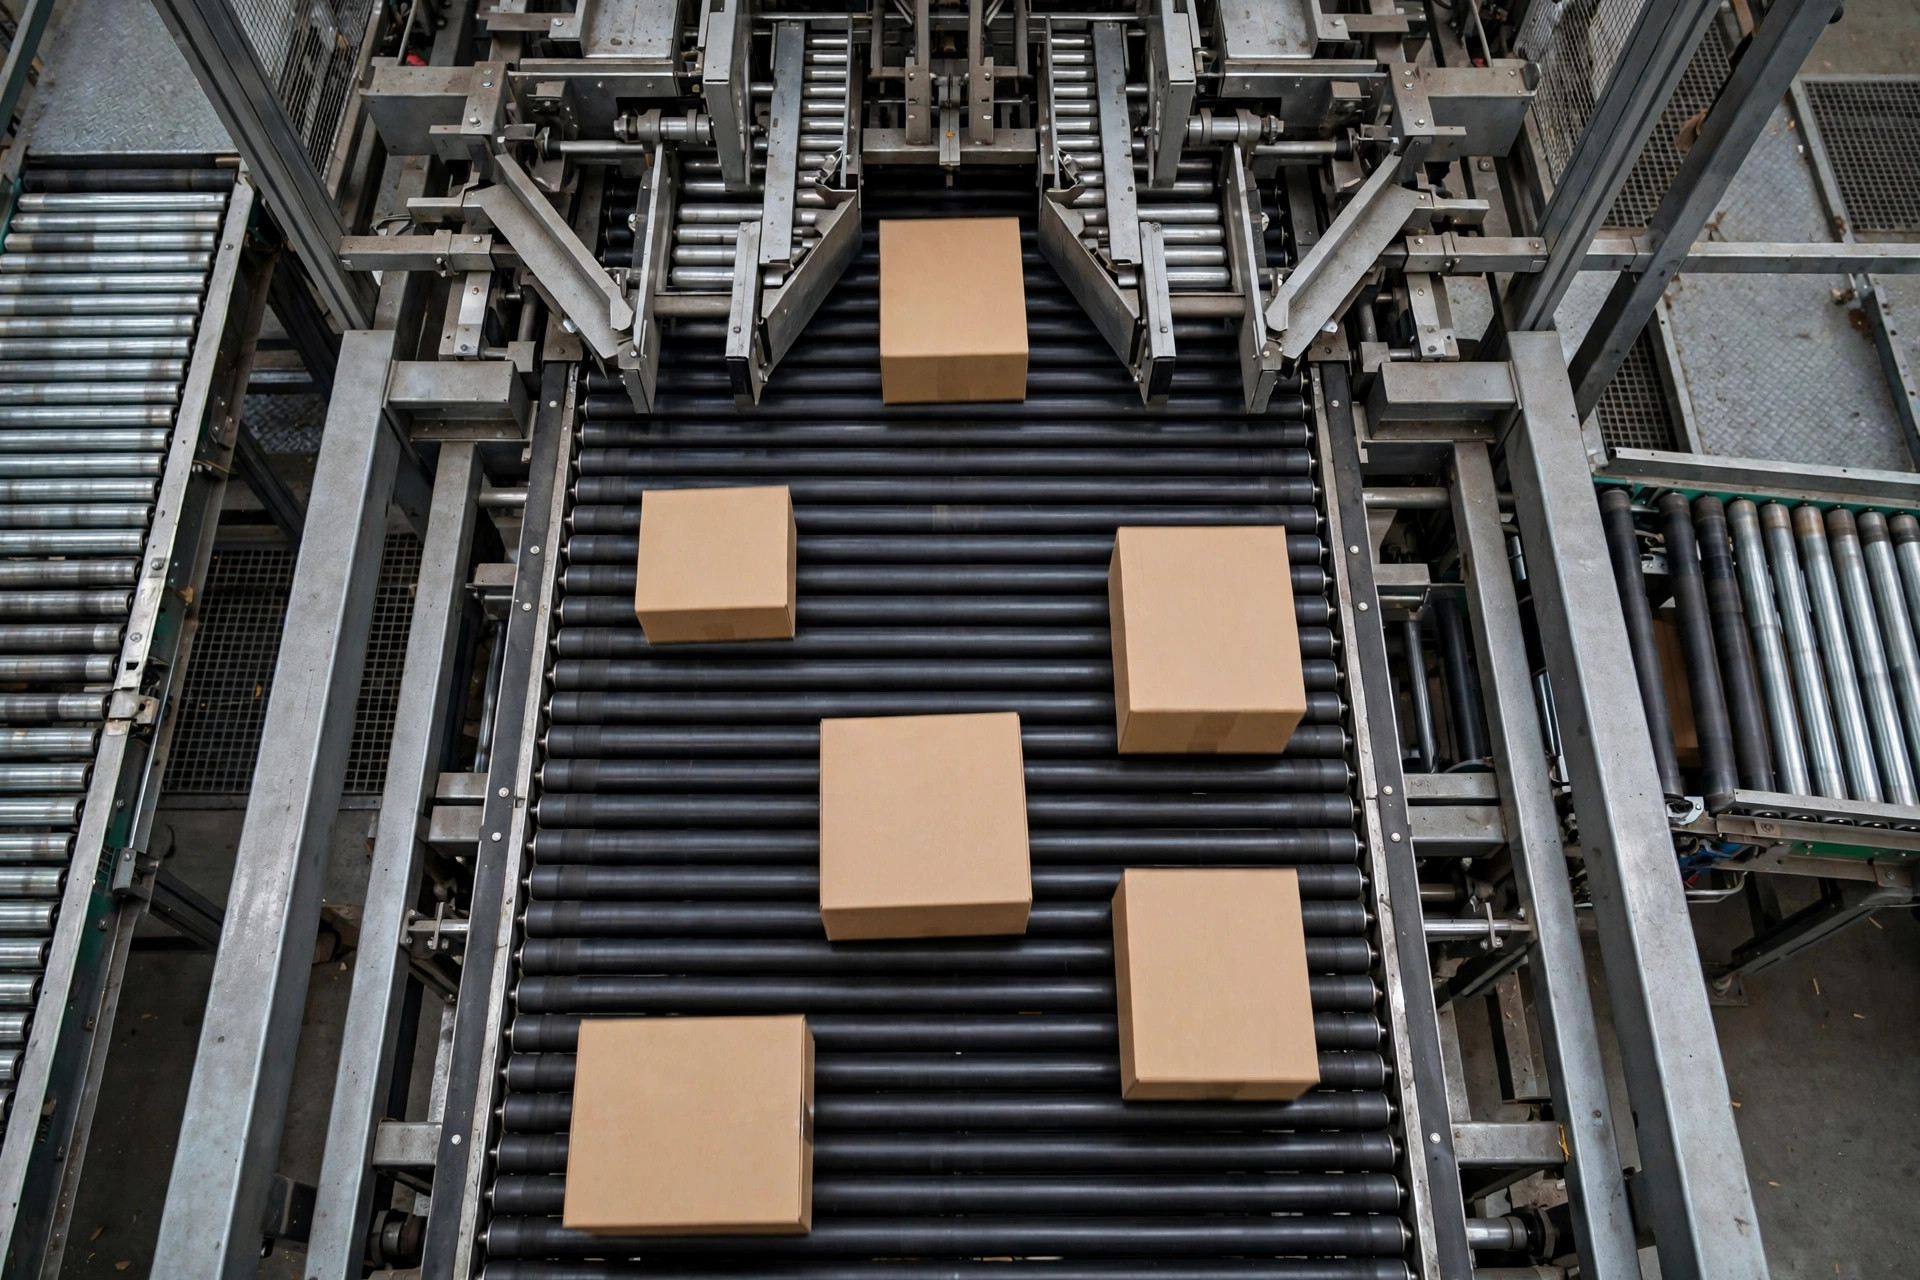
Lo primero que hice hacer a ese almacén de Riverside fue recalcular el paso a partir de su mercancía real: tomar el 5 % más largo de los paquetes enviados en el último mes, medir la longitud media, sumar 30 centímetros de margen y convertirlo en el intervalo de liberación de la banda dosificadora. Solo ese cambio redujo drásticamente las quejas por errores de clasificación en una semana. Los 30 centímetros no son un estándar — son un punto de partida. La idea es: el paso tiene que seguir a tu mercancía, no a los valores de fábrica de tu integrador.
Un detalle que casi todos pasan por alto: la lógica de liberación de la dosificadora depende de fotocélulas, y las fotocélulas odian el polvo. En aquel almacén de Riverside, la inducción estaba justo al lado de las puertas de muelle — se acumulaba polvo, los sensores fallaban, y la banda dosificadora liberaba cuando no debía y retenía cuando debía liberar. Ninguna configuración de paso sobrevive a eso. Terminaron con un ritual de lunes por la mañana: el jefe de turno sopla cada fotocélula de la inducción con pistola de aire, diez minutos, listo. Los disparos en falso cayeron de inmediato. La automatización es setenta por ciento ajustes finos y treinta por ciento limpiar cosas.
¿Cuántas estaciones de inducción — y merece la pena la inducción automática?
Dimensionar la inducción al circuito es aritmética simple: el circuito necesita N paquetes por hora, una estación manual produce M de forma fiable, así que necesitas N dividido entre M estaciones, más una de reserva. La de reserva no es un derroche — la gente hace pausas, rota turnos y despeja artículos de formas raras atascados. Sin redundancia, toda la línea se para porque una persona se ausentó.
Hagamos los números con un circuito de 12,000 por hora: a 700 paquetes por estación manual, necesitarías 17 estaciones. Inviable. Así que en la práctica hay dos respuestas.
La primera: aceptar que el circuito nunca funcionará a plena carga. Muchos almacenes nunca tuvieron el volumen de la capacidad nominal de todos modos. De seis a ocho estaciones manuales trabajando 5,000 a 7,000 por hora está bien. No añadas estaciones solo para «llenar el circuito» — cuando pasas el coste laboral, quien pierde dinero eres tú.
La segunda: comprar inducción automática. Una unidad de inducción automática hace de forma fiable 1,500 a 2,000 paquetes por hora, con cadencia estable y espaciamiento constante — resuelve la dosificación y el control de espaciamiento de un plumazo. Pero no es barata: la unidad más la obra civil y la integración de control empieza en cientos de miles de dólares. Mi regla de decisión es una línea: si tu curva de volumen toca el techo de la inducción manual todo el año y la temporada alta significa mano de obra temporal y horas extra, la inducción automática se paga sola. Si tu volumen oscila mucho — temporada baja a un tercio de la alta — esa máquina se convierte en un adorno caro. La flexibilidad humana es algo que la máquina no te puede dar. Cuatro estaciones en temporada baja, seis en alta, la mano de obra adaptándose a la ola — esa es la otra razón por la que prefiero la inducción manual: la flexibilidad en sí tiene un valor real.
El almacén de Riverside no compró inducción automática. Pasaron de cuatro a seis estaciones, reajustaron el paso y mantuvieron 9,000 por hora durante la temporada alta. Poco dinero, gran resultado.
Lista de verificación de configuración de inducción
Imprímela y pégala en la pared de la inducción:
- Capacidad nominal frente a volumen real: si estás crónicamente por debajo del 70 % de la nominal, no añadas equipos
- Configuración de paso: recalcular a partir de las dimensiones actuales de los paquetes, revisar trimestralmente
- Fotocélulas y sensores de la banda dosificadora: limpiar semanalmente — el polvo es la causa número uno de los disparos en falso
- Redundancia de estaciones: N+1, mantén siempre una estación de reserva
- Cadencia de inducción manual: control puntual de 10 minutos cada hora, contar piezas — intervenir si la oscilación supera el 30 %
- Línea de bultos raros: dedicar una estación a artículos sobredimensionados, ultraligeros y cilíndricos — mantenerlos fuera de la alimentación principal
- Alarma de inanición: si la tasa de carros vacíos supera el 40 % durante 10 minutos seguidos, el sistema debe avisar a alguien — no fiarse de la vista
Una cosa que puedes hacer mañana: lleva un cronómetro a la inducción durante una hora. Anota el recuento de piezas cada 10 minutos y dibuja la curva. Los picos y los valles te dirán exactamente dónde vive la inanición — falta de personal, entradas irregulares o una configuración de paso errónea. Los datos no mienten. La intuición sí.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.