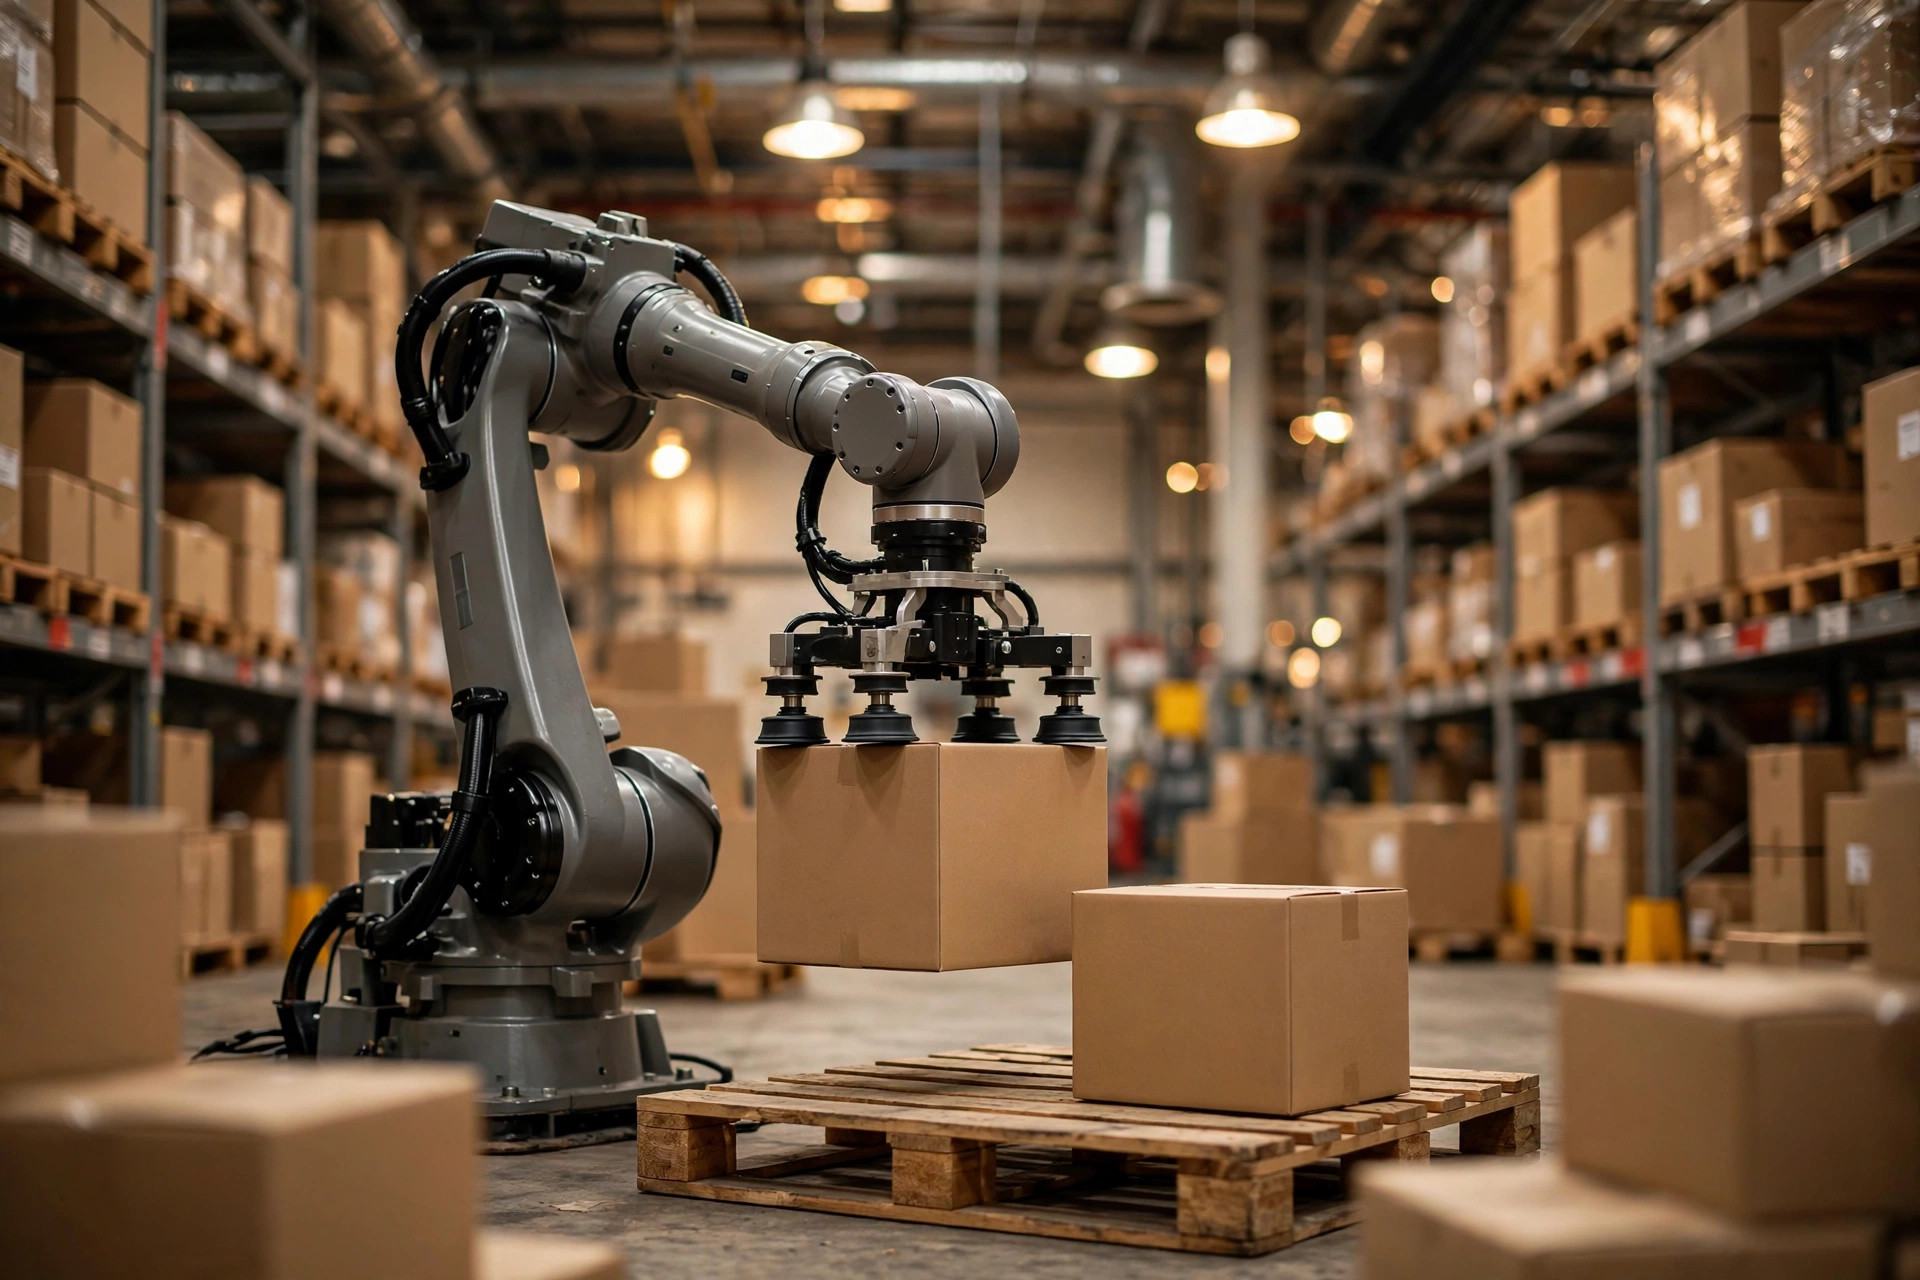
Empieza por la física, porque la mitad de las malas selecciones de pinzas de paletizado robótico vienen de no entenderla. Los efectores finales de los robots paletizadores se dividen en tres familias: ventosas de vacío, mordazas de apriete e híbridos. Una ventosa de vacío agarra por presión negativa — piénsalo como el tentáculo de un pulpo: cuanto más plana y menos porosa es la superficie de contacto, más fuerte se aferra. Una mordaza de apriete agarra mecánicamente — como unos alicates — sujetando la caja por fricción más fuerza de apriete. Un híbrido hace las dos cosas: las ventosas levantan, las mordazas estabilizan. Caro, pero sólido como una roca. Es como elegir zapatos: zapatillas de correr, botas de montaña, zapatillas de trail — no existe el mejor, solo el que mejor calza. Tu caja es el pie.
La física de las pinzas de paletizado robótico: entender primero, elegir después
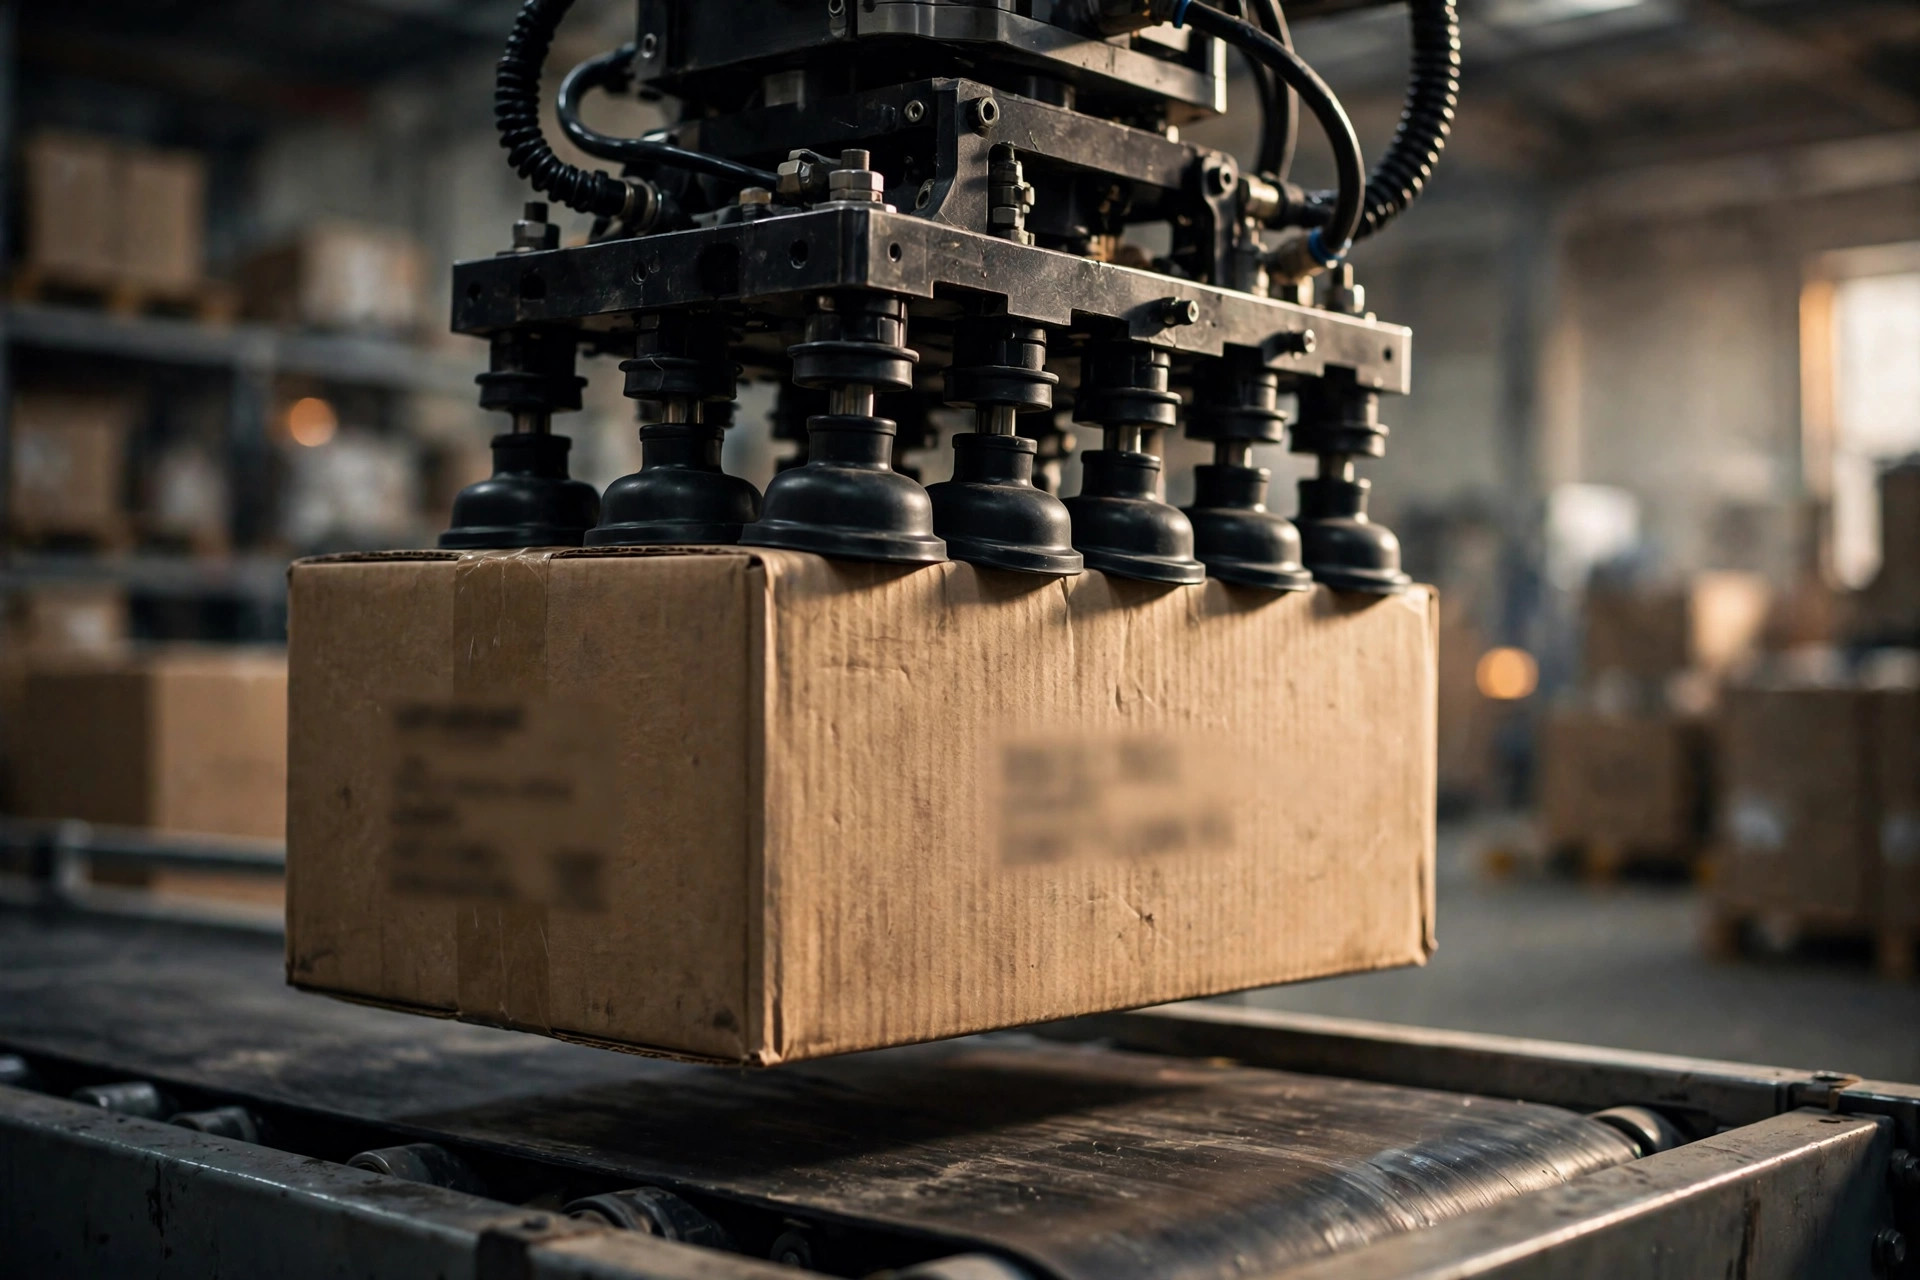
Una ventosa de vacío vive o muere por dos números: nivel de vacío y caudal. Normalmente necesitas al menos -60 kPa (manométrico). Una sola ventosa de 120 mm a -70 kPa genera unos 790 N de fuerza de sujeción teórica; con un factor de seguridad de 4, eso es apenas 20 kg de carga útil real para una caja de 15 kg. Fíjate en la palabra "teórica" — las estrías del cartón ondulado crean microfugas, el film estirable fuga, y la fuerza de sujeción real cae al 50–70% de la teórica. El caudal importa más que el nivel de vacío: cuando el sistema tiene fugas, un generador de vacío de alto caudal sigue compensando mientras fuga; uno de bajo caudal simplemente deja caer la caja. Al evaluar ventosas, mira primero el caudal del generador y después el nivel de vacío. No inviertas el orden.
Una mordaza de apriete vive de la fuerza de apriete y la carrera de la mordaza. La fuerza de apriete debe superar el peso de la caja más la carga inercial — los robots paletizadores suelen tirar 5–8 m/s² en la punta de la herramienta, así que una caja de 20 kg necesita 300 N o más de fuerza de apriete con un coeficiente de fricción de 0.4 para cartón ondulado. La carrera de la mordaza decide el rango de tamaños de caja: una carrera de 200 mm maneja cajas de 300–500 mm de ancho, una carrera de 100 mm está casada con un solo tamaño de caja. A las mordazas no les importan las fugas de aire. Les importan las cajas blandas — el cartón ondulado de pared delgada se aplasta bajo las mordazas, aplastado significa menos fricción, menos fricción significa una caja caída.
El híbrido combina ventosas y mordazas: la succión lleva alrededor del 70% de la carga, las mordazas se encargan de la estabilidad lateral. Cuesta 2–3 veces lo que una configuración solo de ventosas, pero reduce el fallo de agarre por debajo del 0.1%. ¿Cuándo compensa? Alto valor unitario (una caja caída cuesta miles), mezcla de cajas demasiado caótica para categorizar, o cadencia superior a 8 cajas por minuto. Cualquiera de esas tres lo justifica.
Los umbrales de selección: cómo elegir de verdad una pinza de paletizado robótico
| Perfil de caja | Pinza recomendada | Por qué | Evita |
|---|---|---|---|
| Caja de cartón ondulado estándar, superficie plana, 5–25 kg | Ventosa de vacío | Agarra bien, cambio rápido, barata | Mordaza de apriete (exceso y más lenta) |
| Paquetes con film (estirable/termorretráctil) | Mordaza de apriete o híbrido | El film deja pasar el aire; la succión pura pierde la mitad de su fuerza | Ventosa de vacío pura (fugas = caídas) |
| Artículos irregulares / bolsas / paquetes blandos | Mordaza de apriete (dedos perfilados) o híbrido | No hay superficie plana que succionar — hay que abrazarlo | Ventosa de vacío pura (nada que agarrar) |
| Línea mixta, dispersión de ancho > 200 mm | Híbrido o mordaza de cambio rápido | Compatibilidad primero | Mordaza de carrera fija (reenseñanza constante) |
| Cajas pesadas, 25 kg+ | Mordaza de apriete | Los márgenes de seguridad de las ventosas no bastan | Ventosa de vacío pura (demasiado arriesgado) |
Trata esta tabla como un mapa de umbrales, no como escritura sagrada. Umbral significa: empieces en la celda que te toque; cruzar celdas está permitido, pero ponle precio a las consecuencias tú mismo. El peor proyecto que he visto: una línea entera de bebidas moviendo cajas con film estirable, especificada con ventosas de vacío puras porque "las ventosas son baratas y el cambio es rápido". Primer mes de producción: tasa de fallos de agarre del 3.2%. Dejar caer un palet al día era la versión suave — una caja caída una vez destrozó una fotocélula de una cinta y paró la línea durante 2 horas. Reequiparon con híbridos con un sobrecoste de más de $40k. Selección clásica que ignoró la física: el film deja pasar el aire por las leyes de la física, no por un parámetro que puedas ajustar.
Tasa de fallos de agarre vs. cadencia: las matemáticas que no puedes saltarte
La mayoría de los compradores miran el precio de compra de la pinza e ignoran la tasa de fallos — la mayor trampa de los pseudo-requisitos en la selección de pinzas. Haz los números: una línea a 6 cajas/minuto, dos turnos, 16 horas = 5,760 cajas teóricas. Una tasa de fallos del 1% deja caer 58 cajas al día; cada caída cuesta unos 3 minutos (parar, recuperación manual, reinicio) — eso son 174 minutos perdidos al día, casi 3 horas de capacidad efectiva, un golpe de 18 puntos de OEE directo desde arriba.
Ahora el dinero: bajar los fallos del 1% al 0.2% ahorra 46 caídas y 138 minutos al día. Con un coste de línea a plena carga de unos $110/hora (depreciación más mano de obra), eso son unos $250 al día, $75,000 al año sobre 300 días. ¿Y el sobrecoste de un híbrido frente a una configuración solo de ventosas? Normalmente $20k–35k. Amortización en menos de seis meses. Así que aquí va mi conclusión tajante: no elijas pinzas por el precio de compra. Elígelas por la tasa de fallos. Que el dinero esté bien gastado se reduce a un número: la tasa de fallos de agarre.
Dos historias de campo
Julio de 2023, una planta alimentaria en Ningbo paletizando bolsas de arroz de 10 kg con film estirable. Ventosas de vacío, bien los tres primeros meses, luego empezaron las caídas en el cuarto mes. Robot revisado, programa revisado — el culpable era el envejecimiento de las ventosas. Las ventosas de caucho nitrilo en un taller a 35°C lleno de polvo de harina se endurecieron y agrietaron en el labio de sellado en 4 meses. Cambiaron a ventosas de fluorocaucho, la vida útil se estiró a 10 meses, problema resuelto. La lección: una ventosa es un consumible, no un equipo. Fija el calendario de sustitución en el momento de la selección: nitrilo estándar 3–6 meses, fluorocaucho 8–12 meses, silicona de grado alimentario 6–9 meses. Gestiona las ventosas como consumibles — lleva un registro de sustituciones, cambia por calendario, no esperes a una caída para investigar.
Septiembre de 2024, un almacén de comercio electrónico en el este de China, mordazas de apriete paletizando cajas de paquetería. Cartón ondulado de 3 capas de pared delgada, fuerza de mordaza ajustada a los 350 N de manual — luego la humedad de la temporada alta ablandó las cajas, las mordazas las aplastaron, la fricción colapsó y la tasa de caídas saltó del 0.3% al 2.1%. Dos opciones sobre la mesa: reequipar retroalimentación de presión en las mordazas para control de fuerza en tiempo real (retrofit de $11k), o cambiar la caja — presionar a compras para pasar a cartón ondulado de 5 capas a $0.04 más por caja, devolviendo la tasa de fallos al 0.2%. Cambiaron la caja: $17k al año de coste extra de cartón, más barato que el retrofit, con menos daños en tránsito de propina. La moraleja: a veces la solución a un problema de pinza no es la pinza — es la caja. La especificación de la caja es una entrada que puedes cambiar, no una ley de la naturaleza. Quienes se atreven a cambiar la caja suelen ahorrar más que quienes se atreven a cambiar la pinza.
Las trampas del mantenimiento: envejecimiento de ventosas y desgaste de espuma
El mantenimiento de las pinzas de paletizado robótico tiene dos asesinos de consumibles. Primero, el envejecimiento de las ventosas — cubierto arriba. Recuerda "gestionar como consumibles": lleva un registro, fija el calendario, ten repuestos en stock. Ten un 20% de ventosas de repuesto en el estante, y no tires las retiradas — las que tengan el labio de sellado ligeramente desgastado pueden degradarse a estaciones de servicio ligero.
Segundo, el desgaste de las ventosas de espuma. Las ventosas de vacío de espuma (sello de espuma de cara completa) son brillantes en superficies de caja irregulares, pero la espuma se deforma — comprimida el tiempo suficiente, deja de rebotar, se forman abolladuras permanentes en la cara de sellado y las fugas suben poco a poco. La métrica de disparo: cuando el ciclo de trabajo del generador de vacío dura un 30% más que en la instalación en condiciones idénticas, la espuma está acabada. No esperes — vigila los datos.
Un último disparo, contra un pseudo-requisito: la "pinza inteligente adaptativa". Algunos integradores venden pinzas adaptativas con visión por IA que "manejan cualquier caja", a 3 veces el precio de una configuración estándar. He desmontado dos. La "adaptabilidad" son zonas de ventosas extra más preposicionamiento por visión; tasa de fallos del 0.5%, nada mejor que un híbrido bien ajustado, con el doble de complejidad de mantenimiento. En líneas con perfiles de caja estables, elige por la tabla de umbrales y gasta donde importa. Solo las líneas mixtas con miles de SKUs cambiando a diario se ganan el derecho de hablar de inteligencia. Los pseudo-requisitos siempre suenan hermosos y salen feos en precio.
Que el dinero esté bien gastado se reduce a un número: la tasa de fallos de agarre. Bájala del 0.3% y cualquier pinza se gana su sueldo. Si no la bajas, la pinza más inteligente es decoración.
Por Da Liu, Ingeniero de Automatización
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.