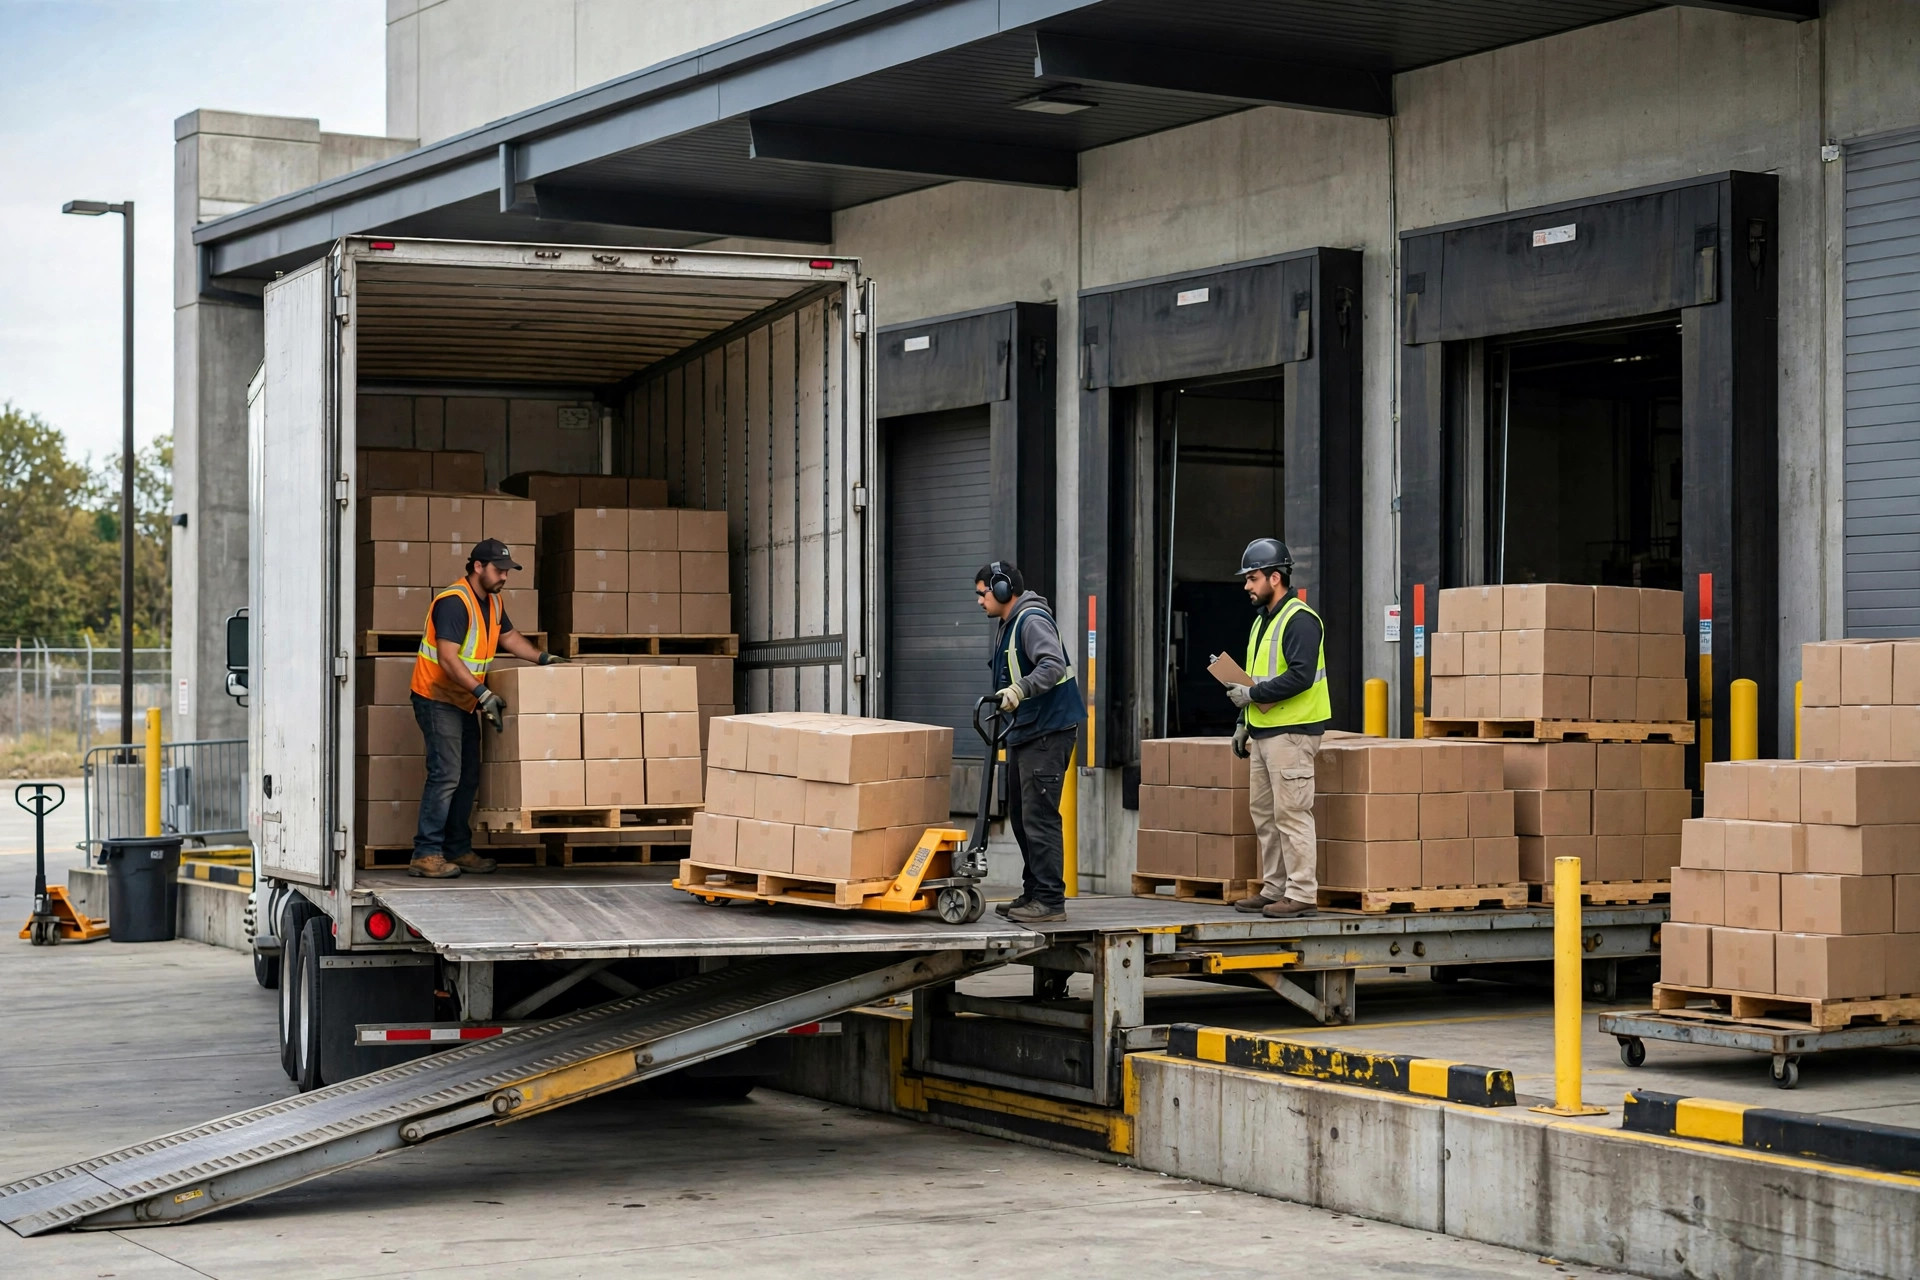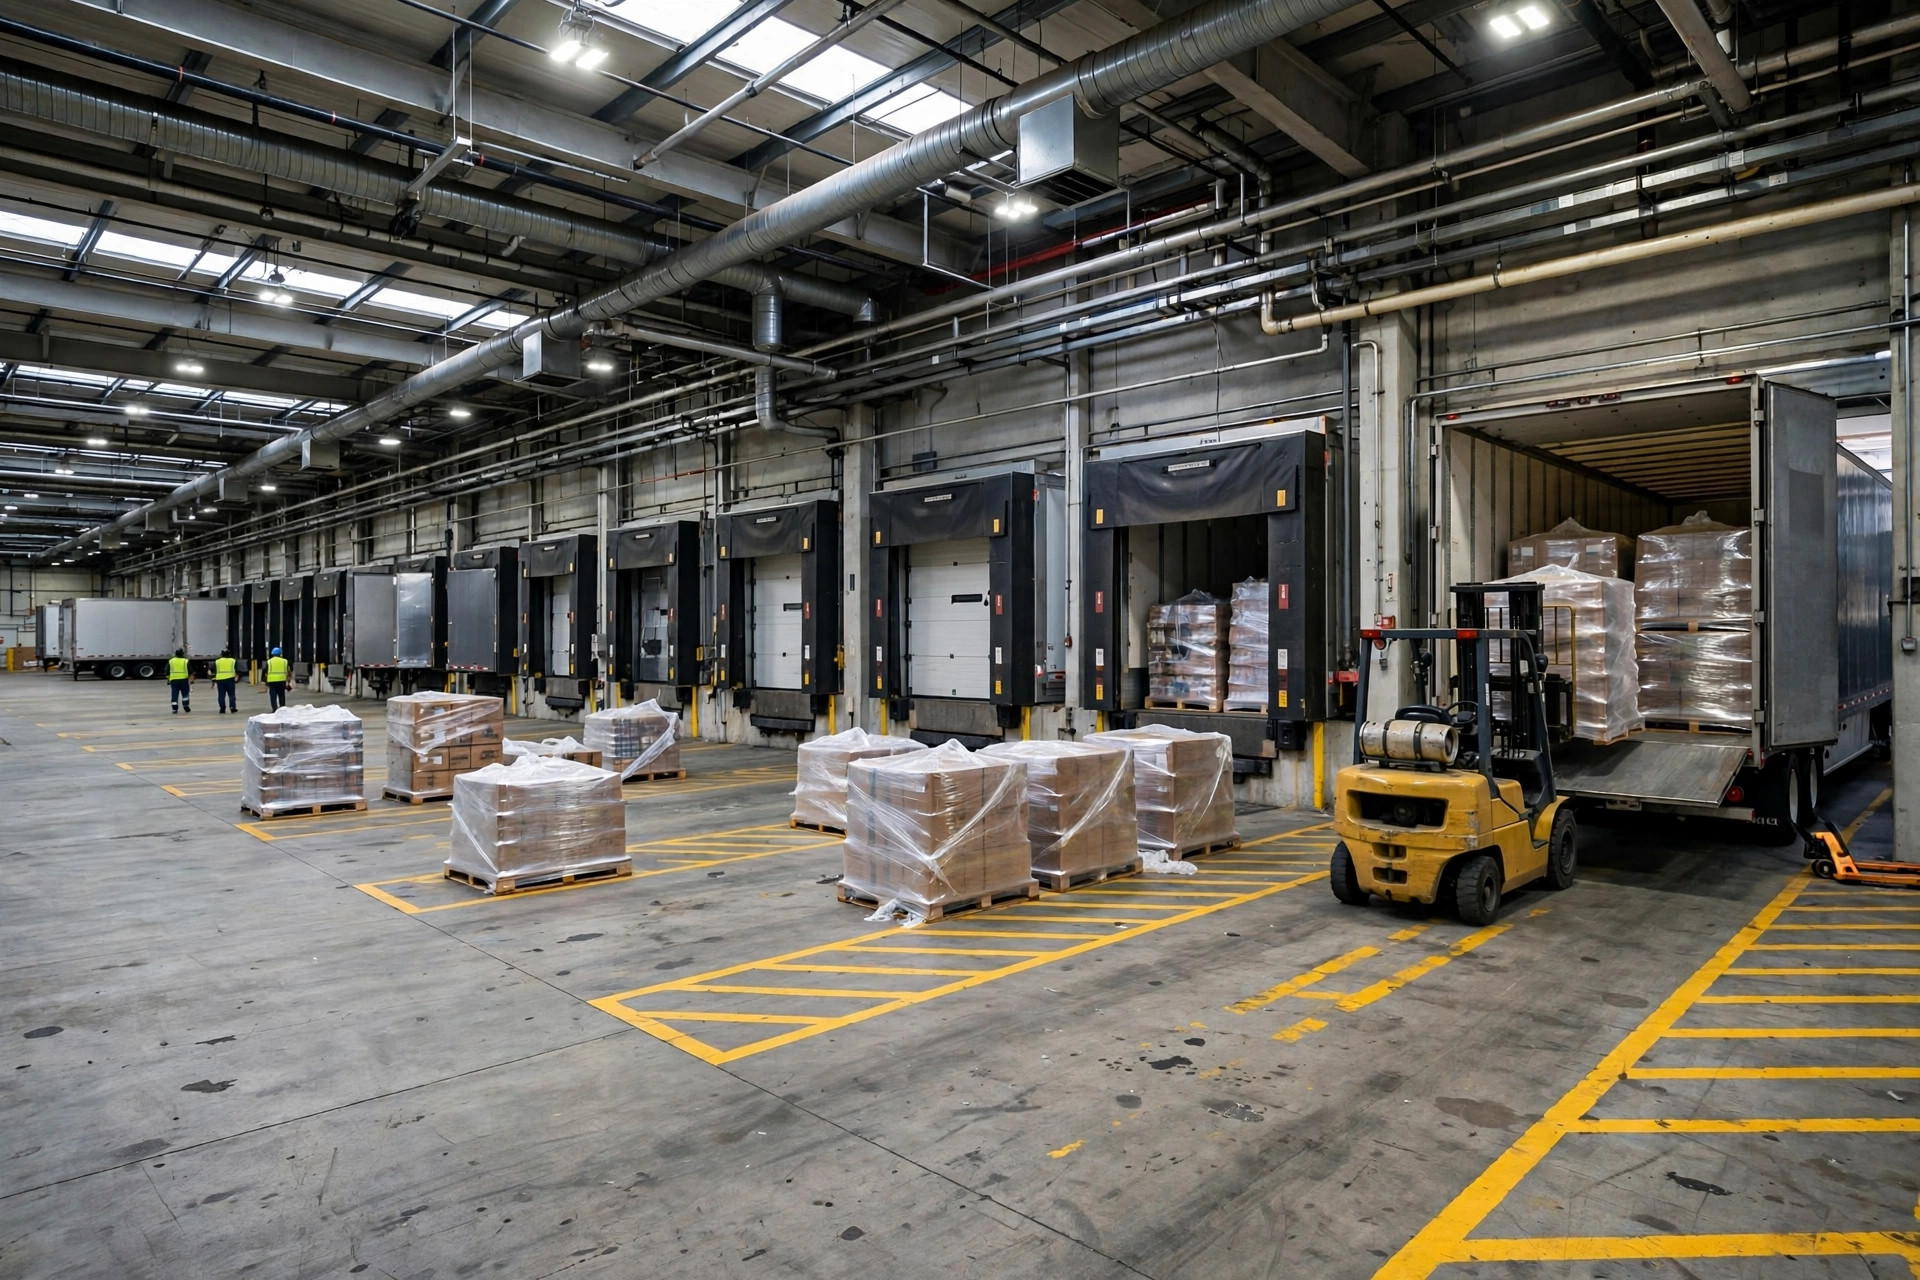
El mes pasado asistí a una reunión matutina en un almacén de comercio electrónico en Fontana, y vi cómo el supervisor de recepción y el jefe de colocación casi llegan a las manos. Recepción decía: descargamos 40 pallets por hora, todo ordenado y perfecto, la colocación va lenta. Colocación respondía: los pasillos están bloqueados con pallets de lado a lado, las carretillas literalmente no pueden pasar — vamos lentos porque descargan donde les da la gana. Asisto a alguna versión de esta reunión tres veces al año. Ambas partes siempre tienen razón en algo. Nunca se resuelve. Porque la causa raíz nunca son las personas. Es el flujo.
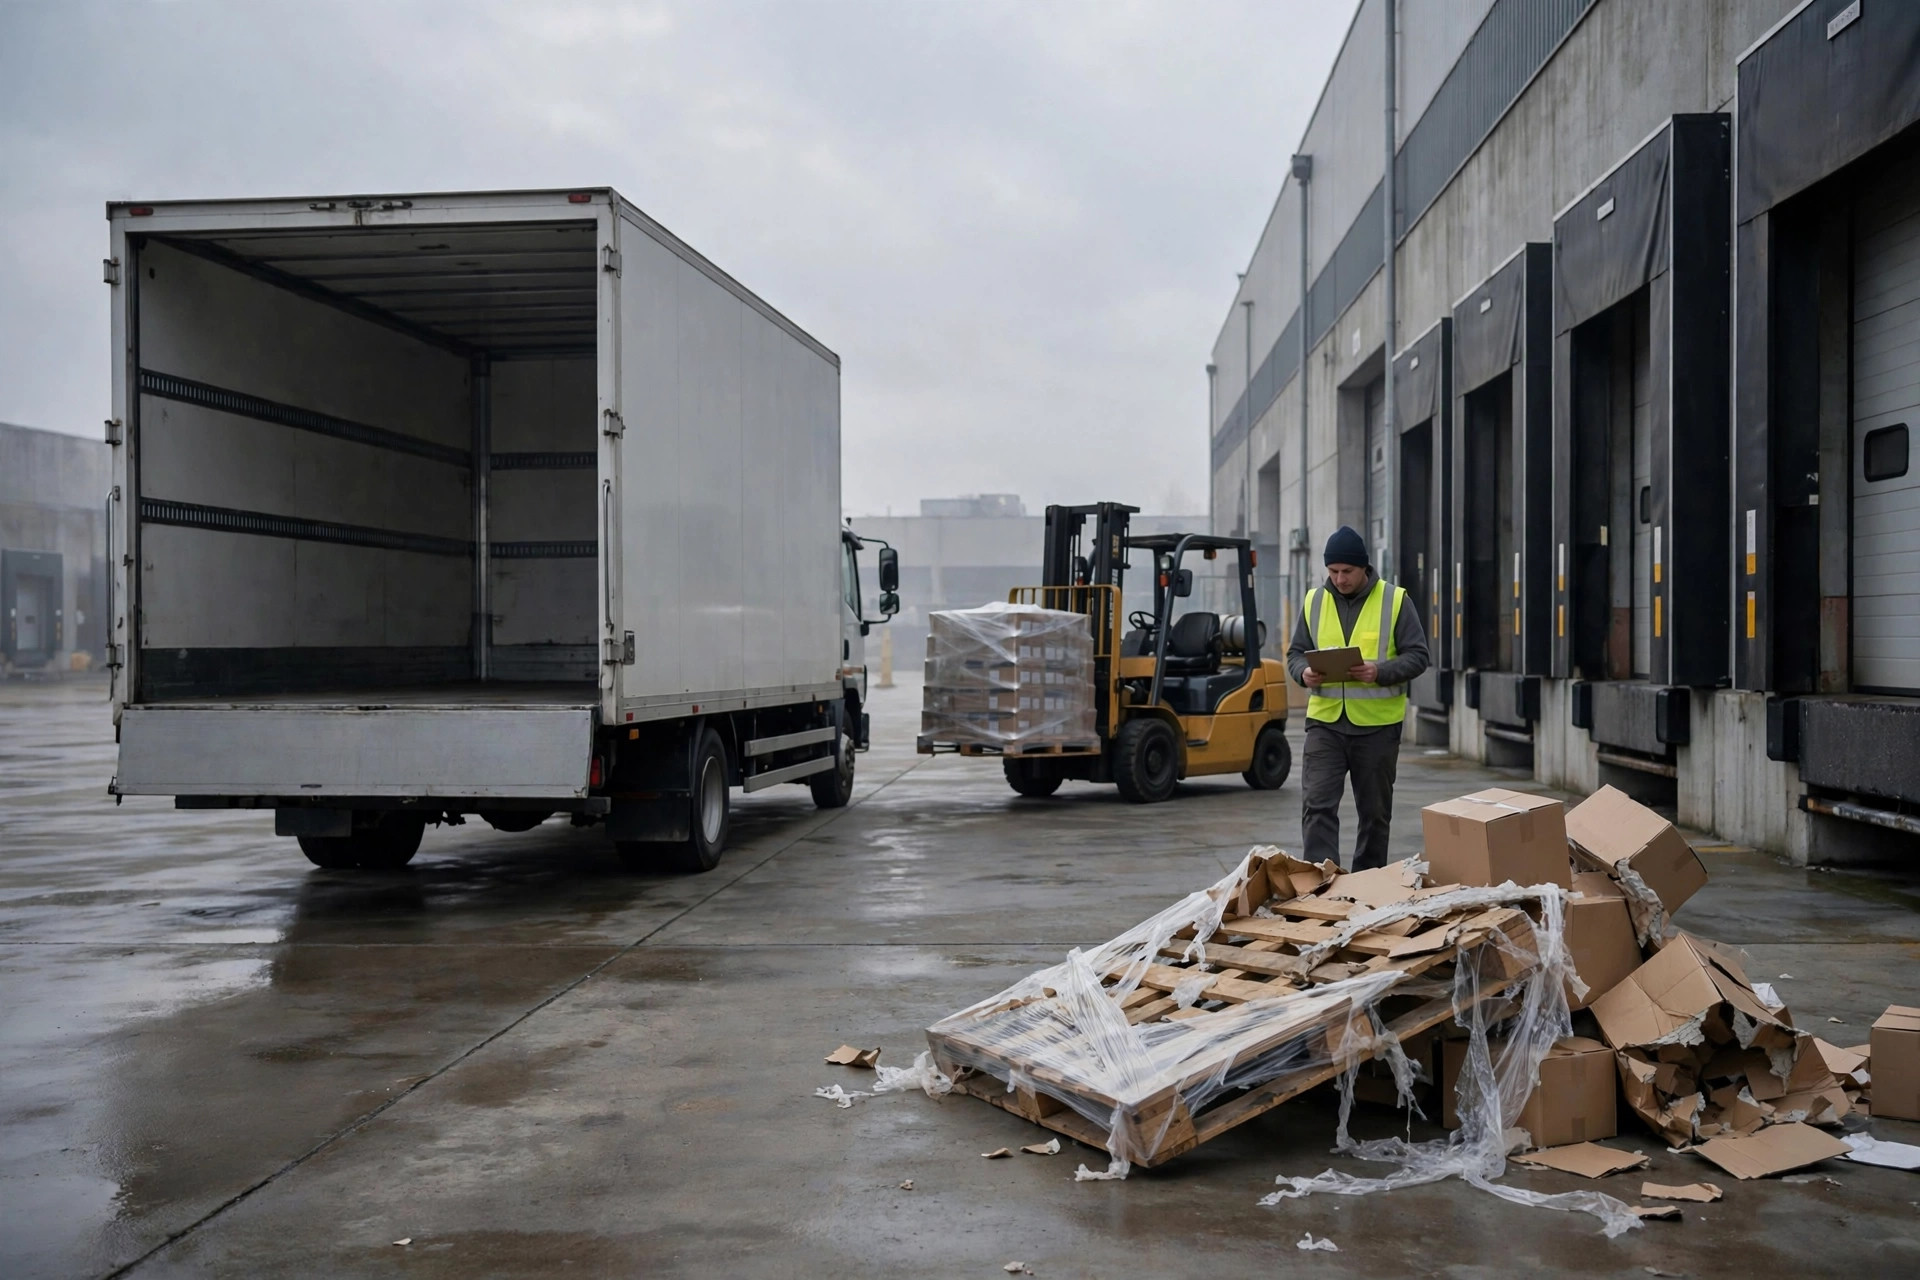
Estos dos equipos están condenados a pelear desde el primer día. La recepción se mide por la velocidad de descarga — hay camiones esperando en el muelle, la detención cuesta $75 a $100 la hora por remolque, y todos quieren que esa puerta gire rápido. La colocación se mide por pallets colocados por hora, lo que significa que los conductores quieren pasillos despejados, asignaciones de ubicación sensatas y recorridos cortos. Así que recepción deja los pallets en el primer trozo de suelo libre que encuentra, y los carretilleros de colocación se pasan el turno zigzagueando con la carretilla por un laberinto de pallets. Cuanto más congestionado está, más lenta va la colocación; cuanto más lenta va la colocación, más pallets se acumulan. Al final ambos bandos se odian, la dirección decide que es un problema de personas, y cambian supervisores, tocan los bonos de muelle y hacen reuniones motivacionales. Todo inútil.
El espacio de espera es matemática, no intuición
En muchos almacenes, la zona de espera se dibujó el día de la apertura y nunca se revisó: deja algo de suelo libre delante del muelle, pinta unas líneas amarillas, listo. Luego llega la temporada alta, el volumen se duplica, la espera rebosa, los pallets invaden los pasillos de circulación y todo el flujo muere.
El tamaño que necesita tu zona de espera se puede calcular. No es una corazonada. La fórmula es simple:
Posiciones de espera necesarias = pallets entrantes por hora × tiempo medio de permanencia en horas × 1.5 de factor de seguridad
Un ejemplo típico. Una instalación de comercio electrónico de 80,000 pies cuadrados tiene su pico de recepción de 6 a 10 de la mañana, descargando 50 pallets por hora. Un pallet permanece en espera un promedio de 4 horas entre la descarga y la colocación. La demanda pico de espera es 50 × 4 = 200 posiciones. Multiplica por 1.5 para cubrir llegadas irregulares, retenciones de calidad y caídas del sistema, y obtienes 300 posiciones.
Una posición de pallet, con su parte de espacio de maniobra, necesita unos 25 pies cuadrados. Así que 300 posiciones son unos 7,500 pies cuadrados de espera. Ve a medir la tuya. Yo rutinariamente encuentro almacenes con 3,000 a 4,000 pies cuadrados de espera frente a una demanda real de 7,000 o más. Mal dimensionado desde el primer día — ninguna cuadrilla del mundo puede hacer que eso funcione. Todo jefe de almacén debería hacer este cálculo una vez. Diez minutos, lápiz y papel.
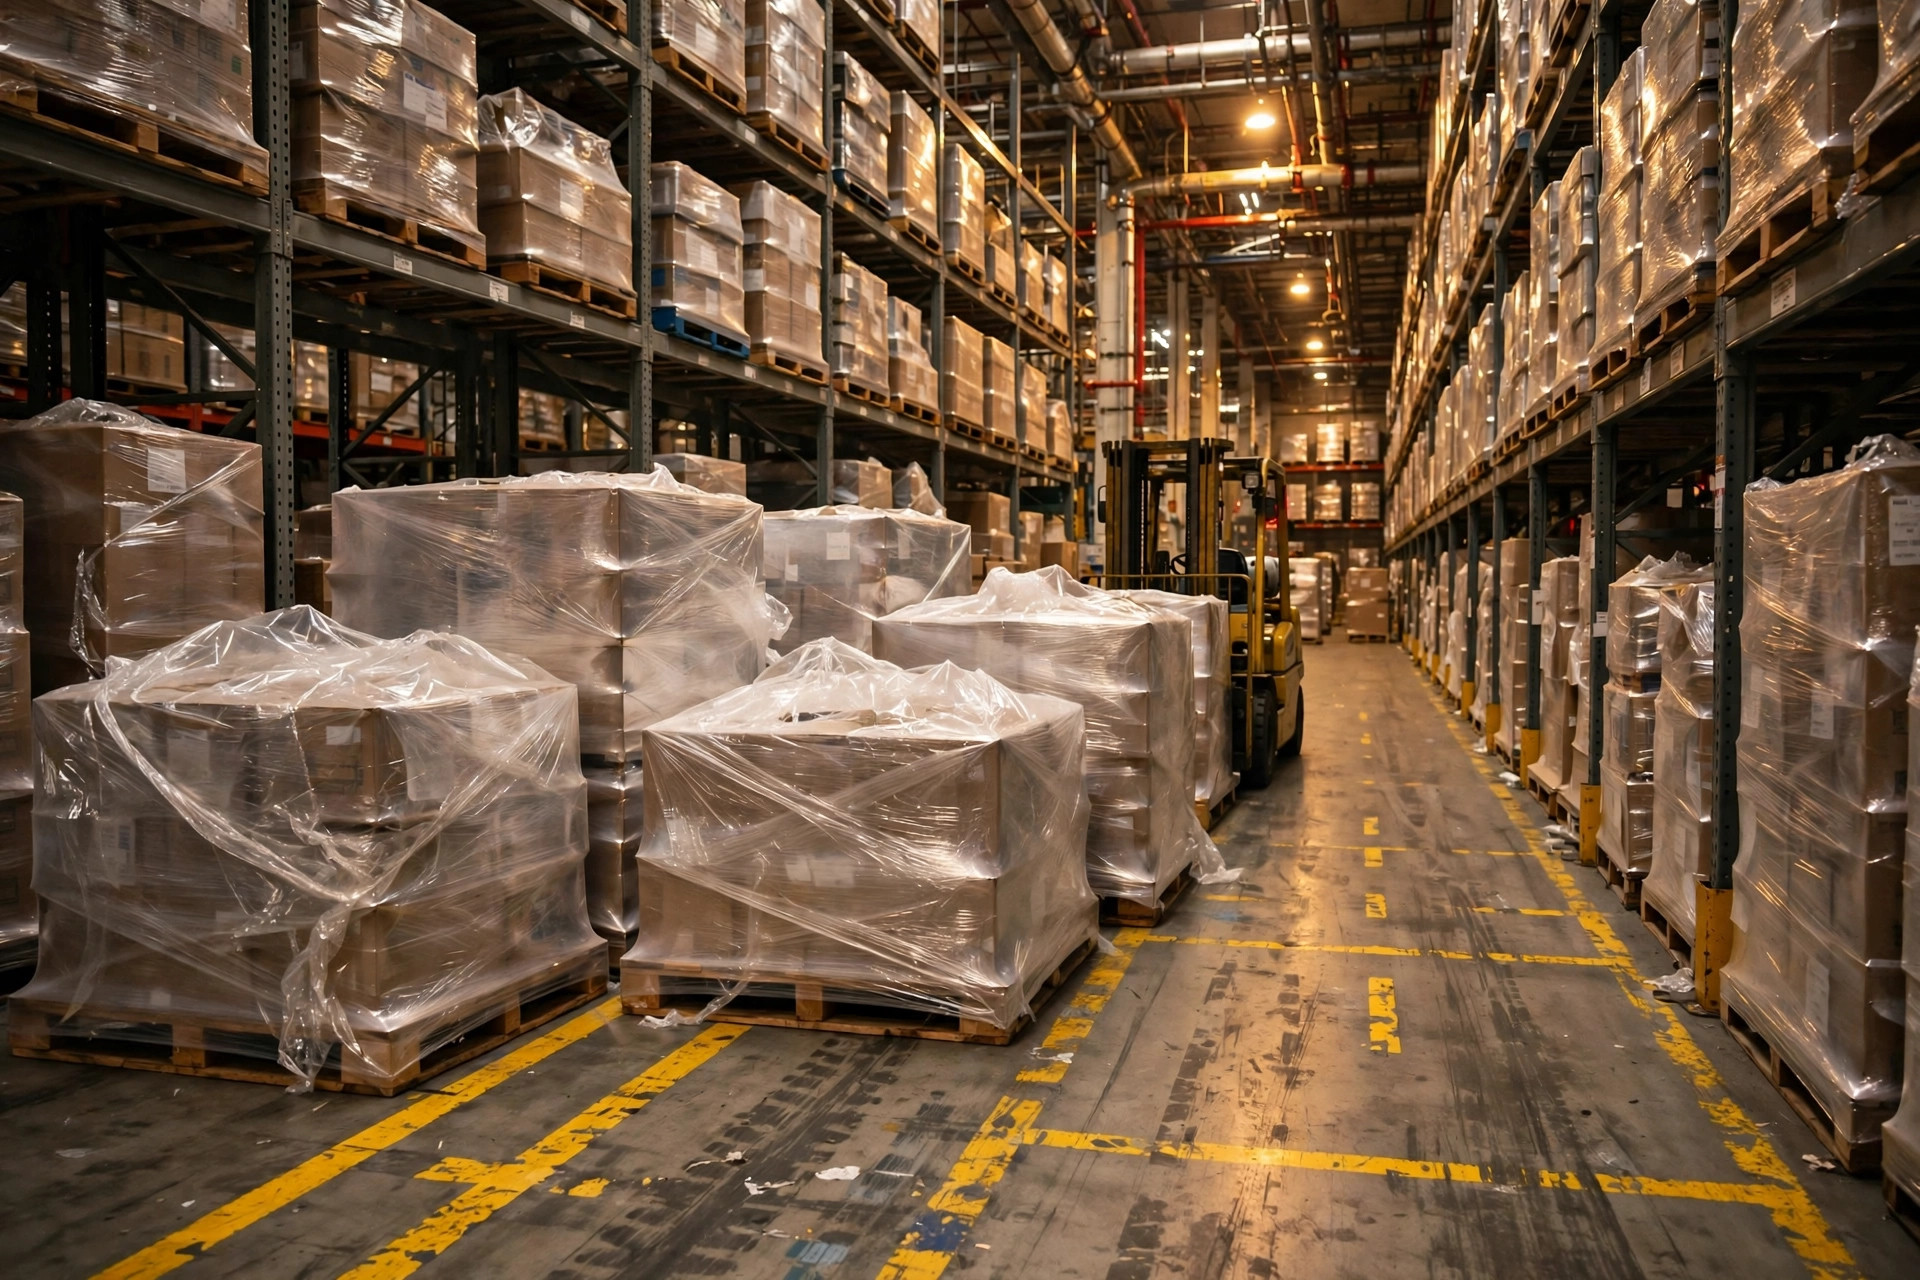
Una vez que tengas el número, no corras a ampliar. Primero revisa el segundo problema: ¿tu espera está en el sitio correcto?
Deja de asignar puertas de muelle por orden de llegada
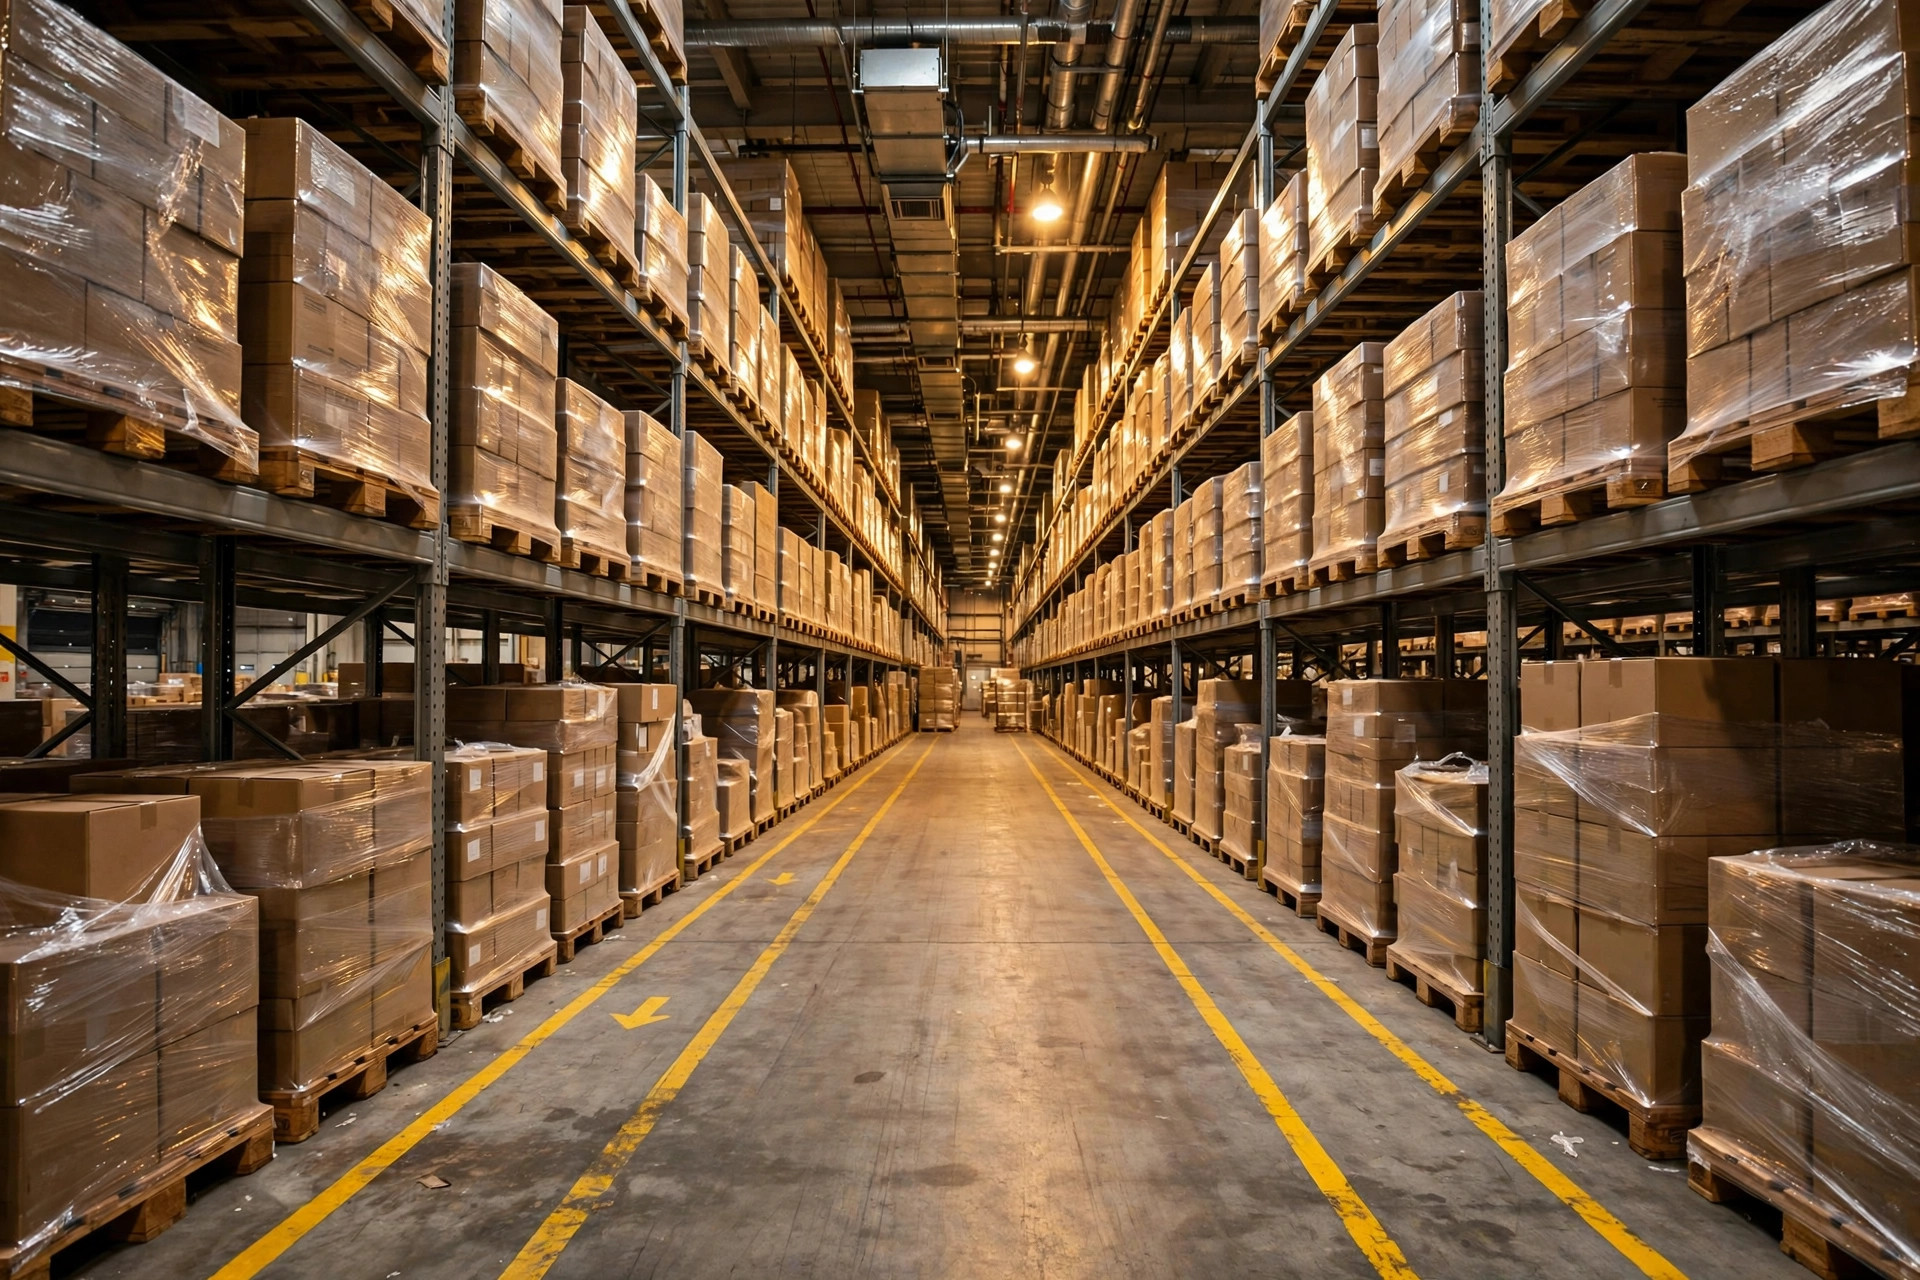
El error más común que veo es la asignación de muelles por orden de llegada: el camión entra por la puerta que esté libre. Así, la mercancía con destino a la zona A y la mercancía con destino a la zona D aterrizan ambas en la puerta 1, todo se amontona en una sola zona de espera, y las carretillas de colocación se abren en abanico desde un único punto por todo el edificio, con rutas que se cruzan por todas partes.
La solución es agrupar las puertas por zona de colocación. Divide el almacén en unas pocas zonas lógicas grandes y dedica dos o tres puertas de recepción a cada una, tan cerca de esa zona como lo permita el edificio. La mercancía de la zona A solo entra por las puertas de la zona A — espera cerca y se coloca cerca, con recorridos cortos que no se cruzan. Como ventaja, la recepción clasifica la mercancía por zona durante la descarga, así que la colocación no tiene que volver a clasificarla.
Esto no cuesta casi nada. Es un cambio de norma, más alinear la asignación de puertas con tus transportistas y el sistema de citas. Lo difícil es hacerlo cumplir: los conductores están acostumbrados a entrar por cualquier puerta libre, así que necesitas a alguien en el muelle vigilando durante dos semanas. Después se convierte en hábito.
Tres soluciones baratas para un edificio existente
Si tu edificio ya está construido y no puedes rediseñar el layout, estos tres movimientos te dan el mayor alivio por el menor dinero.
Primero, convierte los pasillos principales de carretillas en sentido único. Los pasillos de doble sentido parecen flexibles, pero en la práctica las carretillas de recepción y las de colocación se encuentran de frente todo el día, nadie cede el paso, y es un accidente a la espera de ocurrir. Convierte los principales en un circuito de sentido único, pinta las flechas con claridad, y la velocidad total de circulación sube porque desaparecen los conflictos de cruce.
Segundo, divide la espera en carril rápido y carril lento. La mercancía con calidad aprobada, etiquetada y lista para colocar va al carril rápido, con un objetivo de permanencia inferior a dos horas. La mercancía a la espera de inspección, etiquetas o recepción en el sistema va al carril lento. Mezclar las dos es la razón más común de que la espera reviente — la mercancía lenta siempre acaba bloqueando a la rápida.
Tercero, escalona los turnos. En muchos almacenes el pico de recepción y el pico de colocación caen en la misma ventana, con dos flotas de carretillas peleando por el mismo suelo. Retrasa el turno de colocación dos horas: deja que recepción limpie el pico de la mañana y libere la mitad de la espera antes de que entre la colocación. Suena rudimentario. Yo vi a un 3PL en Ontario hacer exactamente esto y llevar la puntualidad de la colocación del 70% al 92%.
Un detalle más sin coste: no pintes una sola caja grande para la espera. Marca una posición delimitada por pallet, un pallet por contorno, con la altura de apilado (normalmente máximo dos de alto) escrita en el procedimiento. Todo lo que quede fuera de las líneas es una infracción, y los jefes la revisan con fotos a diario. Cuanto más específicas sean las marcas en el suelo, menos discusiones — la mayoría de los "almacenes desordenados" son en realidad un estándar vago que cada uno interpreta a su manera.
El coste de no hacer nada también se puede calcular
Algunos propietarios lo tratan como simples roces que pasan solos. Haz los números. Detención a $75–100 la hora: tres remolques extra al día, cada uno esperando dos horas de más, queman $13,000 a $18,000 al mes. La colocación retrasada un día significa que los módulos de picking se quedan sin stock un día — los envíos tardíos traen penalizaciones, los envíos divididos duplican tu flete de salida. Y las horas extra en temporada alta para una cuadrilla de colocación trabajando hasta las 10 p.m. a tarifa de hora y media suman rápido.
Compáralo con repintar las líneas del suelo por unos miles de dólares, dos semanas haciendo cumplir una norma de asignación de puertas, y un escalonamiento de turnos que no cuesta nada. No es un cálculo difícil.
Mi veredicto: en nueve de cada diez almacenes donde recepción y colocación están a la greña, el edificio les debe una deuda de diseño de flujo — no es un problema de personas. Antes de cambiar a otro supervisor, haz el cálculo de la espera en papel y revisa tu hoja de asignación de puertas de muelle. El lunes por la mañana, primer turno: dedica dos horas a contar cuántos pallets hay en espera en el pico. Ese número te dirá exactamente dónde vive el problema.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.