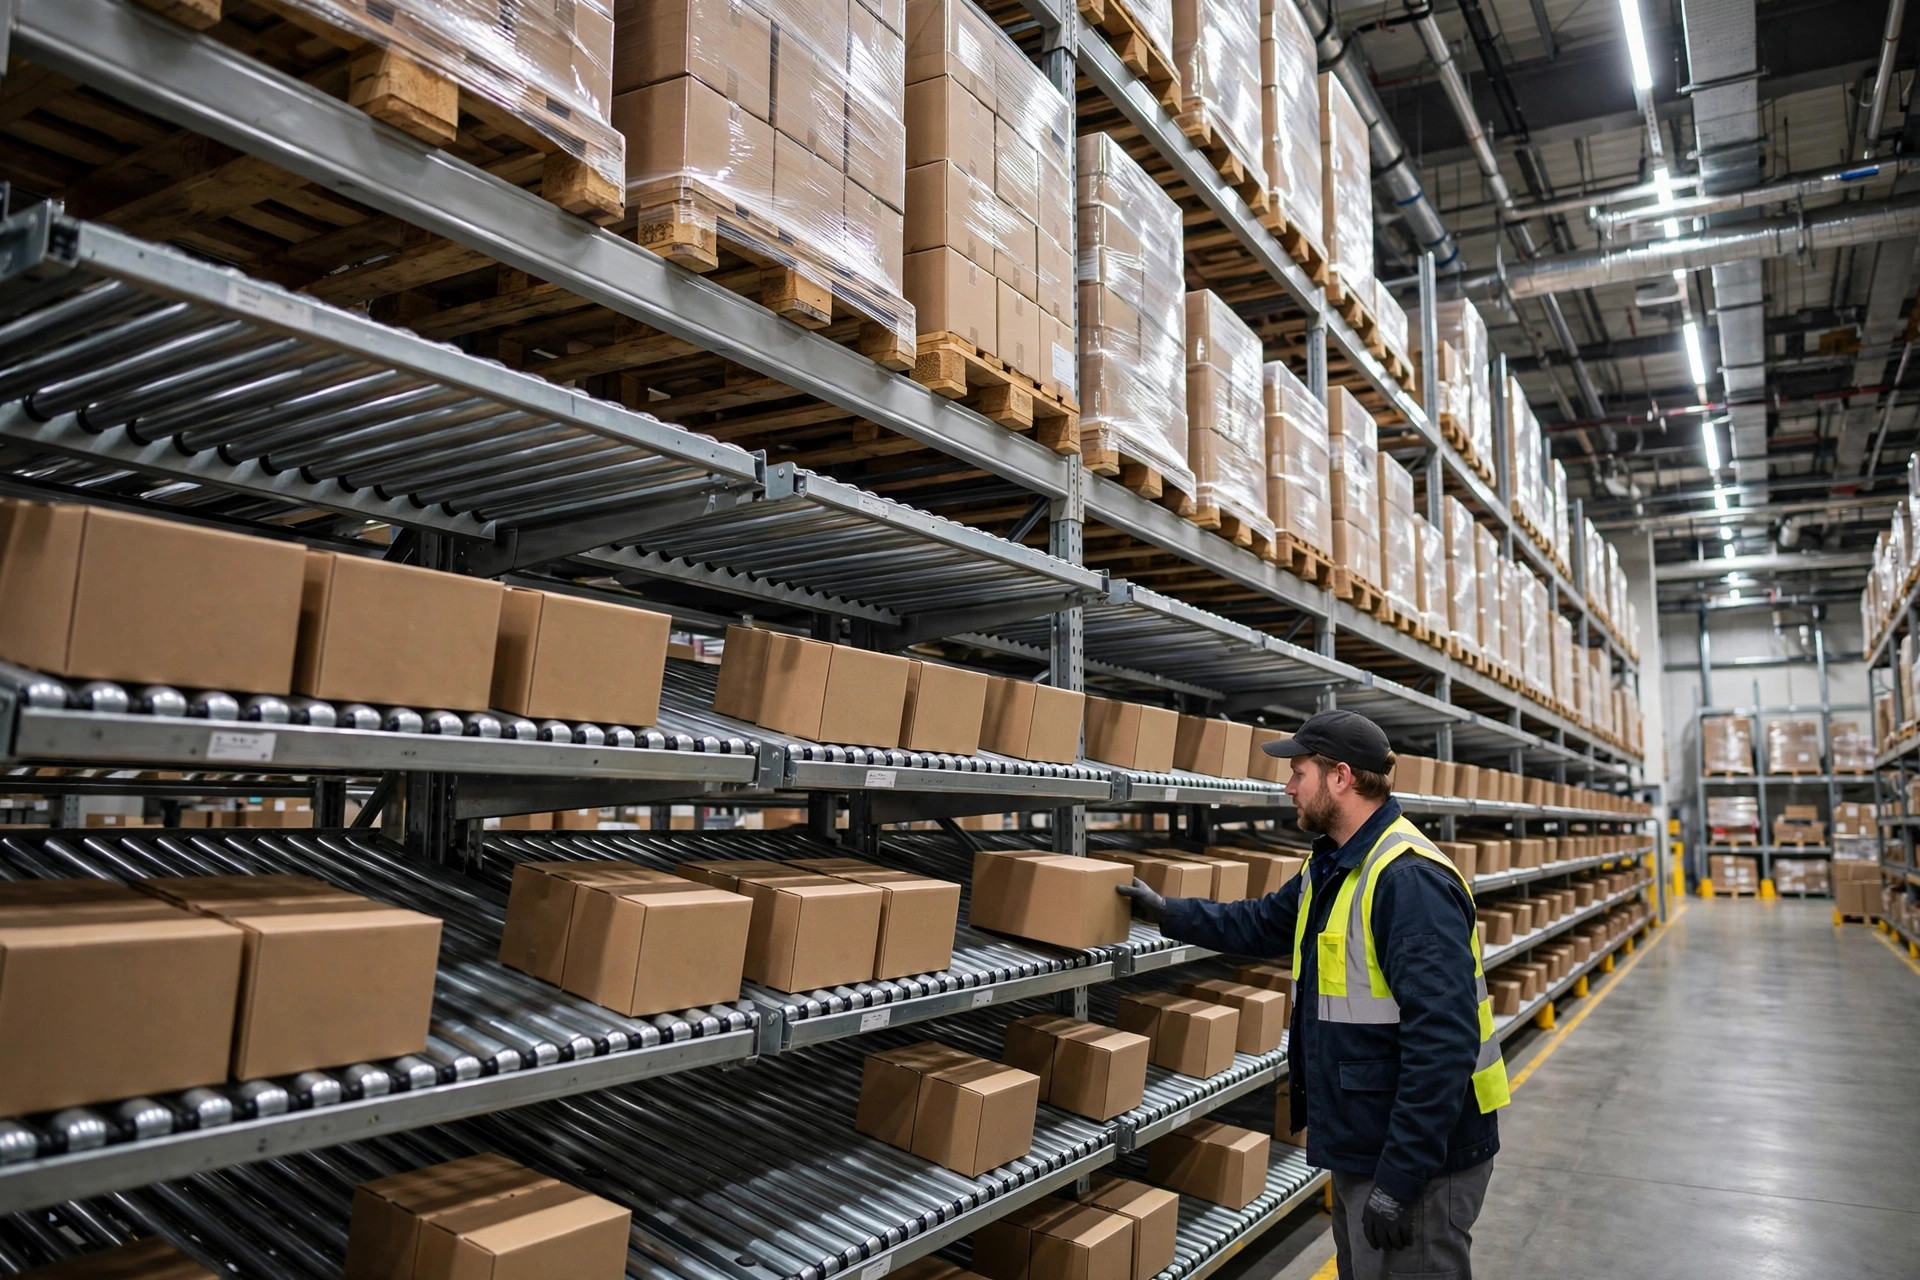
Otoño de 2025. Estoy recorriendo la zona de picking forward de un 3PL de autopartes en Chino, California — unos 150,000 pies cuadrados, cerca de 8,000 SKUs. El gerente del almacén señala una fila aparentemente interminable de estantería de cartón flow rack, bastante orgulloso. «Lao Mi, mira: cada SKU tiene dos frentes de picking. Justo para todos, ¿no?»
No respondo. Paso el dedo por los cartones de los últimos frentes al final del pasillo. Polvo.
«¿Cuántas veces al día reponéis?», pregunto. «Dos.» «¿Entonces cuándo fue la última vez que se movió algo de esos frentes?» No tiene respuesta.
La equidad es la ilusión más cara de una zona de picking.
¿Cuántos frentes de picking forward debería tener un SKU? Me han hecho esa pregunta decenas de veces y mi respuesta nunca cambia: no adivines — trabaja al revés. Demasiados frentes y estás pagando alquiler por ubicaciones vacías mientras tus pickers caminan kilómetros de más cada día. Muy pocos y el frente se queda seco, los pedidos se paran y tu equipo de reposición pasa el turno entero apagando incendios. Este es el método que llevo años usando.
Antes de calcular nada, ve a medir un frente
La mayoría salta directamente a la fórmula y se equivoca en el paso uno — porque en realidad no sabe cuánto cabe en un frente de picking.
Capacidad de frente significa cuántas unidades de picking caben en un solo frente: un carril de estantería flow rack, una posición de palet a nivel de suelo, un hueco de estantería. Son números radicalmente distintos. Y esta es la parte que importa: usa lo que cabe de verdad, no lo que dice el catálogo del fabricante. Un carril de flow en teoría puede aguantar ocho cajas, pero con tamaños de caja mezclados y el espacio de mano que necesitas al frente, en realidad caben seis. Pues seis es tu número. Los ocho no existen.
Hay una trampa más sutil que la capacidad equivocada, y la veo más a menudo: mezclar unidades de medida. Volumen de picking diario contado en unidades, capacidad de frente medida en cajas — divides una entre otra y te vas por múltiplos. El peor caso que he visto calculó doce frentes para un SKU que necesitaba tres, todo porque unidades y cajas se mezclaron en la misma fórmula. Elige una unidad, úsala en todo, escríbela junto a la fórmula. Pégala en la pared si hace falta.
Deja de mirar el picking. La verdadera restricción es la reposición.
El número de frentes de picking parece un problema de picking. En realidad es un problema de reposición.
La lógica es simple: lo que haya en un frente tiene que aguantar hasta que llegue la próxima reposición. Así que cuántos frentes necesitas empieza por cada cuánto puedes reponer de verdad — y me refiero de verdad, no a lo que pone el plan de turnos. ¿Cuántos operarios de reposición tienes? ¿Las tareas de reposición compiten con las de picking por los mismos carretilleros? ¿Repone alguien en el turno de noche? Las respuestas a esas preguntas son tu verdadera restricción.
Temporada alta y semanas normales no se llevan el mismo número. Yo saco 90 días de datos del WMS y calculo sobre las semanas fuertes, no sobre la media anual. Los frentes dimensionados a la media se quedan secos el primer día del pico — aprendí esa lección a las malas hace años en un proyecto de slotting para un e-commerce, donde el equipo de reposición hizo docenas de reposiciones de emergencia al día durante la campaña navideña y las líneas de picking se quedaban esperando producto.
La clasificación ABC es un requisito previo aquí, no una ocurrencia tardía. Los artículos A salen todos los días — dales varios frentes, uno junto a otro, para que el picker lo coja todo de una pasada. Los artículos C se mueven una vez por semana — un frente, y solo uno. Un segundo frente para un artículo C casi seguro que acabará medio vacío acumulando polvo. Sin ABC, no hay conversación sobre el número de frentes. Ese es el orden.
¿Cómo encuentras tu verdadero intervalo de reposición? No le preguntes al supervisor — pregúntale al sistema. Saca una semana de tareas de reposición del WMS y mira las marcas de tiempo desde la creación hasta la finalización de la tarea. La mediana es tu intervalo real. Muchos almacenes tienen «dos veces por turno» en el plan mientras el equipo de verdad es absorbido por el apoyo al picking en cuanto se calienta el día, estirando el intervalo a una vez al día. Metes el número del plan en la fórmula y todas las respuestas salen mal. Mi costumbre: calculo con la mediana del sistema y luego añado medio día más de colchón. Prefiero sobredimensionar medio frente que jugarme la ejecución perfecta de la reposición.
La fórmula: trabaja al revés desde la demanda
Con esos tres números en mano, las cuentas son sencillas:
- D: volumen de picking diario del SKU, en base a temporada alta, unidades consistentes
- C: lo que cabe de verdad en un frente, medido — no de catálogo — en unidades
- T: el verdadero intervalo de reposición en días (dos veces al día = 0.5), más un colchón de seguridad S — yo suelo llevar de 0.5 a 1 día según cuánto odies las roturas de stock
Frentes necesarios = D × (T + S) ÷ C, redondeado hacia arriba.
Vamos a recorrerlo una vez con números inventados a modo de ejemplo — pon los tuyos cuando lo hagas de verdad: un SKU pica 120 unidades al día en semanas fuertes, un carril de flow de verdad aguanta 30 unidades, la reposición corre dos veces al día (T = 0.5), colchón de seguridad 0.5 días. Frentes = 120 × (0.5 + 0.5) ÷ 30 = 4 frentes.
¿Y dónde vive el resto del inventario? En la reserva a granel. La zona forward solo guarda lo necesario para sobrevivir hasta la próxima reposición; todo lo demás va a ubicaciones de reserva de palet completo en altura. Esa es toda la lógica de la división forward-reserva: un pie cuadrado de picking forward cuesta muchísimo más que un pie cuadrado de reserva en altura, y aparcar dos semanas de inventario en un frente forward es como usar un terreno en primera línea de playa de aparcamiento. Mi regla práctica: si la fórmula dice que un SKU necesita más de cinco frentes, párate a pensar — o lo divides en un híbrido de frentes forward más picking directo de palet completo, o admites que ese SKU nunca debió estar en el picking por piezas.
Una forma rápida de saber si tu zona forward está sobredimensionada, sin sacar datos: recorre la zona forward antes de que acabe el turno, revisa al azar veinte frentes y cuenta cuántos tienen más de dos días de picks. Si más de la mitad están a reventar, tu zona forward está haciendo de almacén de reserva — ese producto debería estar arriba en la estantería. Diez minutos, un paseo, y lo hago en cada visita.
Demasiados frentes y muy pocos frentes mueren de formas distintas
Un último vistazo al dilema, para que no dudes después del cambio.
Demasiados frentes mueren despacio: la zona forward se expande, los pickers pasan la mitad del tiempo caminando, los frentes de artículos C están medio vacíos — estás pagando alquiler para almacenar aire — y la reposición de alguna manera se vuelve más agobiante, porque más frentes significan más frentes que patrullar y la cola de tareas nunca se vacía. Aquel almacén de Chino era de manual: 8,000 SKUs, dos frentes cada uno, una zona forward tan grande que los pickers batieron el récord de pasos de la empresa, con la fila del fondo acumulando polvo.
Muy pocos frentes mueren rápido: los frentes se quedan secos, los pickers se quedan plantados delante de huecos vacíos, la reposición se convierte en apagar incendios, las reposiciones de emergencia destrozan el plan normal de oleadas, y en pico te quedas sin stock dos o tres veces al día mientras atención al cliente se derrite. Si tengo que elegir, empiezo ajustado y aflojo — añadir un frente lleva un día; encoger una zona sobredimensionada significa replantear toda el área. En cada arranque greenfield que he hecho, coloco en el extremo bajo de la fórmula, lo dejo correr un mes y añado frentes solo donde el registro de roturas me lo diga. Así nunca te pasas.
Aquí va la lista de verificación:
- Termina primero la clasificación ABC. No pases a lo demás hasta hacerlo.
- Exporta el ranking de picks por SKU del WMS, aplica la fórmula a todos y marca los 20 primeros SKUs con la mayor diferencia entre frentes reales y calculados.
- Corrige primero los peores 3 a 5, déjalo correr una semana y compara el número de tareas de reposición y los incidentes de rotura antes y después.
- Recalcula cada trimestre — seis meses de deriva de la demanda bastan para dejar obsoleto cualquier plan de slotting.
- Deja en paz los frentes de artículos C. Si nunca tuvo rotura de stock, tocarlo solo te cuesta dinero.
Haz una cosa mañana por la mañana: saca tus 20 primeros SKUs por volumen de picking y pásalos por esta fórmula. Apuesto a que al menos tres de ellos se colocaron a ojo en su día. Haz los cambios, déjalo correr una semana y que el número de tareas de reposición te diga si funcionó. El slotting no da miedo cuando lo calculas — da miedo cuando no lo haces.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.