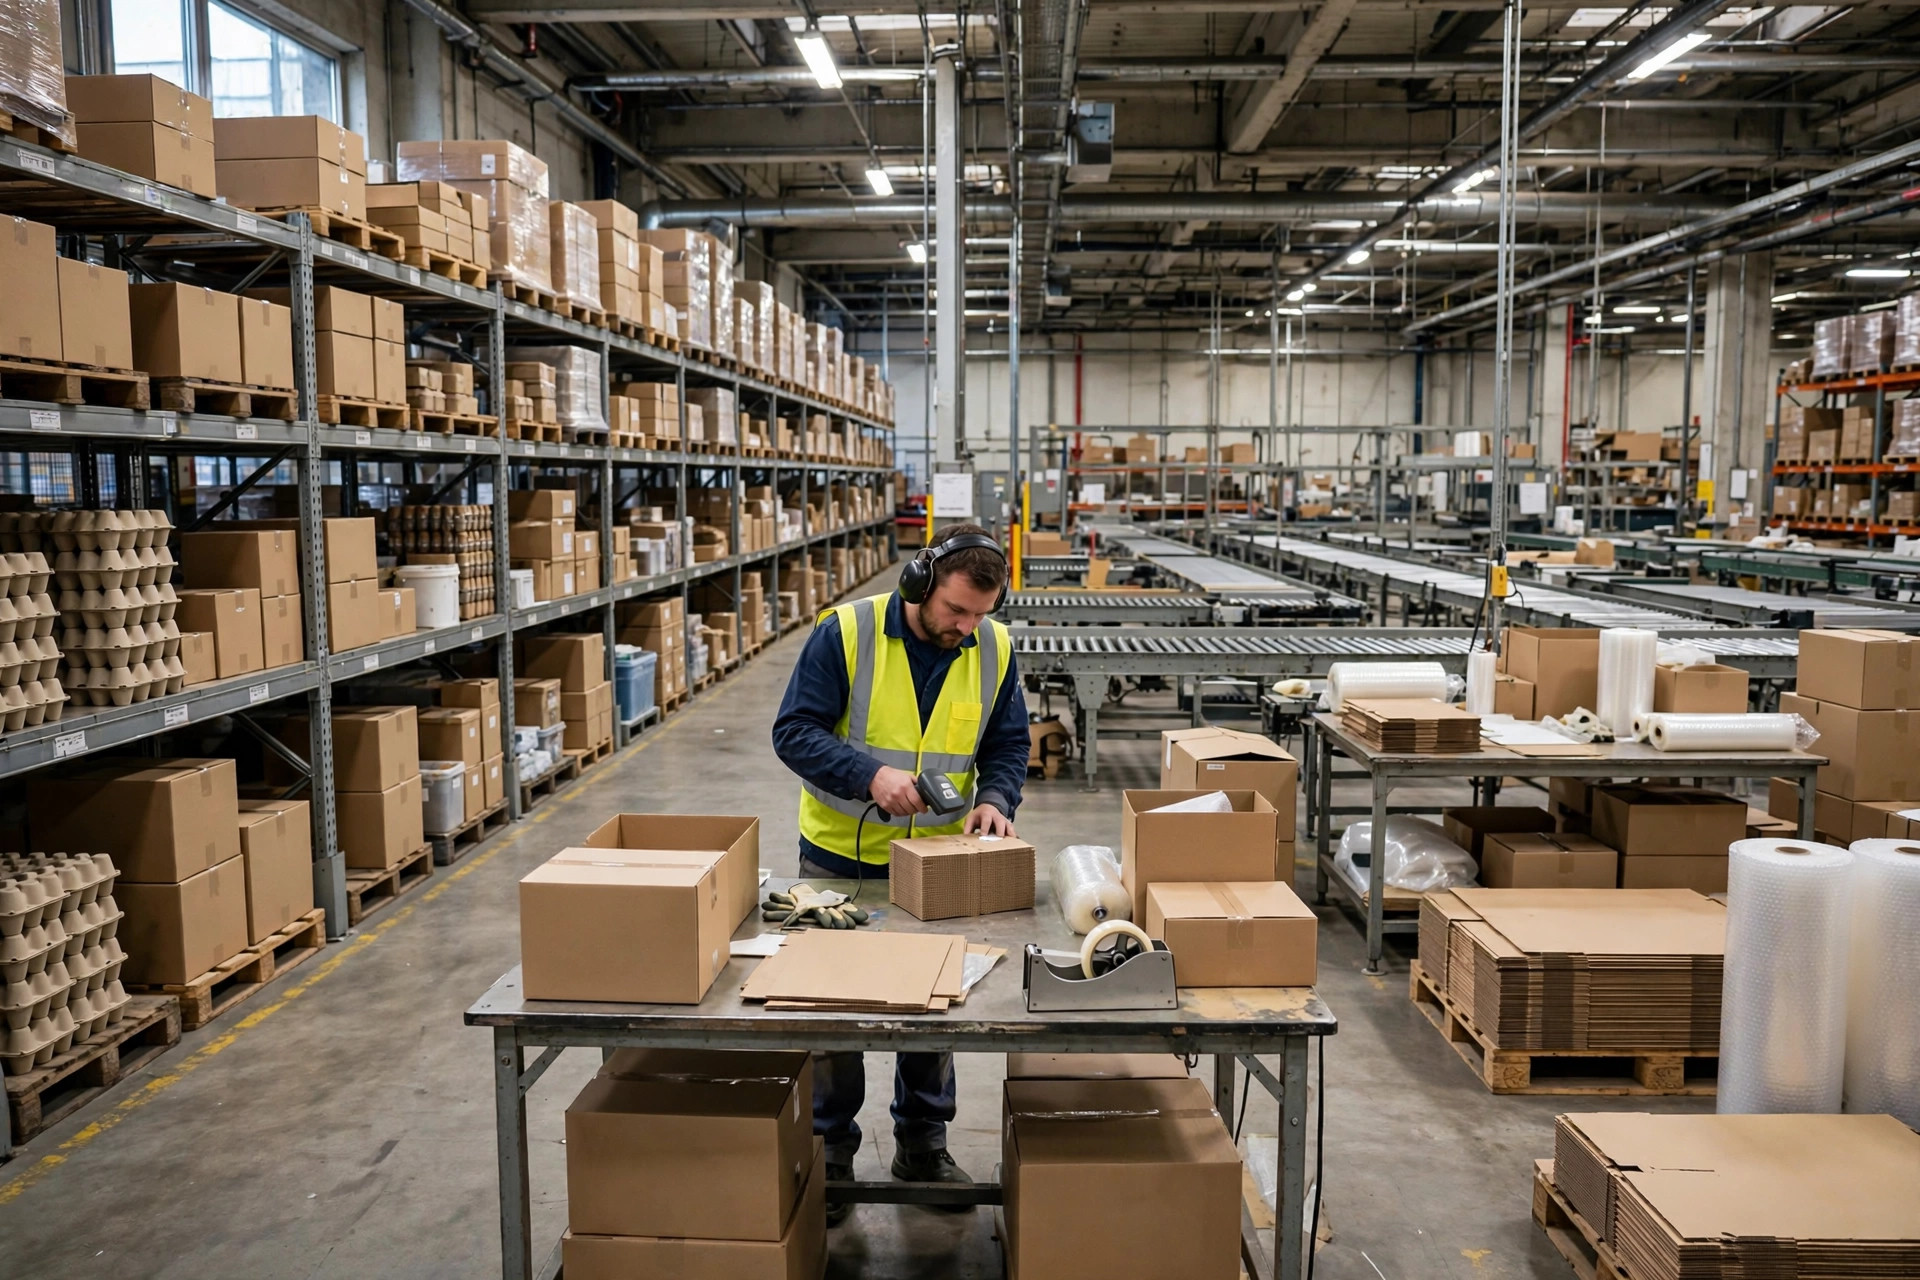
La mesa de control de calidad de este almacén está en el lugar más ridículo.
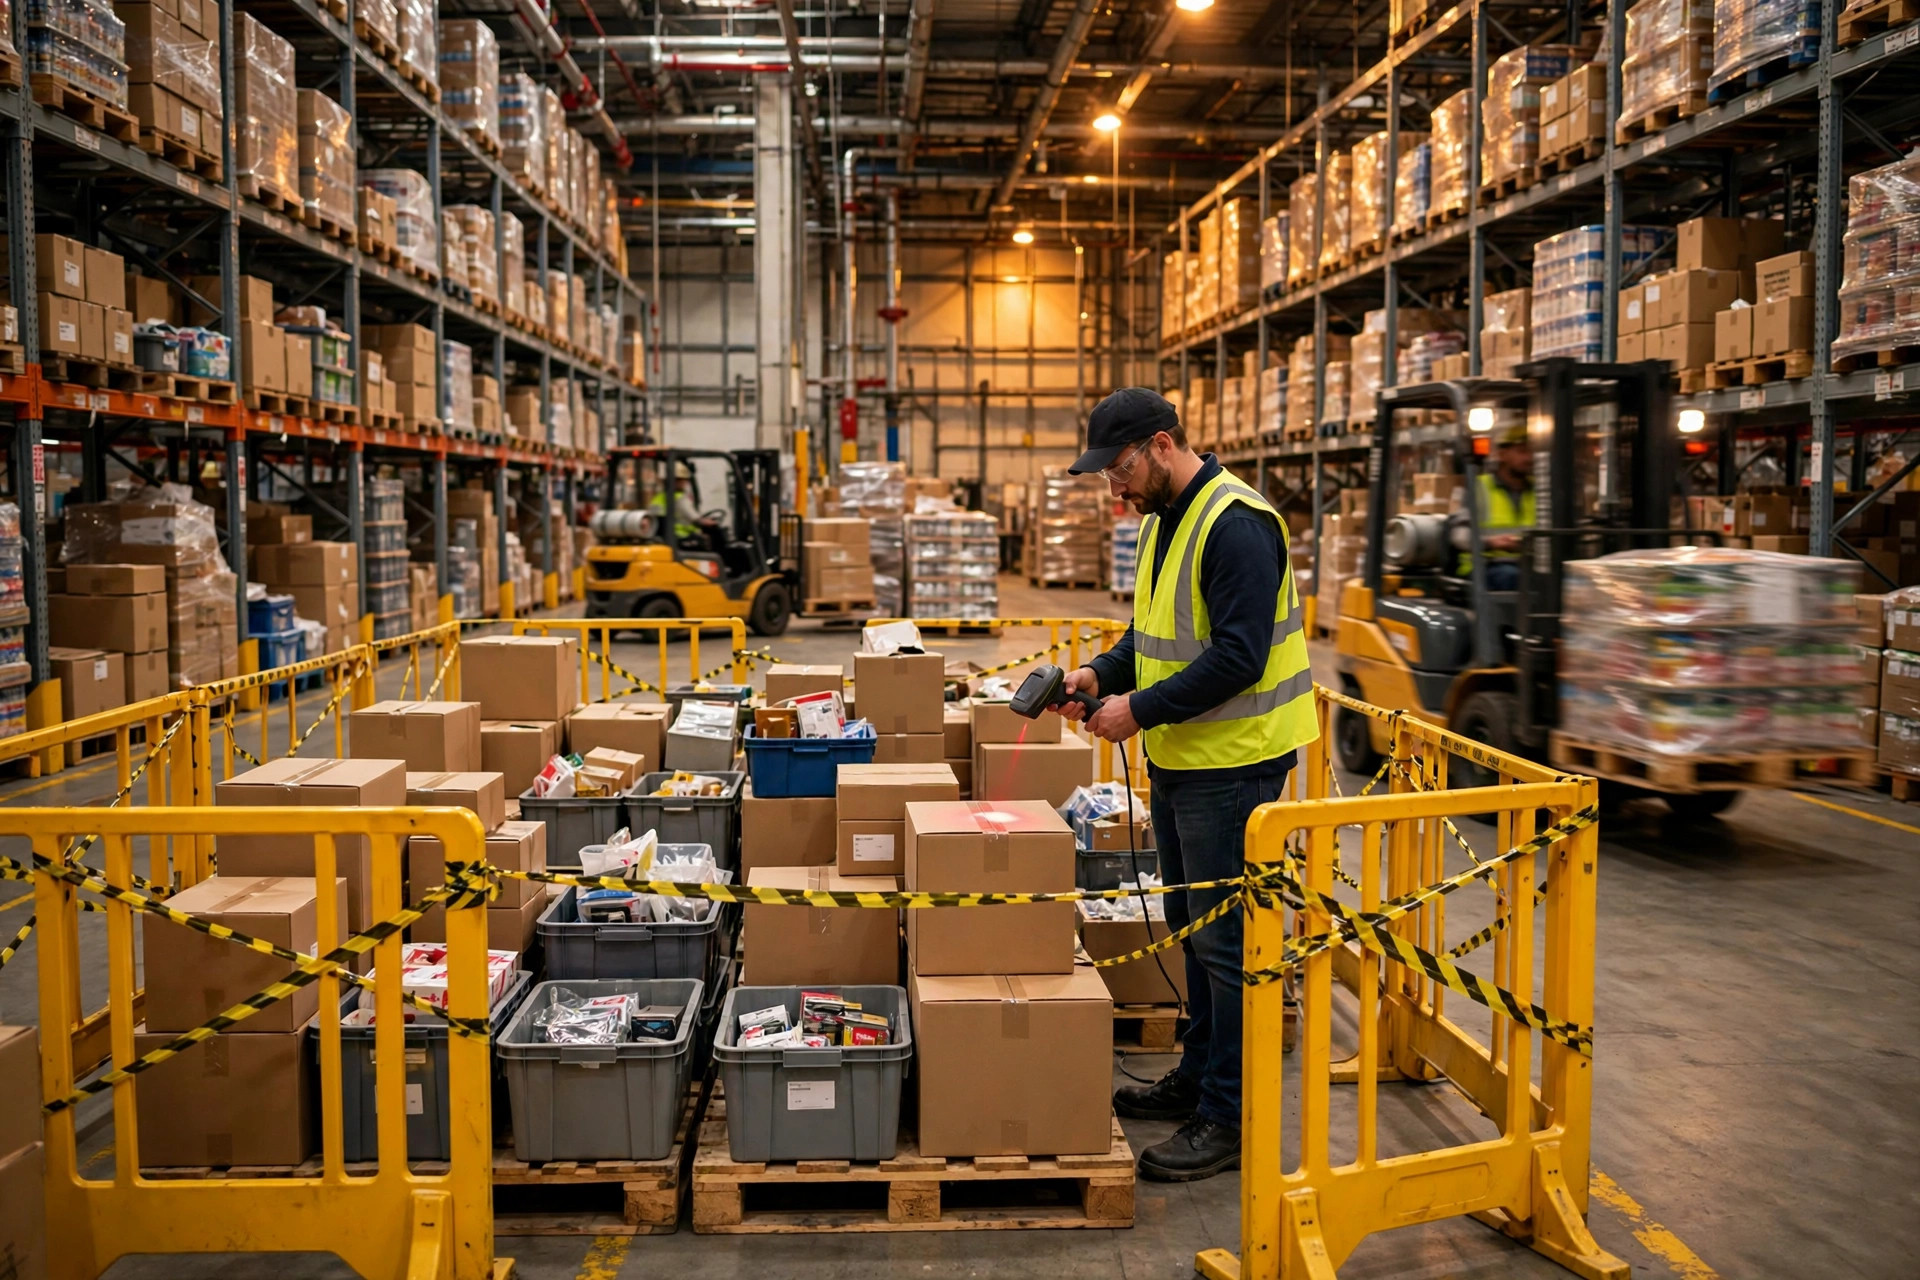
Dos semanas antes del Black Friday de noviembre pasado, fui a visitar a nuestro 3PL socio en California. Cincuenta mil pies cuadrados, unos 1,200 pedidos al día. La zona de picking en el extremo este, el empaque en el extremo oeste. ¿Y la mesa de control de calidad? Pegada a la pared norte, lejos de ambas.
Acompañé a un picker dos vueltas y me ardían las piernas. Empujar el carro 40 metros al norte hasta la mesa de QC, escanear, dar la vuelta y cruzar media zona de picking hasta el empaque en el oeste. Luego las cajas empacadas se empujan todo el camino de vuelta al este hacia la cinta. Un pedido "pasea" casi 150 metros de almacén antes de estar listo.
Nuestro tiempo de despacho se había alargado a 36 horas de pedido a salida, y los clientes presentaban quejas amenazando con pedir reembolsos. Pensé que era falta de personal por la temporada alta. El almacén decía lo mismo: "no hay nadie para contratar ahora mismo".
Luego pasé medio día en el piso y me di cuenta: nadie estaba parado. Todo el mundo solo estaba caminando.
Nadie estaba parado — todos estaban caminando
Tomé una cinta métrica con el gerente de operaciones: 38 metros desde la salida del picking hasta la mesa de QC, 52 metros de QC al empaque, 55 metros del empaque a la entrada de la cinta. Súmalo y cada pedido camina 145 metros solo en traspasos. Los contadores de pasos de los pickers marcaban 24,000 pasos al día.
"No tienen un problema de plantilla. Tienen un problema de línea recta." Eso fue lo que le dije.
Su defensa fue un clásico: la mesa de QC se puso contra la pared norte para "no bloquear el pasillo". Claro — no bloqueaba el pasillo, solo hacía que todos caminaran dos kilómetros extra al día. Eso pasa cuando optimizas una esquina a costa de todo el flujo.
La solución: una mesa, una línea recta
La solución fue vergonzosamente simple. Mover la mesa de QC entre la salida del picking y la zona de empaque: picking → verificación → empaque en una línea recta, una sola dirección, sin retrocesos. Mover la entrada de la cinta a la salida del empaque para que las cajas empacadas vayan directo a la banda. El lugar viejo contra la pared norte se convirtió en el área de espera de excepciones — que es exactamente donde pertenecen las excepciones, lejos del flujo principal.
También pusimos una regla dura: las excepciones, las devoluciones y las cajas vacías nunca entran a la zona de QC por la puerta principal. Dan la vuelta por el carril de servicio de la pared norte. Una sola dirección de flujo a través de QC. El que rompa la regla, invita el té de burbujas al equipo.
Todo el cambio tomó un fin de semana. Sin equipo nuevo, sin cambios de software, sin consultores. Solo una mesa, una cinta métrica y la voluntad de admitir que el lugar viejo era tonto.
La semana del Black Friday fue la prueba de verdad. El volumen subió a 2,100 pedidos al día — 1.75x lo normal — y el tiempo de despacho se mantuvo por debajo de 24 horas. El almacén me dijo después que no contrataron ni un solo temporal esa temporada alta; la línea recta los sostuvo. Eso es lo del flujo: en un día normal ahorra pasos, en temporada alta ahorra personal.
Los números hablan
Dos semanas antes y después, misma plantilla, misma mezcla de pedidos:
| Métrica | Antes | Después |
|---|---|---|
| Pasos diarios por picker | 24,000 | 16,000 |
| Tiempo de picking + verificación por pedido | unos 4.5 min | unos 3 min |
| Pedidos despachados por día | 1,200 | 1,700 |
| Tasa de errores de picking | 0.8% | 0.5% |
| Pedido a despacho | 36 h | 20 h |
Lo curioso: la tasa de errores de picking bajó. El equipo de QC antes escaneaba sobre la marcha, a medias, entre carreras. Cuando dejaron de correr maratones, empezaron a escanear bien. Arregla el flujo y la calidad llega sola.
Y esto es lo contraintuitivo: la mayoría piensa que la mesa de QC debe ser prominente e independiente — "fácil de supervisar". Error. La mesa de QC no es un puesto de control, es un eslabón de la línea, y su ubicación tiene exactamente un trabajo: estar lo más cerca posible de sus dos vecinos. Un paso de QC lento está bien. El reflujo es lo que te mata. Una caja de excepción fluyendo hacia atrás y toda la línea le cede el paso.
Y hay un verdadero trade-off que considerar: QC centralizado versus verificar en cada estación de empaque. He visto ambos funcionar bien. Miles de SKUs con errores costosos — artículos caros donde un envío equivocado te cuesta un cliente — centralízalo, una puerta, sin excepciones. Pocos SKUs, productos estrella, pedidos simples? Verifica en la estación de empaque y sáltate un traspaso por completo. Nosotros somos multi-SKU, así que centralizado. Solo no fusiones el QC con el rol de empaque para ahorrar una plaza — esa es otra decisión y casi siempre sale mal.
Tres trampas — no caigas en ellas
Trampa uno: estacionar la mesa de QC contra la pared para "ahorrar espacio". Ahorras espacio de pared y gastas las piernas de todos. El espacio de pared es para cosas que casi no tocas.
Trampa dos: fusionar el QC con el rol de empaque para ahorrar plantilla. El almacén de un amigo en Arizona hizo exactamente eso a principios del año pasado — 900 pedidos al día, la tasa de errores se duplicó de 0.6% a 1.3%, y se comieron miles de dólares en fletes de devolución extra en un solo mes. Los empacadores persiguen velocidad; la verificación se vuelve teatro — pedirle a alguien que corra y revise a la vez significa que no hay revisión real. Al final reinstaló el rol de QC dedicado, y la tasa de errores volvió a 0.7% en dos semanas. ¿Unos cientos de pedidos al día? Claro, fusiona los roles. Pasados los 800 al día, sepáralos. Es una línea trazada con sangre.
Trampa tres: obsesionarte con la velocidad de picking ignorando los traspasos. Tus pickers pueden correr todo el día — si los pedidos se acumulan en el traspaso, todo es en vano. En una línea de picking–verificación–empaque, el metrónomo siempre está en el traspaso, nunca en la zona de picking. Mide el traspaso, no solo el picking.
Una última cosa, para colegas vendedores, sobre cómo plantearlo con tu 3PL. No entres gritando "tu layout es un desastre". Nadie escucha eso. Lleva números: los pasos ahorrados se convierten en horas laborales, las horas en pedidos, los pedidos en tiempo de despacho, el tiempo de despacho en tasa de defectos. Así lo presenté yo, y movieron la mesa al día siguiente. El layout es territorio del almacén, pero el tiempo de despacho es la vida del vendedor — ambos lados pueden hacer esa cuenta.
La próxima vez que visites tu almacén socio, no te quedes solo admirando los racks ordenados. Acompaña a un picker dos vueltas. Tus piernas te dirán la verdad.
Esta la probé yo mismo — funciona.
Por Ah K, Vendedor de comercio electrónico (5 años)
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.