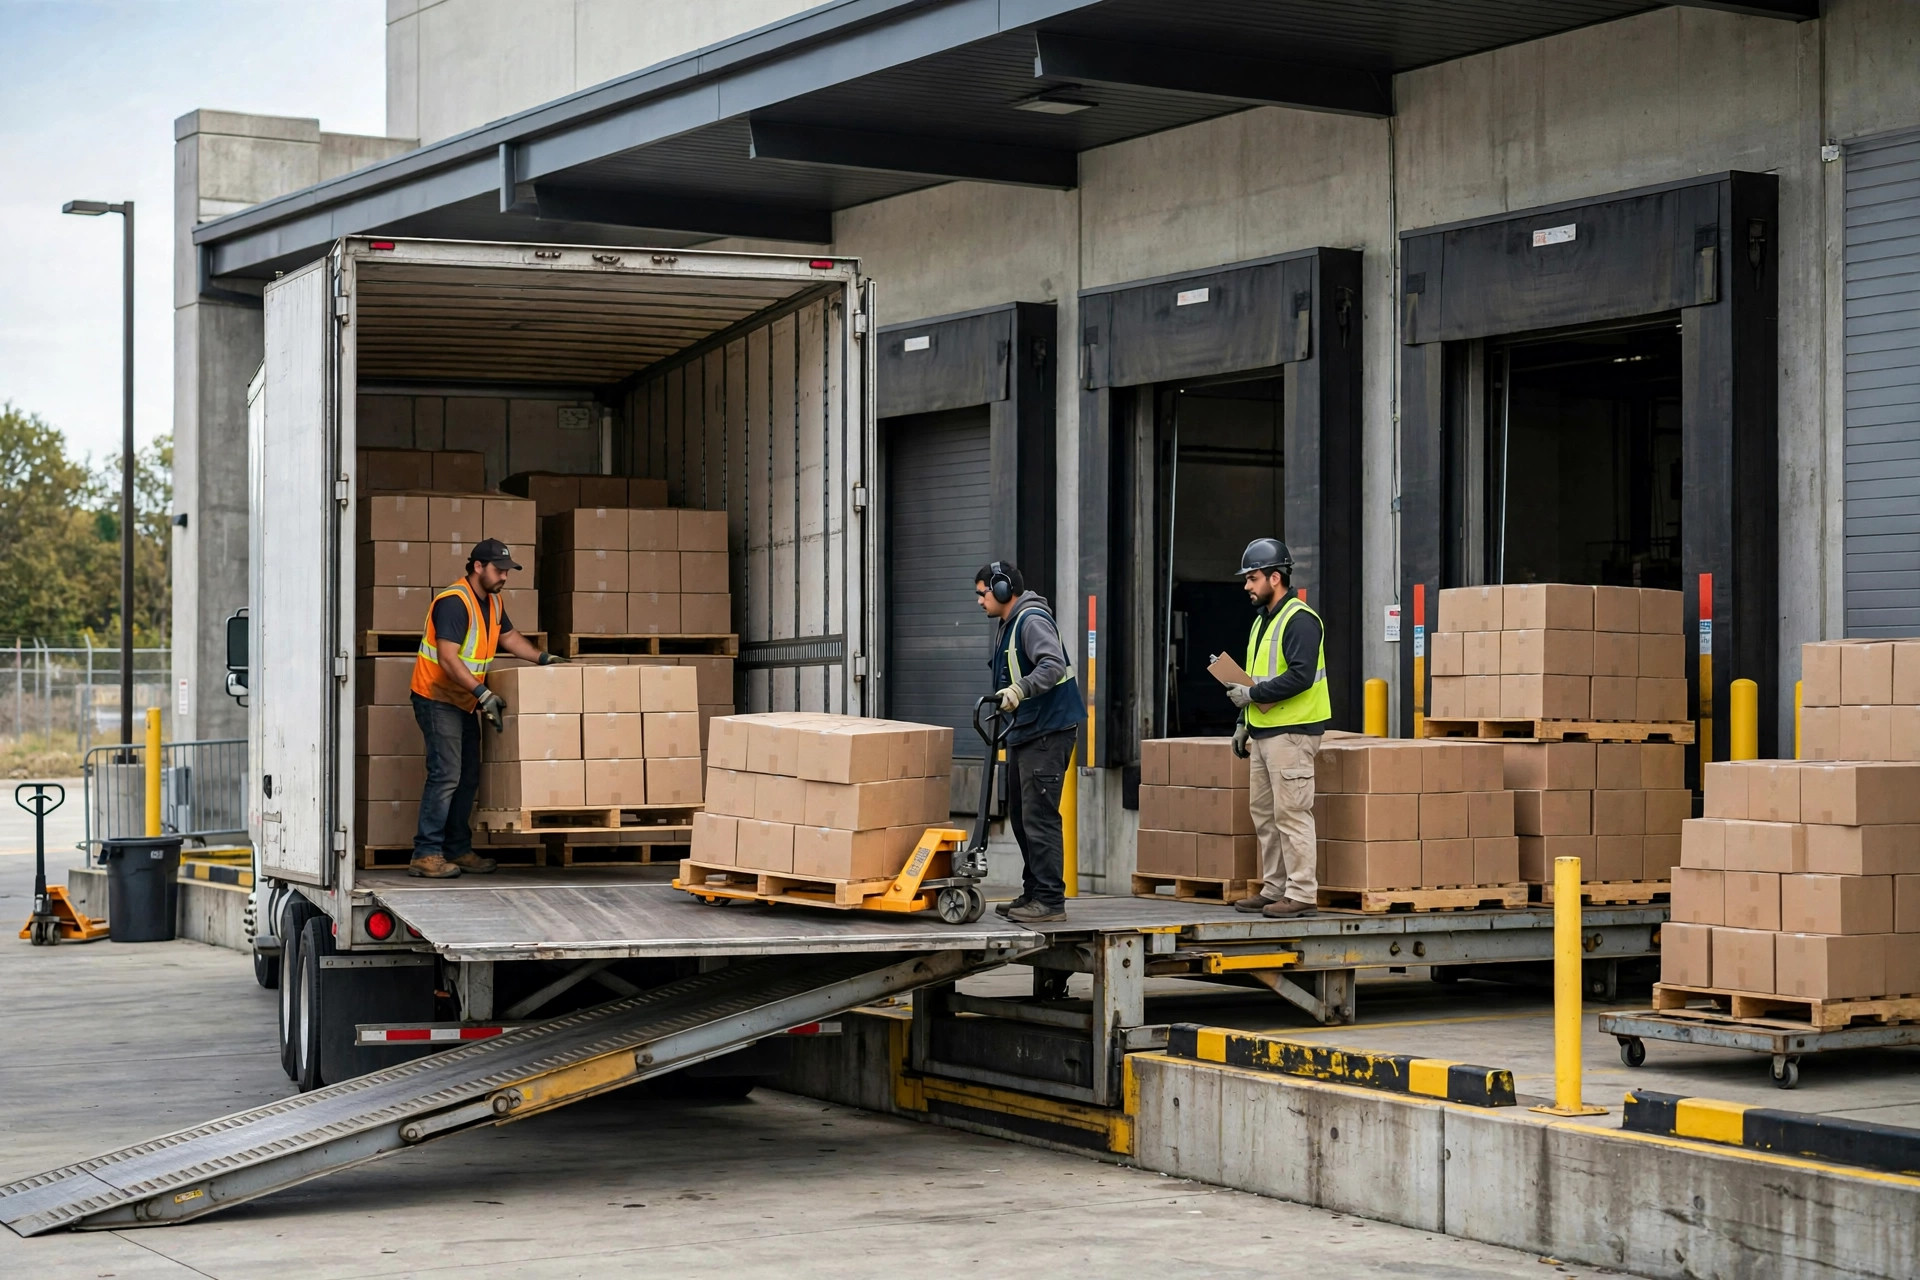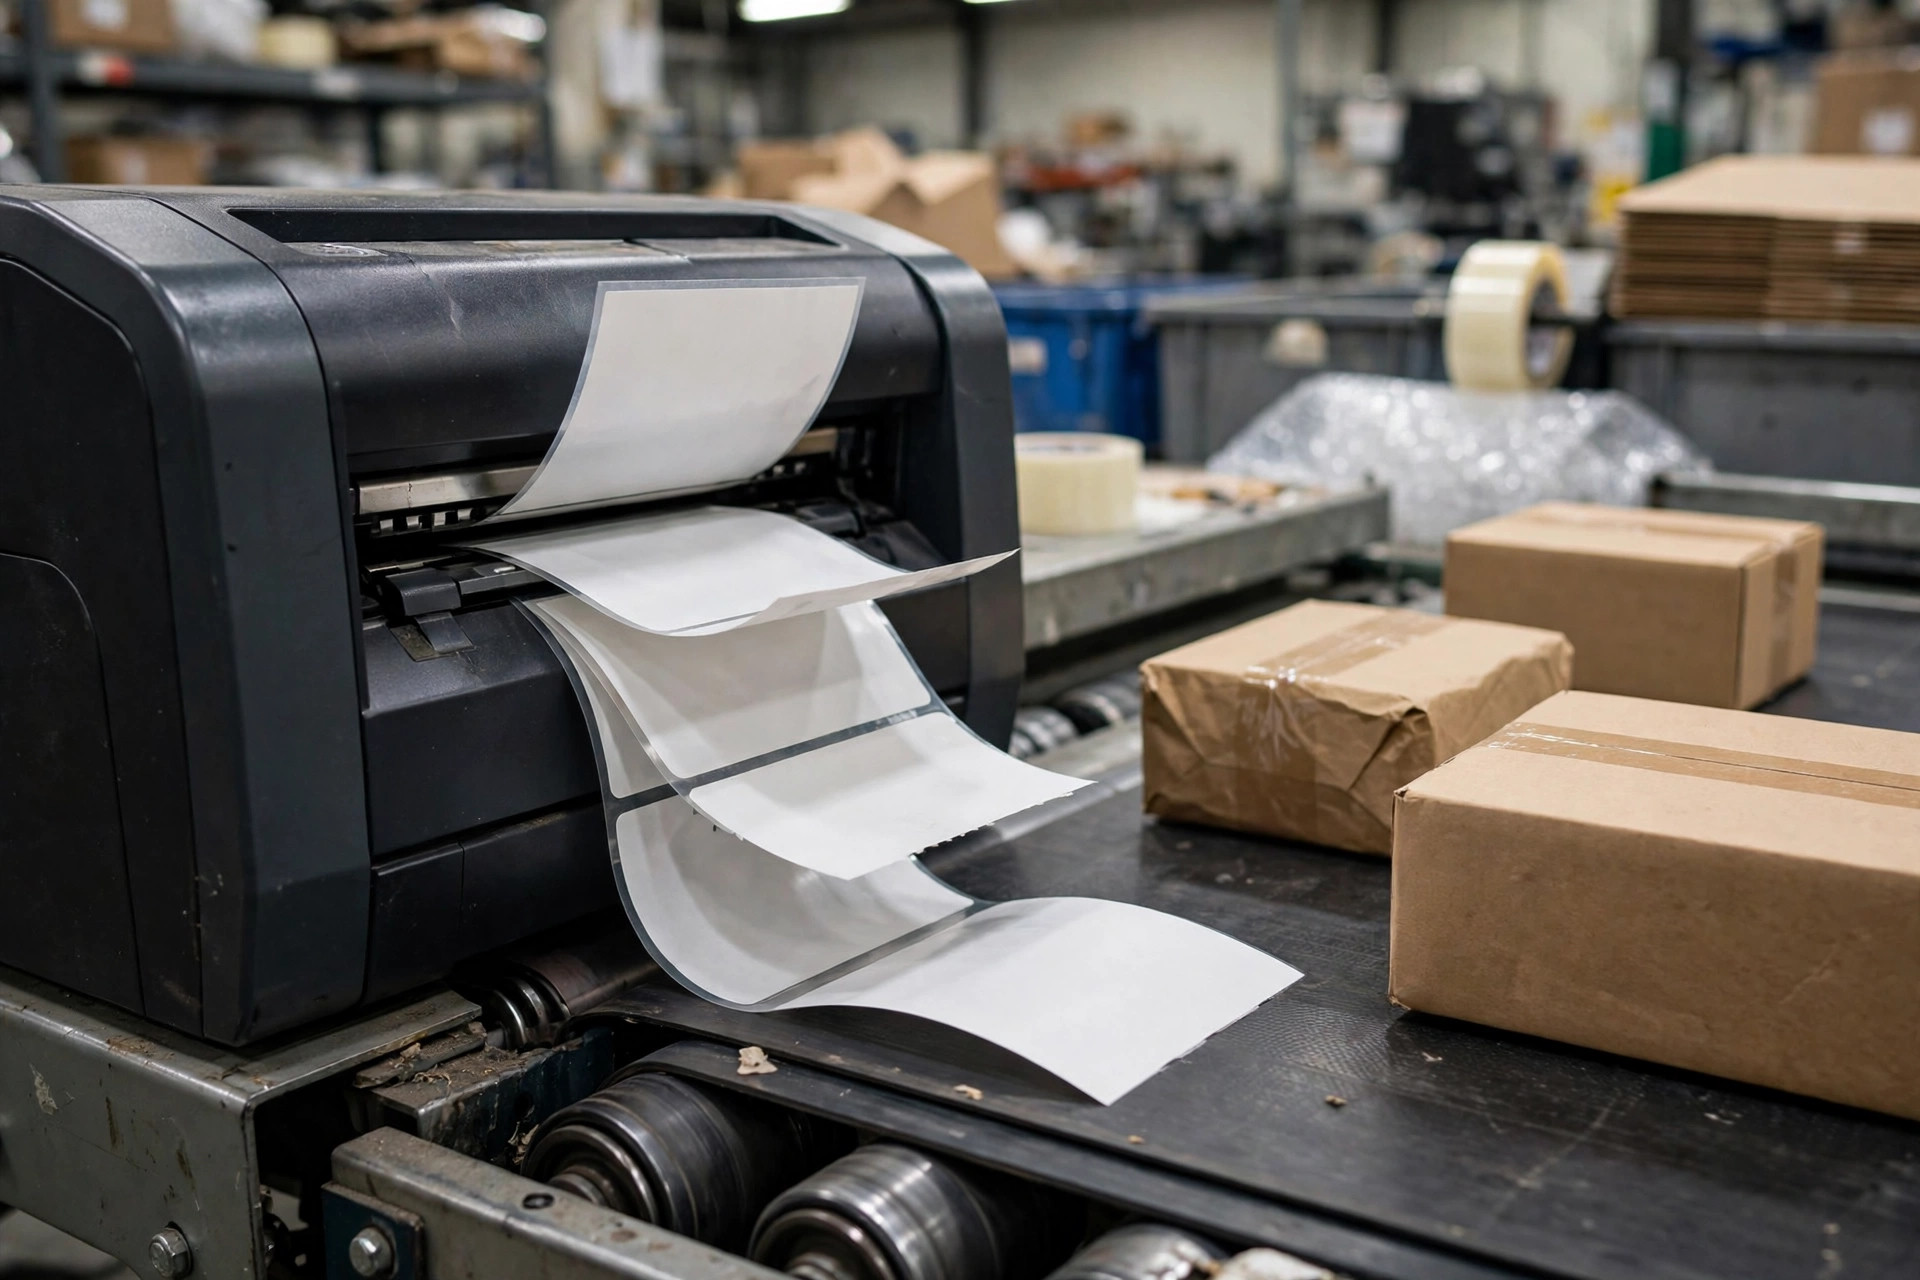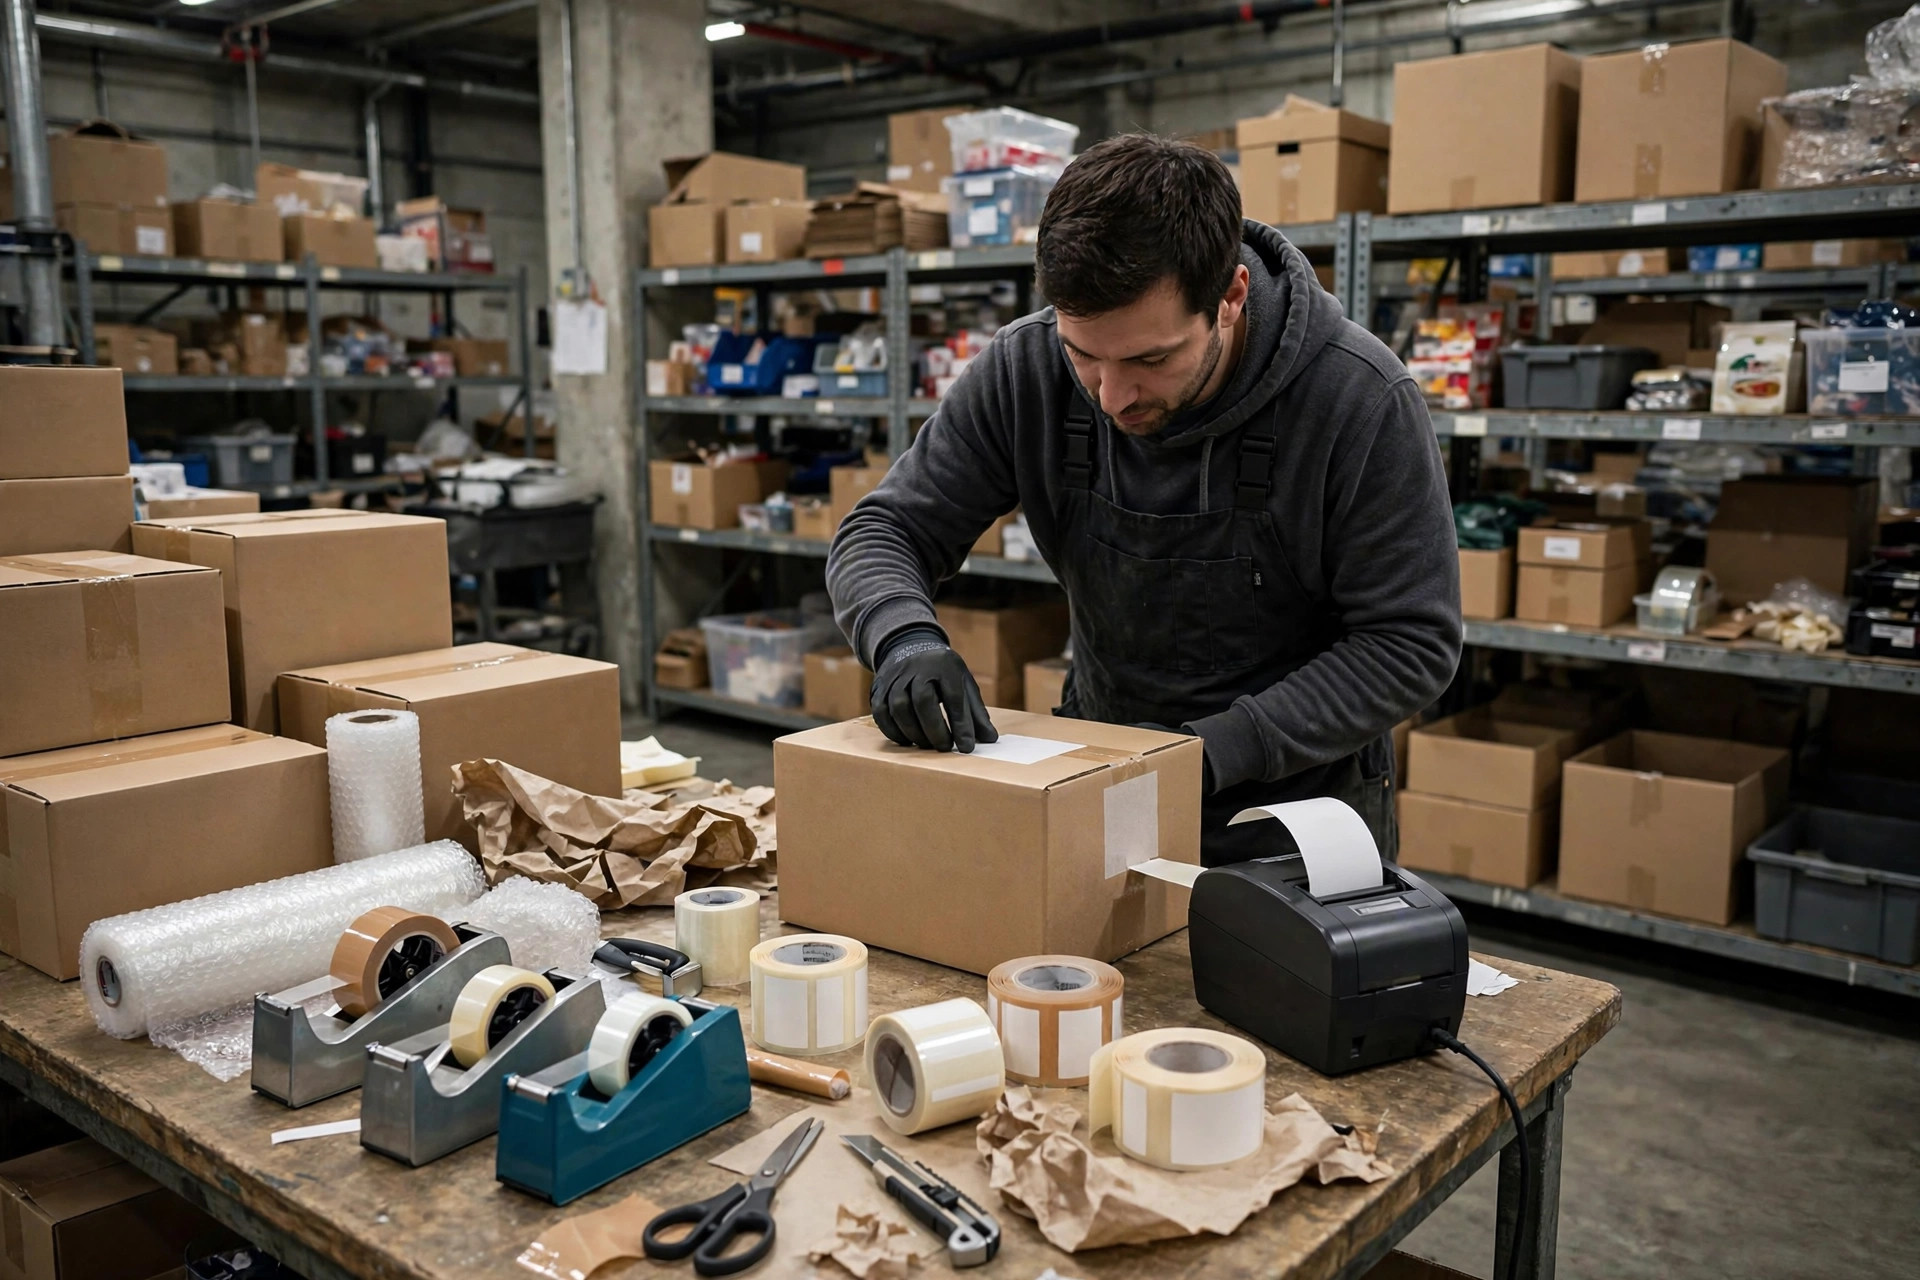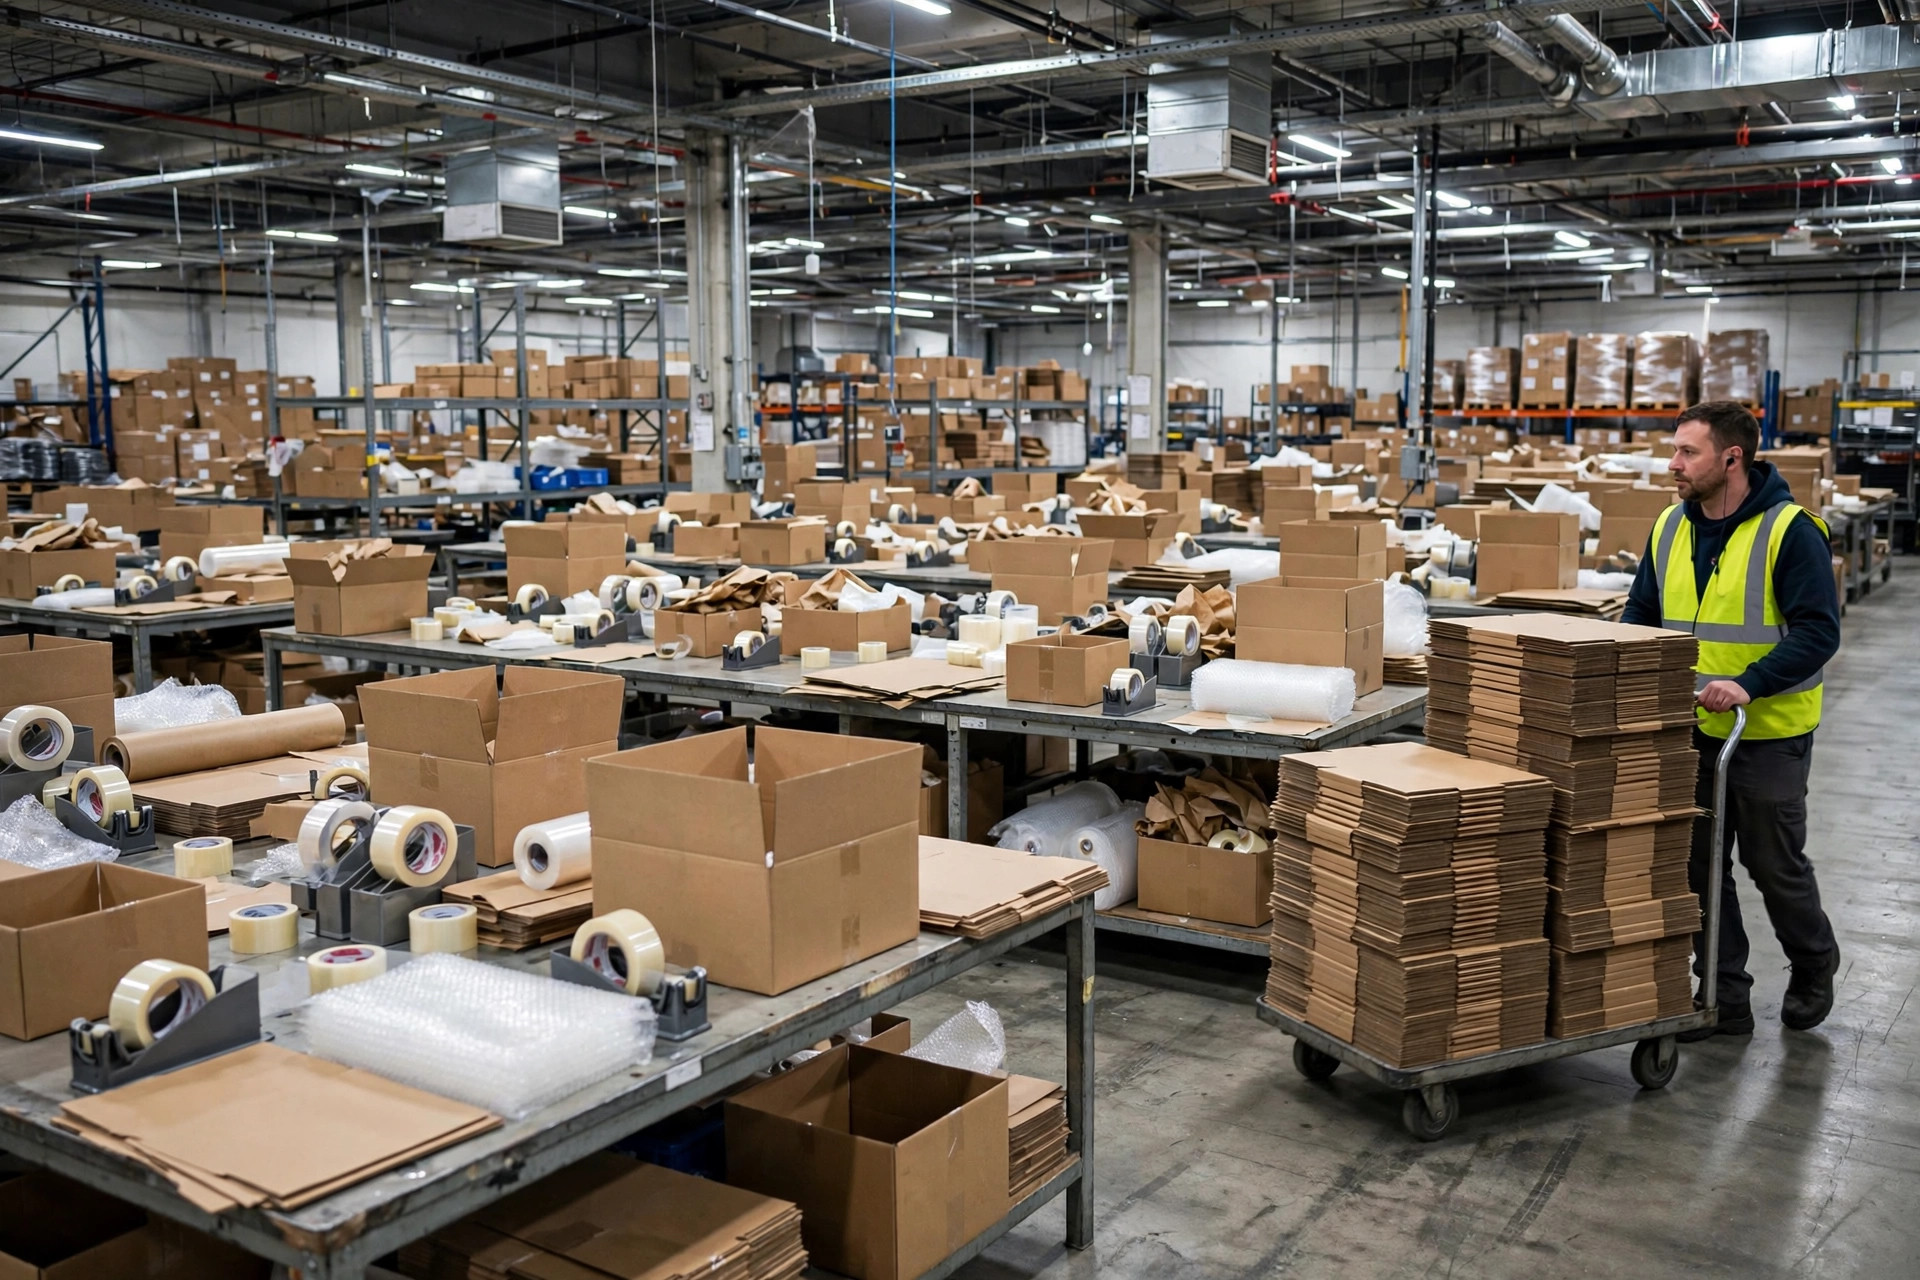
La conclusión es esta: cuando una estación de empaque se queda sin cajas o cinta y la línea se detiene diez minutos, una línea de empaque de 20 personas pierde más de 80 pedidos ese día. La cuenta es simple: a 25 pedidos por empacador por hora, 20 personas sacan 500 pedidos por hora, así que diez minutos muertos son 83 pedidos menos. Y eso es solo la parte visible. Lo que no se ve es la media hora después del reinicio: el ritmo se rompe, los errores se cuelan bajo presión, y el retrabajo, los reenvíos y las quejas de clientes que siguen son la factura realmente invisible.
El peor caso que vi fue a finales de 2024, en un almacén 3PL en Ontario, California: unos 80,000 pies cuadrados, sacando más de diez mil pedidos al día en temporada alta. El suministro de cajas estaba apilado contra una pared a más de 40 metros de las estaciones de empaque. Cuando se acababa la cinta, los empacadores tenían que dejar su estación e ir a buscarla ellos mismos. Lo cronometré: de cuatro a cinco minutos ida y vuelta, y al final del día cada empacador había pasado más de media hora solo caminando a buscar suministros. Nadie en ese edificio lo contaba como pérdida, porque la línea nunca se detenía oficialmente, pero ese era el costo invisible más caro de todos. Estaban pagando por 20 empacadores, y el equivalente a una persona de tiempo completo se gastaba haciendo de mensajero.
Y esto es lo importante: cuando hay faltantes, el 99% de los almacenes culpan lo equivocado. Los supervisores gritan que no se almacenó suficiente, y a los empacadores les cae por no avisar antes. Pero la verdad es que el reabastecimiento nunca se diseñó. Dónde viven las cajas, a qué nivel de cinta alguien la repone, quién hace la reposición, a qué hora ocurre: todo funciona en la memoria de un veterano y en quien grite más fuerte. El día que ese veterano llama diciendo que está enfermo, la línea se detiene.
No es un problema de suministro, es un problema de flujo
Mi veredicto de entrada: para los consumibles de la estación de empaque, el diseño del flujo importa diez veces más que cuánto se almacena. Puedes tener una montaña de cajas, pero si están lejos y las reposiciones son lentas, es como no tener nada.
Cuando diseño un flujo de reabastecimiento para un cliente, miro exactamente tres cosas.
Primero, ¿qué tan lejos está el punto de preparación de consumibles de las estaciones de empaque? La línea aceptable es menos de 10 metros; idealmente al alcance del brazo detrás de la estación: la zona dorada. Un almacén de comercio electrónico de artículos para el hogar en Riverside, de unos 30,000 pies cuadrados, solía tener sus tarimas de cajas junto al área de recepción, lo que significaba una caminata de 30 metros cada vez que un empacador necesitaba una caja. Durante el rediseño liberaron dos racks de flujo detrás del área de empaque como supermercado de consumibles: cajas, cinta, material de relleno y existencias de etiquetas, todo preparado por estación, repuesto por un corredor con carrito cada dos horas. Ese único cambio elevó el rendimiento de empaque por persona en un 12%. Nota: no agregaron personal. Solo devolvieron el tiempo de caminata al empaque.
Segundo, ¿la ruta del carrito de reabastecimiento pelea con las rutas de los recogedores? Esta es la trampa que casi todos pasan por alto. El reabastecimiento ocurre durante el día, los recogedores corren con carros por todo el piso, y el corredor también corre con un carrito por todo el piso: dos flujos chocando de frente en el pasillo principal, sin que ninguno pueda ceder. La solución que veo funcionar es poco glamurosa pero efectiva: dirigir el reabastecimiento por el pasillo secundario detrás del área de empaque, o simplemente escalonar los horarios. Si la recogida tiene pico de 10 a 15, programa las reposiciones a las 9:30 y 15:30. Los pasillos son fijos; las personas se pueden programar. No hagas que dos equipos peleen por el mismo camino.
Tercero, ¿qué dispara realmente una reposición? En muchos almacenes la respuesta es "un empacador grita". Un grito significa que ya estás seco. Un disparador confiable tiene que estar cuantificado: cambia un rollo de cinta nuevo cuando el del dispensador llega a sus últimas dos vueltas; dispara una reposición de cajas cuando la tarima baja a dos capas; mantén un rollo de repuesto de etiquetas térmicas junto a cada impresora, porque un rollo de cuatrocientas o quinientas etiquetas se puede acabar varias veces en un día pico. Estos números no necesitan ser exactos a la unidad, pero deben estar escritos en la pared, no guardados en la cabeza de alguien.
¿Kanban o horario fijo? Ambos funcionan; en el contexto equivocado, ninguno
En realidad solo hay dos modos de reabastecimiento: kanban (reponer cuando algo se acaba) y horario fijo (recorrer las estaciones con el reloj y reponer todo). Mi opinión es directa: si manejas pocos SKUs, grandes volúmenes y un consumo de consumibles estable, ve por horario fijo. Si manejas SKUs desordenados, muchas olas y una mezcla amplia de consumibles, ve por kanban. Elige mal y cualquiera se vuelve teatro.
El horario fijo no da preocupaciones. El corredor hace una vuelta a las 9, 11, 14 y 16, quince minutos por vuelta, sin pensar. El compromiso es obvio: gastas un poco de redundancia laboral para comprar cero faltantes. El costo es el desperdicio: en temporada lenta las cajas apenas se mueven y el carrito igual rueda cuatro veces al día. Encaja en el almacén de comercio electrónico que hace unos miles de pedidos al día con tres o cuatro tamaños principales de caja.
El kanban ahorra mano de obra pero se come la gestión. Cada ranura de consumible recibe una tarjeta kanban; cuando el stock llega a la línea de alerta, volteas la tarjeta, y el corredor revisa el tablero una vez por hora: solo las ranuras marcadas reciben un viaje. Hermoso en papel. El mayor fracaso en el mundo real es la disciplina: cuando hay prisa nadie voltea la tarjeta, las tarjetas se pierden y nadie las reemplaza, y en un mes vuelves a los gritos. Así que antes de ir a kanban, hazte una pregunta honesta: ¿tu piso puede mantener las herramientas donde pertenecen? Si no, no toques el kanban. Corre el aburrido horario fijo.
También hay un híbrido que recomiendo mucho: horario fijo como columna vertebral, kanban como respaldo. Tres patrullas programadas al día garantizan que la línea nunca pase hambre, y los consumibles críticos que detienen la línea (cinta, etiquetas) reciben tarjetas kanban encima como doble red de seguridad. El costo es unas tarjetas impresas y diez minutos de capacitación.
Una última cosa, y es la más subestimada: la persona que hace el reabastecimiento no puede ser el empacador. En el momento en que el trabajo de reposición se come el tiempo del empacador, el diseño del flujo ha fallado. El reabastecimiento debería ser un rol dedicado, o incorporado a las rondas de un corredor de línea, aunque esa "persona dedicada" sea solo alguien sacado de otras tareas dos horas al día. Las horas de un empacador se pagan con el pedido. Ponerlos a cargar cajas es comprar mano de obra de movimiento a tarifas de empaque. Es un trato terrible.
En la reunión de mañana, hazle una pregunta a tu líder de empaque: "¿Cuántas veces nos detuvimos por falta de suministros la semana pasada, y cuánto duró cada vez?" Si no puede responder, no te enojes: dale una hoja de papel y dile que empiece a contar hoy. Sin los números, todo este discurso de diseño de flujo es solo discurso.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.