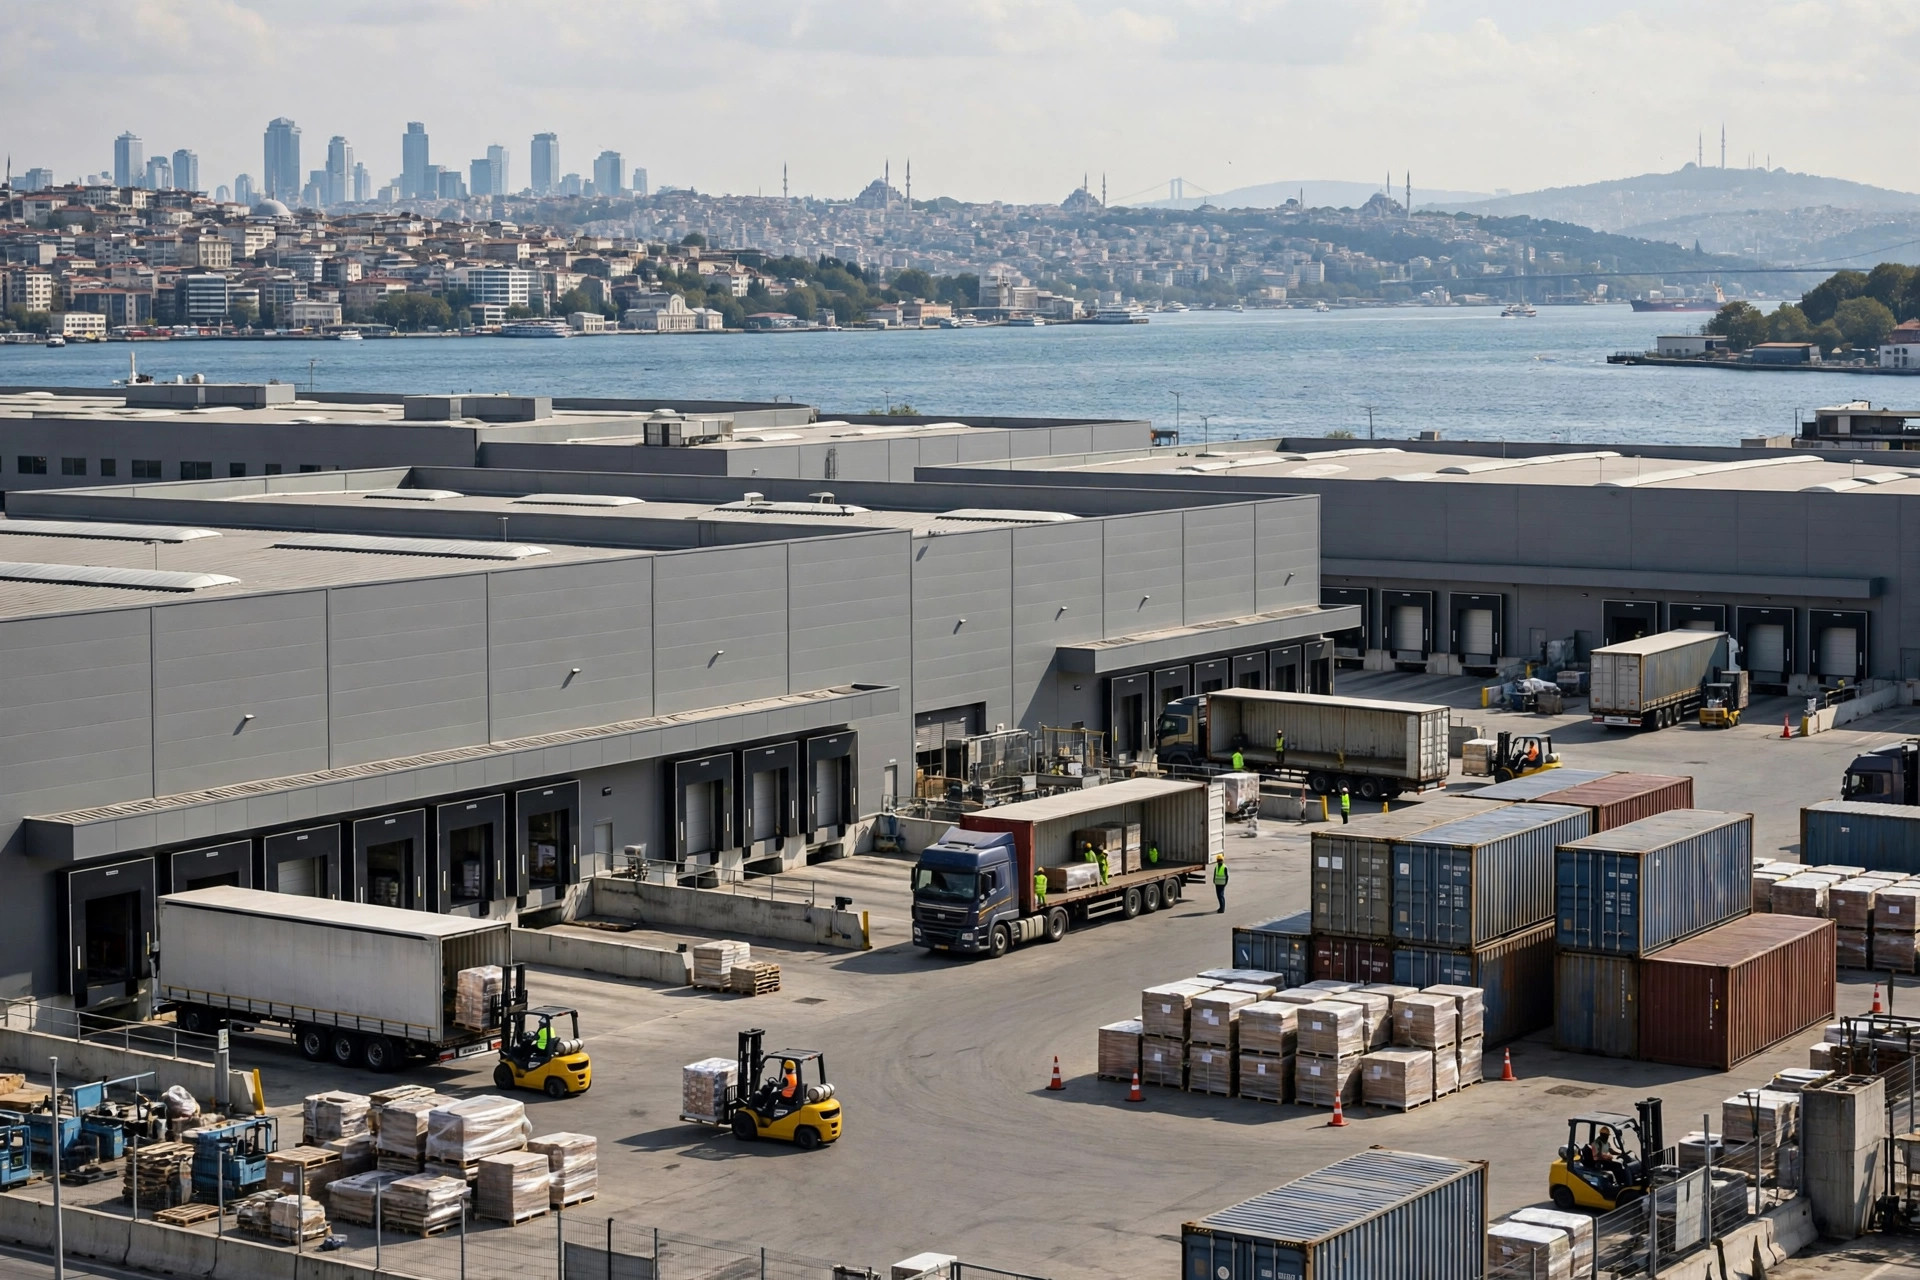
El área alrededor de Tánger Med se ha convertido gradualmente en un caso digno de estudiarse de cerca: por un lado, plantas de automóviles y una terminal de vehículos; por otro, almacenes de proveedores distribuidos a lo largo del puerto y las líneas ferroviarias, que envían componentes a las líneas de montaje con un ritmo que apenas varía. Eso es la logística automotriz de Marruecos con almacenes en Tánger en una sola vista. El diseño en sí no es nuevo. La pregunta que vale la pena hacerse es de qué dependen realmente los almacenes de proveedores para seguir el ritmo de las plantas de automóviles, y dónde sufre primero el almacenamiento cuando ese ritmo cambia.
Según información pública de la industria, aproximadamente 87 proveedores de Nivel 1 se agrupan alrededor de Tánger, la terminal de vehículos maneja alrededor de 1 million de automóviles al año en capacidad, y un enlace ferroviario directo conecta las plantas con el puerto. En conjunto, esos tres datos describen algo más exigente que "construir un almacén junto a un puerto": un sistema con requisitos explícitos sobre velocidad de respuesta, precisión de secuenciación y recuperación ante interrupciones. Ese es el núcleo de la logística automotriz de Marruecos con almacenes en Tánger: el almacén ya no es un depósito pasivo de piezas, sino parte del ritmo de producción de la planta de automóviles.
Logística Automotriz de Marruecos: Los Almacenes de Proveedores se Han Convertido en Parte del Ritmo
Empiece por lo observable. Un almacén tradicional de componentes tenía un trabajo sencillo: almacenar bien los productos, despacharlos y mantener los registros en orden. Los almacenes de proveedores alrededor de Tánger asumen cada vez más un papel diferente: el suministro secuenciado. Los componentes entrantes se recombinan por modelo, configuración, color y lote, y luego se despachan como kits correspondientes a vehículos específicos en el orden de la línea de montaje. Lo que sale del almacén ya no es una caja de piezas estándar, sino un kit que pertenece a un automóvil en particular.
La consecuencia directa es que la lógica interna del almacén se ha reescrito. La preparación de pedidos se rige no por qué ubicación es conveniente, sino por la secuencia de la línea. La verificación abarca no solo las cantidades, sino la integridad de cada kit. El despacho se rige no por llenar un camión, sino por cumplir la ventana de entrega a la planta. Un almacén de proveedores que sirve a una planta cercana enfrentó exactamente esta presión: la línea de montaje reordenó temporalmente el orden de producción de algunos modelos, y el almacén tuvo que volver a secuenciar kits ya preparados, donde una sola pieza pequeña faltante retrasó un kit completo. Las métricas tradicionales de almacén no captan ese tipo de tensión.
Un segundo cambio observable es la marcada división del trabajo entre los almacenes fiscales y los almacenes previos al puerto junto a la vía férrea. Los almacenes fiscales tienden a encargarse del almacenamiento temporal, la asignación y la gestión de cumplimiento de los componentes importados, mientras que los almacenes previos al puerto se sitúan más cerca del embarque, encargándose de la consolidación, la preparación de kits y la entrega del despacho. Sus estrategias de inventario difieren: los primeros valoran el cumplimiento y la trazabilidad por lote, los segundos valoran la velocidad de rotación y el despacho puntual. Gestionar ambos tipos como si fueran un solo tipo de almacén es a menudo donde comienzan los problemas de gestión.
Datos y Causas: Por Qué los Requisitos de Ritmo Llegan al Almacén
Leídos en conjunto, aproximadamente 87 proveedores de Nivel 1, alrededor de 1 million de vehículos de capacidad anual de terminal, y un enlace ferroviario directo de planta a puerto hacen que la cadena de transmisión sea bastante clara. Muchos proveedores significan que la línea de montaje enfrenta no la fluctuación de un solo proveedor, sino el efecto combinado de muchos. Una gran capacidad de terminal significa que cualquier cambio en el ritmo de embarque obliga a un cambio equivalente en el ritmo de consolidación del almacén. Un enlace ferroviario directo comprime la entrega entre el puerto y la planta, dejando al almacén menos tiempo de amortiguación.
Las causas pueden separarse en tres capas. En la capa de organización de la producción, cuanto más flexible sea la programación de la planta y más frecuentes sean los cambios de modelo y configuración, más complejo se vuelve el trabajo de secuenciación del almacén de proveedores: debe reservarse capacidad para los cambios en la secuencia misma, no solo para los cambios en el volumen. En la capa de la red logística, el enlace ferroviario acorta la distancia física entre el puerto y la planta, pero también concentra en la ventana operativa del almacén el tiempo de amortiguación que antes se repartía en el tránsito, por lo que la planificación del almacén debe ser más precisa. En la capa de riesgo, más proveedores significan que cualquier interrupción individual se propaga más rápido, y el stock de seguridad más las opciones de contingencia dejan de ser una formalidad de "por si acaso" para convertirse en parte de la gestión del ritmo.
Un equilibrio merece precaución: cuanto más ajustado sea el inventario, menor será el capital inmovilizado y más limpio parecerá el ritmo, pero más débil será la resiliencia ante las fluctuaciones; cuanto más grueso sea el inventario, menor será el riesgo de rotura de stock, pero mayor será el capital y el costo de almacenamiento. La verdadera prueba para un almacén de proveedores no es elegir un extremo, sino encontrar un punto de trabajo sostenible entre el ritmo de la planta, su propia capacidad operativa y la estabilidad de la entrega ascendente. Ese punto no se calcula una vez y se fija; se mueve con la mezcla de modelos, la fluctuación de pedidos y las condiciones de transporte.
| Modelo de suministro | El trabajo central del almacén | Fortaleza | Riesgo principal |
|---|---|---|---|
| Directo a planta | Despachar directamente contra pedidos, pocos pasos intermedios | Cadena corta, respuesta rápida | Cualquier oscilación ascendente golpea a la planta de inmediato |
| Suministro secuenciado | Preparar kits y verificar en orden de línea antes del despacho | Corresponde al ritmo de montaje, errores detectados dentro del almacén | Secuenciación compleja, los cambios de pedido obligan a rehacer trabajo |
| Consolidación previa al puerto | Consolidar, preparar kits y entregar cerca del puerto | Entrega de embarque fluida, adecuada para despachos por lotes | Fuerte dependencia de las ventanas de embarque, los retrasos causan acumulaciones |
Logística Automotriz de Marruecos: Qué Está Cambiando en la Lista de Capacidades del Almacén
Siguiendo esta lógica hacia adelante, varios cambios direccionales están en marcha en lo que un almacén de proveedores debe ser capaz de hacer. Primero, la capacidad de secuenciación y preparación de kits está pasando de ser un extra a ser un requisito: los sistemas de almacén deben leer los cambios en el orden de producción casi en tiempo real y traducirlos en tareas de preparación y verificación, en lugar de depender del ajuste manual pedido por pedido. Segundo, la capacidad de recuperación se está volviendo tan importante como la capacidad operativa cotidiana: un lote retrasado, un orden de modelos reordenado, un tramo de transporte bloqueado; si el almacén tiene un plan, un kit alternativo y un canal de comunicación listo determina si la planta experimenta una pequeña fluctuación o un riesgo de paro de línea. Tercero, la gestión fiscal y de cumplimiento está pasando de ser una función administrativa a una restricción de primera línea, donde los registros por lote, los documentos y el estado de inspección deciden directamente si un embarque puede salir a tiempo.
Un caso ilustra el punto de la recuperación. Durante un período de congestión alrededor del puerto, un almacén de proveedores vio comprimidas sus ventanas de despacho y tuvo que reconsolidar componentes originalmente planeados para embarques separados. Su respuesta fue proteger primero la integridad de los kits para los modelos de mayor prioridad, diferir parte de los kits de menor prioridad, y sincronizar el plan revisado con el equipo de planificación de la planta de inmediato. La planta no se detuvo, pero la carga de trabajo de esa semana aumentó bruscamente. La lección no es que alguna respuesta individual fuera ingeniosa, sino si existían planes de contingencia de antemano: ¿estaban clasificadas las prioridades de los kits, se habían ensayado alternativas, estaban ya abiertos los canales de comunicación? La improvisación sin un plan depende demasiado de la suerte.
En un horizonte más largo, si el patrón de Tánger puede replicarse depende de que tres condiciones se mantengan a la vez: suficiente densidad de capacidad de planta y de agrupaciones de proveedores, continua fiabilidad de los enlaces ferroviarios y viales entre el puerto y la planta, y que los sistemas de información y la gestión de interrupciones de los almacenes de proveedores sigan el ritmo de una programación cada vez más flexible. Si alguna de las tres se debilita, la gestión del ritmo del almacén pasa de seguir activamente el ritmo a apagar incendios de forma pasiva. Y cómo se muevan esas tres condiciones es precisamente la ventana para observar hacia dónde va el almacenamiento automotriz de Marruecos.
Volviendo a la pregunta original: ¿cómo siguen los almacenes de proveedores el ritmo de las plantas de automóviles? La respuesta probablemente no sea un formato de almacén ni un conjunto de equipos, sino una combinación de capacidades: precisión de secuenciación, velocidad de recuperación, integridad de los registros de cumplimiento, y el criterio para seguir recalibrando entre inventario alto y bajo. Juntas, esas capacidades conforman la verdadera gestión del ritmo de un almacén de proveedores en la logística automotriz de Marruecos con almacenes en Tánger. Hacia qué lado se incline esa combinación en los próximos años —hacia la automatización y los sistemas, o hacia la planificación de contingencias y el criterio humano— probablemente solo se aclarará después de algunas rondas más de cambios de modelo y oscilaciones de pedidos.
Por Dr. Chen, Investigador de la Cadena de Suministro
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.