Aquí va mi veredicto desde el principio: si la actitud de tu planta es "es solo un ajuste rápido, apagar la energía es demasiada molestia", tu programa de bloqueo y etiquetado es papel. Existe en un archivador, no en la planta.
Veinte años en almacenes estadounidenses me enseñaron que los accidentes que me quitan el sueño no son los de los montacargas. Los montacargas se ven. Los verdaderos asesinos aparecen durante el mantenimiento: una máquina que está ahí, aparentemente muerta, pero aún medio viva. El motor principal del transportador está apagado, pero los cilindros de aire aún guardan presión. El accionamiento de la clasificadora está detenido, pero la gravedad sigue presionando las cajas apiladas en la pendiente. Un técnico mete la mano y empieza la pesadilla.
En 2019 dirigía un centro de distribución de 320,000 pies cuadrados en Fontana, California, con una clasificadora de banda cruzada que ya tenía diez años. Mi jefe de mantenimiento era un veterano de cincuenta y tantos, de esos que ya lo han visto todo. Un día un carro de la clasificadora se atascó. Pensó que era "solo un empujón" y metió la mano en la pista. El motor estaba apagado, pero un expulsor neumático que estaba al lado nunca se había purgado. El vástago salió disparado y le abrió el dorso de la mano. Una docena de puntos. Tuvo suerte de que no le dio en los dedos. Después de ese incidente, reconstruí el programa LOTO del sitio desde cero. Todo lo que sigue sale de esa reconstrucción.
Empieza por listar cada fuente de energía en una tarjeta
El primer paso de LOTO no es comprar candados. Es saber exactamente cuántos tipos de energía lleva una máquina. Aquí es donde fallan la mayoría de los programas LOTO en almacenes: la gente solo piensa en la electricidad.
Una lista de verificación real de fuentes de energía tiene que recorrer al menos cinco categorías.
La electricidad no es solo el interruptor principal. En transportadores, clasificadoras y grúas, el gabinete de control suele llevar circuitos de potencia de 480V junto a circuitos de control de 24V. Apagas la potencia y dejas los controles con energía, y el controlador sigue despierto. Una salida errante y un actuador se mueve. Lo aprendí de la peor manera hace años en un transportador de rodillos: quité el interruptor de potencia pero dejé los controles energizados. Un foto-ojo se bloqueó con polvo, la línea dio un salto y casi arrastra la mano de un técnico al espacio entre rodillos. Así que después de desenergizar, siempre intenta arrancar la máquina. Pulsa el botón de arranque. Confirma que está realmente muerta antes de que tus manos se acerquen.
Los neumáticos son los tramposos. Los tanques acumuladores de aire y la presión residual en las líneas quedan cargados después de que muere la potencia. Dondequiera que haya cilindros, abrazaderas neumáticas o aire de soplado, las válvulas de purga se abren y los manómetros deben leer cero antes de empezar el trabajo.
La hidráulica aparece en mesas elevadoras, niveladores de muelle y los cilindros de inclinación de los montacargas contrabalanceados. El aceite hidráulico se purga despacio, y un cilindro cargado puede deslizarse hacia abajo. Dar servicio a una mesa elevadora significa que el puntal mecánico de seguridad entra. Confiar en que "el cilindro la sostiene" es lo mismo que no hacer nada.
La gravedad y la energía almacenada en resortes son las que más se ignoran. Cajas en estanterías de flujo por gravedad y canaletas, paletas colocadas en la parte alta de una pendiente, puertas con retorno por resorte, bandas tensionadas. Después de que la potencia y el aire se van, estas siguen cargadas. La solución es mecánica: bloques, pasadores, correas. Póngale pasador o amárrelo.
Lo que hicimos en el sitio de Fontana: una "tarjeta de fuentes de energía" por máquina crítica, pegada con cinta dentro de la puerta del gabinete de control. La tarjeta lista cada tipo de energía, dónde está cada punto de aislamiento, dónde está cada punto de purga y cómo verificar energía cero. El técnico lee la tarjeta al llegar. Nadie depende de la memoria.
Seis pasos, en orden, antes de que una mano toque nada
La norma 29 CFR 1910.147 de OSHA es la que rige el bloqueo y etiquetado. Consulta el texto vigente en el sitio web de OSHA para los requisitos exactos; lo que sigue es cómo la traduje a un procedimiento de planta que de verdad se sigue.
Paso uno: avisa. Dile a todos en el turno que la máquina se detiene por mantenimiento y que nadie toque el botón de arranque. La gente se salta este paso, y luego el técnico está dentro de la máquina mientras alguien en la radio pregunta "por qué se detuvo la línea" y pulsa arranque. Así es como ocurren las tragedias.
Paso dos: apaga normalmente. Usa la secuencia normal de apagado, no el interruptor. Arrancar el interruptor es duro para los variadores y controladores y deja códigos de falla que perseguirás después de la reparación.
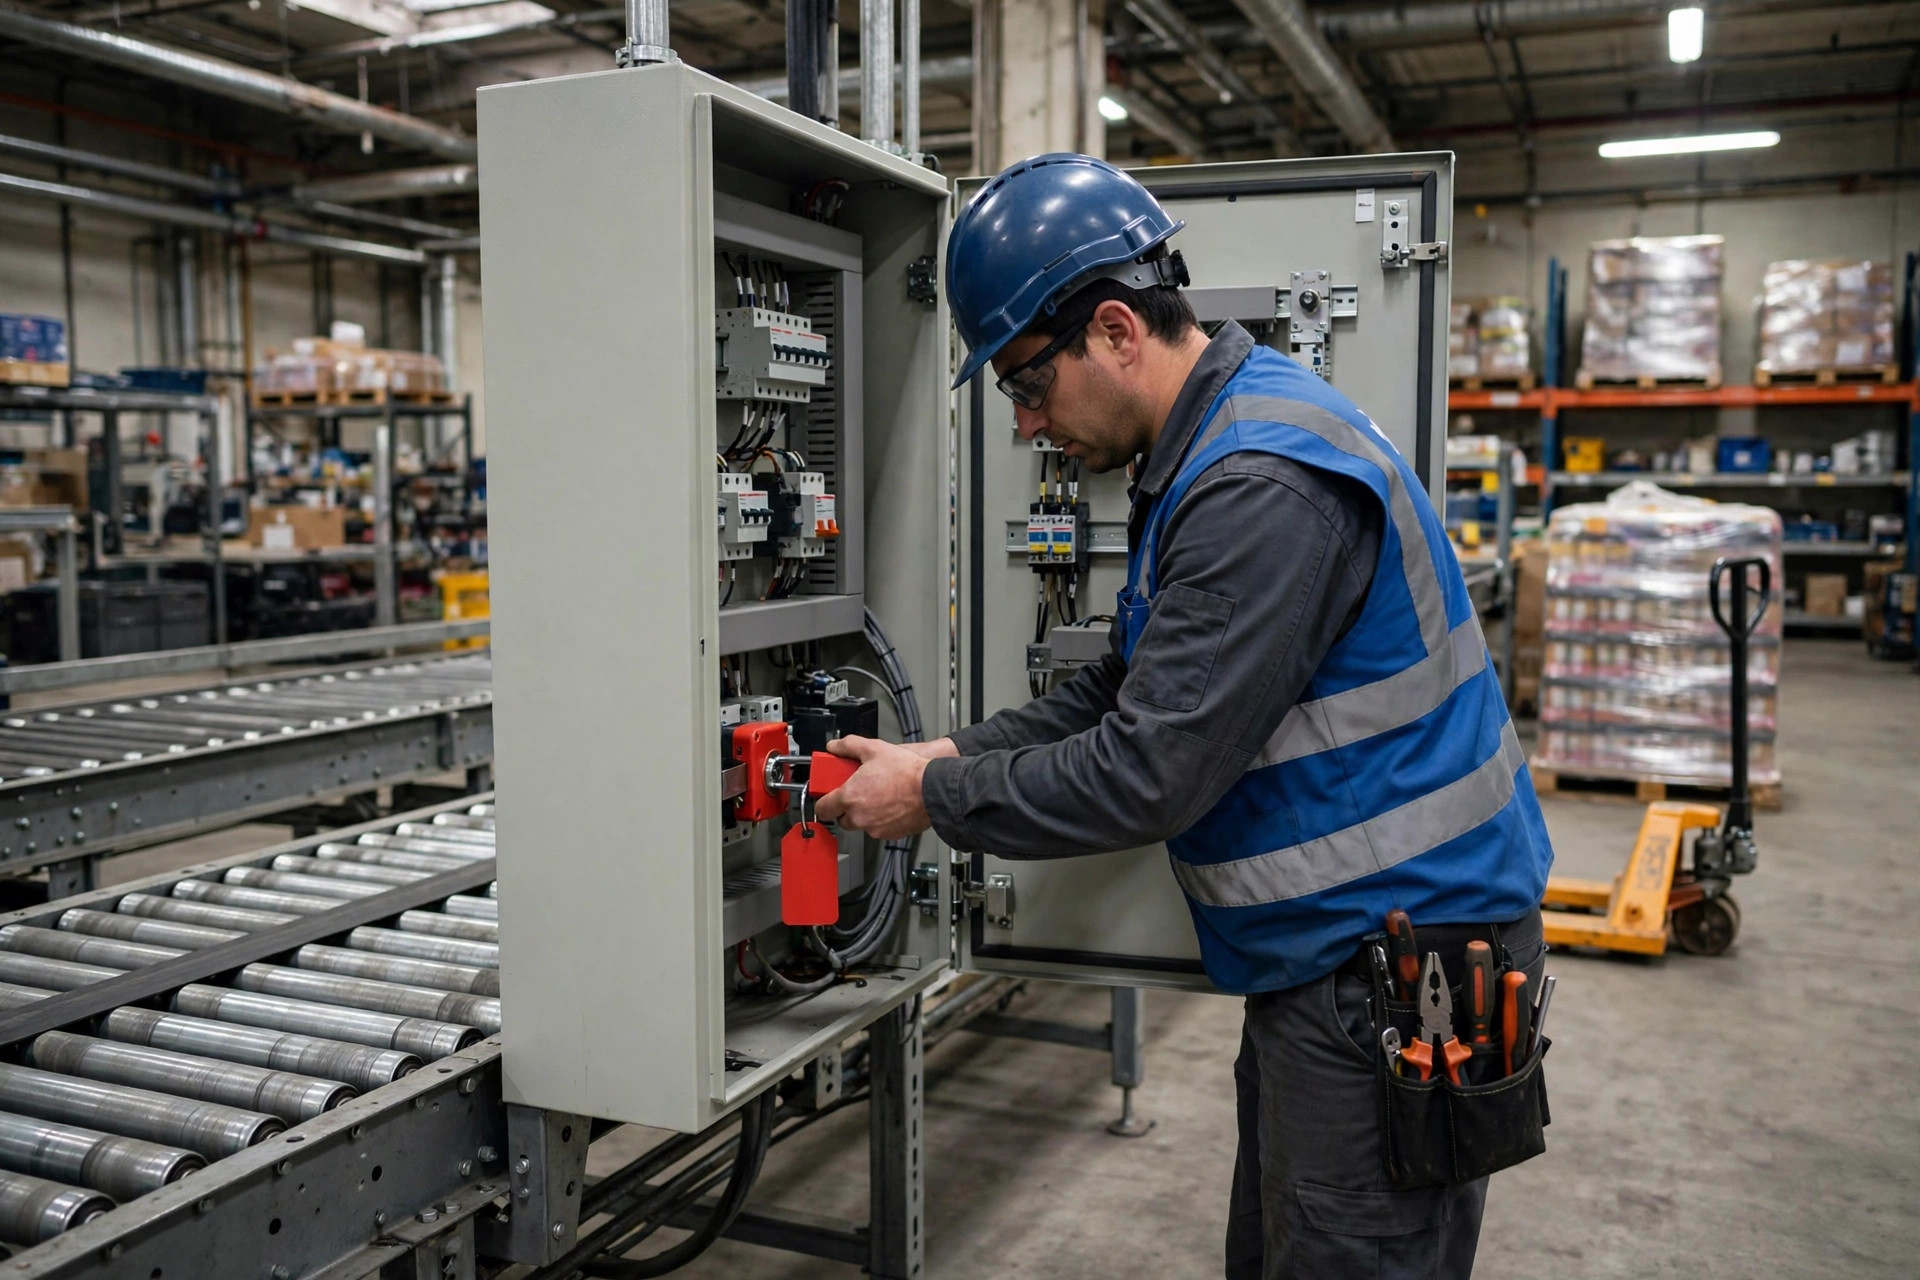
Paso tres: aísla. Abre cada punto de aislamiento de energía: interruptores de desconexión, válvulas de suministro de aire, descargas hidráulicas. Cada punto de aislamiento tiene que aceptar un candado.
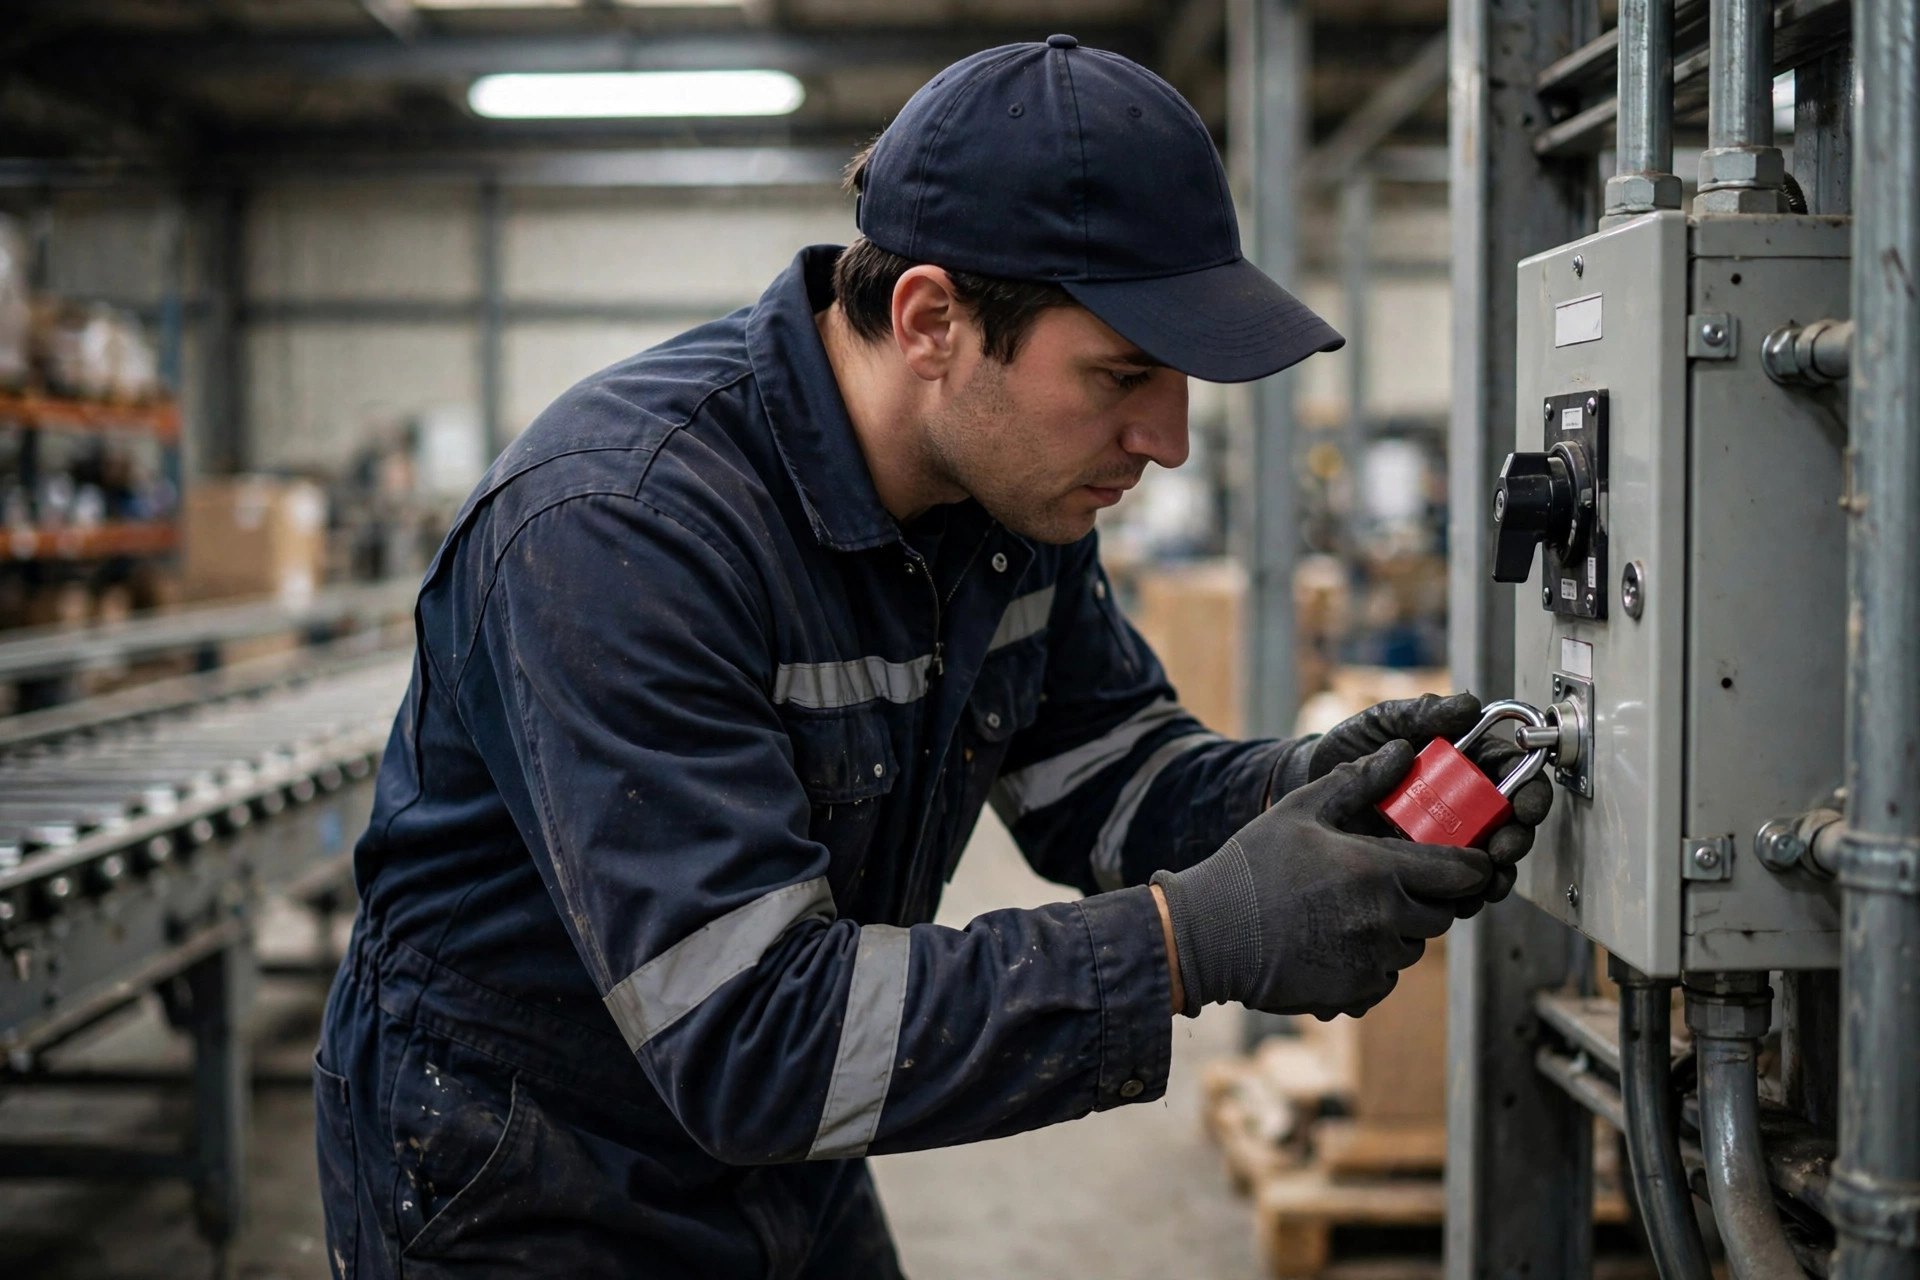
Paso cuatro: aplica candados y etiquetas. Un candado personal por persona, en el punto de aislamiento, con una etiqueta que lleve el nombre de la persona y la hora. Y escucha esto con claridad: una etiqueta no es un sustituto de un candado. Una etiqueta es papel. El viento la rompe, una mano la arranca. Un candado es físico. La llave está en tu bolsillo, y nadie más puede reenergizar la máquina. El peor taller en el que entré compartía un "candado de mantenimiento" para toda la planta, con la llave colgando del mango de la puerta del gabinete. Eso no es bloqueo. Eso es teatro.
Paso cinco: libera la energía almacenada. Purga el aire, descarga los capacitores, fija las cargas por gravedad. Recorre la tarjeta de energía punto por punto.
Paso seis: verifica. Intenta arrancar. Confirma que nada se mueve, luego devuelve los controles a la posición de apagado y empieza la reparación. He visto a alguien saltarse la verificación y descubrir que había bloqueado la desconexión de la línea equivocada.
El bloqueo en grupo es donde todo se complica
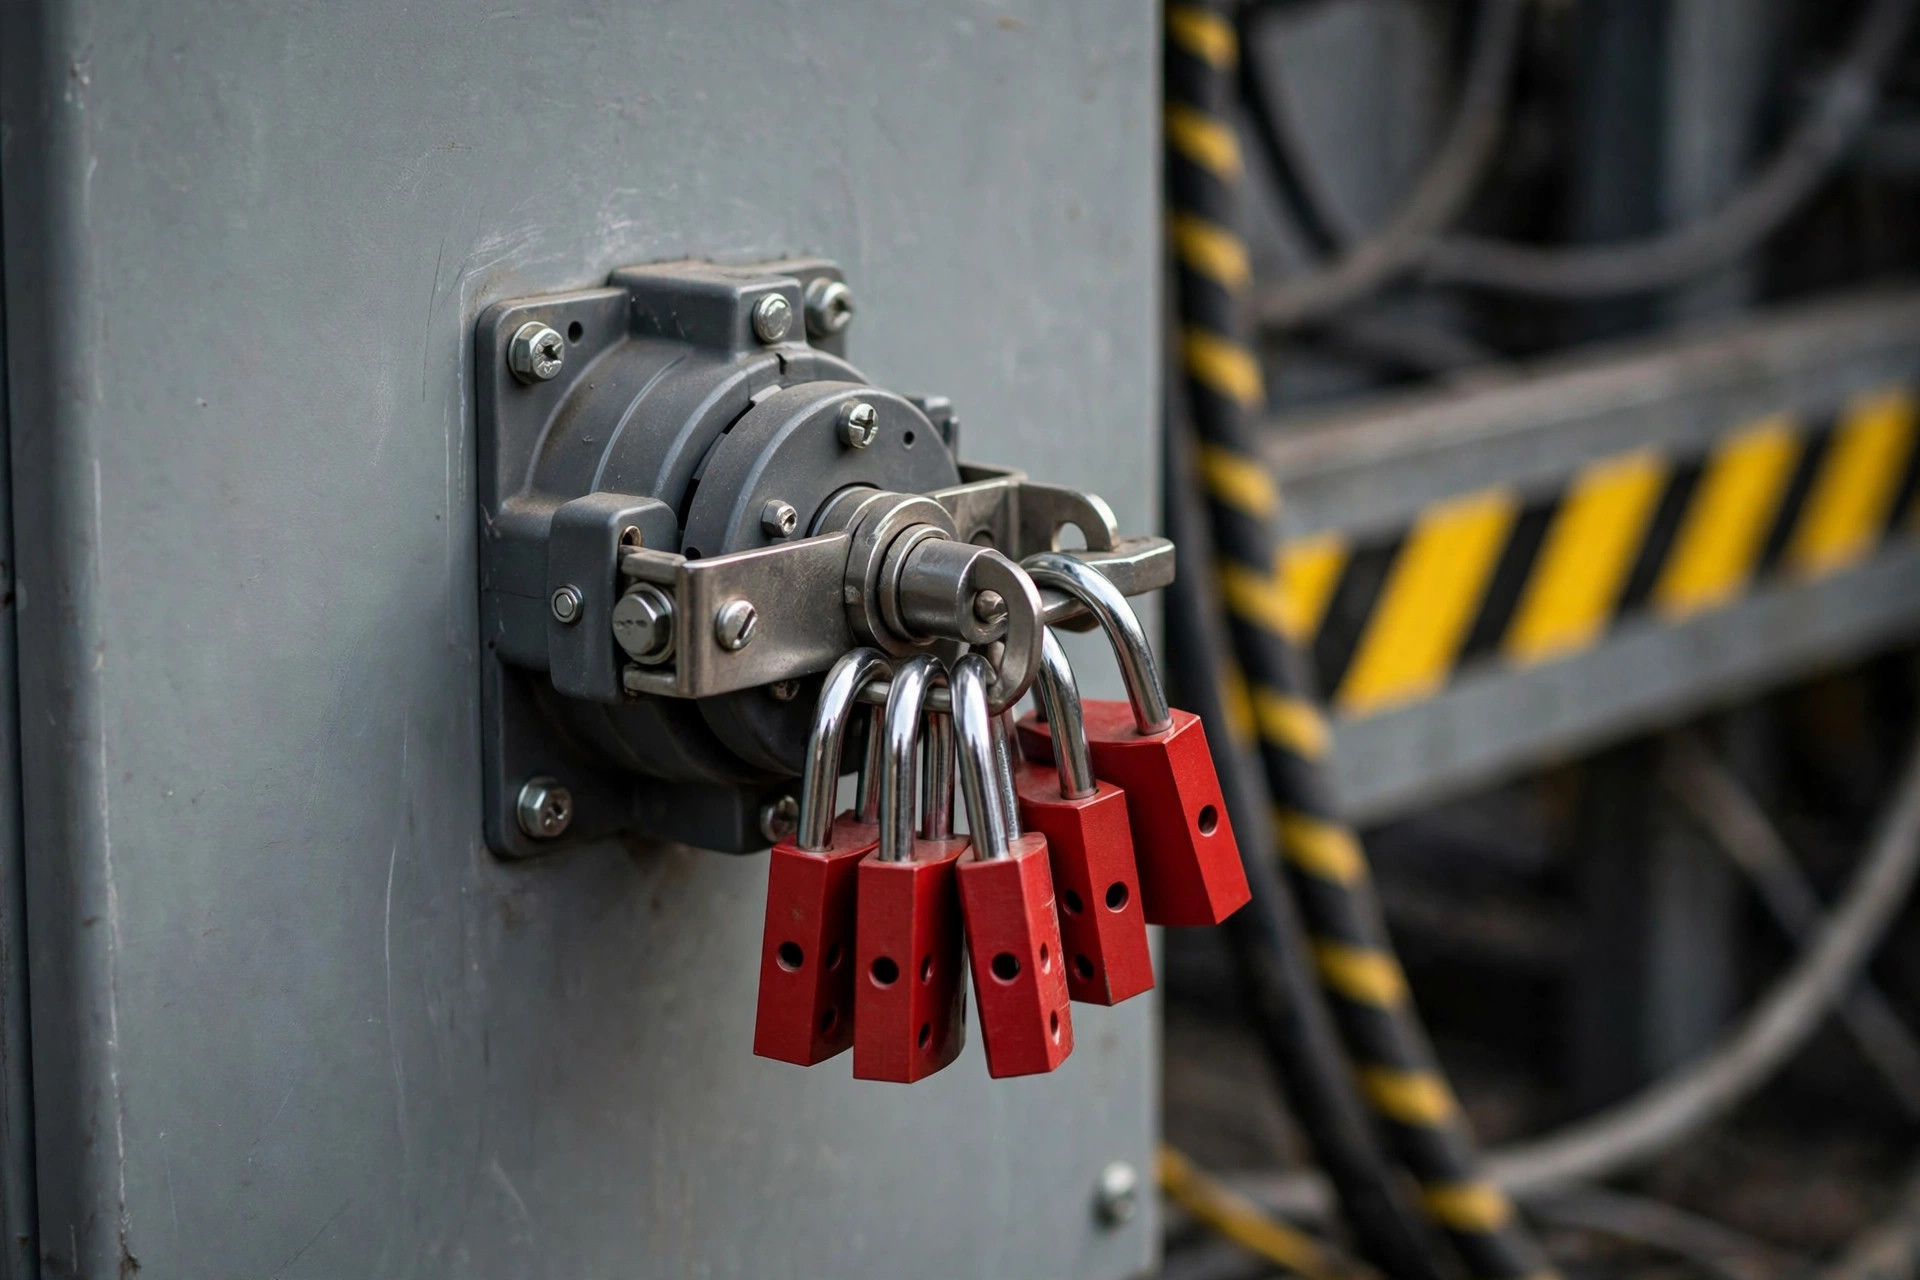
Un técnico en una máquina es fácil. Varios técnicos en la misma máquina es donde LOTO se desmorona. La respuesta es el bloqueo en grupo: un gancho multiorificio en el punto de aislamiento, y cada persona cuelga su propio candado. Hasta que salga el último candado, nadie reenergiza. Tu candado se va cuando te vas. Si sigues ahí dentro, tu candado se queda.
El cambio de turno es la otra trampa. El turno de día está a mitad de una reparación cuando el turno de noche toma el relevo. ¿Qué pasa con los candados? Nuestra regla: sin brecha. El técnico entrante cuelga su candado primero, luego el saliente quita el suyo. Nunca hay una ventana en la que la máquina quede sin candado. Suena quisquilloso. Después de dos semanas se convierte en hábito.
Los contratistas y visitantes que hacen mantenimiento son los más arriesgados de todos. El técnico de servicio del elevador, el equipo de instalación de estanterías, el inspector del sistema contra incendios: no conocen tu equipo y no siempre respetan LOTO. Nuestro enfoque tenía tres partes. Primero, una de nuestras personas actúa como anfitrión, los acompaña todo el tiempo, y nuestro anfitrión aplica el candado en el punto de aislamiento. Segundo, cada contratista firma un breve informe de LOTO antes de entrar: no tocar ningún equipo sin encontrar primero al anfitrión. Tercero, son bienvenidos a colgar sus propios candados en nuestro gancho también, para doble protección. Nunca asumas que "son profesionales" y te alejes. Los accidentes les pasan a los profesionales confiados.
La capacitación no debería ser una hoja de asistencia
La capacitación LOTO se vacía rápido: una hora de diapositivas al año, todos firman la hoja de asistencia, listo. Pregúntale a cualquiera un mes después y todo lo que recuerda es "algo sobre candados".
La capacitación que funciona se ve así. La primera semana de un nuevo empleado incluye caminar hasta una máquina real y realizar los seis pasos de forma práctica. El repaso anual no son diapositivas; es una verificación sorpresa en la planta. Apunta a una máquina al azar y pide al técnico que nombre sus fuentes de energía y puntos de aislamiento. ¿No puede responder? De vuelta a recapacitación. Guarda registros: quién capacitó, cuándo, si pasó la verificación práctica. Cuando OSHA llega, los registros son lo que leen. Registros incompletos significan que el programa no existe. Consulta el sitio web de OSHA para los requisitos vigentes de registros.
Y una vez al año, audita el programa LOTO mismo con alguien que no haga el mantenimiento diario: suficientes candados, tarjetas de energía precisas, nadie se salta pasos para ahorrar tiempo. La gente que audita su propio trabajo tiende a mirar para otro lado. Un par de ojos nuevos lo cambia todo.
Esto es algo que puedes hacer mañana: recorre tu planta, elige cualquier transportador o clasificadora, y hazle tres preguntas al técnico de mantenimiento. ¿Cuántos tipos de energía lleva esta máquina? ¿Dónde están los puntos de aislamiento? ¿Cuándo se aplicó el último candado? Si no puede responder, tu programa LOTO es un programa de papel, y deberías arreglarlo ahora. No esperes al día en que alguien necesite puntos.
Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.