El otoño pasado, un amigo integrador me llamó, furioso. Su sistema de lanzaderas de cuatro vías estaba totalmente instalado en un almacén 3PL de Nueva Jersey — las lanzaderas funcionando, las estanterías montadas, el armario cableado y con corriente — y la puesta en marcha era dentro de una semana. Entonces el inspector eléctrico local recorrió la obra, señaló el armario de control y dijo cinco palabras: sin marca NRTL, no hay corriente.
El equipo funcionaba bien — el problema era la norma: según la OSHA, el equipo eléctrico en un lugar de trabajo de EE. UU. debe estar listado por un Laboratorio Nacional de Ensayos Reconocido (NRTL), o pasar por una evaluación en campo. El armario se había construido como siempre en origen — los componentes de dentro estaban certificados, pero el armario en sí no. La lanzadera tenía certificado. El motor del elevador tenía certificado. ¿Cómo podía atascarse todo en el armario?
Así es como un sistema de lanzaderas de cuatro vías muere en su camino a EE. UU.: tratando «el sistema» como una sola cosa que certificar.
Divide el sistema en cuatro piezas antes de hablar de certificación
Piénsalo como un juego de Lego, salvo que cada pieza lleva su propio estado de certificación. Descompónlo y hay cuatro piezas.
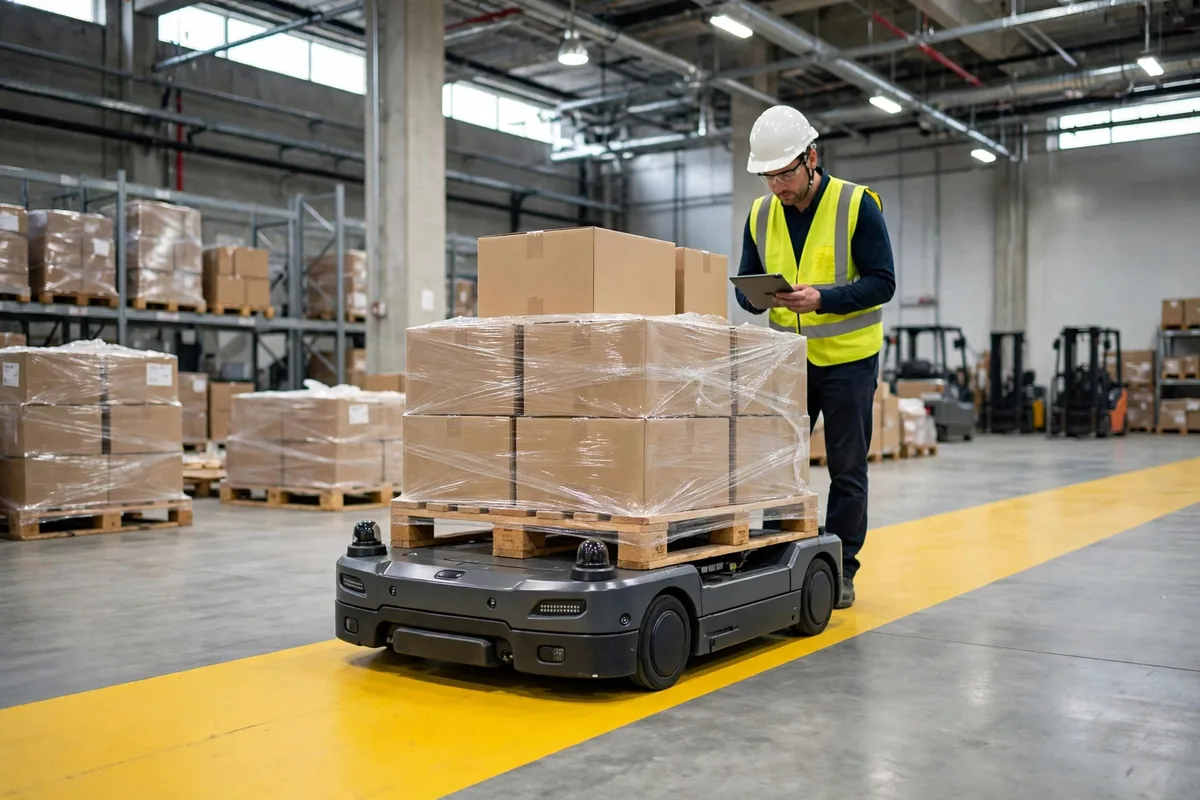
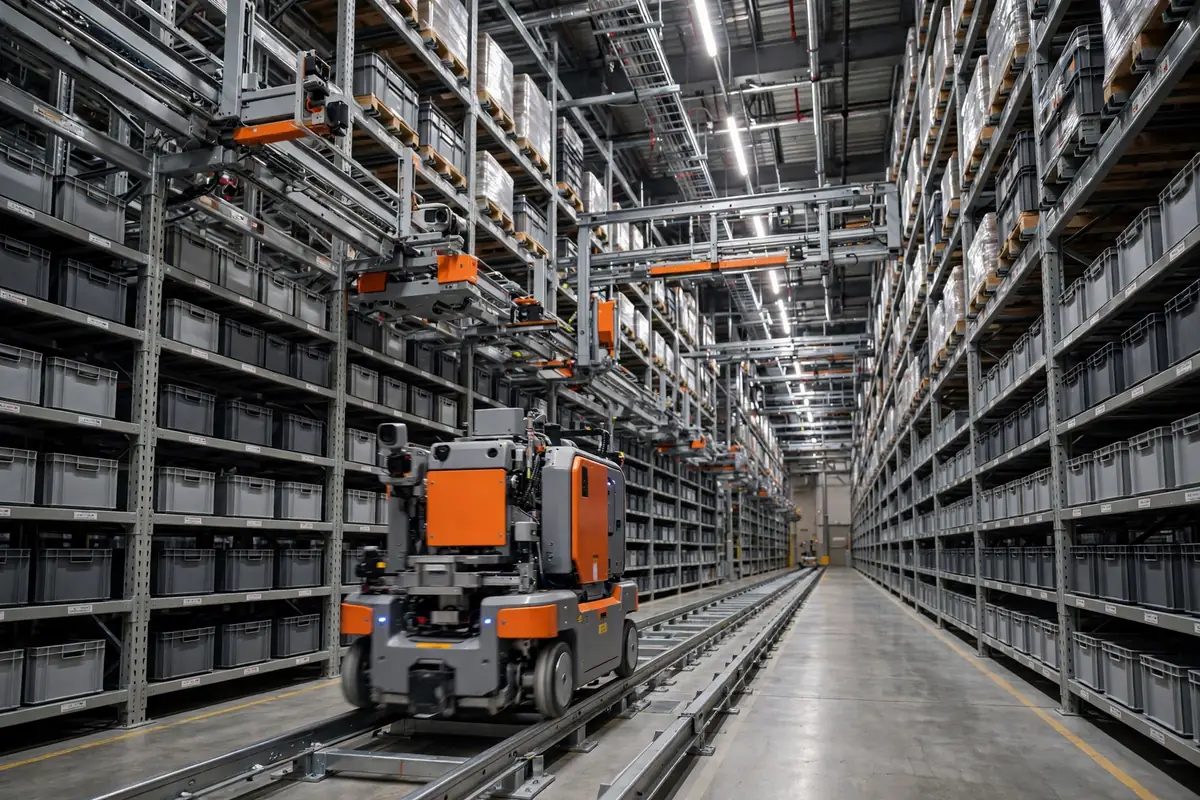
La primera pieza es la propia lanzadera — batería, accionamiento, comunicaciones inalámbricas, moviéndose en las cuatro direcciones por el pasillo. El «vehículo» del sistema, y la pieza que más se parece a un producto, lo que la convierte en la mejor candidata para el listado NRTL conforme a una norma de producto. Hay precedente en la misma familia: un AMR de bin a persona ha obtenido la certificación ETL conforme a la UL 3100, una norma para equipos móviles industriales. La lógica para una lanzadera de cuatro vías sigue la misma línea, pero qué norma se aplica a tu producto es decisión del organismo de certificación — nunca copies el número de certificado de otro.
La segunda pieza es el elevador — motor, caja de cambios, cadena o correa, freno. La lógica de seguridad se concentra aquí: el elevador decide si una carga cae. Su motor y las piezas eléctricas clave necesitan su propio listado; el lado de la seguridad mecánica queda cubierto por la evaluación de la máquina completa.
La tercera pieza es la estantería de acero — la pieza que todos olvidan, porque no lleva electricidad. Que no lleve electricidad no significa que no haya trabajo de certificación: la estantería debe pasar controles de seguridad estructural y sísmicos, y los requisitos varían por estado — las normas sísmicas de California no están en la misma liga que las de Texas. Los planos deben recalcularse conforme al código local; un juego genérico traído de origen no vale casi nada una vez llega a EE. UU.
La cuarta pieza es el sistema de control: armario, variadores de frecuencia, PLC y software WCS. El armario es donde se crían los problemas de certificación — el integrador lo monta in situ. Interruptores, contactores, bornes — cambia uno por otro modelo y el estado de certificación del armario puede cambiar. El software WCS en sí no se lista, pero su lógica de seguridad — parada de emergencia, enclavamientos, protección contra sobrevelocidad — aún debe verificarse en las pruebas.
Dónde termina la certificación de la máquina completa y empieza el listado de subsistemas
Muchos equipos creen que un certificado de máquina completa lo resuelve todo — error. El certificado de máquina completa y el listado de subsistemas son dos capas distintas, que rigen dos cosas distintas. El listado de subsistemas significa que cada pieza tiene su carnet de identidad; la certificación de máquina completa significa que el vehículo montado puede circular — y un vehículo apto para circular deja de serlo si le cambias una pieza no certificada.
| Subsistema | Ámbito de certificación | Vía habitual | Fallo más común | | Unidad de lanzadera | Nivel de producto | Listado NRTL, muestra ensayada conforme a la norma de producto | Solo se ensayó la muestra; la producción cambió de proveedor de baterías sin actualizar el expediente | | Elevador | Nivel de producto + nivel de sistema | Piezas eléctricas clave listadas por separado, seguridad mecánica incluida en la evaluación de la máquina completa | Un modelo de freno se cambió in situ y la cadena de seguridad nunca se volvió a verificar | | Estantería de acero | Nivel de proyecto | Cálculo estructural y aceptación conforme al código local del emplazamiento del proyecto | Planos genéricos presentados tal cual, rechazados solo por los requisitos sísmicos | | Sistema de control | Nivel de armario + nivel de sistema | Armario listado conforme a la norma de paneles de control industriales, lógica de seguridad verificada in situ | Un recableado en campo o un cambio de pieza anula la marca del armario |
Antes de firmar, haz que el integrador rellene la vía y el estado del certificado de cada fila — la fila en blanco es donde el proyecto explota después.
El segundo caso va de dos palabras: recableado en campo. La lanzadera de otro proveedor tenía su listado ETL y el proyecto marchaba bien — hasta la puesta en marcha, cuando un ingeniero cambió el módulo de potencia por otra marca de la misma especificación, juzgando que el original tenía poco margen. El sistema funcionaba bien; todas las pruebas pasaron. El día de la aceptación, el inspector abrió el armario, vio un modelo de módulo que no coincidía con el expediente de certificación y declaró inválida toda la marca del armario. Hubo que modificar el expediente, repetir pruebas y reprogramar una evaluación en campo. Un armario retuvo el proyecto más de un mes.
El recableado en campo no es «optimización». Es «cambiar el estado de certificación». Antes de sustituir cualquier pieza eléctrica, haz una pregunta — ¿está en el expediente de certificación? — y solo entonces coge las herramientas.
Cuándo usar la evaluación en campo, y cómo usarla pocas veces
La evaluación en campo es el canal de remedio: el equipo sin listado, o cuyo listado se rompió por una modificación, se evalúa in situ por un Organismo de Evaluación en Campo acreditado conforme a la NFPA 790 y la NFPA 791 — revisión de documentos, inspección, comprobación de la instalación conforme al Código Eléctrico Nacional, pruebas, informe y etiqueta de evaluación en campo.
Tres puntos importan. Primero, es por unidad y por emplazamiento: la etiqueta cubre una unidad en una instalación, y moverla significa hacerlo de nuevo. Segundo, no puede volver a listar un equipo — el listado solo ocurre en fábrica. Tercero, el alcance es limitado: si un producto depende mucho de componentes sin aprobación individual, o la propia norma exige muchos ensayos, la evaluación en campo se vuelve penosa, y su plazo y su coste se disparan.
Así que la evaluación en campo es un rescate, no un plan. En un proyecto sano el número es de un solo dígito, conocido y programado de antemano. Si un plan dice «haremos la evaluación in situ», la traducción es «aún no hemos resuelto la certificación».
Las tasas y los plazos siguen la última política publicada del organismo de certificación, así que no cito cifras aquí — solo esto: la evaluación en campo se cobra por unidad, y cuando el número crece, el total supera enseguida lo que habría costado el listado temprano. Haz esa cuenta antes de firmar, no después de cerrar la obra.
Si te equivocas de orden, el retrabajo cuesta seis meses
Ahora el juicio más contraintuitivo de este artículo: certificar primero la máquina completa y dividir después los subsistemas es al revés.
Muchos equipos piensan: conseguir primero el certificado de máquina completa para que el proyecto «tenga un certificado», y luego ir rellenando los subsistemas despacio. Suena seguro. En realidad se construye sobre arena — una certificación de máquina completa descansa sobre una combinación concreta de subsistemas listados, y cambiar uno cambia la base del certificado. En el mejor de los casos añades pruebas; en el peor, la máquina completa se reevalúa.
El orden correcto es el inverso: primero fijar los listados de los subsistemas y luego certificar la máquina completa. Primero el ensayo de la muestra de la lanzadera, primero el listado del armario, las piezas clave fijadas en el expediente por número de modelo, la estantería calculada primero conforme al código local. Una vez tienes cada subsistema en la mano, la certificación de la máquina completa es sobre todo ensamblar piezas verificadas y probar la seguridad a nivel de sistema — las interfaces y los enclavamientos, no volver a verificar cada pieza.
He visto el peor caso: a un equipo con el certificado de máquina completa le pidieron cambiar la batería de la lanzadera cuando el proveedor original no cumplió el plazo. El modelo de batería del expediente cambió, las pruebas relacionadas tuvieron que repetirse — dos meses para conseguir hueco de ensayo, otro mes para el informe, y luego una ronda de evaluación en campo. Medio año, perdido. Fijar primero el modelo de batería, dijo el jefe de proyecto, habría valido la pena aunque el certificado se retrasara dos meses.
Antes de empezar el trabajo, haz cuatro preguntas — no empieces si no puedes responderlas. Primera, ¿tiene la lanzadera un listado NRTL, y cubre el certificado este modelo de esta fábrica? Segunda, ¿está el armario de control listado como armario completo o se gestiona con evaluación en campo, y está cada pieza eléctrica de dentro en el expediente? Tercera, ¿conforme al código de qué estado se calculó la estantería, y quién firma el punto sísmico? Cuarta, ¿cuál es el proceso de cambio cuando se sustituye el modelo de un subsistema, y quién tiene autoridad para aprobarlo?
Una pregunta sin respuesta es donde gastas dinero pronto — siempre más barato que gastarlo con la obra cerrada.
¿Vale la pena el dinero? Mira un número: las unidades que necesitan evaluación en campo, como proporción de todo el equipo eléctrico del sistema. Más de una de cada diez, y la división inicial estaba mal — el dinero y el tiempo de retrabajo ya están escondidos en el proyecto. Manténlo en un solo dígito, y la división estaba bien.
Por Da Liu, Ingeniero de Automatización Traducido del inglés. En caso de discrepancia, prevalece la versión en inglés.